Düz ve göze hoş gelen bir kaynak, ince sac montajın boyutsal olarak kararlı, korozyona dayanıklı veya ana malzeme kadar sağlam olduğunu kanıtlamaz. Kaynak; sıcaklığı, gerilmeyi, yüzey durumunu ve bazı alaşımlarda mikroyapıyı değiştirir. Birleşim geometrisi, kaynağın kendisi kabul edilebilir görünse bile ayrı bir korozyon problemi yaratabilir.
İnce sac bir muhafaza için üç soruyu izleyin: kaynak büzülmesi montajın neresini hareket ettirir, ısı seçilen alaşımı nasıl değiştirir ve bitmiş birleşim nerede nem veya kalıntı tutar? Aşağıdaki bölümler bunları çizim incelemesine, kontrol sırasına ve ölçüm örneğine dönüştürür.
Kaynaklı muhafaza çizimi neleri tanımlamalıdır?
Teklife hazır bir kaynaklı muhafaza çizimi; malzeme kalitesi ve durumunu, kalınlığı, birleşim tipini, kaynak konumu ve kapsamını, montaj datumlarını, kritik ölçüleri, kozmetik yüzeyleri, ısıdan etkilenmesi yasak bölgeleri, temizlik veya yüzey işlemi gereksinimlerini ve kontrol durumunu tanımlar. Ayrıca kabulü dikiş görünümüne bırakmak yerine hangi dayanım, sızdırmazlık, korozyon veya sistem testlerinin alıcıya ait olduğunu belirtir.
Kontrollü 2D çizimi ve STEP/STP montajı birlikte gönderin. Eşleşen parçaları ve bükümler, insertler, kapaklar ve contalar çevresindeki sıraya duyarlı özellikleri gösterin. Tedarikçi farklı bir birleşim, kaynak uzunluğu veya montaj sırası önerebilecekse kayıtsız bir atölye değişikliğine izin vermek yerine bu maddeyi DFM'ye açık olarak işaretleyin.
- Malzeme kalitesi, temperi veya durumu, kalınlığı ve izin verilen ikameler.
- Birleşim geometrisi, kaynak tarafı, uzunluğu veya aralığı, başlama ve bitirme bölgeleri ile erişim sınırları.
- İşlevsel datumlar, kritik uyum ölçüleri ve kontrolün serbest, sabitlenmiş ya da montajlı durumda olup olmadığı.
- Kozmetik yüzeyler, taşlama veya temizlik notları, sıçrantı sınırları ve yüzey işlemi sırası.
- Conta, topraklama, maskeli, dişli ve korozyona duyarlı arayüzler.
- Alıcının istediği numune, ilk parça ve üretim kontrol kayıtları.
- Uygun olduğunda alıcıya ait birleşim, kaçak, giriş, korozyon, yorulma veya ürün düzeyi doğrulaması.
Kaynak soğuduktan sonra sac neden distorsiyona uğrar?
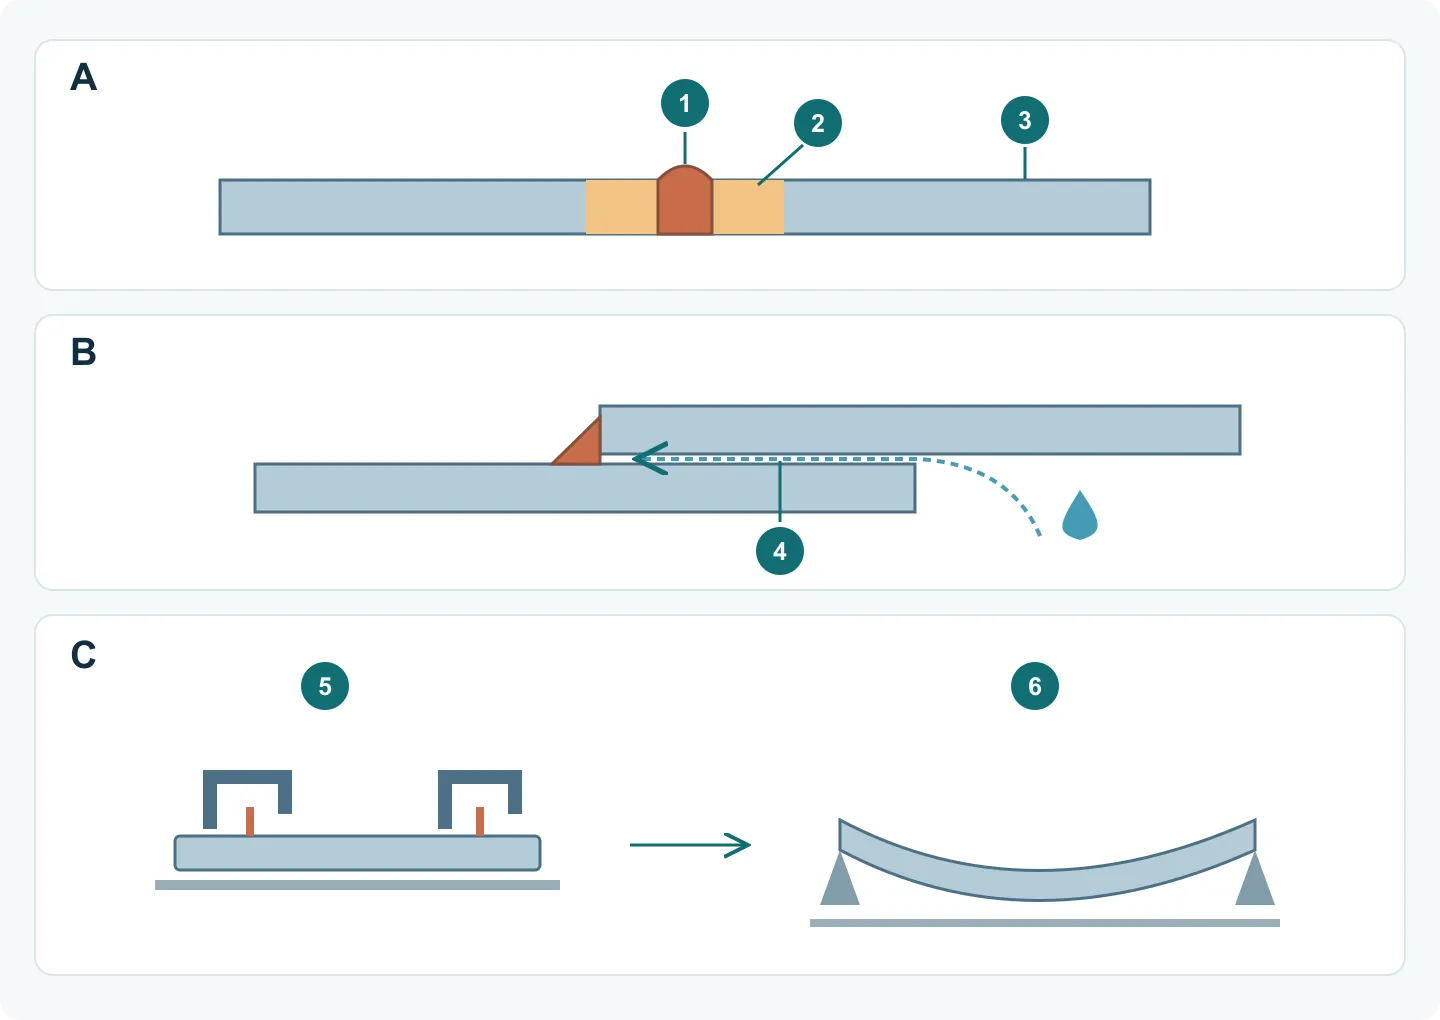
Yerel kaynak ısısı kaynak bölgesini genleştirirken daha soğuk çevre sacı bu hareketi kısıtlar. Ortaya çıkan termal gerilme yerel plastik gerinime yol açarsa soğuma, montajı ilk biçimine döndüremez. Kaynak metali ile ısı tesiri altındaki bölgenin büzülmesi daha sonra enine veya boyuna çekme, açısal değişim, eğilme, çanaklaşma, burkulma ya da burulma bırakır; ince paneller burkulmaya özellikle yatkındır.
Kontrol kaynak yapılmadan önce başlar. Birleşimin belirtilen kaynak hacmine ihtiyacı olup olmadığını, alıştırmanın tekdüze olup olmadığını, büzülmenin montajı nereye hareket ettirebileceğini ve hangi datumun kararlı kalması gerektiğini inceleyin. Dengeli veya aralıklı yerleşim, punta stratejisi, sıra, fikstürleme ve ön ayar gerçek geometri için değerlendirilebilir. Daha fazla kısıtlama her zaman daha iyi değildir; kalıntı gerilmeyi veya çatlama riskini artırabilir.
Onaylı tasarım izin veriyorsa aralıklı kaynak, yığılan kaynak metali miktarını azaltabilir. Ancak sürekli sızdırmaz olması gereken bir dikişin yerine geçmez. Daha düşük ısı girdisi, yalnızca gereken ergime ve birleşim performansı sağlanıyorsa yararlıdır; sadece akımı düşürmek veya hızı artırmak tam bir çarpılma kontrol planı değildir.
- Genel olarak düz bir montaj istemek yerine kritik düzlemselliği, açıyı, açıklığı veya arayüzü adlandırın.
- Alıcının onayladığı birleşim tasarımını karşılayan minimum kaynak kapsamını kullanın.
- Isı ve büzülmenin öngörülemez biçimde yoğunlaşmaması için alıştırmayı ve boşlukları kontrol altında tutun.
- Erişilemez paneller veya yüzey işlemleri eklenmeden önce punta, kaynak ve kontrol sırasında anlaşın.
- Önerilen fikstürü ve ölçüm durumunu temsili numunelerde doğrulayın.
Paslanmaz çelik cıvata, pul ve bindirme birleşimlerinin altında neden korozyona uğrayabilir?
Paslanmaz çelik, oksijenle desteklenen pasif bir yüzey filmine dayanır; ancak pulun altında, cıvata gövdesinin çevresinde veya bindirme birleşiminin içinde kalan dar ve ıslak bir aralık durgunlaşıp oksijensiz kalabilir. Metal iyonları birikir, klorürler içeri göçebilir ve yerel asitlik pasif film bozulana kadar artarak yerel aralık korozyonunun kendi kendini sürdürmesine olanak verebilir.
Bu mekanizma, farklı malzemeler ve bir elektriksel yol gerektiren galvanik korozyondan farklıdır. Paslanmaz bir birleşim tek başına aralık korozyonuna uğrayabilir. Bu nedenle çizim; ortamı, drenaj ve temizlik erişimini, aralığın bilerek açık mı yoksa kapalı mı olduğunu, eşleşen malzemeleri, yüzey temizliğini ve projeye özel kontrol veya korozyon testini tanımlamalıdır. Daha dayanıklı bir kalite, bağışıklık anlamına gelmez.
- Su, temizleyici, tuz veya proses kalıntısını hapseden ceplerden kaçının.
- Bindirme dikişlerinin, conta kenarlarının ve bağlantı elemanı arayüzlerinin açık, drenajlı, temizlenebilir veya sızdırmaz olması gerekip gerekmediğini gösterin.
- Yalıtkan pulu aralık korozyonunun önlendiğine dair kanıt saymayın.
- Farklı metaller bulunduğunda aralık korozyonu incelemesini galvanik korozyon incelemesinden ayırın.
- Temizlik, pasivasyon veya yüzey işlemi gereksinimlerini ve alıcının kabul temelini çizimde belirtin.
6061-T6 alüminyum kaynağın yanında neden yumuşayabilir?
6061-T6, dayanımının büyük bölümünü çözeltiye alma ısıl işlemi ve yapay yaşlandırmayla oluşturulan ince çökeltilerden alır. Kaynak ısıl döngüsü, ısı tesiri altındaki bölgede bu çökeltileri çözebilir, irileştirebilir veya aşırı yaşlandırabilir. Bu nedenle birleşim sağlam görünse bile en zayıf yer kaynak dikişinde değil, yanında olabilir.
T6 ana malzeme veri sayfasındaki dayanımı, kaynaklı birleşimin otomatik izin verilebilir değeri olarak kullanmayın. Alaşım, temper, kalınlık, süreç, ısı girdisi, ilave metal, geometri ve kaynak sonrası işlem sonucu etkiler. Sorumlu mühendis kaynaklı durumdaki tasarım dayanağını ve doğrulamayı belirlemelidir; iyi görünen dikiş, yanındaki malzemenin dayanımını kanıtlamaz.
Kaynak parametrelerinden önce kontrol sırasını belirleyin
Birleşimden ve montaj kısıtlarından başlayın. Fikstür kaynak sırasında açıklığı koruyabilir, fakat bırakıldığında montaj hareket edebilir. Denemeyi tekrarlayabilmek için alıştırma, puntalama, kaynak, soğutma ve serbest bırakma koşullarını kaydedin.
- 1. Alıştırma: puntadan önce aralıkları, birleşen kenarları ve datumları kontrol edin; düzensiz aralığı fazla kaynak metaliyle gizlemeyin.
- 2. Puntalama: aralığı koruyacak yerleri ve sırayı belirleyin; sonraki kaynak veya temizliğe engel oluşturmayın.
- 3. Kaynak: uygun olduğunda dengeli, geri adımlı veya atlamalı sıraları değerlendirin; belirtilen kaynak boyutunu ve nihai sürekliliği koruyun.
- 4. Soğutma ve bırakma: bırakma koşulunu ve destekleri tanımlayıp belirtilen arayüzleri ölçün. Temsilî numunelerde her seferinde planlanan tek değişikliği karşılaştırın.
Denemeyi serbest bırakılan parçanın ölçümüyle değerlendirin
Öğretim örneği: çizim, soğutma sonrası belirlenmiş desteklerde ve yanal kelepçeler olmadan iki işaretli yüz arasında 200 ± 0,5 mm net açıklık istiyor. Numune kelepçeliyken 200,1 mm, bırakılınca 199,2 mm ölçülüyor. Kabul aralığı 199,5–200,5 mm olduğundan, kelepçeli değer geçse bile serbest montaj bu şartı karşılamaz.
İki değeri farklı ölçüm durumları olarak kaydedin. Çizimi değiştirmeden veya kapağı zorla takmadan önce alıştırmayı, punta ve kaynak sırasını, fikstürün bırakılmasını inceleyin. Düzeltilmiş denemeyi aynı serbest durumda ölçün. Ürün montaj yükü altında muayene istiyorsa yükü ve yöntemi açıkça belirtin; sonuçlar birbirinin yerine kullanılamaz.
Yüzeylere erişim varken kaynak sonrası temizliği planlayın
Paslanmaz çelikte görünür renk değişimini gidermek, gerekli yüzey durumunu sağlamakla aynı değildir. Outokumpu, fırçalamanın yüzeydeki ısıl rengi kaldırırken alttaki kromca fakir tabakayı bırakabileceğini belirtir. Donanım montajından veya erişilemeyen birleşimlerin kapanmasından önce son yüzey durumunu, uygun temizliği, durulama ve kalıntı kontrollerini tanımlayın.
Bindirmede ya doğrulanmış sızdırmazlıkla nemi dışarıda tutun ya da drenajı ve temizliği mümkün kılan bir yapı kullanın. Kısmi kapatma su tutan bir aralık bırakabilir. Çizimde maruz kalan tarafı, sızdırmazlık sınırını ve temizlik erişimini gösterin; korozyon testini kullanım ortamıyla ilişkilendirin. Pasivasyon, kaynak oksitlerini veya sıkışmış kirleri gidermenin genel bir alternatifi değildir.
Kaynaklı sac montaj nasıl onaylanmalıdır?
Montajı tanımlı bir fiziksel durumda kontrollü çizime göre onaylayın. Kaynağın kendisini değerlendirmeden önce malzeme ve durumunu, kritik datumları, boşlukları, açıları, düzlemselliği, donanımı ve yüzey durumunu kontrol edin. Ardından alıcıya ait projeye özel birleşim veya sistem testlerini uygulayın. Düz görünen bir numune tekrarlanabilirliği veya ürün uygunluğunu kanıtlamaz.
Kontrol planı riskle eşleşmelidir. Kozmetik kapak, yapısal braket, sızdırmaz kutu ve iletken şasi aynı kanıtları gerektirmez. Fikstür veya kısıtlama durumunu, ölçüm aletlerini, numune sıklığını, kusur örneklerini, onarım kurallarını ve çizim revizyonunu kaydedin. Kaynak, temizlik rotası veya malzeme durumu değişirse bunu görünmez bir proses ikamesi saymak yerine etkilenen onay kanıtlarını yeniden değerlendirin.
- Uygun olduğunda malzeme kimliğini, kalınlığını ve temperini veya durumunu doğrulayın.
- Adı verilen datumları, düzlemselliği, açıları, açıklıkları ve eşleşen arayüzleri belirtilen durumda ölçün.
- Kaynak konumu ve kapsamını, başlama ve bitirme noktalarını, temizliği, sıçrantıyı ve kozmetik bölgeleri kontrol edin.
- Maruziyetin ilgili kıldığı yerlerde paslanmaz aralıkları, drenajı, birikintileri ve kaynak sonrası yüzey gereksinimlerini kontrol edin.
- Dayanım, sızdırmazlık, giriş, yorulma, korozyon, topraklama veya sistem performansı için alıcının tanımladığı birleşim veya işlev testlerini kullanın.
- Onaylı numuneyi, kontrol kaydını ve onarım kabulünü tek bir çizim revizyonuna bağlayın.
Son kaynak RFQ kontrol listesinde neler yer almalıdır?
Kullanışlı bir kaynak RFQ'su, tedarikçiden ürün gereksinimlerini icat etmesini istemeden tüm yük, uyum, yüzey ve kontrol problemini görmesini sağlar. Her teklif sahibine aynı kontrollü paketi gönderin, hangi kararların sabit ve hangilerinin DFM'ye açık olduğunu belirtin ve önerilen her malzeme, birleşim veya sıra değişikliğinin onaydan önce kaydedilmesini isteyin.
- Revizyonları eşleşen 2D çizim ve STEP/STP montajı.
- Malzeme kalitesi, durumu, kalınlığı, yüzeyi ve ikame kuralı.
- Birleşim tipi, kaynak tarafı, kapsamı, erişim ve kaynak yapılmayacak bölgeler.
- Kritik datumlar, toleranslar ve kontrol sırasındaki kısıtlama durumu.
- Eşleşen parçalar, bağlantı elemanları, insertler, contalar ve montaj sırası.
- Kozmetik yüzeyler, kaynak temizliği, pasivasyon veya diğer yüzey işlemi notları ve maskeleme.
- Ortam, drenaj, aralık ve farklı metal bilgileri.
- Prototip, ilk parça ve üretim miktarları.
- Gerekli boyutsal, görsel, tahribatsız veya işlevsel kanıtlar.
- Alıcıya ait doğrulama ve değişiklik onayı sorumlulukları.
- Bazı maddeler henüz kararlaştırılmadıysa bunları açık olarak işaretleyin ve elinizdeki bilgileri gönderin. DFM sırasında seçenekleri sizinle karşılaştırıp uygulanabilir gereksinimler üzerinde anlaşabiliriz; ilk RFQ'dan önce her ayrıntıyı kesinleştirmeniz gerekmez.
| Etki | Neden oluşur | RFQ neyi tanımlamalıdır | Şunu varsaymayın |
|---|---|---|---|
| Kaynak distorsiyonu | Kısıtlanmış yerel ısınma ve düzensiz büzülme kalıcı gerinim bırakır | Birleşim, kaynak kapsamı, datumlar, sıra kısıtları, fikstür ve ölçüm durumu | Düz bir numune tekrarlı üretimi kanıtlar |
| Paslanmaz çelikte aralık korozyonu | Durgun ve korunaklı elektrolit oksijensiz, asidik ve klorürce yoğun hale gelir | Ortam, birleşim drenajı veya sızdırmazlığı, temizlik, yüzey durumu ve test temeli | Paslanmaz çelik veya yalıtkan pul birleşimi bağışık kılar |
| 6061-T6 ITAB yumuşaması | Kaynak ısısı T6 dayanımını sağlayan ince çökeltileri değiştirir | Alaşım, temper, birleşim tasarım temeli, proses durumu ve alıcı doğrulaması | Ana malzeme dayanımı kaynak boyunca geçerlidir |
| Fikstürden çıkınca hareket | Kısıtlama deformasyonu serbest bırakılana kadar gizleyebilir | Destekler, bırakma koşulu ve ölçüm durumu | Kelepçeli ölçü serbest ölçüye eşittir |
| Kaynak sonrası paslanmaz yüzey | Isıl renk veya kalıntı korozyona duyarlılığı artırabilir | Erişim, oksit giderme, durulama ve son yüzey kabulü | Parlak dikiş korozyon direncinin geri geldiğini kanıtlar |