Eine gerade, ansprechende Schweißnaht beweist nicht, dass eine Dünnblechbaugruppe maßhaltig, korrosionsbeständig oder so fest wie der Grundwerkstoff ist. Schweißen verändert Temperatur, Spannungen, Oberflächenzustand und bei manchen Legierungen das Gefüge. Die Fugengeometrie kann ein eigenes Korrosionsproblem erzeugen, selbst wenn die Schweißnaht akzeptabel aussieht.
Bei einem Dünnblechgehäuse helfen drei Fragen: Wo verschiebt Schweißschrumpfung die Baugruppe, was verändert Wärme im gewählten Werkstoff und wo kann die fertige Verbindung Feuchtigkeit oder Rückstände einschließen? Die folgenden Abschnitte übersetzen diese Fragen in Zeichnungsprüfung, Kontrollfolge und Messbeispiel.
Was muss eine Zeichnung für ein geschweißtes Gehäuse festlegen?
Eine angebotsreife Zeichnung für ein geschweißtes Gehäuse legt Werkstoffsorte und -zustand, Dicke, Fugenart, Lage und Umfang der Schweißnaht, Montagebezüge, kritische Maße, Sichtflächen, unzulässige Wärmeeinflusszonen, Nacharbeit oder Finish und den Prüfzustand fest. Sie benennt außerdem, welche Festigkeits-, Dichtheits-, Korrosions- oder Systemprüfungen beim Käufer verbleiben, statt die Abnahme vom Aussehen der Raupe abhängig zu machen.
Senden Sie die gelenkte 2D-Zeichnung und die STEP/STP-Baugruppe zusammen. Zeigen Sie Gegenstücke und reihenfolgeabhängige Merkmale an Biegungen, Einsätzen, Abdeckungen und Dichtungen. Darf der Lieferant eine andere Fuge, Nahtlänge oder Montagereihenfolge vorschlagen, kennzeichnen Sie diesen Punkt als für DFM offen, anstatt eine undokumentierte Änderung in der Fertigung zuzulassen.
- Werkstoffsorte, Temper- oder sonstiger Zustand, Dicke und zulässige Alternativen.
- Fugengeometrie, Schweißseite, Länge oder Abstand, Start- und Stoppzonen sowie Zugangsgrenzen.
- Funktionsbezüge, kritische Passmaße und ob frei, eingespannt oder montiert geprüft wird.
- Sichtflächen, Schleif- oder Nacharbeitsangaben, Spritzergrenzen und Finish-Reihenfolge.
- Schnittstellen für Dichtungen, Erdung, Maskierung, Gewinde und korrosionsempfindliche Bereiche.
- Vom Käufer geforderte Muster-, Erstmuster- und Serienprüfprotokolle.
- Käuferseitige Validierung von Verbindung, Leckage, Eindringen, Korrosion, Ermüdung oder Gesamtprodukt, sofern zutreffend.
Warum verzieht sich Blech nach dem Abkühlen der Schweißnaht?
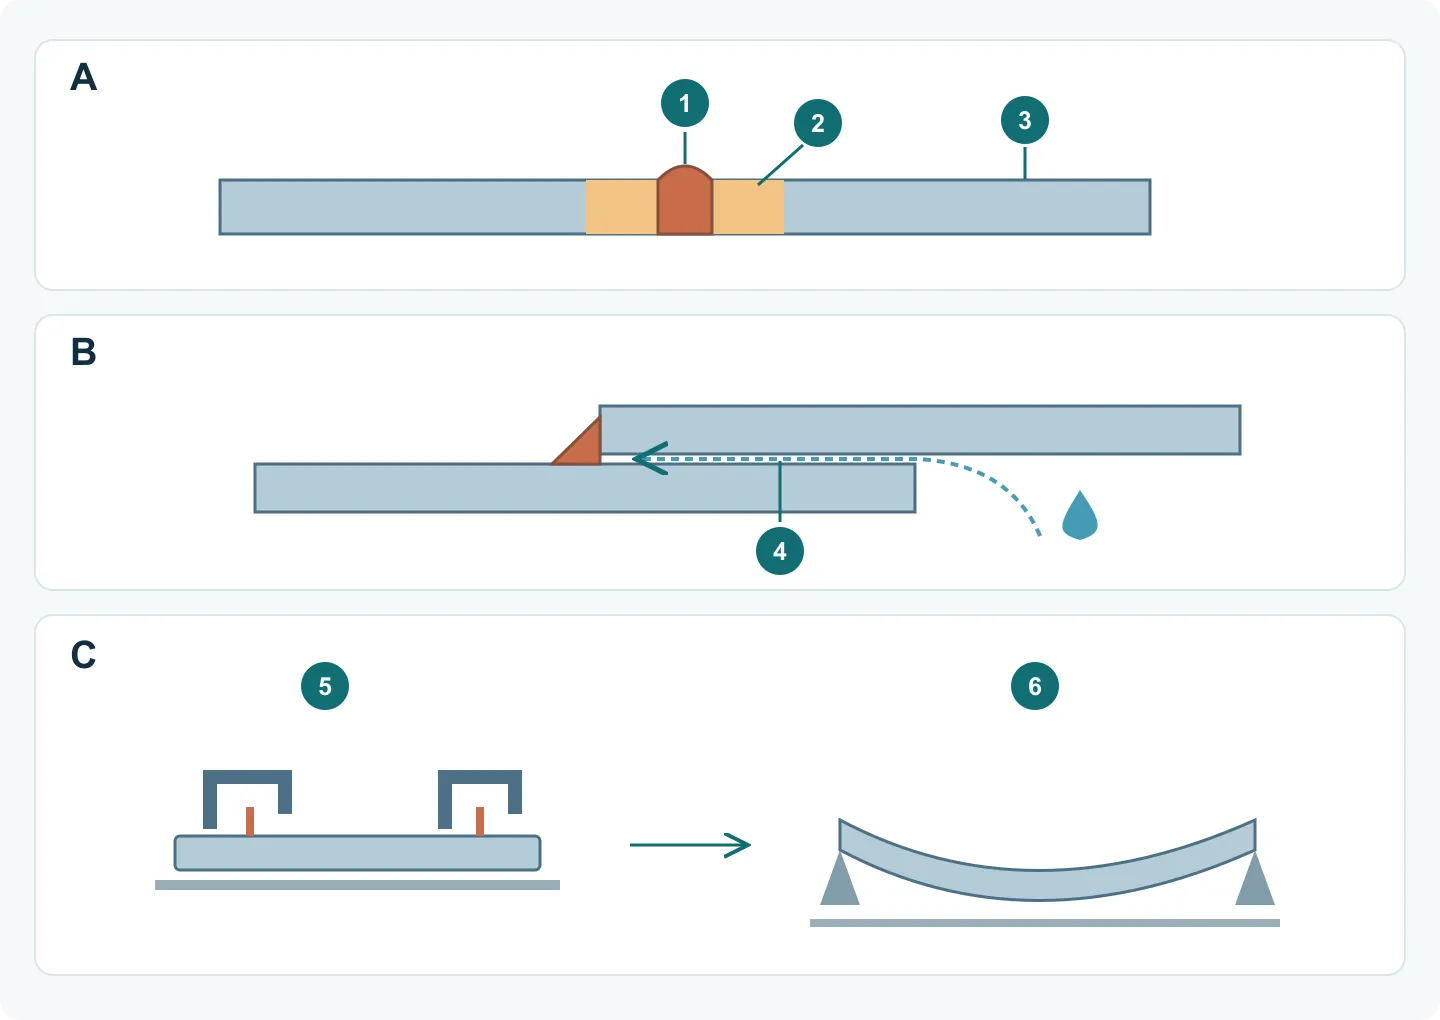
Die örtliche Schweißwärme dehnt den Nahtbereich aus, während das kältere umgebende Blech ihn behindert. Verursacht die entstehende Wärmespannung eine örtliche plastische Dehnung, kann die Baugruppe beim Abkühlen nicht in ihre ursprüngliche Form zurückkehren. Die Kontraktion von Schweißgut und Wärmeeinflusszone hinterlässt dann Quer- oder Längsschrumpfung, Winkeländerung, Durchbiegung, Schüsselung, Beulen oder Verdrehung; dünne Bleche neigen besonders zum Beulen.
Die Kontrolle beginnt vor dem Schweißen. Prüfen Sie, ob die Fuge das angegebene Schweißvolumen benötigt, ob die Passung gleichmäßig ist, wohin die Schrumpfung die Baugruppe bewegen kann und welcher Bezug stabil bleiben muss. Ausgewogene oder unterbrochene Anordnungen, Heftstrategie, Reihenfolge, Vorrichtung und Vorverformung lassen sich an der tatsächlichen Geometrie bewerten. Mehr Einspannung ist nicht automatisch besser, weil sie Eigenspannungen oder Rissgefahr erhöhen kann.
Unterbrochene Nähte können das Schweißgutvolumen verringern, wenn die freigegebene Konstruktion dies zulässt. Sie ersetzen keine geforderte durchgehend dichte Naht. Weniger Wärmeeintrag ist nur sinnvoll, wenn Bindung und geforderte Verbindungsleistung erhalten bleiben; Stromsenkung oder höhere Geschwindigkeit allein sind kein vollständiges Verzugskonzept.
- Benennen Sie die kritische Ebenheit, den Winkel, die Öffnung oder Schnittstelle, statt allgemein eine gerade Baugruppe zu verlangen.
- Verwenden Sie den geringsten Nahtumfang, der die freigegebene Fugenauslegung des Käufers erfüllt.
- Halten Sie Passung und Spalte unter Kontrolle, damit Wärme und Schrumpfung sich nicht unvorhersehbar konzentrieren.
- Vereinbaren Sie Heft-, Schweiß- und Prüfablauf, bevor unzugängliche Bleche oder Oberflächen hinzukommen.
- Validieren Sie die vorgeschlagene Vorrichtung und den Messzustand an repräsentativen Mustern.
Warum kann Edelstahl unter Schrauben, Scheiben und Überlappstößen korrodieren?
Edelstahl beruht auf einem sauerstoffgestützten passiven Oberflächenfilm. Ein enger, nasser Spalt unter einer Scheibe, um einen Schraubenschaft oder in einem Überlappstoß kann jedoch stagnieren und an Sauerstoff verarmen. Metallionen sammeln sich, Chloride können nach innen wandern und der örtliche Säuregrad steigt, bis der Passivfilm zusammenbricht und sich eine lokale Spaltkorrosion selbst erhält.
Dieser Mechanismus unterscheidet sich von galvanischer Korrosion, die unterschiedliche Werkstoffe und einen elektrischen Pfad voraussetzt. Eine Edelstahlverbindung kann allein durch Spaltkorrosion geschädigt werden. Die Zeichnung sollte deshalb Umgebung, Entwässerung und Reinigungszugang, bewusst offenen oder abgedichteten Spalt, Gegenwerkstoffe, Oberflächennacharbeit und projektspezifische Prüfung oder Korrosionsprüfung festlegen. Eine beständigere Sorte bedeutet keine Immunität.
- Vermeiden Sie Taschen, in denen Wasser, Reiniger, Salz oder Prozessrückstände verbleiben.
- Zeigen Sie, ob Überlappnähte, Dichtungskanten und Befestigerschnittstellen offen, entwässerbar, reinigbar oder abgedichtet sein müssen.
- Betrachten Sie eine Isolierscheibe nicht als Beweis, dass Spaltkorrosion verhindert wurde.
- Prüfen Sie Spaltkorrosion und galvanische Korrosion bei unterschiedlichen Metallen getrennt.
- Geben Sie Reinigung, Passivierung oder Finish und die Abnahmebasis des Käufers auf der Zeichnung an.
Warum kann 6061-T6-Aluminium neben einer Schweißnaht erweichen?
6061-T6 erhält einen großen Teil seiner Festigkeit aus feinen Ausscheidungen, die durch Lösungsglühen und Warmauslagern entstehen. Ein Schweißwärmezyklus kann diese Ausscheidungen in der Wärmeeinflusszone auflösen, vergröbern oder überaltern. Die schwächste Stelle kann daher neben der Schweißnaht statt in der Raupe liegen, selbst wenn die Verbindung einwandfrei aussieht.
Übernehmen Sie den Festigkeitswert des T6-Grundwerkstoffs nicht automatisch als zulässigen Wert der Schweißverbindung. Legierung, Zustand, Dicke, Verfahren, Wärmeeintrag, Zusatz, Geometrie und Nachbehandlung beeinflussen das Ergebnis. Die verantwortliche Konstruktion muss Bemessungsgrundlage und Nachweis im geschweißten Zustand festlegen; eine optisch gute Naht belegt nicht die Festigkeit des benachbarten Werkstoffs.
Kontrollfolge vor den Schweißparametern festlegen
Beginnen Sie mit der Verbindung und den Montagebedingungen. Eine Vorrichtung kann die Öffnung beim Schweißen halten, während die Baugruppe nach dem Lösen ihre Form verändert. Dokumentieren Sie Einpassen, Heften, Schweißen, Abkühlen und Ausspannen, damit der Versuch reproduzierbar wird.
- 1. Einpassen: Spalte, Fügekanten und Bezüge vor dem Heften prüfen; ungleichmäßige Passung nicht durch überschüssiges Schweißgut verdecken.
- 2. Heften: Positionen und Reihenfolge zur Spalthaltung abstimmen; nachfolgende Schweißung und Reinigung dürfen nicht behindert werden.
- 3. Schweißen: geeignete ausgeglichene, Pilgerschritt- oder Sprungfolgen prüfen und dabei vorgeschriebene Nahtgröße und endgültige Durchgängigkeit erhalten.
- 4. Abkühlen und Ausspannen: Freigabezustand und Auflagen festlegen, dann benannte Schnittstellen messen. An repräsentativen Mustern jeweils eine geplante Änderung vergleichen.
Den Versuch anhand des ausgespannten Teils bewerten
Lehrbeispiel: Die Zeichnung verlangt nach dem Abkühlen eine lichte Öffnung von 200 ± 0,5 mm zwischen zwei markierten Flächen, auf definierten Auflagen und ohne seitliche Klemmung. Ein Muster misst eingespannt 200,1 mm, ausgespannt 199,2 mm. Zulässig sind 199,5–200,5 mm: Die freie Baugruppe erfüllt die Vorgabe nicht, obwohl der eingespannte Wert passt.
Erfassen Sie die Werte als unterschiedliche Messzustände. Prüfen Sie Passung, Heft- und Schweißfolge sowie das Lösen der Vorrichtung, bevor Sie die Zeichnung ändern oder den Deckel gewaltsam einsetzen. Den korrigierten Versuch im selben freien Zustand prüfen. Ist eine Prüfung unter Montagelast vorgeschrieben, Last und Verfahren ausdrücklich festlegen; die Ergebnisse sind nicht austauschbar.
Nachreinigung planen, solange die Flächen erreichbar sind
Bei Edelstahl bedeutet das Entfernen sichtbarer Verfärbungen nicht automatisch, dass der geforderte Oberflächenzustand erreicht ist. Laut Outokumpu kann Bürsten oberflächliche Anlauffarben beseitigen und dennoch die chromverarmte Schicht zurücklassen. Vor Beschlagmontage oder dem Schließen unzugänglicher Fugen sind Endzustand, geeignete Reinigung sowie Spül- und Rückstandskontrollen festzulegen.
Bei einer Überlappung entscheiden Sie zwischen nachgewiesener Abdichtung gegen Feuchtigkeit und einer entwässerbaren, reinigbaren Geometrie. Teilabdichtung kann Wasser einschließen. Zeichnen Sie exponierte Seite, Dichtgrenze und Reinigungszugang ein; stimmen Sie den Korrosionstest auf die Umgebung ab. Passivieren ersetzt nicht generell die Entfernung von Schweißoxiden oder eingeschlossenen Verunreinigungen.
Wie sollte eine geschweißte Blechbaugruppe freigegeben werden?
Geben Sie die Baugruppe in einem definierten physischen Zustand gegen die gelenkte Zeichnung frei. Prüfen Sie Werkstoff und Zustand, kritische Bezüge, Spalte, Winkel, Ebenheit, Hardware und Oberflächenzustand, bevor Sie die Schweißnaht selbst bewerten. Wenden Sie anschließend die projektspezifischen, vom Käufer verantworteten Verbindungs- oder Systemprüfungen an. Ein gerade aussehendes Muster belegt weder Wiederholbarkeit noch Produktkonformität.
Der Prüfplan sollte dem Risiko entsprechen. Eine kosmetische Abdeckung, eine strukturelle Halterung, ein dichtes Gehäuse und ein leitfähiges Chassis benötigen nicht dieselben Nachweise. Dokumentieren Sie Vorrichtungs- oder Einspannzustand, Messmittel, Stichprobenhäufigkeit, Fehlerbeispiele, Reparaturregeln und Zeichnungsstand. Ändern sich Schweißnaht, Nacharbeitsweg oder Werkstoffzustand, bewerten Sie die betroffenen Freigabenachweise erneut, statt dies als unsichtbare Prozessänderung zu behandeln.
- Bestätigen Sie Werkstoffidentität, Dicke und gegebenenfalls Temper- oder sonstigen Zustand.
- Messen Sie benannte Bezüge, Ebenheit, Winkel, Öffnungen und Passschnittstellen im angegebenen Zustand.
- Prüfen Sie Nahtlage und -umfang, Start und Stopp, Nacharbeit, Spritzer und Sichtzonen.
- Prüfen Sie Edelstahlspalten, Entwässerung, Ablagerungen und Anforderungen an die Oberfläche nach dem Schweißen, sofern die Exposition dies erfordert.
- Nutzen Sie vom Käufer definierte Verbindungs- oder Funktionsprüfungen für Festigkeit, Dichtheit, Eindringen, Ermüdung, Korrosion, Erdung oder Systemleistung.
- Verknüpfen Sie freigegebenes Muster, Prüfprotokoll und etwaige Reparaturannahme mit genau einem Zeichnungsstand.
Was gehört in die abschließende RFQ-Checkliste für Schweißarbeiten?
Ein brauchbares Schweiß-RFQ zeigt dem Lieferanten die vollständige Belastungs-, Passungs-, Oberflächen- und Prüfaufgabe, ohne von ihm die Erfindung der Produktanforderungen zu verlangen. Senden Sie jedem Bieter dasselbe gelenkte Paket, kennzeichnen Sie feste und für DFM offene Entscheidungen und verlangen Sie, dass jede vorgeschlagene Änderung an Werkstoff, Fuge oder Reihenfolge vor der Freigabe dokumentiert wird.
- Versionsgleiche 2D-Zeichnung und STEP/STP-Baugruppe.
- Werkstoffsorte, Zustand, Dicke, Oberfläche und Regel für Alternativen.
- Fugenart, Schweißseite, Umfang, Zugang und schweißfreie Zonen.
- Kritische Bezüge, Toleranzen und Einspannzustand bei der Prüfung.
- Gegenstücke, Befestiger, Einsätze, Dichtungen und Montagereihenfolge.
- Sichtflächen, Nacharbeit der Schweißnaht, Passivierung oder andere Finish-Angaben und Maskierung.
- Angaben zu Umgebung, Entwässerung, Spalten und unterschiedlichen Metallen.
- Mengen für Prototyp, Erstmuster und Serie.
- Erforderliche maßliche, visuelle, zerstörungsfreie oder funktionale Nachweise.
- Verantwortung für käuferseitige Validierung und Änderungsfreigabe.
- Falls einzelne Punkte noch offen sind, kennzeichnen Sie sie als offen und senden Sie uns den bisherigen Stand. Wir können die Optionen im Rahmen der DFM-Prüfung gemeinsam vergleichen und praktikable Anforderungen abstimmen; für die erste RFQ müssen Sie nicht jedes Detail abschließend festlegen.
| Effekt | Warum er entsteht | Was das RFQ festlegen sollte | Nicht voraussetzen |
|---|---|---|---|
| Schweißverzug | Behinderte örtliche Erwärmung und ungleichmäßige Kontraktion hinterlassen bleibende Dehnung | Fuge, Nahtumfang, Bezüge, Vorgaben zur Reihenfolge, Vorrichtung und Messzustand | Ein gerades Muster belegt die wiederholbare Serienfertigung |
| Spaltkorrosion bei Edelstahl | Stagnierender abgeschirmter Elektrolyt verarmt an Sauerstoff, wird sauer und reichert Chlorid an | Umgebung, Entwässerung oder Abdichtung der Fuge, Nacharbeit, Oberflächenzustand und Prüfbasis | Edelstahl oder eine Isolierscheibe macht die Verbindung immun |
| WEZ-Erweichung von 6061-T6 | Schweißwärme verändert die feinen Ausscheidungen, die für T6-Festigkeit sorgen | Legierung, Zustand, Auslegungsbasis der Verbindung, Prozesszustand und käuferseitige Validierung | Die Festigkeit des Grundwerkstoffs gilt über die Schweißnaht hinweg |
| Bewegung nach dem Ausspannen | Die Einspannung kann Verformung bis zum Lösen verdecken | Auflagen, Freigabebedingung und Messzustand | Ein gespanntes Maß entspricht einem freien Maß |
| Edelstahloberfläche nach dem Schweißen | Anlauffarben oder Rückstände können Korrosion begünstigen | Zugang, Oxidentfernung, Spülen und Oberflächenabnahme | Eine glänzende Naht beweist wiederhergestellte Korrosionsbeständigkeit |