Une soudure droite et esthétique ne prouve pas qu’un assemblage en tôle mince est stable dimensionnellement, résistant à la corrosion ou aussi robuste que le métal de base. Le soudage modifie la température, les contraintes, l’état de surface et, pour certains alliages, la microstructure. La géométrie du joint peut créer un problème de corrosion distinct même si la soudure paraît acceptable.
Pour un boîtier en tôle fine, suivez trois questions : où le retrait de soudage déplacera-t-il l’ensemble, que modifiera la chaleur dans l’alliage et où la liaison finie peut-elle retenir humidité ou résidus ? Les sections suivantes les traduisent en revue de plan, séquence de contrôle et exemple de mesure.
Que doit définir le plan d’un boîtier soudé ?
Un plan de boîtier soudé prêt à chiffrer définit la nuance et l’état du matériau, l’épaisseur, le type de joint, l’emplacement et l’étendue des soudures, les références d’assemblage, les cotes critiques, les faces esthétiques, les zones affectées thermiquement interdites, les exigences de nettoyage ou de finition et l’état de contrôle. Il précise aussi quels essais de résistance, d’étanchéité, de corrosion ou de système restent à la charge de l’acheteur au lieu de fonder l’acceptation sur l’aspect du cordon.
Envoyez ensemble le plan 2D maîtrisé et l’assemblage STEP/STP. Montrez les pièces en interface et les caractéristiques sensibles à l’ordre autour des plis, inserts, couvercles et joints d’étanchéité. Si le fournisseur peut proposer un autre joint, une autre longueur de soudure ou une autre séquence d’assemblage, marquez ce point comme ouvert au DFM au lieu d’autoriser une substitution non consignée en atelier.
- Nuance, état métallurgique ou autre état, épaisseur et substitutions permises.
- Géométrie du joint, côté soudé, longueur ou espacement, zones de départ et d’arrêt et limites d’accès.
- Références fonctionnelles, cotes d’ajustement critiques et contrôle à l’état libre, bridé ou assemblé.
- Surfaces esthétiques, notes de meulage ou de nettoyage, limites de projections et ordre de finition.
- Interfaces de joints d’étanchéité, mise à la terre, masquage, filetages et zones sensibles à la corrosion.
- Enregistrements de contrôle des échantillons, premiers articles et séries exigés par l’acheteur.
- Validation par l’acheteur du joint, des fuites, de la pénétration d’eau ou de poussière, de la corrosion, de la fatigue ou du produit complet, le cas échéant.
Pourquoi la tôle se déforme-t-elle après refroidissement de la soudure ?
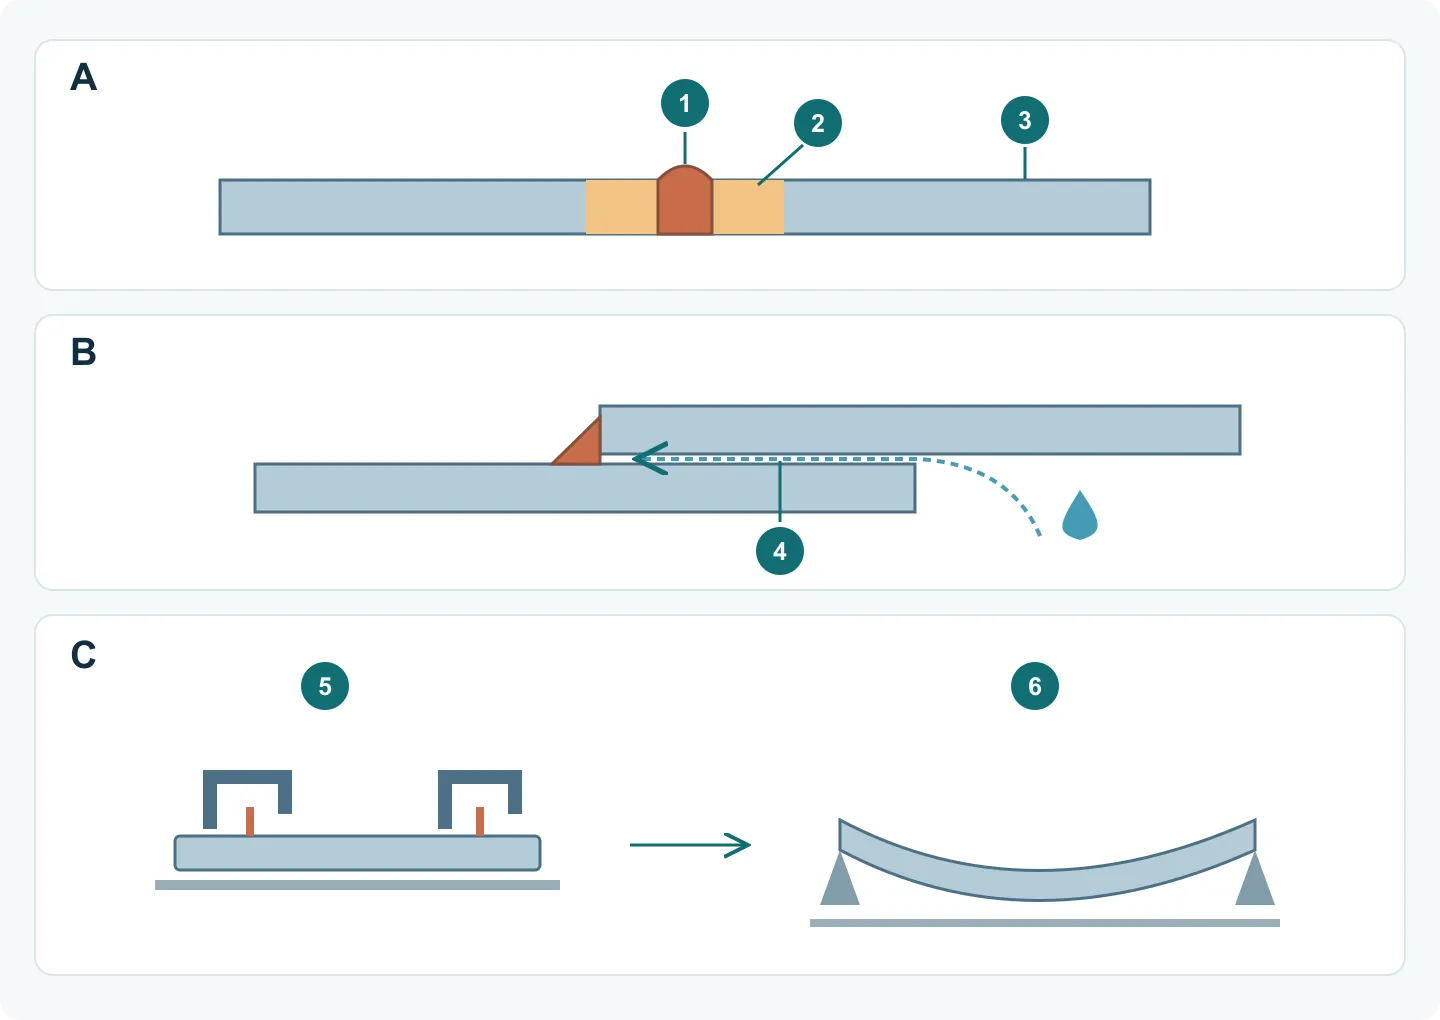
La chaleur localisée du soudage dilate la zone soudée tandis que la tôle environnante, plus froide, la bride. Si la contrainte thermique qui en résulte provoque une déformation plastique locale, le refroidissement ne peut pas ramener l’assemblage à sa forme initiale. La contraction du métal fondu et de la zone affectée thermiquement laisse alors un retrait transversal ou longitudinal, une variation angulaire, une courbure, un creusement, un flambage ou une torsion ; les panneaux minces sont particulièrement sujets au flambage.
La maîtrise commence avant le soudage. Vérifiez si le joint nécessite le volume soudé spécifié, si l’accostage est uniforme, dans quelle direction le retrait peut déplacer l’assemblage et quelle référence doit rester stable. Des dispositions équilibrées ou intermittentes, la stratégie de pointage, la séquence, le bridage et une prédéformation peuvent être évalués sur la géométrie réelle. Brider davantage n’est pas automatiquement préférable, car cela peut accroître les contraintes résiduelles ou le risque de fissuration.
Des soudures discontinues peuvent réduire le métal déposé si la conception approuvée les autorise. Elles ne remplacent pas un joint devant assurer une étanchéité continue. Un apport thermique réduit n’est utile que si la fusion et les performances exigées restent obtenues ; diminuer le courant ou augmenter la vitesse ne constitue pas, à lui seul, un plan de maîtrise des déformations.
- Nommez la planéité, l’angle, l’ouverture ou l’interface critique au lieu de demander un assemblage globalement droit.
- Utilisez l’étendue de soudure minimale qui satisfait la conception de joint approuvée par l’acheteur.
- Maîtrisez l’accostage et les jeux afin que chaleur et retrait ne se concentrent pas de façon imprévisible.
- Convenez de la séquence de pointage, de soudage et de contrôle avant d’ajouter des panneaux ou finitions inaccessibles.
- Validez le montage et l’état de mesure proposés sur des échantillons représentatifs.
Pourquoi l’acier inoxydable peut-il se corroder sous les boulons, rondelles et joints à recouvrement ?
L’acier inoxydable dépend d’un film passif de surface soutenu par l’oxygène, mais un interstice étroit et humide sous une rondelle, autour d’une tige de boulon ou dans un joint à recouvrement peut devenir stagnant et pauvre en oxygène. Les ions métalliques s’accumulent, les chlorures peuvent migrer vers l’intérieur et l’acidité locale augmente jusqu’à rompre le film passif, ce qui permet à la corrosion caverneuse localisée de s’entretenir.
Ce mécanisme diffère de la corrosion galvanique, qui exige des matériaux différents et un chemin électrique. Un joint inoxydable peut subir seul une corrosion caverneuse. Le plan doit donc définir l’environnement, le drainage et l’accès de nettoyage, si l’interstice est volontairement ouvert ou étanché, les matériaux en contact, le nettoyage de surface et le contrôle ou essai de corrosion propre au projet. Une nuance plus résistante n’est pas une immunité.
- Évitez les poches qui retiennent eau, produit de nettoyage, sel ou résidus de procédé.
- Indiquez si les recouvrements, bords de joints d’étanchéité et interfaces de fixations doivent être ouverts, drainables, nettoyables ou étanchés.
- Ne considérez pas une rondelle isolante comme preuve que la corrosion caverneuse est empêchée.
- Examinez séparément la corrosion caverneuse et la corrosion galvanique lorsque des métaux différents sont présents.
- Inscrivez au plan les exigences de nettoyage, de passivation ou de finition ainsi que la base d’acceptation de l’acheteur.
Pourquoi l’aluminium 6061-T6 peut-il s’adoucir près d’une soudure ?
Le 6061-T6 tire une grande partie de sa résistance de fins précipités créés par mise en solution et vieillissement artificiel. Un cycle thermique de soudage peut dissoudre, grossir ou survieillir ces précipités dans la zone affectée thermiquement. Le point le plus faible peut donc se situer à côté de la soudure plutôt que dans le cordon, même si le joint paraît sain.
N’utilisez pas automatiquement la résistance de la fiche du métal T6 comme contrainte admissible de l’assemblage soudé. Alliage, état, épaisseur, procédé, apport thermique, métal d’apport, géométrie et traitement ultérieur interviennent. L’ingénieur responsable doit définir la base de calcul à l’état soudé et sa validation ; un beau cordon ne prouve pas la résistance du métal adjacent.
Fixez l’ordre des contrôles avant les paramètres de soudage
Commencez par la liaison et les contraintes d’assemblage. Un montage peut maintenir une ouverture pendant le soudage alors que l’ensemble bougera au débridage. Consignez accostage, pointage, soudage, refroidissement et débridage pour rendre l’essai reproductible.
- 1. Accostage : contrôlez jeux, bords et références avant pointage ; ne masquez pas un jeu irrégulier par un excès de métal déposé.
- 2. Pointage : convenez des positions et de l’ordre maintenant le jeu, sans gêner la soudure ni le nettoyage suivants.
- 3. Soudage : évaluez des séquences équilibrées, à pas de pèlerin ou par sauts lorsqu’elles conviennent, en conservant les dimensions et la continuité finale prescrites.
- 4. Refroidissement et débridage : définissez l’état de libération et les appuis, puis mesurez les interfaces désignées. Comparez une modification prévue à la fois sur des échantillons représentatifs.
Jugez l’essai sur la mesure après débridage
Exemple pédagogique : le plan impose une ouverture libre de 200 ± 0,5 mm entre deux faces repérées, après refroidissement, sur les appuis spécifiés et sans serrage latéral. Un essai donne 200,1 mm sous bridage, puis 199,2 mm après libération. La plage acceptable est 199,5–200,5 mm : l’ensemble débridé échoue à ce critère, même si la mesure bridée est conforme.
Enregistrez les deux valeurs avec leurs états de mesure distincts. Revoyez accostage, pointage, ordre de soudage et débridage avant de modifier le plan ou de forcer le couvercle. Mesurez l’essai corrigé dans le même état libéré. Si le produit exige un contrôle sous charge d’assemblage, précisez la charge et la méthode ; ces résultats ne sont pas interchangeables.
Prévoyez le nettoyage tant que les surfaces restent accessibles
Sur l’inox, effacer la coloration visible ne garantit pas l’état de surface demandé. Outokumpu précise que le brossage peut retirer la coloration thermique superficielle tout en laissant la couche appauvrie en chrome. Avant de poser la quincaillerie ou de fermer des joints inaccessibles, définissez l’état final et un nettoyage adapté, avec contrôle du rinçage et des résidus.
Pour un recouvrement, choisissez entre exclure l’humidité par une étanchéité vérifiée et conserver une géométrie drainable et nettoyable. Une fermeture partielle peut retenir l’eau dans un interstice. Repérez la face exposée, la limite d’étanchéité et l’accès au nettoyage ; reliez l’essai de corrosion au milieu prévu. La passivation ne remplace pas systématiquement l’élimination des oxydes de soudage ou des contaminants piégés.
Comment approuver un assemblage en tôle soudée ?
Approuvez l’assemblage par rapport au plan maîtrisé dans un état physique défini. Vérifiez le matériau et son état, les références critiques, les jeux, angles, planéité, éléments de fixation et l’état de surface avant d’évaluer la soudure elle-même. Appliquez ensuite les essais de joint ou de système propres au projet et à la charge de l’acheteur. Un échantillon qui paraît droit ne démontre ni répétabilité ni conformité du produit.
Le plan de contrôle doit correspondre au risque. Un capot esthétique, un support structurel, un boîtier étanche et un châssis conducteur n’exigent pas les mêmes preuves. Consignez l’état du montage ou du bridage, les moyens de mesure, la fréquence d’échantillonnage, les exemples de défauts, les règles de réparation et la révision du plan. Si une soudure, une méthode de nettoyage ou l’état du matériau change, réévaluez les preuves d’approbation concernées au lieu de traiter ce changement comme une substitution invisible du procédé.
- Confirmer l’identité, l’épaisseur et, le cas échéant, l’état métallurgique ou autre état du matériau.
- Mesurer les références nommées, la planéité, les angles, les ouvertures et les interfaces d’accouplement dans l’état indiqué.
- Contrôler l’emplacement et l’étendue des soudures, les départs et arrêts, le nettoyage, les projections et les zones esthétiques.
- Contrôler les interstices inoxydables, le drainage, les dépôts et les exigences de surface après soudage lorsque l’exposition les rend pertinents.
- Utiliser les essais de joint ou fonctionnels définis par l’acheteur pour la résistance, l’étanchéité, la pénétration d’eau ou de poussière, la fatigue, la corrosion, la mise à la terre ou les performances du système.
- Relier l’échantillon approuvé, le rapport de contrôle et toute acceptation de réparation à une seule révision du plan.
Que contient la liste de contrôle finale d’un RFQ de soudage ?
Un RFQ de soudage utile permet au fournisseur de voir l’ensemble du problème de charge, d’ajustement, de surface et de contrôle sans lui demander d’inventer les exigences produit. Envoyez le même dossier maîtrisé à chaque soumissionnaire, indiquez les décisions figées et celles ouvertes au DFM, et exigez que toute modification proposée du matériau, du joint ou de la séquence soit consignée avant approbation.
- Plan 2D et assemblage STEP/STP de même révision.
- Nuance, état, épaisseur, surface et règle de substitution du matériau.
- Type de joint, côté soudé, étendue, accès et zones sans soudure.
- Références critiques, tolérances et état de bridage au contrôle.
- Pièces en interface, fixations, inserts, joints d’étanchéité et séquence d’assemblage.
- Faces esthétiques, nettoyage de soudure, passivation ou autres notes de finition et masquage.
- Informations sur l’environnement, le drainage, les interstices et les métaux différents.
- Quantités de prototypes, de premiers articles et de production.
- Preuves dimensionnelles, visuelles, non destructives ou fonctionnelles exigées.
- Responsabilités de validation et d’approbation des modifications à la charge de l’acheteur.
- Si certains points restent à trancher, indiquez-les comme ouverts et envoyez-nous les éléments dont vous disposez. Nous pourrons comparer les options avec vous lors de la revue DFM et convenir d’exigences pratiques ; il n’est pas nécessaire de finaliser chaque détail avant le premier RFQ.
| Effet | Pourquoi il se produit | Ce que le RFQ doit définir | Ne pas supposer |
|---|---|---|---|
| Déformation au soudage | Le chauffage local bridé et la contraction inégale laissent une déformation permanente | Joint, étendue de soudure, références, contraintes de séquence, montage et état de mesure | Un échantillon droit prouve la répétabilité de la production |
| Corrosion caverneuse de l’inox | L’électrolyte stagnant et abrité s’appauvrit en oxygène, s’acidifie et concentre les chlorures | Environnement, drainage ou étanchéité du joint, nettoyage, état de surface et base d’essai | L’inox ou une rondelle isolante immunise le joint |
| Adoucissement de la ZAT du 6061-T6 | La chaleur de soudage modifie les fins précipités qui donnent la résistance T6 | Alliage, état, base de calcul du joint, conditions du procédé et validation de l’acheteur | La résistance du métal de base s’applique à travers la soudure |
| Déplacement après débridage | Le bridage peut masquer la déformation jusqu’à sa libération | Appuis, conditions de débridage et état de mesure | Une cote bridée équivaut à une cote à l’état libre |
| Surface de l’inox après soudage | Coloration thermique ou résidus peuvent favoriser la corrosion | Accès, élimination des oxydes, rinçage et réception de la surface | Un cordon brillant prouve la résistance à la corrosion restaurée |