1. 先把钢级、质量等级和交货状态分开读
以 Q355ND 为例,Q355 是强度级别相关的标识,N 是交货状态代号,D 是质量等级。GB/T 1591-2018 将正火和正火轧制都纳入 N;热轧状态的 AR 或 WAR 代号可以省略。这里的省略有明确的标准语境,不代表一张只写“Q355 板”的报价已经把全部要求写清。[1]
若文件已明确按这一标准供货,Q355D 与 Q355ND、Q355MD 应分别按相应状态核查;若“Q355”只是目录中的钢级栏或销售简称,则还需补上质量等级、产品类型、标准版次及交货状态。不要把目录分列的“Q355N”和“B、C、D、E”拆开后,只把前半段抄进订单。
名称中的 355 也不等于每一种厚度、每一个试样的屈服结果都是 355 MPa。比较证书时,应按完整牌号、产品形态和厚度范围选择相应要求,并区分标准规定值与本批实测值。
| 所见写法 | 可以据此识别什么 | 仍需补充或核对什么 |
|---|---|---|
| 目录或报价只写 Q355 | 一个钢级简称 | 适用标准与版次、质量等级、产品形态及实际状态 |
| 按 GB/T 1591-2018 写 Q355D | 质量等级 D,热轧状态代号可省略 | 厚度适用要求、附加订货条件及批次证据 |
| Q355ND | N 状态,质量等级 D | 实际采用正火还是正火轧制,以及订单是否另有限定 |
| Q355MD | M 状态,质量等级 D | 拟交付材料与后续加工条件是否相容 |
| S355J2+AR 或 S355J2+N | 另一标准体系中的钢名与附加状态表示 | 对应 EN 标准部分、版次及产品条件,不能逐字换成国标牌号 |
欧标资料中的 +AR、+N 同样需要放回所订标准和产品中理解。比如,SSAB Multisteel SNL 把可提供的 EN 10025-2、EN 10025-3 钢名与其“正火”交货状态分别列出;Tata 的结构钢资料也把状态与冷成形订货选项分开说明。[2][3] 字母相近,不能代替完整要求的比较。
2. N 的两条路线,与 M 的控制重点不同
正火是在轧制之后,对钢材进行适当的重新加热和空气冷却;正火轧制则控制最终轧制阶段,使材料达到相应的正火状态要求。两者是不同的制造路线,因此看到 N 时,不能自动认定钢板一定经过了独立正火炉。[1]
热机械轧制把变形和温度、冷却过程结合起来控制组织。它的作用不只是把钢板压到所需厚度,还利用轧制过程形成所需的组织与性能;实际路线可能包含受控冷却等环节。TWI 的技术介绍说明了细化晶粒、组织转变以及部分路线采用加速冷却的作用。[4]
这也解释了为什么不能把 Q355M 理解为“Q355 多做一次热处理”。热机械轧制所形成的性能不能单靠后来的一次热处理重新得到;将材料重新加热,也不等于能恢复原来的制造条件。[5]
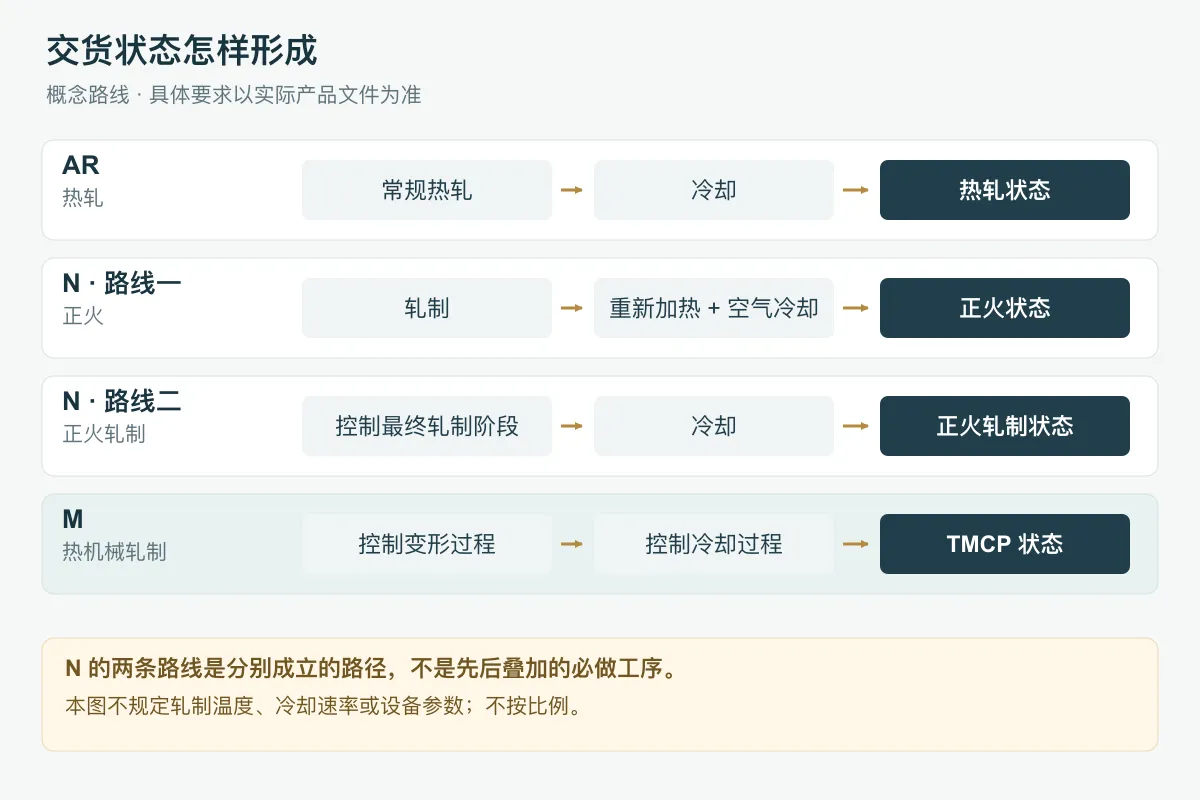
“控制轧制”这四个字本身仍可能不够明确。沟通时应请供方给出具体的交货状态和适用定义,避免双方把正火轧制与热机械轧制理解成同一件事。
3. 冷折弯先核对成形要求,不能只比较强度级别
钢板满足材料标准,不等于能在任意内半径下完成带孔折弯。评审应同时看板厚、弯曲方向、内半径、边缘质量、孔槽位置和回弹要求;还要确认订货条件是否包含所需的成形性能,而不是从 N 或 M 推出通用的最小弯曲半径。
供应商针对特定产品给出的折弯保证,应连同材料状态、厚度和方向条件一起使用。SSAB 的产品资料将供货状态、成形条件和热处理建议分开列出;Tata 也要求相应冷成形选项在订货时明确。[2][3] 这些产品的数值不能直接搬给另一家钢厂的 Q355 系列材料。
若需要验证,试样应保留关键零件特征:例如实际板厚、轧制方向、内半径和靠近弯曲区的孔。只试一条宽松的直弯,不能说明小法兰、带孔弯边或局部应变更大的位置都已通过。记录样件对应的板号或批次,才能把结果用于这次生产评审。
4. 焊接与再次加热,要问材料将经历什么
焊接会使接头附近经历局部加热和冷却。即使母材证书符合要求,也还要核对接头厚度组合、焊接方法、焊材、预热与层间温度、热输入及后续检验;这些条件由具体材料和适用焊接工艺确定,不能只按“同样是 355 级”照搬。
TMCP 材料的焊接响应并不完全相同。TWI 指出,不同制造路线对热输入的耐受有差异,部分材料的热影响区可能出现软化;也存在专门为较高热输入开发的品种。[6] 因此,应核查钢厂对拟用产品的建议和适用的工艺评定,不能把某个产品的热输入上限推广到所有 Q355M。
热成形、火焰矫正和焊后热处理也应提前列入评审。加热温度、持续时间、冷却方式、影响区域与先前变形都会影响结果。尤其不能为了“消除应力”或“恢复材料”,临时增加一次正火,再继续沿用原来交货状态下的性能证明。是否允许处理、处理后如何证明满足要求,应在实施前落实。
| 后续工序 | 评审应拿到的具体信息 | 不能仅凭什么放行 |
|---|---|---|
| 冷折弯 | 内半径、方向、板厚、边缘及孔槽条件,所需成形保证或样件结果 | 牌号里都有 355;一次简单直弯成功 |
| 焊接 | 接头与厚度组合、焊接工艺适用范围、钢厂建议和规定检验 | 母材拉伸合格;焊缝外观看起来正常 |
| 热成形或局部矫正 | 加热与冷却方案、允许条件、变形及处理后验证 | 只说“加一点热”;另一种钢的经验 |
| 焊后或整件热处理 | 具体热循环、材料适用性、性能保持与检验安排 | 认为所有钢材做一次正火都能恢复 |
这张表用于确定需要补齐的评审信息,不给出统一的工艺参数。若加热方案尚未确定,可以先完成材料候选与报价比较;相关工序放行仍应等待适用性得到确认。
5. 订单、产品目录和质保书,各自回答不同的问题
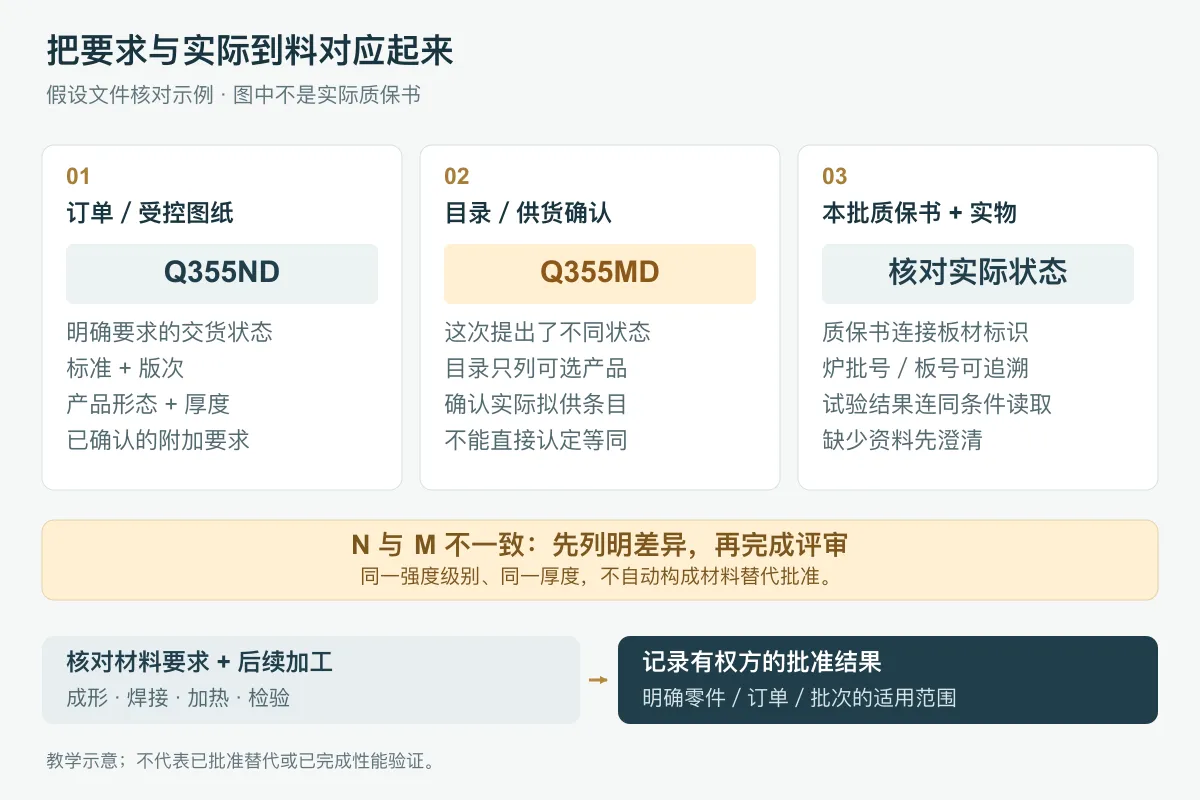
订单回答“这次要求交付什么”,目录回答“供应方列出了哪些产品选择”,质保书与实物标识则用于核对“实际交付了哪批材料及其检验依据”。目录同时列有 N 和 M,只能说明存在两个候选条目,不能替买方完成选择;另一炉的证书也不能证明当前这批板材的状态。
把文件中的原始写法并列记录,保留标准版次和文件编号。证书上的交货状态若使用缩写,应查清该文件的定义。只写“符合订单”而订单本身又缺少完整状态时,应补充澄清,不能在验收表中自行填一个推测值。
| 核对字段 | 订单/受控图纸 | 产品目录或供货确认 | 实际质保书与实物 |
|---|---|---|---|
| 完整材料名称 | 牌号、质量等级、状态及附加要求 | 拟供名称是否完整,有无删掉后缀 | 是否与确认的要求一致 |
| 标准与产品范围 | 标准编号、版次、板或带等形态 | 具体条目适用的产品与尺寸范围 | 本批文件是否采用相应依据 |
| 交货状态 | 要求 N、M 或其他状态;是否限定具体路线 | 实际拟供路线,而非全部可选项 | 状态记录、材料标识及必要的供方说明 |
| 检验与追溯 | 要求的文件和附加检验 | 哪些是保证值、哪些只是典型数据 | 炉批/板号关系,结果及试验条件 |
| 后续加工 | 已知折弯、焊接与加热计划 | 产品加工建议及适用条件 | 评审是否覆盖实际材料与加工范围 |
6. 假设案例:Q355ND 订货,改报 Q355MD
假设一件焊接支撑板,受控订单指定 GB/T 1591-2018、Q355ND,供应商提出同厚度 Q355MD,并附上一页目录。零件还有一道待确定的加热矫正工序。此时可确认的是材料候选发生变化,不能只凭钢级和厚度相同批准代用。
先核对原要求为何指定 N,以及加热矫正是否确实需要、准备怎样实施。由负责图纸或材料要求的人员确认这些条件,采购人员不应自行删去原订单中的 N。
再取得候选材料的完整供货说明、可提供的批次证书,以及对拟用焊接和加热过程的适用说明。把状态、成分、相应厚度下的力学要求、冲击条件和附加检验分别比较;不能用一项较高的实测屈服值覆盖其余差异。
若供方资料和工艺评审能够支持替代,还应确定必要的样件或试验、处理后的验收要求及批准范围,再由有权方签署变更。若加热条件仍不明确,记录“材料候选评审中,加热工序未放行”,继续补充资料;不要将不确定项改写成已经符合。
批准只适用于某个零件、订单或炉批时,应把这个范围传到采购、领料和检验记录中。下一次换钢厂、换状态或改变加热方案,需要重新判断原批准是否仍适用。
7. 把状态写进询价,减少报价后的反复
询价时,可以同时发送图纸、完整材料名称、板厚和所依据的标准,并说明会不会冷折弯、焊接、热成形或进行后续热处理。尚未决定的工序直接标为“待确认”,比只写“Q355 或同等材料”更有助于发现需要讨论的条件。
如果图纸只有 Q355,而供应商分别报了 Q355N 和 Q355M,可把三份写法与零件用途一起提供,并标出受力、折弯及焊接位置。我们可以围绕这些具体问题讨论报价所需信息;材料要求和加工条件确认后,再形成可执行的采购与生产依据。