1. Çelik sınıfını, kalite derecesini ve teslim durumunu ayrı okuyun
Q355ND içinde Q355 dayanımla ilişkili sınıfı, N teslim durumunu, D kalite derecesini belirtir. GB/T 1591-2018, hem normalizasyon hem normalizasyon haddelemesi için N kullanır. Haddeleme sonrası durumun AR veya WAR kodu yazılmayabilir. Bu, belirli bir standart bağlamında geçerlidir; yalnızca “Q355 sac” yazan teklif tam bir şartname olmaz. [1]
Bu standarda göre teslim açıkça belirtilmişse Q355D, Q355ND ve Q355MD'yi ilgili durumlarına göre inceleyin. “Q355” yalnızca katalog sınıfı veya ticari kısaltmaysa kaliteyi, ürün türünü, standart baskısını ve gerçek teslim durumunu tamamlayın. Katalog bir sütunda Q355N, diğerinde B, C, D veya E gösterebilir. Yalnızca ilk sütunu kopyalamak şartın bir bölümünü kaybettirir.
355 sayısı, tüm kalınlıklarda aynı akma dayanımı şartının geçerli olduğunu veya her sonucun tam 355 MPa olması gerektiğini göstermez. Tam adlandırmaya, ürüne ve kalınlığa uygun şartları seçin; belirtilen sınırlarla parti ölçüm sonuçlarını ayırın.
| Görülen ifade | Tanımladığı bilgi | Hâlâ kontrol edilmesi gereken |
|---|---|---|
| Katalog veya teklifte yalnız Q355 | Çelik sınıfının kısaltması | Standart ve baskı, kalite, ürün biçimi ve gerçek durum |
| GB/T 1591-2018'e göre Q355D | D kalite derecesi; haddeleme sonrası durum kodu yazılmayabilir | Kalınlığa bağlı şartlar, ek sipariş koşulları ve parti kanıtları |
| Q355ND | N durumu ve D kalite derecesi | Gerçek işlemin normalizasyon mu, normalizasyon haddelemesi mi olduğu; siparişin seçimi sınırlayıp sınırlamadığı |
| Q355MD | M durumu ve D kalite derecesi | Önerilen malzemenin sonraki imalatla uyumu |
| S355J2+AR veya S355J2+N | Başka bir standart sisteminde çelik adı ve durum işareti | İlgili EN bölümü, baskısı ve ürün koşulları; GB kalitesine harf harf dönüşüm değildir |
EN işaretleri +AR ve +N de belirli standart ve ürün bağlamında okunmalıdır. SSAB Multisteel SNL bilgilerinde EN 10025-2 ve EN 10025-3 adları, normalize edilmiş teslim durumundan ayrı listelenir. Tata da teslim durumuyla soğuk şekillendirme seçeneklerini ayırır. Benzer harfler, tüm şartların karşılaştırılmasının yerini tutmaz. [2][3]
2. N iki üretim yolunu kapsar; M'nin işlem temeli farklıdır
Normalizasyon, haddeleme sonrasında uygun yeniden ısıtma ve havada soğutma kullanır. Normalizasyon haddelemesi ise ilgili normalize durumu elde etmek için son haddeleme aşamasını kontrol eder. Bunlar farklı üretim yollarıdır: N, levhanın mutlaka ayrı bir normalizasyon fırınından geçtiğini kanıtlamaz. [1]
Termomekanik işlem, deformasyonu sıcaklık ve soğutma kontrolüyle birleştirir. Haddeleme yalnız kalınlığı azaltmaz; gereken mikroyapı ve özellikleri de oluşturur. Gerçek üretim yolları kontrollü soğutmayı içerebilir. TWI, bazı TMCP yollarında tane incelmesi, dönüşüm ve hızlandırılmış soğutmanın etkisini açıklar. [4]
Bu nedenle Q355M, sıradan Q355'e ek ısıl işlem yapılmış malzeme gibi okunmamalıdır. Termomekanik haddeleme ile oluşturulan özellikler yalnızca ısıl işlemle yeniden elde edilemez. Bir levhayı yeniden ısıtmak, ilk üretim koşullarını tekrarlamaz. [5]
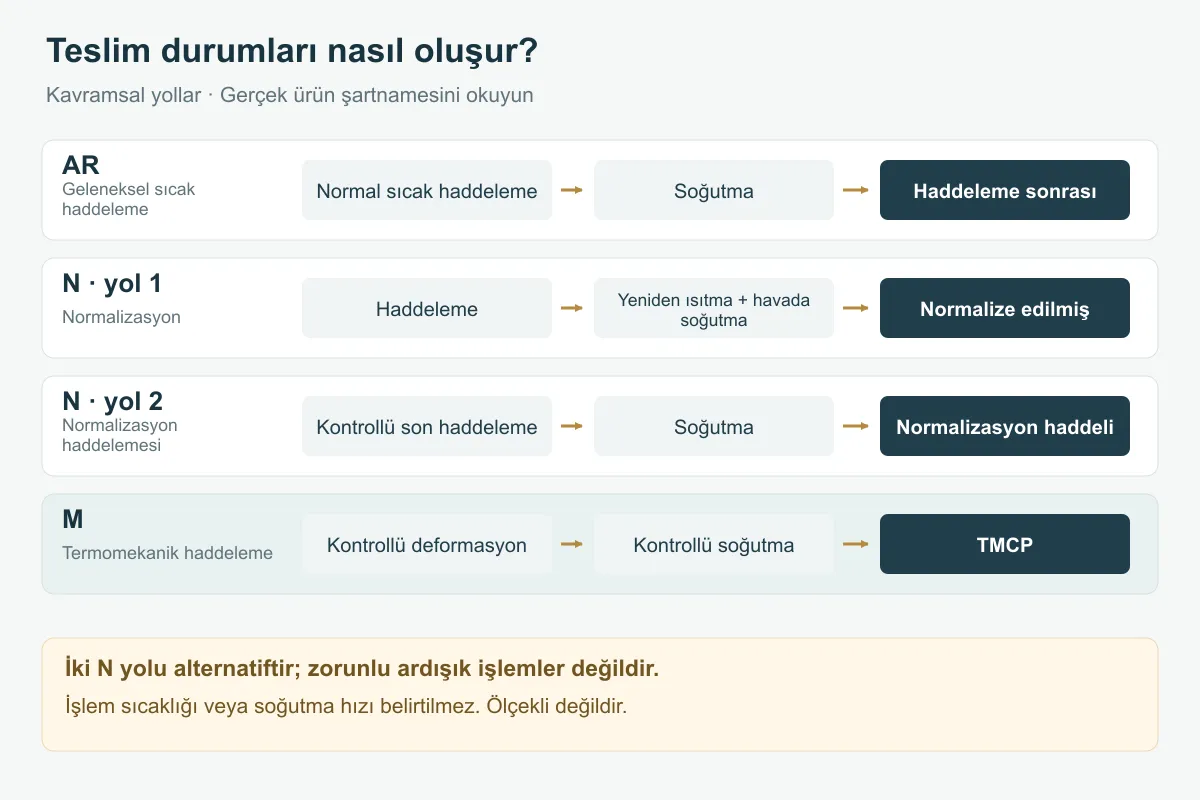
Tedarikçi görüşmesinde “kontrollü haddeleme” ifadesi hâlâ belirsiz olabilir. Normalizasyon haddelemesiyle termomekanik haddelemeyi aynı işlem saymamak için gerçek teslim durumunu ve geçerli tanımını isteyin.
3. Soğuk bükmede dayanım sınıfı kadar şekillendirme şartları gerekir
Malzeme standardına uygunluk, levhanın delik yakınındaki her bükümü her iç yarıçapta yapabileceğini kanıtlamaz. Kalınlık, bükme yönü, iç yarıçap, kenarlar, delik ve kanallar ile geri esneme şartlarını inceleyin. Siparişin gerekli şekillendirme performansını kapsayıp kapsamadığını belirleyin; N ve M evrensel bir asgari bükme yarıçapı vermez.
Tedarikçinin belirli bir ürün için bükme garantisi, malzeme durumu, kalınlık ve yön sınırlarıyla birlikte kullanılmalıdır. SSAB, şekillendirme koşullarını teslim ve ısıl işlem bilgisinden ayırır; Tata soğuk şekillendirme seçeneklerinin siparişte belirtilmesini ister. Ürüne özgü sayılar başka bir çelikhanenin Q355 malzemesine doğrudan aktarılamaz. [2][3]
Deneme gerekiyorsa gerçek kalınlık, hadde yönü, iç yarıçap ve yakın delikler gibi zorlayıcı özellikleri koruyun. Rahat yarıçaplı basit bir büküm, küçük flanşı veya daha fazla şekil değiştiren ayrıntıyı doğrulamaz. Sonucu üretim değerlendirmesine bağlamak için kullanılan levha veya partiyi kaydedin.
4. Kaynak ve yeniden ısıtma: malzemenin yaşayacağı koşulları tanımlayın
Kaynak, birleşim çevresinde yerel ısıtma ve soğutma oluşturur. Uygun ana malzeme sertifikası; kalınlık birleşimini, kaynak yöntemini, sarf malzemesini, ön ısıtmayı, pasolar arası sıcaklığı, ısı girdisini veya muayeneyi tek başına belirlemez. Koşullar gerçek malzeme ve geçerli kaynak prosedürüne uygun olmalıdır; yalnızca aynı dayanım sınıfı nedeniyle kopyalanmamalıdır.
TMCP çelikleri kaynağa aynı tepkiyi vermez. TWI, ısı girdisine toleransın üretim yoluna göre değiştiğini, bazı malzemelerin ısıdan etkilenen bölgede yumuşayabildiğini ve daha yüksek ısı girdisi için geliştirilmiş kalitelerin de bulunduğunu açıklar. Gerçek ürünün çelikhane kılavuzunu ve ilgili prosedür yeterliliğini kontrol edin. Bir ürünün ısı girdisi sınırı tüm Q355M için geçerli değildir. [6]
Sıcak şekillendirme, alevle doğrultma ve kaynak sonrası ısıl işlemi önceden değerlendirmeye alın. Sıcaklık, süre, soğutma, ısıtılan alan ve önceki deformasyon önemlidir. “Malzemeyi eski hâline getirmek” veya “gerilimi gidermek” için onaysız normalizasyon ekleyip ilk teslim durumunun kanıtlarını kullanmaya devam etmeyin. İşlemin izinli olup olmadığını ve sonrasında özelliklerin nasıl kanıtlanacağını önceden belirleyin.
| Sonraki işlem | Gerekli değerlendirme bilgisi | Serbest bırakma için yetersiz dayanak |
|---|---|---|
| Soğuk bükme | Yarıçap, yön, kalınlık, kenarlar ve delikler; şekillendirme garantisi veya temsilî deneme | İki adda da 355 bulunması; kolay bir bükümün başarılı olması |
| Kaynak | Birleşim ve kalınlıklar, prosedür kapsamı, çelikhane önerileri ve belirtilen muayene | Ana malzemenin çekme sonucunun uygunluğu; kaynak görünümünün iyi olması |
| Sıcak şekillendirme veya yerel doğrultma | Isıtma/soğutma planı, izinli koşullar, deformasyon ve sonraki doğrulama | “Biraz ısı”; başka çelikle edinilmiş deneyim |
| Kaynak sonrası veya tüm parçanın ısıl işlemi | Gerçek ısıl çevrim, malzeme uyumu ve özellik doğrulama planı | Normalizasyonun her çeliği eski hâline getirdiği varsayımı |
Bu tablo eksik değerlendirme bilgisini belirler; evrensel ayarlar vermez. Isıtma planı hazırlanırken teklif ve aday malzeme karşılaştırması ilerleyebilir. İlgili işlemin serbest bırakılması yine doğrulanmış bir dayanak gerektirir.
5. Sipariş, katalog ve sertifika farklı soruları yanıtlar
Sipariş satın alma şartını, katalog mevcut ürün seçeneklerini tanımlar. Sertifika ve fiziksel işaretler, şartları teslim edilen malzemeye ve muayene kanıtlarına bağlar. Katalogda N ile M'nin birlikte bulunması alıcı adına seçim yapmaz. Başka döküme ait sertifika da mevcut levhaların durumunu göstermez.
Standart baskıları ve belge referanslarıyla orijinal ifadeleri yan yana kaydedin. Sertifikadaki durum kısaltmasının o belgedeki anlamını belirleyin. Sipariş durumu tanımlamıyorsa “siparişe uygundur” ifadesi soruyu çözmez; kontrol personeli boşluğu tahminle doldurmamalıdır.
| Alan | Sipariş veya kontrollü çizim | Katalog veya tedarik teyidi | Gerçek sertifika ve malzeme |
|---|---|---|---|
| Tam malzeme adı | Kalite, kalite derecesi, durum ve ek şartlar | Teklif tam mı, son ekler kaybolmuş mu? | Kararlaştırılan şartla eşleşiyor mu? |
| Standart ve ürün kapsamı | Numara, baskı ve ürün biçimi | İlgili ürün ve boyut aralığı | Bu parti ilgili dayanağı kullanıyor mu? |
| Teslim durumu | Gereken durum ve üretim yolu kısıtlamaları | Tüm seçenekler değil, gerçekten önerilen yol | Durum kaydı, malzeme kimliği ve gereken tedarikçi açıklaması |
| Muayene ve izlenebilirlik | İstenen belgeler ve ek testler | Garanti edilen değerler ile tipik veriler | Döküm/levha ilişkisi, sonuçlar ve test koşulları |
| Sonraki imalat | Bilinen şekillendirme, kaynak ve ısıtma planları | Ürün kılavuzu ve sınırları | Değerlendirme gerçek malzemeyi ve planlanan işlemleri kapsıyor mu? |
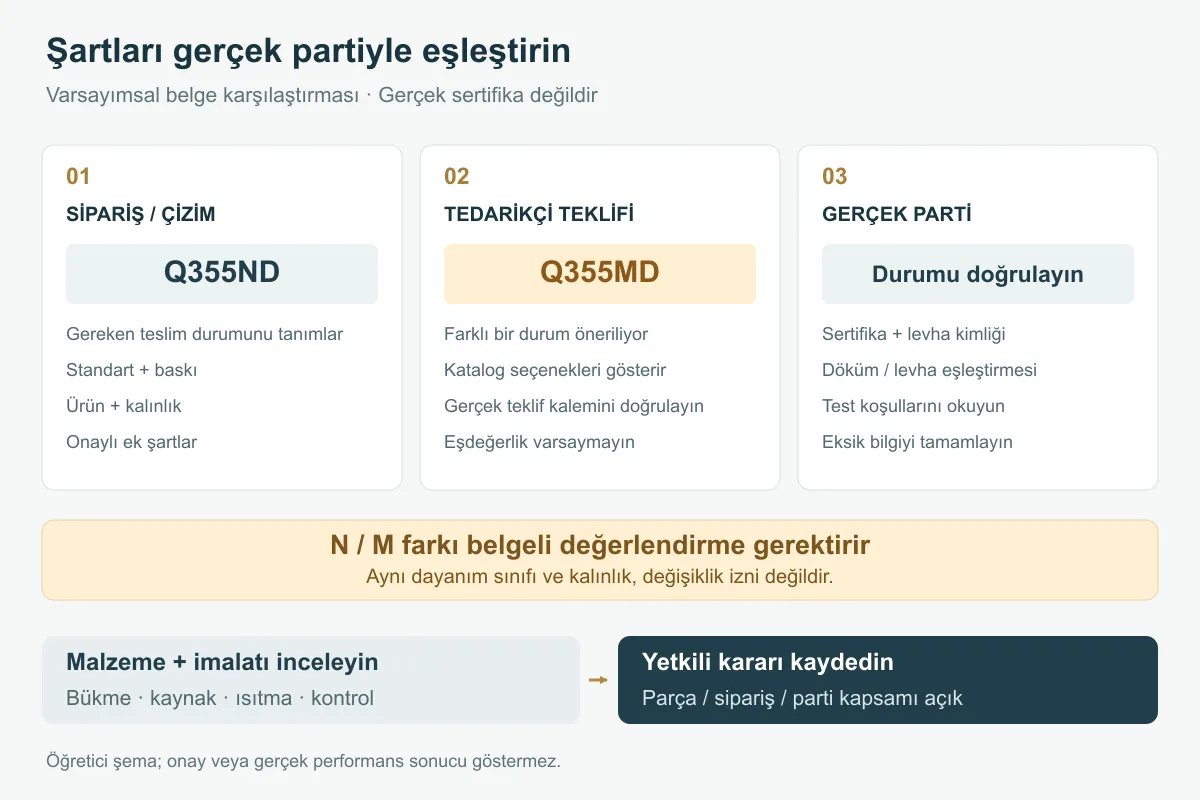
6. Varsayımsal örnek: Q355ND isteniyor, Q355MD öneriliyor
Kaynaklı bir destek levhasının kontrollü siparişinde GB/T 1591-2018 ve Q355ND yazdığını varsayalım. Tedarikçi aynı kalınlıkta Q355MD ve bir katalog sayfası sunuyor. Parçada ayrıntıları belirlenmemiş ısıtarak doğrultma da planlanıyor. Bu aşamada yalnızca farklı bir aday malzeme önerilmiştir; sınıf ve kalınlığın eşleşmesi onay için yeterli değildir.
Önce neden N istendiğini, ısıtmanın gerekli ve tanımlı olup olmadığını belirleyin. Bunu çizim veya malzeme şartından sorumlu kişi açıklamalıdır. Satın alma, ilk siparişten N'yi kendiliğinden çıkarmamalıdır.
Ardından tam teklif, sağlanabilecek parti sertifikası ve önerilen kaynak/ısıtmayı destekleyen bilgileri alın. Teslim durumu, bileşim, kalınlığa bağlı mekanik şartlar, darbe testi koşulları ve ek muayeneyi ayrı karşılaştırın. Daha yüksek ölçülmüş akma değeri diğer farkları çözmez.
Tedarikçi kanıtları ve imalat değerlendirmesi alternatifi destekliyorsa yetkili kişi değişikliği imzalamadan önce gerekli denemeleri, işlem sonrası kabul şartlarını ve onay kapsamını tanımlayın. Isıtma planı belirsizse aday malzemenin değerlendirmede, ısıtmanın ise serbest bırakılmamış olduğunu kaydedin. Bilinmeyeni uygun saymak yerine bilgi toplamayı sürdürün.
Onay belirli parça, sipariş veya dökümle sınırlıysa kapsamı satın alma, malzeme çıkışı ve muayene kayıtlarına aktarın. Çelikhane, teslim durumu veya ısıtma planı değiştiğinde ilk onayın hâlâ geçerli olduğunu kontrol edin.
7. Teklif talebine teslim durumunu ekleyin
Çizimi, tam malzeme adını, kalınlığı ve geçerli standardı birlikte gönderin. Soğuk bükme, kaynak, sıcak şekillendirme veya sonraki ısıl işlemi açıklayın. Kararsız işlemleri “teyit edilecek” olarak işaretleyin. Bu, teklifin koşullarını anlamada “Q355 veya eşdeğeri” ifadesinden daha yararlıdır.
Çizim yalnız Q355 diyor, tedarikçiler Q355N ve Q355M öneriyorsa tüm tanımları ve parçanın amacını; yük taşıyan bölgeler, bükümler ve kaynaklarla birlikte iletin. Bu bilgiler teklif için gerekenleri görüşmemizi sağlar. Onaylanan malzeme ve imalat şartları satın alma ve üretimin dayanağı olur.
- [1] GB/T 1591-2018 durumu — SAMR
- [1] Çin Çelik Yapılar Birliğinin yayımladığı standart metni
- [2] SSAB Multisteel SNL: teslim, şekillendirme ve ısıl işlem bilgisi
- [3] Tata Steel UK: yapı çeliği, teslim ve soğuk şekillendirme seçenekleri
- [4] TWI: TMCP çelikleri nedir?
- [5] voestalpine: termomekanik haddeleme
- [6] TWI: TMCP çeliklerinin kaynaklanabilirliği