1. Lire séparément classe d’acier, qualité et état de livraison
Dans Q355ND, Q355 identifie la classe liée à la résistance, N l’état de livraison et D la qualité. GB/T 1591-2018 emploie N pour la normalisation et le laminage normalisant. Le code AR ou WAR de l’état brut de laminage peut être omis. Cette omission a un contexte défini ; une offre « tôle Q355 » ne constitue pas pour autant une spécification complète. [1]
Si la fourniture selon cette norme est explicite, vérifiez Q355D, Q355ND et Q355MD selon leurs états respectifs. Si « Q355 » est seulement une classe de catalogue ou une abréviation commerciale, complétez qualité, type de produit, édition normative et état réel. Un catalogue peut présenter Q355N dans une colonne et B, C, D ou E dans une autre. Copier la première seulement fait perdre une partie de l’exigence.
Le nombre 355 ne signifie ni une même limite d’élasticité exigée pour toutes les épaisseurs, ni un résultat de exactement 355 MPa pour chaque essai. Choisissez les exigences correspondant à la désignation complète, au produit et à l’épaisseur, en distinguant valeurs prescrites et résultats du lot.
| Mention rencontrée | Ce qu’elle identifie | Ce qui reste à vérifier |
|---|---|---|
| Q355 seul dans un catalogue ou une offre | Une abréviation de classe d’acier | Norme et édition, qualité, forme du produit et état réel |
| Q355D selon GB/T 1591-2018 | Qualité D ; le code brut de laminage peut être omis | Exigences selon l’épaisseur, conditions complémentaires et preuves du lot |
| Q355ND | État N et qualité D | Normalisation ou laminage normalisant réellement utilisé ; restrictions éventuelles de la commande |
| Q355MD | État M et qualité D | Compatibilité de la matière proposée avec la fabrication ultérieure |
| S355J2+AR ou S355J2+N | Nom d’acier et indication d’état dans un autre système normatif | Partie EN, édition et conditions du produit applicables ; aucune conversion lettre à lettre vers une nuance GB |
Les notations EN +AR et +N appartiennent elles aussi à un contexte normatif et produit précis. SSAB présente les désignations EN 10025-2 et EN 10025-3 disponibles pour Multisteel SNL séparément de son état normalisé. Tata distingue également état de livraison et options de formage à froid. Des lettres proches ne remplacent pas la comparaison complète des exigences. [2][3]
2. N couvre deux voies ; M repose sur un procédé différent
La normalisation utilise un réchauffage approprié suivi d’un refroidissement à l’air après laminage. Le laminage normalisant contrôle la dernière étape de laminage pour obtenir l’état normalisé correspondant. Ces voies diffèrent : N ne prouve pas automatiquement le passage dans un four de normalisation distinct. [1]
Le procédé thermomécanique associe déformation, température et refroidissement contrôlés. Le laminage ne réduit pas seulement l’épaisseur : il contribue à créer la microstructure et les propriétés voulues. Les voies réelles peuvent inclure un refroidissement contrôlé. TWI décrit l’affinement du grain, les transformations et le refroidissement accéléré dans certaines voies TMCP. [4]
Q355M ne doit donc pas se lire comme un Q355 ordinaire avec un traitement thermique supplémentaire. Les propriétés issues du laminage thermomécanique ne peuvent pas être recréées par le seul traitement thermique. Réchauffer une tôle ne reproduit pas ses conditions de fabrication initiales. [5]
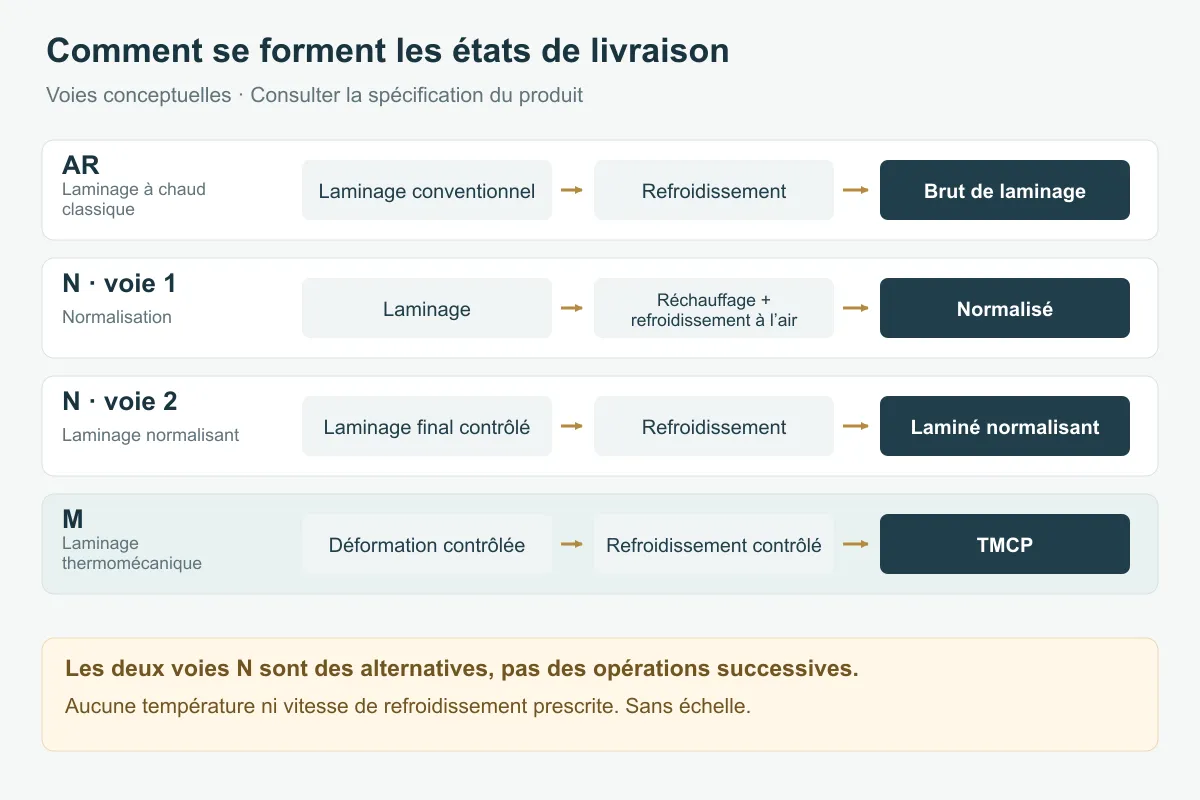
« Laminage contrôlé » peut rester ambigu dans une discussion fournisseur. Demandez l’état de livraison précis et sa définition applicable pour ne pas confondre laminage normalisant et thermomécanique.
3. Le pliage à froid demande des exigences de formage
La conformité à une norme matière ne prouve pas qu’une tôle accepte tout pli près d’un trou, à n’importe quel rayon intérieur. Examinez épaisseur, sens de pliage, rayon, bords, trous, lumières et retour élastique. Vérifiez que la commande couvre l’aptitude au formage requise ; N et M ne donnent pas de rayon minimal universel.
Une garantie de pliage fournisseur reste liée à l’état, à l’épaisseur et au sens du produit concerné. SSAB sépare conditions de formage, livraison et traitement thermique ; Tata demande de préciser les options de formage à froid à la commande. Les valeurs propres à ces produits ne s’appliquent pas directement au Q355 d’une autre aciérie. [2][3]
Si un essai est nécessaire, conservez les caractéristiques exigeantes : épaisseur réelle, sens de laminage, rayon intérieur et trous voisins. Un pli droit généreux ne valide pas une petite bride ou une zone plus déformée. Identifiez la tôle ou le lot d’essai pour relier le résultat à la revue de production.
4. Soudage et réchauffage : définir ce que subira la matière
Le soudage chauffe puis refroidit localement le joint. Un certificat satisfaisant du métal de base ne fixe pas l’association d’épaisseurs, le procédé, les consommables, le préchauffage, la température entre passes, l’énergie de soudage ou le contrôle requis. Ces conditions doivent convenir au matériau réel et au mode opératoire applicable, et ne se copient pas simplement parce que la classe de résistance est identique.
Tous les aciers TMCP ne réagissent pas pareil au soudage. TWI explique que la tolérance à l’énergie de soudage dépend de la fabrication, que certaines matières peuvent s’adoucir dans la zone affectée thermiquement et qu’il existe des nuances conçues pour des énergies plus élevées. Vérifiez les recommandations de l’aciérie et la qualification du mode opératoire. La limite d’un produit n’est pas universelle pour Q355M. [6]
Incluez le formage à chaud, le redressage à la flamme et le traitement après soudage avant leur exécution. Température, durée, refroidissement, zone chauffée et déformation antérieure peuvent compter. N’ajoutez pas informellement une normalisation pour « restaurer la matière » ou « supprimer les contraintes » tout en conservant les preuves de l’état initial. Convenez d’abord de l’admissibilité et de la démonstration des propriétés après traitement.
| Opération ultérieure | Informations nécessaires | Base insuffisante pour autoriser |
|---|---|---|
| Pliage à froid | Rayon, sens, épaisseur, bords et trous ; garantie de formage ou essai représentatif | Les deux noms contiennent 355 ; un pli facile a réussi |
| Soudage | Joint et épaisseurs, domaine du mode opératoire, recommandations aciérie et contrôles prescrits | Traction du métal de base conforme ; aspect acceptable du cordon |
| Formage à chaud ou redressage local | Plan de chauffe/refroidissement, conditions admises, déformation et vérification ultérieure | « Juste un peu de chaleur » ; expérience d’un autre acier |
| Traitement thermique après soudage ou de toute la pièce | Cycle réel, compatibilité matière et plan de vérification des propriétés | Supposer que la normalisation restaure tous les aciers |
Le tableau identifie les informations manquantes sans prescrire de paramètres universels. Offre et comparaison des matières candidates peuvent avancer pendant la préparation du plan de chauffe. L’autorisation de l’opération concernée exige néanmoins une base confirmée.
5. Commande, catalogue et certificat répondent à des questions différentes
La commande définit les exigences de cet achat ; le catalogue décrit les choix disponibles. Certificat et identification physique relient ces exigences à la matière livrée et à ses preuves de contrôle. Un catalogue proposant N et M ne choisit pas pour l’acheteur. Le certificat d’une autre coulée ne démontre pas l’état des tôles reçues.
Consignez les formulations originales côte à côte, avec éditions normatives et références documentaires. Si le certificat abrège l’état, déterminez le sens dans ce document. « Conforme à la commande » reste incomplet si celle-ci n’a jamais défini l’état ; l’inspecteur ne doit pas combler ce vide par une supposition.
| Champ | Commande ou plan maîtrisé | Catalogue ou confirmation de fourniture | Certificat et matière réels |
|---|---|---|---|
| Désignation matière complète | Nuance, qualité, état et exigences supplémentaires | L’offre est-elle complète ou des suffixes ont-ils disparu ? | Correspond-elle à l’exigence convenue ? |
| Norme et domaine du produit | Numéro, édition et forme du produit | Produit et gamme dimensionnelle applicables | Ce lot utilise-t-il la base correspondante ? |
| État de livraison | État demandé et restrictions de voie | Voie réellement proposée, pas la liste de toutes les options | État enregistré, identification et éclaircissements fournisseur nécessaires |
| Contrôle et traçabilité | Documents requis et essais supplémentaires | Valeurs garanties ou données typiques | Correspondance coulée/tôle, résultats et conditions d’essai |
| Fabrication ultérieure | Plans connus de formage, soudage et chauffage | Recommandations produit et limites | La revue couvre-t-elle matière réelle et opérations prévues ? |
6. Exemple hypothétique : Q355ND commandé, Q355MD proposé
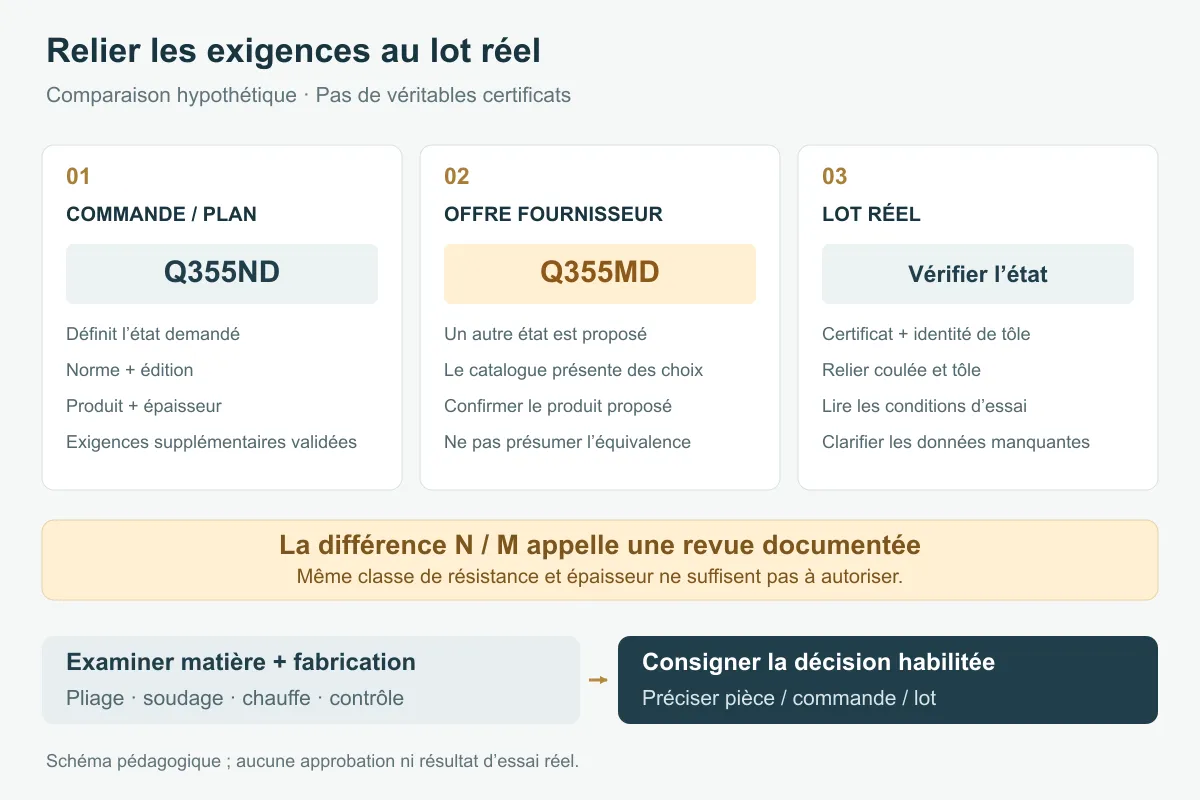
Supposons qu’une commande maîtrisée de plaque de support soudée précise GB/T 1591-2018 et Q355ND. Le fournisseur offre Q355MD à épaisseur égale avec une page de catalogue. Un redressage par chauffage est aussi envisagé, sans détails arrêtés. Seule une autre matière candidate a été proposée ; classe et épaisseur identiques ne suffisent pas à l’approuver.
Établissez d’abord pourquoi N a été prescrit et si le chauffage est nécessaire et défini. Le responsable du plan ou de la spécification matière doit le clarifier. Les achats ne doivent pas simplement supprimer N de la commande.
Obtenez ensuite offre complète, certificat de lot disponible et données justifiant les conditions proposées de soudage et chauffage. Comparez séparément état, composition, propriétés selon épaisseur, conditions de résilience et contrôles complémentaires. Une limite d’élasticité mesurée plus élevée ne résout pas les autres différences.
Si les preuves fournisseur et la revue appuient l’alternative, définissez essais nécessaires, critères après transformation et périmètre avant signature par une personne habilitée. Si la chauffe reste indéfinie, indiquez que la matière est en cours d’examen et l’opération non autorisée. Complétez les données au lieu de déclarer conforme un point inconnu.
Si l’accord se limite à une pièce, commande ou coulée, reportez ce périmètre dans les achats, sorties matière et contrôles. Un changement ultérieur d’aciérie, d’état ou de plan de chauffe exige de vérifier que l’approbation reste applicable.
7. Préciser l’état dans la demande de prix
Envoyez ensemble plan, désignation complète, épaisseur et norme applicable. Précisez pliage à froid, soudage, formage à chaud ou traitement ultérieur. Indiquez « à confirmer » pour les opérations indécises. Cela éclaire mieux les conditions de l’offre que « Q355 ou équivalent ».
Si le plan mentionne seulement Q355 et les fournisseurs proposent Q355N et Q355M, transmettez les différentes descriptions et la fonction de la pièce, en repérant charges, plis et soudures. Ces détails nous aident à discuter des informations nécessaires au chiffrage. Les exigences confirmées de matière et de fabrication deviennent ensuite la base des achats et de la production.
- [1] Statut de GB/T 1591-2018 — SAMR
- [1] Texte normatif hébergé par la China Steel Construction Society
- [2] SSAB Multisteel SNL : livraison, formage et traitement thermique
- [3] Tata Steel UK : acier de construction, livraison et formage à froid
- [4] TWI : que sont les aciers TMCP ?
- [5] voestalpine : laminage thermomécanique
- [6] TWI : soudabilité des aciers TMCP