1. Lea por separado la clase, el grado de calidad y el estado
En Q355ND, Q355 identifica la clase relacionada con la resistencia, N el estado de suministro y D el grado de calidad. GB/T 1591-2018 utiliza N tanto para el normalizado como para el laminado normalizante. Permite omitir AR o WAR para el estado bruto de laminación. Esta omisión tiene un contexto definido; una oferta que solo diga «chapa Q355» sigue sin ser una especificación completa. [1]
Cuando se declara expresamente el suministro conforme a esa norma, compruebe Q355D, Q355ND y Q355MD según sus respectivos estados. Si «Q355» es solo una clase de catálogo o abreviatura comercial, añada calidad, tipo de producto, edición normativa y estado real. Un catálogo puede separar Q355N de B, C, D o E en distintas columnas. Copiar únicamente la primera pierde parte del requisito.
El número 355 no significa que todos los espesores tengan el mismo límite elástico exigido ni que cada resultado deba ser exactamente 355 MPa. Seleccione los requisitos para la designación, el producto y el espesor completos, distinguiendo los límites especificados de los resultados del lote.
| Texto encontrado | Qué identifica | Qué falta comprobar |
|---|---|---|
| Solo Q355 en catálogo u oferta | Una abreviatura de clase de acero | Norma y edición, calidad, forma del producto y estado real |
| Q355D según GB/T 1591-2018 | Calidad D; puede omitirse el código de bruto de laminación | Requisitos según espesor, condiciones adicionales y pruebas del lote |
| Q355ND | Estado N y calidad D | Si la ruta real es normalizado o laminado normalizante y si el pedido limita esa elección |
| Q355MD | Estado M y calidad D | Compatibilidad entre el material ofrecido y la fabricación posterior |
| S355J2+AR o S355J2+N | Nombre del acero y estado en otro sistema normativo | Parte EN, edición y condiciones del producto aplicables; no es una conversión letra por letra a una calidad GB |
Las notaciones EN +AR y +N también pertenecen a un contexto normativo y de producto. SSAB enumera las designaciones EN 10025-2 y EN 10025-3 disponibles para Multisteel SNL por separado de su estado normalizado. Tata distingue igualmente el estado de suministro de las opciones para conformado en frío. La similitud entre letras no sustituye la comparación completa. [2][3]
2. N comprende dos rutas; M tiene otra base de fabricación
El normalizado utiliza recalentamiento adecuado y enfriamiento al aire después de la laminación. La laminación normalizante controla la etapa final para alcanzar el estado normalizado correspondiente. Son rutas distintas: N no demuestra automáticamente que la chapa haya pasado por un horno de normalizado independiente. [1]
El procesamiento termomecánico combina deformación con control de temperatura y enfriamiento. La laminación no solo reduce el espesor: ayuda a crear la microestructura y propiedades requeridas. Las rutas reales pueden incluir enfriamiento controlado. TWI explica el refinamiento de grano, la transformación y el enfriamiento acelerado en algunas rutas TMCP. [4]
Por tanto, Q355M no debe interpretarse como Q355 convencional con un tratamiento térmico adicional. Las propiedades producidas por laminación termomecánica no pueden reproducirse solo mediante tratamiento térmico. Recalentar una chapa no reproduce sus condiciones originales de fabricación. [5]
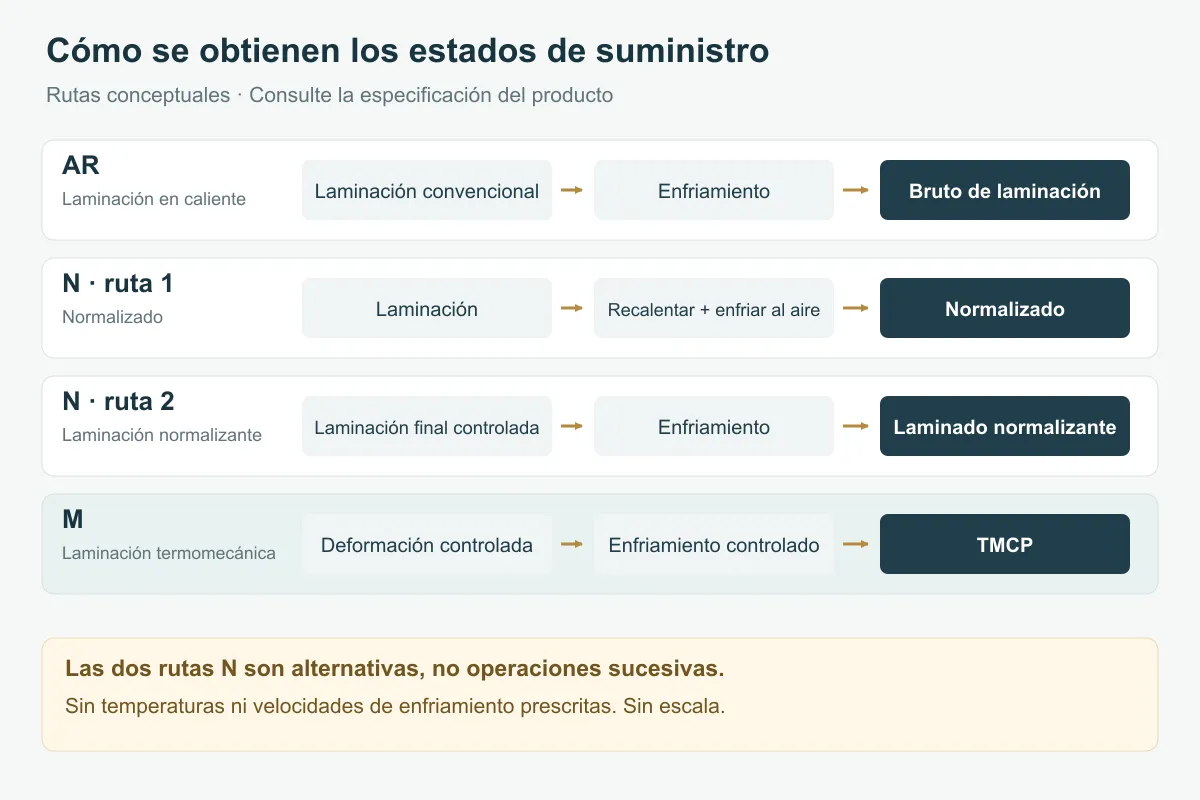
«Laminación controlada» puede seguir siendo ambiguo al hablar con un proveedor. Solicite el estado concreto y su definición aplicable para no confundir laminación normalizante con termomecánica.
3. El plegado en frío necesita requisitos de conformado
Cumplir una norma de material no demuestra que una chapa admita cualquier pliegue junto a un agujero con cualquier radio interior. Revise espesor, dirección de plegado, radio, bordes, agujeros, ranuras y recuperación elástica. Confirme si el pedido incluye la aptitud de conformado necesaria: N y M no definen un radio mínimo universal.
Una garantía de plegado del proveedor conserva sus límites de estado, espesor y dirección. SSAB separa las condiciones de conformado de la información de suministro y tratamiento térmico; Tata exige especificar las opciones de conformado en frío al pedir. Sus valores particulares no pueden trasladarse directamente a Q355 de otra acería. [2][3]
Si hace falta una prueba, conserve las características exigentes: espesor real, dirección de laminación, radio interior y agujeros cercanos. Un pliegue amplio y sencillo no valida una pestaña pequeña o un detalle más deformado. Registre la chapa o el lote utilizado para vincular el resultado con la revisión de producción.
4. Soldadura y recalentamiento: defina qué experimentará el material
La soldadura introduce calentamiento y enfriamiento locales junto a la unión. Un certificado satisfactorio del metal base no determina la combinación de espesores, método, consumibles, precalentamiento, temperatura entre pasadas, aporte térmico o inspección. Estas condiciones deben corresponder al material real y al procedimiento aplicable; compartir clase resistente no permite copiarlas sin revisión.
Los aceros TMCP no responden todos igual a la soldadura. TWI explica que la tolerancia al aporte térmico varía con la ruta de fabricación, que algunos materiales pueden ablandarse en la zona afectada térmicamente y que también hay grados desarrollados para aportes mayores. Revise la guía de la acería y la cualificación del procedimiento aplicable. Un límite de un producto no es universal para Q355M. [6]
Incluya previamente el conformado en caliente, el enderezado por llama y el tratamiento térmico posterior a soldadura. Importan temperatura, tiempo, enfriamiento, zona calentada y deformación previa. No añada informalmente un normalizado para «restaurar el material» o «eliminar tensiones» y siga usando las pruebas del estado original. Acuerde si se permite el tratamiento y cómo se demostrarán después las propiedades exigidas.
| Operación posterior | Información necesaria | Base insuficiente para autorizar |
|---|---|---|
| Plegado en frío | Radio, dirección, espesor, bordes y agujeros; garantía de conformado o prueba representativa | Ambos nombres incluyen 355; un pliegue sencillo salió bien |
| Soldadura | Unión y combinación de espesores, alcance del procedimiento, guía de acería e inspección | Tracción del metal base conforme; aspecto aceptable del cordón |
| Conformado en caliente o enderezado local | Plan de calentamiento y enfriamiento, condiciones permitidas, deformación y verificación posterior | «Solo un poco de calor»; experiencia con otro acero |
| Tratamiento térmico tras soldadura o de toda la pieza | Ciclo térmico real, compatibilidad del material y plan de verificación de propiedades | Suponer que el normalizado restaura cualquier acero |
La tabla identifica información pendiente, no prescribe ajustes universales. La oferta y comparación de materiales candidatos pueden avanzar mientras se define el calentamiento. La operación afectada necesita, aun así, una base confirmada antes de autorizarse.
5. Pedido, catálogo y certificado responden preguntas distintas
El pedido define qué exige esta compra; el catálogo describe las opciones disponibles. El certificado y la identificación física conectan esos requisitos con el material entregado y sus pruebas. Que un catálogo enumere N y M no elige por el comprador. Un certificado de otra colada tampoco acredita el estado de las chapas actuales.
Registre los textos originales juntos, incluidas ediciones normativas y referencias documentales. Si el certificado abrevia el estado, aclare su significado en ese documento. «Conforme al pedido» deja una duda si el propio pedido nunca definió el estado; el inspector no debe completar ese vacío mediante suposiciones.
| Campo | Pedido o plano controlado | Catálogo o confirmación de suministro | Certificado y material reales |
|---|---|---|---|
| Nombre completo del material | Designación, calidad, estado y requisitos adicionales | ¿La oferta está completa o faltan sufijos? | ¿Coincide con lo acordado? |
| Norma y ámbito del producto | Número, edición y forma del producto | Producto y rango dimensional aplicables | ¿Este lote utiliza la base correspondiente? |
| Estado de suministro | Estado exigido y restricciones de ruta | Ruta realmente propuesta, no una lista de opciones | Registro de estado, identificación y aclaraciones necesarias del proveedor |
| Inspección y trazabilidad | Documentos exigidos y ensayos adicionales | Valores garantizados frente a datos típicos | Relación colada/chapa, resultados y condiciones de ensayo |
| Fabricación posterior | Planes conocidos de conformado, soldadura y calentamiento | Guía del producto y sus límites | ¿La revisión cubre el material real y las operaciones previstas? |
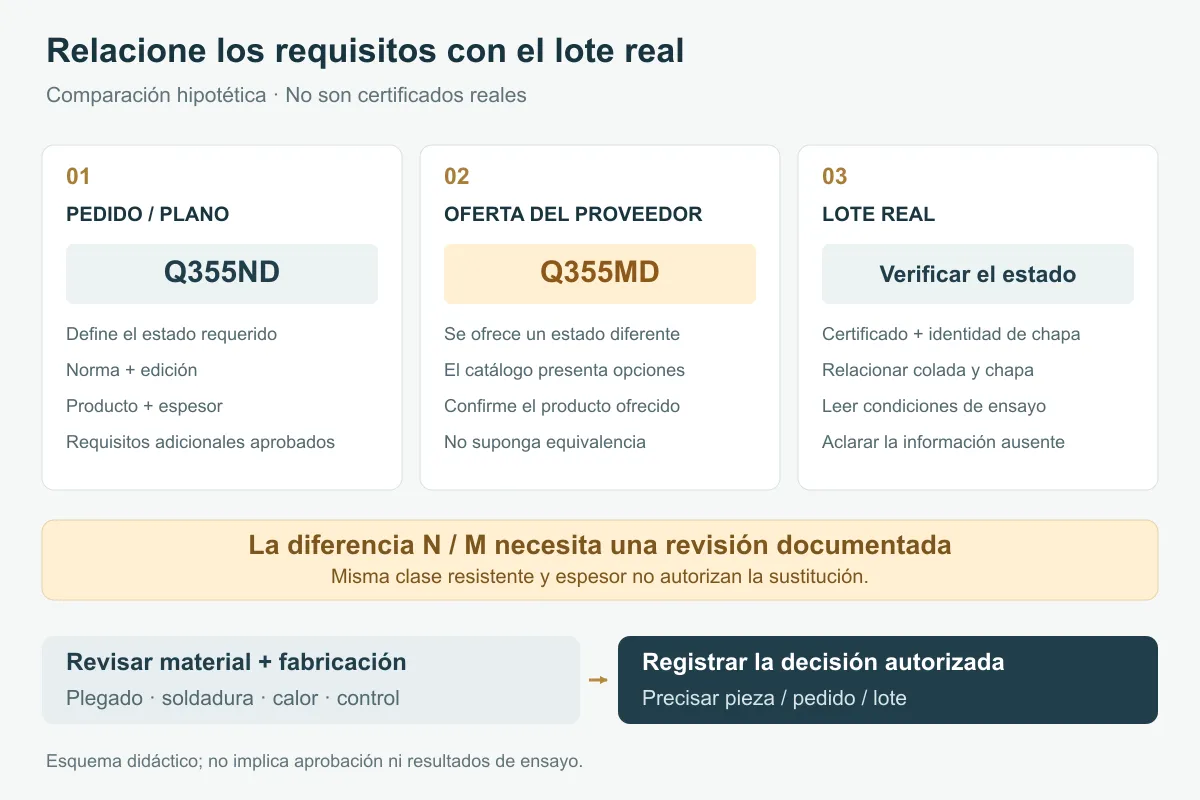
6. Caso hipotético: se pide Q355ND y se ofrece Q355MD
Supongamos que el pedido controlado de una placa de soporte soldada especifica GB/T 1591-2018 y Q355ND. El proveedor ofrece Q355MD del mismo espesor y una página de catálogo. Además, se prevé calentar y enderezar la pieza, pero faltan detalles. Solo se ha propuesto otro material candidato; coincidir en clase y espesor no basta para aprobarlo.
Primero, determine por qué se especificó N y si el calentamiento es necesario y está definido. Debe aclararlo el responsable del plano o del requisito de material. Compras no debe eliminar simplemente N del pedido.
Después, obtenga la oferta completa, el certificado de lote disponible y la información que respalde la soldadura y el calentamiento propuestos. Compare por separado estado, composición, propiedades según espesor, condiciones de impacto e inspecciones adicionales. Un límite elástico medido más alto no resuelve las demás diferencias.
Si las pruebas del proveedor y la revisión de fabricación respaldan la alternativa, defina pruebas o ensayos necesarios, aceptación posterior y alcance antes de que una persona autorizada firme el cambio. Si falta concretar el calentamiento, registre que el material está en evaluación y la operación no está autorizada. Continúe recabando datos sin marcar como conforme lo desconocido.
Si la aprobación se limita a una pieza, pedido o colada, traslade ese alcance a compras, entrega de material e inspección. Cambiar después de acería, estado o plan de calentamiento exige comprobar que la aprobación sigue siendo válida.
7. Incluya el estado en la solicitud de oferta
Envíe juntos plano, designación completa, espesor y norma aplicable. Indique si la pieza se plegará en frío, soldará, conformará en caliente o tratará térmicamente. Marque «por confirmar» lo pendiente. Esto aclara mejor de qué depende la oferta que «Q355 o equivalente».
Si el plano solo dice Q355 y los proveedores ofrecen Q355N y Q355M, aporte ambas descripciones, la función de la pieza y las zonas cargadas, pliegues y soldaduras. Estos detalles permiten comentar la información necesaria para cotizar. Los requisitos confirmados de material y fabricación serán después la base de compra y producción.
- [1] Estado de GB/T 1591-2018 — SAMR
- [1] Texto normativo alojado por la Asociación China de Construcción en Acero
- [2] SSAB Multisteel SNL: suministro, conformado y tratamiento térmico
- [3] Tata Steel UK: acero estructural, suministro y opciones de conformado en frío
- [4] TWI: ¿Qué son los aceros TMCP?
- [5] voestalpine: laminación termomecánica
- [6] TWI: soldabilidad de los aceros TMCP