1. Stahlklasse, Qualitätsstufe und Lieferzustand getrennt lesen
Bei Q355ND bezeichnet Q355 die festigkeitsbezogene Klasse, N den Lieferzustand und D die Qualitätsstufe. GB/T 1591-2018 verwendet N sowohl für Normalisieren als auch für normalisierendes Walzen. AR oder WAR für den Walzzustand darf entfallen. Diese Auslassung gilt in einem definierten Normkontext; ein Angebot nur mit „Q355-Blech“ ist dadurch noch keine vollständige Spezifikation. [1]
Ist die Lieferung nach dieser Norm ausdrücklich vereinbart, prüfen Sie Q355D, Q355ND und Q355MD nach ihrem jeweiligen Zustand. Steht „Q355“ lediglich als Katalogklasse oder Handelsabkürzung, ergänzen Sie Qualitätsstufe, Produktart, Normausgabe und tatsächlichen Lieferzustand. Ein Katalog kann Q355N und B, C, D oder E in getrennten Spalten nennen. Wer nur die erste übernimmt, verliert einen Teil der Anforderung.
Die Zahl 355 bedeutet weder dieselbe Streckgrenzenanforderung für jede Dicke noch einen Messwert von genau 355 MPa bei jeder Probe. Wählen Sie die Anforderungen nach vollständiger Bezeichnung, Produkt und Dicke und unterscheiden Sie Sollgrenzen von Prüfergebnissen der Charge.
| Vorgefundene Angabe | Was sie beschreibt | Was noch zu prüfen ist |
|---|---|---|
| Nur Q355 im Katalog oder Angebot | Kurzbezeichnung einer Stahlklasse | Norm und Ausgabe, Qualitätsstufe, Produktform und tatsächlicher Zustand |
| Q355D nach GB/T 1591-2018 | Qualitätsstufe D; das Kennzeichen für den Walzzustand darf entfallen | Dickenabhängige Anforderungen, Zusatzbedingungen und Chargennachweise |
| Q355ND | Zustand N und Qualitätsstufe D | Normalisieren oder normalisierendes Walzen als tatsächlicher Weg; etwaige Beschränkung durch die Bestellung |
| Q355MD | Zustand M und Qualitätsstufe D | Verträglichkeit des angebotenen Werkstoffs mit der Weiterverarbeitung |
| S355J2+AR oder S355J2+N | Stahlname und Zustandsangabe eines anderen Normsystems | Zutreffender EN-Teil, Ausgabe und Produktbedingungen; keine buchstabenweise Umrechnung in eine GB-Sorte |
Auch die EN-Zeichen +AR und +N sind im jeweiligen Norm- und Produktkontext zu lesen. SSAB führt für Multisteel SNL die verfügbaren Bezeichnungen nach EN 10025-2 und EN 10025-3 getrennt vom normalisierten Lieferzustand auf. Tata trennt ebenfalls Lieferzustand und Kaltumformoptionen. Ähnliche Buchstaben ersetzen keinen vollständigen Anforderungsvergleich. [2][3]
2. N umfasst zwei Wege; M beruht auf einem anderen Verfahren
Beim Normalisieren folgen auf das Walzen ein geeignetes Wiedererwärmen und Abkühlen an Luft. Beim normalisierenden Walzen wird die letzte Walzstufe so gesteuert, dass der entsprechende normalisierte Zustand entsteht. Es sind unterschiedliche Herstellungswege: N beweist nicht automatisch den Durchlauf eines separaten Normalisierofens. [1]
Thermomechanisches Walzen verbindet Verformung mit Temperatur- und Abkühlsteuerung. Das Walzen erzeugt nicht nur die Dicke, sondern trägt zu Gefüge und Eigenschaften bei. Tatsächliche Wege können kontrolliertes Abkühlen einschließen. TWI erläutert Kornfeinung, Umwandlung und beschleunigte Kühlung bei einigen TMCP-Verfahren. [4]
Q355M ist daher nicht einfach gewöhnlicher Q355 mit zusätzlicher Wärmebehandlung. Durch thermomechanisches Walzen erzeugte Eigenschaften lassen sich nicht allein durch Wärmebehandlung wiederherstellen. Wiedererwärmen bildet die ursprünglichen Herstellungsbedingungen nicht nach. [5]
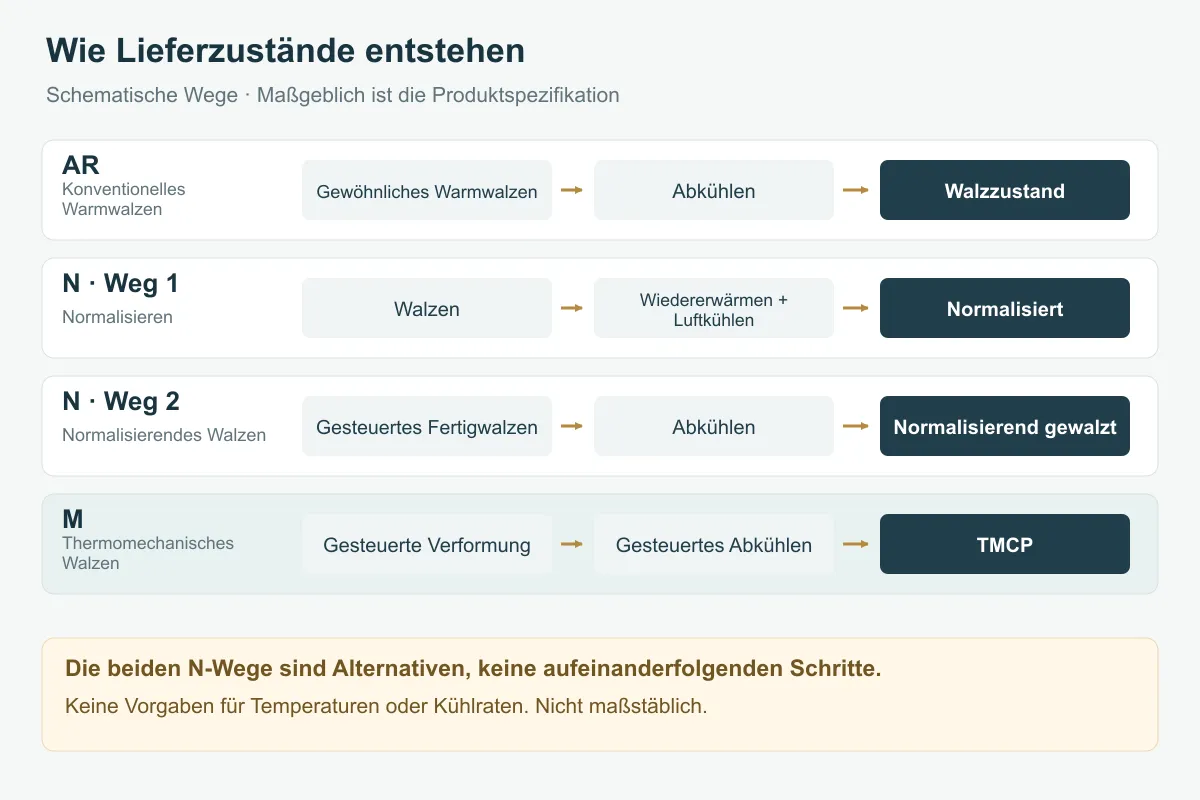
„Kontrolliertes Walzen“ kann im Lieferantengespräch mehrdeutig bleiben. Fragen Sie nach dem konkreten Lieferzustand und seiner geltenden Definition, damit normalisierendes und thermomechanisches Walzen nicht gleichgesetzt werden.
3. Kaltbiegen erfordert Umformbedingungen, nicht nur eine Festigkeitsklasse
Normkonformität allein beweist nicht, dass ein Blech jede lochnahe Biegung mit beliebigem Innenradius verträgt. Prüfen Sie Dicke, Biegerichtung, Innenradius, Kanten, Löcher, Schlitze und Rückfederung. Klären Sie, ob die Bestellung die benötigte Umformeignung einschließt; N und M geben keinen allgemeingültigen Mindestbiegeradius vor.
Eine Biegegarantie für ein bestimmtes Produkt gilt mit dessen Zustands-, Dicken- und Richtungsgrenzen. SSAB nennt Umformbedingungen getrennt von Lieferzustand und Wärmebehandlung; Tata verlangt die Angabe der betreffenden Kaltumformoptionen bei Bestellung. Produktspezifische Werte lassen sich nicht direkt auf Q355 eines anderen Stahlwerks übertragen. [2][3]
Bei einem erforderlichen Versuch müssen die anspruchsvollen Merkmale erhalten bleiben: tatsächliche Dicke, Walzrichtung, Innenradius und benachbarte Löcher. Eine großzügige gerade Biegung validiert keinen kleinen Flansch oder stärker beanspruchten Bereich. Dokumentieren Sie Blech oder Charge, damit das Ergebnis der Produktionsprüfung zugeordnet werden kann.
4. Schweißen und Wiedererwärmen: die Werkstoffbeanspruchung festlegen
Schweißen erzeugt örtliches Erwärmen und Abkühlen an der Verbindung. Ein zufriedenstellendes Grundwerkstoffzeugnis legt weder Dickenkombination, Verfahren, Zusatzwerkstoff, Vorwärmung, Zwischenlagentemperatur, Wärmeeinbringung noch Prüfung fest. Diese Bedingungen müssen zum tatsächlichen Werkstoff und Schweißverfahren passen; dieselbe Festigkeitsklasse rechtfertigt keine ungeprüfte Übernahme.
TMCP-Stähle reagieren nicht alle gleich auf Schweißen. TWI beschreibt Unterschiede der zulässigen Wärmeeinbringung je nach Herstellungsweg, mögliche Erweichung der Wärmeeinflusszone und speziell für höhere Wärmeeinbringung entwickelte Sorten. Prüfen Sie die Werksempfehlungen für das angebotene Produkt und die geltende Verfahrensqualifizierung. Der Grenzwert eines Produkts gilt nicht pauschal für Q355M. [6]
Warmumformen, Flammrichten und Wärmebehandlung nach dem Schweißen gehören vor ihrer Ausführung in die Prüfung. Temperatur, Dauer, Abkühlung, erwärmter Bereich und vorherige Verformung können entscheidend sein. Fügen Sie nicht informell ein Normalisieren zur „Wiederherstellung“ oder zum „Spannungsabbau“ hinzu und verlassen sich weiter auf die ursprünglichen Liefernachweise. Zulässigkeit und anschließender Eigenschaftsnachweis müssen vorher feststehen.
| Weiterer Vorgang | Erforderliche Informationen | Unzureichende Freigabegrundlage |
|---|---|---|
| Kaltbiegen | Radius, Richtung, Dicke, Kanten und Löcher; Umformgarantie oder repräsentativer Versuch | Beide Namen enthalten 355; eine einfache Biegung gelang |
| Schweißen | Verbindung und Dickenkombination, Verfahrensumfang, Werksempfehlungen und vorgeschriebene Prüfung | Zugversuch am Grundwerkstoff bestanden; unauffälliges Nahtbild |
| Warmumformen oder örtliches Richten | Erwärmungs- und Kühlplan, zulässige Bedingungen, Verformung und anschließende Verifikation | „Nur etwas Wärme“; Erfahrung mit einem anderen Stahl |
| Wärmebehandlung nach dem Schweißen oder des gesamten Bauteils | Tatsächlicher Wärmezyklus, Werkstoffeignung und Eigenschaftsnachweis | Die Annahme, Normalisieren stelle jeden Stahl wieder her |
Die Tabelle benennt fehlende Prüfinformationen und keine allgemeinen Einstellungen. Angebot und Werkstoffvergleich können während der Ausarbeitung des Erwärmungsplans weitergehen. Die Freigabe des betroffenen Vorgangs braucht trotzdem eine gesicherte Grundlage.
5. Bestellung, Katalog und Zeugnis beantworten verschiedene Fragen
Die Bestellung definiert den Bedarf dieses Kaufs, der Katalog die Produktmöglichkeiten. Zeugnis und Kennzeichnung verbinden diese Anforderungen mit dem gelieferten Material und seinen Prüfbelegen. Ein Katalog mit N und M trifft nicht die Auswahl des Käufers. Ein Zeugnis einer anderen Schmelze belegt nicht den Zustand der vorliegenden Bleche.
Stellen Sie Originalangaben samt Normausgaben und Dokumentnummern nebeneinander. Klären Sie Zustandskürzel im jeweiligen Zeugnis. „Entspricht der Bestellung“ bleibt unklar, wenn schon die Bestellung keinen Zustand festlegt; diese Lücke darf die Prüfung nicht durch Vermutung schließen.
| Feld | Bestellung oder gelenkte Zeichnung | Katalog oder Lieferbestätigung | Tatsächliches Zeugnis und Material |
|---|---|---|---|
| Vollständige Werkstoffbezeichnung | Sorte, Qualitätsstufe, Zustand und Zusatzanforderungen | Ist das Angebot vollständig oder fehlen Zusätze? | Entspricht es der vereinbarten Anforderung? |
| Norm und Produktumfang | Nummer, Ausgabe und Produktform | Zutreffendes Produkt und Abmessungsbereich | Gilt für diese Charge die entsprechende Grundlage? |
| Lieferzustand | Geforderter Zustand und Einschränkungen des Herstellungswegs | Tatsächlich angebotener Weg, keine Liste aller Möglichkeiten | Zustandsnachweis, Werkstoffkennzeichnung und nötige Lieferantenklärung |
| Prüfung und Rückverfolgbarkeit | Geforderte Unterlagen und Zusatzprüfungen | Garantierte Werte gegenüber typischen Daten | Zuordnung Schmelze/Blech, Ergebnisse und Prüfbedingungen |
| Weiterverarbeitung | Bekannte Umform-, Schweiß- und Erwärmungspläne | Produktempfehlungen und ihre Grenzen | Deckt die Prüfung tatsächlichen Werkstoff und geplante Vorgänge ab? |
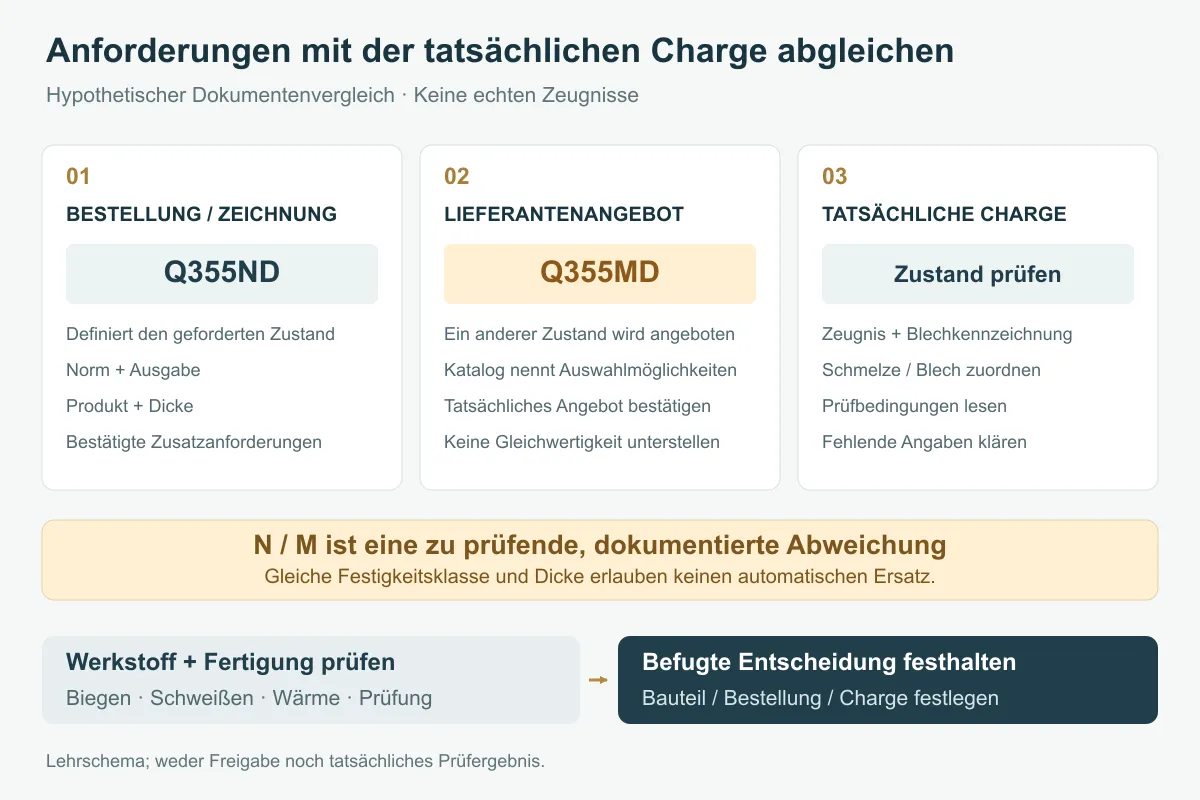
6. Hypothetischer Fall: Q355ND bestellt, Q355MD angeboten
Angenommen, die gelenkte Bestellung einer geschweißten Stützplatte verlangt GB/T 1591-2018 und Q355ND. Der Lieferant bietet Q355MD gleicher Dicke mit einer Katalogseite an. Zusätzlich ist ein noch nicht detailliertes Erwärmungs- und Richtverfahren vorgesehen. Damit liegt nur ein anderer Werkstoffkandidat vor; gleiche Klasse und Dicke reichen nicht zur Freigabe.
Klären Sie zuerst, warum N verlangt wurde und ob die Erwärmung nötig und definiert ist. Zuständig ist die für Zeichnung oder Werkstoffanforderung verantwortliche Person. Der Einkauf darf N nicht einfach aus der Bestellung entfernen.
Fordern Sie dann vollständiges Angebot, verfügbares Chargenzeugnis und Belege für die vorgesehenen Schweiß- und Erwärmungsbedingungen an. Vergleichen Sie Zustand, Zusammensetzung, dickenabhängige Mechanik, Kerbschlagbedingungen und Zusatzprüfungen getrennt. Ein höherer gemessener Streckgrenzenwert löst die übrigen Unterschiede nicht auf.
Tragen Lieferantennachweise und Fertigungsprüfung die Alternative, legen Sie erforderliche Versuche, Annahmekriterien nach der Bearbeitung und Freigabeumfang fest, bevor eine befugte Person die Änderung unterschreibt. Ist der Erwärmungsplan offen, vermerken Sie „Werkstoff in Prüfung, Erwärmung nicht freigegeben“. Sammeln Sie weiter Informationen, statt Unbekanntes als konform einzutragen.
Eine auf Bauteil, Bestellung oder Schmelze beschränkte Freigabe muss in Einkauf, Materialausgabe und Prüfung übernommen werden. Bei späterem Wechsel von Stahlwerk, Lieferzustand oder Erwärmungsplan ist ihre weitere Gültigkeit zu prüfen.
7. Den Lieferzustand in die Anfrage aufnehmen
Senden Sie Zeichnung, vollständige Werkstoffbezeichnung, Dicke und maßgebliche Norm zusammen. Nennen Sie Kaltbiegen, Schweißen, Warmumformen oder spätere Wärmebehandlung. Offene Vorgänge als „zu klären“ kennzeichnen. Das verdeutlicht Angebotsbedingungen besser als „Q355 oder gleichwertig“.
Steht im Plan nur Q355, während Lieferanten Q355N und Q355M anbieten, legen Sie die Angaben und den Bauteilzweck gemeinsam vor; markieren Sie belastete Bereiche, Biegungen und Schweißstellen. So können wir die benötigten Angebotsinformationen besprechen. Bestätigte Werkstoff- und Fertigungsanforderungen bilden anschließend die Grundlage für Einkauf und Produktion.
- [1] Status von GB/T 1591-2018 — SAMR
- [1] Normtext bei der China Steel Construction Society
- [2] SSAB Multisteel SNL: Lieferzustand, Umformen und Wärmebehandlung
- [3] Tata Steel UK: Baustahl, Liefer- und Kaltumformoptionen
- [4] TWI: Was sind TMCP-Stähle?
- [5] voestalpine: Thermomechanisches Walzen
- [6] TWI: Schweißbarkeit von TMCP-Stählen