1. 鋼の区分、品質等級、供給状態を分けて読む
Q355NDでは、Q355が強度に関係する区分、Nが供給状態、Dが品質等級です。GB/T 1591-2018は焼ならしと焼ならし圧延の両方にNを用い、圧延ままを示すARまたはWARの省略を認めています。これは規格上の特定の文脈での省略であり、「Q355鋼板」とだけ書いた見積書で全条件が決まるわけではありません。[1]
この規格に基づく供給が明記されていれば、Q355D・Q355ND・Q355MDを各状態に対応して確認します。「Q355」がカタログの区分名や営業上の略称にすぎなければ、品質等級、製品形態、規格の版、実際の状態を補います。カタログでQ355NとB・C・D・Eが別欄になっている場合、前者だけを転記すると要件の一部が欠落します。
355という数字は、すべての板厚で降伏強さの要求値が同じ、あるいは測定値が必ず355 MPaになるという意味ではありません。完全な表記、製品、板厚に応じて要求を選び、規定値と当該ロットの実測値を区別します。
| 記載例 | 読み取れること | 引き続き確認すること |
|---|---|---|
| カタログや見積書にQ355のみ | 鋼の区分の略称 | 規格と版、品質等級、製品形態、実際の状態 |
| GB/T 1591-2018に基づくQ355D | 品質等級D。圧延ままの状態記号は省略可能 | 板厚別の要求、追加注文条件、ロットの証拠 |
| Q355ND | N状態、品質等級D | 焼ならしか焼ならし圧延か、注文がその選択を制限しているか |
| Q355MD | M状態、品質等級D | 提案材と後工程の適合性 |
| S355J2+ARまたはS355J2+N | 別の規格体系における鋼名と状態表記 | 適用するENの部、版、製品条件。文字ごとにGB材へ置き換えられるわけではない |
ENの+ARや+Nも、対象規格と製品の文脈で読む必要があります。SSABのMultisteel SNL資料は、EN 10025-2とEN 10025-3の供給可能な鋼名を、焼ならし状態とは別に示しています。Tataも供給状態と冷間成形の注文オプションを区別しています。似た文字は、完全な条件比較の代わりにはなりません。[2][3]
2. Nには二つの経路があり、Mは製造の考え方が異なる
焼ならしは圧延後に適切な再加熱と空冷を行います。焼ならし圧延は圧延最終段階を制御して対応する焼ならし状態を得ます。両者は異なる製造経路なので、Nという記号だけでは別置きの焼ならし炉を通過した証明にはなりません。[1]
熱加工制御は変形と温度・冷却の制御を組み合わせます。圧延は板厚を減らすだけでなく、必要な組織と特性の形成にも関わります。実際の経路には制御冷却などが含まれます。TWIは一部のTMCP経路における結晶粒微細化、変態、加速冷却の役割を説明しています。[4]
したがって、Q355Mを通常のQ355に熱処理を追加した材料と考えるのは適切ではありません。熱加工制御圧延で得られた特性は、熱処理だけでは再現できません。板を再加熱しても元の製造条件を再現したことにはなりません。[5]
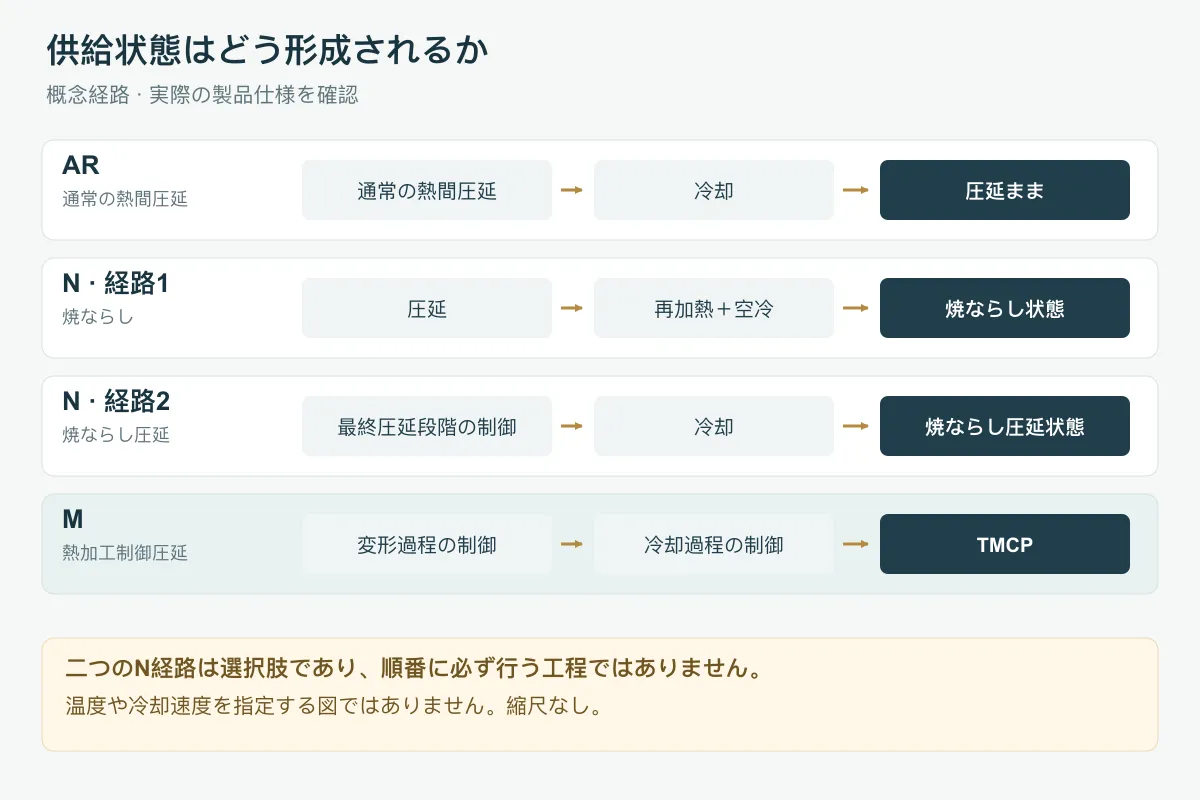
供給者との話で「制御圧延」とだけ呼ぶと、なお曖昧さが残る場合があります。具体的な供給状態と適用定義を確認し、焼ならし圧延と熱加工制御圧延を同じ工程として扱わないようにします。
3. 冷間曲げでは強度区分だけでなく成形条件を確認する
材料規格への適合は、穴の近くを任意の内半径で曲げられる保証ではありません。板厚、曲げ方向、内半径、端面状態、穴・スロット、スプリングバックの要求を確認します。必要な成形性能が注文条件に含まれるかを確かめ、NやMから共通の最小曲げ半径を推定しないでください。
特定製品の曲げ保証は、材料状態、板厚、方向の条件と一緒に使います。SSABは成形条件を供給・熱処理情報と分け、Tataは該当する冷間成形オプションを注文時に指定するよう求めています。その製品の数値を別メーカーのQ355へ直接適用できません。[2][3]
試作が必要なら、実板厚、圧延方向、内半径、近接穴など難しい特徴を残します。余裕のある単純な直線曲げだけでは、小さなフランジや局部ひずみの大きい箇所を検証できません。試験材の板番号やロットを記録し、量産評価と結び付けます。
4. 溶接と再加熱では材料が受ける履歴を定める
溶接は継手周辺に局部的な加熱・冷却を与えます。母材証明書が適合していても、継手の板厚組合せ、溶接方法、溶加材、予熱、パス間温度、入熱、必要検査は別に確認します。実際の材料と適用溶接施工に合う条件が必要で、同じ強度区分という理由だけで引き継げません。
TMCP材の溶接への応答は一様ではありません。TWIは製造経路による入熱許容の違い、熱影響部が軟化する場合、より高い入熱向けに開発された鋼種の存在を説明しています。提案製品のメーカー指針と適用施工の認定を確認します。ある製品の入熱上限を全Q355Mへ一般化できません。[6]
熱間成形、火炎矯正、溶接後熱処理も実施前の評価に含めます。温度、保持時間、冷却、加熱範囲、以前の変形が影響します。「材料を戻す」「応力を除く」ために未承認の焼ならしを追加し、元の供給状態の証拠をそのまま使い続けてはいけません。処理の可否と処理後の特性確認方法を先に決めます。
| 後工程 | 評価に必要な情報 | 承認根拠として不十分なこと |
|---|---|---|
| 冷間曲げ | 半径、方向、板厚、端面と穴、必要な成形保証または代表試作 | 両方の名前に355がある、簡単な曲げが一度成功した |
| 溶接 | 継手と板厚の組合せ、施工の適用範囲、メーカー指針、規定検査 | 母材引張が適合、溶接外観が良好 |
| 熱間成形または局部矯正 | 加熱・冷却計画、許容条件、変形、処理後検証 | 「少し加熱するだけ」、別材料での経験 |
| 溶接後または部品全体の熱処理 | 実際の熱サイクル、材料適合性、特性確認計画 | 焼ならしでどの鋼材も元に戻るという思い込み |
この表は不足情報を特定するもので、共通の加工設定を示すものではありません。加熱計画の検討中でも、見積や候補材の比較は進められます。ただし該当工程の実施承認には確認済みの根拠が必要です。
5. 注文、カタログ、証明書の役割を区別する
注文は今回の要求、カタログは供給可能な選択肢を示します。証明書と実物表示は要求と納入材・検査証拠を結び付けます。NとMが併記されたカタログは買い手に代わって選択しません。別ヒートの証明書も現在の板材の状態を証明しません。
規格の版や文書番号とともに元の記載を並べます。証明書の状態が略記されていれば、その文書内での定義を確認します。注文自体に状態の指定がなければ「注文に適合」だけでは疑問が残り、検査側が推測で埋めてはいけません。
| 項目 | 注文/管理図面 | カタログ/供給確認 | 実際の証明書と材料 |
|---|---|---|---|
| 完全な材料名 | 鋼種、品質等級、状態、追加要求 | 提案は完全か、接尾記号が抜けていないか | 合意した要求と一致するか |
| 規格と製品範囲 | 番号、版、製品形態 | 対象製品と寸法範囲 | このロットが対応する根拠を採用しているか |
| 供給状態 | 要求状態と製造経路の制限 | 全選択肢でなく、実際に提案する経路 | 状態記録、材料表示、必要な供給者説明 |
| 検査と追跡性 | 要求書類と追加試験 | 保証値と代表値の区別 | ヒート/板番号の関係、結果、試験条件 |
| 後工程 | 既知の成形・溶接・加熱計画 | 製品指針と適用限界 | 評価が実材と予定工程をカバーするか |
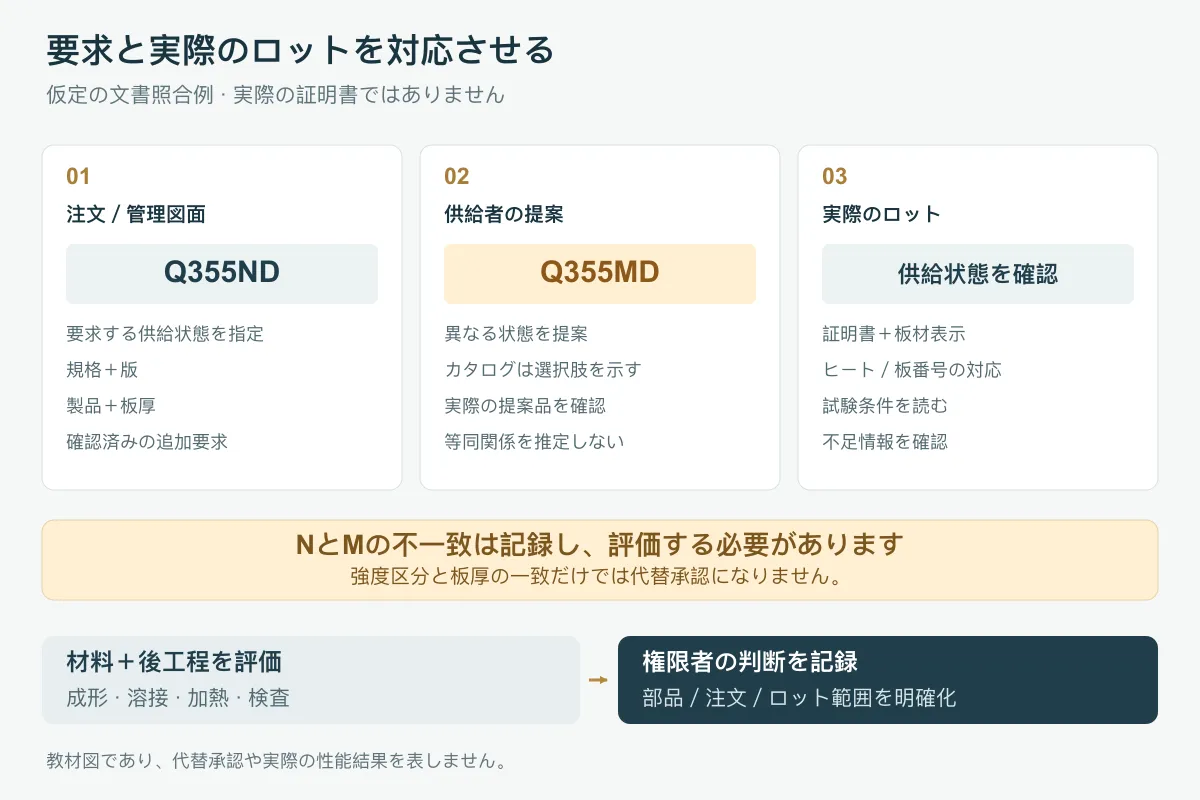
6. 仮定例:Q355NDの注文にQ355MDを提案された場合
溶接支持板の管理注文がGB/T 1591-2018とQ355NDを指定し、供給者が同じ板厚のQ355MDとカタログ一ページを提示したとします。部品には詳細未定の加熱矯正工程もあります。この段階では候補材が変わっただけで、区分と板厚の一致だけでは承認できません。
最初にNを指定した理由と、加熱の必要性・具体的な方法を確認します。図面や材料要求の責任者が明確化し、購買担当が元のNを独断で削除しないようにします。
次に完全な供給提案、提供可能なロット証明書、予定する溶接・加熱への適用情報を入手します。状態、成分、板厚別の機械的要求、衝撃条件、追加検査を個別に比較します。実測降伏値が高いだけでは、その他の差異は解消しません。
供給証拠と加工評価が代替を支持するなら、必要な試作・試験、加工後の受入要件、承認範囲を定めて権限者が変更を承認します。加熱計画が未定なら「候補材評価中、加熱工程未承認」と記録します。不明点を適合とせず、資料を補います。
承認が特定部品、注文、ヒートに限られるなら、その範囲を発注、出庫、検査へ引き継ぎます。製鉄所、供給状態、加熱計画が変わったときは、以前の承認が引き続き適用できるかを確認します。
7. 見積依頼に供給状態を記載する
図面、完全な材料名、板厚、適用規格をまとめて送ります。冷間曲げ、溶接、熱間成形、後熱処理の予定を説明し、未定の工程は「要確認」とします。「Q355または同等材」だけより、見積の前提条件が明確になります。
図面がQ355のみで、供給者がQ355NとQ355Mを提案している場合は、各記載と部品用途を示し、荷重、曲げ、溶接箇所を明記してください。具体的な情報をもとに見積に必要な事項を相談できます。確認した材料・加工条件を購買と生産の実施根拠にします。