1. 先看清楚名称分别代表什么
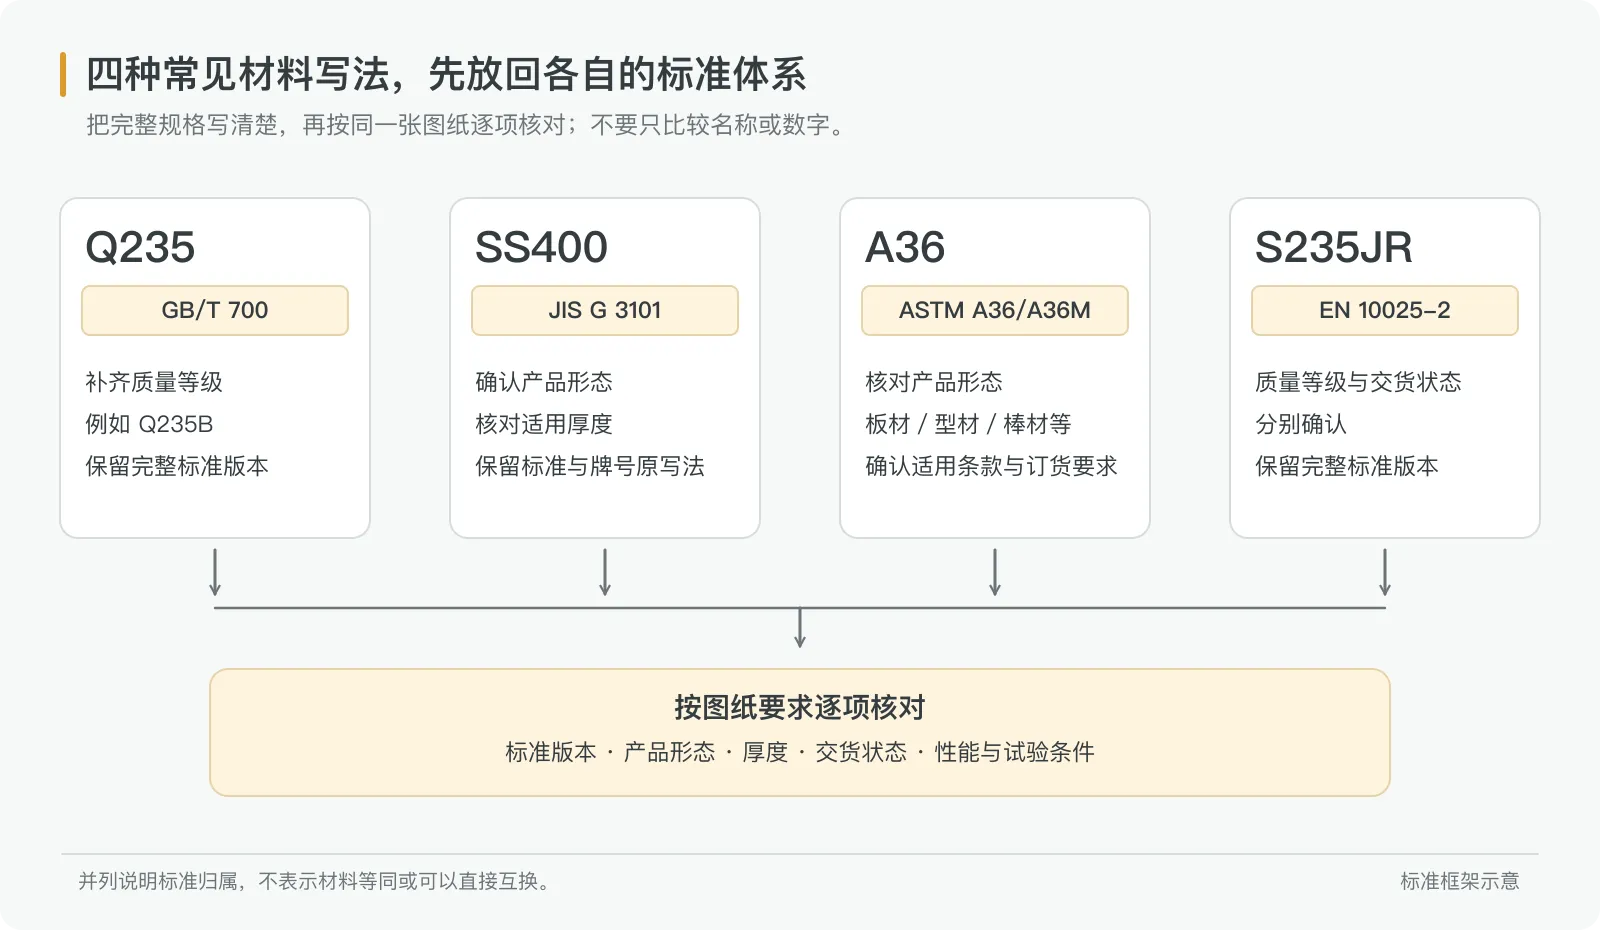
比较前,把图纸、报价和材料证明书上的写法抄到同一张表中。缺失的后缀或标准版本先标出来,不要由采购人员凭习惯补齐。
| 常见写法 | 应核对的标准体系 | 名称告诉了我们什么 | 不能据此推定什么 |
|---|---|---|---|
| Q235,进一步明确为 Q235A、Q235B 等 | GB/T 700《碳素结构钢》 | Q235 是牌号系列,质量等级也是完整要求的一部分 | 只写 Q235,不能替买方决定质量等级、交货状态或所需检验 |
| SS400 | JIS G 3101《一般结构用轧制钢材》 | SS400 是该体系下的牌号;应按产品及厚度核对相应性能要求 | “400”不能当作屈服强度;也不能据此认为它没有屈服要求 |
| A36 | ASTM A36/A36M《碳素结构钢规范》 | 商业上常用 A36 指称材料,完整采购依据应包含规范、版次和产品形态 | 不能把所有写着“碳钢板”的板带材料都视为符合 A36 |
| S235JR | EN 10025-2《非合金结构钢技术交货条件》 | S235JR 是钢名;JR 涉及冲击性能质量要求,交货状态另行确认 | JR 不代表所有温度和厚度下都可直接使用,也不能替代 +AR、+N 等状态信息 |
这些标准分别规定自己的适用范围、技术要求和检验条件;表格是核对入口,不是等同关系。Q235 的等级符号、SS400 与 JIS G 3101 的关系、A36 的产品范围以及 S235JR 的供货条件,都应回到对应文件确认。[1][2][3][4][5]
2. 同样叫钢板,也要核对产品形态和厚度
热轧厚板、卷料开平板、钢带和型钢可能采用不同的尺寸与检验要求。报价中的“板”字不足以说明来源。以 A36/A36M 为例,其公开范围列出结构用途的型材、钢板和钢棒;对于由卷材制成、未经热处理或仅作消除应力处理的结构产品,还涉及 A6/A6M 的附加要求。[3]
因此,图纸要求钢板时,要问替代方案实际提供的是哪种产品,尺寸、形状、公差和检验按什么文件执行。相同名义厚度不等于相同厚度公差,更不证明材料性能适用同一厚度区间。材料表的性能值也可能随厚度变化,不能只摘取首页的一个数字。[1][5]
交货状态也应单独写明。正火、正火轧制或轧制状态不能仅靠板面颜色判断;酸洗、涂油则描述另一组表面条件。具体项目要求哪一种,应由图纸、采购标准及双方确认的技术条件决定。
3. 比较性能时,把试验条件一起放上来
屈服强度、抗拉强度和伸长率回答不同的问题。比替代材料“更强”之前,先确认比较的是哪个指标、哪个厚度范围、哪种取样方向和试样。伸长率尤其不能脱离试样形式与标距直接比较;冲击结果也需要温度、试样尺寸、方向和适用条件。[1][5]
例如,日本制铁的 SS400 板带资料同时列有屈服、抗拉与伸长率要求,并注明厚度及试样条件。把 SS400 的数字解释成“只有抗拉要求、没有屈服要求”,会漏掉本来就需要核查的项目。[6]
化学成分同样要逐项核对,不能只比较碳含量。要区分标准允许范围与这批钢材的检验结果,也要确认报告属于熔炼分析还是成品分析。涉及焊接或特定加工要求时,应检查适用的成分控制及所需计算依据,而不是看到“低碳钢”就沿用原工艺。[1][3]
质量等级也不等于每份证书必然附有同一种实测数据。检验是否实施、允许省略的条件以及追加要求,要结合标准和订单核查。缺少试验结果时,先查清其原因;不能把空白栏当成合格结果,也不宜未经核对就判定材料不合格。[1][5]
4. 材料指标接近,还要检查怎样加工成零件
对折弯支架,评审应落到实际弯角、内半径、轧制方向、孔位和回弹;对焊接件,则要检查接头、厚度组合、焊接工艺及检验要求。钢厂对某些结构钢的冷成形条件要求在订货时明确提出,结构用牌号本身并不保证任意紧弯或拉深都适合。[5]
试样应包含真正难做或关系到功能的特征。只试一条宽松直弯,不能代替带孔小法兰的验证;只确认焊缝外观,也不能代替图纸规定的接头验收。若换料后同时更换表面状态,还应检查清洗、涂装及配合面的尺寸。材料批准和成品验收要分别有依据。
5. 用一张核对表记录差异和放行条件
把“原来要求什么”与“这次具体提供什么”并排记录,比单列一串相似牌号更有用。以下各项可按零件用途增减,但不能把未确认项直接写成符合。
| 核对项目 | 原要求 | 替代方案需说明 | 需要的证据 | 决定条件 |
|---|---|---|---|---|
| 标准与版本 | 图纸、合同采用的文件 | 实际供货规范及版次 | 受控图纸、订单与标准依据 | 差异已列明并由有权方处理 |
| 牌号与等级 | 完整钢名及质量要求 | 完整名称、后缀和附加要求 | 材料证明书、订货说明 | 不能只凭简称或对照表通过 |
| 产品形态 | 板、带、卷开平或型材 | 实际供货形态及来源 | 生产与交付标识、适用产品标准 | 产品范围及检验依据适用 |
| 厚度与尺寸 | 名义值、公差及形状要求 | 可供范围和实际尺寸状态 | 尺寸标准、到料测量记录 | 同厚度之外,公差与形状也满足 |
| 交货与表面状态 | 热处理、轧制及表面要求 | 实际状态与后续处理 | 供货说明、相关过程记录 | 差异不会被表面名称掩盖 |
| 化学成分 | 适用的元素控制及附加条件 | 本批分析结果和分析类型 | 与炉批关联的证明文件 | 按正确分析规则逐项核查 |
| 力学与试验 | 强度、塑性、冲击等要求 | 结果及厚度、方向、试样条件 | 适用试验报告与标准条款 | 条件可比,缺项得到有效处理 |
| 加工与成品 | 折弯、焊接、装配和检验要求 | 拟用工艺及需重新验证的特征 | 代表性样件、过程与验收记录 | 满足已约定的零件要求 |
| 追溯与批准 | 证书、批次及审批权限 | 材料来源、适用批次和变更范围 | 追溯记录、书面偏差或图纸修订 | 获批范围明确,再放行生产 |
6. 假设案例:S235JR 支架改用同厚度 Q235B
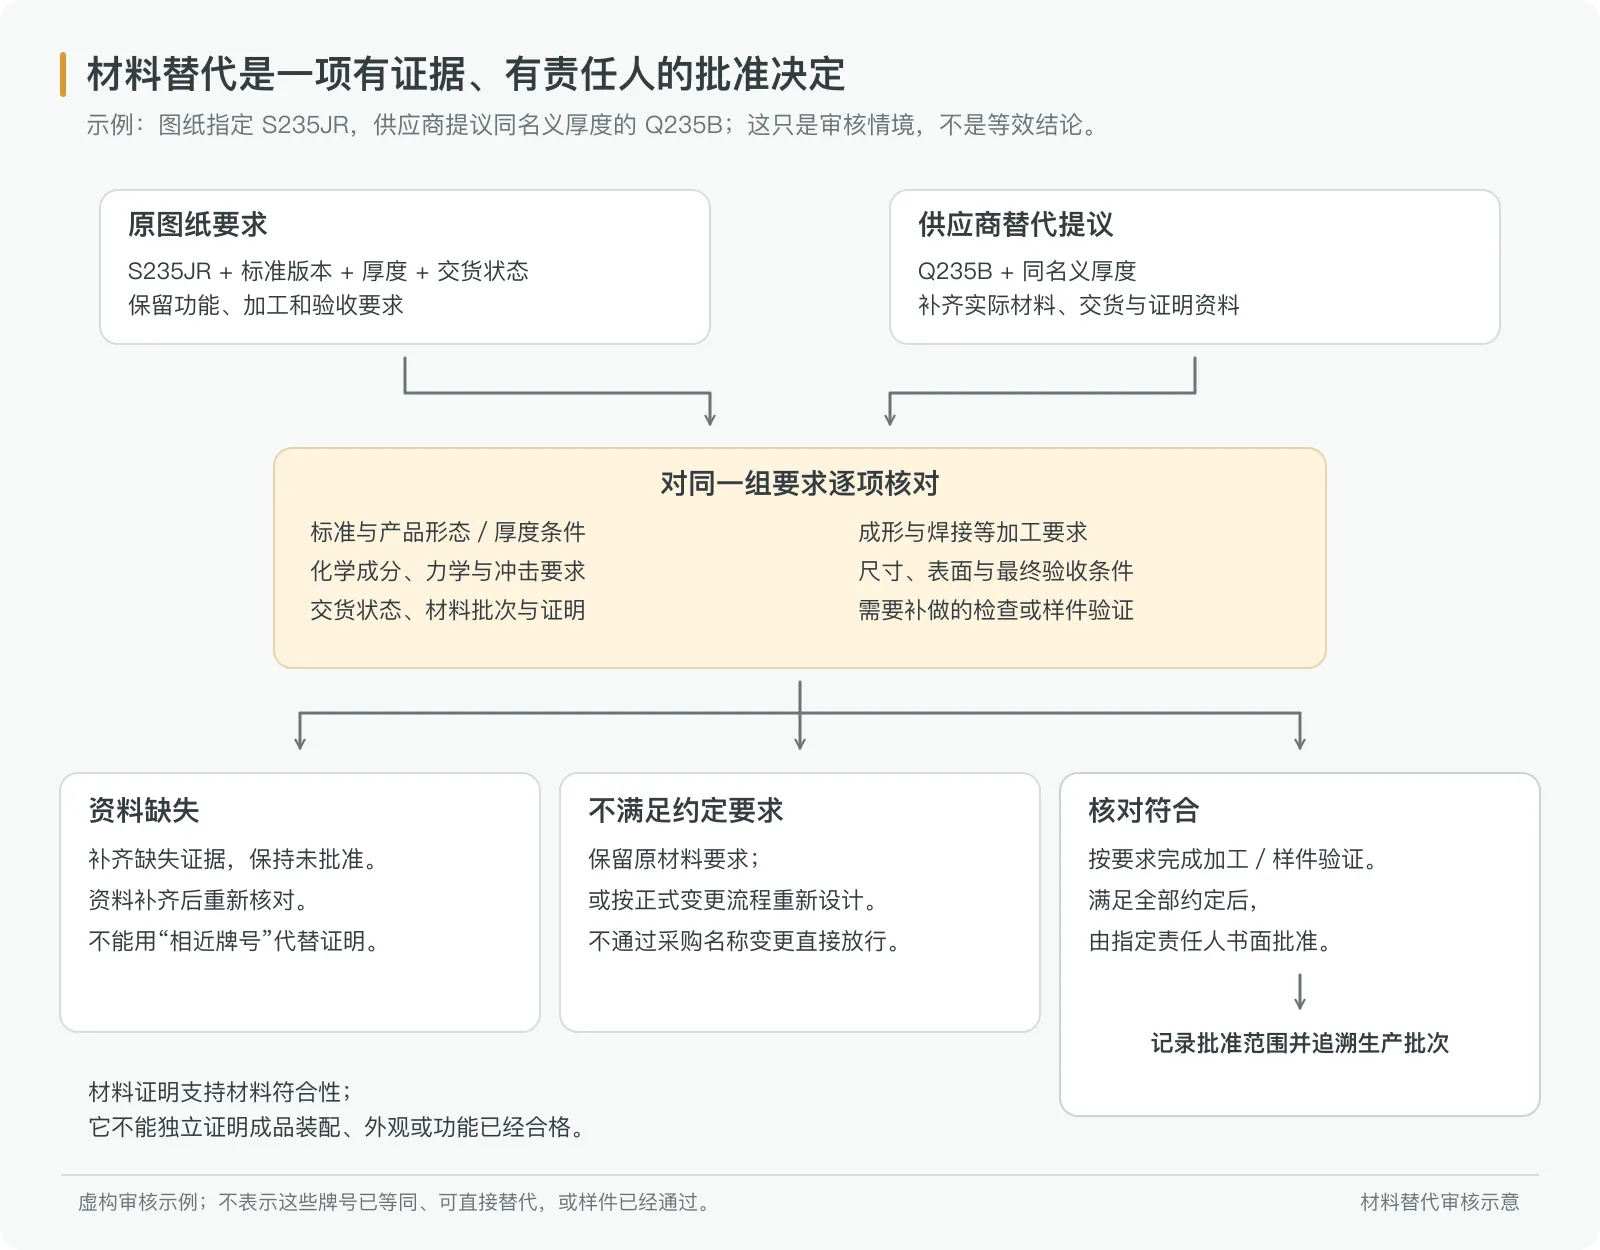
假设一件折弯焊接支架的图纸指定 S235JR 钢板,供应商提出 Q235B,名义厚度不变,目前只交来一页产品目录。这个阶段能确认的是提出了一个替代候选,尚不能得出“材料等同”或“已经可以生产”的结论。
第一步,核对原图纸和订单:标准版次、完整交货要求、厚度公差、冲击检验及文件要求是否明确。如果原要求本身缺项,先请买方工程人员澄清,不能把空白视为允许自由选择。
第二步,请供应商补充完整供货说明,以及拟用批次可提供的材料证明书和检验资料。炉号或其他批次标识应能连接到所供钢板。若尚未锁定炉批,可先用资料进行候选评审,但生产放行前仍要核对实际材料;另一批钢材的证书只能作为文件样式参考。[6]
第三步,逐项核对前表,尤其不能因为两边名称中都有“235”,就跳过成分、厚度适用范围、取样和冲击检验条件。目录中的典型性能不是拟交付钢板的实测值。资料没有覆盖原要求时,记录需要补充哪项证明或检验,而不是填上推测值。
第四步,用拟用于生产的材料安排必要的折弯、焊接和装配样件验证。只有材料差异、加工结果与检验要求都得到处理,再由有权批准材料变更的人签署偏差许可或修改图纸。若批准仅适用于特定订单或炉批,后续采购不能自行扩大范围。
7. 把批准结果传到采购、车间和验收端
批准文件应写清零件与图纸版本、替代材料完整要求、适用订单或批次、保留的检验项目及批准人。采购下单、来料标识、领料与验收都使用同一份有效要求;不要只在邮件里写“可以用”,车间却继续拿着旧图加工。
如果你正在比较两种材料,可一起提供图纸、原材料要求和供应商提出的替代说明,并标出支架受力、折弯、焊接或装配位置。尚未确定的条件可以注明“待确认”,便于讨论哪些资料影响报价,哪些问题必须在生产前解决。