Bir deliğin çapı doğru olsa bile yanında çok az metal kalması sorun yaratabilir. Bir braket açınımda doğru ölçülerdeyken bükümden sonra montaj delikleriyle örtüşmeyebilir. İyi bir DFM incelemesi, kalıp değişikliği maliyetli hâle gelmeden bu ilişkileri ele alır.
Bu rehber tasarım kararlarına odaklanır. Bir eskiz veya henüz tamamlanmamış bir çizimle başlayabilirsiniz: parçanın nerede oturması, yük taşıması, kabloya temas etmesi veya elektrik iletmesi gerektiğini gösterin. Tedarikçi üretim seçeneklerini ekibinizle birlikte değerlendirebilir. Kalıp teklifi öncesinde karara bağlanacak konuları kaydetmek için ayrı DFM ön inceleme rehberini kullanabilirsiniz.
Hangi malzeme bilgileri pres parçasının tasarımını etkiler?
Pres parçasının tasarımı için malzeme kalitesi, teslim veya temper durumu, nominal kalınlık ve izin verilen kalınlık değişimi gerekir. Bu bilgiler zımba yükünü, şekillendirilebilirliği ve geri esnemeyi etkiler. Yalnızca ‘paslanmaz çelik’ ya da ‘alüminyum’ olarak tanımlanan iki sac, nominal kalınlıkları aynı olsa bile farklı davranabilir.
Dayanım ile şekillendirilebilirliği birlikte değerlendirin. Yaylı bir kontak, temas kuvvetini koruyacak dayanıma ihtiyaç duyarken küçük yarıçapla bükülen bir kapak çatlamadan şekillenebilecek yerel sünekliğe ihtiyaç duyar. Daha yumuşak bir kondisyon şekillendirmeyi kolaylaştırabilir, ancak parçanın işlevini de değiştirebilir; bu nedenle değişiklik bir tasarım kararıdır.
Malzeme henüz seçilmediyse yükü, ortamı, elektriksel işlevi ve istenen yüzey işlemini açıklayın. Seçenekleri avantajları ve sınırlamalarıyla birlikte değerlendirin. Şekillendirme denemelerinde kullanılan malzeme üretimdeki durumu temsil etmeli; varsa ısıl işlem, işlem sırasındaki planlanan aşamada uygulanmalıdır.
Delik-kenar mesafesi ve delik aralığı nasıl ölçülmeli?
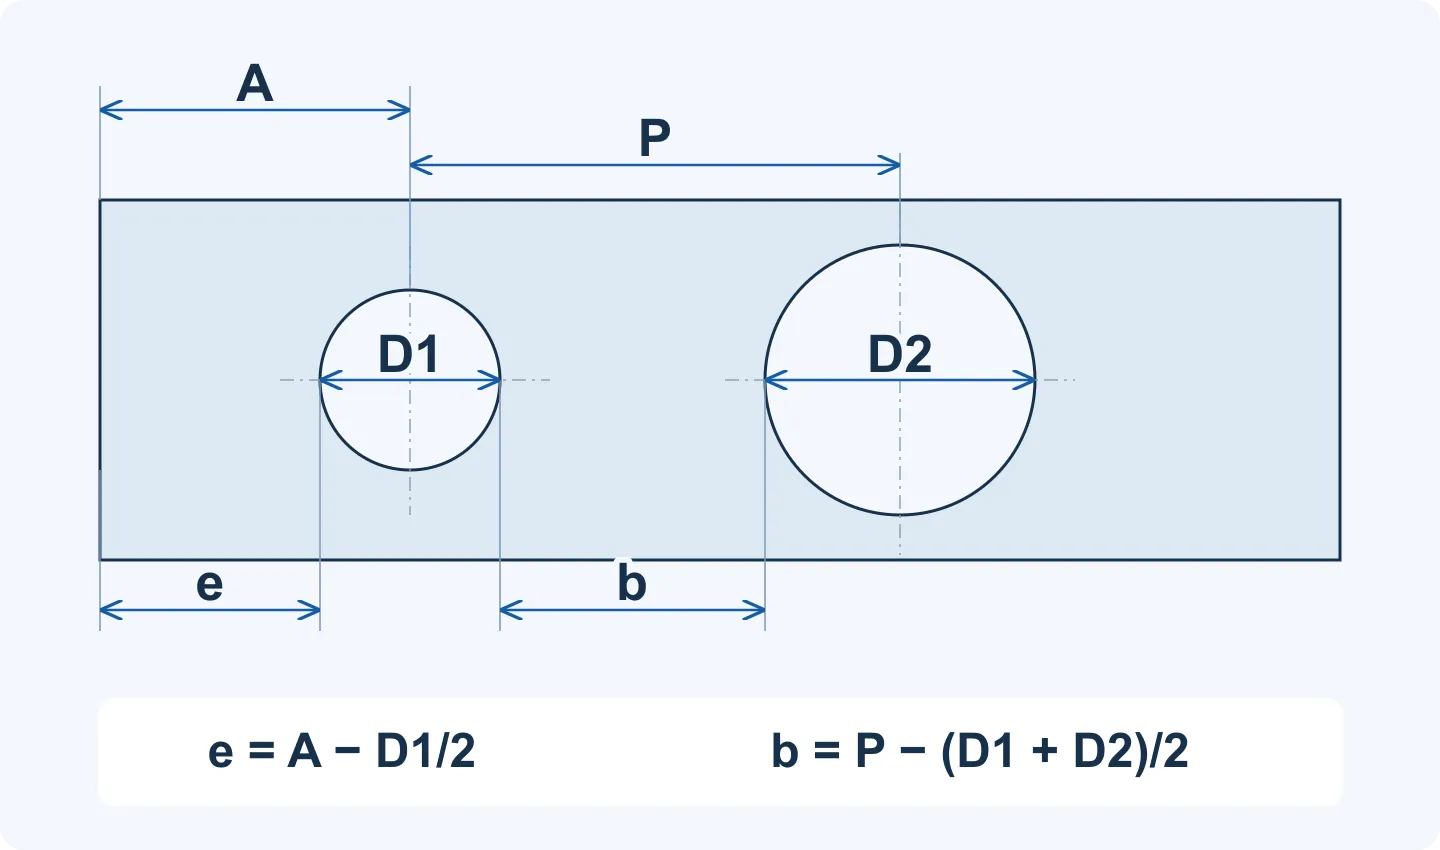
Net delik-kenar mesafesini deliğin kesilmiş kenarı ile parçanın dış kesim kenarı arasında ölçün. İki delik arasındaki metal köprüsünü, deliklerin birbirine en yakın kesim kenarları arasında ölçün. Merkezden dış kenara olan mesafe veya merkezler arası mesafe deliğin bir bölümünü de içerir; bunlar kalan metal genişliği için verilen bir öneriyle doğrudan karşılaştırılamaz.
Düz bir dış kenarın yanındaki dairesel delik için net mesafe e = A − D1/2 olur. Burada A, delik merkezinden dış kenara olan dik mesafedir. İki dairesel delik için kalan metal genişliği b = P − (D1 + D2)/2 olur; P merkezler arası mesafedir. D1 ve D2, iki deliğin çaplarıdır.
Örnek ölçüler: Merkezi dış kenardan 4 mm uzakta olan 4 mm çaplı bir delik, 4 − 4/2 = 2 mm metal bırakır. Merkezleri 8 mm aralıklı, çapları 4 mm ve 6 mm olan iki delik arasında 8 − (4 + 6)/2 = 3 mm metal kalır. Bu hesaplar geometriyi açıklar; kalan metalin uygunluğu malzemeye, kalınlığa, kesim sırasına ve parçanın işlevine bağlıdır.
- Uzun delik ve yarıklarda en dar genişliği, uç yarıçaplarını ve yakındaki kesim kenarlarına en kısa mesafeyi de kontrol edin.
- Eğri dış konturlarda veya düzensiz açıklıklarda dairesel delik formülleri yerine gerçek en kısa kenardan kenara mesafeyi kullanın.
- İşlevi etkilemeyen bir bölgede daha fazla metal bırakılıp bırakılamayacağını görüşün. Konumlandırma deliği taşınacaksa çizim değiştirilmeden önce montaj kontrol edilmelidir.
Zımbayla açılan delik veya yarık ne kadar küçük olabilir?
Tüm metal pres parçaları için geçerli tek bir minimum delik çapı yoktur. Önce zımbanın en küçük ölçüsünü sac kalınlığıyla karşılaştırın; ardından malzeme dayanımını, zımba desteğini, kesme boşluğunu ve gerekli kenar kalitesini değerlendirin. Dayton Lamina, küçük deliklerin zımbadaki basma gerilmesini nasıl artırabildiğini ve kesim yüzeyi ile çapak oluşumunu nasıl değiştirebildiğini açıklar. [1]
Nedeni pratiktir: küçük bir zımba, kesme yükünü küçük bir kesit üzerinden taşır. Ayrıca sacdan güvenilir şekilde çıkması ve kesilen hurdadan ayrılması gerekir. Sadece daha sert bir zımba malzemesi seçmek; destek, sıyırma ve kenar kalitesiyle ilgili her sorunu çözmez.
Küçük detayın ölçüsü işlev nedeniyle sabitse destekli bir zımba düzenini veya ayrı bir işlemi karşılaştırın. Yalnızca geçiş boşluğu sağlıyorsa deliğin ya da yarığın büyütülmesini değerlendirin. DFM'nin amacı, genel bir çap-kalınlık kuralıyla tasarımı reddetmek değil, uygun geometri ve üretim yolunda anlaşmaktır.
Bükümler, yakındaki delikler ve kalıp erişimi birlikte nasıl tasarlanmalı?
İç büküm yarıçapını gerçek malzeme kalitesine, kondisyonuna, kalınlığa ve şekillendirme yöntemine göre seçin. Bükümün dış yüzeyi uzadığı için çok küçük bir yarıçap, parça basit görünse bile çatlağa yol açabilir. Sac kalınlığına eşit iç yarıçap değerlendirilebilecek bir seçenektir; her malzeme için güvenli bir kural değildir. [2]
Büküme yakın bir delik, çevresindeki metal şekillenirken bozulabilir. Mesafenin nereden ölçüldüğünü belirtin: bitmiş parçada büküm eğrisinin başladığı yer, teorik keskin köşe ve açınımdaki büküm merkez çizgisi farklı konumlardır. Yalnızca büküm öncesi konumu değil, bitmiş deliğin eşleşen yüzeye göre konumunu inceleyin.
- İşlev izin veriyorsa açıklığı bükümden uzaklaştırın; kalıp bölgeye erişip destek sağlayabiliyorsa şekillendirme sonrasında delik açmayı karşılaştırın.
- Komşu malzemenin yırtılmasını veya çakışmasını önlemek için büküm rahatlatması kullanın; rijitlik, görünüm ve varsa sızdırmazlık kenarı üzerindeki etkisini de değerlendirin.
- Kısa flanşlarda, geri dönüşlü bükümlerde ve karşılıklı duvarlarda zımba erişimini, desteği ve parça çıkarılmasını kontrol edin. CAD'de çizilebilen bir şekil, üretimde farklı bir işlem sırası gerektirebilir.
- Bükülebilirliği yöne bağlı malzemelerde hadde yönünü kaydedin ve büküm eksenleriyle birlikte değerlendirin. Tek bir yerleşim yönünün bütün bükümlere uygun olduğunu varsaymayın.
Pres açıldıktan sonra büküm açısı neden değişir?
Geri esneme, şekillendirme yükü kaldırıldığında malzemenin elastik olarak toparlanmasıdır. Açıyı değiştirebilir, duvarı eğebilir veya parçayı burabilir. Şekillendirme sonrası dayanım, elastisite modülü, geometri ve yükleme geçmişi sonucu etkiler. ‘Daha sert metal daha fazla geri esner’ ifadesi tek başına büküm tasarımına karar vermek için yeterli değildir. [3]
Kalıp, istenen son şekle ulaşmak için fazla bükme, değiştirilmiş işlem sırası veya sonradan kalibrasyon işlemi kullanabilir. Sadece geri esnemeyi azaltmak için yarıçapı küçültmek çatlama riskini artırabilir. Hangi son açı veya delik-yüzey ilişkisinin önemli olduğunu belirleyin, ardından temsili numunelerle doğrulayın.
Esnek bir brakette bu ilişkinin serbest durumda mı, yoksa tanımlanmış montaj kısıtları altında mı kontrol edileceğini belirtin. Kontrol sırasında parçayı bastırarak düzleştirmek serbest durumdaki bir uyum sorununu gizleyebilir. Destek ve tutma koşulları gereklilikle örtüşmelidir. [4]
Kenarlar, toleranslar ve yüzey işlemleri için ne belirtilmeli?
İşlevsel bölgede gereken sonucu açıklayın. Kablo açıklığı yalıtıma zarar vermemeli, eşleşen flanş yerine oturmalı, topraklama kontağı uygun bir iletken yol sağlamalıdır. Önce çapak alma yöntemi seçmeden veya çapak yüksekliği sınırı yazmadan bu bölgeleri çizim ya da fotoğraf üzerinde işaretleyebilirsiniz.
Kesim, yönü ve büyüklüğü işleme ve takım durumuna bağlı olan çıkıntılı bir çapak bırakabilir. Teknik incelemede kesim yönü ile kenar işlemi seçilmeli, ardından istenen sonucun nasıl kontrol edileceği kararlaştırılmalıdır. Çapak alma da küçük bir deliği veya dar bir detayı değiştirebildiği için son geometri değerlendirilmelidir. [1]
- Toleranslar: montajı belirleyen ölçüleri işaretleyin; diğer detaylar için uygun genel tolerans kullanın. Ölçüm referanslarını açıkça belirtin.
- Yüzey işlemi: boya veya kaplama sonrasında hangi delik, diş ve boşlukların uyum sağlaması gerektiğini belirtin. Katman kalınlığını ve gereken maskelemeyi tasarım incelemesine katın.
- Elektrik teması: karşı parçanın temas ettiği alanı gösterin; bu bölgenin yüzeyini ve gerekiyorsa kaplanmayacak sınırı birlikte belirleyin.
- Görünüm: görünen yüzeyleri gizli yüzeylerden ayırın ve kabul edilebilir izleri referans numune veya fotoğrafla açıklayın.
Faydalı bir tasarım incelemesi ne sonuç verir?
Faydalı bir DFM incelemesi somut tasarım kararları üretir: montajı konumlandırdığı için bir ölçünün korunması, bükümü mümkün kılmak için rahatlatmanın değiştirilmesi veya küçük bir deliğin uygun bir işleme atanması gibi. Her değişiklik işlevi korumalı ve üzerinde anlaşılan çizim revizyonuna işlenmelidir.
Bir montaj braketinde delik düzeni ve eşleşen yüzeyle başlayın. Ardından delik çevresinde kalan metali, büküm sonrası delik konumunu ve bitmiş parçadaki boşluğu kontrol edin. İşlevsel olmayan bir açıklık taşınabiliyorsa montajı değiştirmeden kalıbı basitleştirmek mümkün olabilir. Seri üretimden önce yeni uyumu ve şekillendirmeye hassas detayları numunelerde doğrulayın.
| Tasarım detayı | Parçada tanımlanacak bilgi | Görüşülecek seçenekler |
|---|---|---|
| Malzeme ve kalınlık | Kalite, kondisyon ve kalınlık aralığı | Dayanım, temas ve yüzey ihtiyaçlarını karşılayan şekillendirilebilir kondisyon |
| Delikler ve yarıklar | En küçük kesim genişliği ve gerekli işlev | Daha büyük geçiş açıklığı, destekli zımba veya ayrı işlem |
| Açıklıkların yanındaki metal | Net kenar mesafesi ve kesim kenarları arasındaki köprü | Daha fazla metal bırakılması veya kesim sırasının değiştirilmesi |
| Bükümler ve yakın detaylar | İç yarıçap, son delik konumu ve mesafe referansı | Detayın taşınması, rahatlatma veya şekillendirmeden sonra delme |
| Kritik geçme | Eşleşen detaylar, toleranslar ve kontrol koşulu | Kalıp telafisi, kalibrasyon veya tanımlı montaj kontrolü |
| Kenarlar ve yüzey | Kablo yolları, temas alanları, görünen yüzeyler ve son ölçüler | Uygun kenar işlemi, kaplama payı ve maskeleme |