Un agujero puede tener el diámetro correcto y aun así causar problemas porque queda poco metal junto a él. Un soporte puede coincidir con el plano desplegado y no alinearse con los agujeros de montaje después del plegado. Un buen DFM revisa estas relaciones antes de que modificar la matriz resulte costoso.
Esta guía se centra en decisiones de diseño. Puede empezar con un boceto o un plano incompleto: identifique qué debe encajar, soportar carga, tocar un cable o establecer contacto eléctrico. El proveedor podrá revisar las opciones de fabricación con su equipo. Utilice la guía de revisión previa de DFM, enlazada aparte, para registrar las decisiones que deben cerrarse antes de presupuestar el utillaje.
¿Qué datos del material cambian el diseño de una pieza estampada?
El diseño necesita un grado de material, su estado de suministro o temple, el espesor nominal y la variación permitida. Estos datos afectan a la carga del punzón, la conformabilidad y la recuperación elástica. Dos chapas descritas solo como ‘acero inoxidable’ o ‘aluminio’ pueden comportarse de forma distinta aun con el mismo espesor nominal.
Elija resistencia y conformabilidad conjuntamente. Un contacto elástico puede necesitar resistencia para mantener su fuerza; una tapa con pliegues cerrados necesita ductilidad local suficiente para no agrietarse. Un estado más blando puede facilitar el conformado, pero también cambiar la función de la pieza: es una decisión de diseño.
Si el material está por decidir, explique la carga, el ambiente, la función eléctrica y el acabado previsto. Pida opciones con sus ventajas y limitaciones. Los ensayos de conformado deben representar el estado del material de producción y respetar el momento previsto para cualquier tratamiento térmico, ya sea antes o después del conformado.
¿Cómo medir la distancia al borde y la separación entre agujeros?
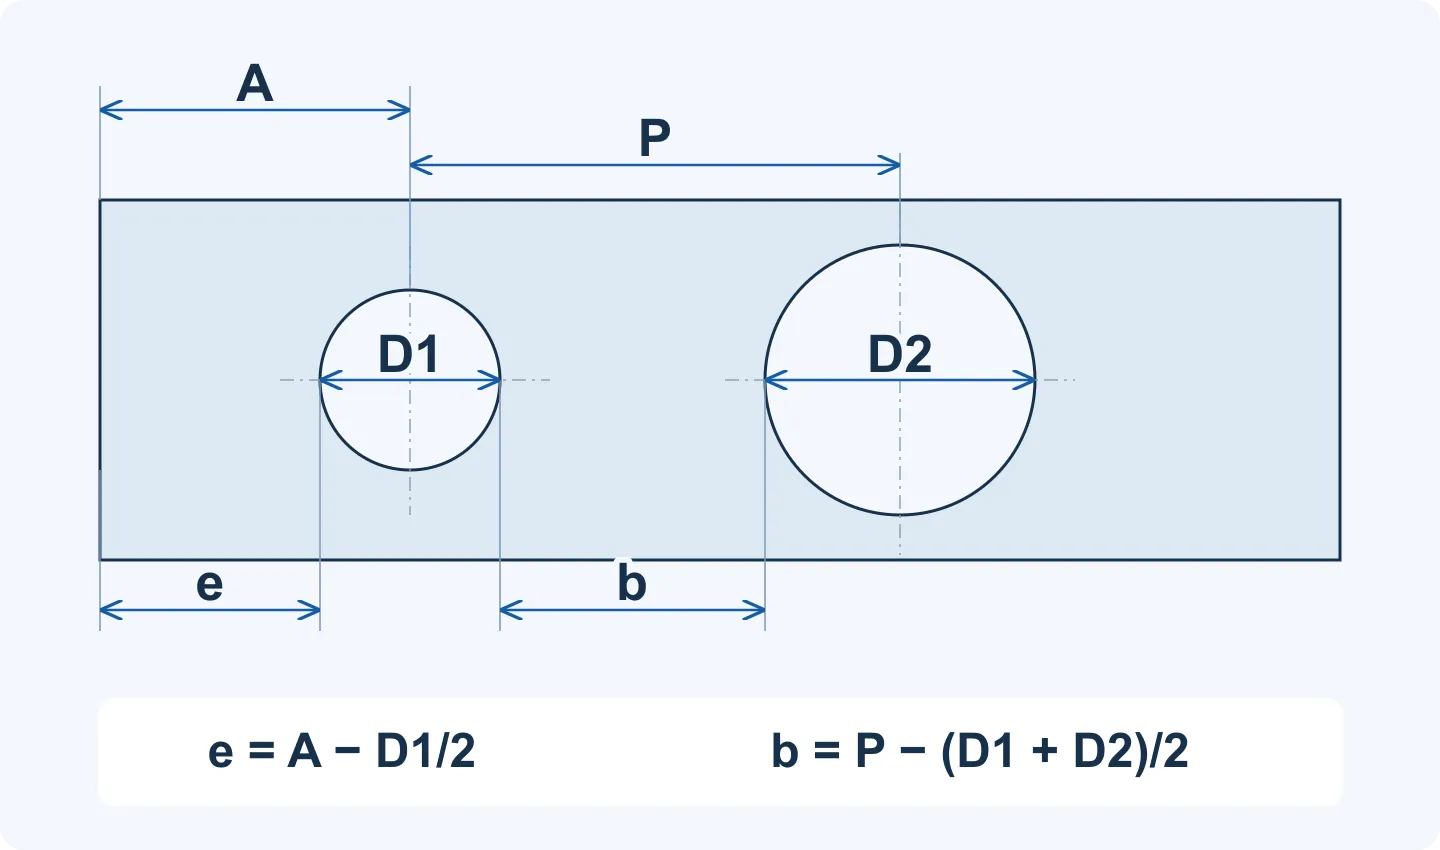
La distancia libre entre agujero y borde se mide desde el contorno cortado del agujero hasta el borde exterior cortado. El puente entre dos agujeros se mide entre sus bordes más próximos. La distancia desde el centro o el paso entre centros incluye parte del propio agujero y no puede compararse directamente con una recomendación sobre el metal restante.
Para un agujero circular junto a un borde recto, la distancia libre es e = A − D1/2, donde A es la distancia perpendicular del centro al borde exterior. Para dos agujeros circulares, el puente es b = P − (D1 + D2)/2, donde P es la distancia entre centros. D1 y D2 son los diámetros de los dos agujeros.
Ejemplo geométrico: un agujero de 4 mm con su centro a 4 mm del borde deja 4 − 4/2 = 2 mm de material. Dos agujeros de 4 mm y 6 mm, con centros separados 8 mm, dejan 8 − (4 + 6)/2 = 3 mm entre ellos. El cálculo describe la geometría; la idoneidad del material restante depende del grado, el espesor, la secuencia de corte y la función.
- En una ranura, revise también la anchura mínima, los radios de los extremos y la menor distancia a los bordes cortados vecinos.
- Para contornos curvos o aberturas irregulares, utilice la distancia mínima real entre bordes en lugar de las fórmulas de agujeros circulares.
- Consulte si puede aumentar la distancia en una zona sin función crítica. Antes de mover un agujero de posicionamiento en el plano, compruebe el montaje.
¿Qué tamaño mínimo puede tener un agujero o una ranura punzonada?
No existe un diámetro mínimo válido para todas las piezas estampadas. Revise la dimensión más pequeña del punzón respecto al espesor y considere resistencia del material, apoyo del punzón, holgura de corte y calidad de borde exigida. Dayton Lamina explica que los agujeros pequeños pueden aumentar la tensión de compresión en el punzón y modificar el borde cizallado y la rebaba. [1]
El motivo es práctico: un punzón pequeño transmite la carga de corte a través de una sección reducida. Además, debe retirarse de la chapa y evacuar el recorte con fiabilidad. Elegir un material de punzón más duro no resuelve por sí solo los problemas de apoyo, extracción o calidad del borde.
Si una característica pequeña no puede cambiar por su función, compare un punzón con apoyo adecuado o una operación separada. Si solo ofrece paso libre, valore una ranura más ancha o un agujero mayor. El resultado útil del DFM es acordar geometría y proceso, no rechazar el diseño por una relación genérica entre diámetro y espesor.
¿Cómo revisar juntos pliegues, agujeros cercanos y acceso de herramientas?
Elija el radio interior de plegado para el grado, estado, espesor y método de conformado reales. La cara exterior del pliegue se estira: un radio excesivamente cerrado puede agrietarse aunque la pieza parezca sencilla. Un radio igual al espesor es un valor que se puede evaluar, no una regla segura para todos los materiales. [2]
Un agujero cercano al pliegue puede deformarse con el material circundante. Indique la referencia de su distancia: el inicio de la curva en la pieza acabada, la esquina teórica viva y la línea central de plegado en el desarrollo son posiciones distintas. Revise la ubicación final del agujero respecto a la cara de montaje, además de su posición antes del plegado.
- Aleje la abertura del pliegue si la función lo permite, o compare el punzonado después del conformado cuando haya acceso y apoyo para la herramienta.
- Añada alivios de plegado donde el material vecino pueda desgarrarse o interferir, revisando su efecto en rigidez, aspecto y bordes de sellado.
- Compruebe en pestañas cortas, pliegues de retorno y paredes enfrentadas el acceso del punzón, el apoyo y la extracción de la pieza. Una forma dibujable en CAD puede necesitar otra secuencia de operaciones.
- Si la capacidad de plegado depende de la dirección del material, registre la dirección de laminación y compárela con los ejes de plegado. No suponga que una orientación de anidado sirve para todos los pliegues.
¿Por qué cambia el ángulo cuando se abre la prensa?
La recuperación elástica es el retorno elástico al retirar la carga de conformado. Puede cambiar el ángulo, curvar una pared o retorcer una pieza. Influyen la resistencia después del conformado, el módulo elástico, la geometría y el historial de carga. Decir ‘el metal más duro recupera más’ es insuficiente para diseñar el pliegue. [3]
El utillaje puede emplear sobreplegado, otra secuencia o una operación posterior de calibrado para obtener la forma final. Cerrar el radio solo para reducir la recuperación elástica puede aumentar el riesgo de grietas. Acuerde qué ángulo o relación entre agujero y cara importa y valídelo con muestras representativas.
En un soporte flexible, indique si esa relación se comprueba libre o con una sujeción de montaje definida. Aplanar la pieza durante la inspección puede ocultar un problema de ajuste en estado libre. Los apoyos y las condiciones de sujeción deben corresponder al requisito. [4]
¿Qué especificar sobre bordes, tolerancias y acabado?
Especifique el resultado necesario en la zona funcional. Una abertura para cables no debe dañar el aislamiento; una pestaña de unión debe asentar; un contacto de tierra necesita una trayectoria conductora adecuada. Puede rodear esas zonas en un plano o foto sin elegir antes un proceso de desbarbado ni un límite de altura de rebaba.
El corte puede dejar una rebaba elevada; su dirección y tamaño dependen de la operación y del estado de la herramienta. La revisión técnica debe seleccionar orientación de corte y tratamiento del borde, y acordar cómo se comprobará. Eliminar una rebaba también puede modificar un agujero pequeño o un detalle estrecho, por lo que debe evaluarse la geometría final. [1]
- Tolerancias: identifique las cotas que controlan el montaje y asigne al resto una tolerancia general adecuada. Mantenga claras las referencias de medición.
- Acabado: indique qué agujeros, roscas y separaciones deben ajustar después de pintura o recubrimiento metálico. Incluya el espesor añadido y el enmascarado en la revisión.
- Contacto eléctrico: muestre dónde toca la pieza acoplada y acuerde el acabado y los límites de las zonas sin recubrimiento.
- Aspecto: distinga caras visibles y ocultas, y muestre las marcas aceptables mediante una muestra o fotografía de referencia.
¿Qué resultados debe producir una revisión de diseño útil?
Una revisión DFM útil produce decisiones concretas: conservar una cota porque posiciona el conjunto, ajustar un alivio para permitir el plegado o asignar un agujero pequeño a una operación adecuada. Cada cambio debe mantener la función y reflejarse en la revisión del plano acordada.
Para un soporte de montaje, empiece por el patrón de fijación y la cara de apoyo. Después revise el metal alrededor de los agujeros, su posición tras el plegado y la holgura final. Mover un recorte sin función crítica puede simplificar el utillaje sin alterar el montaje. Confirme en muestras el nuevo ajuste y los detalles sensibles al conformado antes de repetir la producción.
| Detalle de diseño | Qué definir en la pieza | Opciones a revisar |
|---|---|---|
| Material y espesor | Grado, estado y rango de espesor | Estado conformable que cumpla resistencia, contacto y acabado |
| Agujeros y ranuras | Anchura mínima de corte y función | Abertura mayor, punzón apoyado u operación separada |
| Metal junto a aberturas | Distancia libre al borde y puente entre bordes cortados | Más material restante u otra secuencia de corte |
| Pliegues y detalles cercanos | Radio interior, posición final del agujero y referencia de distancia | Reubicar el detalle, añadir alivio o punzonar después de conformar |
| Ajuste crítico | Elementos de acoplamiento, tolerancias y condición de inspección | Compensación del utillaje, calibrado o comprobación de montaje definida |
| Bordes y acabado | Paso de cables, contactos, caras visibles y dimensiones finales | Tratamiento de bordes, compensación del acabado y enmascarado |