先确认哪项要求可能没有满足
用下面的收货检查表向供应商索取相关证据。可见现象是调查起点,不能单凭它确定原因或决定整批零件的处置。
| 观察到的现象 | 收货时先检查什么 | 需补充的证据 |
|---|---|---|
| 颜色或光泽不一致 | 在约定条件下,将标识清楚的零件与认可样板比较 | 材料及处理批次标识、外观记录 |
| 起皮或起泡 | 保留样件并标出异常表面 | 表面准备、固化及约定的附着检验记录 |
| 针孔、缩孔或粗糙纹理 | 记录位置、分布及出现时间 | 异常位置的测量结果与对照样件 |
| 局部覆盖偏薄或缺失 | 核对图纸规定的覆盖、遮蔽及允许工艺接触区域 | 指定位置的检查结果 |
| 腐蚀或变色 | 记录开箱时的包装与零件状态 | 处理体系、相关检测报告与存放记录 |
| 孔配合过紧或接触不良 | 核对图纸规定的处理后状态 | 尺寸、遮蔽及约定功能的检查结果 |
批量接收前,先确认首件与样板
样品批准资料应明确实物的外观面、配合特征和接触区域。在图纸或标注照片上给检查位置编号,记录样板版本、外观比较方法以及后续批次需要提供的记录。
放行要求不要只写“与样品相同”。应说明样品代表哪些特征、哪些项目需要另行测量。例如,颜色样板不能定义定位孔处理后的直径。
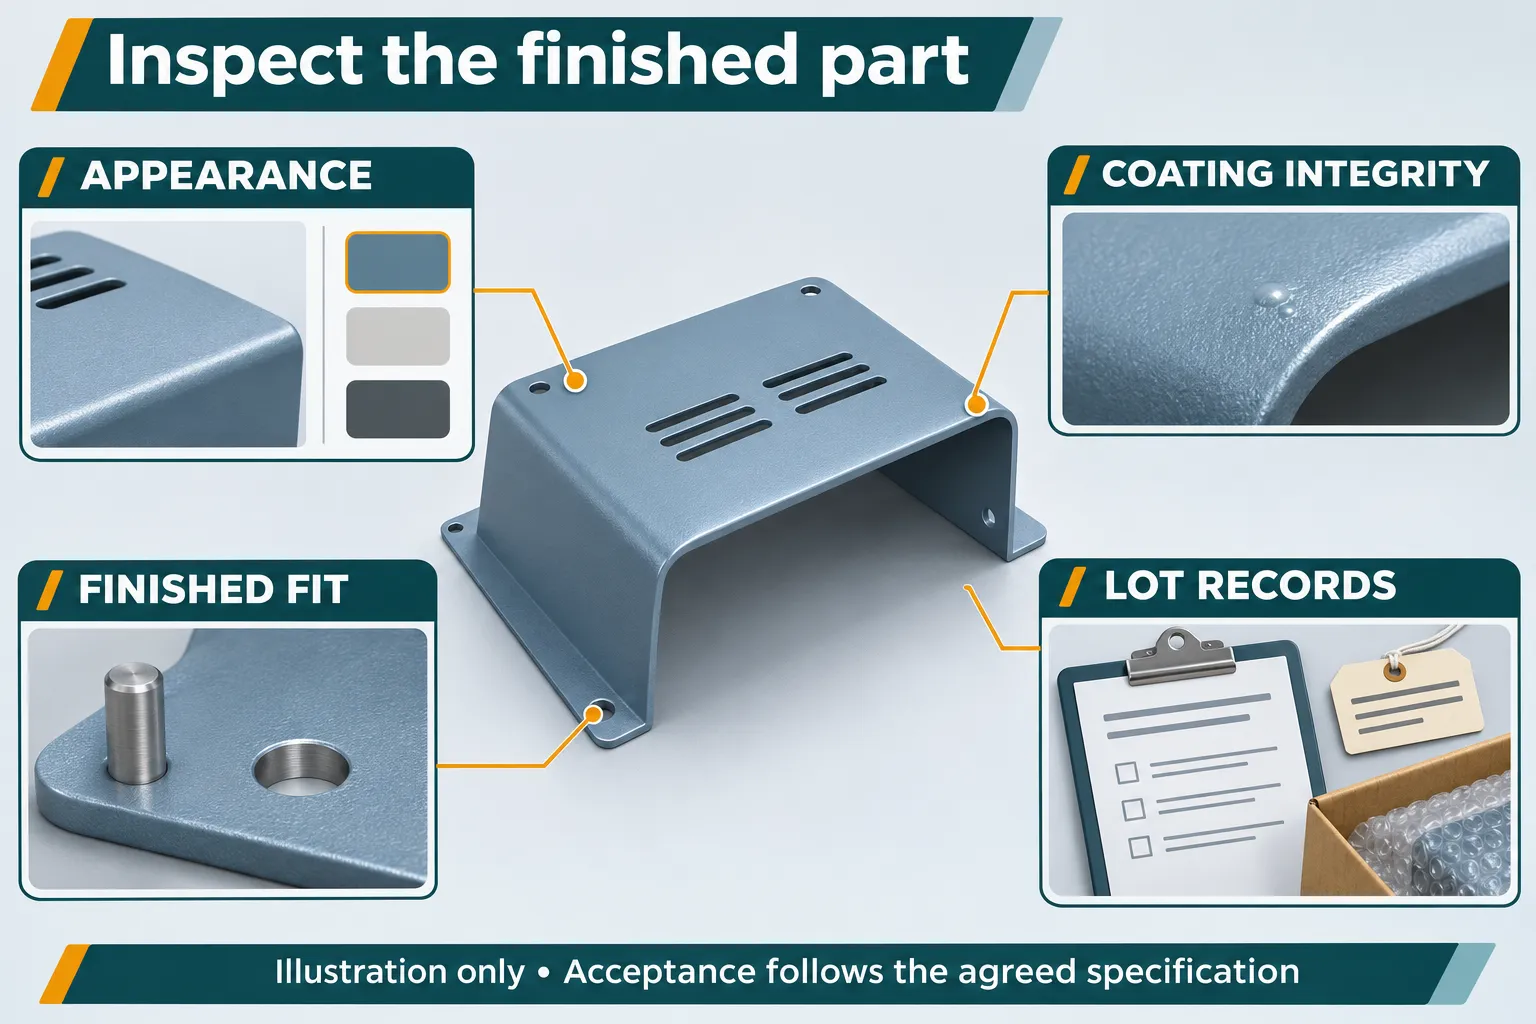
把外观证据与工艺原因分开核对
喷粉件出现附着不良时,可以核对前处理与固化记录。凹处覆盖也与喷涂条件有关。应围绕异常位置索取证据,不宜直接替供应商规定生产线调整方案。相关资料见 PPG 排查指南。
橘皮、针孔和起泡各自都可能有多种工艺原因。批准修复前,应与约定的纹理比较,并保留原始表面。相关资料见 Axalta 涂层成品检查清单。
阳极氧化铝件的材料和批次差异可能影响颜色。应针对实际项目约定适当的外观范围,并把相邻零件放在一起比较。相关资料见 SAF 颜色范围说明。
记录差异是在同一零件内、同一处理批次内,还是不同处理批次间出现,便于供应商组织调查。相关资料见 QUALANOD 缺陷目录。
需要进一步排查工艺时,可阅读喷粉工艺指南或电镀外观缺陷指南。收货是否接受,仍应依据具体零件的要求。
检查处理后的配合与遮蔽位置
孔壁上的附加层会占用两侧空间。假设均匀沉积,原孔直径 6.00 mm,每侧增加 0.05 mm,处理后约为 5.90 mm:D = D₀ − 2t。此算例假设没有去除基材,其中厚度并非推荐值。实际覆盖可能不均匀,阳极氧化需要单独评估尺寸变化。
明确孔、螺纹与配合面按处理前还是处理后验收。接触区域应按要求核对表面状态及功能,仅有金属光泽不能作为验收结果。
收货检验记录应能对应到图纸要求、测量位置和结果。若图纸没有明确处理后状态,应先解决歧义,再将相关零件放行用于装配。
结合具体零件审查耐蚀报告
盐雾试验时数不能通用地换算为户外使用年限。ASTM B117 规定受控的试验环境,具体产品还需确定试样、暴露条件和结果评价方式。相关资料见 ASTM B117 的公开范围与用途说明。
核对报告所述处理体系、代表的零件或试样、试验条件、评价区域与合格判据。记录边缘或人为划线如何处理,并分清报告用于工艺确认,还是对应某一交付批次。
建立便于回查的检验放行记录
| 记录项目 | 需要明确的内容 |
|---|---|
| 批次与图纸 | 零件编号、版本、数量及表面处理批次 |
| 外观 | 认可样板与约定观察条件 |
| 厚度与完整性 | 指定位置、方法、结果及限值 |
| 处理后配合 | 配合特征、遮蔽边界及功能检查 |
| 耐蚀证据 | 适用试样、试验条件和合格判据 |
| 处置 | 受影响数量、隔离措施、批准方案及复检 |
这些是建议记录的项目,不是通用抽样方案。抽样方式与放行责任应按具体产品约定。
发现异常时,保留异常件和对照件,并在相关情况下保留包装证据;先描述位置,不猜测原因。对批次返工前先批准方案,完成后重新检查受影响的项目。
把表面处理问题与图纸一起发来
向供应商说明发生了什么、位于哪里、何时首次发现,同时提供检验数量、异常数量、图纸版本和样板信息。标注后的整体照片与近景有助于定位问题。
需要定制冲压或钣金零件时,可以向 HARVLAND 发送图纸、草图或照片,标出外观面、配合位置及接触区域,并说明使用环境、预计数量和待确认的问题。尚未确定的表面处理可以注明“待确认”,先围绕使用要求讨论。