Zuerst die möglicherweise verletzte Anforderung bestimmen
Nutzen Sie diese Empfangscheckliste, um nützliche Nachweise anzufordern. Ein sichtbares Symptom ist ein Ausgangspunkt für die Untersuchung; Es stellt weder die Ursache noch die Entscheidung über die Annahme oder Korrekturmaßnahme einer gesamten Produktionscharge dar.
| Was Sie beobachten | Erstkontrolle beim Erhalt der Teile | Nachweise auf Anfrage |
|---|---|---|
| Farb- oder Glanzabweichung | Vergleichen Sie identifizierte Teile mit dem freigegebenen Muster unter vereinbarten Bedingungen | Identifizierung von Material- und Oberflächenbehandlungsproduktionschargen; Auftrittsaufzeichnung |
| Peeling oder Blasenbildung | Bewahren Sie eine Probe auf und markieren Sie die betroffene Oberfläche des Teils | Oberflächenvorbereitung, Aushärtung und vereinbarte Haftungsprotokolle |
| Nadellöcher, Krater oder raue Textur | Notieren Sie Ort, Verbreitung und Zeitpunkt des Erscheinens | Messungen an den betroffenen Standorten und eine Vergleichsprobe |
| Dünne oder fehlende Abdeckung | Überprüfen Sie die Zeichnung auf Abdeckung und Maskierung, um eine Beschichtung auf bestimmten Bereichen und zulässigen Kontaktflächen zu verhindern | Standortspezifische Prüfergebnisse |
| Korrosion oder Fleckenbildung | Notieren Sie die geöffnete Verpackung und den Zustand der Teile | Identifizierung des Oberflächenbehandlungssystems, relevanter Prüfbericht und Lagerhistorie |
| Enge Löcher oder schlechter Kontakt | Überprüfen Sie nach der Oberflächenbehandlung den vorgegebenen Zustand | Dimensionale Maskierung zur Verhinderung der Beschichtung bestimmter Bereiche und vereinbarter funktioneller Ergebnisse |
Das Erstmuster vor weiteren Lieferchargen freigeben
Ein nützliches Genehmigungspaket identifiziert die sichtbaren Oberflächen des Teils, Passmerkmale und Kontaktbereiche am tatsächlichen Teil. Nummerieren Sie die Inspektionsorte auf einer Zeichnung oder einem kommentierten Foto. Fügen Sie die Musterrevision, die Methode zum Vergleich des Aussehens und die bei Wiederholungslieferungen erforderlichen Aufzeichnungen hinzu.
Vermeiden Sie eine Anweisung zur Annahme der Teile, die nur „identisch mit Muster“ lautet. Geben Sie an, welche Merkmale die Probe darstellt und welche einer gesonderten Messung bedürfen. Beispielsweise definiert ein Farbmuster nicht den fertigen Durchmesser einer Positionierungsbohrung.
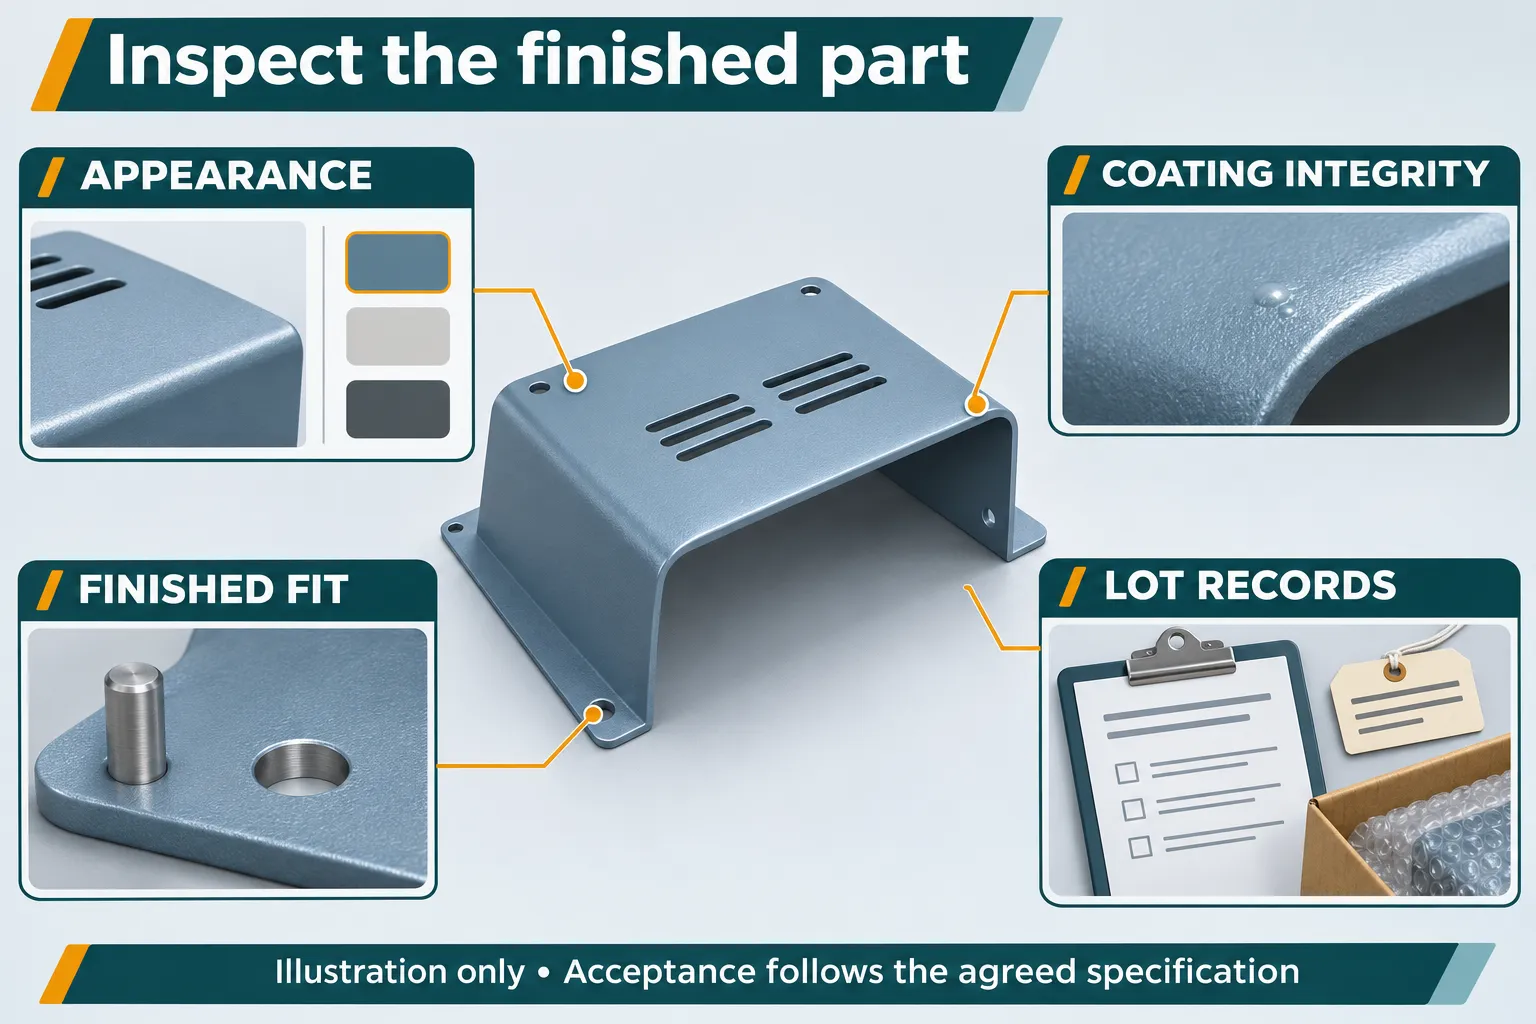
Sichtbefund und Prozessdiagnose getrennt betrachten
Bei pulverbeschichteten Teilen kann eine schlechte Haftung eine Überprüfung der Oberflächenvorbereitung und der Aushärtungsprotokolle erforderlich machen. Die Aussparungsabdeckung hängt auch von den Anwendungsbedingungen ab. Fordern Sie die für den beobachteten Standort relevanten Nachweise an, anstatt eine Änderung der Beschichtungslinie vorzuschreiben. Anleitung zur PPG-Fehlerbehebung
Orangenhaut, Nadellöcher und Blasen können mehrere mögliche Ursachen haben. Vergleichen Sie die vereinbarte Textur und bewahren Sie die Originaloberfläche auf, bevor Sie die Reparatur genehmigen. Checkliste für beschichtete Teile von Axalta
Bei eloxiertem Aluminium können Material- und Chargenunterschiede die Farbe beeinflussen. Vereinbaren Sie einen geeigneten Erscheinungsbildbereich für das eigentliche Projekt und vergleichen Sie benachbarte Teile miteinander. Anleitung zur SAF-Farbpalette
Erfassen Sie, ob ein Unterschied innerhalb eines Teils, innerhalb einer Verarbeitungscharge oder zwischen Verarbeitungschargen auftritt. Diese Unterscheidung hilft bei der Strukturierung der Lieferantenuntersuchung. QUALANOD-Mängelkatalog
Für eine detaillierte Prozess-Fehlerbehebung lesen Sie bitte den Leitfaden zur Pulverbeschichtung oder den Leitfaden zum Erscheinungsbild der Galvanisierung. Halten Sie die Empfangsentscheidung an Ihren angegebenen Teil gebunden.
Passung nach der Behandlung und maskierte Bereiche prüfen
Eine zusätzliche Schicht auf einer Bohrung nimmt Platz an beiden Wänden ein. In einer veranschaulichenden Berechnung einer gleichmäßigen Ablagerung ergibt eine 6,00-mm-Bohrung mit 0,05 mm Addition an jeder Wand ungefähr 5,90 mm: D = D₀ − 2t. Dabei wird davon ausgegangen, dass das Substrat nicht entfernt wird, und es handelt sich nicht um eine empfohlene Schichtdicke. Die tatsächliche Abdeckung kann variieren und das Eloxieren erfordert eine eigene Maßbeurteilung.
Stellen Sie fest, ob Löcher, Gewinde und Passflächen vor oder nach der Behandlung akzeptiert werden. Kontaktflächen auf erforderliche Oberflächenbeschaffenheit und Funktionsprüfung prüfen; Das optische metallische Erscheinungsbild allein ist kein Akzeptanzergebnis.
Ein Eingangsprüfer sollte in der Lage sein, auf die Zeichnungsanforderung, den Messort und das aufgezeichnete Ergebnis hinzuweisen. Wenn der Zustand nach der Oberflächenbehandlung aufgrund der Zeichnung nicht eindeutig ist, klären Sie das Problem, bevor Sie die betroffenen Teile zur Montage akzeptieren.
Korrosionsberichte auf das konkrete Bauteil beziehen
Salzsprühnebel-Belastungsstunden lassen sich nicht allgemein in Außendienstjahre umrechnen. ASTM B117 beschreibt eine kontrollierte Testumgebung; Die Produktspezifikation muss die relevante Probe, Exposition und Interpretation festlegen. ASTM B117 öffentlicher Geltungsbereich und Bedeutung
Überprüfen Sie bei der Durchsicht eines Berichts die Identifizierung des Oberflächenbehandlungssystems, des dargestellten Teils oder der Probe, der Testbedingungen, der Bewertungsbereiche und der Akzeptanzkriterien. Notieren Sie, wie Kanten oder absichtliche Risse behandelt wurden. Stellen Sie fest, ob der Bericht die Prozessqualifizierung oder eine bestimmte gelieferte Produktionscharge unterstützt; Das sind unterschiedliche Verwendungen von Beweismitteln.
Prüfung und Annahmeentscheidung dokumentieren
| Aufnahme | Was sollte erkennbar sein |
|---|---|
| Produktionscharge und Zeichnung | Teilenummer, Revision, Menge und Charge der Oberflächenbehandlung |
| Aussehen | Genehmigte Probe und vereinbarte Beobachtungsbedingungen |
| Dicke und Integrität | Erforderliche Standorte, Methode, Ergebnisse und Grenzen |
| Montagepassung nach Oberflächenbehandlung | Passmerkmale, Grenzen der maskierten Bereiche und Funktionsprüfungen |
| Korrosionsbeweise | Anwendbare Probe, Testbedingungen und Akzeptanzkriterien |
| Entscheidung über Annahme oder Korrekturmaßnahme | Betroffene Menge, Eindämmung, genehmigte Maßnahme und erneute Inspektion |
Dies sind empfohlene Angaben für den Prüfbericht, kein allgemeingültiger Stichprobenplan. Vereinbaren Sie für das Produkt den Prüfumfang und die Zuständigkeit für die Freigabe.
Wenn ein Problem auftritt, bewahren Sie sowohl die betroffenen Teile als auch die Vergleichsteile auf, bewahren Sie ggf. Verpackungsnachweise auf und beschreiben Sie den Standort, ohne die Ursache zu vermuten. Holen Sie die Genehmigung für einen Nacharbeitsvorschlag ein, bevor Sie die Produktionscharge ändern, und überprüfen Sie dann die von dieser Arbeit betroffenen Merkmale erneut.
Die Frage zur Oberfläche zusammen mit der Zeichnung senden
Teilen Sie dem Lieferanten mit, was passiert ist, wo es passiert ist und wann es zum ersten Mal beobachtet wurde. Geben Sie die geprüfte Menge, die betroffene Menge, die Zeichnungsrevision und die Probenreferenz an. Kommentierte Gesamt- und Nahaufnahmen erleichtern die Lokalisierung des Anliegens.
Für ein kundenspezifisches Stanz- oder Blechteil senden Sie HARVLAND eine Zeichnung, Skizze oder ein Foto mit markierten sichtbaren Oberflächen des Teils, Passmerkmalen und Kontaktbereichen. Beziehen Sie das Umfeld, die erwartete Menge und offene Fragen mit ein. Sie können die Auswahl der Oberflächenbehandlung bei der Besprechung der Anforderungen auf „noch zu bestätigen“ belassen. Senden Sie Zeichnungen zur Überprüfung.