Identifique el requisito que podría no cumplirse
Utilice esta lista de verificación de recepción para solicitar pruebas útiles. Un síntoma visible es un punto de partida para la investigación; no establece la causa ni la Decisión sobre la aceptación o acción correctiva de un lote de producción completo.
| lo que observas | Inspección inicial al recibir las piezas. | Pruebas a solicitar |
|---|---|---|
| El color o el brillo no coinciden | Compare las piezas identificadas con la muestra aprobada en las condiciones acordadas | Identificación de lotes de producción de materiales y tratamientos de superficies; registro de apariencia |
| Descamación o ampollas | Conservar una muestra y marcar la superficie afectada de la pieza. | Registros de preparación de superficies, curado y adhesión acordados. |
| Poros, cráteres o textura rugosa | Registrar ubicación, distribución y cuándo apareció. | Mediciones en los lugares afectados y muestra comparativa |
| Cobertura fina o faltante | Consulte el dibujo para conocer la cobertura y el enmascaramiento para evitar el recubrimiento en áreas específicas y áreas de contacto permitidas. | Resultados de inspección específicos de la ubicación |
| Corrosión o manchas | Registre el embalaje abierto y el estado de la pieza. | Identificación del sistema de tratamiento de superficies, informe de prueba relevante e historial de almacenamiento. |
| Agujeros apretados o mal contacto | Verifique la condición especificada después del tratamiento de la superficie. | Enmascaramiento dimensional para evitar el recubrimiento en áreas específicas y resultados funcionales acordados. |
Apruebe la primera muestra antes de recibir lotes sucesivos
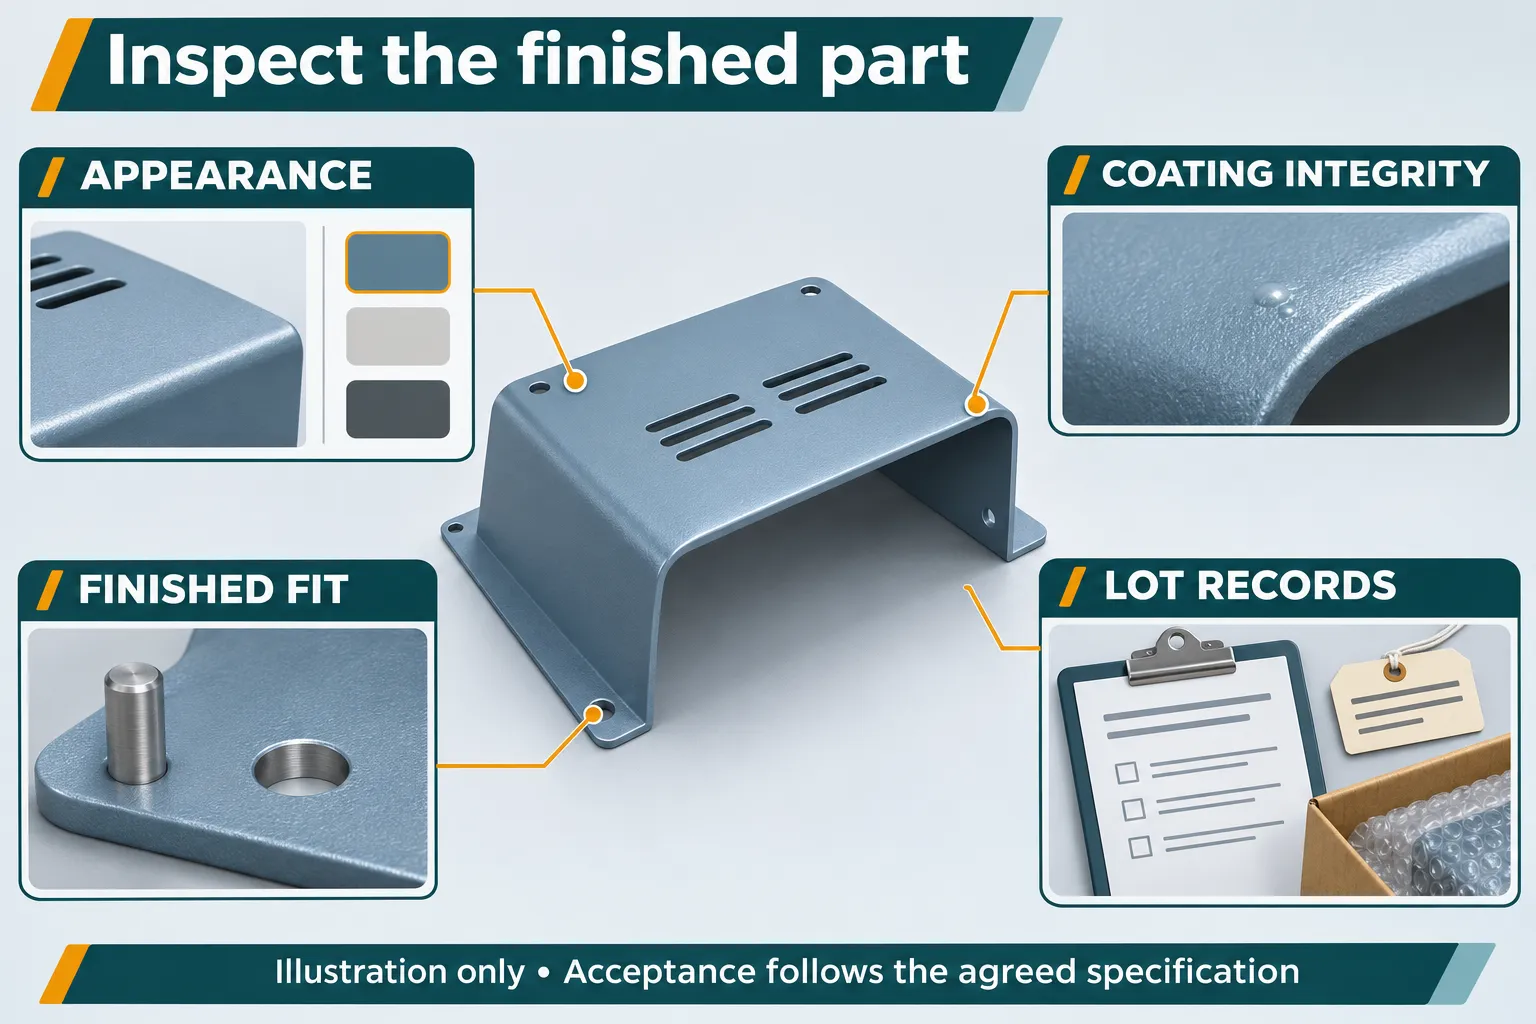
Un útil paquete de aprobación identifica las superficies visibles de la pieza, las características de acoplamiento y las áreas de contacto en la pieza real. Numere los lugares de inspección en un dibujo o fotografía anotada. Incluya la revisión de la muestra, el método para comparar la apariencia y los registros necesarios con entregas repetidas.
Evite una instrucción para aceptar piezas que solo diga "igual que la muestra". Indique qué características representa la muestra y cuáles necesitan una medición por separado. Por ejemplo, una muestra de color no define el diámetro final de un orificio de ubicación.
Separe la apariencia del diagnóstico del proceso
Para piezas con recubrimiento en polvo, una mala adhesión puede justificar una revisión de la preparación de la superficie y los registros de curado. La cobertura del hueco también depende de las condiciones de aplicación. Solicite evidencia relevante para la ubicación observada en lugar de prescribir un cambio en la línea de recubrimiento. Guía de solución de problemas de PPG
La piel de naranja, los poros y las ampollas pueden tener cada uno más de una posible causa del proceso. Compare la textura acordada y conserve la superficie original antes de aprobar la reparación. Lista de verificación de piezas recubiertas de Axalta
En el caso del aluminio anodizado, las diferencias de material y lote pueden influir en el color. Acuerde un rango de apariencia adecuado para el proyecto real y compare las piezas adyacentes entre sí. Guía de gama de colores SAF
Registrar si ocurre una diferencia dentro de una parte, dentro de un lote de procesamiento o entre lotes de procesamiento; esa distinción ayuda a estructurar la investigación del proveedor. Catálogo de defectos QUALANOD
Para solucionar problemas detallados del proceso, continúe con la guía de recubrimiento en polvo o la guía de apariencia de galvanoplastia. Mantenga la decisión de recepción vinculada a su parte especificada.
Compruebe el ajuste tras el tratamiento y las zonas enmascaradas
Una capa adicional sobre un orificio ocupa espacio en ambas paredes. En un cálculo ilustrativo de depósito uniforme, un orificio de 6,00 mm con 0,05 mm agregados a cada pared se convierte en aproximadamente 5,90 mm: D = D₀ − 2t. Esto supone que no se elimina el sustrato y no es un espesor de recubrimiento recomendado. La cobertura real puede variar y el anodizado requiere su propia evaluación dimensional.
Identifique si se aceptan agujeros, roscas y superficies de contacto antes o después del tratamiento. Verifique las áreas de contacto con la condición de la superficie requerida y la prueba funcional; La apariencia metálica visual por sí sola no es un resultado de aceptación.
Un inspector receptor debería poder señalar el requisito del dibujo, la ubicación de la medición y el resultado registrado. Si el dibujo deja ambigua la condición después del tratamiento de la superficie, resuélvala antes de aceptar las piezas afectadas para el montaje.
Revise el informe de corrosión para la pieza concreta
Las horas de exposición a la niebla salina no proporcionan una conversión universal a años de servicio al aire libre. ASTM B117 describe un entorno de prueba controlado; la especificación del producto debe establecer la muestra, exposición e interpretación relevantes. Alcance e importancia públicos de ASTM B117
Al revisar un informe, verifique la identificación del sistema de tratamiento de superficie, la pieza o muestra representada, las condiciones de prueba, las áreas de evaluación y los criterios de aceptación. Registre cómo se trataron los bordes o las incisiones intencionales del ensayo. Establecer si el informe respalda la calificación del proceso o un lote de producción entregado específico; esos son diferentes usos de la evidencia.
Documente la inspección y la decisión de aceptación
| Registro | ¿Qué debería ser identificable? |
|---|---|
| lote de producción y dibujo | Número de pieza, revisión, cantidad y lote de tratamiento superficial. |
| Apariencia | Muestra aprobada y condiciones de observación acordadas. |
| Espesor e integridad | Ubicaciones requeridas, método, resultados y límites. |
| Ajuste del montaje después del tratamiento de la superficie. | Características de acoplamiento, límites de las zonas enmascaradas y comprobaciones funcionales |
| Evidencia de corrosión | Muestra aplicable, condiciones de prueba y criterios de aceptación. |
| Decisión sobre aceptación o acción correctiva | Cantidad afectada, contención, actuación aprobada y reinspección |
Estos son campos de registro sugeridos, no un plan de muestreo universal. Acuerden para el producto el muestreo y quién autoriza la aceptación.
Si aparece un problema, conserve las piezas afectadas y las de comparación, conserve la evidencia del embalaje cuando sea relevante y describa la ubicación sin adivinar la causa. Obtenga aprobación para una propuesta de retrabajo antes de alterar el lote de producción, luego vuelva a verificar las características afectadas por ese trabajo.
Envíe el problema de acabado junto con el plano
Dígale al proveedor qué sucedió, dónde sucedió y cuándo se observó por primera vez. Incluya la cantidad inspeccionada, la cantidad afectada, la revisión del dibujo y la referencia de la muestra. Las fotografías generales y en primer plano comentadas facilitan la localización del problema.
Para una pieza estampada personalizada o de chapa metálica, envíe a HARVLAND un dibujo, boceto o fotografía con las superficies visibles de la pieza, las características de acoplamiento y las áreas de contacto marcadas. Incluya el entorno, la cantidad esperada y preguntas abiertas. Puede dejar la opción de tratamiento de superficie como "por confirmar" mientras analiza los requisitos. Enviar dibujos para revisión.