まず、満たされていない可能性のある要求を確認する
この受信チェックリストを使用して、有用な証拠をリクエストしてください。目に見える症状は調査の開始点です。生産バッチ全体の原因や受け入れまたは是正措置の決定を確立するものではありません。
| あなたが観察するもの | 部品受領時の初期検査 | 要求する証拠 |
|---|---|---|
| 色または光沢の不一致 | 合意された条件の下で、特定された部品と承認されたサンプルを比較します | 材料および表面処理の生産バッチの識別。出演記録 |
| 剥がれや水ぶくれ | サンプルを保存し、部品の影響を受けた表面にマークを付けます | 表面処理、硬化および合意された接着記録 |
| ピンホール、クレーター、またはザラザラした質感 | 場所、分布、出現時期を記録する | 影響箇所の測定と比較サンプル |
| カバー範囲が薄いか欠けている | 図面の被覆範囲、指定された領域および許可された接触領域へのコーティングを防ぐためのマスキングを確認してください。 | 場所別の検査結果 |
| 腐食または汚れ | 開封時の梱包と部品の状態を記録する | 表面処理システムの識別、関連する試験報告書および保管履歴 |
| 穴がきつい、または接触不良 | 表面処理後の規定状態の確認 | 指定された領域のコーティングを防ぐための寸法、マスキング、および合意された機能結果 |
継続納入の前に初回製作サンプルを承認する
便利な承認パッケージは、実際の部品上の部品の目に見える表面、嵌合形状部、および接触領域を識別します。図面または注釈付きの写真に検査箇所に番号を付けます。サンプルのリビジョン、外観の比較方法、繰り返し納品に必要な記録を含めます。
「サンプルと同じ」というだけの部品の受け入れ指示は避けてください。サンプルがどの特性を表しており、どの特性を個別に測定する必要があるかを述べます。たとえば、色サンプルは位置決め穴の仕上がり直径を定義するものではありません。
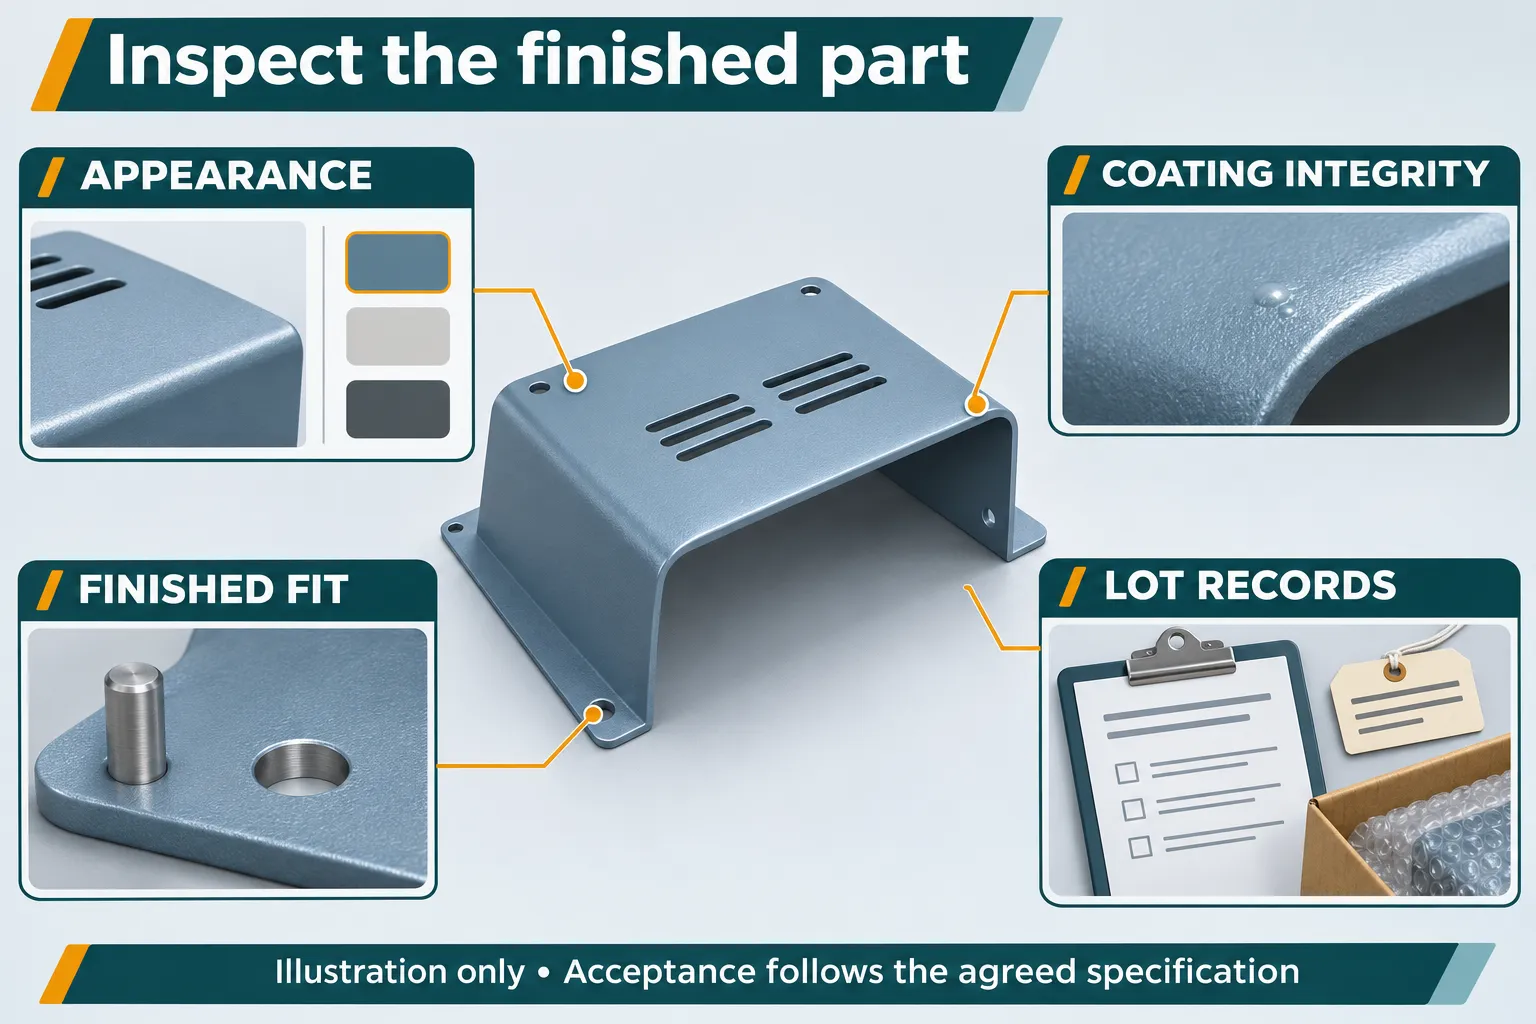
外観の確認と工程原因の調査を分ける
粉体塗装された部品の場合、接着力が不十分な場合は、表面処理と硬化記録の見直しが必要になる場合があります。凹部のカバレージは適用条件にも依存します。コーティングラインの変更を指示するのではなく、観察された場所に関連する証拠を求めてください。 PPG トラブルシューティング ガイダンス
オレンジの皮、ピンホール、水ぶくれには、それぞれ複数のプロセス原因が考えられます。修理を承認する前に、合意されたテクスチャを比較し、元の表面を保存します。アクサルタコーティング部品チェックリスト
陽極酸化アルミニウムの場合、材料とバッチの違いが色に影響を与える可能性があります。実際のプロジェクトに適した外観範囲を合意し、隣接するパーツを比較します。 SAF 色範囲のガイダンス
差異が 1 つの部品内で発生したか、処理バッチ内で発生したか、または処理バッチ間で発生したかを記録します。この区別は、サプライヤー調査の構造化に役立ちます。 QUALANOD欠陥カタログ
詳細なプロセスのトラブルシューティングについては、粉体塗装ガイドまたは電気メッキ外観ガイドに進んでください。受信の決定を指定した部分に関連付けてください。
処理後のはめあいとマスキング箇所を確認する
穴の内壁に形成された付加層は、両方の壁のスペースを占有します。例示的な均一堆積の計算では、各壁に 0.05 mm を追加した 6.00 mm の穴は約 5.90 mm になります: D = D0 − 2t。これは母材の除去がないことを前提としており、推奨されるコーティングの厚さではありません。実際の被覆率は異なる場合があり、陽極酸化処理には独自の寸法評価が必要です。
穴、ねじ、合わせ面が処理前または処理後に受け入れられるかどうかを確認します。必要な表面状態と機能テストに照らして接触領域をチェックします。見た目の金属的な外観だけでは合格結果とはなりません。
受け取り検査官は、図面要件、測定場所、記録された結果を指摘できる必要があります。図面上、表面処理後の状態が曖昧な場合は、問題のある部品を組み立てる前に解決してください。
対象部品に照らして耐食試験報告書を読む
塩水噴霧試験の時間を、屋外での使用年数に一律換算することはできません。ASTM B117 は管理された試験環境を規定するものであり、対象の試験片、暴露条件、結果の評価方法は製品仕様で定める必要があります。ASTM B117 の公開されている適用範囲と用途の説明を参照してください。
レポートを検討する際には、表面処理システム、代表される部品または試験片、試験条件、評価領域、および合格基準の識別を確認してください。エッジや試験用に付けた傷がどのように処理されたかを記録します。レポートがプロセス認定または特定の納品された生産バッチをサポートしているかどうかを確立します。これらは証拠の異なる使用法です。
検査内容と受入判定を記録する
| 記録 | 何が識別可能であるべきか |
|---|---|
| 生産バッチと図面 | 部品番号、リビジョン、数量および表面処理バッチ |
| 外観 | 承認されたサンプルと合意された観察条件 |
| 厚みと完全性 | 必要な場所、方法、結果および制限 |
| 表面処理後の組立て嵌め | はめあい部、マスキング境界、機能検査 |
| 腐食の証拠 | 適用試験片、試験条件および合格基準 |
| 受諾または是正措置の決定 | 影響を受ける数量、封じ込め、承認された措置、および再検査 |
これらは記録項目の提案であり、すべての製品に適用できる抜取検査計画ではありません。製品ごとに抜取方法と受入判定の責任者を合意してください。
問題が発生した場合は、影響を受ける部品と比較部品の両方を保持し、関連する場合は梱包の証拠を保存し、原因を推測せずに場所を説明します。生産バッチを変更する前に再作業提案の承認を得て、その作業によって影響を受ける特性を再確認します。
表面処理の相談内容を図面と一緒に送る
何が起こったのか、どこで起こったのか、いつ最初に観察されたのかをサプライヤーに伝えてください。検査数量、影響を受ける数量、図面改訂、およびサンプル参照を含めます。注釈付きの全体写真とクローズアップ写真により、懸念事項を見つけやすくなります。
カスタムのプレス部品または板金部品の場合は、部品の目に見える表面、嵌合形状部、および接触領域がマークされた図面、スケッチ、または写真をHARVLANDに送信してください。環境、予想される量、未解決の質問を含めます。表面処理の選択については、要件を検討する際に「確認中」のままにすることができます。レビューのために図面を送信します。