电镀件出现异常时,只写“外观不良”,往往无法指导下一步。相似的暗斑可能来自镀层覆盖不足、表面残留或后处理;同样是小点,也可能是向下的凹坑,或向上的颗粒。调查应先把缺陷描述清楚,再结合发生位置和工序记录缩小范围。[1]
先确认零件表面到底有哪些层
“电镀”不是一种固定的成品表面。镀锌后可能还有钝化和封闭层;装饰镍铬体系可能含底镀、镍层和很薄的铬层;镀锡件则可能还要满足焊接或电接触要求。最外层看到的颜色,不能直接说明下面各层的状态。
开始调查前,至少对齐四项信息:基材牌号与状态、各镀层及后处理的顺序、规定的厚度与测量位置、缺陷是在出槽后还是装配或存放后发现。若连“少了哪一层”都没有确认,补镀和返工就缺少判断依据。
下文讨论金属电镀件的观察和调查方法。镀镍、镀锌、镀锡以及装饰镍铬的化学体系和控制窗口不同,具体调整必须回到对应工艺。电泳漆、喷粉和 PVD 的成膜方式不同,应使用各自的排查方法。
五种缺陷先这样区分
| 缺陷 | 先把现象写清楚 | 优先检查什么 | 哪种证据更有帮助 |
|---|---|---|---|
| 起皮或鼓泡 | 是鼓起未破,还是已成片剥离;露出基材还是另一层金属 | 分离界面、清洗活化、层间转移和后续受力 | 未返工缺陷件、截面或断口、适用的结合力试验 |
| 麻点或粗糙 | 小点向下凹还是向上凸;镀前是否已经存在 | 基材表面、气泡、颗粒、润湿和过滤 | 同位置镀前后对照、放大观察、异常与正常件比较 |
| 烧焦 | 粗糙或暗色沉积是否集中于尖端、外缘、朝向阳极处 | 局部电流密度、装载、槽液状态和温度 | 挂位图、电流记录、分位置外观与厚度 |
| 漏镀或局部过薄 | 是完全未覆盖,还是覆盖存在但厚度不足 | 表面活性、导电接点、遮蔽、困气和凹处覆盖 | 指定位置测厚、接点检查、改变挂位的对照样 |
| 色差 | 是整件偏色、局部色带,还是水迹状斑纹 | 镀层体系、粗糙度、后处理与观察条件 | 同光源同方向对样、分工序样件、相关厚度或成分检查 |
表中列的是调查入口。同一种缺陷可能有多种原因,同一批零件也可能同时存在两个问题。[1][2]
起皮先找出从哪一层分开
起皮说明局部层间结合出现问题,但分离处可能在基材与底镀之间,也可能在两层镀层之间。镀镍件的清洗或活化不足会影响结合;多层镍体系在转槽期间发生表面钝化,也可能造成层间结合不良。异常有时到后续受热、变形或再镀后才显现。[2]
先保留未打磨、未退镀的缺陷件,拍下起皮边缘和周围正常区域。可以按以下顺序检查:
- 确认分离位置。 观察剥离后露出的表面和脱落薄片两面;需要时通过截面或成分分析区分各层。仅凭“露出银色金属”不能确定就是基材。
- 回查对应界面的处理。 若是基材与底镀分开,重点检查入线表面、残油、氧化物和活化;若是镀层之间分开,则进一步核对层间漂洗、停留、断电和转槽记录。
- 比较最早出现的时点。 出槽即有、烘后出现、装配弯折后出现,需要检查的过程不同。后面一道工序可能只是使原有薄弱界面暴露出来。
- 按用途验证结合。 需要后续成形或受热的零件,应选能反映该使用条件的金属镀层结合力试验,并约定方法和合格判据。[5]
不能把普通胶带拉扯、油漆划格试验或“用手抠不掉”当作所有金属镀层的统一验收方法。ASTM B571 涉及多种定性结合力试验,适用性受镀层、厚度和基材等条件限制;采用哪种方法应在验收要求中写明。[5]
麻点要先分清凹坑和凸起颗粒
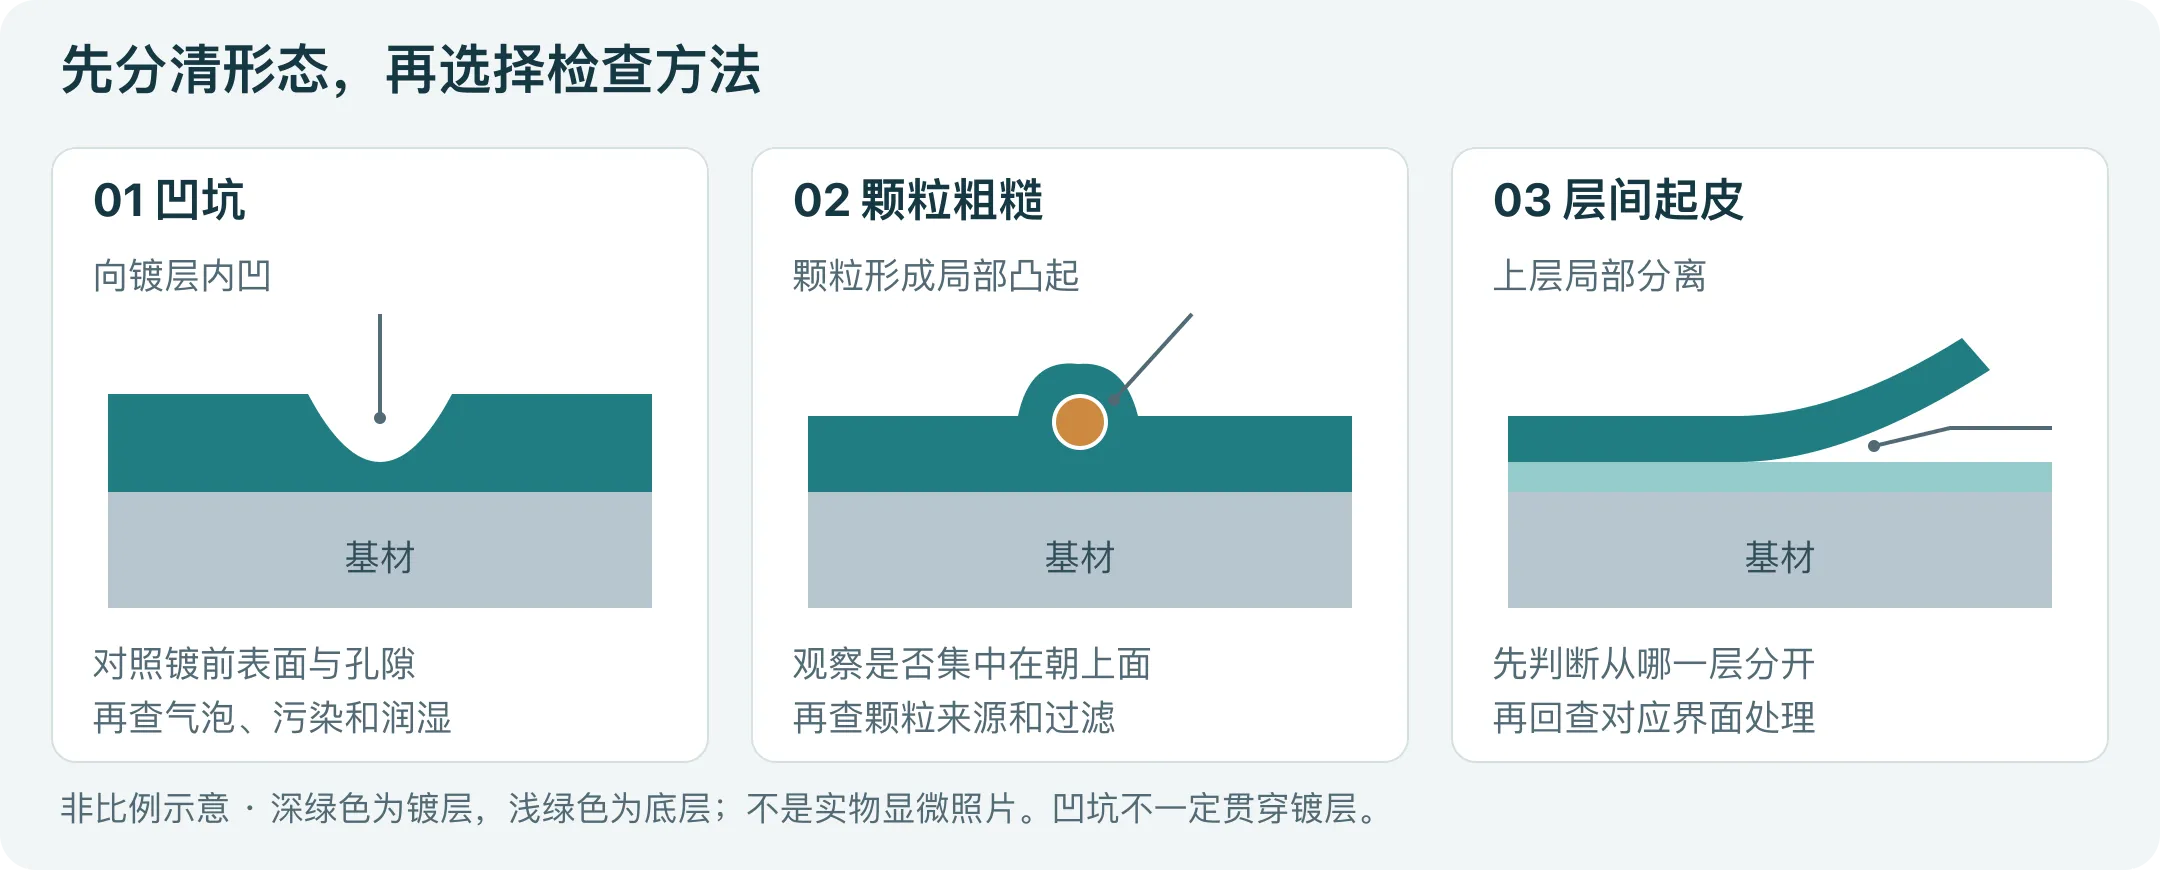
镀镍中的凹坑可能与沉积时附着的气泡、油性污染物或基材原有孔隙有关;凸起粗糙则可能来自颗粒随镀层一起沉积。两者都可能看起来“密密麻麻”,处理方向却不同。[2]
先用侧向照明和适当放大观察起伏,必要时再做截面。拍照时记录倍率或比例尺,并保留零件朝向。仅改变灯光方向,小凸起的阴影就可能看成小凹坑。
如果问题集中在朝上的水平面,优先查颗粒沉降和过滤;如果集中在容易留气的内弯、盲孔或袋形区域,优先查挂向、进液和气泡排出。还要比较镀前同一位置:原本的腐蚀坑、压入颗粒或加工表面缺陷,可能在镀后继续显现。这些位置规律用于选择验证动作,不能代替验证结果。[1][2]
不要见到麻点就盲目增加润湿剂、光亮剂或做整槽处理。先核对分析结果、补加与过滤维护记录,再由工艺人员开展小规模对照;这样才能判断是颗粒、污染、气泡,还是基材表面的问题。
烧焦要查局部电流条件
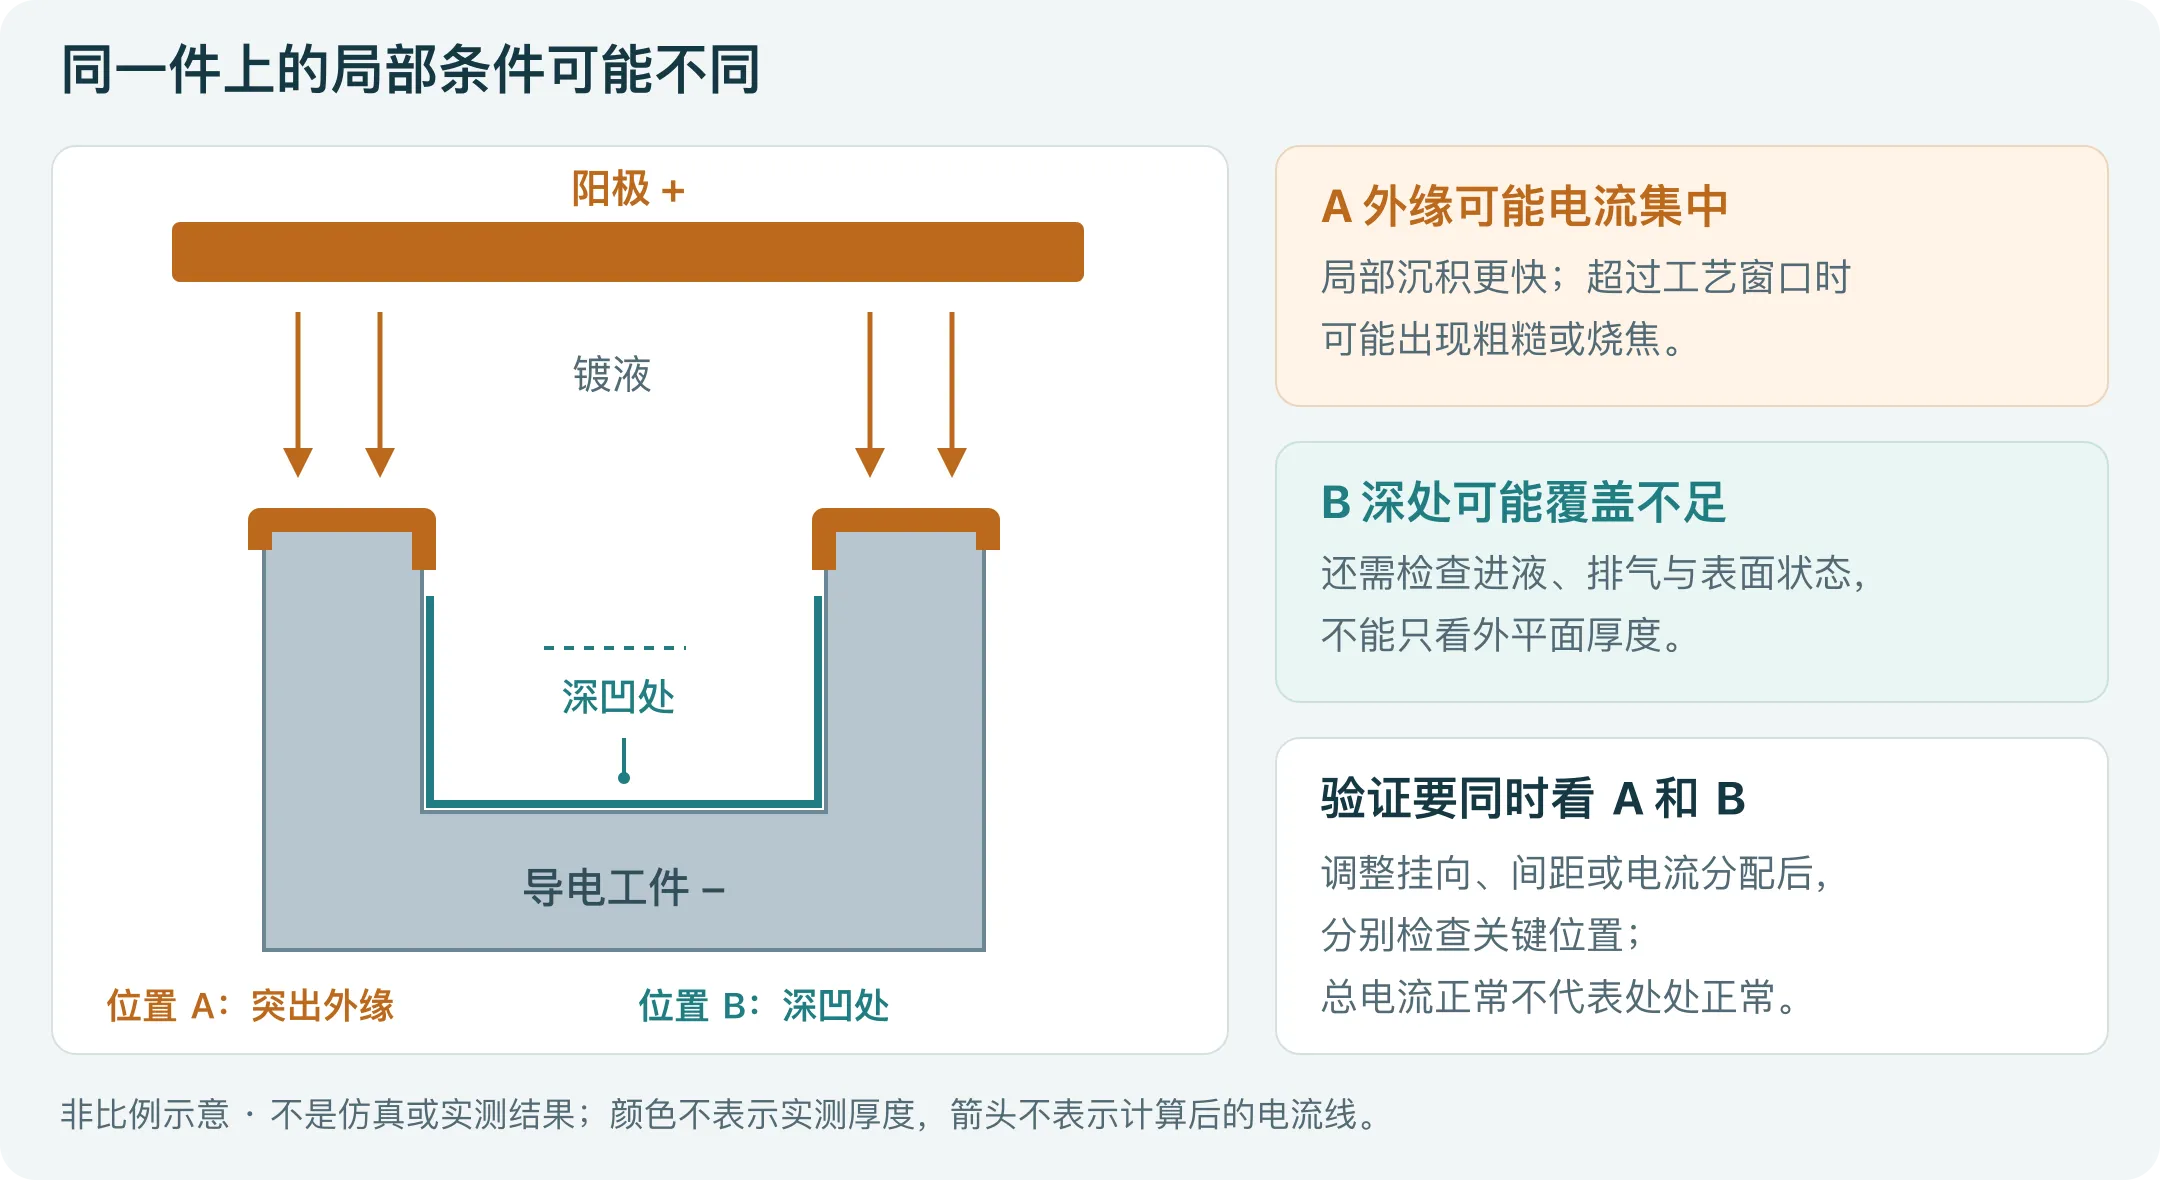
电镀中的“烧焦”通常描述异常粗糙、暗色或质量不良的沉积,不等于零件被火烧过。镀镍时,边缘和尖端的局部电流密度过高可能产生这种缺陷,较低的槽液温度或槽液失衡也可能加重问题。[2]
整流器的总电流并不代表各处电流相同。突出部位、挂具外侧和更靠近阳极的位置,可能比深凹处获得更高的电流密度,导致厚度分布不同。零件形状和挂装位置都应进入调查。[3]
计算示例: 忽略挂具裸露面积,若总阴极电流为 120 A、实际浸入且导电的零件总面积为 60 dm²,平均电流密度为 2 A/dm²。若面积减为 30 dm²、总电流仍为 120 A,平均值就变为 4 A/dm²。这里的数字只说明装载变化的影响,不是推荐工艺参数;同一件上的局部值仍会有差异。
检查时,把异常位置标在零件图和挂位图上,同时核对实际装载、入槽过程、电流曲线、温度及槽液记录。如果外缘烧焦而凹处又镀得薄,单纯提高总电流可能进一步恶化外缘。更有针对性的试验是评估挂向、间距、屏蔽、辅助阳极或其他电流分配措施,再检查实际零件各关键位置。[2][3]
发黑本身还不能证明烧焦。应结合沉积形貌和发生工序,排除表面残留、后处理斑污等可能。
漏镀要区分没有覆盖和局部过薄
完全没镀上与镀层存在但不足,是两种不同状态。银白色基材和银白色镀层还可能让肉眼判断失准,因此需要根据镀层体系,在异常点和相邻正常点做合适的测厚或截面检查。[6][7]
导电接触不良会妨碍正常沉积;接触稳定时,也仍可能因几何遮挡、表面活性或气体滞留而出现覆盖问题。尤其在多层体系中,某一区域看起来有金属光泽,不代表每一层都连续完整。[2]
- 接点附近异常: 核对是否属于事先约定的挂具接触区,再查夹持稳定性、接触面状态和挂具维护。
- 深孔、内角或重叠处异常: 检查进液、排气、镀层分布及实际可达的测量位置。
- 孤立的不规则斑块: 对比镀前表面和清洗活化记录,检查是否存在残留或局部表面问题。
- 总在同一挂位出现: 将正常件与异常件的材料批次、挂位和方向分开比较,判断缺陷更随零件走,还是更随挂位走。
外平面厚度合格,不能证明孔底和内角也合格。若图纸要求某个位置必须有连续覆盖或达到最低局部厚度,就应明确该位置及可实施的验证办法。挂具接触痕也需要提前约定区域、尺寸和功能限制,不能事后笼统归为“正常挂点”。
色差先对齐观察条件再追工序
色差不等于镀层过薄。外观还可能受镀层组成、表面形貌和后处理影响。以锌及锌镍钝化体系为例,钝化工艺条件会影响颜色,钝化液中的金属积累也可能带来雾状外观或变色。[4]
先把样品放在相同光源、背景和方向下比较,确认是颜色不同、光泽不同,还是表面留有斑纹。手机自动白平衡和反光角度容易干扰判断;若采用仪器色差值,还应约定仪器设置、测量位置和判据,不给所有金属表面套用同一个数值。
接着按工序比较保留样件:电镀后是否已经不同,还是钝化、封闭、干燥或存放后才出现。若斑纹沿排液路径或接触包装的位置分布,应把漂洗、排液、干燥与包装条件纳入对照。这里首先要找到外观开始变化的阶段,再决定需要分析哪个槽液或表面层。[1][4]
批准样应说明镀层体系、颜色和光泽、允许变化范围及保存方式。外观通过并不自动代表结合力、耐腐蚀或电接触性能通过;这些要求应分别验收。
沿六个方向排查并保留对照
前处理、电流、镀液、挂具、结构和后处理彼此关联,但不必每次从头到尾机械地查一遍。先根据缺陷的形态、位置和出现时点,选择最能区分原因的检查,再用结果决定下一步。[1]
| 检查方向 | 需要对照的记录或实物 | 希望区分的问题 |
|---|---|---|
| 前处理 | 同批镀前件、清洗活化记录、漂洗与转槽时间 | 异常是否跟随原始表面或某个处理阶段 |
| 电流 | 实际导电面积、装载、电流曲线、入槽和接触状态 | 总设定正常时,局部或瞬时条件是否仍异常 |
| 镀液 | 对应分析项目、温度、过滤、补加和维护时间 | 异常是否与槽液状态或近期操作相关 |
| 挂具 | 接点、绝缘层、挂位、夹持与维护记录 | 缺陷是否集中在某架、某接点或某一方向 |
| 结构 | 孔、内角、缝隙、重叠面和挂装方向 | 进液、排气、排液与镀层分布是否受限制 |
| 后处理 | 钝化、封闭、漂洗、干燥、存放及包装对照样 | 异常何时首次可见,是否与后续表面变化有关 |
可以先建立一组小规模对照:保留原状缺陷件、同批正常件和可取得的镀前件;在照片上标明方向和检查位置;记录批次、挂位及首次发现时间;每次试验写明改变了什么、其余条件如何保持。
普通故障排查宜先改变一个主要因素,便于辨认效果;需要研究因素交互时,再采用有设计、有重复的试验。验证应包含原来出问题的实际零件和关键位置。平板试片有助于了解槽液或某项性能,但不能单独证明复杂零件的孔底、挂点和凹处都满足要求。[1]
返工以后按原用途重新验收
返工方法取决于缺陷层、基材、尺寸余量和使用要求。单纯遮盖外观,不能证明原来的结合问题已消失;退镀再镀也应重新评估基材表面、配合尺寸和返工后的性能。应先确定受影响批次和处置方法,再用约定检查证明返工件可以放行。
| 要确认的要求 | 适合记录的内容 | 不能仅凭什么放行 |
|---|---|---|
| 外观 | 重要表面、观察条件、批准样、缺陷位置与允许程度 | 随手照片或“比之前好看” |
| 覆盖与厚度 | 镀层体系、最低局部要求、测量位置、方法和校准 | 整件平均值或一个易测的外平面 |
| 结合力 | 适合镀层及基材的方法、试验时点、合格判据 | 手抠、普通胶带或未经约定的替代试验 |
| 装配及功能 | 配合尺寸、后续弯折、焊接、电接触等实际要求 | 外观和厚度两项通过 |
X 射线光谱法可以用于合适镀层体系的无损测厚,但适用范围受镀层与基材组合等因素影响;金相截面可以检查局部厚度,薄层是否可可靠测量还取决于制样和显微观察条件。选择方法时,应确认它能回答当前位置、当前层的问题。[6][7]
对于有氢脆敏感性的钢件,外观检查也无法替代相应控制。应按材料状态和适用规范确定后处理、顺序及验证要求;降低氢脆风险的热处理不能被理解为完全消除了风险,更不能随意套用一组通用烘烤温度和时间。[8]
让缺陷记录能支持下一步沟通
向加工方或表面处理方反馈时,可以把“外观不良”改成更具体的一句话。例如:同批支架的外侧折弯边有片状剥离,内平面暂未见;装配前检查即发现,已保留未返工样件。 这段描述没有预先认定责任,却能直接引出界面、位置与工序检查。
有图纸时,标出外观面、配合面、导电接点和缺陷位置;没有完整图纸,也可以先提供全貌与局部照片、基材及已知镀层、使用环境、数量和当前疑问。尚未明确的厚度、颜色或验收方式可以注明待确认,再一起讨论。
报价阶段可结合电镀成本 RFQ 清单补齐厚度、范围和计价条件;还在选择工艺时,可参考喷粉、电镀与阳极氧化的比较。需要讨论具体零件,也可以通过图纸评审与报价入口提供现有资料。
- [1] N. V. Mandich、W. Saas. Troubleshooting Decorative Electroplating Installations—Part 1. Plating & Surface Finishing,2000 年 6 月,121–124 页。
- [2] Nickel Institute. Nickel Plating Handbook,2014 版. 第 2、10、11 章,厚度分布、缺陷与挂具控制;链接为该版手册的公开副本。
- [3] Rachel Keatley,COMSOL. Optimizing the Electroplating Process for Multiple Components. 2020 年 4 月 28 日。
- [4] MKS Atotech. EcoTri ONE — passivate for zinc and zinc nickel. 锌及锌镍钝化工艺资料。
- [5] ASTM International. ASTM B571-23 — Qualitative Adhesion Testing of Metallic Coatings.
- [6] ASTM International. ASTM B568-98(2021) — Measurement of Coating Thickness by X-Ray Spectrometry.
- [7] ASTM International. ASTM B487-24 — Measurement of Metal and Oxide Coating Thickness by Microscopical Examination of Cross Section.
- [8] ASTM International. ASTM B850-98(2022) — Post-Coating Treatments of Steel for Reducing the Risk of Hydrogen Embrittlement.