Identifier l’exigence qui pourrait ne pas être respectée
Utilisez cette liste de contrôle de réception pour demander des preuves utiles. Un symptôme visible est un point de départ pour une enquête ; il n'établit pas la cause ni la décision d'acceptation ou d'action corrective d'un lot de production entier.
| Ce que vous observez | Inspection initiale à la réception des pièces | Preuve à demander |
|---|---|---|
| Incompatibilité de couleur ou de brillant | Comparer les pièces identifiées avec l'échantillon approuvé dans des conditions convenues | Identification des lots de production de matériaux et de traitements de surface ; record d'apparition |
| Desquamation ou cloquage | Conserver un échantillon et marquer la surface affectée de la pièce | préparation de la surface, durcissement et enregistrements d'adhésion convenus |
| Sténopés, cratères ou texture rugueuse | Enregistrer l'emplacement, la distribution et la date d'apparition | Mesures aux endroits concernés et échantillon de comparaison |
| Couverture fine ou manquante | Vérifiez le dessin pour la couverture, le masquage pour empêcher le revêtement sur les zones spécifiées et les zones de contact autorisées. | Résultats d'inspection spécifiques à un emplacement |
| Corrosion ou coloration | Enregistrer l'emballage tel qu'ouvert et l'état de la pièce | identification du système de traitement de surface, rapport d'essai pertinent et historique de stockage |
| Trous serrés ou mauvais contact | Vérifier l'état spécifié après le traitement de surface | Dimensionnel, masquage pour éviter le revêtement sur des zones spécifiées et résultats fonctionnels convenus |
Valider la première pièce avant les livraisons suivantes
Un package d'approbation utile identifie les surfaces visibles de la pièce, les caractéristiques d'accouplement et les zones de contact sur la pièce réelle. Numérotez les lieux d’inspection sur un dessin ou une photographie annotée. Incluez la version de l’échantillon, la méthode de comparaison de l’apparence et les enregistrements nécessaires aux livraisons répétées.
Évitez les instructions d'acceptation des pièces qui disent uniquement « identique à l'échantillon ». Indiquez quelles caractéristiques représentent l’échantillon et lesquelles nécessitent une mesure séparée. Par exemple, un échantillon de couleur ne définit pas le diamètre fini d'un trou de positionnement.
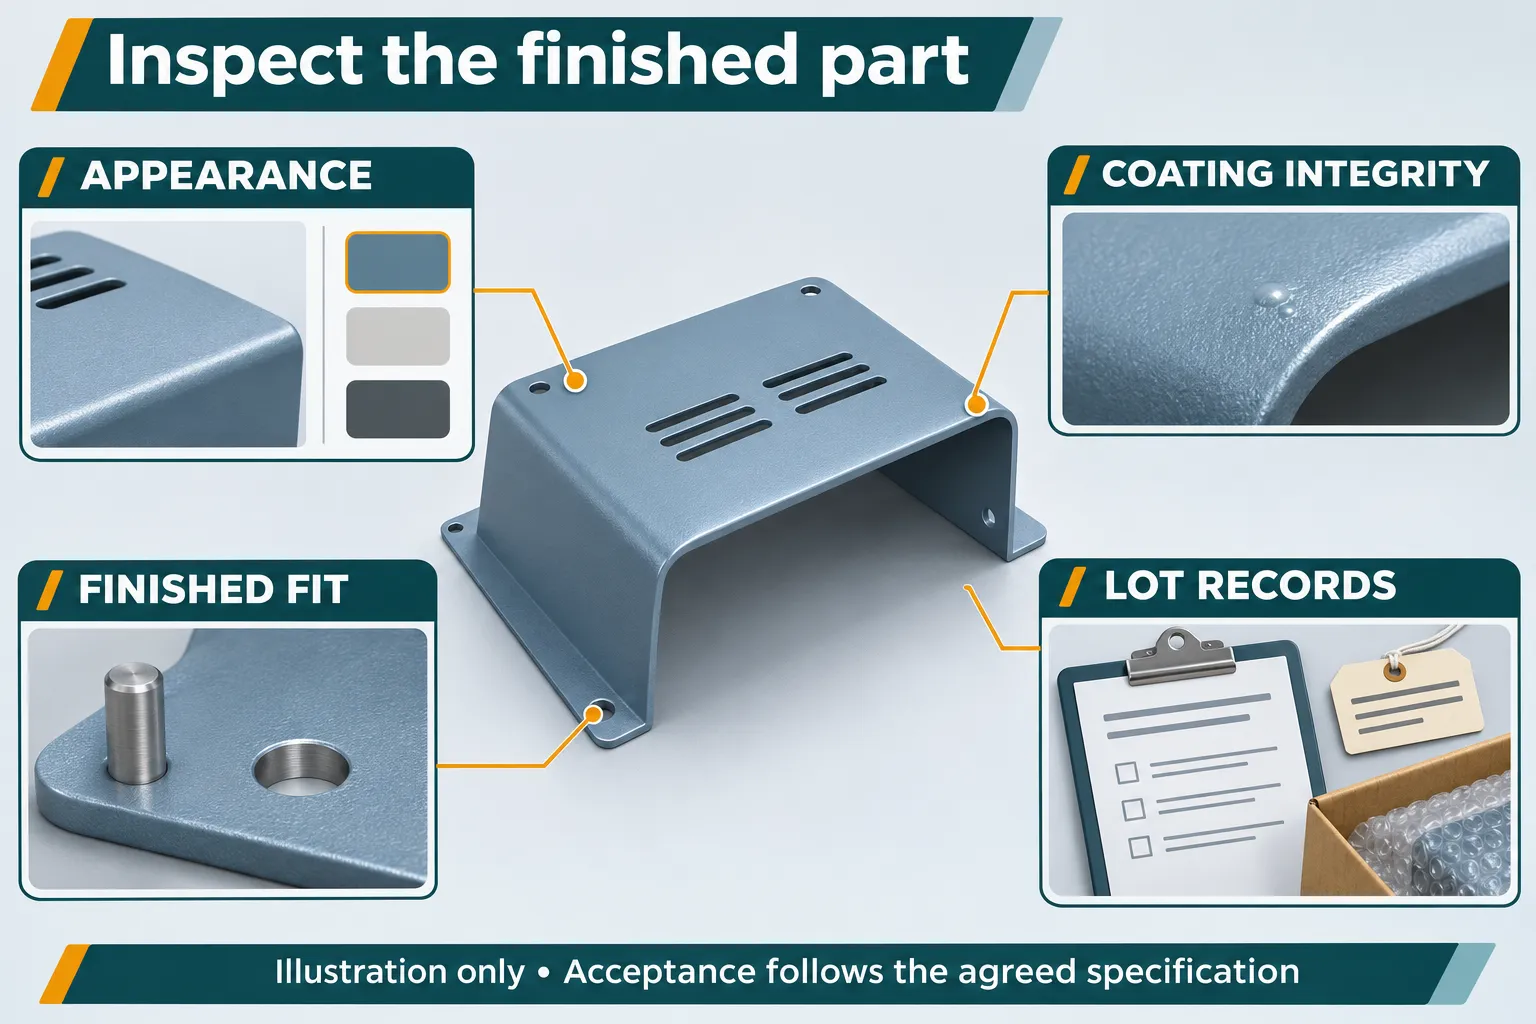
Distinguer l’aspect du diagnostic du procédé
Pour les pièces revêtues de poudre, une mauvaise adhérence peut justifier un examen des enregistrements de préparation et de durcissement de la surface. La couverture des niches dépend également des conditions d'application. Demandez les preuves pertinentes à l'emplacement observé plutôt que de prescrire un changement à la ligne de revêtement. Conseils de dépannage PPG
La peau d’orange, les piqûres et les ampoules peuvent avoir plusieurs causes possibles. Comparez la texture convenue et préservez la surface d'origine avant d'approuver la réparation. Liste de contrôle des pièces revêtues d'Axalta
Pour l'aluminium anodisé, les différences de matériaux et de lots peuvent influencer la couleur. Convenez d’une plage d’apparence appropriée pour le projet réel et comparez les pièces adjacentes entre elles. Guide de gamme de couleurs SAF
Enregistrer si une différence se produit au sein d'une pièce, au sein d'un lot de traitement ou entre des lots de traitement ; cette distinction aide à structurer l’enquête sur les fournisseurs. Catalogue de défauts QUALANOD
Pour un dépannage détaillé du processus, passez au guide de revêtement en poudre ou au guide d'apparence de galvanoplastie. Gardez la décision de réception liée à la pièce spécifiée.
Contrôler l’assemblage après traitement et les zones masquées
Une couche supplémentaire sur un alésage occupe de l'espace sur les deux parois. Dans un calcul illustratif de dépôt uniforme, un alésage de 6,00 mm avec 0,05 mm ajouté à chaque paroi devient environ 5,90 mm : D = D₀ − 2t. Cela ne suppose aucun retrait du substrat et ne constitue pas une épaisseur de revêtement recommandée. La couverture réelle peut varier et l'anodisation nécessite sa propre évaluation dimensionnelle.
Identifiez si les trous, les filetages et les surfaces de contact sont acceptés avant ou après le traitement. Vérifier les zones de contact par rapport à l'état de surface requis et au test fonctionnel ; l’aspect métallique visuel ne constitue pas à lui seul un résultat d’acceptation.
Un inspecteur réceptionnaire doit être en mesure d'indiquer les exigences en matière de dessin, le lieu de mesure et le résultat enregistré. Si le dessin laisse ambiguë la condition après le traitement de surface, résolvez-la avant d'accepter les pièces concernées pour l'assemblage.
Lire le rapport de corrosion en fonction de la pièce
Les heures d'exposition au brouillard salin ne permettent pas une conversion universelle en années de service extérieur. ASTM B117 décrit un environnement de test contrôlé ; la spécification du produit doit établir l’échantillon, l’exposition et l’interprétation pertinents. Portée publique et importance de la norme ASTM B117
Lors de l'examen d'un rapport, vérifiez l'identification du système de traitement de surface, la pièce ou l'échantillon représenté, les conditions d'essai, les zones d'évaluation et les critères d'acceptation. Enregistrez comment les bords ou les rayures intentionnelles de l’essai ont été traités. Déterminer si le rapport prend en charge la qualification du processus ou un lot de production spécifique livré ; ce sont des utilisations différentes des preuves.
Consigner les contrôles et la décision d’acceptation
| Enregistrer | Ce qui doit être identifiable |
|---|---|
| lot de production et dessin | Numéro de pièce, révision, quantité et lot de traitement de surface |
| Apparence | Échantillon approuvé et conditions d'observation convenues |
| Épaisseur et intégrité | Localisations requises, méthode, résultats et limites |
| ajustement de l'assemblage après traitement de surface | Caractéristiques d’assemblage, limites des zones masquées et contrôles fonctionnels |
| Preuve de corrosion | Spécimen applicable, conditions de test et critères d'acceptation |
| Décision d’acceptation ou d’action corrective | Quantité affectée, confinement, action approuvée et réinspection |
Ces rubriques de contrôle sont proposées à titre pratique ; elles ne constituent pas un plan d’échantillonnage universel. Convenez du prélèvement et de la responsabilité de l’acceptation pour le produit.
Si un problème apparaît, conservez les pièces concernées et les pièces de comparaison, conservez les preuves d'emballage le cas échéant et décrivez l'emplacement sans en deviner la cause. Obtenez l'approbation d'une proposition de retouche avant de modifier le lot de production, puis revérifiez les caractéristiques affectées par ce travail.
Joindre la question de traitement de surface au plan
Dites au fournisseur ce qui s'est passé, où cela s'est produit et quand cela a été observé pour la première fois. Incluez la quantité inspectée, la quantité affectée, la révision du dessin et la référence de l'échantillon. Des photographies annotées d’ensemble et en gros plan facilitent la localisation du problème.
Pour une pièce emboutie ou en tôle personnalisée, envoyez à HARVLAND un dessin, un croquis ou une photographie avec les surfaces visibles de la pièce, les caractéristiques d'accouplement et les zones de contact marquées. Incluez l’environnement, la quantité attendue et les questions ouvertes. Vous pouvez laisser le choix du traitement de surface comme « à confirmer » tout en discutant des exigences. Envoyez les dessins pour examen.