激光切割的板件、冲压小零件和钻有交叉孔的阀块,都会遇到毛刺,但它们需要的处理方式可能完全不同。选择方法时,先看毛刺在哪里、工具能否接触,再看零件材质、批量,以及去毛刺后需要保留什么尺寸和表面状态。一个零件也可能需要两道工序:先处理较大的毛刺,再对关键位置做精整和检查。
如果零件是机箱、支架或其他钣金件,除了选择工艺,还需要分别定义穿线口、装配边和压铆孔的要求。可结合阅读:钣金去毛刺:如何规定和检查边缘。
先看零件,再选工具
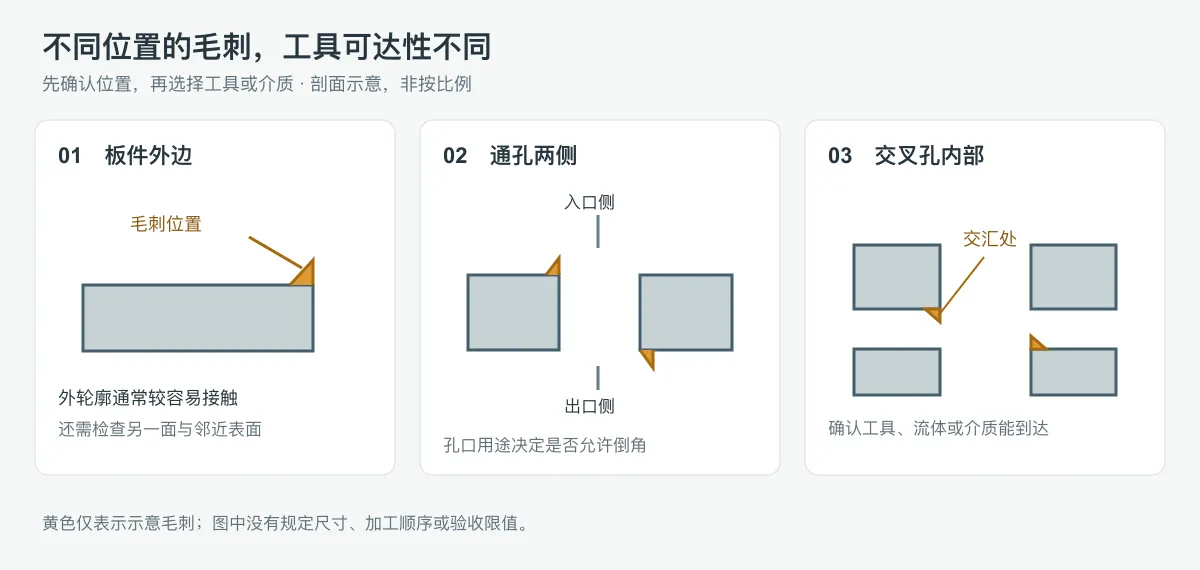
可以从以下四个问题开始:
- 毛刺在哪里? 外轮廓、孔口和开口槽通常比较容易接触;交叉孔、盲孔底部和已经折弯的箱体内部,则要先确认工具或介质能否到达。
- 毛刺是什么状态? 少量细小凸起与较厚、坚硬或连续的毛刺,处理难度不同。大毛刺可能需要先修除,再精整;处理后还要检查是否产生新的翻边或残留。
- 哪些地方不能多去料? 定位孔、密封面、薄卡脚、配合边和有安装要求的孔,可能不能接受与外轮廓相同的处理。对有明确安装要求的压铆孔,应遵循所选紧固件的说明。
- 最终要达到什么效果? 去掉凸起、消除锐边、做出规定倒角或圆角、改善表面外观,是不同要求。工艺可能同时完成其中几项,但“去毛刺”本身不等于已达到指定圆角或表面粗糙度。[1][2]
常见方法如何比较?
下表用于缩小选择范围。实际结果取决于工具、介质、参数、零件几何和前道毛刺状态,不能仅凭方法名称判断是否合格。
| 方法 | 可以优先考虑的情况 | 选择前要确认什么 |
|---|---|---|
| 手工锉削、刮削或砂磨 | 试制、少量零件,或容易接近的局部边缘 | 操作位置是否可达;一致性、加工痕迹和人工时间是否可接受 |
| 倒角刀、锪钻或机加工倒角 | 规则孔口、可定位的外轮廓 | 是否允许倒角;孔径、倒角尺寸及专用安装孔要求 |
| 旋转锉或磨头 | 可接触的较大毛刺、铸件飞边或焊接区域局部修整 | 是否容易过磨、碰伤邻近表面;修整后是否留下二次毛刺 |
| 砂带、砂轮或盘式磨削 | 可接触的板材切割边、较长外轮廓 | 工件如何支撑,两面和内轮廓能否处理,外观面是否允许磨痕 |
| 毛刷或磨料刷 | 可接触的小毛刺、局部边缘;特定工具也可用于某些交叉孔 | 刷丝和工具能否接触毛刺;对尺寸、表面和残留的影响 |
| 振动研磨 | 多个零件需要批量处理,介质可接触目标边缘 | 介质能否进入并排出孔槽;零件相互碰伤、薄片变形或边缘过圆的风险 |
| 滚筒研磨 | 适合翻滚处理的批量零件 | 批次时间、零件碰撞、介质残留和外观要求;并非所有薄板或精密件都适合 |
| 磁力研磨 | 小零件、细小边缘或窄缝的精整候选方案 | 工件与介质的适配、实际可达性和去除能力;先用代表性零件验证 |
| 喷砂或抛丸 | 同时需要表面清理,且零件允许整体表面变化 | 介质、覆盖位置、表面纹理和残留;不要假定能去掉所有较大毛刺 |
| 磨粒流加工 | 可形成介质流路的内部孔道、交叉孔或复杂槽 | 介质是否经过目标位置,如何控制去料和清洗,以及关键孔口是否允许变化 |
| 高压水去毛刺 | 部分内部孔道、交叉孔或有清洁要求的零件 | 喷嘴能否到达、毛刺是否能被去除,以及后续干燥、防锈和清洁验证 |
| 电化学或热能去毛刺 | 某些难接近的内部毛刺或复杂机加工件 | 材料、夹具和工艺适用性;非目标区域影响、清洗与后续检验要求 |
振动研磨通过介质与零件的相对运动处理边缘和表面;处理时间增加时,去毛刺可能逐渐转为明显的边缘倒圆。[2][3] 因此,批量处理前应同时确认边缘效果、尺寸和表面外观,而不是只检查毛刺是否消失。
板件外轮廓:先确认两面和孔槽能否处理
对于切割后的平板,砂带、砂轮、盘式或刷式工具可以处理能接触到的边缘。选择时不要只看外轮廓:孔的出口侧、狭窄槽口和折弯后的内侧,可能需要翻面、换工具或单独处理。
例如,一个支架既有可见外表面,又有穿线槽。若整面磨削会改变外观纹路,可以先讨论允许加工的面和纹路方向,再检查槽口四周及实际线缆接触位置。若槽太窄,所选工具无法进入,就要另选可进入的工具或调整工序。是否加护线圈,也应结合线缆、槽口尺寸和装配方式确认。
薄卡脚和小连接部位要特别注意支撑和去料量。较强的磨削能较快处理大毛刺,也可能改变轮廓或带来变形;应在代表性样件上同时检查关键尺寸与边缘状态。
孔口和交叉孔:决定因素是能否到达毛刺
规则孔口可以用倒角刀或锪钻处理,但倒角会改变孔口几何。若该孔用于定位、密封或安装指定紧固件,应先确认是否允许倒角以及允许范围。钻孔出口侧也要检查:只处理入口,并不代表另一面已合格。
交叉孔的毛刺位于两条孔道相交处,普通外部砂带无法直接接触。某些专用磨料工具可以从主孔进入处理交叉位置;能否使用取决于孔径、通道形状和工具可达性。工具与主孔表面接触时,也要检查对该表面的影响,并清除加工残留。[4]
当机械工具不能有效到达时,可以评估磨粒流、电化学、热能或高压水等方法。磨粒流需要介质经过目标区域,且去料量受介质、流动和工件条件影响;热能去毛刺会产生氧化物,通常还需要考虑后续清洗。[5][6] 这些方法不是所有内部毛刺的通用解法,必须结合零件验证毛刺去除、关键几何和内部清洁。
大批量小零件:同时考虑处理、分离和清洗
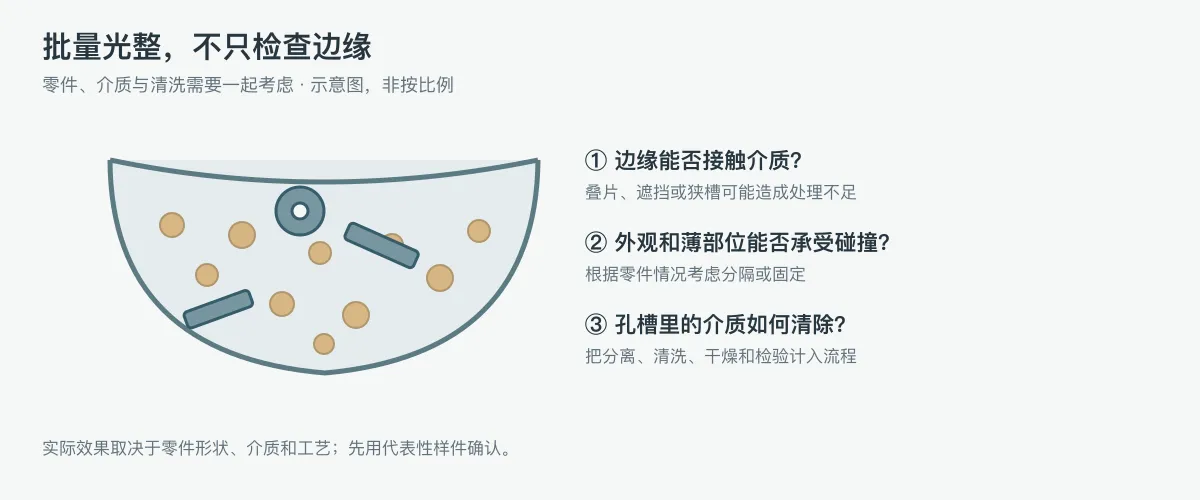
对于冲压垫片、套片或其他小零件,如果边缘要求相近,振动或滚筒研磨可以考虑批量处理。比较方案时,不仅要看一次放入多少件,还要看:
- 零件会不会互相叠在一起,使被遮住的边缘处理不足;
- 薄片、尖角或外观面能否承受接触和碰撞;
- 孔槽是否会卡住介质,处理后能否可靠分离和清洗;
- 允许的边缘去料、外观和尺寸是否适合整体处理;
- 单批处理、分离、清洗、干燥和检验加起来需要多少时间。
有些零件适合分隔或固定后处理,而不一定要自由混在一起。[3] 若个别位置需要保留锐边或特殊孔口状态,可能需要保护或改用局部处理;具体做法应在样件上确认。
成本怎样比较才有意义?
不要只比较某台设备的加工速度,或只看每件人工时间。应在同一图纸版本、数量和验收条件下,把准备、装夹、加工、翻面、分离、清洗、检查与可能的返工一起考虑。
少量零件可能更适合灵活的局部手工处理;重复订单可能值得比较夹具或批量工艺的准备成本。若批量工艺导致外观碰伤、孔内残留或关键尺寸超差,后续分拣和返工也会改变总成本。比较前应明确可接受的质量结果,否则较低报价可能对应不同的处理范围。
图纸和样件上应说明什么?
不必在询价前就选好设备。先用图纸、草图或照片告诉供应商零件怎么使用,再一起确定边缘要求:
- 圈出人手接触的边缘、线缆经过的孔槽,以及配合、密封或定位位置。
- 标明必须保护的表面和特殊孔,并提供所选紧固件的具体安装要求。
- 如需明确的倒角、圆角或残余毛刺限值,说明适用位置、尺寸及检验方式;未确定时可先说明用途。
- 指出检验是在去毛刺后、表面处理后,还是装配后进行;外观要求可结合双方确认的样件。
- 对内部孔道说明清洁要求和可检查的位置,并与供应商商定检查方法和抽样方式。
ISO 13715:2017 的公开范围介绍了未明确形状边缘的图纸标注;对于明确规定的倒角等几何形状,应按相应尺寸标注原则处理。[7] 具体符号和合同适用要求应以双方采用的完整标准及图纸为准。
如果正在准备金属零件项目,可以先提供图纸、草图或照片,并说明材料、预计数量及最关心的边缘位置;材料、表面处理或边缘要求尚未确定,也可以先根据用途讨论。
- [1] Rösler:Deburring — 机械去毛刺、批量光整与喷射处理概览。
- [2] Rösler:Edge rounding — 去毛刺与边缘倒圆的区别。
- [3] Rösler:Tub vibrators — 第 4 页,振动光整的作用及工件固定、分隔示例。
- [4] Brush Research:Flex-Hone 产品说明 — 第 3 页,特定工具用于交叉孔去毛刺及清洗。
- [5] Extrude Hone:Abrasive Flow Machining — 磨粒流原理、去料因素和应用。
- [6] Extrude Hone:Thermal Deburring Technology — 热能去毛刺机理及氧化物后处理。
- [7] ISO 13715:2017 官方页面 — 公开摘要和标准范围。