Une tôle découpée au laser, une pièce emboutie et un bloc comportant des trous débouchant les uns dans les autres peuvent tous présenter des bavures, mais ne demandent pas forcément le même traitement. Commencez par localiser la bavure et vérifier si l’outil ou le média peut l’atteindre. Examinez ensuite le matériau, la quantité ainsi que les dimensions et surfaces à préserver. Une pièce peut nécessiter plusieurs opérations : enlever d’abord une grosse bavure, puis finir et contrôler les zones critiques.
Pour un boîtier ou une équerre, les passages de câbles, les bords d’assemblage et les trous pour fixations à sertir peuvent avoir des exigences différentes. Voir aussi le guide des exigences et du contrôle de l’ébavurage de tôles.
Examinez la pièce avant de choisir l’outil
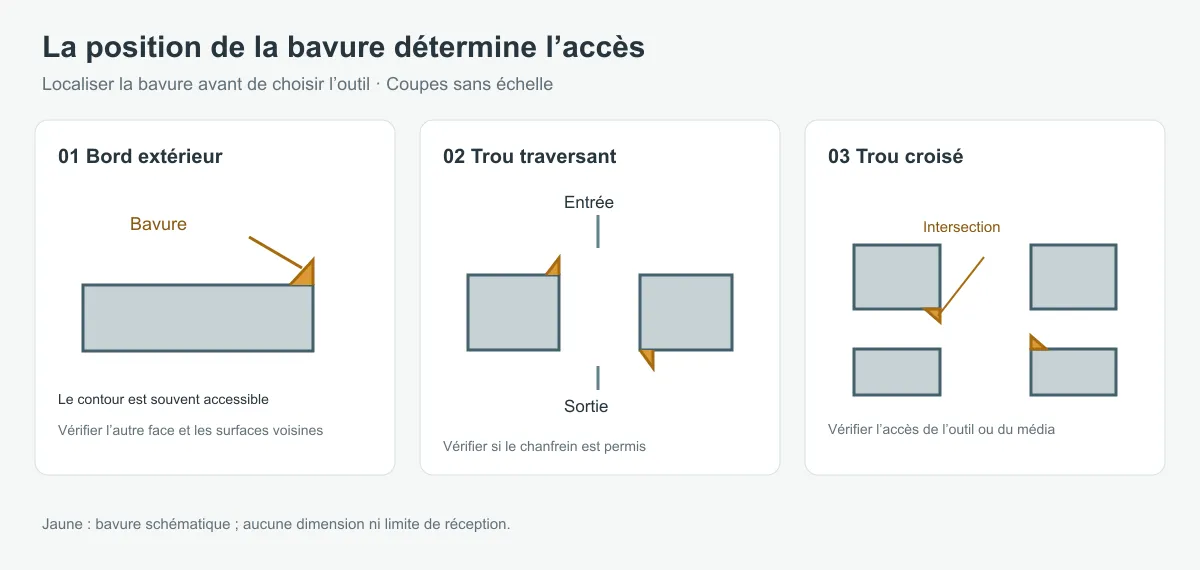
- Où se trouve la bavure ? Les contours extérieurs, les entrées de trous et les rainures ouvertes sont souvent accessibles. Pour les trous croisés, les fonds de trous borgnes et l’intérieur d’un boîtier plié, vérifiez si l’outil ou le média atteint réellement la zone.
- À quoi ressemble-t-elle ? Une petite saillie et une bavure épaisse, dure ou continue ne présentent pas la même difficulté. Une grosse bavure peut demander une première élimination ; contrôlez ensuite les bavures secondaires et les résidus.
- Où faut-il conserver la matière ? Un trou de positionnement, une surface d’étanchéité, une languette mince, un bord de contact ou un trou soumis à une consigne de montage peut ne pas accepter le traitement du contour extérieur. Suivez les instructions de la fixation à sertir choisie.
- Quel résultat est demandé ? Enlever une saillie, casser une arête vive, produire un chanfrein ou un rayon défini et améliorer l’aspect de surface sont des exigences distinctes. Une opération peut en remplir plusieurs, mais « ébavurer » ne définit pas à lui seul un rayon ou une rugosité. [1][2]
Comparer les méthodes courantes
Ce tableau aide à réduire les possibilités. Le résultat dépend de l’outil, du média, des réglages, de la géométrie et de l’état initial de la bavure ; le nom du procédé ne prouve pas à lui seul la conformité.
| Méthode | Quand l’envisager | Points à vérifier avant le choix |
|---|---|---|
| Limage, grattage ou ponçage manuel | Prototypes, petites quantités ou bords locaux accessibles | Accès, régularité, marques et temps de main-d’œuvre |
| Outil à chanfreiner, fraise à ébavurer ou chanfrein usiné | Entrées de trous régulières ou contours positionnables | Autorisation du chanfrein, diamètre, dimensions et exigences particulières du trou de fixation |
| Fraise rotative ou meule sur tige | Grosses bavures accessibles, bavures de fonderie ou reprise locale d’une soudure | Risque d’enlèvement excessif, de dommage aux surfaces proches et de bavures secondaires |
| Ponçage à bande, meule ou disque | Bords de tôle accessibles et longs contours | Soutien de la pièce, accès aux deux faces et aux ouvertures, marques admises sur les faces visibles |
| Brosse ou brosse abrasive | Petites bavures accessibles et bords locaux ; certains outils conviennent à certains trous croisés | Contact avec la bavure et effets sur dimensions, surface et résidus |
| Tribofinition vibratoire | Plusieurs pièces dont les bords sont accessibles au média | Entrée et retrait du média des trous ou rainures ; chocs, déformation et arrondi excessif |
| Tribofinition en tonneau | Lots adaptés au mouvement de tonneau | Durée, chocs, média coincé et aspect ; ne convient pas à toutes les pièces minces ou précises |
| Finition magnétique | Option pour petites pièces, bords fins ou fentes étroites | Compatibilité, accès et capacité réelle d’enlèvement ; vérifier sur des pièces représentatives |
| Sablage ou grenaillage | Nettoyage également recherché et modification globale de la surface acceptable | Média, couverture, texture et résidus ; ne pas supposer que toutes les grosses bavures disparaissent |
| Usinage par flux abrasif | Conduits internes, trous croisés ou rainures complexes avec un trajet possible pour le média | Passage par la zone, enlèvement, nettoyage et modification admissible des ouvertures critiques |
| Ébavurage par eau haute pression | Certains conduits internes, trous croisés ou pièces soumises à une exigence de propreté | Accès de la buse, enlèvement, séchage, protection contre la corrosion et contrôle de propreté |
| Ébavurage électrochimique ou thermique | Certaines bavures internes difficiles d’accès ou pièces usinées complexes | Compatibilité du matériau et du montage, effets sur les autres zones, nettoyage et contrôle |
La tribofinition vibratoire utilise le mouvement relatif des pièces et des médias pour traiter les bords et les surfaces. Si le traitement se poursuit, l’élimination des bavures peut évoluer vers un arrondi plus prononcé. Contrôlez ensemble le bord, les dimensions et l’aspect sur des échantillons représentatifs. [2][3]
Bords de tôle : contrôlez les deux faces et les ouvertures
Une bande, une meule, un disque ou une brosse peut traiter les bords accessibles d’une tôle plate découpée. Examinez toute la pièce : la sortie d’un trou, une fente étroite ou un bord intérieur après pliage peuvent demander un retournement, un autre outil ou une opération séparée.
Une équerre peut par exemple comporter une face visible et une fente pour câble. Si le ponçage de toute la face modifie le sens du grain, convenez d’abord des faces qui peuvent être traitées et du sens admissible. Contrôlez ensuite le pourtour de la fente et le point de contact réel du câble. Si la fente est trop étroite, choisissez un outil qui y entre ou modifiez la séquence. Le besoin d’un passe-câble dépend du câble, de l’ouverture et de l’assemblage.
Les languettes minces et les petits ponts de matière demandent un soutien et une maîtrise de l’enlèvement. Un ponçage agressif peut supprimer rapidement une grosse bavure mais aussi modifier un contour ou déformer une zone. Vérifiez les dimensions critiques et l’état des bords sur des échantillons représentatifs.
Entrées et trous croisés : le procédé atteint-il la bavure ?
Un outil à chanfreiner ou une fraise peut traiter l’entrée d’un trou régulier, mais modifie sa géométrie. Si le trou positionne une pièce, participe à l’étanchéité ou reçoit une fixation donnée, confirmez d’abord si le chanfrein est autorisé et sa plage admissible. Contrôlez aussi la sortie du perçage : traiter l’entrée ne prouve pas la conformité de l’autre face.
Une bavure dans un trou croisé se trouve à l’intersection de deux conduits et n’est pas directement accessible à une bande extérieure. Certains outils abrasifs dédiés entrent par l’alésage principal. Leur emploi dépend du diamètre, de la géométrie et de l’accès. Si l’outil touche l’alésage, vérifiez l’effet sur sa surface et éliminez les résidus. [4]
Si un outil mécanique ne peut atteindre efficacement la zone, on peut étudier le flux abrasif, l’ébavurage électrochimique, thermique ou à l’eau haute pression. Le flux abrasif exige que le média traverse la zone visée ; l’enlèvement dépend du média, de l’écoulement et de la pièce. L’ébavurage thermique produit des oxydes et demande normalement de considérer un nettoyage ultérieur. [5][6] Aucun de ces procédés n’est universel : vérifiez l’enlèvement, la géométrie critique et la propreté interne sur la pièce.
Petites pièces en série : prévoyez séparation et nettoyage
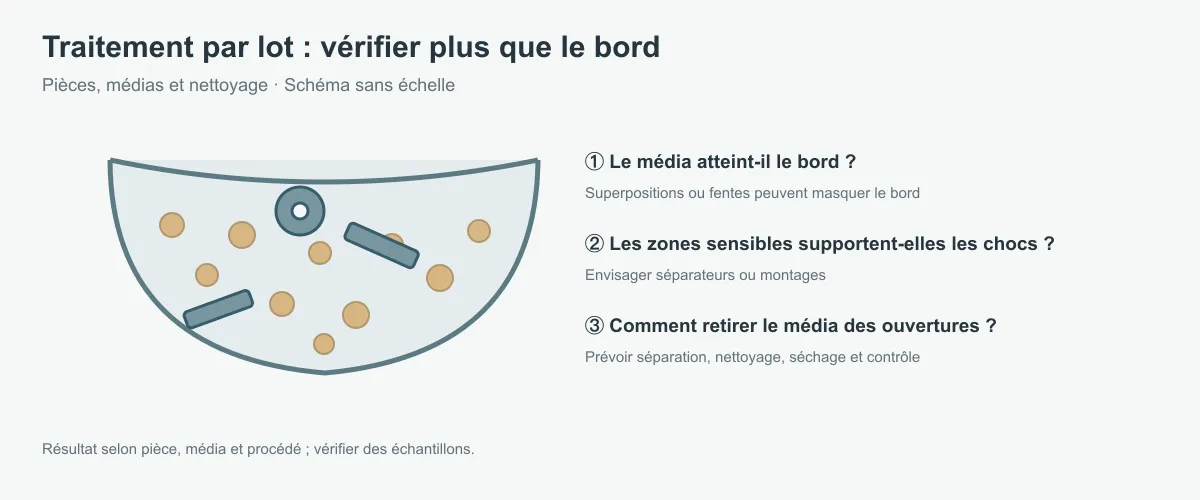
Pour des rondelles, petites pièces plates ou autres pièces aux exigences similaires, la tribofinition vibratoire ou en tonneau peut convenir. Comparez davantage que le nombre de pièces par lot :
- Les pièces peuvent-elles se superposer et masquer des bords au média ?
- Les zones minces, les coins et les faces visibles supportent-ils les contacts et les chocs ?
- Le média peut-il rester coincé dans les trous ou rainures, et être séparé et nettoyé de manière fiable ?
- L’enlèvement admissible, l’aspect et les dimensions conviennent-ils à un traitement global ?
- Combien de temps demandent ensemble le traitement, la séparation, le nettoyage, le séchage et le contrôle ?
Certaines pièces peuvent être séparées ou maintenues dans des montages plutôt que traitées en vrac. [3] Une zone devant conserver une arête vive ou un état particulier peut nécessiter une protection ou un traitement local ; convenez de la méthode sur échantillons.
Comparez le coût complet d’une pièce acceptable
Comparez les offres pour la même révision de plan, la même quantité et les mêmes critères d’acceptation. Incluez préparation, montage, traitement, retournement, séparation, nettoyage, contrôle et retouches éventuelles, pas seulement la vitesse de la machine ou le temps manuel par pièce.
Une petite quantité peut favoriser une reprise manuelle locale ; pour des commandes répétées, comparez le coût de préparation d’un montage ou d’un traitement par lot. Les défauts d’aspect, médias coincés ou dimensions hors tolérance peuvent augmenter les coûts de tri et de reprise. Convenez du résultat avant de comparer les prix afin que les devis couvrent le même travail.
Que préciser sur le plan et l’échantillon ?
L’acheteur n’a pas à choisir une machine avant de demander un devis. Utilisez un plan, croquis ou une photo pour expliquer l’usage, puis convenez des exigences :
- Repérez les bords touchés par les personnes, les ouvertures pour câbles et les zones de contact, d’étanchéité ou de positionnement.
- Identifiez les surfaces et trous particuliers à protéger et fournissez les consignes exactes de montage de la fixation choisie.
- Si un chanfrein, un rayon ou une limite de bavure mesurable est nécessaire, indiquez l’emplacement, la dimension et le contrôle. Sinon, expliquez d’abord la fonction.
- Précisez si le contrôle intervient après ébavurage, après finition ou après assemblage ; convenez d’un échantillon d’aspect si nécessaire.
- Pour les conduits internes, décrivez la propreté et les points accessibles, puis convenez de la méthode de contrôle et d’échantillonnage.
Le domaine public d’ISO 13715:2017 concerne l’indication des arêtes de forme non définie. Une géométrie définie, telle qu’un chanfrein spécifié, suit les principes de cotation correspondants. [7] Pour les symboles et exigences contractuelles, appliquez la norme complète et le plan convenus entre les parties.
Pour votre projet, vous pouvez envoyer un plan, croquis ou une photo avec le matériau, la quantité prévue et les bords concernés. Si le matériau, la finition ou l’exigence de bord n’est pas encore défini, commencez par expliquer l’usage.