レーザー切断した板、プレス部品、交差穴を持つブロックには、いずれもバリが生じることがあります。ただし、適した処理方法は同じとは限りません。まずバリの位置と工具や加工媒体が届くかを確認し、次に材質、数量、残すべき寸法や表面状態を考えます。大きなバリを先に除去し、重要な箇所を仕上げて検査するなど、一つの部品に複数の工程が必要な場合もあります。
筐体やブラケットでは、配線口、合わせ面の縁、圧入式ファスナーの取付穴に異なる要求が必要なこともあります。板金のバリ取り:エッジの指定と検査もご覧ください。
工具を選ぶ前に部品を確認する
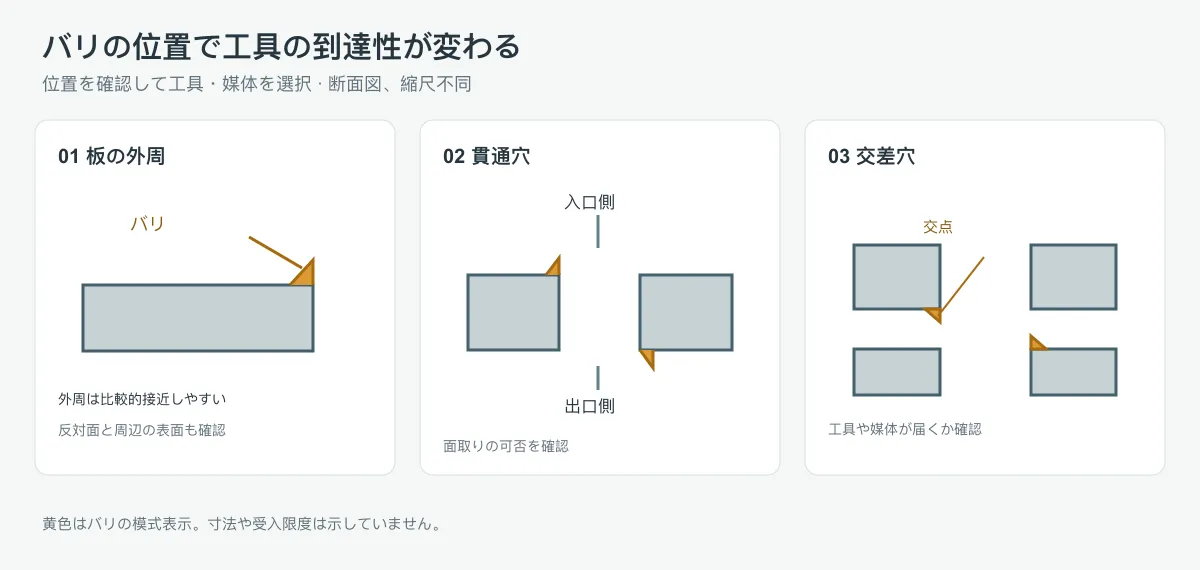
- バリはどこにあるか? 外周、穴の入口、開いたスロットは比較的接近しやすい一方、交差穴、止まり穴の底、折り曲げ後の箱の内側は工具や媒体が実際に届くか確認します。
- バリはどのような状態か? 小さな突起と、厚く硬いバリや連続したバリでは難しさが異なります。大きなバリは先に除去し、仕上げ後に二次バリや残りを確認します。
- 材料を削りすぎてはいけない場所はどこか? 位置決め穴、シール面、薄い爪、合わせ縁、取付条件のある穴は外周と同じ加工に耐えられない場合があります。圧入式ファスナーの穴は、選定した製品の取付指示に従います。
- どのような仕上がりが必要か? 突起の除去、鋭い縁の処理、指定された面取りや丸め、表面の外観改善は別の要求です。一つの工程で複数を行うことはありますが、「バリ取り」だけでは半径や表面粗さは定まりません。[1][2]
主なバリ取り方法の比較
この表は候補を絞るためのものです。結果は工具、媒体、条件、形状、加工前のバリ状態に左右されます。工程名だけで合否は判断できません。
| 方法 | 検討しやすい場面 | 選定前の確認事項 |
|---|---|---|
| 手やすり、スクレーパー、手研磨 | 試作、少量品、接近できる局所の縁 | 接近性、ばらつき、加工痕、作業時間 |
| 面取り工具、皿取り工具、機械加工による面取り | 規則的な穴口、位置決めできる外周 | 面取りの可否、穴径、面取り寸法、特殊な取付穴の要求 |
| ロータリーバー、砥石 | 接近できる大きなバリ、鋳物のバリ、溶接部の局所修整 | 削りすぎ、近接面の傷、二次バリ |
| ベルト、砥石、ディスク研磨 | 接近できる板の切断端、長い外周 | 支持方法、両面や内側への接近、外観面に許される傷 |
| ブラシ、研磨ブラシ | 接近できる小さなバリや局所の縁。一部の専用工具は交差穴にも使用 | バリへの接触、寸法・表面・残留物への影響 |
| 振動バレル研磨 | 媒体が必要な縁に届く複数の部品 | 穴や溝への媒体の出入り、部品同士の傷、薄物の変形、過度の丸み |
| 回転バレル研磨 | 回転処理に適した部品のロット | 時間、衝突、媒体の詰まり、外観。薄物や精密部品すべてに適するわけではない |
| 磁気研磨 | 小部品、細い縁、狭い隙間の仕上げ候補 | 適合性、実際の到達性と除去能力。代表的な部品で確認 |
| ブラスト、ショットブラスト | 表面清浄も必要で、表面全体の変化を許容できる場合 | 媒体、当たる範囲、表面の模様、残留物。大きなバリがすべて除去できるとは限らない |
| 砥粒流動加工 | 媒体の流路を確保できる内部流路、交差穴、複雑な溝 | 対象箇所を媒体が通るか、除去量、洗浄、重要な開口部の変化 |
| 高圧水によるバリ取り | 一部の内部流路や交差穴、清浄度を求める部品 | ノズルの到達、バリ除去、乾燥、防錆、清浄度の確認 |
| 電解または熱エネルギーによるバリ取り | 到達しにくい一部の内部バリや複雑な機械加工部品 | 材質・治具の適合、対象外の箇所への影響、洗浄と検査 |
振動バレル研磨は部品と媒体の相対運動で縁と表面を処理します。加工を続けると、バリの除去からより大きなエッジの丸めに移ることがあります。代表的なサンプルで縁、寸法、外観を一緒に確認してください。[2][3]
板の外周:両面と穴・溝も確認する
ベルト、砥石、ディスクやブラシは、切断した平板の接近できる縁を処理できます。穴の出口、狭い溝、折り曲げ後の内側には、裏返し、工具変更、別工程が必要になることもあります。
例えばブラケットに外観面と配線溝がある場合、面全体の研磨で目の方向が変わるなら、加工してよい面と目の方向を先に取り決めます。そのうえで溝の周囲とケーブルが実際に触れる位置を確認します。工具が入らないほど溝が狭ければ、入る工具や別の工程順を検討します。保護ブッシュの要否はケーブル、開口部、組立方法により異なります。
薄い爪や細い連結部は、支持と除去量の管理が重要です。強い研磨は大きなバリを素早く除去できる場合がありますが、輪郭や形状を変えることもあります。代表的なサンプルで重要寸法と縁の状態を確認します。
穴口と交差穴:処理はバリに届くか?
規則的な穴口には面取り工具や皿取り工具を使えますが、穴口の形状は変わります。位置決め、シール、指定されたファスナーに使う穴は、面取りの可否と許容範囲を先に確認します。ドリルの出口側も確認してください。入口側を処理しただけでは反対側の合否は分かりません。
交差穴のバリは二つの流路の交点にあり、外側のベルトでは直接届きません。主穴から専用の研磨工具を入れて交点を処理できる場合もありますが、穴径、流路形状、工具の到達性に左右されます。工具が主穴の表面に接触する場合はその影響を確認し、加工残留物を除去します。[4]
機械工具が十分に届かない場合、砥粒流動、電解、熱エネルギー、高圧水による方法を検討できます。砥粒流動では媒体が対象箇所を通る必要があり、除去量は媒体、流れ、部品条件に左右されます。熱エネルギーによる処理では酸化物が生じるため、通常は後の洗浄も考慮します。[5][6] どの方法も万能ではありません。部品でバリ除去、重要形状、内部清浄度を確認します。
小部品の量産:分離と洗浄も含める
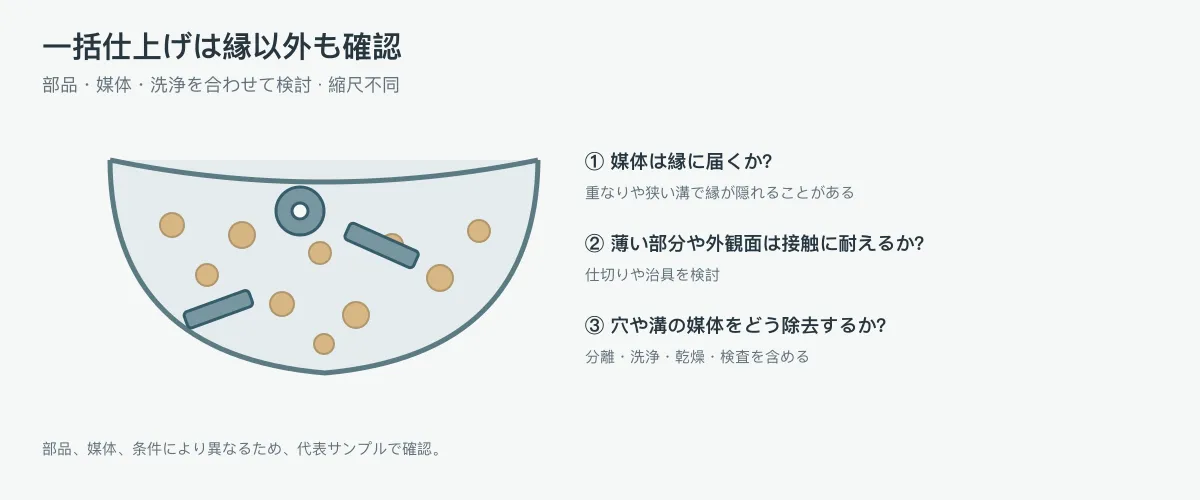
同じような縁の要求を持つプレスワッシャーや平板部品などでは、振動または回転バレル研磨を検討できます。一度に処理できる数量だけでなく、次も比較します。
- 部品が重なり、媒体が縁に届かなくならないか。
- 薄い部分、角、外観面は接触や衝突に耐えられるか。
- 媒体が穴や溝に詰まらないか。確実に分離・洗浄できるか。
- 許容される縁の除去量、外観、寸法は全体処理に適するか。
- 処理、分離、洗浄、乾燥、検査に合計どのくらいの時間が必要か。
部品によっては、まとめて自由に処理せず、区切るか治具で保持できます。[3] 鋭い縁や特殊な穴口を残す必要がある場合は、保護や局所処理が必要かもしれません。サンプルで方法を確認します。
合格部品の総コストを比較する
同じ図面改訂、数量、受入条件で見積もりを比較します。機械速度や一個あたりの手作業時間だけでなく、準備、固定、加工、裏返し、分離、洗浄、検査、手直しの可能性まで含めます。
少量なら柔軟な局所手作業が適する場合があり、継続注文なら治具やロット処理の準備費用を比較する価値があります。外観の傷、媒体の詰まり、寸法不良は選別や手直しの費用を増やします。同じ作業範囲の見積もりを比べるため、先に必要な結果を取り決めます。
図面とサンプルで何を伝えるか
見積もり前に機械を決める必要はありません。図面、スケッチ、写真で使い方を伝え、縁の要求を相談します。
- 手が触れる縁、ケーブルが通る開口部、合わせ・シール・位置決め箇所を示す。
- 保護すべき面と特殊な穴を示し、選定したファスナーの正確な取付条件を伝える。
- 指定面取り、半径、測定可能な残留バリの限度が必要なら、位置、寸法、検査方法を示す。未定ならまず用途を説明する。
- 検査をバリ取り後、表面処理後、組立後のどの段階で行うかを示し、必要に応じて外観サンプルを取り決める。
- 内部流路は清浄度と検査できる位置を説明し、検査方法と抜取方法を取り決める。
ISO 13715:2017 の公開範囲は形状を規定しないエッジの表示を扱います。指定された面取りなど形状を定義する場合には、対応する寸法表示の原則が適用されます。[7] 記号や契約上の要求には、当事者が採用する完全な規格と図面を使用してください。
金属部品のご相談には、図面、スケッチ、写真と、材質、予定数量、気になる縁をお送りください。材質、表面処理、縁の要求が未定でも、用途から相談できます。