Lazerle kesilmiş saclarda, pres parçalarında ve kesişen delikleri olan bloklarda çapak oluşabilir; ancak aynı işlem her parça için uygun değildir. Önce çapağın yerini ve takımın veya işleme ortamının o noktaya ulaşıp ulaşmadığını belirleyin. Ardından malzemeyi, miktarı ve korunması gereken ölçüleri ve yüzeyleri değerlendirin. Bir parça birden fazla işlem gerektirebilir: önce büyük çapak alınır, ardından kritik bölgeler bitirilir ve kontrol edilir.
Muhafaza ve braketlerde kablo açıklıkları, birleşme kenarları ve kendinden perçinlemeli bağlantı elemanı delikleri farklı gereksinimler taşıyabilir. Sac metal çapak alma: kenar gereksinimleri ve kontrol yazısına da bakın.
Takımı seçmeden önce parçayı inceleyin
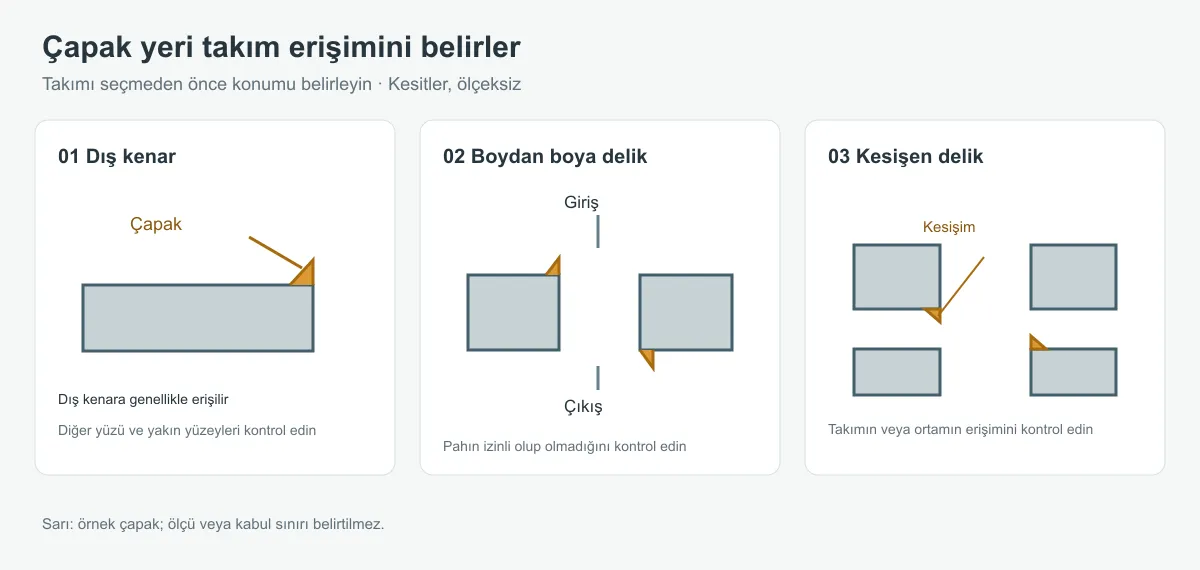
- Çapak nerede? Dış kenarlar, delik ağızları ve açık yarıklar genellikle erişilebilirdir. Kesişen delikler, kör delik dipleri ve bükülmüş bir kutunun içi için takımın veya ortamın gerçekten ulaşıp ulaşmadığını kontrol edin.
- Çapağın durumu nasıl? Küçük bir çıkıntı ile kalın, sert veya sürekli çapak farklı zorluklar sunar. Büyük çapak önce alınabilir; sonrasında ikincil çapak ve kalıntı kontrol edilir.
- Nerede malzeme korunmalı? Konumlandırma deliği, sızdırmazlık yüzeyi, ince tırnak, eşleşme kenarı veya özel montaj koşulu olan delik dış çevreyle aynı işlemi kabul etmeyebilir. Kendinden perçinlemeli bağlantı deliğinde seçilen elemanın montaj talimatını izleyin.
- Hangi sonuç isteniyor? Çıkıntıyı almak, keskin kenarı kırmak, belirli bir pah veya radyüs oluşturmak ve yüzey görünümünü iyileştirmek ayrı gereksinimlerdir. Bir işlem birkaçını karşılayabilir; ancak yalnızca “çapak al” ifadesi radyüsü veya yüzey pürüzlülüğünü belirlemez. [1][2]
Yaygın yöntemlerin karşılaştırılması
Tablo seçenekleri daraltmaya yardımcı olur. Sonuç takım, ortam, ayarlar, geometri ve başlangıç çapak durumuna bağlıdır; yöntem adı tek başına kabulü kanıtlamaz.
| Yöntem | Ne zaman değerlendirilebilir? | Seçimden önce ne kontrol edilmeli? |
|---|---|---|
| Elle eğeleme, raspalama veya zımparalama | Prototip, az sayıda parça veya erişilebilir yerel kenarlar | Erişim, tutarlılık, izler ve işçilik süresi |
| Pah takımı, havşa veya işlenmiş pah | Düzenli delik ağızları veya konumlandırılabilir dış konturlar | Pahın izinli olup olmadığı, delik ve pah ölçüleri, özel bağlantı deliği koşulları |
| Döner freze veya taşlama ucu | Erişilebilir büyük çapaklar, döküm çapakları veya kaynak çevresinde yerel düzeltme | Aşırı talaş kaldırma, yakın yüzeylerin hasarı ve ikincil çapak |
| Bant, taş veya disk ile taşlama | Erişilebilir sac kesim kenarları ve uzun dış konturlar | Parça desteği, iki yüze ve iç açıklıklara erişim, görünür yüzeyde izinli izler |
| Fırça veya aşındırıcı fırça | Erişilebilir küçük çapaklar ve yerel kenarlar; bazı özel takımlar belirli çapraz deliklerde kullanılabilir | Çapağa temas ve ölçü, yüzey, kalıntı üzerindeki etki |
| Titreşimli yüzey bitirme | Ortamın ilgili kenarlara ulaşabildiği çok sayıda parça | Ortamın delik ve yarıklara girip çıkarılması, çarpma, ince parça deformasyonu ve aşırı yuvarlama |
| Tamburlu yüzey bitirme | Tambur hareketine uygun parti parçaları | Süre, çarpışma, sıkışan ortam ve görünüm; her ince veya hassas parça için uygun değildir |
| Manyetik bitirme | Küçük parçalar, ince kenarlar veya dar boşluklar için aday yöntem | Uygunluk, gerçek erişim ve kaldırma kapasitesini temsilî parçalarla doğrulama |
| Kumlama veya bilyalı püskürtme | Yüzey temizliği de gerektiğinde ve genel yüzey değişimine izin verildiğinde | Ortam, kapsama, doku ve kalıntı; her büyük çapağın kalkacağını varsaymama |
| Aşındırıcı akışla işleme | Ortamın akış yolu oluşturabildiği iç kanallar, kesişen delikler veya karmaşık yarıklar | Hedef noktadan akış, malzeme kaldırma, temizlik ve kritik ağızlardaki izinli değişim |
| Yüksek basınçlı suyla çapak alma | Bazı iç kanallar, kesişen delikler veya temizlik gereksinimli parçalar | Nozul erişimi, çapak giderme, kurutma, korozyon önleme ve temizlik doğrulaması |
| Elektrokimyasal veya termal çapak alma | Bazı erişimi zor iç çapaklar veya karmaşık işlenmiş parçalar | Malzeme ve fikstür uygunluğu, diğer bölgelere etki, temizlik ve kontrol |
Titreşimli yüzey bitirmede parça ile ortamın göreli hareketi kenarları ve yüzeyleri işler. İşlem sürdükçe çapak alma daha belirgin kenar yuvarlamaya dönüşebilir. Kenarı, ölçüleri ve görünümü temsilî numunelerde birlikte kontrol edin. [2][3]
Sac kenarları: İki yüzü ve açıklıkları kontrol edin
Bant, taş, disk veya fırça kesilmiş düz sacın erişilebilir kenarlarını işleyebilir. Bütün parçayı değerlendirin: delik çıkışı, dar yarık veya bükümden sonraki iç kenar parçayı çevirmeyi, takım değiştirmeyi veya ayrı işlem yapmayı gerektirebilir.
Örneğin bir brakette görünür yüzey ve kablo yarığı birlikte bulunabilir. Tüm yüzeyin zımparalanması çizgi yönünü değiştirecekse, önce işlenebilecek yüzeyleri ve izinli yönü belirleyin. Ardından yarığın çevresini ve kablonun gerçek temas noktasını kontrol edin. Yarık seçilen takım için çok darsa, erişebilen başka bir takım veya farklı işlem sırası gerekir. Kablo koruyucu gerekip gerekmediği kabloya, açıklığa ve montaja bağlıdır.
İnce tırnak ve dar bağlantılar için destek ve kaldırılan malzeme kontrolü önemlidir. Güçlü taşlama büyük çapağı hızlı giderebilir ama konturu veya şekli de değiştirebilir. Kritik ölçüleri ve kenar durumunu temsilî numunelerde kontrol edin.
Delik ağızları ve kesişen delikler: İşlem çapağa ulaşıyor mu?
Pah takımı veya havşa düzenli bir delik ağzını işleyebilir, fakat ağzın geometrisini değiştirir. Delik konumlandırma, sızdırmazlık veya belirli bir bağlantı elemanı içinse, önce pahlama iznini ve sınırlarını doğrulayın. Matkap çıkışını da kontrol edin: girişin işlenmesi karşı tarafın kabulünü göstermez.
Kesişen delikte çapak iki kanalın birleşimindedir; dıştaki bantla doğrudan erişilemez. Bazı özel aşındırıcı takımlar ana delikten girerek kesişimi işleyebilir. Uygunluk çap, kanal geometrisi ve erişime bağlıdır. Takım ana deliğin yüzeyine değiyorsa etkisini kontrol edin ve kalıntıları temizleyin. [4]
Mekanik takım yeterince ulaşamıyorsa aşındırıcı akış, elektrokimyasal, termal veya yüksek basınçlı su yöntemleri değerlendirilebilir. Aşındırıcı akışta ortam hedef bölgeden geçmelidir; kaldırma miktarı ortama, akışa ve parçaya bağlıdır. Termal çapak alma oksit oluşturur ve genellikle sonraki temizliğin değerlendirilmesini gerektirir. [5][6] Hiçbiri evrensel çözüm değildir: çapak giderme, kritik geometri ve iç temizliği parçada doğrulayın.
Çok sayıda küçük parça: Ayırma ve temizliği de hesaba katın
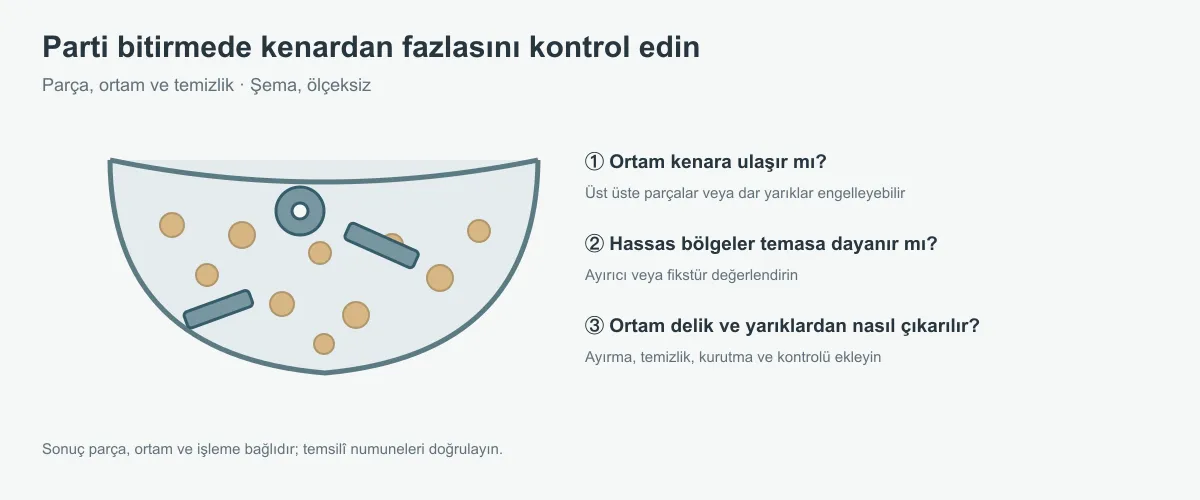
Kenar gereksinimleri benzer olan pres pulları, düz parçalar veya diğer küçük parçalar için titreşimli ya da tamburlu bitirme düşünülebilir. Yalnızca parti başına parça sayısını değil, şunları da karşılaştırın:
- Parçalar üst üste gelerek ortamın kenarlara erişimini engeller mi?
- İnce bölgeler, köşeler ve görünür yüzeyler temas ve çarpmaya dayanır mı?
- Ortam delik veya yarığa sıkışır mı; güvenilir biçimde ayrılıp temizlenebilir mi?
- İzinli kenar kaldırma, görünüm ve ölçüler tüm parçanın işlenmesine uygun mu?
- İşleme, ayırma, temizlik, kurutma ve kontrol birlikte ne kadar sürer?
Bazı parçalar serbestçe birlikte işlenmek yerine bölmelerle ayrılabilir veya fikstürle tutulabilir. [3] Keskin kenarın ya da özel delik ağzının korunması gereken yerlerde koruma veya yerel işlem gerekebilir; yöntemi numuneyle doğrulayın.
Kabul edilebilir parçanın toplam maliyetini karşılaştırın
Teklifleri aynı çizim revizyonu, miktar ve kabul koşullarına göre karşılaştırın. Yalnızca makine hızı veya parça başına işçilik değil; hazırlık, bağlama, işleme, çevirme, ayırma, temizlik, kontrol ve olası yeniden işleme de dahildir.
Küçük miktarlarda esnek yerel el işlemi uygun olabilir; tekrarlanan siparişlerde fikstür veya parti işlemi hazırlık maliyeti karşılaştırılabilir. Görünüm hasarı, sıkışan ortam veya tolerans dışı ölçüler ayıklama ve yeniden işleme maliyetini artırabilir. Aynı iş kapsamını karşılaştırmak için önce gerekli sonucu belirleyin.
Çizim ve numunede ne belirtilmeli?
Teklif istemeden önce makine seçmek zorunda değilsiniz. Çizim, eskiz veya fotoğrafla kullanım amacını anlatın, ardından kenar gereksinimlerini belirleyin:
- Elle temas edilen kenarları, kablo açıklıklarını ve birleşme, sızdırmazlık veya konumlandırma bölgelerini işaretleyin.
- Korunacak yüzeyleri ve özel delikleri belirtin; seçilen bağlantı elemanının kesin montaj talimatını verin.
- Belirli pah, radyüs veya ölçülebilir artık çapak sınırı gerekiyorsa yeri, ölçüyü ve kontrol yöntemini belirtin. Henüz belirsizse önce işlevi açıklayın.
- Kontrolün çapak alma, yüzey işlemi veya montaj sonrasında mı yapılacağını belirtin; gerekiyorsa görünüm numunesi üzerinde anlaşın.
- İç kanallarda temizlik gereksinimini ve erişilebilir kontrol noktalarını açıklayıp kontrol ve örnekleme yöntemini belirleyin.
ISO 13715:2017'nin kamuya açık kapsamı şekli tanımlanmamış kenarların gösterimini ele alır. Belirli pah gibi tanımlanmış geometriler için ilgili ölçülendirme ilkeleri uygulanır. [7] Semboller ve sözleşme koşulları için tarafların kabul ettiği tam standardı ve çizimi kullanın.
Metal parça projeniz için çizim, eskiz veya fotoğrafı; malzeme, beklenen miktar ve önemli kenarlarla birlikte gönderebilirsiniz. Malzeme, yüzey veya kenar gereksinimi henüz belirli değilse kullanım amacından başlayabilirsiniz.