Laserzuschnitte, Stanzteile und Blöcke mit sich kreuzenden Bohrungen können Grate aufweisen. Sie brauchen aber nicht zwangsläufig dieselbe Bearbeitung. Entscheidend sind zunächst die Lage des Grats und die Frage, ob Werkzeug oder Bearbeitungsmedium ihn erreichen. Danach folgen Werkstoff, Stückzahl sowie Maße und Oberflächen, die erhalten bleiben müssen. Bei einem Teil können mehrere Schritte nötig sein: zuerst einen großen Grat entfernen, anschließend kritische Bereiche feiner bearbeiten und prüfen.
Bei Gehäusen und Haltern können Kabelöffnungen, Anlagekanten und Löcher für Einpressbefestiger unterschiedliche Anforderungen haben. Dazu passt der Leitfaden zu Kantenanforderungen und Prüfung beim Blechentgraten.
Erst das Teil betrachten, dann das Werkzeug wählen
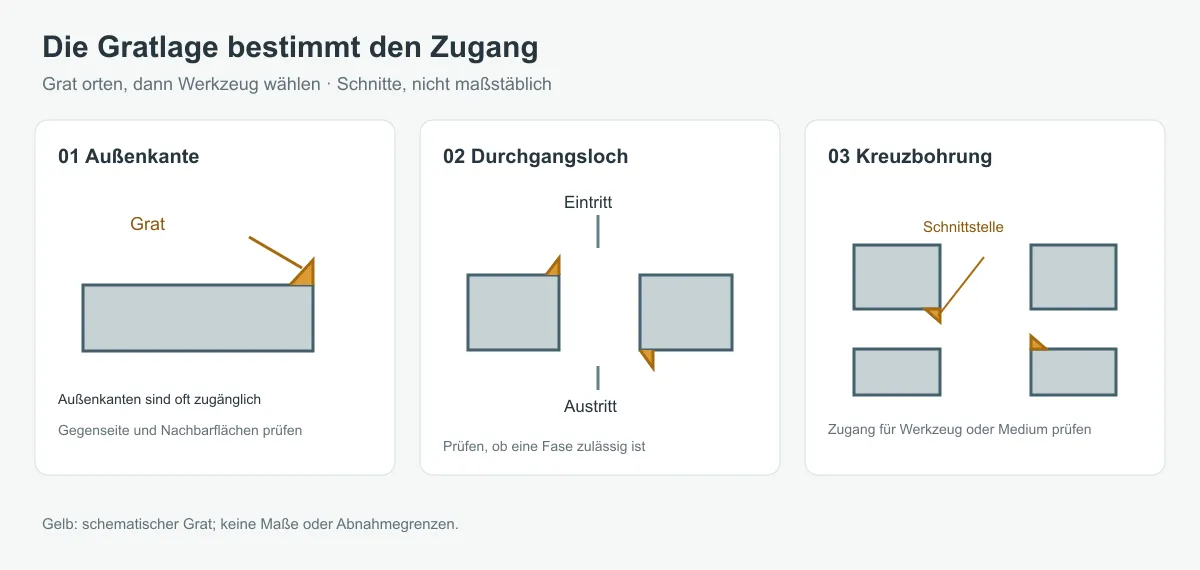
- Wo sitzt der Grat? Außenkanten, Bohrungsmündungen und offene Schlitze sind häufig zugänglich. Bei Kreuzbohrungen, Sacklochgründen und der Innenseite eines gekanteten Gehäuses muss geprüft werden, ob Werkzeug oder Medium die Stelle tatsächlich erreicht.
- Wie sieht der Grat aus? Ein kleiner Überstand und ein dicker, harter oder durchgehender Grat stellen unterschiedliche Anforderungen. Ein großer Grat kann eine Vorbearbeitung erfordern; danach auf Sekundärgrate und Reste prüfen.
- Wo muss Material erhalten bleiben? Eine Passbohrung, Dichtfläche, dünne Lasche, Anlagekante oder ein Loch mit konkreter Montagevorgabe verträgt unter Umständen nicht dieselbe Bearbeitung wie der Außenrand. Für Einpresslöcher gelten die Anweisungen des gewählten Befestigers.
- Welches Ergebnis ist gefordert? Einen Überstand entfernen, eine scharfe Kante brechen, eine definierte Fase oder Rundung erzeugen und das Oberflächenbild verbessern sind verschiedene Anforderungen. Ein Arbeitsgang kann mehrere davon erfüllen, doch „entgraten“ allein legt weder Radius noch Rauheit fest. [1][2]
Gängige Verfahren im Vergleich
Die Tabelle grenzt die Auswahl ein. Das Ergebnis hängt von Werkzeug, Medium, Einstellungen, Geometrie und Ausgangszustand des Grats ab. Der Verfahrensname allein belegt keine Abnahme.
| Verfahren | Wann es infrage kommt | Vor der Auswahl prüfen |
|---|---|---|
| Manuelles Feilen, Schaben oder Schleifen | Prototypen, kleine Mengen oder zugängliche lokale Kanten | Zugang, Gleichmäßigkeit, Bearbeitungsspuren und Arbeitszeit |
| Fasenwerkzeug, Senker oder gefräste Fase | Regelmäßige Bohrungsmündungen oder positionierbare Außenkonturen | Zulässigkeit der Fase, Bohrungsmaß, Fasenmaß und Vorgaben für Befestigungslöcher |
| Rotationsfräser oder Schleifstift | Zugängliche große Grate, Gussgrate oder lokale Nacharbeit an Schweißstellen | Zu großer Materialabtrag, Beschädigung benachbarter Flächen und Sekundärgrate |
| Band-, Scheiben- oder Schleifscheibenbearbeitung | Zugängliche Blechkanten und lange Außenkonturen | Abstützung, Zugang zu beiden Seiten und Innenöffnungen sowie zulässige Spuren auf Sichtflächen |
| Bürste oder Schleifbürste | Zugängliche kleine Grate und lokale Kanten; spezielle Werkzeuge auch für manche Kreuzbohrungen | Kontakt zum Grat sowie Auswirkungen auf Maße, Oberfläche und Rückstände |
| Vibrationsgleitschleifen | Mehrere Teile mit Kanten, die das Medium erreicht | Eintritt und Entfernung des Mediums aus Löchern oder Schlitzen; Stöße, Verformung dünner Teile und zu starke Rundung |
| Trommelgleitschleifen | Chargen, die sich für eine Trommelbewegung eignen | Bearbeitungszeit, Kollisionen, eingeklemmtes Medium und Aussehen; nicht für jedes dünne oder präzise Teil geeignet |
| Magnetfinish | Mögliche Option für kleine Teile, feine Kanten oder enge Spalten | Eignung, tatsächlicher Zugang und Abtragsvermögen; an repräsentativen Teilen prüfen |
| Strahlen oder Kugelstrahlen | Wenn zugleich eine Oberflächenreinigung nötig und eine flächige Veränderung zulässig ist | Medium, Abdeckung, Oberflächenbild und Rückstände; große Grate nicht pauschal als entfernt annehmen |
| Strömungsschleifen | Innenkanäle, Kreuzbohrungen oder komplexe Schlitze mit möglichem Medienweg | Durchströmung der Zielstelle, Abtrag, Reinigung und zulässige Änderung kritischer Öffnungen |
| Hochdruckwasserentgraten | Manche Innenkanäle, Kreuzbohrungen oder Teile mit Sauberkeitsanforderung | Düsenzugang, Gratentfernung, Trocknung, Korrosionsschutz und Sauberkeitsprüfung |
| Elektrochemisches oder thermisches Entgraten | Manche schwer erreichbaren Innengrate oder komplexe bearbeitete Teile | Eignung von Werkstoff und Vorrichtung, Auswirkungen auf andere Bereiche, Reinigung und Prüfung |
Beim Vibrationsgleitschleifen bearbeiten relative Bewegungen von Werkstücken und Medien Kanten und Oberflächen. Mit zunehmender Bearbeitung kann das Entgraten in eine stärkere Kantenverrundung übergehen. Kante, Maße und Oberflächenbild gemeinsam an repräsentativen Mustern prüfen. [2][3]
Blechkanten: Beide Seiten und Öffnungen prüfen
Band, Scheibe oder Bürste können zugängliche Kanten eines zugeschnittenen ebenen Blechs bearbeiten. Das ganze Teil betrachten: Der Austritt einer Bohrung, ein enger Schlitz oder eine Innenkante nach dem Biegen kann ein Wenden, ein anderes Werkzeug oder einen zusätzlichen Arbeitsgang erfordern.
Ein Halter kann zum Beispiel eine Sichtfläche und einen Kabelschlitz besitzen. Würde das Schleifen der ganzen Fläche deren Schliffrichtung verändern, zuerst bearbeitbare Flächen und zulässige Richtung vereinbaren. Danach den Schlitzumfang und den tatsächlichen Kontaktbereich des Kabels prüfen. Ist der Schlitz für das gewählte Werkzeug zu eng, braucht es ein zugängliches Werkzeug oder eine andere Reihenfolge. Ob eine Kabeltülle nötig ist, hängt von Kabel, Öffnung und Montage ab.
Dünne Laschen und schmale Stege brauchen Abstützung und kontrollierten Materialabtrag. Kräftiges Schleifen entfernt einen großen Grat unter Umständen schnell, kann aber Kontur oder Form verändern. Kritische Maße und Kanten an repräsentativen Mustern prüfen.
Bohrungsmündungen und Kreuzbohrungen: Erreicht das Verfahren den Grat?
Ein Fasenwerkzeug oder Senker kann eine regelmäßige Bohrungsmündung bearbeiten, verändert aber deren Geometrie. Dient die Bohrung zum Positionieren, Abdichten oder für einen bestimmten Befestiger, zuerst Zulässigkeit und Bereich der Fase klären. Auch die Austrittsseite der Bohrung prüfen: Eine bearbeitete Eintrittsseite belegt nicht die Güte der Gegenseite.
Der Grat einer Kreuzbohrung liegt am Schnitt zweier Kanäle und ist mit einem äußeren Schleifband nicht direkt erreichbar. Manche Spezialwerkzeuge gelangen durch die Hauptbohrung an die Schnittstelle. Ihre Eignung hängt von Durchmesser, Kanalform und Zugang ab. Berührt das Werkzeug die Hauptbohrung, Auswirkungen auf deren Oberfläche prüfen und Rückstände entfernen. [4]
Wenn mechanische Werkzeuge die Stelle nicht ausreichend erreichen, können Strömungsschleifen, elektrochemisches, thermisches oder Hochdruckwasserentgraten geprüft werden. Beim Strömungsschleifen muss das Medium die Zielstelle durchströmen; der Abtrag hängt unter anderem vom Medium, der Strömung und dem Werkstück ab. Thermisches Entgraten erzeugt Oxide und erfordert normalerweise eine Betrachtung der anschließenden Reinigung. [5][6] Keines dieser Verfahren ist universell: Gratentfernung, kritische Geometrie und innere Sauberkeit am Teil nachweisen.
Kleine Teile in größeren Mengen: Trennen und Reinigen einplanen
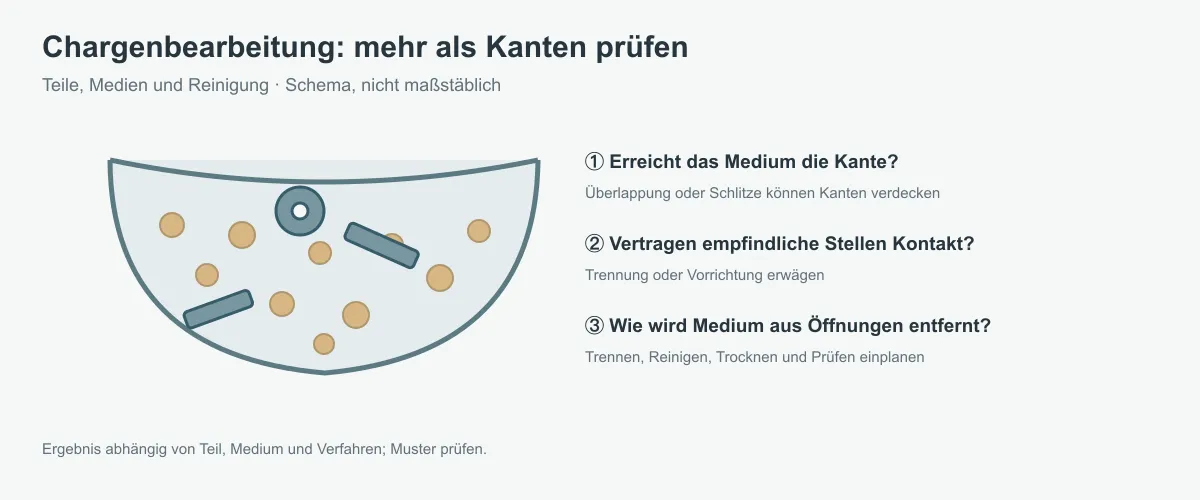
Für gestanzte Scheiben, flache Clips und andere kleine Teile mit ähnlichen Kantenanforderungen kann Vibrations- oder Trommelgleitschleifen infrage kommen. Mehr als die Zahl der Teile pro Charge vergleichen:
- Können sich Teile überlappen und Kanten gegen das Medium abschirmen?
- Vertragen dünne Bereiche, Ecken und Sichtflächen Kontakt und Stöße?
- Kann Medium in Löchern oder Schlitzen stecken bleiben und zuverlässig getrennt und entfernt werden?
- Passen zulässiger Kantenabtrag, Aussehen und Maße zu einer flächigen Bearbeitung?
- Wie viel Zeit benötigen Bearbeitung, Trennung, Reinigung, Trocknung und Prüfung zusammen?
Manche Teile können getrennt oder in Vorrichtungen gehalten statt lose gemeinsam bearbeitet werden. [3] Bereiche, die eine scharfe Kante oder einen besonderen Lochzustand behalten müssen, benötigen möglicherweise Schutz oder eine lokale Bearbeitung; das Vorgehen anhand von Mustern vereinbaren.
Die Gesamtkosten eines zulässigen Teils vergleichen
Angebote anhand derselben Zeichnungsrevision, Menge und Abnahmeanforderungen vergleichen. Vorbereitung, Spannen, Bearbeitung, Wenden, Trennen, Reinigen, Prüfen und mögliche Nacharbeit berücksichtigen, nicht nur Maschinengeschwindigkeit oder Handarbeitszeit pro Teil.
Bei kleinen Mengen kann eine flexible lokale Handbearbeitung sinnvoll sein; bei wiederkehrenden Aufträgen lohnt der Vergleich von Vorbereitungsaufwand für Vorrichtungen oder Chargenverfahren. Sichtschäden, eingeklemmtes Medium oder Maße außerhalb der Toleranz können Sortier- und Nacharbeitskosten erhöhen. Das Ergebnis vor dem Preisvergleich vereinbaren, damit die Angebote dieselbe Leistung umfassen.
Was sollten Zeichnung und Muster festlegen?
Für eine Angebotsanfrage muss der Käufer keine Maschine vorgeben. Mit Zeichnung, Skizze oder Foto den Einsatz erklären und anschließend die Kantenanforderungen abstimmen:
- Von Händen berührte Kanten, Kabelöffnungen sowie Anlage-, Dicht- und Positionierbereiche markieren.
- Zu schützende Flächen und besondere Löcher kennzeichnen und die genauen Einbauvorgaben des gewählten Befestigers übermitteln.
- Falls eine definierte Fase, ein Radius oder ein messbarer Restgrat gefordert ist, Lage, Maß und Prüfmethode angeben. Ist dies offen, zunächst die Funktion erklären.
- Festlegen, ob nach dem Entgraten, nach der Oberflächenbehandlung oder nach der Montage geprüft wird; bei Bedarf ein Aussehensmuster vereinbaren.
- Für Innenkanäle Sauberkeitsanforderungen und zugängliche Prüfstellen beschreiben sowie Prüf- und Stichprobenmethode vereinbaren.
Der öffentliche Anwendungsbereich von ISO 13715:2017 behandelt die Angabe von Kanten unbestimmter Form. Für eine definierte Geometrie wie eine festgelegte Fase gelten die entsprechenden Bemaßungsgrundsätze. [7] Für Symbole und vertragliche Anforderungen die von den Parteien vereinbarte vollständige Norm und Zeichnung anwenden.
Für Ihr Metallteil können Sie eine Zeichnung, Skizze oder ein Foto mit Werkstoff, geplanter Menge und den betreffenden Kanten senden. Sind Werkstoff, Oberfläche oder Kantenanforderung noch offen, beginnen Sie mit dem vorgesehenen Einsatz.