Die Angabe „schlechtes Aussehen“ zeigt selten den nächsten Schritt. Ähnliche dunkle Flecken können durch unvollständige Bedeckung, Rückstände oder Nachbehandlung entstehen; kleine Punkte können Vertiefungen oder erhabene Partikel sein. Zuerst die Beobachtung beschreiben und dann anhand ihrer Lage und der Prozessdaten eingrenzen.[1]
Zunächst die tatsächlich vorhandenen Schichten klären
„Galvanisch beschichtet“ bezeichnet keinen einheitlichen Endzustand. Auf Zink können Passivierung und Versiegelung folgen; dekoratives Nickel/Chrom kann eine Unterschicht, Nickel und eine sehr dünne Chromschicht enthalten. Verzinnte Teile können zusätzlich Lötbarkeit oder elektrische Kontakteigenschaften benötigen. Die sichtbare Außenfarbe belegt nicht den Zustand jeder darunterliegenden Schicht.
Vor der Untersuchung mindestens vier Punkte abstimmen: Grundwerkstoff und Zustand; Reihenfolge aller Schichten und Nachbehandlungen; geforderte Dicken und Messstellen; Feststellung nach Beschichtung, Montage oder Lagerung. Ohne zu wissen, welche Schicht fehlt, fehlt die Grundlage für erneutes Beschichten oder Nacharbeiten.
Dieser Leitfaden behandelt die Beobachtung und Untersuchung metallisch galvanisierter Teile. Nickel, Zink, Zinn und dekoratives Nickel/Chrom haben unterschiedliche Chemien und Prozessfenster. Korrekturen müssen zum jeweiligen Verfahren passen. Elektrotauchlackierung, Pulverbeschichtung und PVD bilden ihre Schichten anders und brauchen eigene Fehleranalysen.
Die fünf Fehler zunächst unterscheiden
| Fehler | Beobachtung beschreiben | Vorrangige Prüfungen | Hilfreiche Nachweise |
|---|---|---|---|
| Abblättern oder Blasen | Geschlossene Blase oder abgelöste Flocken; sichtbarer Grundwerkstoff oder andere Metallschicht | Trennebene, Reinigung/Aktivierung, Schichtwechsel und spätere Belastung | Unbearbeitete Fehlerteile, Querschliffe oder Bruchflächen, geeignete Haftungsprüfungen |
| Vertiefungen oder Rauheit | Eingesunkene oder erhabene Punkte; bereits vor der Beschichtung vorhanden? | Grundwerkstoffoberfläche, Blasen, Partikel, Benetzung und Filtration | Vorher/nachher an derselben Stelle, Vergrößerung, fehlerhafte und einwandfreie Teile |
| Angebrannte Schicht | Raue oder dunkle Abscheidung an Spitzen, Außenkanten oder anodenzugewandten Flächen | Lokale Stromdichte, Beladung, Badzustand und Temperatur | Gestellplan, Stromaufzeichnungen, Aussehen und Dicke nach Position |
| Fehlende Bedeckung oder örtliche Unterdicke | Völlig unbeschichtet oder vorhandene, aber zu dünne Schicht | Oberflächenaktivität, Kontakte, Abschirmung, eingeschlossenes Gas und Vertiefungen | Definierte Dickenmessstellen, Kontaktprüfung, Vergleich bei geänderten Gestellpositionen |
| Farbabweichung | Gesamte Farbverschiebung, örtliche Streifen oder Wasserfleckenmuster | Schichtaufbau, Rauheit, Nachbehandlung und Betrachtungsbedingungen | Gleiches Licht und gleiche Orientierung, Zwischenmuster, geeignete Dicken- oder Zusammensetzungsprüfung |
Dies sind Ansatzpunkte. Ein Fehler kann mehrere Ursachen haben; in einem Los können zwei verschiedene Probleme gleichzeitig auftreten.[1][2]
Bei Abblättern die sich lösende Schicht bestimmen
Abblättern zeigt ein örtliches Haftungsproblem, doch die Trennung kann zwischen Grundwerkstoff und Unterschicht oder zwischen abgeschiedenen Schichten liegen. Unzureichende Reinigung oder Aktivierung beeinträchtigt Nickelhaftung; Passivierung während des Umsetzens kann auch Mehrschichtnickel schwächen. Der Fehler kann erst nach Erwärmung, Verformung oder weiterer Abscheidung sichtbar werden.[2]
Fehlerteile vor Schleifen oder Entschichten sichern. Ablösekante und angrenzenden intakten Bereich fotografieren. In dieser Reihenfolge prüfen:
- Trennstelle lokalisieren. Freigelegte Oberfläche und beide Seiten abgelöster Flocken untersuchen; bei Bedarf Schichten durch Querschliff oder Zusammensetzungsanalyse unterscheiden. Silberfarbenes Metall muss nicht der Grundwerkstoff sein.
- Vorbehandlung dieser Grenzfläche zurückverfolgen. Löst sich die Unterschicht vom Grundwerkstoff, Eingangszustand, Öl, Oxide und Aktivierung prüfen. Bei Trennung zwischen Schichten auch Spülen, Verweilzeiten, Stromunterbrechungen und Umsetzen prüfen.
- Frühestes Auftreten vergleichen. Sofort nach dem Bad, nach dem Tempern oder nach Montagebiegen auftretende Fehler erfordern andere Prüfungen. Ein späterer Schritt kann lediglich eine bereits schwache Grenzfläche offenlegen.
- Haftung entsprechend der Anwendung prüfen. Bei späterem Umformen oder Erwärmen eine passende Prüfung metallischer Überzüge wählen und Verfahren sowie Annahmekriterien vereinbaren.[5]
Gewöhnliches Klebeband, ein Gitterschnitt für Lack oder „lässt sich nicht mit der Hand abkratzen“ sind keine universellen Abnahmemethoden metallischer Schichten. ASTM B571 umfasst qualitative Haftungsprüfungen, deren Eignung von Schicht, Dicke und Grundwerkstoff abhängt. Das gewählte Verfahren gehört in die Abnahmeanforderungen.[5]
Vertiefungen und erhabene Partikel unterscheiden
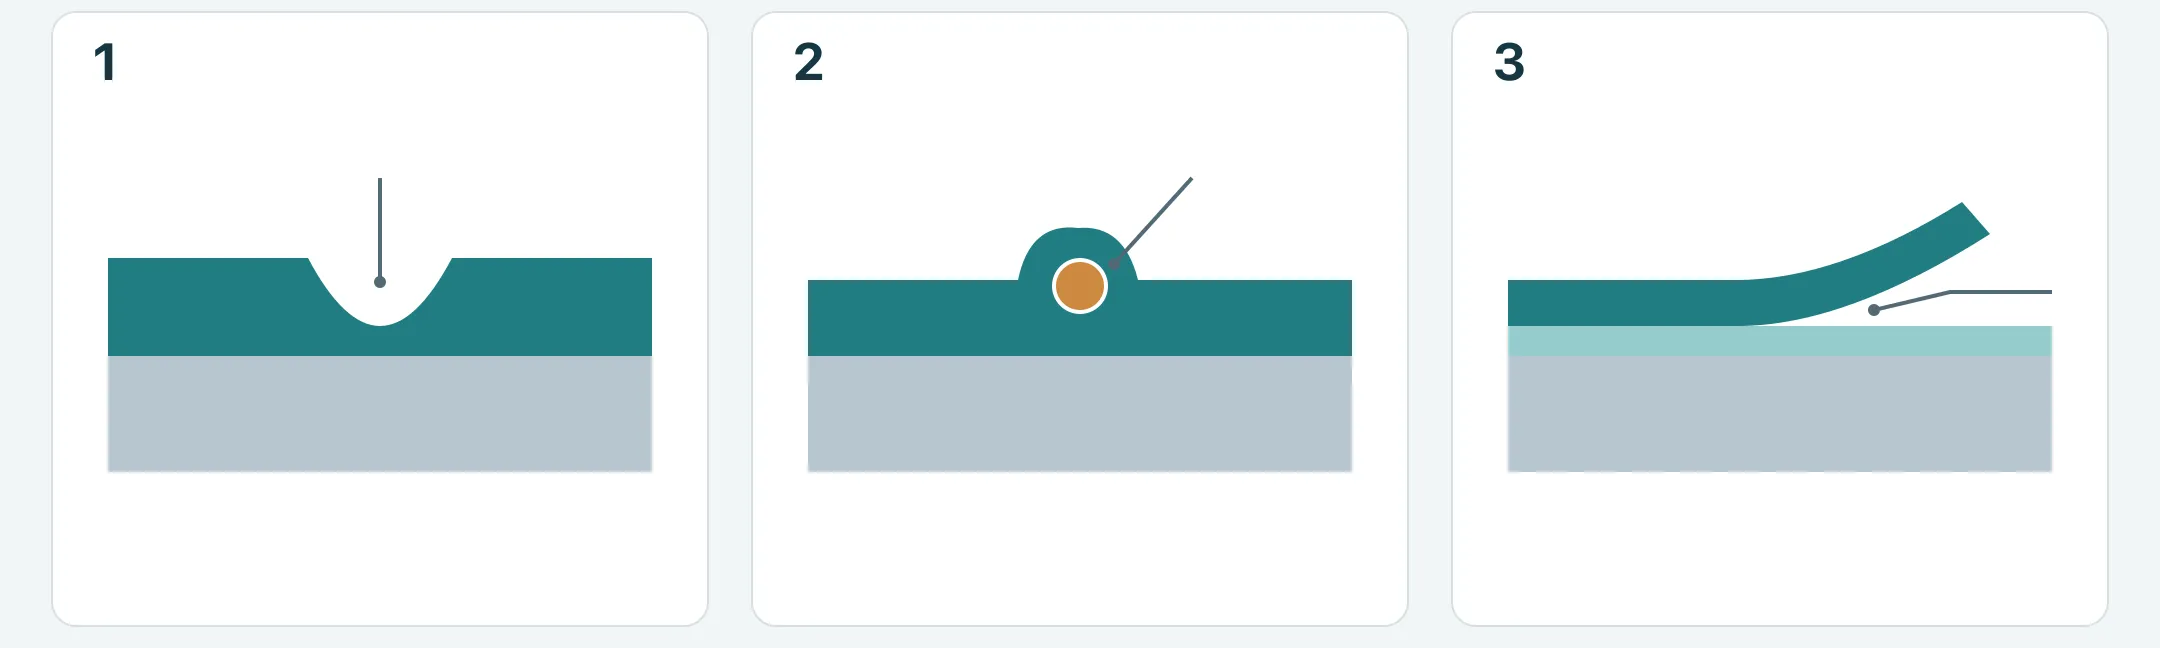
Vertiefungen in Nickel können mit anhaftenden Gasblasen, öligen Verunreinigungen oder vorhandenen Poren des Grundwerkstoffs zusammenhängen. Erhabene Rauheit kann von während der Abscheidung eingeschlossenen Partikeln stammen. Beides wirkt dicht gesprenkelt, verlangt aber andere Korrekturen.[2]
Relief unter Streiflicht und geeigneter Vergrößerung untersuchen, gegebenenfalls einen Querschliff erstellen. Vergrößerung oder Maßstab sowie Teileorientierung festhalten. Schon eine andere Lichtrichtung kann den Schatten einer Erhebung wie eine Vertiefung erscheinen lassen.
Auf nach oben gerichteten Flächen zuerst Partikelablagerung und Filtration prüfen. Bei Innenbiegungen, Sacklöchern oder gasfangenden Taschen Orientierung, Flüssigkeitseintritt und Blasenabgang prüfen. Dieselbe Stelle vor dem Beschichten vergleichen: Korrosionsgruben, eingedrückte Partikel oder Bearbeitungsfehler können sichtbar bleiben. Solche Muster helfen bei der Prüfauswahl, ersetzen aber keine Ergebnisse.[1][2]
Bei Vertiefungen nicht blind Netzmittel oder Glanzbildner zugeben oder das gesamte Bad behandeln. Zuerst Analysen, Zugaben und Filterwartung prüfen; anschließend durch Fachpersonal kleine kontrollierte Vergleiche durchführen, um Partikel, Verschmutzung, Gasblasen und Grundwerkstoff zu unterscheiden.
Beim Anbrennen lokale Strombedingungen prüfen
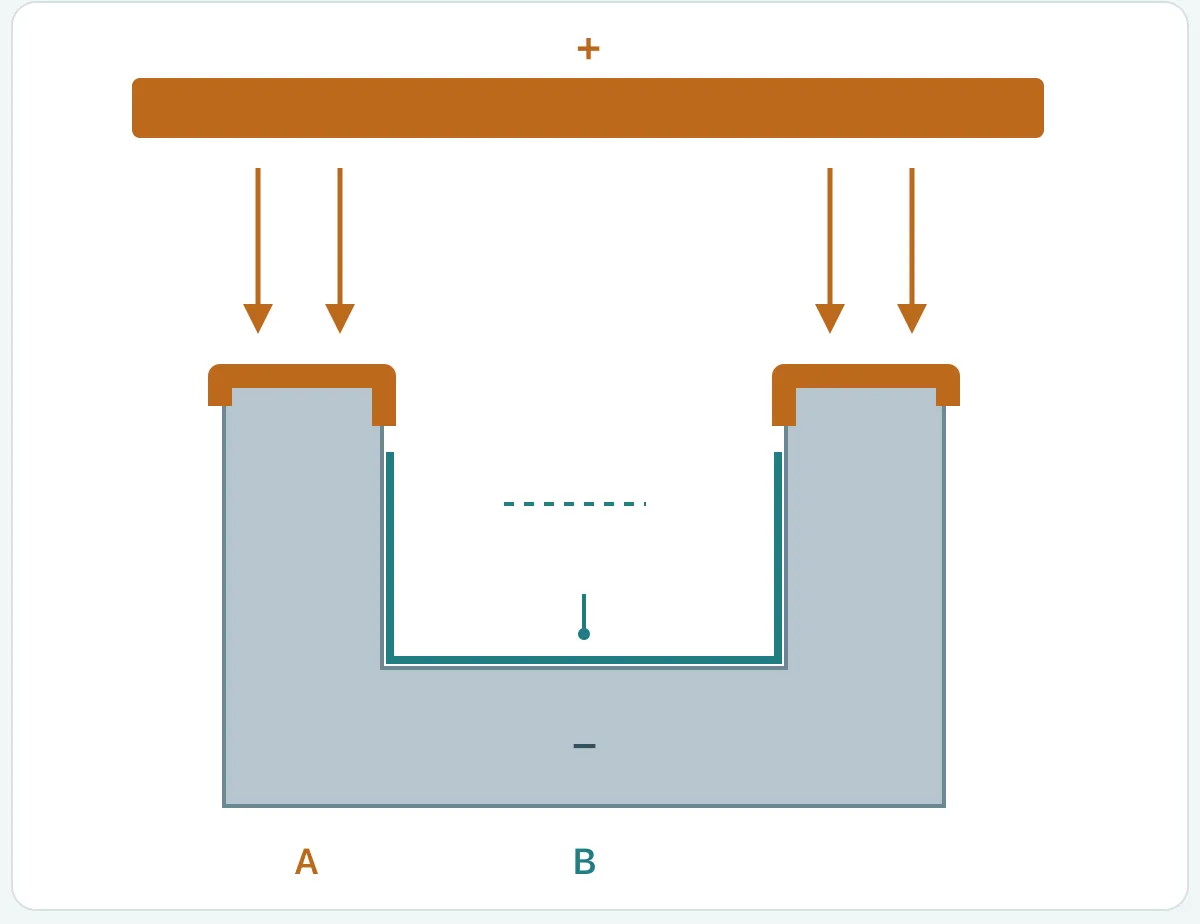
„Anbrennen“ bezeichnet in der Galvanik meist eine ungewöhnlich raue, dunkle oder fehlerhafte Abscheidung und keinen Brandschaden. Bei Nickel kann zu hohe lokale Stromdichte an Kanten und Spitzen diesen Fehler auslösen; niedrige Badtemperatur oder ein unausgewogenes Bad können ihn verstärken.[2]
Der Gleichrichterstrom ist ein Gesamtwert. Er bedeutet nicht, dass alle Flächen dieselbe Stromdichte erhalten. Vorsprünge, äußere Gestellplätze und anodennähere Flächen können höhere Stromdichten als Vertiefungen haben; die Dickenverteilung ändert sich entsprechend. Teileform und Gestellanordnung mitprüfen.[3]
Rechenbeispiel: Ohne freiliegende Gestellfläche ergeben 120 A Gesamt-Kathodenstrom bei 60 dm² eingetauchter und elektrisch angeschlossener Teilefläche durchschnittlich 2 A/dm². Sinkt die Fläche bei weiterhin 120 A auf 30 dm², steigt der Mittelwert auf 4 A/dm². Die Zahlen zeigen den Beladungseinfluss und sind keine Prozessvorgaben; örtliche Werte können trotzdem abweichen.
Fehler in Teilezeichnung und Gestellplan markieren; reale Beladung, Eintauchen, Stromverlauf, Temperatur und Badaufzeichnungen prüfen. Brennen Kanten an, während Vertiefungen dünn bleiben, kann mehr Gesamtstrom die Kanten verschlechtern. Gezielter sind Versuche mit Orientierung, Abstand, Abschirmungen, Hilfsanoden oder anderer Stromverteilung, gefolgt von Prüfungen kritischer Stellen am realen Teil.[2][3]
Schwärzung allein beweist kein Anbrennen. Schichtmorphologie und Auftretenszeitpunkt helfen, Rückstände, Nachbehandlungsflecken und andere Möglichkeiten abzugrenzen.
Fehlende Bedeckung von örtlicher Unterdicke trennen
Eine unbeschichtete Fläche und ein vorhandener, zu dünner Überzug sind unterschiedliche Zustände. Silberfarbene Grundwerkstoffe und Überzüge können die Sichtprüfung täuschen. Geeignete Dickenmessung oder Querschliff entsprechend dem System an verdächtigen und benachbarten guten Stellen wählen.[6][7]
Schlechter elektrischer Kontakt stört die Abscheidung. Auch bei stabilem Kontakt können geometrische Abschirmung, Oberflächenaktivität oder zurückgehaltenes Gas die Bedeckung beeinträchtigen. Metallischer Glanz beweist bei Mehrschichtsystemen nicht, dass jede einzelne Lage vollständig und durchgehend ist.[2]
- Nahe Kontakten: vereinbarte Kontaktzone klären, dann sicheren Halt, Kontaktzustand und Gestellwartung prüfen.
- Tiefe Löcher, Innenkanten oder Überlappungen: Flüssigkeitseintritt, Gasabgang, Schichtverteilung und Messzugang prüfen.
- Einzelne unregelmäßige Flecken: Vorbeschichtungszustand und Reinigungs-/Aktivierungsdaten auf Rückstände und örtliche Probleme vergleichen.
- Stets derselbe Gestellplatz: Materiallose, Positionen und Orientierungen getrennt vergleichen; folgt der Fehler dem Teil oder dem Platz?
Eine ausreichende Dicke außen beweist keine ausreichende Bedeckung am Lochgrund oder in Innenkanten. Fordert die Zeichnung örtliche Mindestdicke oder durchgehende Bedeckung, müssen Stelle und praktikable Prüfung festgelegt sein. Bereich, Größe und Funktionsgrenzen von Kontaktspuren vorher vereinbaren; nicht nachträglich pauschal als „normale Gestellspuren“ abtun.
Betrachtungsbedingungen vor der Farbanalyse angleichen
Farbabweichung bedeutet nicht automatisch Unterdicke. Zusammensetzung, Oberflächenstruktur und Nachbehandlung wirken ebenfalls. Bei Zink- und Zink-Nickel-Passivierungen beeinflussen etwa Prozessbedingungen die Farbe; Metallanreicherung im Passivierungsbad kann Schleier oder Verfärbungen verursachen.[4]
Muster bei gleichem Licht, Hintergrund und gleicher Orientierung vergleichen. Farbton, Glanz und Flecken unterscheiden. Automatischer Weißabgleich am Telefon und Reflexionswinkel können täuschen. Bei instrumentellen Farbwerten Einstellungen, Messstellen und Kriterien vereinbaren, statt einen allgemeinen Grenzwert für alle Metalle zu verwenden.
Danach Rückstellmuster nach Prozessstufe vergleichen: bestand der Unterschied bereits nach dem Abscheiden oder erst nach Passivieren, Versiegeln, Trocknen oder Lagern? Muster entlang von Ablaufwegen oder Verpackungskontakten sprechen dafür, Spülen, Ablaufen, Trocknen und Verpacken einzubeziehen. Zuerst den Beginn der Veränderung bestimmen, dann das zu analysierende Bad oder die Schicht.[1][4]
Ein Freigabemuster sollte Schichtaufbau, Farbe, Glanz, zulässige Abweichung und Lagerbedingungen festhalten. Bestandenes Aussehen belegt nicht automatisch Haftung, Korrosionsbeständigkeit oder elektrische Kontaktfunktion. Diese Anforderungen getrennt abnehmen.
Sechs Prozessbereiche mit Vergleichsteilen untersuchen
Vorbehandlung, Strom, Bad, Gestell, Geometrie und Nachbehandlung beeinflussen einander. Sie jedes Mal mechanisch vollständig abzuarbeiten ist nicht immer sinnvoll. Prüfungen anhand Form, Lage und Auftreten so wählen, dass sie Ursachen unterscheiden; Ergebnisse bestimmen den nächsten Schritt.[1]
| Prüfbereich | Zu vergleichende Daten oder Teile | Zu klärende Frage |
|---|---|---|
| Vorbehandlung | Unbeschichtete Teile desselben Loses, Reinigung/Aktivierung, Spül- und Transferzeiten | Folgt der Fehler der ursprünglichen Oberfläche oder einer bestimmten Stufe? |
| Strom | Tatsächliche leitende Fläche, Beladung, Stromverlauf, Eintauchen und Kontakt | Sind lokale oder kurzzeitige Bedingungen trotz normalem Gesamtwert fehlerhaft? |
| Galvanikbad | Relevante Analysen, Temperatur, Filtration, Zugaben und Wartungszeitpunkte | Hängt der Fehler mit dem Badzustand oder einem jüngsten Eingriff zusammen? |
| Gestell | Kontakte, Isolierung, Plätze, Halterung und Wartung | Konzentriert sich der Fehler auf Gestell, Kontakt oder Orientierung? |
| Geometrie | Löcher, Innenkanten, Spalte, Überlappungen und Aufhängung | Sind Flüssigkeitszutritt, Gasabgang, Ablauf oder Verteilung begrenzt? |
| Nachbehandlung | Vergleichsteile nach Passivieren, Versiegeln, Spülen, Trocknen, Lagern und Verpacken | Wann wird der Fehler erstmals sichtbar, und hängt er mit späterer Oberflächenänderung zusammen? |
Eine kleine Vergleichsgruppe bilden: unveränderte Fehlerteile, gute Teile desselben Loses und verfügbare unbeschichtete Teile sichern. Orientierung und Messstellen auf Fotos markieren; Los, Gestellplatz und Erstfeststellung erfassen. Je Versuch Änderung und konstant gehaltene Bedingungen dokumentieren.
Bei gewöhnlicher Fehlersuche zunächst einen Hauptfaktor ändern, um seine Wirkung zu erkennen. Wechselwirkungen mit geplanten, wiederholten Versuchen untersuchen. Die Validierung muss das tatsächliche Problemteil und seine kritischen Stellen einschließen. Flache Proben helfen bei Bad- oder Eigenschaftsprüfungen, beweisen allein aber keine Konformität komplexer Lochgründe, Kontakte oder Vertiefungen.[1]
Nacharbeit für den ursprünglichen Einsatz erneut prüfen
Die Nacharbeit hängt von Fehlerschicht, Grundwerkstoff, Maßreserve und Anwendung ab. Das Kaschieren des Aussehens beweist nicht, dass ein Haftungsproblem beseitigt ist. Entschichten und Neubeschichten verlangen auch Neubewertung von Oberfläche, Passmaßen und Funktion. Betroffene Lose und Behandlung festlegen, dann die Freigabe durch vereinbarte Prüfungen begründen.
| Anforderung | Zu dokumentieren | Allein unzureichend zur Freigabe |
|---|---|---|
| Aussehen | Wesentliche Flächen, Betrachtung, Freigabemuster, Fehlerlage und zulässiges Ausmaß | Beliebige Fotos oder „sieht besser aus“ |
| Bedeckung und Dicke | Schichtsystem, örtliches Minimum, Messstellen, Verfahren und Kalibrierung | Gesamtmittelwert oder eine leicht messbare Außenfläche |
| Haftung | Zu Überzug/Grundwerkstoff passendes Verfahren, Prüfzeitpunkt und Kriterien | Manuelles Abkratzen, normales Klebeband oder nicht vereinbarte Ersatzprüfung |
| Montage und Funktion | Passmaße, späteres Biegen, Löten, elektrische Kontakte und reale Anforderungen | Nur bestandenes Aussehen und bestandene Dicke |
Röntgenspektrometrie ermöglicht zerstörungsfreie Dickenmessungen an geeigneten Systemen; die Eignung hängt unter anderem von Überzug und Grundwerkstoff ab. Metallografische Querschliffe prüfen örtliche Dicken; bei dünnen Lagen hängt die Zuverlässigkeit auch von Präparation und Mikroskopie ab. Das Verfahren muss die konkrete Frage zu Schicht und Stelle beantworten können.[6][7]
Bei wasserstoffversprödungsgefährdeten Stählen ersetzt die Sichtprüfung keine erforderlichen Maßnahmen. Nachbehandlung, Reihenfolge und Nachweise nach Werkstoffzustand und geltender Spezifikation bestimmen. Eine Behandlung zur Risikominderung garantiert nicht vollständige Risikofreiheit; keine universelle Temperzeit oder -temperatur annehmen.[8]
Fehleraufzeichnungen für die nächste Abstimmung nutzbar machen
Dem Fertiger oder Beschichter eine genaue Beobachtung statt „schlechtes Aussehen“ mitteilen. Beispiel: An äußeren Biegekanten von Haltern desselben Loses lösen sich Flocken; innen wurde bisher nichts festgestellt; der Fehler wurde vor Montage erkannt und unbearbeitete Muster sind gesichert. Das weist keine Schuld vorab zu und führt direkt zu Grenzflächen-, Positions- und Prozessprüfungen.
Kosmetische Flächen, Passflächen, Kontakte und Fehler in Zeichnungen markieren. Ohne vollständige Zeichnung zunächst Übersichts- und Detailfotos, bekannten Grundwerkstoff und Schichten, Einsatzumgebung, Menge und Fragen bereitstellen. Offene Dicke, Farbe oder Abnahme als noch zu klären kennzeichnen und gemeinsam besprechen.
Für Angebote hilft die Galvanikkosten-RFQ-Liste bei Dicke, Umfang und Preisbedingungen. Zur Verfahrenswahl dient der Vergleich von Pulverbeschichtung, Galvanik und Anodisieren. Für konkrete Teile vorhandene Unterlagen zur Zeichnungsprüfung und Angebotsanfrage senden.
- [1] N. V. Mandich and W. Saas — Troubleshooting Decorative Electroplating Installations, Part 1 (2000), pp. 121–124
- [2] Nickel Institute — Nickel Plating Handbook (2014), chapters 2, 10 and 11
- [3] Rachel Keatley, COMSOL — Optimizing the Electroplating Process for Multiple Components (2020)
- [4] MKS Atotech — EcoTri ONE: passivation for zinc and zinc nickel
- [5] ASTM B571-23 — Qualitative Adhesion Testing of Metallic Coatings
- [6] ASTM B568-98(2021) — Measurement of Coating Thickness by X-Ray Spectrometry
- [7] ASTM B487-24 — Measurement of Metal and Oxide Coating Thickness by Microscopical Examination of Cross Section
- [8] ASTM B850-98(2022) — Post-Coating Treatments of Steel for Reducing the Risk of Hydrogen Embrittlement