단순히 ‘외관 불량’이라고 쓰면 다음 조치를 정하기 어렵습니다. 비슷한 어두운 얼룩도 피복 부족, 잔류물 또는 후처리에서 생길 수 있고, 작은 점도 함몰부나 돌출 입자일 수 있습니다. 현상을 먼저 설명하고 위치와 공정 기록으로 범위를 좁힙니다.[1]
실제로 어떤 층이 있는지 확인하기
‘전기도금’은 하나의 완성 표면을 의미하지 않습니다. 아연에는 부동태화와 실링이 이어질 수 있고 장식용 니켈/크롬은 하지 도금, 니켈, 매우 얇은 크롬층으로 구성될 수 있습니다. 주석 도금은 납땜성이나 전기 접촉 성능도 요구될 수 있습니다. 겉의 색으로 아래 모든 층의 상태를 판단할 수는 없습니다.
조사 전에 모재 등급과 상태, 각 층과 후처리의 순서, 지정 두께와 측정 위치, 도금 직후인지 조립·보관 후인지 최소 네 가지를 맞춥니다. 어느 층이 부족한지 모르면 추가 도금이나 재작업 판단의 근거가 부족합니다.
이 글은 금속 전기도금 부품의 관찰과 조사를 다룹니다. 니켈, 아연, 주석, 장식용 니켈/크롬은 약품 체계와 관리 범위가 달라 구체적인 수정은 해당 공정에 따라야 합니다. 전착도장, 분체도장, PVD는 성막 방식이 다르므로 별도의 진단 방법이 필요합니다.
다섯 가지 결함부터 구분하기
| 결함 | 현상 설명 | 우선 확인 사항 | 도움이 되는 증거 |
|---|---|---|---|
| 박리 또는 부풀음 | 터지지 않은 기포인가, 떨어진 박편인가. 모재인가 다른 금속층인가 | 분리 계면, 세척·활성화, 층간 이송, 후속 하중 | 재작업 전 불량품, 단면·파면, 적합한 밀착성 시험 |
| 피트 또는 거칠기 | 점이 함몰되었는가 돌출되었는가. 도금 전에도 있었는가 | 모재 표면, 기포, 입자, 젖음, 여과 | 같은 위치의 전후 비교, 확대 관찰, 불량품과 정상품 비교 |
| 탄 도금 | 끝단, 외곽, 양극을 향한 면에 거칠거나 어두운 석출이 집중되는가 | 국부 전류 밀도, 적재, 욕 상태, 온도 | 랙 위치도, 전류 기록, 위치별 외관과 두께 |
| 미도금 또는 국부 두께 부족 | 전혀 덮이지 않았는가, 층은 있지만 너무 얇은가 | 표면 활성, 전기 접점, 차폐, 갇힌 가스, 오목부 피복 | 지정점 두께, 접점 점검, 랙 위치를 바꾼 대조 시료 |
| 색 차이 | 전체 색 변화인가, 국부 띠인가, 물자국 모양인가 | 층 구성, 거칠기, 후처리, 관찰 조건 | 동일 조명과 방향 비교, 공정별 시료, 필요한 두께·성분 검사 |
표는 조사 출발점입니다. 한 결함에 여러 원인이 있을 수 있고 한 로트에 두 문제가 함께 존재할 수도 있습니다.[1][2]
박리는 어느 층이 분리되는지 찾기
박리는 국부 결합 문제를 나타내지만 모재와 하지 도금 사이 또는 도금층 사이에서 발생할 수 있습니다. 니켈의 세척·활성화 부족은 밀착성을 해치고, 다층 니켈의 이송 중 부동태화도 층간 결합을 약화시킬 수 있습니다. 가열, 변형, 추가 도금 후에야 나타나기도 합니다.[2]
연마나 박리 처리를 하지 않은 불량품을 보관하고 벗겨진 가장자리와 주변 정상 부위를 촬영합니다. 다음 순서로 확인합니다.
- 분리 위치를 확인합니다. 드러난 면과 떨어진 박편 양쪽을 보고 필요하면 단면이나 성분 분석으로 층을 구분합니다. 은색 금속이 보인다고 모재라고 단정할 수 없습니다.
- 해당 계면의 전처리를 추적합니다. 모재와 하지층이 분리되면 입고 표면, 잔유, 산화물, 활성화를 확인합니다. 층간 분리라면 수세, 대기 시간, 전류 중단, 이송 기록도 점검합니다.
- 최초 발생 시점을 비교합니다. 출조 직후, 베이킹 후, 조립 굽힘 후는 확인할 공정이 다릅니다. 후속 작업이 이미 약한 계면을 드러냈을 수도 있습니다.
- 용도에 맞춰 밀착성을 검증합니다. 나중에 성형하거나 가열하는 부품은 그 조건을 반영하는 금속 도금 시험을 선택하고 방법과 합격 기준을 합의합니다.[5]
일반 테이프 당김, 도료용 크로스컷 시험, 손으로 떨어지지 않는다는 확인은 모든 금속 도금에 공통인 판정법이 아닙니다. ASTM B571의 정성적 밀착성 시험은 층 종류, 두께, 모재에 따라 적합성이 다릅니다. 적용 방법을 수입검사 조건에 명시합니다.[5]
피트와 돌출 입자를 구분하기
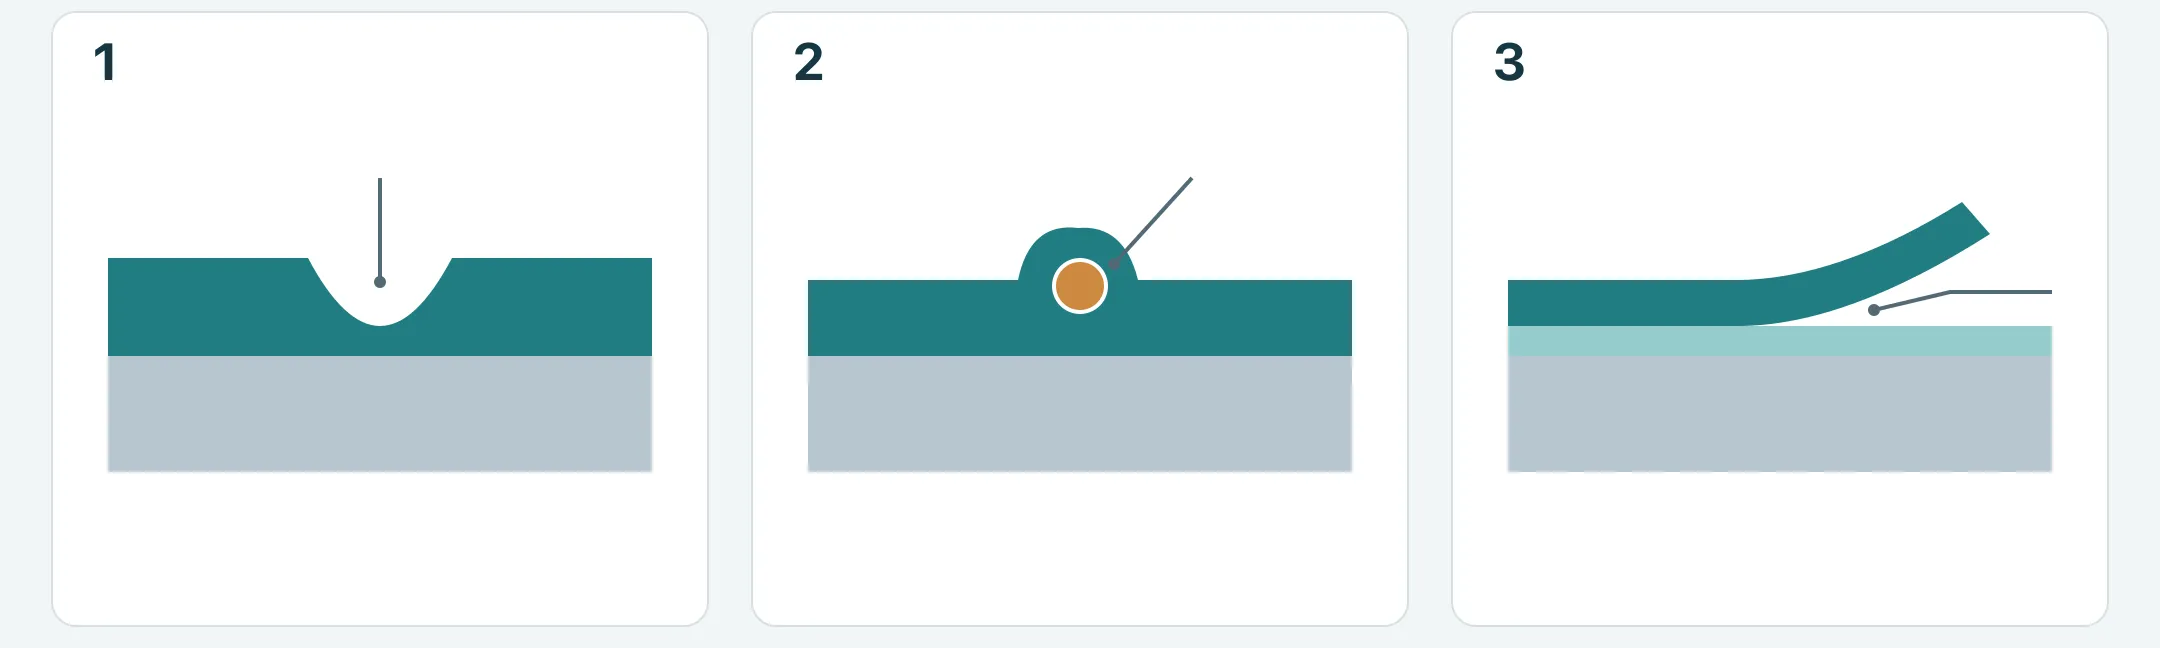
니켈 피트는 부착 기포, 유성 오염, 원래 있던 모재 기공과 관련될 수 있습니다. 돌출 거칠기는 석출 중 입자가 함께 포함되어 생길 수 있습니다. 모두 촘촘한 점처럼 보이지만 조치는 다릅니다.[2]
비스듬한 조명과 적절한 배율로 높낮이를 관찰하고 필요하면 단면을 확인합니다. 사진에 배율이나 스케일을 기록하고 부품 방향을 남깁니다. 조명 방향만 달라도 작은 돌기의 그림자를 피트로 오인할 수 있습니다.
위쪽을 향한 수평면은 입자 침강과 여과부터, 안쪽 굽힘·막힌 구멍·가스가 고이는 포켓은 걸이 방향, 용액 유입, 기포 배출부터 확인합니다. 도금 전 같은 자리도 비교합니다. 부식 구멍, 눌려 박힌 입자, 가공 결함이 도금 후에도 보일 수 있습니다. 분포는 검증을 선택하는 단서이지 결과를 대신하지 않습니다.[1][2]
피트가 보인다고 습윤제나 광택제를 무작정 보충하거나 욕 전체를 처리하지 마십시오. 분석, 보충, 필터 정비 기록부터 검토한 뒤 공정 담당자가 소규모 대조 시험으로 입자, 오염, 기포, 모재 문제를 구분해야 합니다.
탄 도금은 국부 전류 조건 확인하기
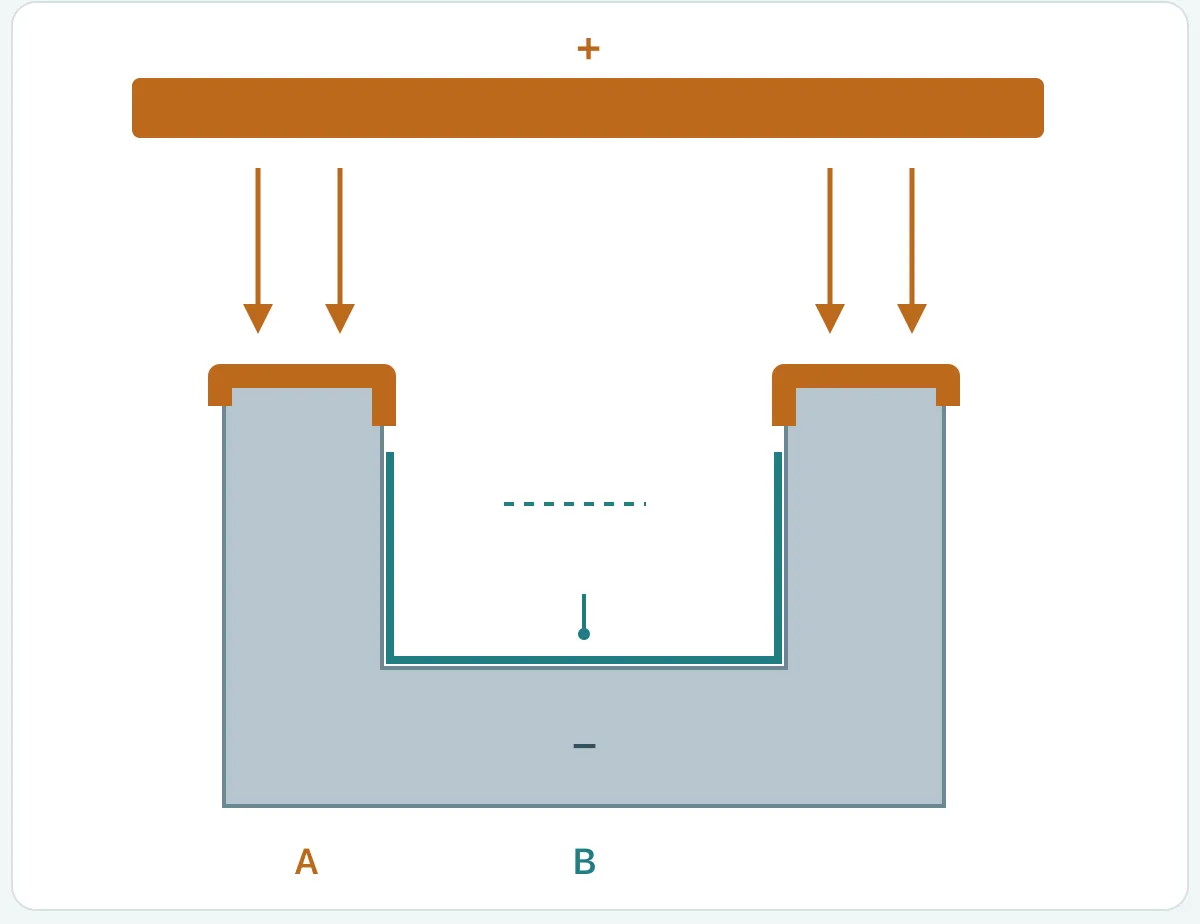
도금의 ‘탐’은 보통 비정상적으로 거칠고 어둡거나 불량한 석출을 뜻하며 불에 탄 부품이라는 뜻은 아닙니다. 니켈에서는 모서리와 끝의 과도한 국부 전류 밀도가 원인이 될 수 있고 낮은 욕 온도나 욕 불균형이 악화시킬 수 있습니다.[2]
정류기 전류는 총값이므로 모든 면의 전류 밀도가 같다는 뜻은 아닙니다. 돌출부, 랙 바깥자리, 양극에 가까운 면이 오목부보다 높은 밀도를 받아 두께 분포가 달라질 수 있습니다. 형상과 걸이 배치를 조사에 포함합니다.[3]
계산 예: 노출된 랙 면적을 무시하고, 침지되어 전기 연결된 부품 총면적이 60 dm², 총 음극 전류가 120 A이면 평균은 2 A/dm²입니다. 120 A를 유지하면서 면적이 30 dm²로 줄면 평균은 4 A/dm²가 됩니다. 적재 영향을 설명하는 예이며 권장 조건은 아닙니다. 한 부품 안의 국부값도 다를 수 있습니다.
부품 도면과 랙 배치도에 불량 위치를 표시하고 실제 적재, 침지 과정, 전류 이력, 온도, 욕 기록을 점검합니다. 외곽은 타고 오목부는 얇다면 총전류 증가가 외곽을 악화시킬 수 있습니다. 방향, 간격, 차폐판, 보조 양극 등 분포 조정의 대조 시험 후 실부품의 중요 위치를 다시 검사합니다.[2][3]
검게 보이는 것만으로 탄 도금이라고 할 수 없습니다. 석출 형태와 발생 단계로 잔류물, 후처리 얼룩 등 다른 가능성을 구분합니다.
미도금과 국부 두께 부족 구분하기
전혀 덮이지 않은 면과 층은 있지만 얇은 면은 다릅니다. 은색 모재와 은색 도금은 육안을 혼동시킬 수 있으므로 해당 층 구성에 맞는 두께 측정 또는 단면 검사를 이상점과 인접 정상점에 실시합니다.[6][7]
전기 접촉 불량은 석출을 방해합니다. 접촉이 안정되어도 형상 차폐, 표면 활성, 가스 정체로 피복이 나쁠 수 있습니다. 다층계에서 금속 광택이 보인다는 사실이 모든 층의 연속성과 완전성을 증명하지는 않습니다.[2]
- 접점 주변: 사전에 합의한 랙 접촉 구역인지 확인하고 고정 안정성, 접촉면, 랙 정비를 검토합니다.
- 깊은 구멍·안쪽 모서리·겹침부: 용액 유입, 가스 배출, 층 분포, 측정 가능한 위치를 확인합니다.
- 고립된 불규칙 얼룩: 도금 전 표면과 세척·활성화 기록을 비교해 잔류물이나 국부 문제를 찾습니다.
- 항상 같은 랙 위치: 소재 로트, 위치, 방향을 따로 비교하여 결함이 부품을 따라가는지 위치를 따라가는지 판단합니다.
외부 평면 두께가 합격이어도 구멍 바닥과 안쪽 모서리 피복까지 증명하지 못합니다. 특정 위치의 연속 피복이나 최소 국부 두께가 요구되면 위치와 실행 가능한 검증법을 명시합니다. 접촉 자국의 구역, 크기, 기능 제한도 미리 합의하고 나중에 ‘정상 랙 자국’으로 일괄 처리하지 않습니다.
색 차이는 관찰 조건부터 맞추기
색 차이가 곧 도금 부족은 아닙니다. 조성, 표면 형상, 후처리도 영향을 줍니다. 예를 들어 아연·아연니켈 부동태화는 공정 조건이 색에 영향을 주며 처리액의 금속 축적이 흐림이나 변색을 일으킬 수 있습니다.[4]
같은 조명, 배경, 방향에서 비교하여 색, 광택, 얼룩 중 무엇이 다른지 확인합니다. 휴대전화 자동 화이트밸런스와 반사각은 오인을 유발합니다. 기기로 색차를 측정한다면 설정, 측정 위치, 기준을 정하고 모든 금속에 동일값을 적용하지 않습니다.
보관한 공정별 시료로 도금 후부터 달랐는지, 부동태화·실링·건조·저장 후 나타났는지 비교합니다. 배액 경로나 포장 접촉을 따라 무늬가 있다면 수세, 배액, 건조, 포장 조건을 대조합니다. 먼저 변하기 시작한 단계를 찾은 뒤 분석할 욕이나 층을 정합니다.[1][4]
승인 시료에는 층 구성, 색·광택, 허용 변동, 보관 방법을 명시합니다. 외관 합격은 밀착성, 내식성, 전기 접촉 합격을 자동으로 의미하지 않습니다. 각 요구를 따로 판정합니다.
여섯 공정 분야를 대조 시료와 조사하기
전처리, 전류, 도금욕, 랙, 형상, 후처리는 서로 관련되지만 매번 기계적으로 처음부터 끝까지 조사할 필요는 없습니다. 형태, 위치, 발생 시점으로 원인을 가장 잘 구분할 검사를 고르고 결과에 따라 다음 단계를 정합니다.[1]
| 조사 분야 | 비교할 기록 또는 실물 | 구분하려는 문제 |
|---|---|---|
| 전처리 | 같은 로트의 도금 전 부품, 세척·활성화, 수세·이송 시간 | 원래 표면을 따라가는가, 특정 처리 단계를 따라가는가 |
| 전류 | 실제 도전 면적, 적재, 전류 이력, 침지·접촉 상태 | 총설정은 정상이어도 국부·순간 조건이 비정상인가 |
| 도금욕 | 관련 분석, 온도, 여과, 보충, 정비 시점 | 욕 상태나 최근 작업과 관련되는가 |
| 랙 | 접점, 절연, 위치, 고정, 정비 기록 | 특정 랙·접점·방향에 집중되는가 |
| 형상 | 구멍, 내부 모서리, 틈, 겹침, 걸이 방향 | 유입, 배기, 배액, 석출 분포가 제한되는가 |
| 후처리 | 부동태화, 실링, 수세, 건조, 보관, 포장 비교 시료 | 언제 처음 보이며 후속 표면 변화와 관련되는가 |
작은 대조군부터 만듭니다. 원상태 불량품, 같은 로트 정상품, 확보 가능한 도금 전 부품을 보관합니다. 사진에 방향과 검사점을 표시하고 로트, 랙 위치, 최초 발견 시간을 기록합니다. 매 시험의 변경점과 나머지 조건을 유지한 방법을 남깁니다.
일반 진단에서는 주요 인자 하나를 먼저 바꾸면 효과를 구분하기 쉽습니다. 상호작용은 계획과 반복이 있는 시험으로 조사합니다. 검증에는 실제 문제 부품과 중요 위치가 포함되어야 합니다. 평판 시편은 욕이나 특성 평가에 도움을 주지만 복잡한 부품의 구멍 바닥, 접점, 오목부 적합성을 단독 입증하지 못합니다.[1]
재작업 후 원래 용도로 다시 판정하기
재작업은 불량층, 모재, 치수 여유, 사용 요구에 따라 달라집니다. 외관만 가려서는 밀착성 문제가 사라졌다고 할 수 없습니다. 박리 후 재도금도 모재 표면, 끼워맞춤, 성능을 재평가해야 합니다. 영향받은 로트와 처리법을 정하고 합의한 검사로 출하 가능함을 입증합니다.
| 확인할 요구 | 기록 내용 | 단독으로 불충분한 출하 근거 |
|---|---|---|
| 외관 | 주요 면, 관찰 조건, 승인 시료, 결함 위치와 허용 정도 | 임의 사진 또는 ‘전보다 보기 좋음’ |
| 피복과 두께 | 층 구성, 국부 최소값, 측정점, 방법, 교정 | 전체 평균 또는 측정하기 쉬운 외부 평면 한 곳 |
| 밀착성 | 층과 모재에 맞는 방법, 시험 시점, 합격 기준 | 손으로 긁기, 일반 테이프, 합의하지 않은 대체 시험 |
| 조립과 기능 | 끼워맞춤 치수, 후속 굽힘, 납땜, 전기 접점 등 실제 요구 | 외관과 두께만 합격 |
X선 분광법은 적합한 시스템의 비파괴 두께 측정에 쓸 수 있지만 적용 가능성은 도금·모재 조합 등에 달려 있습니다. 금속 조직 단면은 국부 두께를 확인하며 얇은 층의 신뢰성은 시료 준비와 현미경 조건에도 좌우됩니다. 해당 층과 위치의 문제에 답할 방법인지 확인합니다.[6][7]
수소 취성에 민감한 강재는 외관 검사로 관련 관리를 대신할 수 없습니다. 소재 상태와 적용 규격으로 후처리, 순서, 검증 요구를 정합니다. 위험을 줄이는 열처리가 완전 제거를 보장하지 않으며 공통 베이킹 온도와 시간을 임의로 적용해서는 안 됩니다.[8]
다음 협의에 도움이 되는 결함 기록 만들기
가공업체나 도금업체에 ‘외관 불량’ 대신 구체적으로 전달합니다. 예를 들어 같은 로트 브래킷의 바깥 굽힘 가장자리에 박편 박리가 있고 내부 평면에서는 아직 발견되지 않았으며 조립 전에 확인해 재작업 전 시료를 보관했다고 씁니다. 책임을 미리 정하지 않으면서 계면, 위치, 공정 검사를 안내합니다.
도면에 외관면, 맞춤면, 전기 접점, 불량 위치를 표시합니다. 완성 도면이 없어도 전체·근접 사진, 모재와 알려진 층, 사용 환경, 수량, 의문점을 먼저 제공할 수 있습니다. 두께·색·검사 방식이 미정이면 확인 필요로 표시해 함께 논의합니다.
견적 단계에서는 도금 비용 RFQ 목록으로 두께, 범위, 가격 조건을 보완합니다. 공법 선택에는 분체도장·전기도금·양극산화 비교를 참고하고, 특정 부품은 도면 검토·견적 창구에 자료를 보낼 수 있습니다.
- [1] N. V. Mandich and W. Saas — Troubleshooting Decorative Electroplating Installations, Part 1 (2000), pp. 121–124
- [2] Nickel Institute — Nickel Plating Handbook (2014), chapters 2, 10 and 11
- [3] Rachel Keatley, COMSOL — Optimizing the Electroplating Process for Multiple Components (2020)
- [4] MKS Atotech — EcoTri ONE: passivation for zinc and zinc nickel
- [5] ASTM B571-23 — Qualitative Adhesion Testing of Metallic Coatings
- [6] ASTM B568-98(2021) — Measurement of Coating Thickness by X-Ray Spectrometry
- [7] ASTM B487-24 — Measurement of Metal and Oxide Coating Thickness by Microscopical Examination of Cross Section
- [8] ASTM B850-98(2022) — Post-Coating Treatments of Steel for Reducing the Risk of Hydrogen Embrittlement