「外観不良」とだけ記載しても、次の処置は決まりません。似た暗色斑でも被覆不足、残留物、後処理が原因候補となり、小さな点も凹みの場合と粒子の突出の場合があります。まず現象を記述し、位置と工程記録から調査を絞ります。[1]
表面に実際にある層を確認する
「電気めっき」は単一の完成表面を意味しません。亜鉛めっきには不動態化や封孔処理が続く場合があり、装飾ニッケル・クロムには下地めっき、ニッケル、ごく薄いクロム層が含まれる場合があります。すずめっきにははんだ付け性や電気接触性能も求められます。最外層の色だけでは各下層の状態は分かりません。
調査前に、母材の材種と状態、各めっき・後処理の順序、指定厚さと測定位置、めっき直後・組立後・保管後のどこで発見したかを確認します。「どの層が不足しているか」が不明なままでは、追加めっきや再処理の判断根拠が足りません。
ここでは金属の電気めっき部品の観察と調査を扱います。ニッケル、亜鉛、すず、装飾ニッケル・クロムでは浴組成や管理範囲が異なり、具体的な修正は各工程に従います。電着塗装、粉体塗装、PVDは成膜機構が異なるため、それぞれの調査方法が必要です。
まず五つの不良を区別する
| 不良 | 現象を明確にする | 優先する確認 | 役立つ証拠 |
|---|---|---|---|
| 剥離・膨れ | 破れていない膨れか、剥がれた薄片か。母材か別の金属層が露出しているか | 分離界面、洗浄・活性化、層間移送、後工程の負荷 | 未処理の不良品、断面・破面、適切な密着性試験 |
| ピット・ざらつき | 点が凹んでいるか突出しているか。めっき前から存在したか | 母材表面、気泡、粒子、ぬれ性、ろ過 | 同じ位置の処理前後、拡大観察、良品との比較 |
| 焼け | 先端、外縁、陽極に向く面に粗い・暗い析出が集中するか | 局所電流密度、装入量、浴状態、温度 | 治具位置図、電流履歴、位置別の外観・厚さ |
| 未析出・局所的な薄さ | 全く被覆されていないか、層はあるが不足しているか | 表面活性、接点、遮蔽、気体滞留、凹部の被覆 | 指定点の膜厚、接点確認、治具位置を変えた比較試料 |
| 色むら | 全体の色ずれか、局所の帯状変化か、水跡状の斑点か | 層構成、粗さ、後処理、観察条件 | 同じ光・方向での対比、工程別試料、必要な厚さ・組成検査 |
表は調査の入口です。同じ不良に複数の原因があり、一つのロットに二つの問題が共存することもあります。[1][2]
剥離ではどの層が分離したかを特定する
剥離は局所的な結合の問題を示しますが、母材と下地めっきの間、またはめっき層同士の間で起こります。ニッケルでは洗浄・活性化不足が密着性を損ない、多層ニッケルでは移送中の不動態化も層間の結合を弱めます。加熱、変形、追加めっき後に初めて現れることもあります。[2]
研磨や剥離処理をしていない不良品を残し、剥がれた端と周囲の健全部を撮影します。次の順に確認します。
- 分離位置を確認する。露出面と剥がれた薄片の両面を観察し、必要なら断面や組成分析で層を区別します。銀色の金属が見えても母材とは限りません。
- その界面の処理を遡る。母材と下地めっきの分離なら投入前表面、残油、酸化物、活性化を確認します。層間分離なら水洗、待機時間、通電中断、移送履歴も確認します。
- 最初に現れた時点を比較する。出槽直後、ベーキング後、組立時の曲げ後では確認点が異なります。後工程が既存の弱い界面を表面化させただけの場合もあります。
- 用途に応じて密着性を確認する。後で成形・加熱する部品には、その条件を反映する金属めっきの試験を選び、方法と合格基準を取り決めます。[5]
一般の粘着テープ、塗膜用クロスカット試験、「手で剥がれない」という確認を全金属めっき共通の合否判定にはできません。ASTM B571の定性的な密着性試験は、層の種類、厚さ、母材によって適否が変わります。採用方法を受入条件に明記します。[5]
ピットと突出粒子を分ける
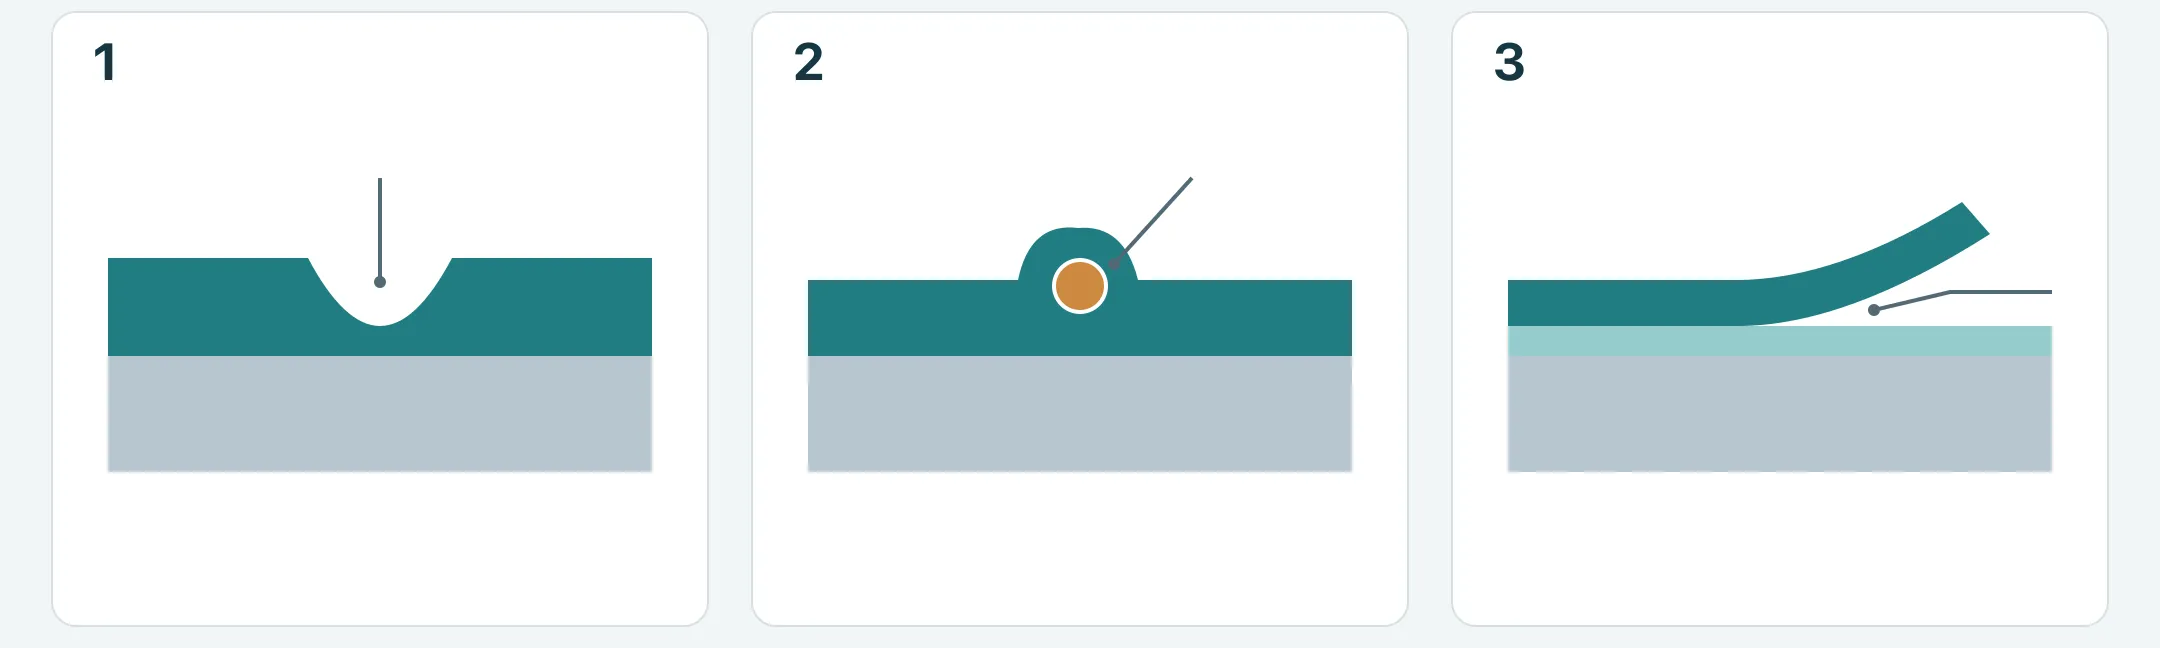
ニッケルのピットには付着気泡、油性汚染、母材に元からある空隙などが関与し、突出したざらつきには析出時に取り込まれた粒子が関与する場合があります。どちらも細かい斑点に見えますが、対処は異なります。[2]
斜めから照明し、適切な倍率で凹凸を確認して、必要なら断面を観察します。写真には倍率かスケールを記録し、部品の向きを残します。照明方向が変わるだけで、小さな突起の影を凹みと誤認することがあります。
上向きの水平面なら粒子沈降とろ過を、内曲げ・止まり穴・袋状部なら吊り方向、液の流入、気泡排出を優先します。同じ場所の処理前も比較します。腐食穴、埋め込まれた粒子、加工欠陥はめっき後も見える場合があります。分布は試験を選ぶ手掛かりで、結果の代わりではありません。[1][2]
ピットを見て直ちにぬれ剤・光沢剤を増やしたり、浴全体を処理したりしないでください。分析、補給、フィルター整備の記録を確認し、工程担当者が小規模な比較を行って、粒子、汚染、気泡、母材を区別します。
焼けは局所の電流条件を調べる
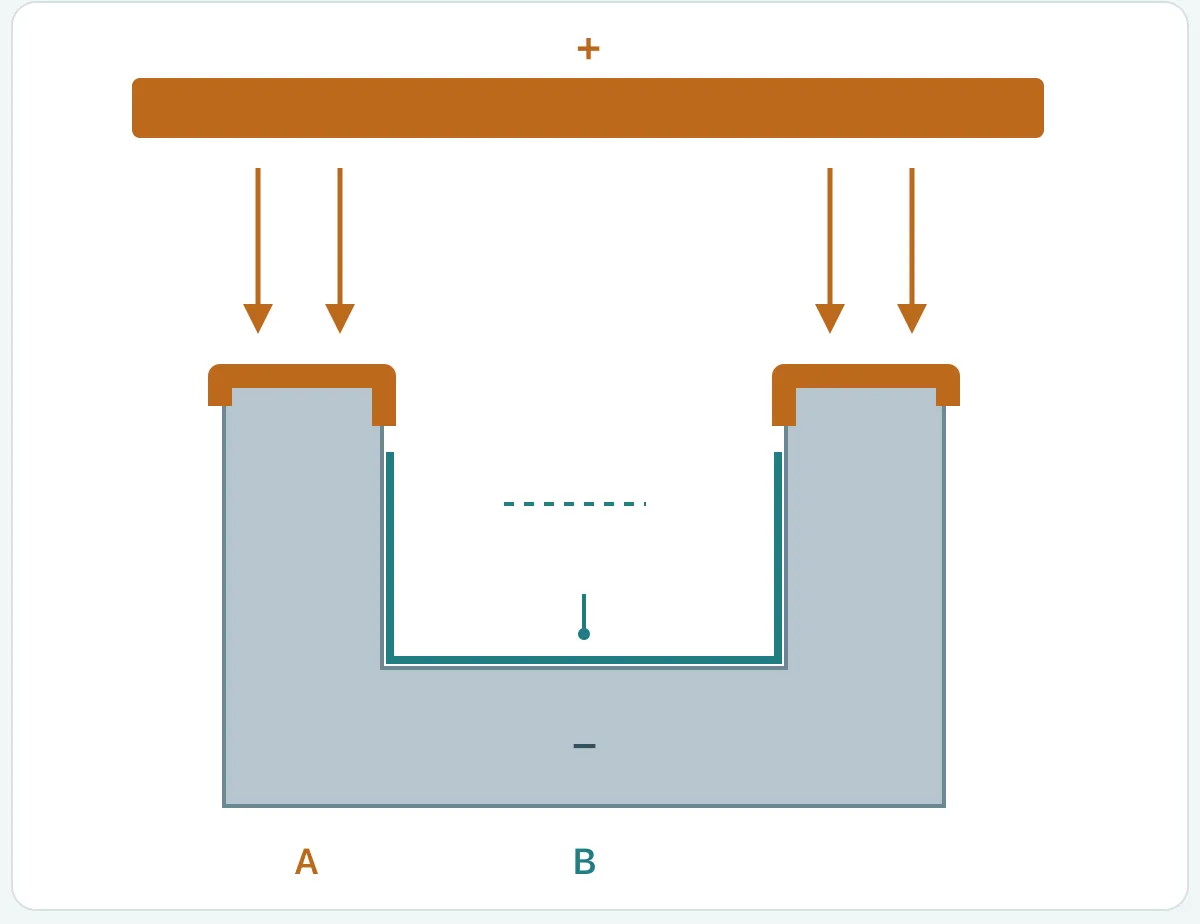
めっきの「焼け」は通常、異常に粗い・暗い・不良な析出を表し、火で焼けたことではありません。ニッケルでは端や先端の局所電流密度が高すぎると生じ、浴温の低さや浴の不均衡が悪化要因になります。[2]
整流器の電流は総量であり、各部の電流密度が同じとは限りません。突起、治具外側、陽極に近い面は凹部より高い密度になり、厚さ分布が変わる場合があります。形状と吊り位置を調査に含めます。[3]
計算例:治具の露出面積を無視し、総陰極電流120 A、浸漬して電気接続された部品総面積60 dm²なら、平均電流密度は2 A/dm²です。120 Aのまま面積が30 dm²になれば平均4 A/dm²になります。装入量の影響を説明する数値で、推奨条件ではありません。同一部品内でも局所値は異なります。
不良位置を部品図と治具配置図に記し、実装入量、入槽、電流履歴、温度、浴記録を確認します。外縁が焼け、凹部が薄い場合、総電流を増やすと外縁が悪化しかねません。方向、間隔、遮蔽板、補助陽極などの分布調整を比較し、実部品の重要位置を再確認します。[2][3]
黒ずみだけでは焼けと断定できません。析出形態と発生工程から残留物や後処理のしみなどを区別します。
未析出と局所的な厚さ不足を分ける
全く被覆のない表面と、めっきはあるが薄い表面は異なります。銀色の母材とめっきでは目視も誤りやすいため、層構成に合う測厚・断面検査を異常点と隣接健全部で行います。[6][7]
接触不良は析出を妨げます。接点が安定していても幾何学的な遮蔽、表面活性、気体滞留で被覆が不足する場合があります。多層系で金属光沢が見えても、各層が連続している証拠にはなりません。[2]
- 接点付近:合意済みの治具接触区域かを確認し、保持の安定性、接触面、治具保守を調べます。
- 深穴・内角・重なり:液の流入、排気、層分布、実際に測定可能な位置を確認します。
- 孤立した不規則な斑点:めっき前表面と洗浄・活性化記録を比較し、残留や局所表面の問題を調べます。
- 同じ吊り位置で反復:材料ロット、治具位置、向きを別々に比較し、不良が部品に追従するか位置に追従するかを見ます。
外平面の厚さが合格でも、穴底や内角の被覆までは証明できません。図面で特定部位の連続被覆や最小局所厚さを求めるなら、位置と実施可能な確認方法を明記します。接点跡の区域、寸法、機能制限も事前合意し、後から一括して「通常の治具跡」としないでください。
色むらは観察条件をそろえてから工程を追う
色むらは厚さ不足と同義ではありません。組成、表面形態、後処理も影響します。例えば亜鉛・亜鉛ニッケルの不動態化では条件が色を変え、処理液内の金属蓄積が曇りや変色を招く場合があります。[4]
同じ光源、背景、方向で並べ、色、光沢、しみのどれが異なるか確認します。スマートフォンの自動ホワイトバランスや反射角は誤認を招きます。色差計を使うなら設定、測定位置、判定基準を定め、全金属表面に共通値を当てはめません。
次に工程別の保管試料を比較し、めっき後から違うのか、不動態化、封孔、乾燥、保管後に変わるのか調べます。排液経路や包装接触に沿うしみなら、水洗、排液、乾燥、包装を比較します。まず変化の始まる段階を特定し、分析する浴や層を選びます。[1][4]
承認見本には層構成、色、光沢、許容差、保管方法を記載します。外観合格は密着性、耐食性、電気接触性能の合格を自動的に意味しません。それぞれを別に受け入れます。
六つの工程分野を比較試料で調べる
前処理、電流、浴、治具、形状、後処理は相互に関係しますが、毎回機械的に全工程を調べる必要はありません。形態、位置、発生時点から原因を最も区別できる確認を選び、結果から次を決めます。[1]
| 調査分野 | 比較する記録・実物 | 区別したい問題 |
|---|---|---|
| 前処理 | 同ロットのめっき前部品、洗浄・活性化、水洗・移送時間 | 元の表面に追従するか、特定工程に追従するか |
| 電流 | 実導電面積、装入量、電流履歴、入槽・接点状態 | 総設定が正常でも局所・瞬間条件が異常でないか |
| めっき浴 | 必要な分析項目、温度、ろ過、補給、整備時点 | 浴状態や直近の操作と関係するか |
| 治具 | 接点、絶縁、吊り位置、保持、保守記録 | 特定治具、接点、向きに集中するか |
| 形状 | 穴、内角、隙間、重なり、吊り方向 | 流入、排気、排液、析出分布が制限されていないか |
| 後処理 | 不動態化、封孔、水洗、乾燥、保管、包装の比較試料 | いつ最初に見え、後の表面変化と関係するか |
小規模な比較組を準備します。元の不良品、同ロット良品、入手可能なら処理前部品を残し、写真に方向と検査点を表示します。ロット、吊り位置、初発時点を記録し、各試験で変えた条件と維持した条件を明らかにします。
通常の調査では主要因を一つずつ変えると効果を識別しやすくなります。相互作用が問題なら、計画と反復のある試験に進みます。元の問題部品と重要位置を検証に含めます。平板試片は浴や特性の評価に役立ちますが、複雑部品の穴底、接点、凹部の適合を単独では証明しません。[1]
再処理後は本来の用途に対して再検査する
再処理法は不良層、母材、寸法余裕、使用要求によって決まります。見た目を隠しても密着性の問題が消えた証拠にはなりません。剥離再めっきでも母材表面、嵌合寸法、性能を再評価します。対象ロットと処置を決め、合意した検査で出荷可否を裏付けます。
| 確認する要求 | 記録する内容 | 単独では不十分な合格根拠 |
|---|---|---|
| 外観 | 重要面、観察条件、承認見本、欠陥位置、許容程度 | 任意の写真や「前よりきれい」 |
| 被覆・厚さ | 層構成、局所最小値、測定位置、方法、校正 | 全体平均や測りやすい外平面一点 |
| 密着性 | 層・母材に適した方法、試験時点、合格基準 | 手で剥がす、一般テープ、未合意の代替試験 |
| 組立・機能 | 嵌合寸法、後の曲げ、はんだ付け、電気接触など実要求 | 外観と厚さだけの合格 |
X線分光法は適切な層構成で非破壊測厚に使えますが、適用はめっき・母材の組合せなどに依存します。金属組織断面は局所厚さを調べられる一方、薄層を確実に測れるかは試料作製と顕微鏡条件にも左右されます。対象層と位置の問題に答えられる方法を選びます。[6][7]
水素脆化に敏感な鋼部品では、外観検査で必要な管理を代用できません。材料状態と適用規格に従って後処理、順序、検証を定めます。リスクを低減する熱処理は完全除去の保証ではなく、共通のベーキング温度・時間を安易に当てはめません。[8]
次の相談につながる不良記録にする
加工業者や表面処理業者への「外観不良」を具体化します。例えば「同ロットのブラケットの外側曲げ縁に薄片状剥離。内平面では未確認。組立前に発見し、未処理試料を保管」と記載します。責任を先に決めず、界面、位置、工程の確認に直接つなげられます。
図面に外観面、嵌合面、接点、不良位置を示します。完全な図面がなくても全体・拡大写真、母材と既知の層、使用環境、数量、疑問点から始められます。未定の厚さ、色、受入方法は「要確認」として相談します。
見積段階では電気めっき費用のRFQチェックリストで厚さ、範囲、価格条件を補足できます。工法選定には粉体塗装・電気めっき・陽極酸化の比較を参照し、具体的な部品は図面確認・見積窓口へ資料を送れます。
- [1] N. V. Mandich and W. Saas — Troubleshooting Decorative Electroplating Installations, Part 1 (2000), pp. 121–124
- [2] Nickel Institute — Nickel Plating Handbook (2014), chapters 2, 10 and 11
- [3] Rachel Keatley, COMSOL — Optimizing the Electroplating Process for Multiple Components (2020)
- [4] MKS Atotech — EcoTri ONE: passivation for zinc and zinc nickel
- [5] ASTM B571-23 — Qualitative Adhesion Testing of Metallic Coatings
- [6] ASTM B568-98(2021) — Measurement of Coating Thickness by X-Ray Spectrometry
- [7] ASTM B487-24 — Measurement of Metal and Oxide Coating Thickness by Microscopical Examination of Cross Section
- [8] ASTM B850-98(2022) — Post-Coating Treatments of Steel for Reducing the Risk of Hydrogen Embrittlement