Escribir únicamente «mal aspecto» rara vez indica qué hacer después. Manchas oscuras similares pueden proceder de cobertura incompleta, residuos o postratamiento; los puntos pequeños pueden ser depresiones o partículas sobresalientes. Describa primero la observación y use su posición y los registros para acotar la investigación.[1]
Confirme qué capas existen realmente
«Electrodeposición» no define un único acabado. El zinc puede llevar pasivado y sellador; el níquel/cromo decorativo puede incluir una subcapa, níquel y una capa muy fina de cromo. Las piezas estañadas también pueden requerir soldabilidad o contacto eléctrico. El color exterior no establece el estado de todas las capas inferiores.
Antes de investigar, aclare al menos cuatro puntos: calidad y estado del sustrato; secuencia de capas y postratamientos; espesores y posiciones de medida especificados; y si el defecto se detectó después del recubrimiento, montaje o almacenamiento. Sin saber qué capa falta, no hay base suficiente para decidir el retrabajo.
Esta guía trata la observación e investigación de piezas con recubrimientos metálicos electrolíticos. Níquel, zinc, estaño y níquel/cromo decorativo tienen químicas y ventanas operativas distintas; cualquier corrección debe corresponder al proceso. La pintura por electrodeposición, la pintura en polvo y el PVD forman películas de otra manera y requieren sus propios métodos.
Distinga primero los cinco defectos
| Defecto | Describir la observación | Comprobaciones prioritarias | Evidencia útil |
|---|---|---|---|
| Desprendimiento o ampollas | Ampolla intacta o escamas separadas; sustrato expuesto u otra capa metálica | Interfaz, limpieza/activación, transferencias entre capas y esfuerzos posteriores | Piezas defectuosas sin retrabajar, secciones o superficies de fractura, ensayos de adherencia adecuados |
| Picaduras o rugosidad | Depresiones o puntos elevados; si ya existían antes del recubrimiento | Superficie del sustrato, burbujas, partículas, humectación y filtración | Comparación antes/después en la misma posición, ampliación, piezas defectuosas y correctas |
| Depósitos quemados | Si el depósito oscuro o rugoso se concentra en puntas, bordes o caras orientadas al ánodo | Densidad local de corriente, carga, estado y temperatura del baño | Mapa del bastidor, registros de corriente, aspecto y espesor por posición |
| Falta de cobertura o espesor local insuficiente | Ausencia total de depósito o depósito presente pero demasiado fino | Actividad superficial, contactos eléctricos, apantallamiento, gas retenido y cobertura de recesos | Espesor en puntos definidos, inspección de contactos, controles cambiando la posición |
| Diferencias de color | Cambio global, bandas locales o marcas similares a manchas de agua | Sistema de capas, rugosidad, postratamiento y condiciones de observación | Comparación con igual luz y orientación, muestras por etapa, espesor o composición pertinentes |
Son puntos de partida. Un defecto puede tener varias causas y dos problemas diferentes pueden coexistir en un lote.[1][2]
En un desprendimiento, identifique la capa que se separa
El desprendimiento señala un problema local de unión, pero la separación puede situarse entre sustrato y subcapa o entre depósitos. Una limpieza o activación insuficiente perjudica la adherencia del níquel; la pasivación durante transferencias también puede debilitar sistemas de níquel multicapa. El defecto puede aparecer solo tras calentamiento, deformación o un depósito posterior.[2]
Conserve piezas antes de lijar o decapar y fotografíe el borde desprendido y las zonas correctas adyacentes. Investigue en este orden:
- Localice la separación. Examine la superficie expuesta y ambas caras de las escamas; recurra a secciones o análisis de composición si hace falta. Un metal plateado expuesto no demuestra que sea el sustrato.
- Revise la preparación de esa interfaz. Si se separa la subcapa del sustrato, compruebe superficie de entrada, aceite, óxidos y activación. Entre depósitos, revise también enjuagues, esperas, cortes de corriente y transferencias.
- Compare el primer momento de aparición. Un defecto al salir del baño, después del horneado o después de doblar en montaje exige comprobaciones distintas. Una operación posterior puede limitarse a revelar una interfaz ya débil.
- Verifique la adherencia para el uso previsto. Si la pieza se conformará o calentará, elija un ensayo de recubrimiento metálico que represente esa condición y acuerde método y criterios.[5]
Tirar de cinta corriente, hacer un corte en rejilla de pintura o comprobar que «no sale con la mano» no es un método universal para recubrimientos metálicos. ASTM B571 recoge ensayos cualitativos cuya idoneidad depende de recubrimiento, espesor y sustrato. Especifique el método de aceptación.[5]
Separe las picaduras de las partículas elevadas
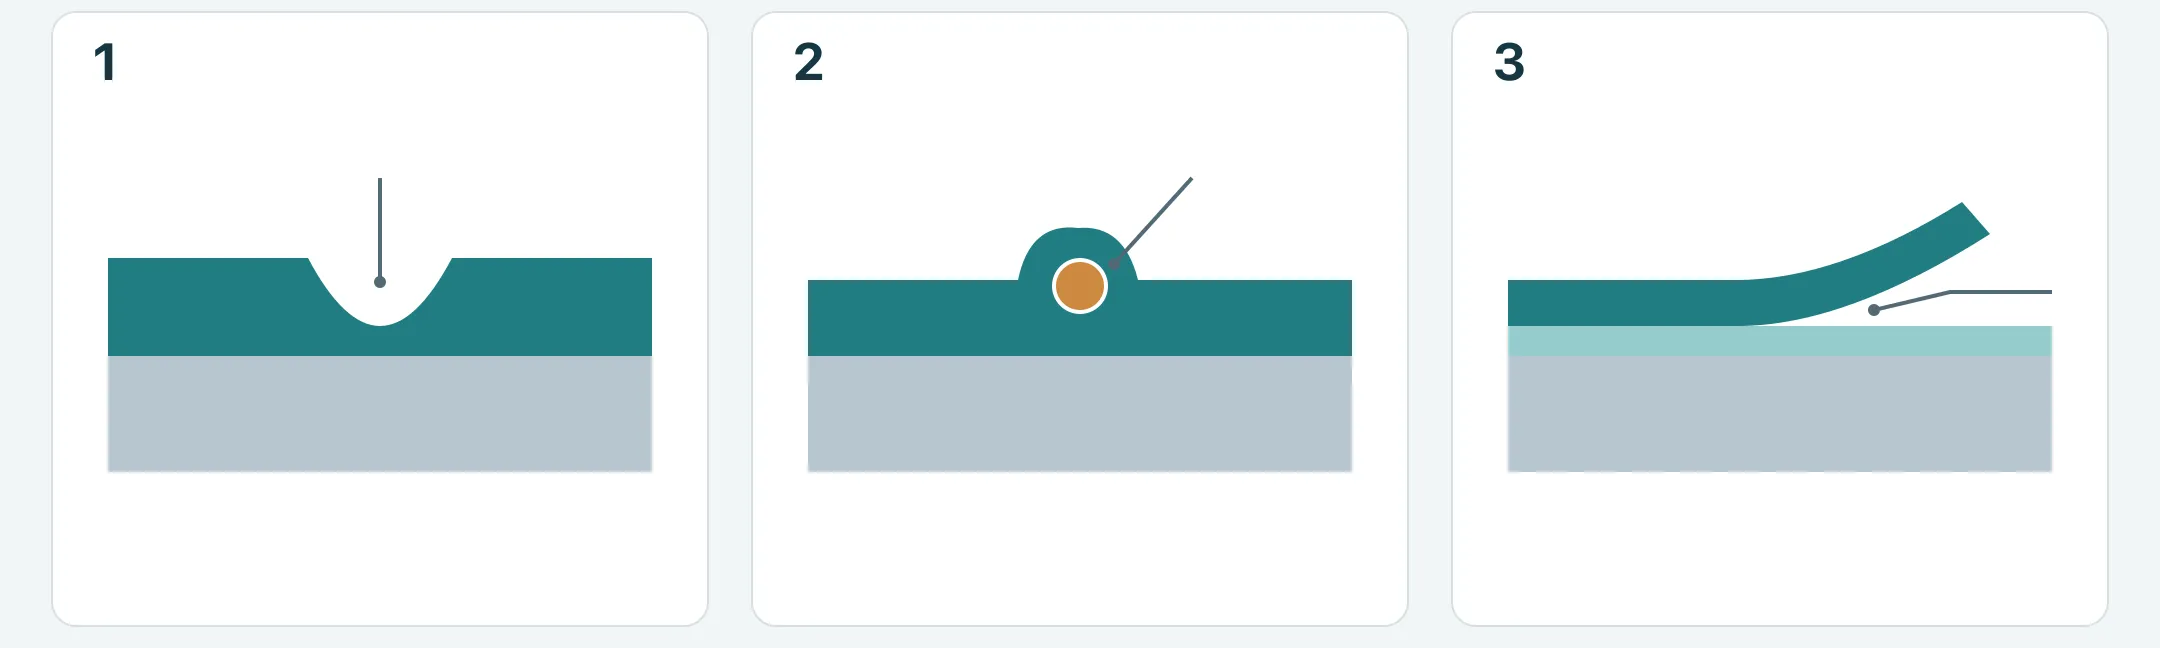
Las picaduras en níquel pueden relacionarse con burbujas adheridas, contaminación aceitosa o poros previos del sustrato; la rugosidad elevada puede proceder de partículas incorporadas durante el depósito. Ambas parecen un punteado denso, pero requieren correcciones distintas.[2]
Use iluminación oblicua y aumento adecuado para observar el relieve, y una sección si es necesario. Registre aumento o escala y orientación de la pieza. Un cambio de iluminación puede hacer que la sombra de un pequeño saliente parezca una picadura.
En superficies horizontales orientadas hacia arriba, revise sedimentación y filtración. En dobleces interiores, agujeros ciegos o bolsas que retienen gas, revise orientación, entrada de solución y salida de burbujas. Compare el mismo punto antes del proceso: corrosión, partículas incrustadas y defectos de mecanizado pueden seguir visibles. Estos patrones ayudan a elegir ensayos, pero no sustituyen sus resultados.[1][2]
No añada humectante o abrillantador ni trate todo el baño a ciegas por ver picaduras. Revise análisis, adiciones y mantenimiento de filtros; después, el personal de proceso debe realizar pequeñas comparaciones controladas para distinguir partículas, contaminación, burbujas y sustrato.
Ante depósitos quemados, compruebe la corriente local
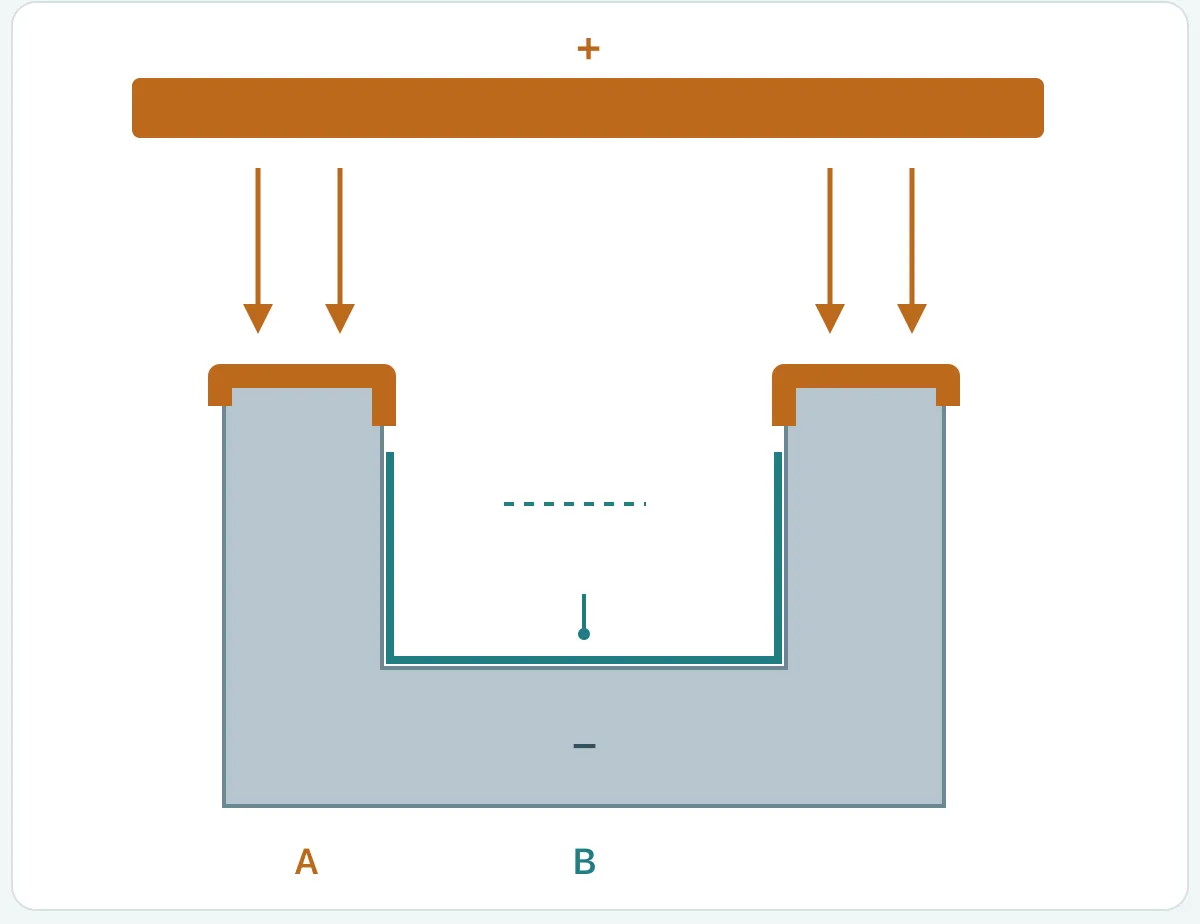
En electrodeposición, «quemado» suele describir un depósito anormalmente rugoso, oscuro o defectuoso, no una pieza dañada por fuego. En níquel, una densidad local excesiva en bordes y puntas puede causarlo; baja temperatura o desequilibrio del baño pueden agravarlo.[2]
La corriente del rectificador es total, no indica que toda superficie reciba la misma densidad. Salientes, posiciones exteriores y caras próximas a ánodos pueden recibir más corriente que los recesos y modificar el espesor. Incluya forma y colocación en bastidor en la investigación.[3]
Ejemplo de cálculo: ignorando el área expuesta del bastidor, 120 A de corriente catódica sobre 60 dm² de piezas sumergidas y conectadas dan una media de 2 A/dm². Si el área baja a 30 dm² y siguen aplicándose 120 A, la media aumenta a 4 A/dm². Ilustra el efecto de la carga, no valores de operación recomendados; las condiciones locales todavía pueden variar.
Marque los defectos en plano y mapa del bastidor; revise carga real, inmersión, historial de corriente, temperatura y baño. Si se queman bordes mientras los recesos quedan finos, aumentar la corriente total puede empeorar los bordes. Ensayos más específicos evalúan orientación, distancia, pantallas, ánodos auxiliares u otras medidas de distribución, comprobando después posiciones críticas de piezas reales.[2][3]
El oscurecimiento por sí solo no demuestra quemado. Use la morfología y la etapa de aparición para diferenciar residuos, manchas de postratamiento y otras posibilidades.
Distinga ausencia de cobertura de espesor insuficiente
Una superficie sin depósito y un depósito existente pero insuficiente son estados diferentes. Sustratos y recubrimientos plateados pueden confundir la inspección visual. Elija medición o sección adecuada al sistema, tanto en la zona sospechosa como en una correcta próxima.[6][7]
Un mal contacto eléctrico dificulta la deposición. Incluso con contacto estable, apantallamiento geométrico, actividad superficial o gas retenido pueden perjudicar la cobertura. En sistemas multicapa, el brillo metálico no prueba continuidad e integridad de cada capa.[2]
- Junto a contactos: confirme si es una zona de contacto acordada y revise sujeción, estado de contacto y mantenimiento del bastidor.
- Agujeros profundos, esquinas interiores o solapes: compruebe entrada de solución, salida de gas, distribución y accesibilidad de medida.
- Manchas irregulares aisladas: compare superficie previa y registros de limpieza/activación buscando residuos o problemas locales.
- Siempre en una posición: compare por separado lotes de material, posiciones y orientaciones para ver si el defecto sigue a la pieza o al emplazamiento.
Un espesor aceptable en una cara exterior no prueba la cobertura del fondo de un agujero o esquina interior. Si el plano exige continuidad o mínimo local en una posición, defínala junto con una verificación viable. Acuerde previamente área, tamaño y límites funcionales de marcas de contacto; no las descarte después como «marcas normales».
Iguale las condiciones de observación antes de investigar el color
Una diferencia de color no equivale a depósito fino. Composición, morfología y postratamiento también influyen. Por ejemplo, en pasivados de zinc y zinc-níquel, las condiciones afectan al color y la acumulación de metales puede producir velado o decoloración.[4]
Compare con la misma iluminación, fondo y orientación. Determine si cambia el color, brillo o manchado. El balance de blancos automático del teléfono y los reflejos pueden engañar. Para diferencias instrumentales, acuerde ajustes, posiciones y criterios, sin imponer un valor universal a todos los metales.
Compare después muestras conservadas por etapa: ¿ya diferían tras el depósito o después del pasivado, sellado, secado o almacenamiento? Patrones en rutas de escurrido o contactos del embalaje justifican revisar enjuague, drenaje, secado y embalaje. Localice primero dónde cambia el aspecto, antes de decidir qué baño o capa analizar.[1][4]
La muestra aprobada debe identificar sistema, color y brillo, variación admisible y conservación. Aceptar el aspecto no establece automáticamente adherencia, resistencia a la corrosión o contacto eléctrico; acepte cada requisito por separado.
Investigue seis áreas con muestras de control
Pretratamiento, corriente, baño, bastidor, geometría y postratamiento interactúan, pero no siempre conviene recorrerlos mecánicamente de principio a fin. Elija comprobaciones que discriminen causas por forma, posición y momento; deje que los resultados determinen el siguiente paso.[1]
| Área investigada | Registros o piezas para comparar | Pregunta que debe distinguirse |
|---|---|---|
| Pretratamiento | Piezas sin recubrir del lote, limpieza/activación, tiempos de enjuague y transferencia | ¿El defecto sigue a la superficie original o a una etapa concreta? |
| Corriente | Área conductora real, carga, historial de corriente, inmersión y contacto | ¿Hay condiciones locales o transitorias anómalas pese a un ajuste total normal? |
| Baño electrolítico | Análisis pertinentes, temperatura, filtración, adiciones y fechas de mantenimiento | ¿Se relaciona con el estado del baño o una operación reciente? |
| Bastidor | Contactos, aislamiento, posiciones, sujeción y mantenimiento | ¿Se concentra en un bastidor, contacto u orientación? |
| Geometría | Agujeros, esquinas interiores, huecos, solapes y orientación de colgado | ¿Se restringen entrada de solución, salida de gas, drenaje o distribución? |
| Postratamiento | Muestras de pasivado, sellado, enjuague, secado, almacenamiento y embalaje | ¿Cuándo es visible por primera vez y se relaciona con un cambio posterior? |
Prepare un pequeño conjunto de control: piezas defectuosas intactas, piezas correctas del mismo lote y piezas previas si están disponibles. Marque dirección y puntos de inspección en fotos; registre lote, posición y primer hallazgo. Documente qué cambia en cada ensayo y cómo mantiene las demás condiciones.
En diagnóstico ordinario, cambiar primero un factor principal facilita reconocer el efecto. Para interacciones, use ensayos diseñados y repetidos. La validación debe incluir la pieza problemática y sus posiciones críticas. Probetas planas ayudan a evaluar baño o propiedades, pero no demuestran por sí solas conformidad de fondos, contactos y recesos complejos.[1]
Reinspeccione el retrabajo para el uso original
El retrabajo depende de capa defectuosa, sustrato, margen dimensional y servicio. Ocultar el aspecto no demuestra que desapareciera un problema de adherencia. Decapar y volver a recubrir también exige reevaluar superficie, dimensiones de acoplamiento y prestaciones. Identifique lotes y disposición; justifique la liberación mediante controles acordados.
| Requisito | Qué registrar | Evidencia insuficiente para liberar |
|---|---|---|
| Aspecto | Superficies significativas, observación, muestra aprobada, posición y gravedad permitida | Fotos informales o «se ve mejor que antes» |
| Cobertura y espesor | Sistema, mínimo local, posiciones, método y calibración | Una media global o una cara exterior fácil de medir |
| Adherencia | Método adecuado a capa y sustrato, momento del ensayo y criterios | Raspar a mano, cinta corriente o ensayo sustituto no acordado |
| Montaje y función | Dimensiones de acoplamiento, doblado posterior, soldabilidad, contacto eléctrico y requisitos reales | Superar solo aspecto y espesor |
La espectrometría de rayos X mide espesores sin destrucción en sistemas apropiados; su aplicabilidad depende de la combinación recubrimiento/sustrato, entre otros factores. Las secciones metalográficas evalúan espesor local; la fiabilidad en capas finas depende también de preparación y microscopía. Confirme que el método responde sobre esa capa y posición.[6][7]
En aceros susceptibles a fragilización por hidrógeno, el aspecto no sustituye los controles requeridos. Determine postratamiento, secuencia y verificación por estado del material y especificación aplicable. Reducir la susceptibilidad no garantiza eliminar el riesgo; no suponga una temperatura y duración universales de horneado.[8]
Registre el defecto para facilitar la siguiente conversación
En lugar de «mal aspecto», comunique una observación precisa. Por ejemplo: hay escamas en el borde exterior doblado de soportes del mismo lote; por ahora no se ven en las caras interiores; se detectaron antes del montaje y se conservan muestras sin retrabajar. No atribuye responsabilidad de antemano y orienta la revisión de interfaz, posición y proceso.
Marque en planos caras estéticas, acoplamientos, contactos y defectos. Sin planos completos, aporte fotos generales y cercanas, sustrato y capas conocidas, ambiente, cantidad y dudas. Espesor, color o aceptación pendientes pueden señalarse como por confirmar para discutirlos conjuntamente.
Para cotizar, use la lista RFQ de costes de electrodeposición para concretar espesor, alcance y precio. Al seleccionar proceso, consulte la comparación entre pintura en polvo, electrodeposición y anodizado. Para una pieza concreta, envíe la información disponible mediante revisión de planos y cotización.
- [1] N. V. Mandich and W. Saas — Troubleshooting Decorative Electroplating Installations, Part 1 (2000), pp. 121–124
- [2] Nickel Institute — Nickel Plating Handbook (2014), chapters 2, 10 and 11
- [3] Rachel Keatley, COMSOL — Optimizing the Electroplating Process for Multiple Components (2020)
- [4] MKS Atotech — EcoTri ONE: passivation for zinc and zinc nickel
- [5] ASTM B571-23 — Qualitative Adhesion Testing of Metallic Coatings
- [6] ASTM B568-98(2021) — Measurement of Coating Thickness by X-Ray Spectrometry
- [7] ASTM B487-24 — Measurement of Metal and Oxide Coating Thickness by Microscopical Examination of Cross Section
- [8] ASTM B850-98(2022) — Post-Coating Treatments of Steel for Reducing the Risk of Hydrogen Embrittlement