Écrire seulement « mauvais aspect » indique rarement la suite à donner. Des taches sombres similaires peuvent provenir d'un manque de couverture, de résidus ou du post-traitement ; de petits points peuvent être des creux ou des particules saillantes. Décrire d'abord l'observation, puis utiliser sa position et les relevés de fabrication pour circonscrire la recherche.[1]
Confirmer les couches réellement présentes
« Électrodéposition » ne désigne pas une finition unique. Le zinc peut recevoir une passivation et un scellant ; le nickel/chrome décoratif peut comporter une sous-couche, du nickel et une très fine couche de chrome. Les pièces étamées peuvent aussi devoir satisfaire des exigences de brasabilité ou de contact électrique. La couleur extérieure ne prouve pas l'état de toutes les couches sous-jacentes.
Avant l'enquête, préciser au moins quatre points : nuance et état du substrat ; succession des dépôts et post-traitements ; épaisseurs et positions de mesure prescrites ; découverte après traitement, assemblage ou stockage. Sans identifier la couche manquante, décider d'un nouveau dépôt ou d'une reprise manque de fondement.
Ce guide concerne l'observation et l'analyse des pièces portant des dépôts métalliques électrolytiques. Nickel, zinc, étain et nickel/chrome décoratif ont des chimies et des plages opératoires distinctes ; les corrections doivent suivre le procédé concerné. Cataphorèse, poudrage et PVD forment leurs films autrement et demandent leurs propres méthodes.
Distinguer d'abord les cinq défauts
| Défaut | Décrire l'observation | Contrôles prioritaires | Éléments utiles |
|---|---|---|---|
| Décollement ou cloquage | Cloque encore fermée ou écailles détachées ; substrat exposé ou autre couche métallique | Interface, nettoyage/activation, transferts entre couches et sollicitations ultérieures | Pièces non reprises, coupes ou surfaces de rupture, essais d'adhérence adaptés |
| Piqûres ou rugosité | Points en creux ou en relief ; présence avant traitement | Surface du substrat, bulles, particules, mouillage et filtration | Comparaison avant/après au même endroit, grossissement, pièces défectueuses et saines |
| Dépôts brûlés | Dépôts sombres ou rugueux aux pointes, bords ou faces orientées vers l'anode | Densité locale de courant, chargement, état et température du bain | Plan d'accrochage, relevés électriques, aspect et épaisseur par position |
| Manque de dépôt ou épaisseur locale insuffisante | Absence totale ou dépôt présent mais trop mince | Activité de surface, contacts électriques, masquage, gaz piégé et couverture des creux | Épaisseur aux points définis, inspection des contacts, témoins à positions modifiées |
| Écart de couleur | Teinte globale différente, bandes locales ou traces d'eau | Système de couches, rugosité, post-traitement et conditions d'observation | Même lumière et orientation, échantillons par étape, contrôles d'épaisseur ou de composition pertinents |
Ce sont des pistes d'enquête. Un défaut peut avoir plusieurs causes et deux problèmes peuvent coexister dans le même lot.[1][2]
Pour un décollement, identifier la couche qui se sépare
Le décollement révèle un problème local de liaison, mais peut se situer entre substrat et sous-couche ou entre dépôts. Un nettoyage ou une activation insuffisants nuisent à l'adhérence du nickel ; la passivation pendant les transferts peut aussi affaiblir les systèmes multicouches. Le défaut peut n'apparaître qu'après chauffage, déformation ou dépôt suivant.[2]
Conserver des pièces avant ponçage ou démétallisation, et photographier le bord décollé ainsi que la zone saine voisine. Procéder ainsi :
- Localiser la séparation. Examiner la surface exposée et les deux faces des écailles ; utiliser une coupe ou une analyse de composition si nécessaire. Un métal argenté visible n'est pas forcément le substrat.
- Retracer la préparation de cette interface. Si la sous-couche se détache du substrat, vérifier surface d'entrée, huiles, oxydes et activation. Entre dépôts, examiner également rinçages, attentes, coupures de courant et transferts.
- Comparer le premier instant d'apparition. Sortie du bain, après étuvage ou après pliage d'assemblage impliquent des recherches différentes. Une opération tardive peut simplement révéler une interface déjà fragile.
- Vérifier l'adhérence selon l'usage. Pour une pièce ensuite formée ou chauffée, choisir un essai de dépôt métallique représentatif de cette condition et convenir de la méthode et des critères.[5]
Un ruban adhésif ordinaire, un quadrillage destiné aux peintures ou l'impossibilité d'arracher à la main ne constituent pas une réception universelle des dépôts métalliques. ASTM B571 décrit plusieurs essais qualitatifs dont l'adéquation dépend du dépôt, de l'épaisseur et du substrat. La méthode retenue doit être spécifiée.[5]
Séparer les piqûres des particules saillantes
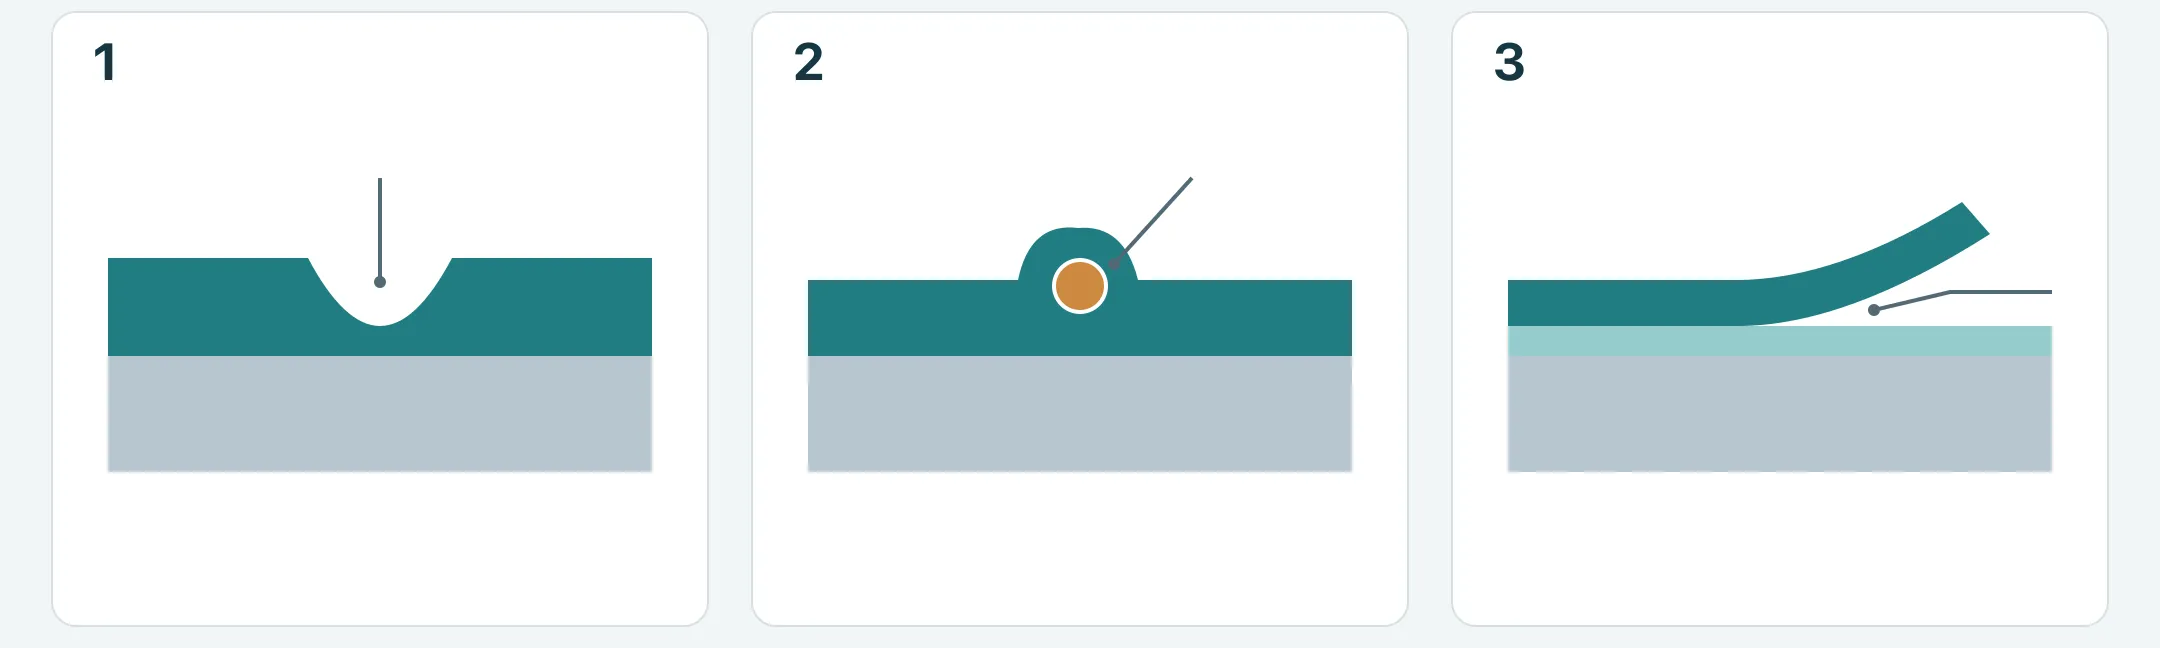
Les piqûres du nickel peuvent impliquer des bulles adhérentes, une contamination huileuse ou des pores préexistants ; la rugosité en relief peut venir de particules incorporées pendant le dépôt. Ces deux aspects ponctués exigent des corrections différentes.[2]
Observer le relief sous éclairage oblique avec un grossissement adapté, puis en coupe si nécessaire. Noter grossissement ou échelle et orientation de la pièce. Un simple changement d'éclairage peut faire paraître l'ombre d'une bosse comme une piqûre.
Sur les faces horizontales tournées vers le haut, vérifier d'abord sédimentation et filtration. Dans les plis intérieurs, trous borgnes ou poches retenant du gaz, examiner orientation, entrée du liquide et évacuation des bulles. Comparer au même endroit avant dépôt : corrosion, particules incrustées et défauts d'usinage peuvent rester visibles. Ces répartitions guident les essais sans remplacer leurs résultats.[1][2]
Ne pas ajouter aveuglément mouillant ou brillanteur, ni traiter tout le bain dès qu'apparaissent des piqûres. Vérifier analyses, ajouts et entretien des filtres ; le personnel procédé pourra ensuite réaliser de petits essais comparatifs pour distinguer particules, contamination, bulles et substrat.
Pour un dépôt brûlé, vérifier le courant local
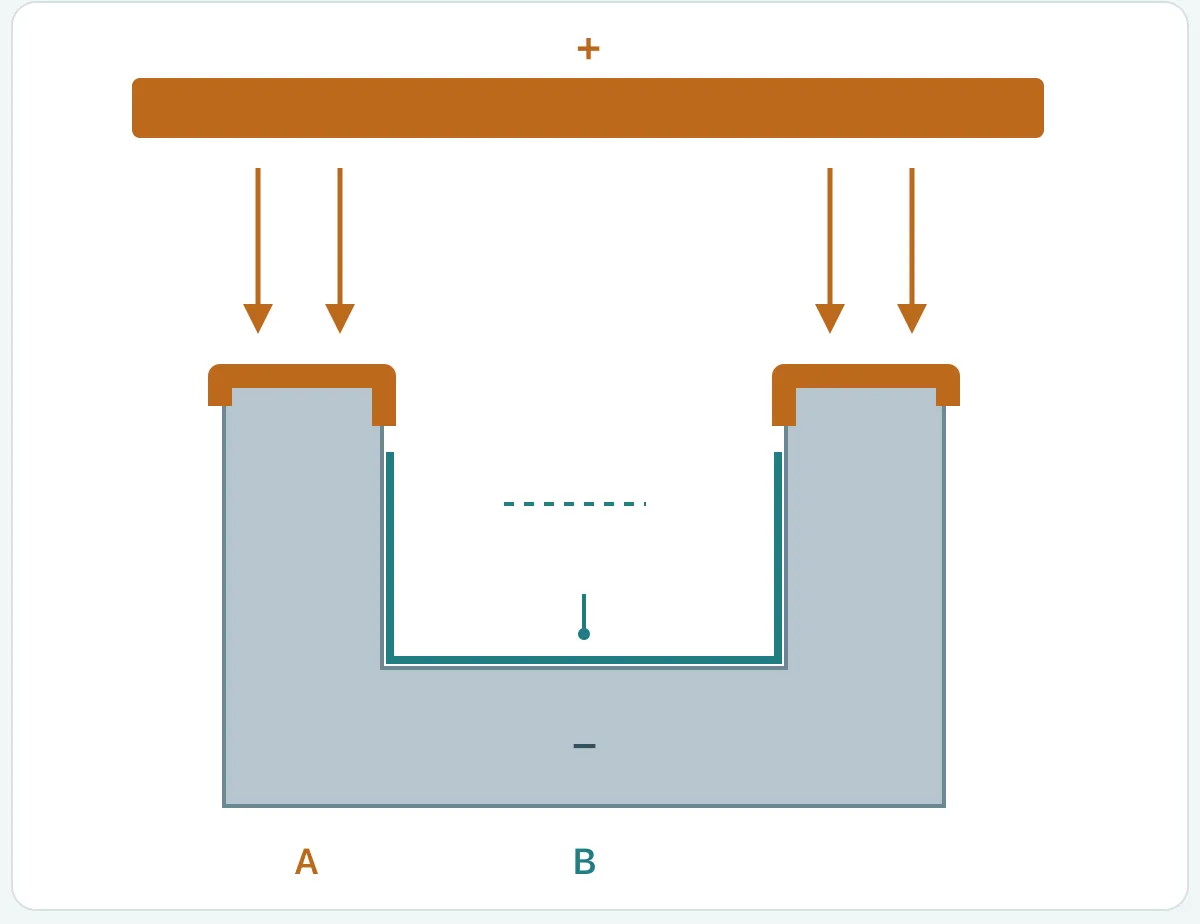
En électrodéposition, « brûlé » décrit généralement un dépôt anormalement rugueux, sombre ou défectueux, pas une pièce brûlée par le feu. En nickelage, une densité locale excessive aux pointes et aux bords peut le provoquer ; basse température ou déséquilibre du bain peuvent l'aggraver.[2]
Le courant du redresseur est une valeur totale, sans garantir la même densité partout. Saillies, positions extérieures du montage et faces proches des anodes peuvent recevoir davantage de courant que les creux, ce qui modifie l'épaisseur. Inclure forme et accrochage dans l'enquête.[3]
Exemple de calcul : en négligeant la surface exposée du montage, 120 A de courant cathodique sur 60 dm² de pièces immergées et raccordées donnent 2 A/dm² en moyenne. Avec 30 dm² et toujours 120 A, la moyenne passe à 4 A/dm². Ces valeurs illustrent le chargement, pas des réglages recommandés ; les valeurs locales restent variables.
Reporter les défauts sur le plan de pièce et d'accrochage ; vérifier chargement réel, immersion, historique de courant, température et bain. Si les bords brûlent tandis que les creux sont minces, augmenter le courant total peut aggraver les bords. Des essais ciblés évaluent orientation, espacement, écrans, anodes auxiliaires ou autres moyens de répartition, puis contrôlent les endroits critiques sur les pièces réelles.[2][3]
Le noircissement seul ne prouve pas une brûlure. Examiner morphologie et étape d'apparition pour distinguer résidus, taches de post-traitement et autres possibilités.
Distinguer absence de dépôt et faible épaisseur locale
Une surface nue et un dépôt présent mais insuffisant sont deux états différents. La couleur argentée du substrat et du dépôt peut tromper l'œil. Choisir une mesure d'épaisseur ou une coupe adaptée au système, sur la zone suspecte et une zone saine voisine.[6][7]
Un mauvais contact électrique gêne la déposition. Même avec un contact stable, masquage géométrique, activité de surface ou gaz retenu peuvent réduire la couverture. Dans un système multicouche, un éclat métallique ne démontre pas la continuité de chaque couche.[2]
- Près des contacts : confirmer la zone d'accrochage convenue, puis vérifier stabilité, état du contact et entretien du montage.
- Trous profonds, angles intérieurs ou recouvrements : vérifier entrée du bain, dégazage, répartition et accès à la mesure.
- Taches irrégulières isolées : comparer surface initiale et relevés de nettoyage/activation pour rechercher résidus ou défauts locaux.
- Toujours au même emplacement : comparer séparément lots matière, positions et orientations pour déterminer si le défaut suit la pièce ou sa place.
Une épaisseur correcte sur une face extérieure ne prouve pas la conformité au fond d'un trou ou dans un angle. Si le plan impose continuité ou minimum local, préciser la position et un contrôle réalisable. Convenir à l'avance de la zone, taille et limite fonctionnelle des marques de contact ; ne pas les qualifier après coup de « normales ».
Uniformiser l'observation avant d'analyser la couleur
Un écart de couleur ne signifie pas automatiquement un dépôt trop mince. Composition, morphologie et post-traitement peuvent intervenir. Dans les passivations du zinc et du zinc-nickel, par exemple, les conditions de procédé influencent la couleur et l'accumulation de métaux peut produire voile ou décoloration.[4]
Comparer sous la même lumière, sur le même fond et dans la même orientation. Distinguer teinte, brillance et taches. Balance automatique des blancs du téléphone et angles de réflexion peuvent induire en erreur. Pour un écart colorimétrique instrumental, convenir des réglages, positions et critères plutôt que d'un seuil universel pour tous les métaux.
Comparer ensuite les échantillons conservés par étape : différence après dépôt ou seulement après passivation, scellement, séchage ou stockage ? Des traces suivant l'écoulement ou le contact d'emballage justifient de comparer rinçage, drainage, séchage et emballage. Identifier d'abord l'étape du changement, puis le bain ou la couche à analyser.[1][4]
Un échantillon approuvé doit préciser système, couleur et brillance, variations admises et conservation. Un aspect accepté n'établit pas automatiquement adhérence, résistance à la corrosion ou contact électrique ; réceptionner ces exigences séparément.
Examiner six domaines avec des témoins
Prétraitement, courant, bain, montage, géométrie et post-traitement interagissent. Il n'est pourtant pas toujours utile de tous les parcourir mécaniquement. Choisir les contrôles qui discriminent le mieux les causes selon forme, position et apparition, puis décider de la suite avec les résultats.[1]
| Domaine | Relevés ou pièces à comparer | Question à distinguer |
|---|---|---|
| Prétraitement | Pièces non traitées du lot, nettoyage/activation, rinçages et transferts | Le défaut suit-il la surface initiale ou une étape particulière ? |
| Courant | Surface conductrice réelle, chargement, historique électrique, immersion et contact | Une anomalie locale ou transitoire subsiste-t-elle malgré un réglage total normal ? |
| Bain | Analyses pertinentes, température, filtration, ajouts et dates d'entretien | Le défaut est-il lié au bain ou à une opération récente ? |
| Montage | Contacts, isolation, positions, maintien et entretien | Le défaut se concentre-t-il sur un montage, un contact ou une orientation ? |
| Géométrie | Trous, angles, interstices, recouvrements et orientation d'accrochage | Entrée du liquide, dégazage, drainage ou répartition sont-ils limités ? |
| Post-traitement | Témoins de passivation, scellement, rinçage, séchage, stockage et emballage | Quand le défaut devient-il visible et suit-il une évolution ultérieure de la surface ? |
Créer un petit ensemble comparatif : conserver pièces défectueuses intactes, pièces saines du même lot et pièces avant dépôt si disponibles. Marquer orientation et points de contrôle sur photos ; relever lot, position et première détection. Documenter le changement de chaque essai et les conditions maintenues constantes.
En diagnostic courant, modifier d'abord un facteur principal facilite l'identification de son effet. Pour étudier des interactions, utiliser des essais planifiés et répétés. Valider avec la pièce réellement concernée et ses endroits critiques. Les éprouvettes planes renseignent sur le bain ou une propriété, mais ne prouvent pas seules la conformité des trous, contacts et creux complexes.[1]
Réceptionner la reprise pour l'usage initial
La reprise dépend de la couche défectueuse, du substrat, des marges dimensionnelles et de l'usage. Masquer l'aspect ne prouve pas la disparition du défaut d'adhérence. Retirer puis redéposer impose aussi de réévaluer surface, ajustements et performances. Identifier les lots concernés et leur traitement, puis justifier la libération par les contrôles convenus.
| Exigence | À consigner | Éléments insuffisants pour libérer |
|---|---|---|
| Aspect | Surfaces significatives, observation, échantillon approuvé, position et gravité permise | Photos improvisées ou « mieux qu'avant » |
| Couverture et épaisseur | Système, minimum local, positions, méthode et étalonnage | Moyenne globale ou une seule face extérieure facile à mesurer |
| Adhérence | Méthode adaptée au dépôt/substrat, moment de l'essai et critères | Grattage manuel, ruban ordinaire ou substitution non convenue |
| Assemblage et fonction | Ajustements, pliage ultérieur, brasabilité, contacts et exigences réelles | Aspect et épaisseur seuls conformes |
La spectrométrie X permet une mesure non destructive sur des systèmes appropriés, selon notamment la combinaison dépôt/substrat. La coupe métallographique mesure l'épaisseur locale ; la fiabilité sur des couches minces dépend aussi de la préparation et de la microscopie. Vérifier que la méthode répond à la question sur cette couche et cette position.[6][7]
Pour les aciers sensibles à la fragilisation par hydrogène, l'aspect ne remplace pas les contrôles requis. Définir post-traitement, séquence et vérification selon l'état du matériau et la spécification applicable. Un traitement réduisant la sensibilité ne garantit pas l'élimination du risque ; aucune température/durée universelle d'étuvage ne doit être supposée.[8]
Rendre le relevé de défaut utile à la discussion
Au lieu de « mauvais aspect », transmettre une observation précise au fabricant ou au traiteur. Exemple : des écailles apparaissent sur les bords pliés extérieurs de supports d'un même lot, aucune n'a encore été observée sur les faces intérieures ; le défaut a été détecté avant assemblage et des témoins non repris sont conservés. Cette formulation ne présume pas de responsabilité et guide directement les contrôles d'interface, de position et de procédé.
Marquer sur les plans faces esthétiques, surfaces d'ajustement, contacts et défauts. Sans plan complet, fournir vues générales et rapprochées, substrat et couches connues, environnement, quantité et questions. Épaisseur, couleur ou réception non définies peuvent être notées « à confirmer » et discutées ensemble.
Pour le devis, utiliser la liste RFQ des coûts d'électrodéposition pour préciser épaisseur, périmètre et tarification. Pour choisir le procédé, consulter la comparaison poudre, dépôt électrolytique et anodisation. Pour une pièce précise, transmettre les informations par la revue de plans et demande de devis.
- [1] N. V. Mandich and W. Saas — Troubleshooting Decorative Electroplating Installations, Part 1 (2000), pp. 121–124
- [2] Nickel Institute — Nickel Plating Handbook (2014), chapters 2, 10 and 11
- [3] Rachel Keatley, COMSOL — Optimizing the Electroplating Process for Multiple Components (2020)
- [4] MKS Atotech — EcoTri ONE: passivation for zinc and zinc nickel
- [5] ASTM B571-23 — Qualitative Adhesion Testing of Metallic Coatings
- [6] ASTM B568-98(2021) — Measurement of Coating Thickness by X-Ray Spectrometry
- [7] ASTM B487-24 — Measurement of Metal and Oxide Coating Thickness by Microscopical Examination of Cross Section
- [8] ASTM B850-98(2022) — Post-Coating Treatments of Steel for Reducing the Risk of Hydrogen Embrittlement