Yalnızca “görünüm kötü” yazmak sonraki adımı nadiren gösterir. Benzer koyu lekeler eksik kaplama, yüzey kalıntısı veya son işlemden; küçük noktalar ise çukurlardan ya da kabarık parçacıklardan kaynaklanabilir. Önce gözlemi tanımlayın, ardından konumu ve işlem kayıtlarıyla araştırmayı daraltın.[1]
Yüzeyde hangi katmanların bulunduğunu doğrulayın
“Elektrolitik kaplama” tek bir nihai yüzeyi tanımlamaz. Çinkodan sonra pasivasyon ve sızdırmazlık katmanı uygulanabilir; dekoratif nikel/krom bir alt kaplama, nikel ve çok ince krom tabakası içerebilir. Kalay kaplı parçaların lehimlenebilirlik veya elektrik temas koşulları da olabilir. Dış renk, alttaki her katmanın durumunu göstermez.
Araştırmadan önce en az dört noktayı netleştirin: alt malzeme sınıfı ve durumu; kaplamaların ve son işlemlerin sırası; belirtilen kalınlıklar ve ölçüm noktaları; kusurun kaplama, montaj veya depolama sonrasında görülmesi. Hangi tabakanın eksik olduğu bilinmeden yeniden kaplama kararının temeli eksik kalır.
Bu rehber metal elektrolitik kaplı parçaların incelenmesini ele alır. Nikel, çinko, kalay ve dekoratif nikel/kromun kimyası ve çalışma aralıkları farklıdır; düzeltmeler ilgili prosese uygun olmalıdır. Elektroforetik boya, toz boya ve PVD farklı biçimde film oluşturur ve ayrı teşhis yöntemleri gerektirir.
Önce beş kusuru birbirinden ayırın
| Kusur | Gözlemi açıklayın | Öncelikli kontroller | Yararlı kanıt |
|---|---|---|---|
| Soyulma veya kabarma | Açılmamış kabarcık mı, ayrılmış pullar mı; alt malzeme mi, başka metal tabakası mı açıkta? | Ayrılma ara yüzü, temizleme/aktivasyon, tabakalar arası geçiş ve sonraki yükler | Yeniden işlenmemiş kusurlu parçalar, kesit veya kırık yüzeyi, uygun yapışma testleri |
| Çukurcuk veya pürüzlülük | Noktalar çukur mu kabarık mı; kaplama öncesinde var mıydı? | Alt malzeme yüzeyi, kabarcıklar, parçacıklar, ıslanma ve filtrasyon | Aynı noktada önce/sonra, büyütmeli inceleme, kusurlu ve sağlam parça karşılaştırması |
| Yanık birikinti | Koyu veya pürüzlü tabaka uçlarda, dış kenarlarda veya anoda bakan yüzlerde mi yoğun? | Yerel akım yoğunluğu, yükleme, banyo durumu ve sıcaklığı | Askı yerleşimi, akım kayıtları, konuma göre görünüm ve kalınlık |
| Kaplanmamış alan veya yerel incelik | Kaplama tamamen yok mu, mevcut ama yetersiz mi? | Yüzey aktivitesi, elektrik temasları, perdelenme, sıkışan gaz ve girinti kaplanması | Belirli noktalarda ölçüm, temas incelemesi, askı konumu değiştirilmiş kontrol numuneleri |
| Renk farkı | Tüm parçada ton kayması mı, yerel bant mı, su izi benzeri desen mi? | Kaplama sistemi, pürüzlülük, son işlem ve gözlem koşulları | Aynı ışık ve yön, aşama numuneleri, ilgili kalınlık veya bileşim kontrolleri |
Bunlar araştırma başlangıçlarıdır. Bir kusurun birkaç nedeni olabilir; bir partide iki farklı sorun birlikte bulunabilir.[1][2]
Soyulmada hangi tabakanın ayrıldığını bulun
Soyulma yerel bağlanma sorununu gösterir; ayrılma alt malzeme ile alt kaplama arasında veya kaplamalar arasında olabilir. Yetersiz temizlik veya aktivasyon nikelin yapışmasını bozabilir; transfer sırasında pasifleşme, çok katlı nikelde tabakalar arası bağı da zayıflatabilir. Kusur ancak ısıtma, şekil değiştirme veya sonraki kaplamada görünür olabilir.[2]
Taşlama veya kaplama sökümü öncesi kusurlu parçaları saklayın; soyulma kenarını ve yanındaki sağlam bölgeyi fotoğraflayın. Şu sırayı izleyin:
- Ayrılmayı konumlandırın. Açılan yüzeyi ve ayrılan pulun iki tarafını inceleyin; gerekirse kesit veya bileşim analiziyle katmanları ayırın. Gümüş renkli metalin görünmesi, bunun alt malzeme olduğunu kanıtlamaz.
- İlgili ara yüzün hazırlığını araştırın. Alt kaplama tabandan ayrılıyorsa giriş yüzeyi, yağ, oksit ve aktivasyonu kontrol edin. Kaplamalar arası ayrılmada durulama, bekleme, akım kesintisi ve transfer kayıtlarını da inceleyin.
- İlk ortaya çıkışı karşılaştırın. Banyodan hemen sonra, fırınlama sonrası veya montajda bükme sonrası kusurlar farklı kontroller gerektirir. Sonraki işlem, daha önce zayıf olan ara yüzü yalnızca açığa çıkarmış olabilir.
- Yapışmayı kullanıma göre doğrulayın. Sonradan şekillendirilecek veya ısıtılacak parçalar için bu koşulu temsil eden metal kaplama testi seçin; yöntem ve kabul ölçütlerini belirleyin.[5]
Sıradan bantla çekme, boyaya yönelik çapraz kesme veya “elle sökülmüyor” kontrolü bütün metal kaplamalar için ortak kabul yöntemi değildir. ASTM B571, uygunluğu kaplama, kalınlık ve alt malzemeye bağlı nitel yapışma testlerini kapsar. Seçilen yöntem kabul şartında belirtilmelidir.[5]
Çukurcukları kabarık parçacıklardan ayırın
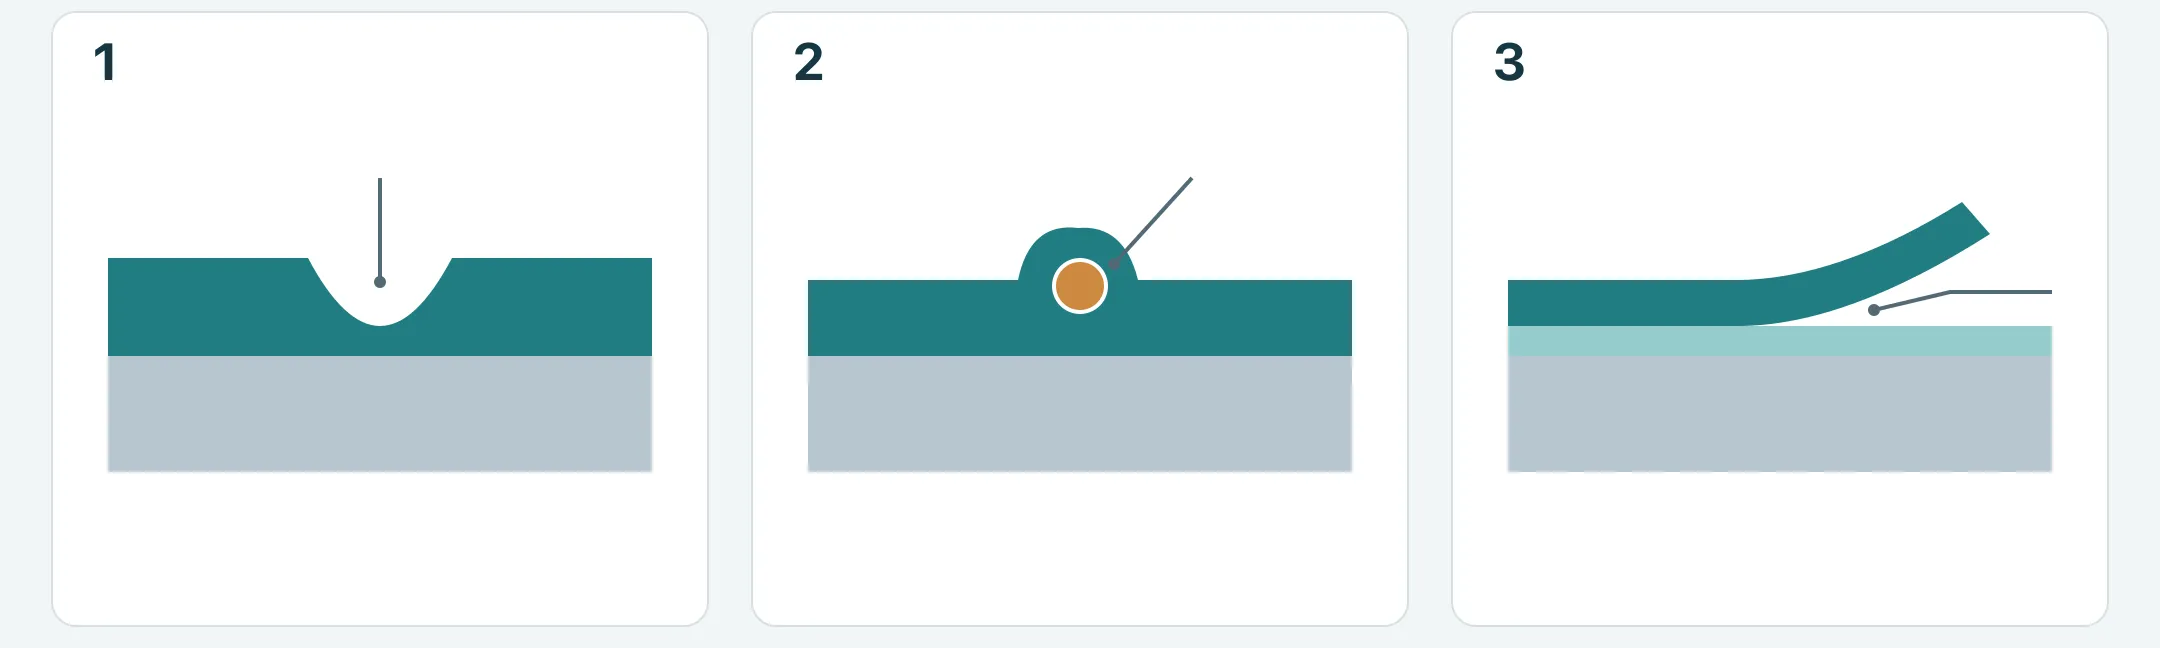
Nikel çukurcukları yüzeye tutunan kabarcıklar, yağlı kir veya alt malzemedeki önceki gözeneklerle ilişkili olabilir; kabarık pürüzlülük ise birikime katılan parçacıklardan doğabilir. İkisi de yoğun benekli görünse de farklı düzeltmeler gerektirir.[2]
Eğik ışık ve uygun büyütmeyle yüzey yüksekliğini inceleyin; gerekirse kesit alın. Büyütme veya ölçeği kaydedin, parça yönünü koruyun. Işık yönü değişince küçük bir çıkıntının gölgesi çukur sanılabilir.
Yukarı bakan yatay yüzeylerde önce parçacık çökelmesini ve filtrasyonu; iç büküm, kör delik veya gaz tutan ceplerde asma yönü, sıvı girişi ve kabarcık çıkışını inceleyin. Kaplama öncesi aynı noktayı karşılaştırın: korozyon çukurları, gömülü parçacıklar ve işleme izleri sonrasında da kalabilir. Bu desenler test seçimine yardım eder, sonuç yerine geçmez.[1][2]
Çukurcuk görülünce körlemesine ıslatıcı veya parlatıcı eklemeyin, tüm banyoyu işlemden geçirmeyin. Önce analiz, ekleme ve filtre bakım kayıtlarını kontrol edin; ardından proses personeli küçük kontrollü karşılaştırmalarla parçacık, kir, kabarcık ve alt malzeme sorununu ayırsın.
Yanıkta yerel akım koşullarını kontrol edin
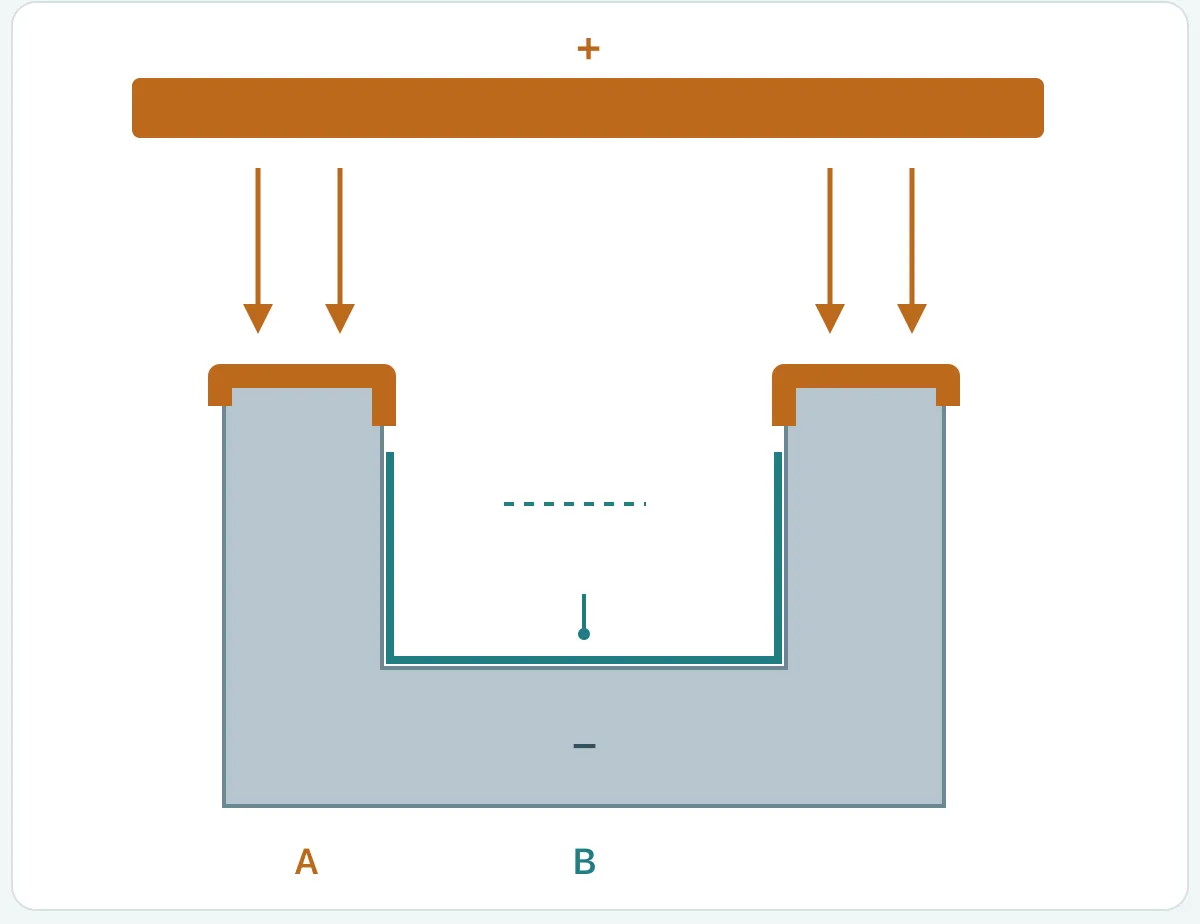
Kaplamada “yanık” genellikle anormal pürüzlü, koyu veya kusurlu birikintiyi anlatır; alevle yanmış parçayı değil. Nikelde kenar ve uçlardaki aşırı yerel akım yoğunluğu buna yol açabilir; düşük banyo sıcaklığı veya dengesizlik sorunu artırabilir.[2]
Doğrultucu akımı toplam değerdir; her yüzeyde eşit akım yoğunluğu demek değildir. Çıkıntılar, askı dışındaki konumlar ve anoda yakın yüzeyler girintilerden yüksek yoğunluk alabilir, böylece kalınlık dağılımı değişir. Parça şekli ve askı yerleşimini araştırmaya katın.[3]
Hesap örneği: askının açık alanı ihmal edilirse, 60 dm² daldırılmış ve elektriksel bağlı parça alanında 120 A toplam katot akımı, ortalama 2 A/dm² verir. Alan 30 dm²'ye düşüp 120 A korunursa ortalama 4 A/dm² olur. Sayılar yüklemeyi açıklar; önerilen proses ayarı değildir. Tek parçada yerel değerler yine farklı olabilir.
Kusurları parça ve askı planında işaretleyin; gerçek yük, daldırma, akım geçmişi, sıcaklık ve banyo kayıtlarını kontrol edin. Kenar yanarken girinti ince kalıyorsa toplam akımı artırmak kenarı kötüleştirebilir. Daha hedefli deneyler yön, aralık, perde, yardımcı anot veya akım dağıtımını değerlendirir; ardından gerçek parçanın kritik konumları kontrol edilir.[2][3]
Kararma tek başına yanığı kanıtlamaz. Birikinti biçimi ve ortaya çıktığı aşamayı kullanarak kalıntı, son işlem lekesi ve diğer olasılıkları ayırın.
Kaplama yokluğunu yerel incelikten ayırın
Kaplanmamış yüzey ile mevcut fakat yetersiz tabaka farklı durumlardır. Gümüş renkli taban ve kaplama da görsel incelemeyi yanıltabilir. Sisteme uygun kalınlık veya kesit kontrolünü hem şüpheli hem komşu sağlam konumda yapın.[6][7]
Kötü elektrik teması birikimi engeller. Temas kararlı olsa bile geometrik perdeleme, yüzey aktivitesi veya gaz tutulması örtücülüğü bozabilir. Çok katlı sistemde metalik parlaklık, her tabakanın kesintisiz ve tam olduğunu göstermez.[2]
- Temas yakınında: önceden kararlaştırılmış askı temas bölgesi mi kontrol edin; tutma kararlılığı, temas durumu ve askı bakımını inceleyin.
- Derin delik, iç köşe veya bindirmede: sıvı girişi, gaz çıkışı, dağılım ve erişilebilir ölçüm yerlerini kontrol edin.
- Tekil düzensiz leke: kaplama öncesi yüzey ve temizlik/aktivasyon kayıtlarını kalıntı veya yerel sorun açısından karşılaştırın.
- Hep aynı askı yerinde: malzeme partisini, konumu ve yönü ayrı karşılaştırarak kusurun parçayı mı konumu mu izlediğini belirleyin.
Dış düz yüzeyde yeterli kalınlık, delik dibi veya iç köşenin uygunluğunu kanıtlamaz. Resim belirli noktada sürekli kaplama veya yerel minimum istiyorsa o noktayı ve uygulanabilir doğrulamayı tanımlayın. Temas izinin alanı, boyutu ve işlev sınırları önceden kararlaştırılmalı; sonradan “normal askı izi” denilerek geçilmemelidir.
Renk farkında önce gözlem koşullarını eşitleyin
Renk farkı her zaman ince kaplama anlamına gelmez. Bileşim, yüzey biçimi ve son işlem de etkiler. Örneğin çinko ve çinko-nikel pasivasyonunda proses koşulları rengi, banyoda metal birikmesi de puslanma veya renk değişimini etkileyebilir.[4]
Numuneleri aynı ışık, arka plan ve yönde karşılaştırın. Farkın renk, parlaklık veya lekeden kaynaklandığını belirleyin. Telefonun otomatik beyaz dengesi ve yansıma açısı yanıltabilir. Cihazla renk farkı ölçülüyorsa ayar, nokta ve ölçütleri belirleyin; bütün metallere tek değer uygulamayın.
Sonra saklanan numuneleri aşama aşama karşılaştırın: fark kaplamadan sonra mı, pasivasyon, sızdırmazlık, kurutma veya depolamadan sonra mı oluşmuş? Akış yolu veya ambalaj temasındaki desenler durulama, drenaj, kurutma ve ambalajı karşılaştırmayı gerektirir. Hangi banyo veya tabakanın analiz edileceğine karar vermeden önce değişimin başladığı aşamayı bulun.[1][4]
Onay numunesi sistem, renk, parlaklık, izin verilen değişim ve saklama koşulunu tanımlamalıdır. Görünümün kabulü yapışma, korozyon direnci veya elektrik temasını otomatik doğrulamaz; bunları ayrı kabul edin.
Altı proses alanını karşılaştırmalarla araştırın
Ön işlem, akım, banyo, askı, geometri ve son işlem bağlantılıdır; ancak hepsini her seferinde mekanik biçimde baştan sona incelemek gerekmez. Biçim, yer ve ilk görülme aşamasına göre nedenleri en iyi ayıran kontrolleri seçin, sonraki adımı sonuç belirlesin.[1]
| İnceleme alanı | Karşılaştırılacak kayıt veya parçalar | Ayırt edilecek soru |
|---|---|---|
| Ön işlem | Partinin kaplanmamış parçaları, temizlik/aktivasyon, durulama ve transfer süreleri | Kusur ilk yüzeyi mi, belirli aşamayı mı izliyor? |
| Akım | Gerçek iletken alan, yük, akım geçmişi, daldırma ve temas | Toplam ayar normalken yerel veya geçici koşul anormal olabilir mi? |
| Kaplama banyosu | İlgili analizler, sıcaklık, filtrasyon, eklemeler ve bakım zamanları | Kusur banyo durumu veya yakın tarihli işlemle ilişkili mi? |
| Askı | Temaslar, yalıtım, konum, tutma ve bakım kayıtları | Kusur belirli askı, temas veya yönde mi yoğun? |
| Geometri | Delikler, iç köşeler, boşluklar, bindirmeler ve asma yönü | Sıvı girişi, gaz çıkışı, drenaj veya birikim dağılımı kısıtlı mı? |
| Son işlem | Pasivasyon, sızdırmazlık, durulama, kurutma, depolama ve ambalaj numuneleri | İlk ne zaman görünür; sonraki yüzey değişimiyle bağlantılı mı? |
Küçük bir karşılaştırma grubu oluşturun: dokunulmamış kusurlu parça, aynı partiden sağlam parça ve varsa kaplanmamış parça saklayın. Fotoğrafta yön ve kontrol noktalarını belirtin; parti, askı yeri ve ilk tespit zamanını kaydedin. Her deneyde neyin değiştiğini ve diğer koşulların nasıl korunduğunu yazın.
Olağan teşhiste önce tek ana etkeni değiştirmek etkiyi tanımayı kolaylaştırır. Etkileşim araştırılacaksa tasarlanmış ve tekrarlı deneyler kullanın. Doğrulama gerçek sorunlu parçayı ve kritik yerlerini içermelidir. Düz test plakaları banyoyu veya özelliği değerlendirmeye yardımcı olur; karmaşık delik diplerinin, temasların ve girintilerin uygunluğunu tek başına kanıtlamaz.[1]
Yeniden işlenmiş parçayı asıl kullanıma göre kabul edin
Yeniden işlem kusurlu tabaka, alt malzeme, boyut payı ve kullanıma bağlıdır. Görünümü örtmek yapışma sorununun bittiğini göstermez. Sökme ve yeniden kaplama sonrası yüzey, eşleşme boyutları ve performans yeniden değerlendirilmelidir. Etkilenen partileri ve işlemi belirleyin; serbest bırakmayı kararlaştırılmış kontrollerle doğrulayın.
| Gereksinim | Kaydedilecek bilgiler | Tek başına yetersiz kabul kanıtı |
|---|---|---|
| Görünüm | Önemli yüzeyler, gözlem koşulu, onay numunesi, kusur yeri ve izin verilen düzey | Rastgele fotoğraf veya “öncekinden iyi” |
| Örtücülük ve kalınlık | Sistem, yerel minimum, ölçüm yeri, yöntem ve kalibrasyon | Genel ortalama veya kolay ölçülen tek dış yüzey |
| Yapışma | Kaplama ve tabana uygun yöntem, test zamanı ve kabul ölçütü | Elle kazıma, sıradan bant veya kararlaştırılmamış alternatif test |
| Montaj ve işlev | Eşleşme boyutları, sonraki bükme, lehimleme, elektrik temasları ve gerçek gereksinimler | Yalnız görünüm ve kalınlığın geçmesi |
X ışını spektrometrisi uygun sistemlerde tahribatsız kalınlık ölçer; uygulanabilirlik kaplama/alt malzeme birleşimi gibi etkenlere bağlıdır. Metalografik kesit yerel kalınlığı değerlendirir; ince tabakalarda güvenilirlik numune hazırlığı ve mikroskopiye de bağlıdır. Yöntemin o katman ve konum sorusunu cevapladığını doğrulayın.[6][7]
Hidrojen gevrekliğine duyarlı çeliklerde görünüm incelemesi ilgili kontrollerin yerine geçmez. Malzeme durumuna ve geçerli şartnameye göre son işlem, sıra ve doğrulama belirlenmelidir. Riski azaltan ısıl işlem riski tamamen kaldırma garantisi değildir; genel bir fırınlama sıcaklığı ve süresi varsayılmamalıdır.[8]
Kusur kaydını sonraki görüşme için kullanışlı yapın
İmalatçıya veya kaplamacıya “görünüm kötü” yerine somut gözlem verin. Örneğin: aynı parti braketlerin dış büküm kenarlarında pul şeklinde ayrılma var; iç düz yüzeylerde henüz görülmedi; montaj öncesi bulundu ve yeniden işlenmemiş numuneler saklandı. Bu ifade önceden sorumlu belirlemez; ara yüz, yer ve proses kontrolünü doğrudan yönlendirir.
Resimde görünür yüzleri, eşleşme yüzlerini, elektrik temaslarını ve kusurları işaretleyin. Tam resim yoksa genel ve yakın fotoğraflar, alt malzeme ve bilinen kaplama, kullanım ortamı, miktar ve soruları gönderin. Belirsiz kalınlık, renk veya kabul koşulları “teyit edilecek” olarak birlikte görüşülebilir.
Teklif aşamasında kalınlık, kapsam ve fiyat koşulları için kaplama maliyeti RFQ listesini kullanın. Proses seçerken toz boya, elektrolitik kaplama ve eloksal karşılaştırmasına bakın. Belirli parça için mevcut bilgileri çizim inceleme ve teklif kanalına gönderin.
- [1] N. V. Mandich and W. Saas — Troubleshooting Decorative Electroplating Installations, Part 1 (2000), pp. 121–124
- [2] Nickel Institute — Nickel Plating Handbook (2014), chapters 2, 10 and 11
- [3] Rachel Keatley, COMSOL — Optimizing the Electroplating Process for Multiple Components (2020)
- [4] MKS Atotech — EcoTri ONE: passivation for zinc and zinc nickel
- [5] ASTM B571-23 — Qualitative Adhesion Testing of Metallic Coatings
- [6] ASTM B568-98(2021) — Measurement of Coating Thickness by X-Ray Spectrometry
- [7] ASTM B487-24 — Measurement of Metal and Oxide Coating Thickness by Microscopical Examination of Cross Section
- [8] ASTM B850-98(2022) — Post-Coating Treatments of Steel for Reducing the Risk of Hydrogen Embrittlement