车间里常把拉深称为“拉伸”。这种工艺把周围的板料带入凹模,逐步形成杯、筒或壳体。看模具方案时,关键是弄清这圈结构接触哪里、材料怎样经过,而不只是看它是否凸起。
1. 先认清这圈凸起:三种结构别混淆
只看模具俯视图,无法确定这圈凸起的作用。需要看上下模剖面,以及合模、拉深时板料怎样接触它。典型拉延筋有与之配合的凹槽,板料从两者之间通过;它可以围成一圈,也可以分段布置,只约束需要增加阻力的区域。[1]
| 结构 | 看什么位置和动作 | 主要作用 |
|---|---|---|
| 拉延筋(也称拉深筋) | 窄凸筋与配合凹槽让进料路径发生弯曲 | 增加局部进料阻力,调节材料流动 |
| 压边圈/压料面 | 较宽的表面把凸缘压在相对的模具表面上 | 支撑凸缘、抑制失稳,并通过接触提供约束 |
| 坯料定位块/定位台阶 | 成形前限定坯料边缘位置 | 确定起始位置,不能直接当成拉延筋 |
2. 材料要往里走,为什么还要给它阻力?
拉杯形件时,外围凸缘向内移动,原来较大的圆周要进入更小的圆周位置。这个区域承受环向压应力,缺少支撑的薄板容易失稳、拱起,形成褶皱。压边圈把凸缘托住、压住,同时仍要允许形成筒壁所需的材料向内流动。[2]
筒壁又要传递拉动外围材料所需的力。增加阻力可以约束失控的进料,但也会提高筒壁承受的拉力。材料进不来时,局部可能转而靠拉伸变薄来变形,严重时就会裂开。因此,需要的是合适的约束范围,而不是把板料压得越紧越好。[2][3]
3. 看动画:板料怎样经过拉延筋
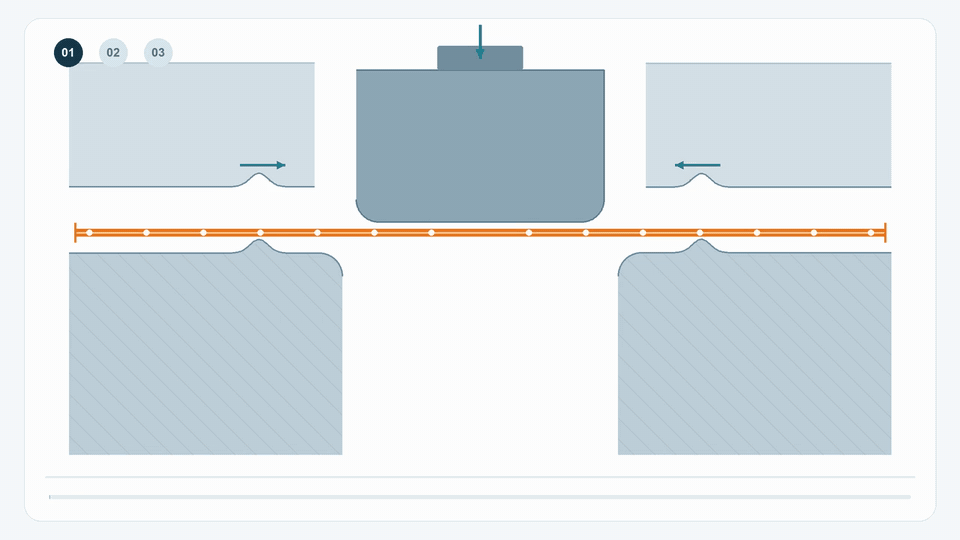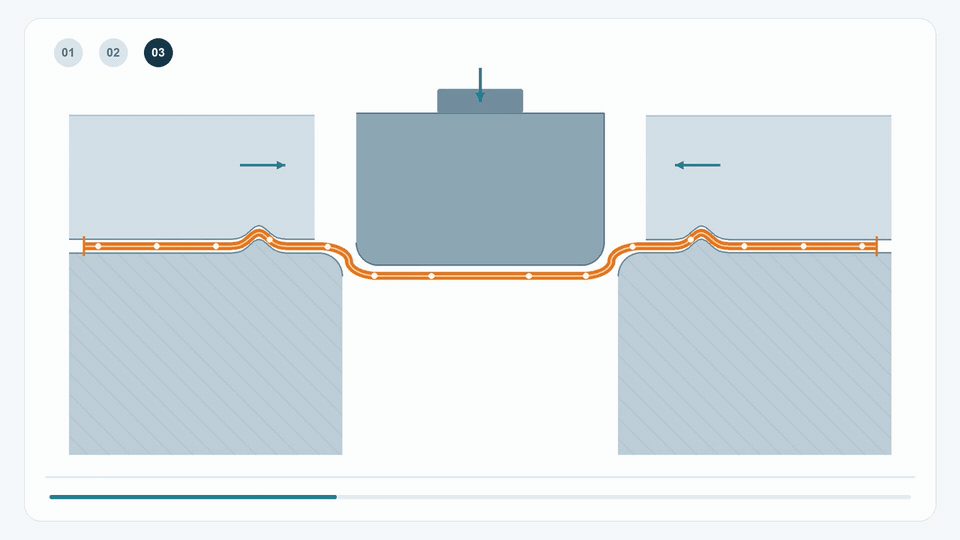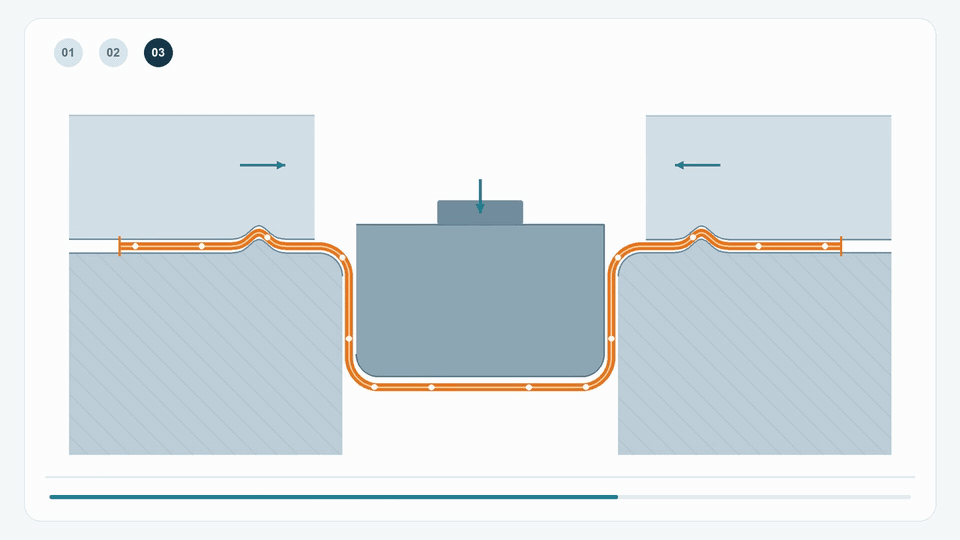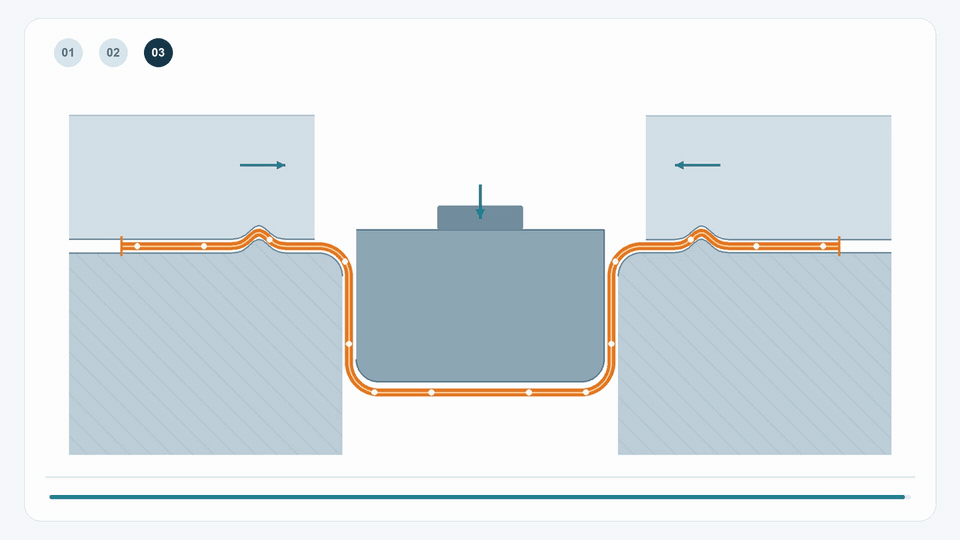
动画从平板坯料和打开的模具开始。压边圈下行,把两侧凸缘压向拉延筋;随后凸模进入凹模口。观察橙色板料怎样从平面逐渐形成杯形,以及两侧坯料边缘怎样向内移动。
01,坯料尚未成形;02,压边圈合拢,凸缘经过拉延筋发生弯曲;03,凸模下行,板料越过拉延筋向内供料,筒壁逐渐加高、杯底下移。白点始终跟随同一处材料,便于看清变形和进料。弯曲、反弯曲及模具接触摩擦共同增加进料阻力。[1]
这是一种杯形件的简化剖面,显示压边圈、凸模、凹模及左右两处拉延筋截面。实际模具可能使用连续或分段拉延筋,也可能将凸筋布置在另一侧。动画解释材料流动和形状变化,不代表计算所得的冲压行程、应变分布或实际模具尺寸。
4. 拉延筋越高、压得越紧,就越好吗?
起皱和拉裂是排查线索,不能直接对应唯一原因。应把缺陷位置与凸缘进料量、壁厚测量、润滑和模具接触情况放在一起比较。[2][3]
| 观察到的现象 | 可能与约束有关的情况 | 应对照检查什么 |
|---|---|---|
| 凸缘或筒壁起皱 | 支撑或约束不足、不均匀,材料可能失稳 | 褶皱最初出现的位置、压料面接触与间隙、局部进料量 |
| 局部明显减薄或拉裂 | 阻力过大可能限制供料,增加拉伸负荷 | 最薄处的位置、拉延筋压入程度、圆角、润滑和材料状态 |
| 各边进料不一致,零件偏斜 | 周围约束或摩擦条件可能不一致 | 坯料定位、润滑覆盖、模具磨损、对应位置的实际进料量 |
5. 高筒件一定要加拉延筋吗?
不一定。是否需要拉延筋,不能只按零件高度判断。坯料形状、材料性能、厚度、转角半径、润滑以及各区域需要流入多少材料,都会影响方案。有些零件依靠合适的压边条件即可拉深,有些只需在局部设置拉延筋。[2][4]
筋高、圆角、截面和压入程度,应与压料条件一起考虑。凸筋更高或转折更急,可能增加变形和阻力,也可能增加减薄、表面损伤和拉裂风险。不存在“加高多少,就一定能多拉深多少”的通用关系。[1][3]
有拉延筋,也不等于高筒件能一次拉成。坯料展开、拉深比以及是否需要再拉深,仍需单独评估。若还不清楚拉深与单工位、级进模的关系,可以先看工艺对比文章。
6. 试模时怎样判断调整有没有用
先约定用哪些记录判断效果,保留可追溯的材料批次、坯料、润滑和设备设定。每次有目的地调整,再与基准件比较,避免同时改多项后无法判断哪一项起了作用。
- 在坯料周边标记对应位置,记录成形后各处的进料量;不仅看总高度,也要比较不同边或不同方位。
- 用合适的测量方法检查筒壁、凸模圆角及其他风险部位的厚度,记录最薄处在哪里,同时保留褶皱、裂纹和表面压痕照片。
- 与模具工程师检查压料面接触、拉延筋压入程度、模具圆角和润滑覆盖,再选定具体调整项,与基准结果对照。
- 同时检查功能尺寸和装配要求,并通过重复试件确认结果是否稳定,不能只凭一件外观平整就判定成功。
计算示例:初始厚度 t₀=1.00 mm,某处实测厚度 t=0.82 mm,则该处减薄率=(t₀-t)/t₀×100%=18%。这只是计算方法,不是验收上限。允许减薄多少,应由零件要求、材料与成形评估共同确定;测一个点,也不能证明整个零件都合格。