深絞りは、周囲の板材を金型内へ引き込み、中空の部品を成形する加工です。金型案を検討する購買・技術担当者にとって重要なのは、環状の突起の有無だけでなく、それが板材にどう接触し、材料の動きにどう影響するかです。
1. まず突起を見分ける:似て見える三つの構造
上から見た形だけでは、環状の突起の役割は分かりません。金型の断面を確認し、型閉じから絞り加工までの板材の動きを追います。ドロービードには通常、向かい合う溝があり、その間を板材が通ります。連続した形、分割した形、追加の拘束が必要な箇所だけに設ける形があります。[1]
| 構造 | 確認する特徴 | 主な役割 |
|---|---|---|
| ドロービード | 細い突起と対応する溝が、流入経路上の板材を曲げる | 局所的な絞り抵抗を加え、材料の流れを調整する |
| しわ押さえ/ブランクホルダー | 広い面でフランジを対向する金型に押し付ける | フランジの座屈を抑えるために支え、接触による拘束を与える |
| ブランクの位置決め部・段差 | 成形前にブランクの端を位置決めする | 初期位置を定める。必ずしもドロービードではない |
2. なぜフランジを拘束する必要があるのか
カップを絞るとき、フランジは周長の小さい内側へ移動します。周方向の圧縮によって、支えのない板材は座屈してしわになることがあります。しわ押さえは板材を支えながら、壁部の成形に必要な材料が内側へ流入できるようにします。[2]
壁部は、フランジを引き込むための力も伝えます。抵抗を増やすと制御されない流入を抑えられる一方、壁部が負担する荷重も大きくなります。材料が十分に供給されなければ、局所的な伸びと板厚減少が割れにつながります。目指すのは適切なバランスであり、しわ押さえ力を最大にすることではありません。[2][3]
3. 動画:ビードを越える板材の動きを追う
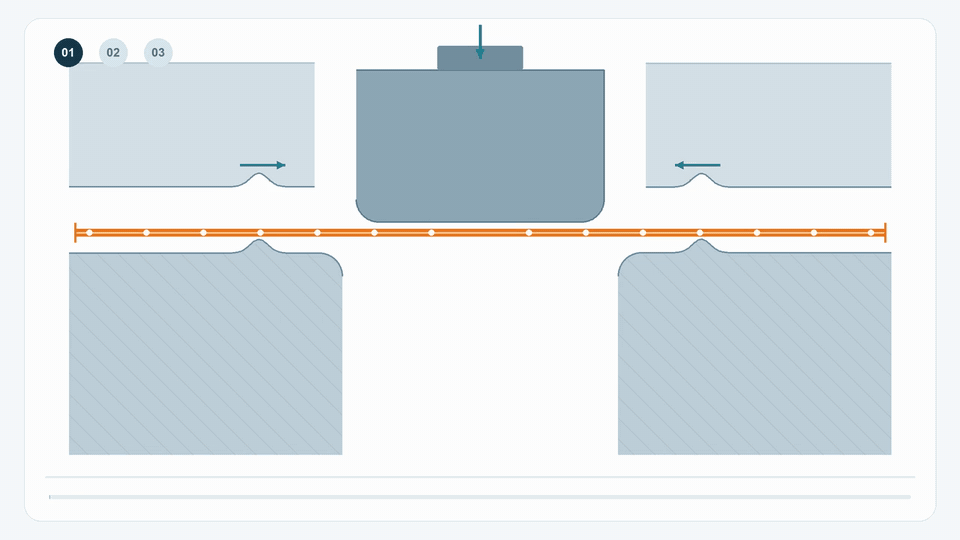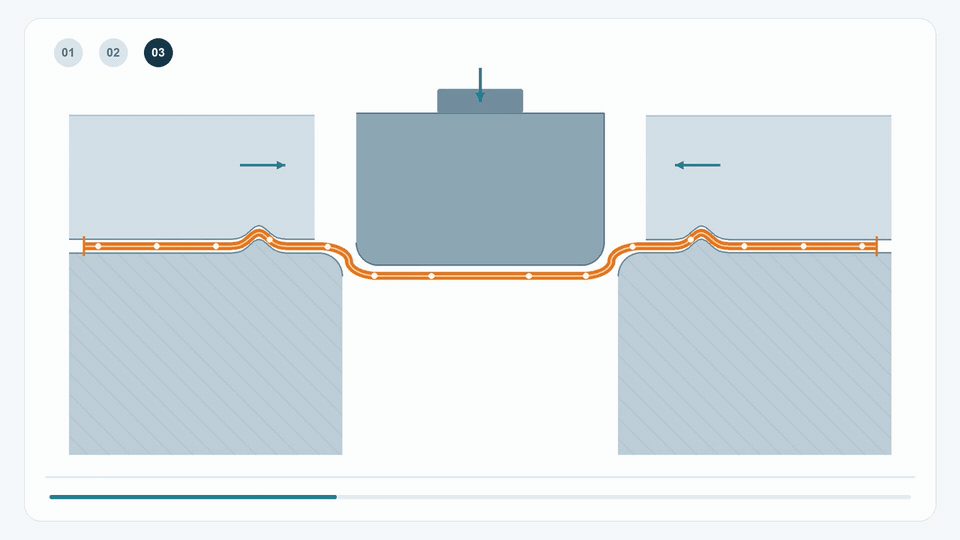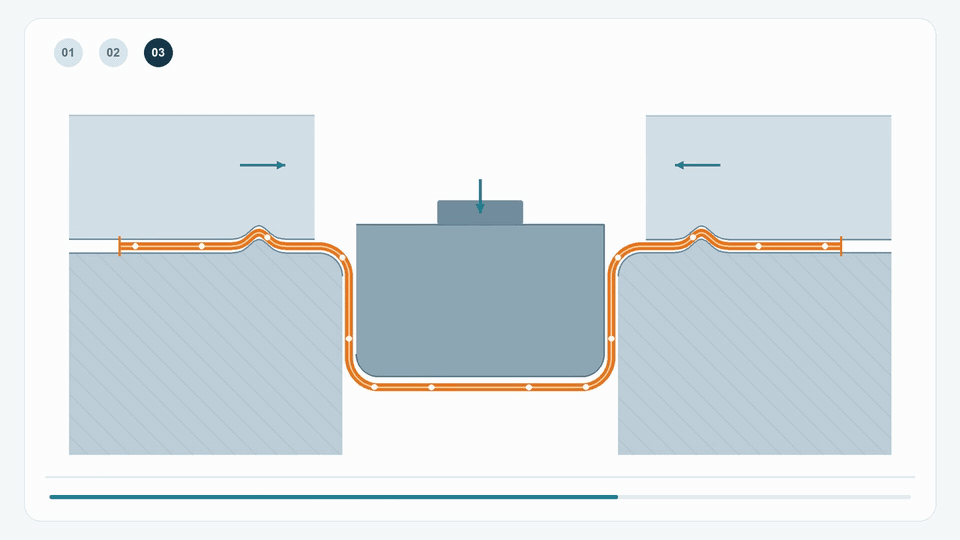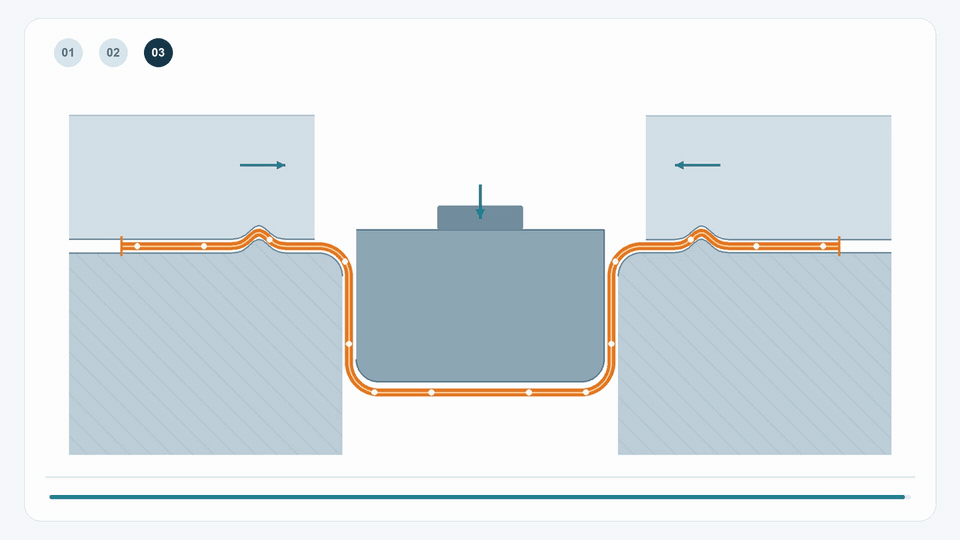
動画は平らなブランクと開いた金型から始まります。しわ押さえが下がってフランジをビードに押し付け、その後パンチがダイ開口部へ下降します。オレンジ色の板材が平面からカップ形に変わり、両側の外縁が内側へ移動する様子を見てください。
01 — ブランクは平らな状態です。02 — しわ押さえが閉じ、フランジがビード上で曲がります。03 — パンチが下降し、材料はビードを越えて内側に流れ、カップの壁が伸びて底が下がります。白い点は同じ材料位置を追い、変形と材料の流入を示します。曲げ・曲げ戻しと金型との摩擦が流入抵抗を増やします。[1]
これは一般的なカップ形状の簡略断面図で、しわ押さえ、パンチ、ダイ、左右のビード断面を示します。実際の金型ではビードが連続または部分的で、反対側の型に突起を設けることもあります。この動きは、計算したプレス行程、ひずみ分布、量産金型の寸法を表すものではありません。
4. 拘束は強ければよいわけではない
しわや割れは調査の手掛かりであり、それだけで原因は特定できません。発生位置を、フランジの流入量、板厚測定、潤滑、金型との接触状態と照合します。[2][3]
| 観察された現象 | 拘束との関係として考えられること | 比較・確認する項目 |
|---|---|---|
| フランジや壁部のしわ | 支持や拘束の不足、または不均一さにより座屈する場合がある | しわの発生位置、しわ押さえの接触と隙間、局所的な流入量 |
| 局所的な板厚減少や割れ | 過大な抵抗が材料の供給を妨げ、引張荷重を増やす場合がある | 最小板厚の位置、ビードのかみ合い、各部の曲率半径、潤滑と材料の状態 |
| 流入量の偏りや部品の傾き | 周囲で拘束や摩擦が異なる場合がある | ブランク位置、潤滑剤の塗布範囲、金型の摩耗、対応する位置で測った流入量 |
5. 深い部品には必ず高いビードが必要なのか
いいえ。深さだけではドロービードの要否は決まりません。ブランク形状、材料特性、板厚、コーナー半径、潤滑、各部に必要な材料流入量の違いが影響します。適切なしわ押さえがあればビードなしで絞れる部品もあれば、一部の領域だけで追加の拘束が必要な部品もあります。[2][4]
ビードの高さ、半径、断面、かみ合いは、しわ押さえの条件と併せて検討します。高いビードや曲率半径の小さいビードは変形と抵抗を増やせますが、板厚減少、表面損傷、割れのリスクも高める場合があります。より深く絞れることを保証する万能なビード高さはありません。[1][3]
ビードがあるからといって、背の高いシェルを一度の絞りで製作できるとは限りません。ブランク展開、絞り比、再絞り工程の要否は、別途工程として評価する必要があります。加工方法と金型構成の違いは、関連する工程比較記事をご覧ください。
6. 試作部品を確認するための実務手順
変更の効果を何で判断するか、あらかじめ合意します。材料ロット、ブランク、潤滑、プレス設定を追跡できるようにし、複数の条件を同時に変えるのではなく、条件を管理した試験で比較します。
- 加工前のブランク外周に対応する位置を記し、成形後に各位置のフランジ流入量を記録します。部品全体の深さだけでなく、必要なすべての方向を比較します。
- 壁部、パンチ肩の曲面部、その他の疑わしい箇所を適切な方法で板厚測定します。最小板厚とその位置を、しわ、割れ、表面の跡と併せて記録します。
- しわ押さえの接触、ビードのかみ合い、金型の各部半径、潤滑剤の塗布範囲を金型メーカーと確認します。変更点を一つ具体的に決め、基準条件の結果と比較します。
- 外観に加え、完成品の機能寸法と組立要件を確認します。複数の試作部品を繰り返し評価し、改善が安定して再現することを確かめます。
例えば、初期板厚 t₀ = 1.00 mm、測定した局所板厚 t = 0.82 mm のとき、局所的な板厚減少率 = (t₀ − t) / t₀ × 100% = 18% です。これは計算例であり、合否判定の上限ではありません。許容値は部品要件、材料、成形の評価に基づいて定めます。板厚を一か所測っただけでは、部品全体が健全であるとは判断できません。