Beim Tiefziehen entsteht ein Hohlteil, indem das umgebende Blech in ein Werkzeug eingezogen wird. Wer im Einkauf oder in der Konstruktion ein Werkzeugkonzept prüft, sollte deshalb nicht nur auf einen erhabenen Ring achten, sondern darauf, wie dieses Element das Blech berührt und dessen Bewegung beeinflusst.
1. Zuerst die Erhebung zuordnen: Drei Elemente können ähnlich aussehen
Eine Draufsicht reicht nicht aus, um die Funktion eines erhabenen Rings festzustellen. Prüfen Sie einen Werkzeugschnitt und verfolgen Sie das Blech beim Schließen und Ziehen. Einer Ziehsicke liegt in der Regel eine Nut gegenüber, durch die das Blech zwischen den Werkzeugflächen läuft. Die Sicke kann durchgehend, in Abschnitten oder nur dort ausgeführt sein, wo zusätzliche Rückhaltung nötig ist. [1]
| Element | Woran ist es zu erkennen? | Hauptfunktion |
|---|---|---|
| Ziehsicke | Eine schmale Erhebung und eine passende Nut formen das Blech auf seinem Einzugsweg | Örtlichen Ziehwiderstand erzeugen und den Werkstofffluss regeln |
| Niederhalter / Blechhalter | Eine breitere Fläche drückt den Flansch gegen das gegenüberliegende Werkzeug | Den Flansch gegen Ausbeulen abstützen und durch Kontakt Rückhaltung erzeugen |
| Platinenanschlag oder Positionierstufe | Ein Element legt die Lage des Platinenrands vor dem Umformen fest | Die Ausgangslage bestimmen; es handelt sich nicht automatisch um eine Ziehsicke |
2. Warum der Flansch Rückhaltung braucht
Beim Ziehen eines Bechers bewegt sich der Flansch nach innen zu einem kleineren Umfang. Die dabei entstehenden Umfangsdruckspannungen können das ungestützte Blech ausbeulen und Falten bilden lassen. Der Niederhalter stützt das Blech und lässt zugleich das Material nachfließen, das für die Wand benötigt wird. [2]
Die Wand überträgt außerdem die Kraft, mit der der Flansch eingezogen wird. Mehr Widerstand kann unkontrollierten Einzug verringern, erhöht jedoch auch die von der Wand getragene Last. Fließt nicht genügend Material nach, können örtliche Streckung und Ausdünnung zu einem Riss führen. Gesucht ist ein brauchbares Gleichgewicht, nicht die größtmögliche Niederhalterkraft. [2][3]
3. Animation: Den Weg des Blechs über die Ziehsicke verfolgen
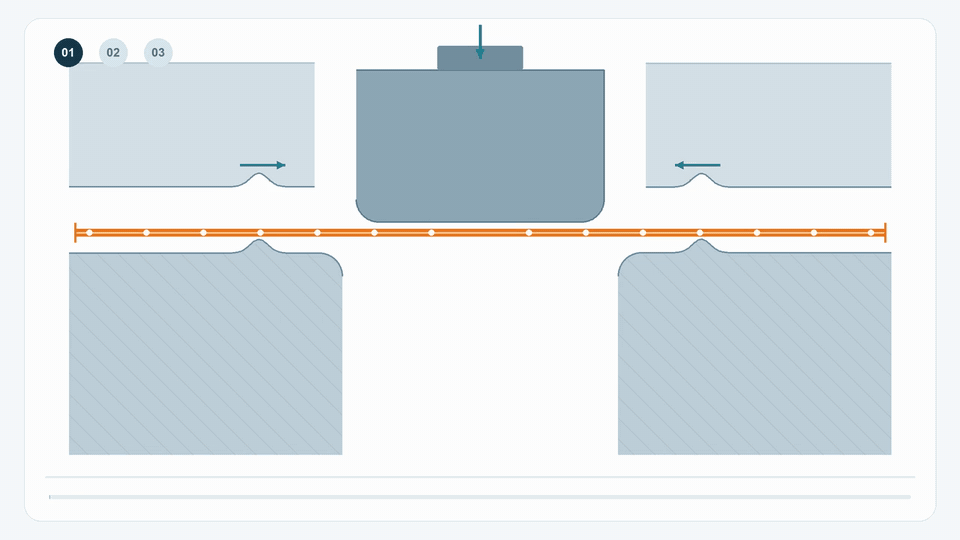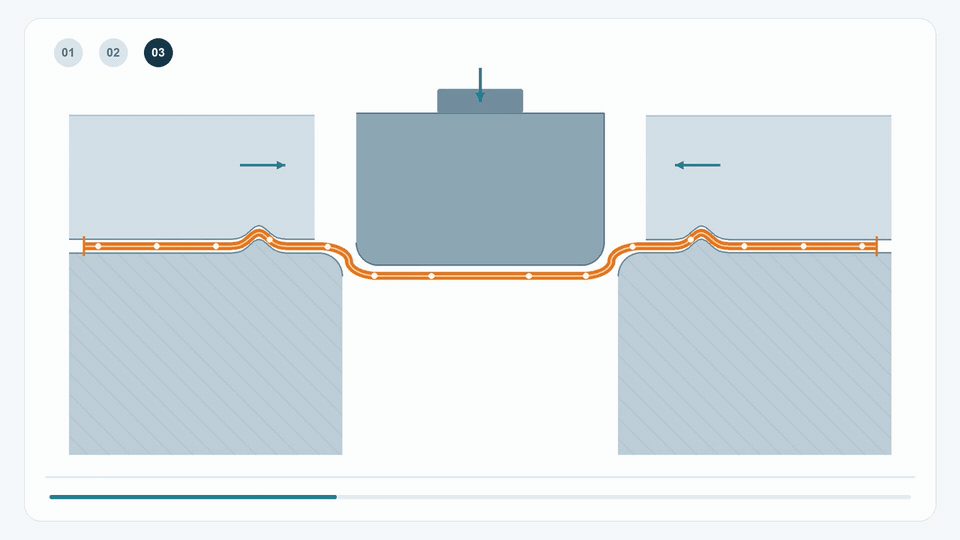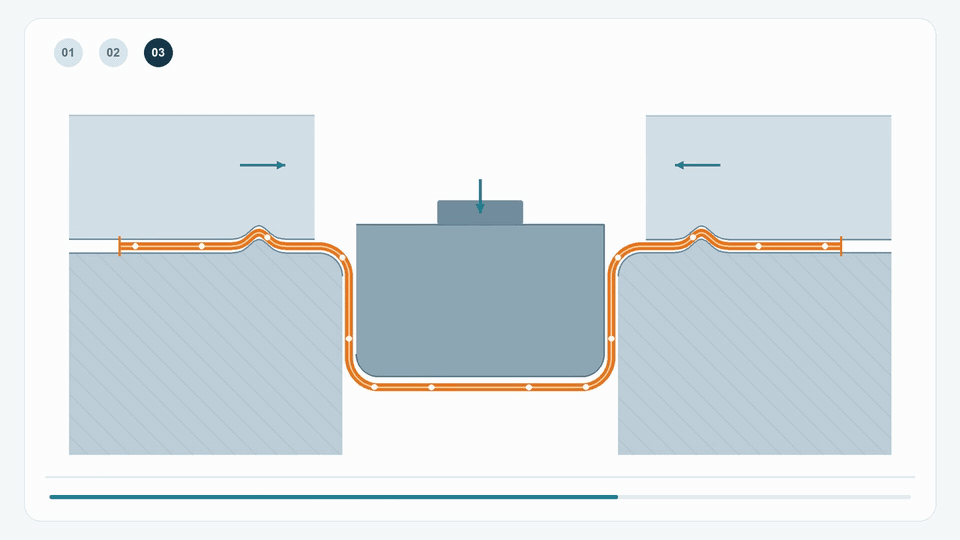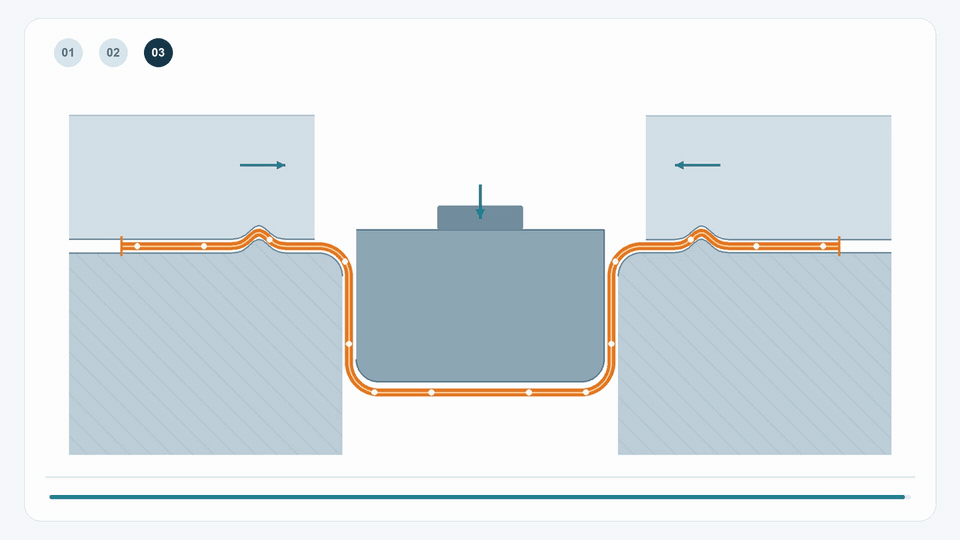
Die Animation beginnt mit einer ebenen Platine und geöffnetem Werkzeug. Der Niederhalter senkt sich und drückt den Flansch über die Ziehsicken; anschließend fährt der Stempel in die Matrizenöffnung. Das orange Blech verändert sich von einer ebenen Scheibe zu einem Napf, während beide Außenkanten nach innen wandern.
01 — Die Platine ist eben. 02 — Der Niederhalter schließt; der Flansch biegt sich über die Sicken. 03 — Der Stempel fährt abwärts: Blech fließt über die Sicken nach innen, die Napfwand wächst und der Boden sinkt. Weiße Punkte folgen denselben Materialstellen und zeigen Umformung und Einzug. Biegen, Rückbiegen und Werkzeugreibung erhöhen den Einzugswiderstand. [1]
Dies ist ein vereinfachter Schnitt durch einen allgemeinen Napf. Zu sehen sind Niederhalter, Stempel, Matrize und zwei örtliche Sickenquerschnitte. Reale Werkzeuge können durchgehende oder unterbrochene Sicken verwenden; die Erhebung kann auch auf der Gegenseite liegen. Die Bewegung ist weder ein berechneter Pressenhub noch eine Dehnungsverteilung oder eine Werkzeugbemaßung.
4. Mehr Rückhaltung ist nicht immer besser
Falten und Risse sind Symptome, die untersucht werden müssen; sie weisen nicht eindeutig auf eine einzige Ursache hin. Vergleichen Sie die Fehlerstelle mit dem Flanscheinzug, den Dickenmessungen, der Schmierung und den Kontaktbedingungen im Werkzeug. [2][3]
| Beobachtung | Möglicher Zusammenhang mit der Rückhaltung | Was sollte verglichen werden? |
|---|---|---|
| Falten im Flansch oder in der Wand | Unzureichende oder ungleichmäßige Abstützung beziehungsweise Rückhaltung kann Ausbeulen zulassen | Beginn der Faltenbildung; Niederhalterkontakt und Spalt; örtlicher Blecheinzug |
| Örtliche Ausdünnung oder Riss | Zu hoher Widerstand kann den Nachfluss begrenzen und die Zugbelastung erhöhen | Lage der geringsten Dicke; Eintauchtiefe der Ziehsicke; Radien; Schmierung und Werkstoffzustand |
| Ungleichmäßiger Einzug oder schiefes Teil | Rückhaltung oder Reibung können entlang des Umfangs unterschiedlich sein | Platinenlage; Schmierstoffverteilung; Werkzeugverschleiß; gemessener Einzug an entsprechenden Stellen |
5. Braucht jedes tiefe Bauteil eine höhere Ziehsicke?
Nein. Die Tiefe allein entscheidet nicht darüber, ob eine Ziehsicke nötig ist. Platinenform, Werkstoffeigenschaften, Dicke, Eckenradien, Schmierung und der örtlich unterschiedliche Materialbedarf beeinflussen die Lösung. Manche Teile lassen sich mit einem geeigneten Niederhalter ohne Ziehsicke ziehen; andere brauchen zusätzliche Rückhaltung nur in bestimmten Bereichen. [2][4]
Sickenhöhe, Radius, Querschnitt und Eintauchtiefe müssen gemeinsam mit den Niederhaltebedingungen betrachtet werden. Eine höhere oder schärfere Sicke kann Umformung und Widerstand erhöhen, zugleich aber auch das Risiko für Ausdünnung, Oberflächenschäden oder Risse. Es gibt keine allgemeingültige Sickenhöhe, die eine größere Ziehtiefe garantiert. [1][3]
Eine Ziehsicke belegt außerdem nicht, dass ein hohes Gehäuse in einem einzigen Zug hergestellt werden kann. Platinenzuschnitt, Ziehverhältnis und mögliche Weiterzüge erfordern eine eigene Prozessbewertung. Den Unterschied zwischen Umformoperationen und Werkzeuganordnungen erläutert der verlinkte Prozessvergleich.
6. Ein praktisches Vorgehen zur Prüfung eines Versuchsteils
Legen Sie fest, welche Nachweise eine Verbesserung zeigen sollen. Halten Sie Materialcharge, Platine, Schmierung und Presseneinstellung nachvollziehbar fest. Vergleichen Sie anschließend kontrollierte Versuche, statt mehrere Einstellungen gleichzeitig zu ändern.
- Markieren Sie entsprechende Stellen am Umfang der Ausgangsplatine und erfassen Sie nach dem Umformen den örtlichen Flanscheinzug. Vergleichen Sie alle relevanten Seiten, nicht nur die Gesamttiefe des Teils.
- Messen Sie die Dicke an der Wand, am Stempelradius und an weiteren auffälligen Stellen mit einem geeigneten Verfahren. Dokumentieren Sie die geringste Dicke und ihre Lage zusammen mit Falten, Rissen und Oberflächenspuren.
- Prüfen Sie gemeinsam mit dem Werkzeugbau den Niederhalterkontakt, die Eintauchtiefe der Ziehsicke, die Werkzeugradien und die Schmierstoffverteilung. Wählen Sie eine konkrete Anpassung und vergleichen Sie das Ergebnis mit dem Ausgangszustand.
- Prüfen Sie neben dem Aussehen auch die fertigen Funktionsmaße und Montageanforderungen. Bestätigen Sie, dass die Verbesserung bei wiederholten Versuchsteilen erhalten bleibt.
Beispiel: Bei einer Ausgangsdicke t₀ = 1.00 mm und einer örtlich gemessenen Dicke t = 0.82 mm beträgt die örtliche Ausdünnung = (t₀ − t) / t₀ × 100% = 18%. Das ist ein Rechenbeispiel, keine Abnahmegrenze. Legen Sie den zulässigen Wert anhand der Bauteilanforderungen, des Werkstoffs und der Umformbewertung fest; eine einzelne Dickenmessung belegt nicht die Fehlerfreiheit des gesamten Teils.
- [1] WorldAutoSteel — Reibung und Reibungsprüfung: Biegen, Rückbiegen und Reibung an Ziehsicken
- [2] WorldAutoSteel — Tiefziehen: Spannungen im Flansch und Unterstützung durch den Niederhalter
- [3] WorldAutoSteel — Umformstrategien: Falten und Risse gegeneinander abwägen
- [4] WorldAutoSteel — Rückfederung korrigieren: anwendungsspezifische Niederhalter- und Sickengeometrien