L’emboutissage profond forme une pièce creuse en faisant entrer la tôle environnante dans une matrice. Pour un acheteur ou un ingénieur qui examine un concept d’outillage, la question utile n’est pas seulement de savoir si la matrice comporte un relief annulaire, mais comment ce relief touche la tôle et agit sur son déplacement.
1. Identifier le relief : trois éléments peuvent se ressembler
Une vue de dessus ne suffit pas à déterminer la fonction d’un relief annulaire. Examinez une coupe de l’outillage et suivez la tôle pendant la fermeture puis l’emboutissage. Un jonc de retenue possède généralement une gorge en vis-à-vis, entre lesquelles passe la tôle ; il peut être continu, segmenté ou limité aux zones qui demandent davantage de retenue. [1]
| Élément | Ce qu’il faut observer | Fonction principale |
|---|---|---|
| Jonc de retenue | Un relief étroit et une gorge correspondante imposent une courbure à la tôle sur son trajet d’entrée | Ajouter une résistance locale à l’emboutissage et régler l’écoulement de la matière |
| Serre-flan | Une surface plus large presse la collerette contre l’outil opposé | Soutenir la collerette pour limiter son flambage et exercer une retenue par contact |
| Butée ou épaulement de positionnement du flan | Un élément positionne le bord du flan avant la mise en forme | Définir la position de départ ; ce n’est pas nécessairement un jonc de retenue |
2. Pourquoi la collerette a besoin de retenue
Pendant l’emboutissage d’un godet, la collerette avance vers une circonférence plus petite. La compression circonférentielle peut faire flamber la tôle non soutenue et créer des plis. Le serre-flan la soutient tout en laissant entrer la matière nécessaire à la paroi. [2]
La paroi transmet aussi l’effort nécessaire pour entraîner la collerette. Augmenter la résistance peut réduire un avalement incontrôlé, mais accroît également la charge portée par la paroi. Si l’apport de matière devient insuffisant, l’étirement et l’amincissement locaux peuvent conduire à une rupture. L’objectif est un équilibre exploitable, pas une force de serrage aussi élevée que possible. [2][3]
3. Animation : suivre la tôle au passage du jonc
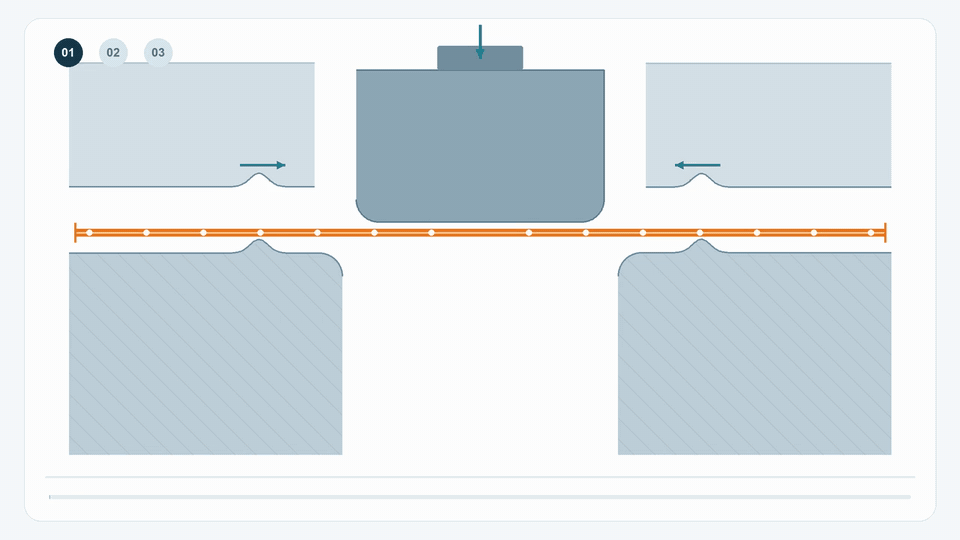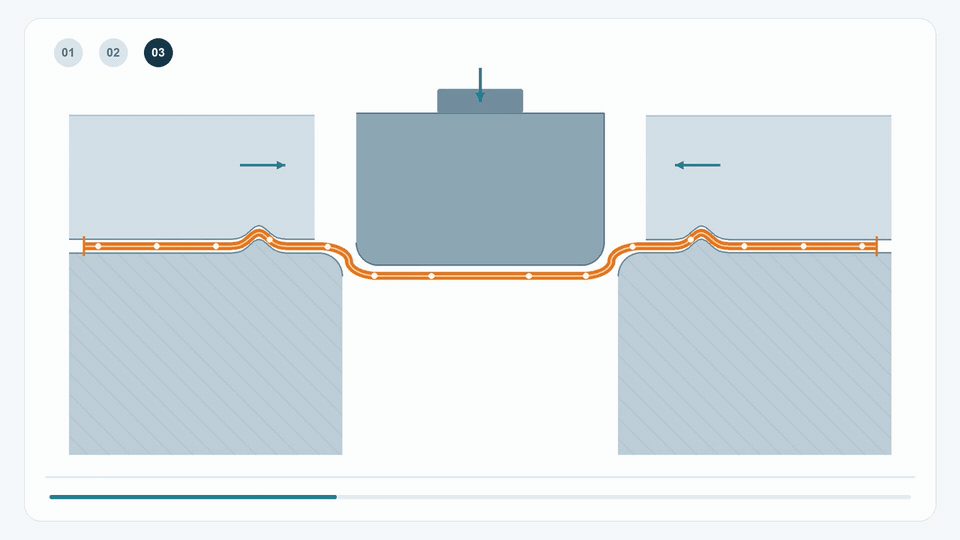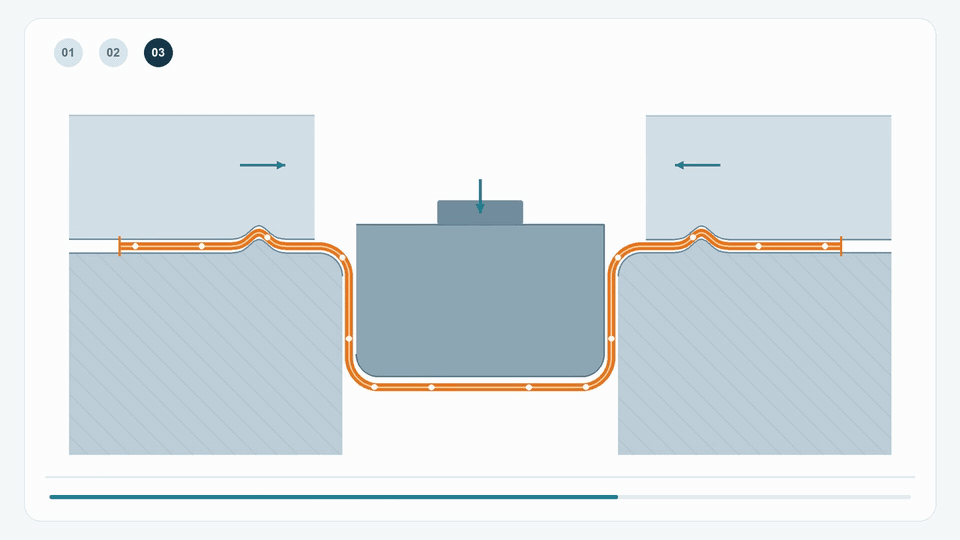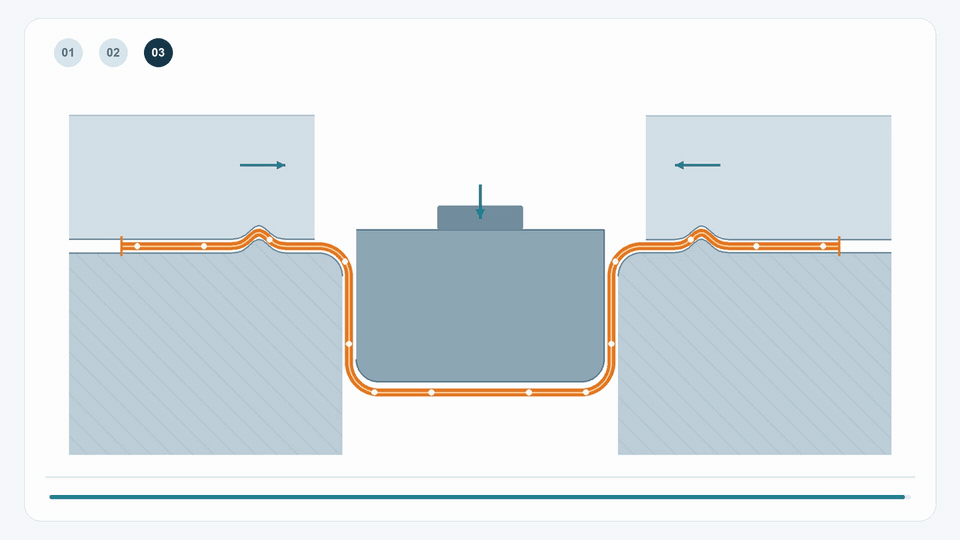
L’animation commence avec un flan plat et un outillage ouvert. Le serre-flan descend et plaque la collerette sur les joncs de retenue ; puis le poinçon pénètre dans l’ouverture de la matrice. La tôle orange passe progressivement de la forme plane à une coupelle, tandis que ses deux bords extérieurs se déplacent vers l’intérieur.
01 — Le flan est plat. 02 — Le serre-flan se ferme et la collerette se courbe sur les joncs. 03 — Le poinçon descend : la matière passe les joncs, les parois de la coupelle s’allongent et son fond descend. Les points blancs suivent les mêmes zones de matière pour rendre visibles la déformation et l’entrée du flan. Pliage, dépliage et frottement contre l’outil ajoutent une résistance. [1]
Cette coupe simplifiée représente une coupelle générique, avec serre-flan, poinçon, matrice et deux sections locales de jonc. Un outil réel peut employer un jonc continu ou des segments, éventuellement sur l’autre partie de l’outil. Le mouvement n’est ni une course de presse calculée, ni une carte de déformation, ni une définition dimensionnelle du moule.
4. Davantage de retenue n’est pas toujours préférable
Les plis et les ruptures sont des symptômes à examiner, pas des diagnostics univoques. Rapprochez leur emplacement de l’avalement de la collerette, des mesures d’épaisseur, de la lubrification et des conditions de contact avec l’outillage. [2][3]
| Observation | Lien possible avec la retenue | Points à comparer |
|---|---|---|
| Plis sur la collerette ou la paroi | Un soutien ou une retenue insuffisants ou irréguliers peuvent permettre le flambage | Point de départ des plis ; contact et jeu du serre-flan ; avalement local |
| Amincissement localisé ou rupture | Une résistance excessive peut limiter l’entrée de matière et augmenter la charge en traction | Emplacement de l’épaisseur minimale ; engagement du jonc ; rayons ; lubrification et état du matériau |
| Avalement irrégulier ou pièce désaxée | La retenue ou le frottement peuvent varier sur le pourtour | Position du flan ; couverture du lubrifiant ; usure de l’outil ; avalement mesuré à des emplacements correspondants |
5. Toute pièce profonde a-t-elle besoin d’un jonc plus haut ?
Non. La profondeur ne détermine pas à elle seule la nécessité d’un jonc de retenue. La forme du flan, les propriétés et l’épaisseur du matériau, les rayons d’angle, la lubrification et la répartition des besoins d’apport de matière influencent la solution. Certaines pièces peuvent être embouties avec un serre-flan adapté sans jonc ; d’autres n’ont besoin de retenue que dans certaines zones. [2][4]
La hauteur, le rayon, la section et l’engagement du jonc doivent être étudiés avec les conditions de serrage. Un jonc plus haut ou plus aigu peut augmenter la déformation et la résistance, mais aussi les risques d’amincissement, de marques de surface ou de rupture. Aucune hauteur universelle ne garantit un emboutissage plus profond. [1][3]
La présence d’un jonc ne prouve pas non plus qu’une coque haute peut être obtenue en une seule passe. Le développement du flan, le rapport d’emboutissage et les éventuelles passes de réemboutissage nécessitent une étude de procédé distincte. Le comparatif associé explique la différence entre opérations de mise en forme et configurations d’outillage.
6. Examiner une pièce d’essai de manière méthodique
Convenez des éléments qui permettront de démontrer l’amélioration apportée par un réglage. Assurez la traçabilité du lot matière, du flan, de la lubrification et du réglage de presse, puis comparez des essais maîtrisés plutôt que de changer plusieurs paramètres à la fois.
- Marquez des positions correspondantes sur le pourtour du flan initial et relevez l’avalement local de la collerette après formage. Comparez tous les côtés pertinents, pas seulement la profondeur totale de la pièce.
- Mesurez l’épaisseur sur la paroi, au rayon du poinçon et aux autres zones suspectes avec une méthode adaptée. Notez l’épaisseur minimale et son emplacement, ainsi que les plis, fissures et marques de surface.
- Examinez avec l’outilleur le contact du serre-flan, l’engagement du jonc, les rayons de l’outil et la couverture du lubrifiant. Choisissez une modification précise et comparez son résultat à l’état de référence.
- Vérifiez les cotes fonctionnelles finales et les exigences d’assemblage, en plus de l’aspect. Confirmez que l’amélioration se reproduit sur plusieurs pièces d’essai.
Par exemple, pour une épaisseur initiale t₀ = 1.00 mm et une épaisseur locale mesurée t = 0.82 mm, l’amincissement local = (t₀ − t) / t₀ × 100% = 18%. C’est un exemple de calcul, pas une limite de réception. Définissez le résultat admissible à partir des exigences de la pièce, du matériau et de l’analyse du formage ; une seule mesure d’épaisseur ne permet pas de conclure que toute la pièce est saine.
- [1] WorldAutoSteel — Frottement et essais : pliage, dépliage et frottement dans un jonc
- [2] WorldAutoSteel — Embutissage : contraintes dans la collerette et maintien par le serre-flan
- [3] WorldAutoSteel — Stratégies de formage : équilibre entre plis et ruptures
- [4] WorldAutoSteel — Correction du retour élastique : configurations du serre-flan et des joncs