Derin çekme, çevredeki sac malzemeyi kalıbın içine çekerek içi boş bir parça oluşturur. Bir kalıp önerisini değerlendiren satın alma uzmanları ve mühendisler için önemli olan yalnızca kalıpta yükseltilmiş bir halka bulunması değil, bu yapının saca nasıl temas ettiği ve hareketini nasıl etkilediğidir.
1. Önce çıkıntıyı tanıyın: üç farklı yapı birbirine benzeyebilir
Üstten görünüş, yükseltilmiş bir halkanın işlevini tek başına göstermez. Kalıp kesitini inceleyin ve kapanma ile çekme sırasında sacın izlediği yolu takip edin. Çekme freninin karşısında genellikle sacın aradan geçtiği bir kanal bulunur; fren kesintisiz, parçalı veya yalnızca ek tutma gereken bölgelerde olabilir. [1]
| Yapı | Neye bakılmalı? | Temel işlev |
|---|---|---|
| Çekme freni | Dar bir çıkıntı ve karşılık gelen kanal, ilerleme yolu boyunca sacı şekillendirir | Yerel çekme direnci eklemek ve malzeme akışını düzenlemek |
| Baskı plakası / sac tutucu | Daha geniş bir yüzey flanşı karşı kalıp yüzeyine bastırır | Flanşı burkulmaya karşı desteklemek ve temas yoluyla tutma direnci sağlamak |
| Sac konumlandırıcı veya konumlandırma basamağı | Şekillendirmeden önce sac kenarını konumlandıran bir yapı bulunur | Başlangıç konumunu belirlemek; bu yapı mutlaka bir çekme freni değildir |
2. Flanşın neden tutulması gerekir?
Bir kap çekilirken flanş, daha küçük bir çevreye doğru içeri hareket eder. Çevresel basma gerilmeleri, desteksiz sacın burkularak kırışmasına neden olabilir. Baskı plakası sacı desteklerken cidar için gereken malzemenin içeri akmasına da izin verir. [2]
Cidar, flanşı çekmek için gereken kuvveti de iletir. Direncin artırılması kontrolsüz malzeme girişini azaltabilir, ancak cidarın taşıdığı yükü de yükseltir. Yeterli malzeme giremezse yerel uzama ve incelme yırtılmaya yol açabilir. Amaç mümkün olan en yüksek baskı kuvveti değil, uygulanabilir bir denge sağlamaktır. [2][3]
3. Animasyon: sacın çekme freni üzerinden geçişini izleyin
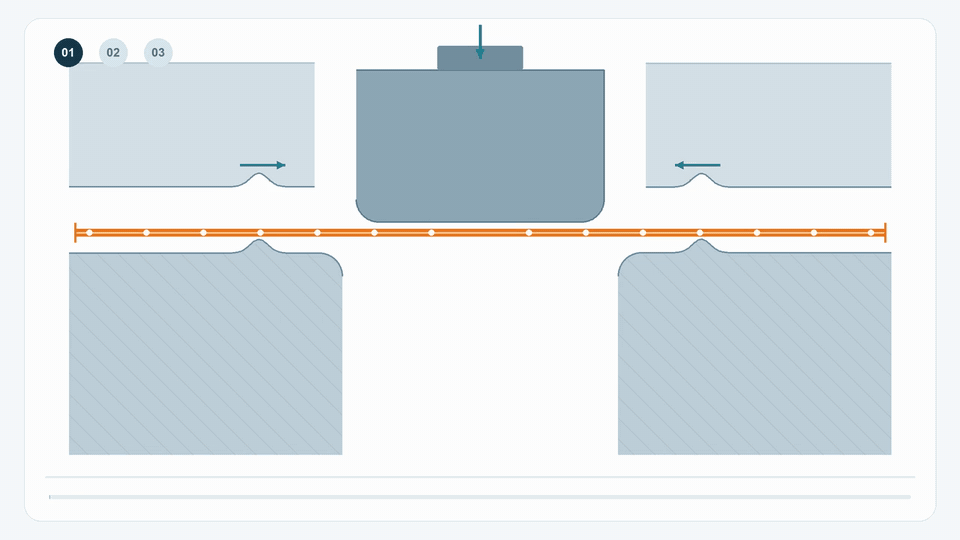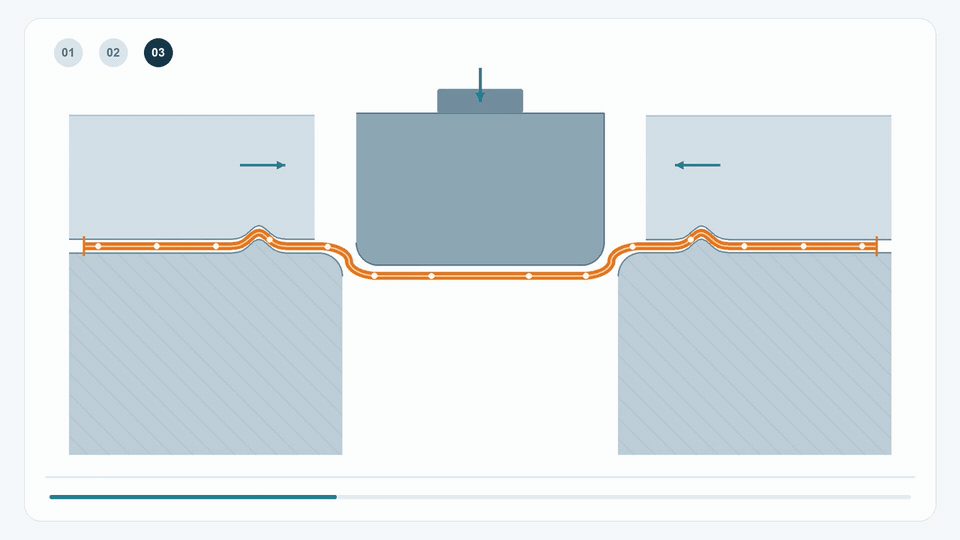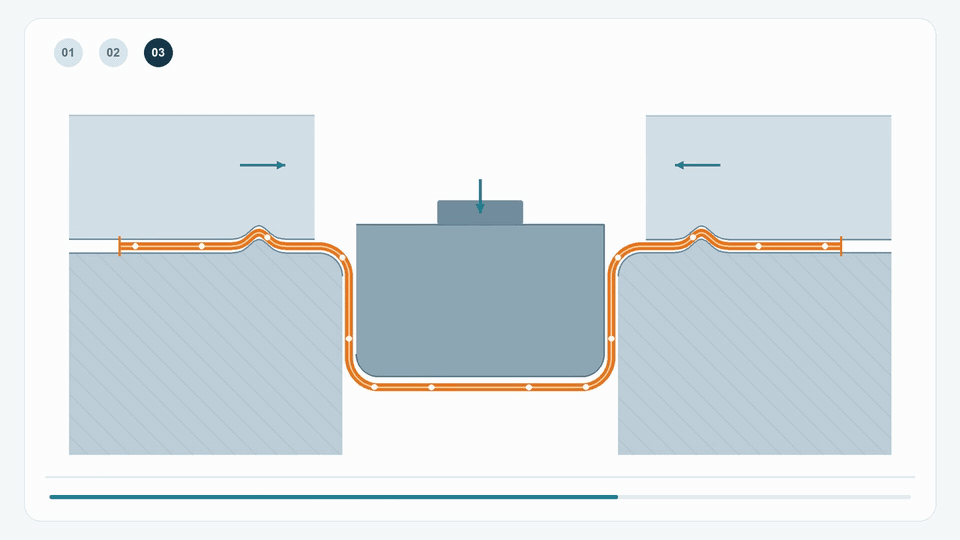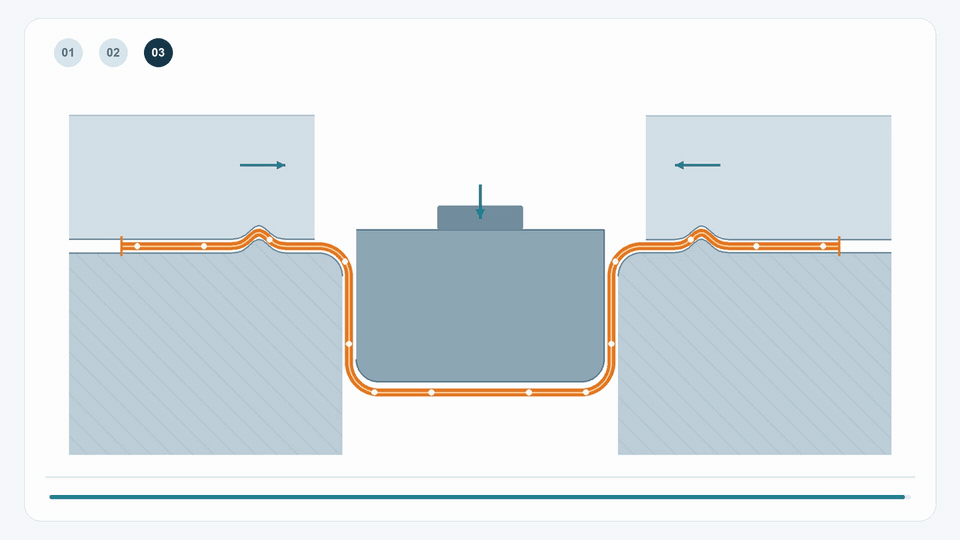
Animasyon düz sac ve açık kalıpla başlar. Baskı plakası aşağı inip flanşı çekme frenlerinin üzerinden bastırır; ardından zımba kalıp açıklığına doğru iner. Turuncu sacın düz hâlden kap biçimine geçmesini ve iki dış kenarın içeri çekilmesini izleyin.
01 — Sac düzdür. 02 — Baskı plakası kapanır ve flanş frenler üzerinde bükülür. 03 — Zımba iner; sac frenlerden geçerek içeri akar, kap duvarları yükselir ve tabanı aşağı iner. Beyaz noktalar aynı malzeme bölgelerini izleyerek şekil değişimini ve içeri ilerlemeyi gösterir. Bükülme, ters bükülme ve takım sürtünmesi ilerleme direncini artırır. [1]
Bu, genel bir kap biçiminin basitleştirilmiş kesitidir. Baskı plakası, zımba, dişi kalıp ve iki yerel fren kesiti gösterilir. Gerçek takımlar sürekli ya da parçalı frenler kullanabilir; çıkıntı karşı kalıp yarısında da olabilir. Hareket, hesaplanmış pres stroku, gerinim dağılımı veya üretim kalıbı ölçüsü değildir.
4. Daha fazla tutma her zaman daha iyi değildir
Kırışma ve yırtılma araştırılması gereken belirtilerdir; tek bir nedeni kesin olarak göstermez. Kusurun yerini flanşın içeri çekilmesi, kalınlık ölçümleri, yağlama ve kalıp temas koşullarıyla birlikte değerlendirin. [2][3]
| Gözlem | Tutmayla olası bağlantı | Neler karşılaştırılmalı? |
|---|---|---|
| Flanşta veya cidarda kırışma | Yetersiz ya da düzensiz destek veya tutma burkulmaya izin verebilir | Kırışmaların başladığı yer; baskı plakasının teması ve aralığı; yerel sac girişi |
| Yerel incelme veya yırtılma | Aşırı direnç malzeme girişini kısıtlayıp çekme yükünü artırabilir | En düşük kalınlığın yeri; frenin kanala giriş miktarı; radyüsler; yağlama ve malzemenin durumu |
| Düzensiz sac girişi veya eğri parça | Tutma veya sürtünme çevre boyunca farklı olabilir | Başlangıç sacının konumu; yağlayıcının dağılımı; kalıp aşınması; karşılık gelen noktalarda ölçülen sac girişi |
5. Her derin parça daha yüksek bir çekme freni gerektirir mi?
Hayır. Çekme freni gerekip gerekmediğini yalnızca derinlik belirlemez. Başlangıç sacının şekli, malzeme özellikleri, kalınlık, köşe radyüsleri, yağlama ve farklı bölgelerin malzeme ihtiyacı çözümü etkiler. Bazı parçalar uygun bir baskı plakasıyla, çekme freni olmadan çekilebilir; bazılarında ise yalnızca belirli bölgelerde ek tutma gerekir. [2][4]
Frenin yüksekliği, radyüsü, kesiti ve kanala giriş miktarı, baskı koşullarıyla birlikte değerlendirilmelidir. Daha yüksek veya daha keskin bir fren deformasyonu ve direnci artırabilir; ancak incelme, yüzey hasarı veya yırtılma riskini de yükseltebilir. Daha derin çekmeyi garanti eden evrensel bir fren yüksekliği yoktur. [1][3]
Bir çekme freninin bulunması, yüksek bir gövdenin tek çekme işlemiyle üretilebileceğini de kanıtlamaz. Başlangıç sacının açınımı, çekme oranı ve gerekebilecek yeniden çekme işlemleri ayrıca değerlendirilmelidir. Şekillendirme işlemleriyle kalıp düzenlerinin farkı için ilgili proses karşılaştırmasına bakın.
6. Deneme parçasını değerlendirmek için pratik bir yol
Bir değişikliğin fayda sağladığını hangi bulguların göstereceğini önceden kararlaştırın. Malzeme partisi, başlangıç sacı, yağlama ve pres ayarlarını izlenebilir tutun; birkaç ayarı aynı anda değiştirmek yerine kontrollü denemeleri karşılaştırın.
- Başlangıç sacının çevresinde karşılık gelen konumları işaretleyin ve şekillendirmeden sonra flanşın yerel olarak ne kadar içeri çekildiğini kaydedin. Yalnızca toplam parça derinliğini değil, ilgili tüm tarafları karşılaştırın.
- Cidar, zımba radyüsü ve diğer şüpheli bölgelerde kalınlığı uygun bir yöntemle ölçün. Kırışma, çatlak ve yüzey izleriyle birlikte en düşük kalınlığı ve bulunduğu yeri kaydedin.
- Baskı plakasının temasını, çekme freninin kanala girişini, kalıp radyüslerini ve yağlayıcı dağılımını kalıpçıyla birlikte inceleyin. Belirli bir ayar seçin ve sonucunu başlangıç koşuluyla karşılaştırın.
- Görünüşün yanı sıra bitmiş parçanın işlevsel ölçülerini ve montaj gerekliliklerini de kontrol edin. İyileşmenin tekrarlanan deneme parçalarında tutarlı kaldığını doğrulayın.
Örneğin başlangıç kalınlığı t₀ = 1.00 mm ve ölçülen yerel kalınlık t = 0.82 mm ise yerel incelme = (t₀ − t) / t₀ × 100% = 18% olur. Bu bir hesap örneğidir, kabul sınırı değildir. İzin verilen sonucu parça gereklilikleri, malzeme ve şekillendirme değerlendirmesine göre belirleyin; tek bir kalınlık ölçümü parçanın tamamının sağlam olduğunu göstermez.
- [1] WorldAutoSteel — Sürtünme ve sürtünme deneyleri: çekme boncuğunda bükülme, doğrulma ve sürtünme
- [2] WorldAutoSteel — Derin çekme: flanş gerilmeleri ve baskı plakası desteği
- [3] WorldAutoSteel — Şekillendirme stratejileri: kırışma ve yırtılma dengesi
- [4] WorldAutoSteel — Geri esnemenin düzeltilmesi: uygulamaya özel baskı plakası ve boncuk düzenleri