采购铜汇流排、端子或触点时,先说明零件会在哪里使用,哪些位置传递电流、哪些位置要接线,再讨论防变色和腐蚀要求。同一零件上,保持铜色的外观面与承担电接触的搭接面,可以有不同的处理要求。
1. 先说明想保护什么,再写处理名称
防变色、耐腐蚀、电接触和可焊性是不同的要求。铜表面颜色改变,不一定意味着零件已经失去使用功能;外观看起来光亮,也不能证明接头电阻符合要求。询盘应把外观判定和功能检查分别列出。
例如,室内铜装饰件可能主要关注交付时是否有指纹和明显色斑;储存后才焊接的端子关注指定焊接工艺下能否润湿;通电的螺栓搭接面则关注装配后的接头表现。这三种需求不能只用同一个“防氧化”备注代替。
询盘先提供这些信息即可,尚未确定的项目可以标注“待讨论”:
- 铜牌号、材料状态、板厚和图纸版本;替代材料是否需要批准。
- 室内、户外或具体腐蚀环境,以及预计储存和装配方式。
- 需要保持外观的面,以及接触、压接、焊接的位置。
- 已有处理规范、认可样件或希望达到的外观;尚无方案时说明用途。
- 必须执行的检验、记录、包装和合规文件,以及是否计入报价。
关于材料、孔位和装配资料,可结合冲压铜汇流排与端子询盘指南准备;这里重点讨论表面处理和验收备注。
2. “钝化”“防变色”“封闭”和“电镀”要分开说明
采购文件里的“铜钝化”可能指不同处理体系,不能据此推断膜层组成、厚度或后续装配性能。防变色描述的是目的;封闭描述的是增加一道保护的做法;电镀则在铜基材上沉积另一种金属。写清工艺类别和覆盖范围,比只写名称更有用。
有些有机防氧化膜通过与铜表面结合,减缓表面反应;另一些保护采用覆盖涂层。两者对后续焊接和电接触的影响,需要分别确认。[1][2]
| 询盘中的写法 | 必须进一步说明什么 | 不能仅凭名称认定什么 |
|---|---|---|
| 铜钝化或防变色处理 | 处理体系、覆盖区域、外观目标,后续是否焊接或接触导电 | 固定膜厚、固定保存期或固定盐雾结果 |
| 处理后封闭 | 封闭材料类别、施加位置,接触面是否允许覆盖,是否需要去除 | 任何封闭都提高防护,或任何封闭都能用于导电面 |
| 电镀锡、镍、银等 | 镀层规范、厚度范围、底层要求、局部处理边界和处理后尺寸 | 只要换成金属表面,接触和焊接性能就自动合格 |
| 保持裸铜 | 哪些区域不增加处理,储运期间怎样保护,装配前怎样准备 | 裸铜可以一直保持初始颜色和初始表面状态 |
若采用封闭,应比较完整处理体系在实际零件上的结果。膜层连续性、前处理状态和零件后续使用都会影响判断,增加一道封闭工序本身不能证明性能提高。[2] 若图纸禁止某类物质或要求特定合规证明,也应随询盘提供,避免供应商先按另一种体系报价。
3. 用功能区说明哪些面可以处理
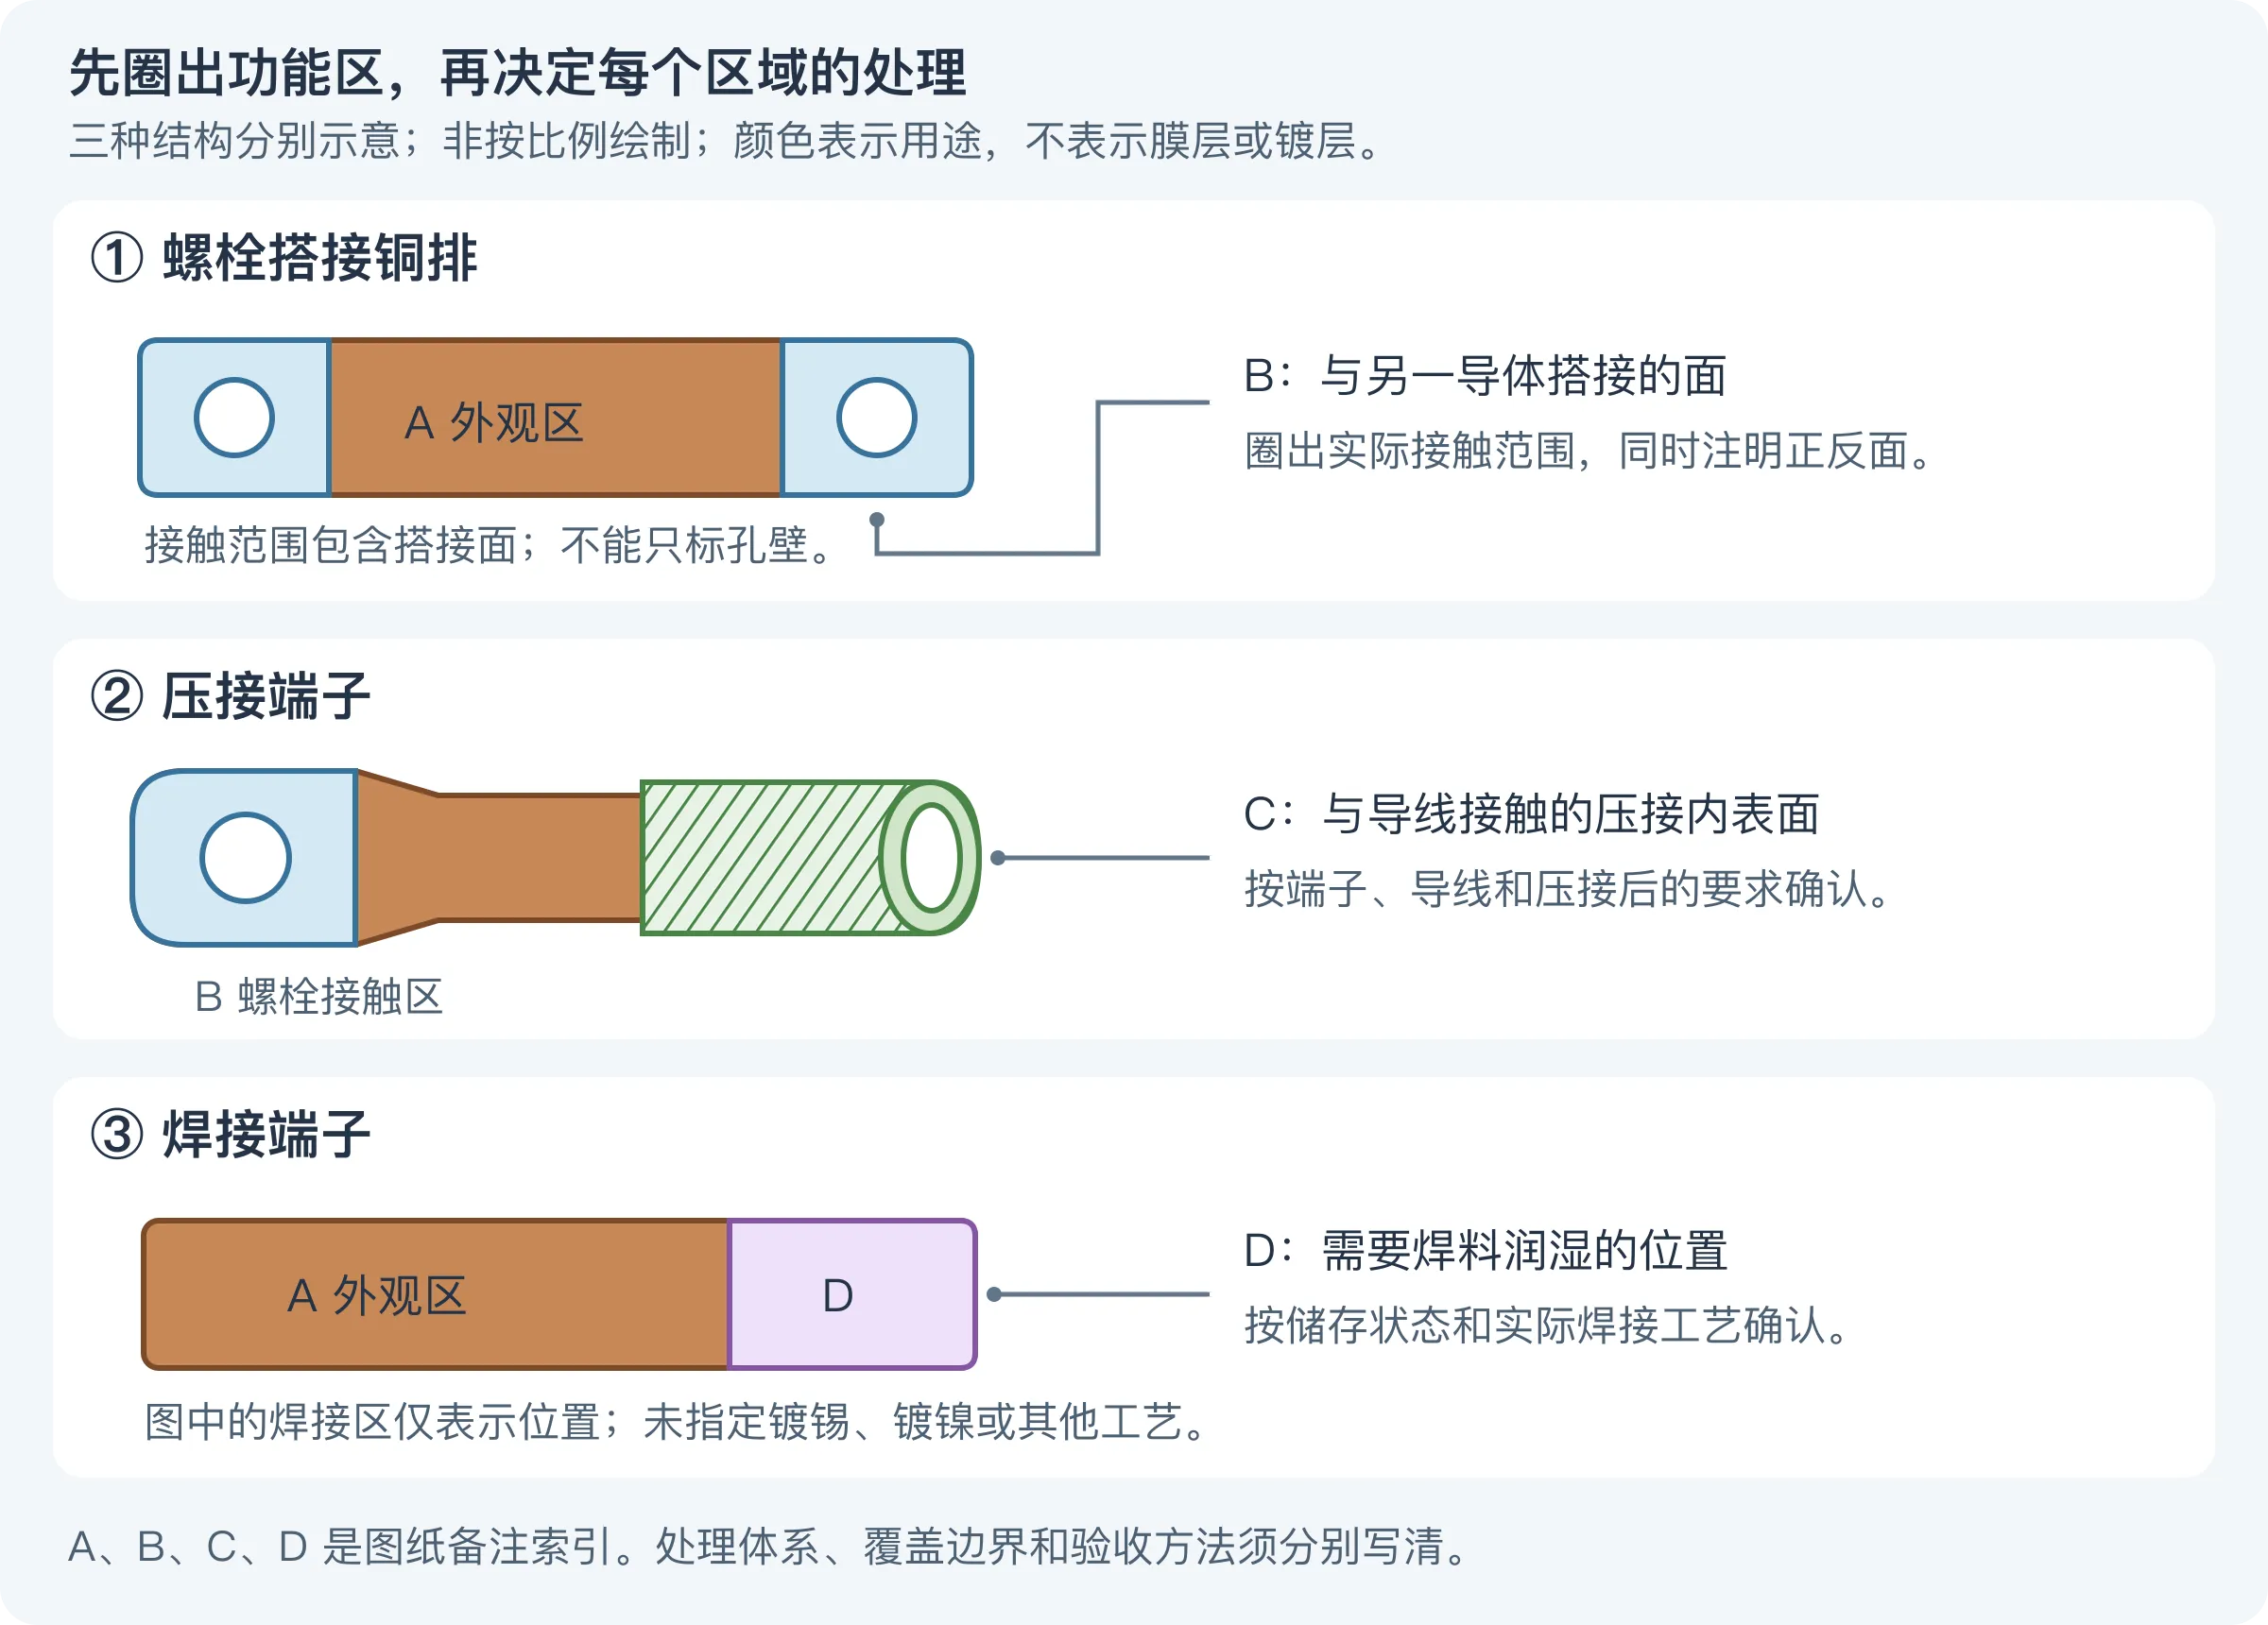
先标出功能区,再决定每个区域的处理。螺栓接触面通常是与另一导体搭接的面,并不只是孔壁;压接区关注与导线接触的内表面;焊接区关注需要被焊料润湿的位置。图纸应说明正反面和局部边界,避免供应商只处理看得见的一侧。
| 区域 | 客户可以怎样描述用途 | 报价和图纸应怎样落实 |
|---|---|---|
| A 外观观察区 | “这段在交付时要保持均匀铜色” | 外观参照、允许色差、处理路线、包装保护 |
| B 螺栓接触区 | “这一面会压在另一块铜排上通电” | 实际搭接边界、配对材料、允许的膜层或镀层、装配及接头检验要求 |
| C 压接区 | “这里包住导线,靠压接连接” | 与导线接触的内表面范围、端子和导线组合、压接后的检查要求 |
| D 焊接区 | “这里需要被焊料润湿” | 焊接材料和工艺、储存条件、表面处理的兼容性和可焊性检查 |
可以要求 B 区不加某类封闭膜,也可以评估局部电镀或经认可的其他方案;关键是把允许的表面状态写清。局部处理边界、遮蔽位置和处理后的关键配合尺寸也应在图纸上可查。不要把“所有接触面裸露”或“所有焊接面镀镍”写成通用规则。
4. 电接触与可焊性,要在相应的装配条件下检查
连续的绝缘膜覆盖实际导电接触位置时,可能阻碍金属间接触。但接头的电阻还与表面状态、接触压力和连接结构有关;不能把所有名为“封闭”的材料,都写成一定升高接触电阻。有些经认可的接触辅助材料用于填充接触区空隙、减缓腐蚀,其作用与外观保护膜不同。[2]
对于螺栓连接,询盘可以要求供应商按指定配对件、紧固条件和测量位置检查接头。若项目规定电阻或温升限值,附上相应规范;只写“导通”不足以定义长期使用要求,也不宜借用另一种端子的毫欧数作为通用门槛。
焊接面同样需要区分膜层用途。有些专为保留铜可焊性设计的有机膜,能在适配的助焊剂和焊接温度下被去除,让焊料接触铜表面;保护期间的防氧化作用,与焊接时膜层能否去除,都影响润湿。因此,有机膜并不等于一定妨碍焊接,外观封闭膜也不能自动当作可焊性保护膜。[1]
实际准备样件时,可分别安排:
- 外观区按统一观察条件和认可样件检查。
- 螺栓接头按项目的装配与电气检验方法检查。
- 压接区按端子、导线和压接工艺的验收要求检查。
- 焊接区按实际储存状态、焊料、助焊剂和焊接工艺检查。
这些检查回答不同问题。盐雾试验的表面合格记录,不能替代电接触、压接或可焊性验证。
5. 盐雾小时数必须连同试验方法和判定一起写
“96 小时中性盐雾”是一项可以约定的暴露条件,不是铜钝化的默认合格线。ISO 9227 包括中性盐雾(NSS)、乙酸盐雾(AASS)和铜加速乙酸盐雾(CASS)等方法;它们不能只按小时数互换。ISO 9227 和 ASTM B117 都不替具体产品规定试样、暴露时长和结果判定。[3][4]
铜件的备注不宜只写“无红锈”。铜表面的变色、腐蚀产物和腐蚀坑,需要按项目要求描述;若试样还包含钢制螺栓,应另列五金的评价范围。对铜本体和钢制配件用同一句判定,容易让检查对象不清楚。
| 必填项目 | 需要写清的内容 |
|---|---|
| 方法和版次 | 一项确定的方法及采用版次;引用 ISO 9227 时明确 NSS、AASS 或 CASS |
| 暴露时间 | 本项目约定的时长,例如 96 小时 |
| 试样 | 实际零件或试片、数量、牌号、处理批次,单件或装配状态 |
| 暴露范围 | 遮蔽区、孔边、切边及五金是否评价;装挂方案如何确认 |
| 评价过程 | 取出后的清洗、干燥和观察时点,以及光照、照片和记录要求 |
| 合格规则 | 允许的变色;不允许的腐蚀产物、腐蚀坑或膜层损伤;是否另测功能 |
| 报告和费用 | 检验由谁完成,是否计入报价,报告要对应哪些样件和批次 |
按同一方法检查同一处理路线的稳定性,是盐雾试验的一个用途。单独的盐雾结果不能直接换算成户外使用几年,也不适合拿来给不同材料排一个通用耐腐蚀名次。[3][4] 氯盐、潮湿、含硫气氛和实际装配接头,可能需要不同的验证安排。
6. 一份填写完成的盐雾验收备注示例
下面以图 1 的铜排功能区为基础,演示怎样把条件写完整。设定是一份表面外观与腐蚀检查要求,数值和判定均为示例。实施前,买方与实验室应确认试后处理、观察时点等项目安排与所引用方法相容,再把它们写入批准的质量计划。
| 项目 | 示例填写内容 |
|---|---|
| 零件标识 | CP-01,Rev A;材料 C11000,H02 状态,厚 2.0 mm |
| 处理范围 | A 区采用样件认可的防变色加封闭体系;B 区保持裸铜,不施加该防变色膜或封闭膜 |
| 认可与变更 | 样件认可记录标识 CP-01-F1;保存工艺体系和功能区记录,改变体系或覆盖范围后重新确认 |
| 方法 | ISO 9227:2022,NSS;同时采用 Amd 1:2024,由实验室按相应文件执行 |
| 暴露时间和试样 | 96 小时;同一处理批次取 3 件实际零件,单件状态,无配对铜排或螺栓;不另加划痕 |
| 暴露和装挂 | A、B 两区均暴露,孔边和切边计入观察;支承接触点只用于装挂,位置预先标注并拍照,支承点不计入外观评价;实验室记录合规装挂方案 |
| 试后处理 | 按所引用方法处理残留盐分;不得抛光、刷洗或用清洗剂去除腐蚀产物;在室内干燥 24 小时后评价并拍照 |
| 观察方式 | 正常视力或矫正视力,约 30 cm 距离,在同一漫射照明下观察;记录正反面、孔边和切边近照,并与试验前照片比较 |
| 判定 | A、B 两区均不允许目视可见的腐蚀坑及粉状腐蚀产物;均匀变暗允许,目视可辨的局部色斑不允许;A 区封闭膜不允许可见起泡或剥离。3 件均须符合 |
| 功能范围 | 本项只判表面状态;B 区装配后的电接触另按产品电气检验规范验证,不以本项替代 |
| 报告和报价 | 报价单独列出试验费;报告列出零件版本、牌号、处理批次、试样编号、采用的方法及版次、实际暴露时长、装挂、试后处理、照片和逐件结论 |
这里的 3 件、24 小时、30 cm 和外观判定是为演示完整备注而设定的项目条件,并非盐雾标准自动规定的数量或门槛。示例记录编号也仅用于说明图纸、工艺和样件怎样对应。
这份备注允许均匀变暗,却不允许腐蚀坑和指定的膜层损伤。如果客户的实际目标是“试后仍保持认可样件的铜色”,应另外定义颜色判定和参照;不能先按宽松条件试验,再把结果描述为颜色完全不变。
7. 清洗、搬运与包装也会影响交付状态
处理前的油污和表面污染,需要在所选工艺中清除并控制再污染;处理后还要保护表面,避免指纹、划伤和潮湿包装。指纹可能让铜表面出现不均匀变色,但不能因此把一次徒手接触写成所有保护膜都会失效。[1][2]
询盘应说明零件在冲压、表面处理和装配之间是否长时间存放。包装选择按用途确认:保护外观的分隔托盘、袋材或防变色材料,还要考虑与接触面和后续焊接是否兼容。用“采用防变色包装”几个字,无法确定材料、保存条件或保存期限。
收货检查可先核对图纸版本、批次、功能区处理边界和包装状态,再按约定取样检查外观及功能。发现色斑时,保留原包装、批次和照片,有助于分辨处理、储存或搬运环节的问题。
8. 把处理、检验与报价范围放在同一份询盘中
两家报价应对应同一张图纸、同一处理范围和同一验收条件。若一家包含局部遮蔽、认可样件和试验报告,另一家只按整件防变色报价,价格差不能直接解释为加工费高低。
报价单可分别列出零件加工、表面处理、局部遮蔽、样件与试验、报告及包装。详细的镀层范围和检验费用写法,可参考金属件表面处理询盘指南。
尚未确定工艺时,也可以先发图纸、草图或照片,标出需要通电、接线或焊接的位置,说明使用环境、预计数量和当前疑问。围绕这些信息讨论表面处理方案,再把确认结果落实到图纸与报价。准备好资料后,可发送铜件询盘。
- [1] Solderability preservation through the use of organic inhibitors,N. R. Sorensen、F. M. Hosking,Sandia National Laboratories,SAND-94-2749C,1994。用于有机铜保护膜与焊接润湿机制的条件说明。
- [2] Copper for Busbars — Guidance for Design and Installation,David Chapman、Toby Norris,Copper Development Association / European Copper Institute,2014,第 94、101–104 页。用于接触状态、压力、腐蚀和涂层的判断。
- [3] ISO 9227:2022 — Corrosion tests in artificial atmospheres — Salt spray tests,ISO。
- [4] ASTM B117-26a — Standard Practice for Operating Salt Spray (Fog) Apparatus,ASTM International。