冲压铜母排、电池端子和功率连接件看似简单,制造风险却集中在界面处。孔必须与螺柱对准,成形支脚必须落在正确高度,接触面要避免损伤或不需要的镀层,毛刺也必须避开敏感区域。这些要求应在模具和量产定价前清楚呈现。
本指南涵盖电池、储能、充电和电力组件中冲压铜件的制造与 RFQ 输入,但不计算载流能力,也不承诺系统性能。买方负责指定材料和功能目标,并在实际接头、温度、负载、绝缘及装配条件下验证零件。
简要答案:铜母排或端子报价需要提供什么
请发送受控 2D 图纸、可用时的 STEP/STP 模型,以及说明零件属于母排、电池端子、连接件、连接片还是焊片的简要资料。提供版本、装配背景、原型数量、量产数量和年产量,便于供应商评审模具路线。
标明买方指定材料、厚度、状态、基准、成形特征、接触面、毛刺方向、电镀、连接界面、首件检查和包装。列出可用于样件评审的配合螺柱、紧固件、绝缘件或检具。
- 提供受控文件、装配背景和任何批准的样件参考。
- 报价前说明数量、检验记录和包装要求。
由买方控制铜牌号和材料状态
铜并不是一种可以互换的单一材料。牌号、状态、硬度、厚度公差和供货状态会影响成形、表面状态、回弹及买方计算。由于不同标准和市场的牌号表示方式不同,应引用买方批准的准确规范,而不是只写“纯铜”。
供应商可以评审可得性并提出替代建议,但不应自行更换牌号或状态。RFQ 中应定义替代审批流程以及所需材质证明、追溯或测试记录,包括控制方法和验收值。
- 注明材料规范、状态或硬度、厚度和表面状态。
- 把强制要求与需书面批准的替代项分开。
定义厚度、截面和几何,不采用载流能力捷径
厚度、宽度、颈部、开口和成形过渡会影响下料排样、支撑、材料利用率、平面度和边缘处理。应标明 DFM 中不得变更的最小功能宽度和几何,而不是对整个轮廓使用同一紧公差。
不要仅凭厚度推断载流能力。性能还取决于材料状态、接头、镀层、紧固件、接触压力、温度、气流、占空比和绝缘。买方应发布几何并验证完整装配体。 Copper Development Association 的铜排载流量表有特定材料、频率、表面状态和温升条件,表中数值不能直接当作冲压电池端子的额定电流。[2]
- 标注功能固定的颈部、卡脚、槽口和过渡尺寸。
- 将载流能力、温升和故障状态批准保留在买方测试计划中。
控制折弯、孔、基准和平整接触面
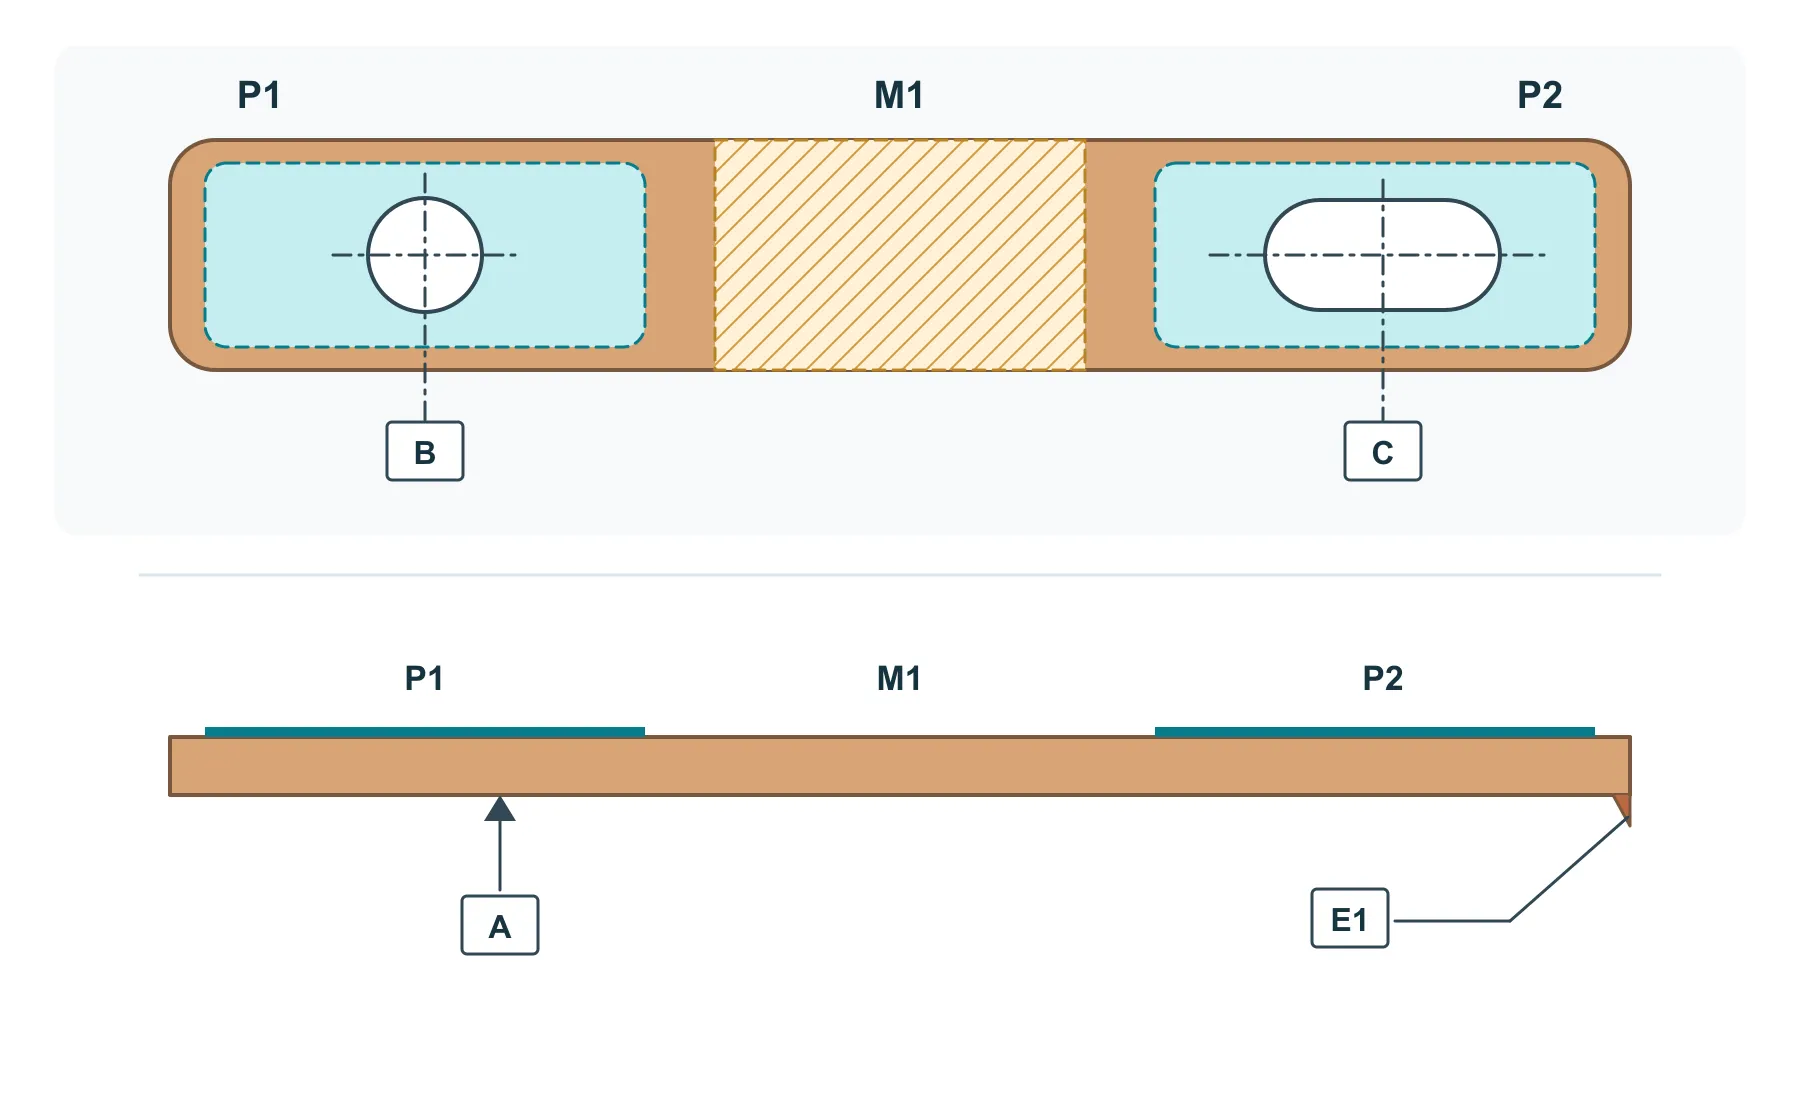
孔位和成形高度应从实际支撑、定位零件的特征出发标注。本例用 A 表示底部支承面,B 表示圆孔轴线,C 表示槽中心面。这些只是教学示例的定位参考,并不是一套完整的形位公差标注;正式图纸仍需定义实际基准要素、公差和测量方法。
对指定接触区规定表面平面度时,平面度公差框不引用基准。如果两个接触面必须处于同一高度,或相对安装面保持某个方向,应另用合适的尺寸或形位公差控制。一个面即使很平,也可能倾斜或高度不对。还需写明在电镀前还是电镀后、自由状态还是受约束状态下检查。[1]
- P1/P2:圈出实际接触范围,注明配合导体及其表面处理。
- A/B/C:说明零件靠什么支撑和定位,用这些参考定义所需装配关系。
- E1:标出朝向绝缘件的边缘。侧视图把毛刺放大,只为说明需要讨论的方向,不代表允许的毛刺高度;标方向不能代替边缘验收要求。
标明毛刺方向和可接受边缘状态
落料和冲孔会形成塌角侧与毛刺侧。靠近绝缘、线缆、用户、配合面和自动装配位置时,边缘方向十分重要。应标明所需光滑侧或毛刺方向,而不是只写通用去毛刺说明。
只在功能边缘规定可测量限值。过度去毛刺可能改变轮廓或孔径,滚磨也可能在软铜表面留下痕迹。供应商应提出兼容的处理方法,并在首件上确认。
- 标明朝向绝缘、线缆、用户或配合面的那一侧。
- 保护接触面,避免去毛刺介质和搬运痕迹。
在图纸上标示电镀、遮蔽和接触区
图纸、表面处理规范和检验记录应使用同一组区域编号。本例的 P1/P2 采用指定接触镀层,M1 遮蔽后保持未镀。这只是一种选择性电镀方案,不是所有铜排都要在中间留裸铜。接触区本身也可以有镀层,“用于接触”并不等于“必须裸铜”。
可执行的标注应写清镀层体系与底镀、厚度要求和检测位置、区域边界、允许的过渡带及挂点。正反面、孔壁和边缘分别说明,避免加工方猜测不可见区域的覆盖范围。样件应检查处理后的孔配合和接触面状态,包括遮蔽材料是否清除干净。
- P1/P2 旁写明配合件、表面处理规范、镀层厚度和验收方法。
- M1 旁写明需要保留未镀的范围及边界如何定位;尚未确定的处理方案可标为待评审。
说明连接与装配界面
母排和端子可以采用螺栓、铆接、压铆、焊接、钎焊、软钎焊、压接或包覆成形。应明确界面,因为孔、表面处理、平面度、操作空间和污染限制可能取决于连接方式。如果报价包括二次连接,应提供配合件和验收标准。
对螺栓连接,应注明紧固件参考,扭矩和接头验证仍由买方负责。对焊接或钎焊组件,应规定工艺、夹具基准和检验方法。散件合格并不能证明完整接头性能。
- 按版本列出配合导体、紧固件、绝缘件和嵌件。
- 把散件尺寸与连接后的组件检查分开。
围绕功能特征和买方验证制定检验
首件应确认材料、厚度、基准、孔、成形高度、接触面平面度、毛刺方向、表面处理和外观。应约定使用常规量具、CMM、夹具、检具还是配合组件,并在约束状态会改变结果时注明零件测量状态。
量产检验应与风险和批量匹配。放行前定义抽样、关键特性、证书和批次标识。制造商验证零件符合性;买方验证载流能力、温升、故障表现、振动、腐蚀和绝缘配合。
- 把检验计划与模具及样件图纸版本关联。
- 将系统验证与尺寸和表面处理记录分开。
在包装中保护铜件并完成 RFQ 清单
铜件在散装搬运中容易刮伤、压凹、弯曲或变色。平直母排可能互相摩擦,成形端子会缠绕,接触面也会沾上指纹或残留物。应在质量计划中定义清洁度和搬运方式,并用样件批准包装。
按需要使用托盘、隔板、套管、层间垫材或密封袋。规定每包数量、方向、标签、批次隔离、保护材料以及包装是否可以接触功能接触区。让图纸、表面处理、检验和包装在同一 RFQ 中保持一致。
- RFQ:零件版本、铜材规范、几何、数量、模具和表面处理。
- 批准:关键检查、证书、追溯、包装和系统测试责任边界。
| RFQ 项目 | 需评审的制造风险 | 买方需提供的输入 |
|---|---|---|
| 铜材 | 不同牌号和状态的成形、表面痕迹与回弹不同 | 准确规范、状态或硬度、厚度、替代规则和所需记录 |
| 平面轮廓与截面 | 窄颈、槽和局部过渡影响冲压与材料利用率 | 关键宽度、轮廓基准、厚度公差和不得变更的功能区 |
| 孔与成形几何 | 孔变形、回弹和累积折弯关系可能影响装配 | 配合参考、孔位、折弯半径、成形高度和自由状态测量说明 |
| 接触面平面度 | 零件应力和测量约束会改变报告结果 | 指定接触区、不引用基准的平面度公差、检测状态;高度和方向关系另行控制 |
| 毛刺与边缘 | 毛刺可能朝向绝缘、线缆、用户或配合面 | 毛刺方向、受控边缘、毛刺限值和批准的去毛刺方法 |
| 电镀与接触区 | 覆盖范围和厚度会影响配合、接头表面及外观 | 表面处理标准、厚度、底镀层、选择性区域图、遮蔽和所需测试 |
| 连接与检验 | 散件符合性不能证明完整接头性能 | 连接背景、配合件、关键检查、检具、样件计划和买方验证 |
| 包装与追溯 | 软铜容易刮伤、弯曲、变色、缠绕或损伤相邻接触面 | 包装方向、隔板、清洁度、批次标签、证书和发货数量 |