Pour acheter des barres conductrices, bornes ou contacts en cuivre, commencez par préciser le lieu d'utilisation, les zones qui transmettent le courant et les points de raccordement des fils. Discutez ensuite du ternissement et de la corrosion. Sur une même pièce, une surface visible devant conserver sa couleur cuivre et une surface de recouvrement assurant le contact électrique peuvent demander des traitements différents.
1. Définir ce qu'il faut protéger avant de nommer un traitement
La résistance au ternissement, la résistance à la corrosion, le contact électrique et la mouillabilité par la brasure sont des exigences distinctes. Une couleur modifiée ne signifie pas nécessairement que la pièce a perdu sa fonction. Un aspect brillant ne prouve pas que la résistance de jonction respecte les exigences. Séparez les critères d'aspect et les contrôles fonctionnels dans la demande de prix.
Une pièce décorative intérieure peut surtout devoir arriver sans traces de doigts ni taches visibles. Une borne brasée après stockage doit être mouillable avec le procédé prévu. Une surface de recouvrement boulonnée conductrice doit satisfaire les exigences de la jonction assemblée. Une seule note « anti-oxydation » ne définit pas ces trois besoins.
Commencez la demande de prix avec les informations suivantes. Les points ouverts peuvent être indiqués « à discuter » :
- Nuance de cuivre, état métallurgique, épaisseur de tôle et révision du plan ; nécessité d'approuver les matériaux de remplacement.
- Usage intérieur, extérieur ou milieu corrosif précis, avec les conditions prévues de stockage et de montage.
- Surfaces dont l'aspect doit être préservé et emplacements des contacts électriques, sertissages et brasages.
- Spécification de traitement existante, échantillon approuvé ou aspect recherché ; si aucun traitement n'est choisi, décrire l'application.
- Contrôles, enregistrements, emballage et documents de conformité requis, en précisant leur inclusion dans le devis.
Le guide de demande de prix pour barres conductrices et bornes en cuivre emboutis aide à préparer les données de matériau, de position des trous et de montage. Cet article porte sur le traitement de surface et les notes d'acceptation.
2. Distinguer passivation, anti-ternissement, scellement et dépôt électrolytique
Dans un document d'achat, « passivation du cuivre » peut désigner plusieurs systèmes. Ce nom ne définit ni composition et épaisseur du film, ni comportement lors du montage ultérieur. L'anti-ternissement décrit un objectif, le scellement ajoute une protection, et le dépôt électrolytique dépose un autre métal sur le cuivre. Indiquez le type de procédé et les zones couvertes plutôt que le seul nom.
Certains films organiques anti-oxydation se lient à la surface du cuivre et ralentissent ses réactions. D'autres protections utilisent un revêtement qui la recouvre. Leurs effets sur le brasage et le contact électrique ultérieurs doivent être confirmés séparément.[1][2]
| Formulation de la demande de prix | Ce qu'il faut clarifier | Ce que le nom seul ne démontre pas |
|---|---|---|
| Passivation du cuivre ou traitement anti-ternissement | Système, zones couvertes, objectif d'aspect et utilisation ultérieure pour brasage ou contact électrique | Épaisseur de film, durée de stockage ou résultat au brouillard salin fixes |
| Scellement après traitement | Type de produit, zones d'application, autorisation de couvrir les contacts et nécessité éventuelle de l'enlever | Que tout scellement améliore la protection ou convient aux surfaces de contact électrique |
| Dépôt électrolytique d'étain, nickel, argent ou autre métal | Spécification du dépôt, plage d'épaisseur, sous-couches, limites des zones traitées et dimensions après traitement | Qu'une finition métallique assure automatiquement un contact électrique et un brasage acceptables |
| Conserver le cuivre nu | Zones sans traitement supplémentaire, protection au stockage et au transport, préparation avant montage | Que le cuivre nu conserve indéfiniment sa couleur et son état de surface initiaux |
Si un scellement est proposé, comparez le système complet sur des pièces réelles. Continuité du film, préparation et usage ultérieur influencent l'évaluation ; ajouter une étape ne prouve pas à soi seul une amélioration.[2] Joignez les interdictions de substances ou justificatifs de conformité exigés afin que le fournisseur ne chiffre pas d'abord un autre système.
3. Définir les surfaces traitables par leurs zones fonctionnelles
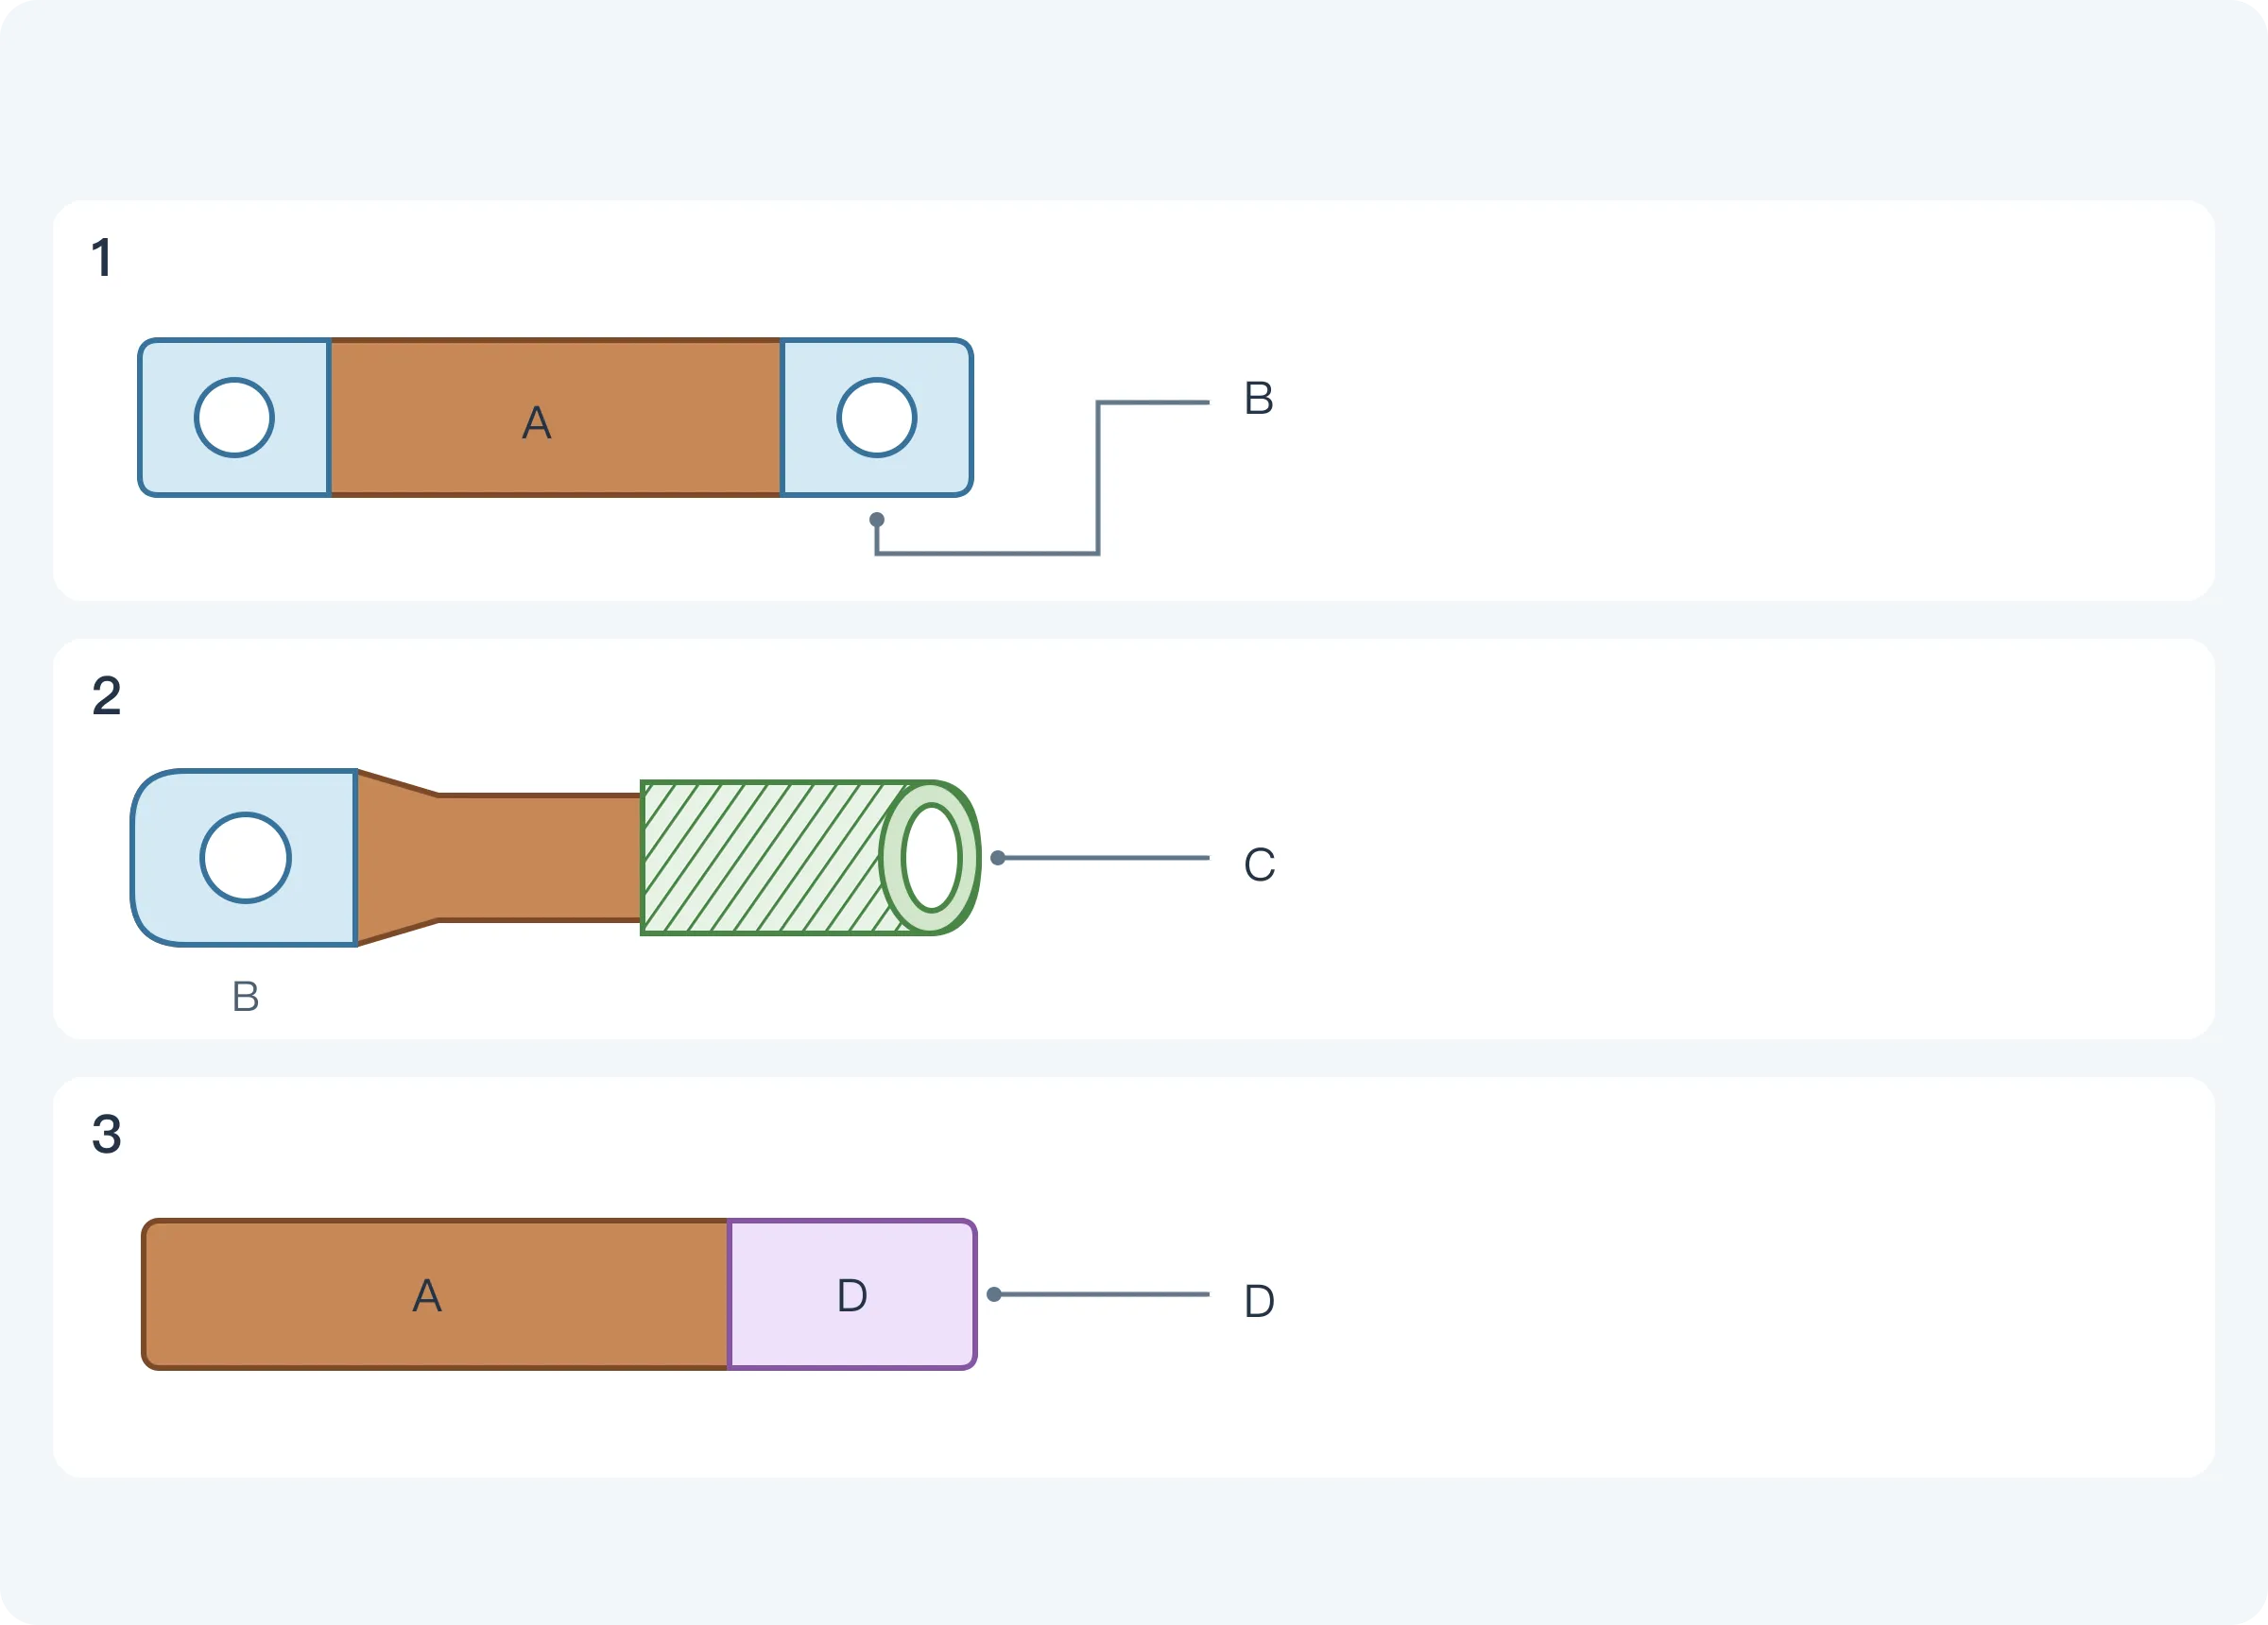
Repérez les zones fonctionnelles avant de choisir leur traitement. Pour un contact boulonné, la surface concernée est généralement celle qui recouvre l'autre conducteur, pas uniquement la paroi du trou. Le sertissage concerne l'intérieur au contact du fil ; le brasage concerne la surface à mouiller. Montrez les deux faces et les limites locales sur le plan pour éviter de traiter seulement la face visible.
| Zone | Comment décrire l'utilisation | Ce que le devis et le plan doivent préciser |
|---|---|---|
| A — Zone d'aspect | « Cette partie doit présenter une couleur cuivre uniforme à la livraison » | Référence d'aspect, variation de couleur admise, gamme de traitement et emballage protecteur |
| B — Zone de contact boulonné | « Cette face sera serrée contre une autre barre conductrice en cuivre pour conduire le courant » | Limite réelle de recouvrement, matériau associé, films ou dépôts admis, montage et contrôle de la jonction |
| C — Zone de sertissage | « Cette partie entoure le fil pour former une connexion sertie » | Étendue de la surface intérieure en contact avec le fil, combinaison borne-fil et contrôles après sertissage |
| D — Zone de brasage | « La brasure doit mouiller cette zone » | Matériaux et procédé de brasage, stockage, compatibilité du traitement et contrôles de mouillabilité |
Vous pouvez exclure un certain film de scellement de B, ou évaluer un dépôt électrolytique local et d'autres solutions approuvées. L'essentiel est de définir l'état de surface autorisé. Les limites du traitement, le masquage et les dimensions d'ajustement après traitement doivent être repérables sur le plan. Ne faites pas de « laisser tous les contacts nus » ou de « nickeler toutes les surfaces à braser » des règles universelles.
4. Vérifier jonctions électriques et mouillabilité dans les conditions de montage pertinentes
Un film isolant continu à l'emplacement réel du contact peut empêcher le contact métal-métal. Mais la résistance dépend aussi de l'état de surface, de la pression et de la conception de la connexion. Tous les matériaux appelés « produits de scellement » n'augmentent donc pas nécessairement la résistance de contact. Certains produits de contact approuvés remplissent les interstices et ralentissent la corrosion ; leur rôle diffère de celui d'un film de protection de l'aspect.[2]
Pour un assemblage boulonné, demandez un contrôle avec les pièces associées, les conditions de serrage et les points de mesure spécifiés. Joignez la spécification si le projet limite la résistance ou l'échauffement. « Continuité électrique » ne définit pas les exigences à long terme, et une valeur en milliohms provenant d'une autre borne ne doit pas devenir un seuil universel.
Il faut aussi distinguer les films de brasage selon leur rôle. Certains films organiques conçus pour préserver la brasabilité du cuivre s'enlèvent avec un flux et des températures compatibles, permettant à la brasure de toucher le cuivre. La protection contre l'oxydation au stockage et le retrait au brasage influencent la mouillabilité. Un film organique ne gêne pas nécessairement le brasage, et un film de scellement d'aspect n'est pas automatiquement une protection de brasabilité.[1]
Pour préparer les échantillons réels, prévoyez des contrôles distincts :
- Comparer les zones d'aspect à un échantillon approuvé dans des conditions d'observation constantes.
- Contrôler les jonctions boulonnées selon les méthodes de montage et de contrôle électrique du projet.
- Contrôler les sertissages selon les exigences d'acceptation de la borne, du fil et du procédé.
- Contrôler les zones de brasage avec l'état de stockage, la brasure, le flux et le procédé réels.
Ces contrôles répondent à des questions différentes. Un état de surface accepté après brouillard salin ne remplace pas la vérification des jonctions électriques, des sertissages ou de la mouillabilité.
5. Associer durée de brouillard salin, méthode et critères d'acceptation
« 96 heures de brouillard salin neutre » est une condition d'exposition à convenir, pas un seuil par défaut pour la passivation du cuivre. ISO 9227 comprend le brouillard salin neutre (NSS), acétique (AASS) et acétique accéléré au cuivre (CASS). Ces méthodes ne sont pas interchangeables parce que leur durée est identique. Ni ISO 9227 ni ASTM B117 ne définit les éprouvettes, la durée ou les critères d'un produit précis.[3][4]
Une note pour le cuivre doit aller au-delà de « absence de rouille rouge ». Décrivez le ternissement, les produits de corrosion et les piqûres selon le projet. Si l'éprouvette comporte des boulons en acier, définissez séparément leur périmètre d'évaluation. Un critère commun au cuivre et aux fixations en acier peut rendre l'objet du contrôle ambigu.
| Point requis | À préciser |
|---|---|
| Méthode et édition | Méthode définie et édition retenue ; pour ISO 9227, préciser NSS, AASS ou CASS |
| Durée d'exposition | Durée convenue pour le projet, par exemple 96 heures |
| Éprouvettes | Pièces réelles ou coupons, quantité, nuance, lot de traitement et état individuel ou assemblé |
| Périmètre d'exposition | Évaluation des zones masquées, bords de trous, chants et fixations ; confirmation du montage des éprouvettes |
| Procédure d'évaluation | Nettoyage, séchage et moment d'observation après retrait ; éclairage, photographies et enregistrements |
| Critères d'acceptation | Ternissement admis ; produits de corrosion, piqûres ou dommages de film interdits ; contrôles fonctionnels supplémentaires |
| Rapport et coût | Responsable de l'essai, inclusion dans le devis, éprouvettes et lots à identifier dans le rapport |
Le brouillard salin peut notamment vérifier la régularité d'un même traitement avec une même méthode. Un résultat isolé ne se convertit pas directement en années d'usage extérieur et ne permet pas un classement universel de matériaux différents.[3][4] Chlorures, humidité, atmosphères soufrées et jonctions réellement assemblées peuvent nécessiter d'autres vérifications.
6. Exemple rempli de note d'acceptation au brouillard salin
L'exemple reprend les zones de la barre conductrice de la figure 1 pour montrer comment préciser les conditions. Il définit un contrôle d'aspect et de corrosion ; valeurs et critères sont illustratifs. Avant l'essai, l'acheteur et le laboratoire doivent confirmer la compatibilité des dispositions du projet, dont le traitement après essai et l'observation, avec la méthode citée, puis les intégrer au plan qualité approuvé.
| Point | Exemple de formulation |
|---|---|
| Identification de la pièce | CP-01, Rev A ; matériau C11000, état H02, épaisseur 2,0 mm |
| Zones traitées | A reçoit le système anti-ternissement et scellement approuvé sur échantillon ; B reste en cuivre nu, sans ce film anti-ternissement ni ce film de scellement |
| Approbation et modifications | Enregistrement d'approbation CP-01-F1 ; conserver les données du système et des zones fonctionnelles, puis confirmer à nouveau après modification du système ou de la couverture |
| Méthode | ISO 9227:2022, NSS, avec Amd 1:2024 ; le laboratoire applique les documents correspondants |
| Durée d'exposition et éprouvettes | 96 heures ; 3 pièces réelles du même lot de traitement, individuelles, sans barre conductrice associée ni boulons ; aucune rayure ajoutée |
| Exposition et montage | Exposer A et B ; observer bords de trous et chants. Les points d'appui servent uniquement au montage, sont repérés et photographiés avant l'essai, puis exclus de l'évaluation d'aspect. Le laboratoire documente un montage conforme |
| Traitement après essai | Traiter les sels résiduels selon la méthode citée. Ne pas polir, brosser ni utiliser un nettoyant pour éliminer les produits de corrosion. Évaluer et photographier après 24 heures de séchage en intérieur |
| Méthode d'observation | Vision normale ou corrigée, à environ 30 cm sous le même éclairage diffus. Photographier de près les deux faces, bords de trous et chants, puis comparer aux photos avant essai |
| Critères d'acceptation | Ni A ni B ne doit présenter de piqûres visibles ni de produits de corrosion poudreux. Un assombrissement uniforme est admis ; des taches localisées discernables ne le sont pas. Le film de scellement de A ne doit présenter ni cloques ni décollement visibles. Les 3 éprouvettes doivent être conformes |
| Périmètre fonctionnel | Ce contrôle porte uniquement sur l'état de surface. Le contact électrique de B assemblé est vérifié séparément selon la spécification électrique du produit ; ce contrôle ne le remplace pas |
| Rapport et devis | Chiffrer l'essai séparément. Le rapport indique révision de pièce, nuance, lot de traitement, identifiants d'éprouvettes, méthode et édition, durée réelle, montage, traitement après essai, photos et conclusions individuelles |
Les 3 éprouvettes, 24 heures, 30 cm et critères d'aspect sont ici des conditions de projet choisies pour illustrer une note complète, pas des quantités ou seuils automatiquement imposés par une norme de brouillard salin. Les identifiants montrent seulement comment relier plans, traitements et échantillons.
Cette note autorise un assombrissement uniforme mais refuse piqûres et dommages de film spécifiés. Si l'objectif est de conserver la couleur cuivre de l'échantillon approuvé après l'essai, définissez des critères de couleur et une référence distincts. Ne testez pas selon des critères permissifs pour ensuite annoncer une couleur inchangée.
7. Nettoyage, manutention et emballage influencent aussi l'état livré
Le procédé choisi doit enlever huile et contamination avant traitement et limiter la recontamination. Après traitement, protégez contre traces de doigts, rayures et emballage humide. Les empreintes peuvent provoquer un ternissement irrégulier, sans démontrer qu'un seul contact à main nue rend tout film protecteur inefficace.[1][2]
Précisez les stockages prolongés entre emboutissage, traitement et montage. Choisissez l'emballage selon l'usage : plateaux compartimentés, sachets ou matériaux anti-ternissement doivent rester compatibles avec contacts et brasage ultérieur. « Utiliser un emballage anti-ternissement » ne définit ni matériau, ni conditions, ni durée de stockage.
À réception, vérifiez d'abord révision du plan, lot, limites des traitements fonctionnels et emballage. Contrôlez ensuite l'aspect et la fonction selon l'échantillonnage convenu. En cas de taches, conservez emballage d'origine, données de lot et photos pour distinguer traitement, stockage et manutention.
8. Réunir traitement, inspection et périmètre du devis dans une même demande
Deux devis doivent correspondre au même plan, aux mêmes zones traitées et aux mêmes critères. Si l'un inclut masquage local, échantillons approuvés et rapports, mais l'autre seulement un anti-ternissement intégral, l'écart ne s'explique pas simplement par le coût de fabrication.
Le devis peut séparer fabrication, traitement de surface, masquage local, échantillons et essais, rapports et emballage. Le guide de demande de prix pour traitements des pièces métalliques précise la couverture des dépôts et les coûts d'inspection.
Même sans procédé choisi, envoyez plan, croquis ou photo. Repérez les zones conductrices, de raccordement ou de brasage et indiquez environnement, quantité prévue et questions actuelles. Discutez des traitements à partir de ces données, puis reportez les exigences convenues sur le plan et le devis. Quand les informations sont prêtes, envoyez votre demande pour les pièces en cuivre.
- [1] N. R. Sorensen and F. M. Hosking — Solderability preservation through the use of organic inhibitors, Sandia National Laboratories, SAND-94-2749C (1994)
- [2] David Chapman and Toby Norris — Copper for Busbars: Guidance for Design and Installation, CDA/ECI (2014), pp. 94 and 101–104
- [3] ISO 9227:2022 — Corrosion tests in artificial atmospheres: Salt spray tests
- [4] ASTM B117-26a — Standard Practice for Operating Salt Spray (Fog) Apparatus