Bakır bara, terminal veya kontak satın alırken önce parçanın nerede kullanılacağını, hangi bölgelerin akım taşıyacağını ve kabloların nereye bağlanacağını açıklayın. Ardından kararma ve korozyon gereksinimlerini görüşün. Aynı parçada bakır rengini koruması gereken görünüm yüzeyi ile elektriksel bağlantı oluşturan eşleşme yüzeyi farklı işlemler gerektirebilir.
1. İşlemi adlandırmadan önce neyin korunması gerektiğini tanımlayın
Kararmaya dayanım, korozyon dayanımı, elektriksel temas ve lehimle ıslanabilirlik farklı gereksinimlerdir. Bakırın renginin değişmesi, parçanın işlevini kaybettiği anlamına gelmeyebilir. Parlak bir yüzey de bağlantı direncinin gereksinimi karşıladığını kanıtlamaz. Teklif talebinde görünüm ölçütlerini ve işlev kontrollerini ayrı ayrı sıralayın.
Örneğin, iç mekânda kullanılan dekoratif bir bakır parçanın teslimatta parmak izi veya belirgin renk değişikliği göstermemesi öncelikli olabilir. Depolama sonrasında lehimlenecek bir terminalin, belirtilen lehimleme işleminde ıslanması gerekir. Akım taşıyan cıvatalı eşleşme yüzeyi ise montajlı bağlantı olarak işlevini yerine getirmelidir. Tek bir “oksitlenmeye karşı koruma” notu bu üç gereksinimi tanımlayamaz.
Teklif talebine aşağıdaki bilgilerle başlayın. Henüz kararlaştırılmayan konuları “görüşülecek” olarak işaretleyebilirsiniz:
- Bakır sınıfı, malzeme durumu, sac kalınlığı ve çizim revizyonu; alternatif malzemelerin onay gerektirip gerektirmediği.
- İç mekân, dış ortam veya belirli bir korozif maruziyet ile planlanan depolama ve montaj düzeni.
- Görünümü önemli olan yüzeyler ile elektriksel temas, krimp ve lehim bağlantılarının yerleri.
- Mevcut işlem şartnamesi, onaylı numune veya istenen görünüm; işlem henüz seçilmediyse kullanım amacı.
- Gerekli muayeneler, kayıtlar, ambalaj ve uygunluk belgeleri ile bunların teklife dahil olup olmadığı.
Malzeme, delik konumu ve montaj bilgilerini hazırlamak için preslenmiş bakır bara ve terminal teklif talebi rehberinden yararlanın. Bu makale yüzey işlemi ve kabul notlarına odaklanır.
2. Pasivasyon, kararma önleyici işlem, mühürleme ve elektrolitik kaplamayı ayırın
Bir satın alma belgesindeki “bakır pasivasyonu” farklı işlem sistemlerini ifade edebilir. Terim tek başına filmin bileşimini, kalınlığını veya sonraki montajdaki davranışını tanımlamaz. Kararmayı önleme bir amacı belirtir; mühürleme koruyucu bir katman ekler; elektrolitik kaplama ise bakır altlık üzerine başka bir metal biriktirir. Yalnızca bir ada dayanmak yerine işlem türünü ve kaplanan alanı belirtin.
Bazı organik oksitlenme önleyici filmler bakır yüzeyine bağlanarak yüzey reaksiyonlarını yavaşlatır. Diğer koruma sistemleri yüzeyi örten bir kaplama kullanır. Bunların sonraki lehimlemeye ve elektriksel temasa etkileri ayrı ayrı doğrulanmalıdır.[1][2]
| Teklif talebindeki ifade | Açıklığa kavuşturulması gerekenler | İşlem adının tek başına kanıtlayamayacağı sonuçlar |
|---|---|---|
| Bakır pasivasyonu veya kararma önleyici işlem | İşlem sistemi, uygulama alanı, görünüm hedefi ve parçanın daha sonra lehimlenip lehimlenmeyeceği veya elektriksel temas için kullanılıp kullanılmayacağı | Sabit bir film kalınlığı, depolama ömrü veya tuz püskürtme sonucu |
| İşlem sonrasında mühürleme | Mühürleme malzemesinin türü, uygulanacağı bölgeler, temas yüzeylerinin kaplanmasına izin verilip verilmediği ve malzemenin uzaklaştırılmasının gerekip gerekmediği | Her mühürleme malzemesinin korumayı iyileştirdiği veya her birinin elektriksel temas yüzeylerine uygun olduğu |
| Kalay, nikel, gümüş veya başka bir metalin elektrolitik kaplaması | Kaplama şartnamesi, kalınlık aralığı, alt katman gereksinimleri, seçici işlem sınırları ve işlem sonrası ölçüler | Metalik bir yüzeyin elektriksel temas ve lehimleme performansını kendiliğinden kabul edilebilir hale getirdiği |
| Bakırı çıplak bırakma | Ek işlem uygulanmayacak bölgeler, depolama ve taşıma sırasında koruma ve montaj öncesi hazırlık | Çıplak bakırın ilk rengini ve yüzey durumunu süresiz koruyacağı |
Mühürleme öneriliyorsa, komple işlem sisteminin gerçek parçalardaki sonuçlarını karşılaştırın. Film sürekliliği, ön işlem ve sonraki kullanım değerlendirmeyi etkiler; yalnızca mühürleme adımı eklemek performansın arttığını göstermez.[2] Yasaklı maddelere ilişkin gereksinimleri veya istenen özel uygunluk belgelerini teklif talebiyle birlikte sunun; böylece tedarikçi önce farklı bir sistemi fiyatlandırmaz.
3. Hangi yüzeylere işlem uygulanabileceğini işlevsel bölgelerle tanımlayın
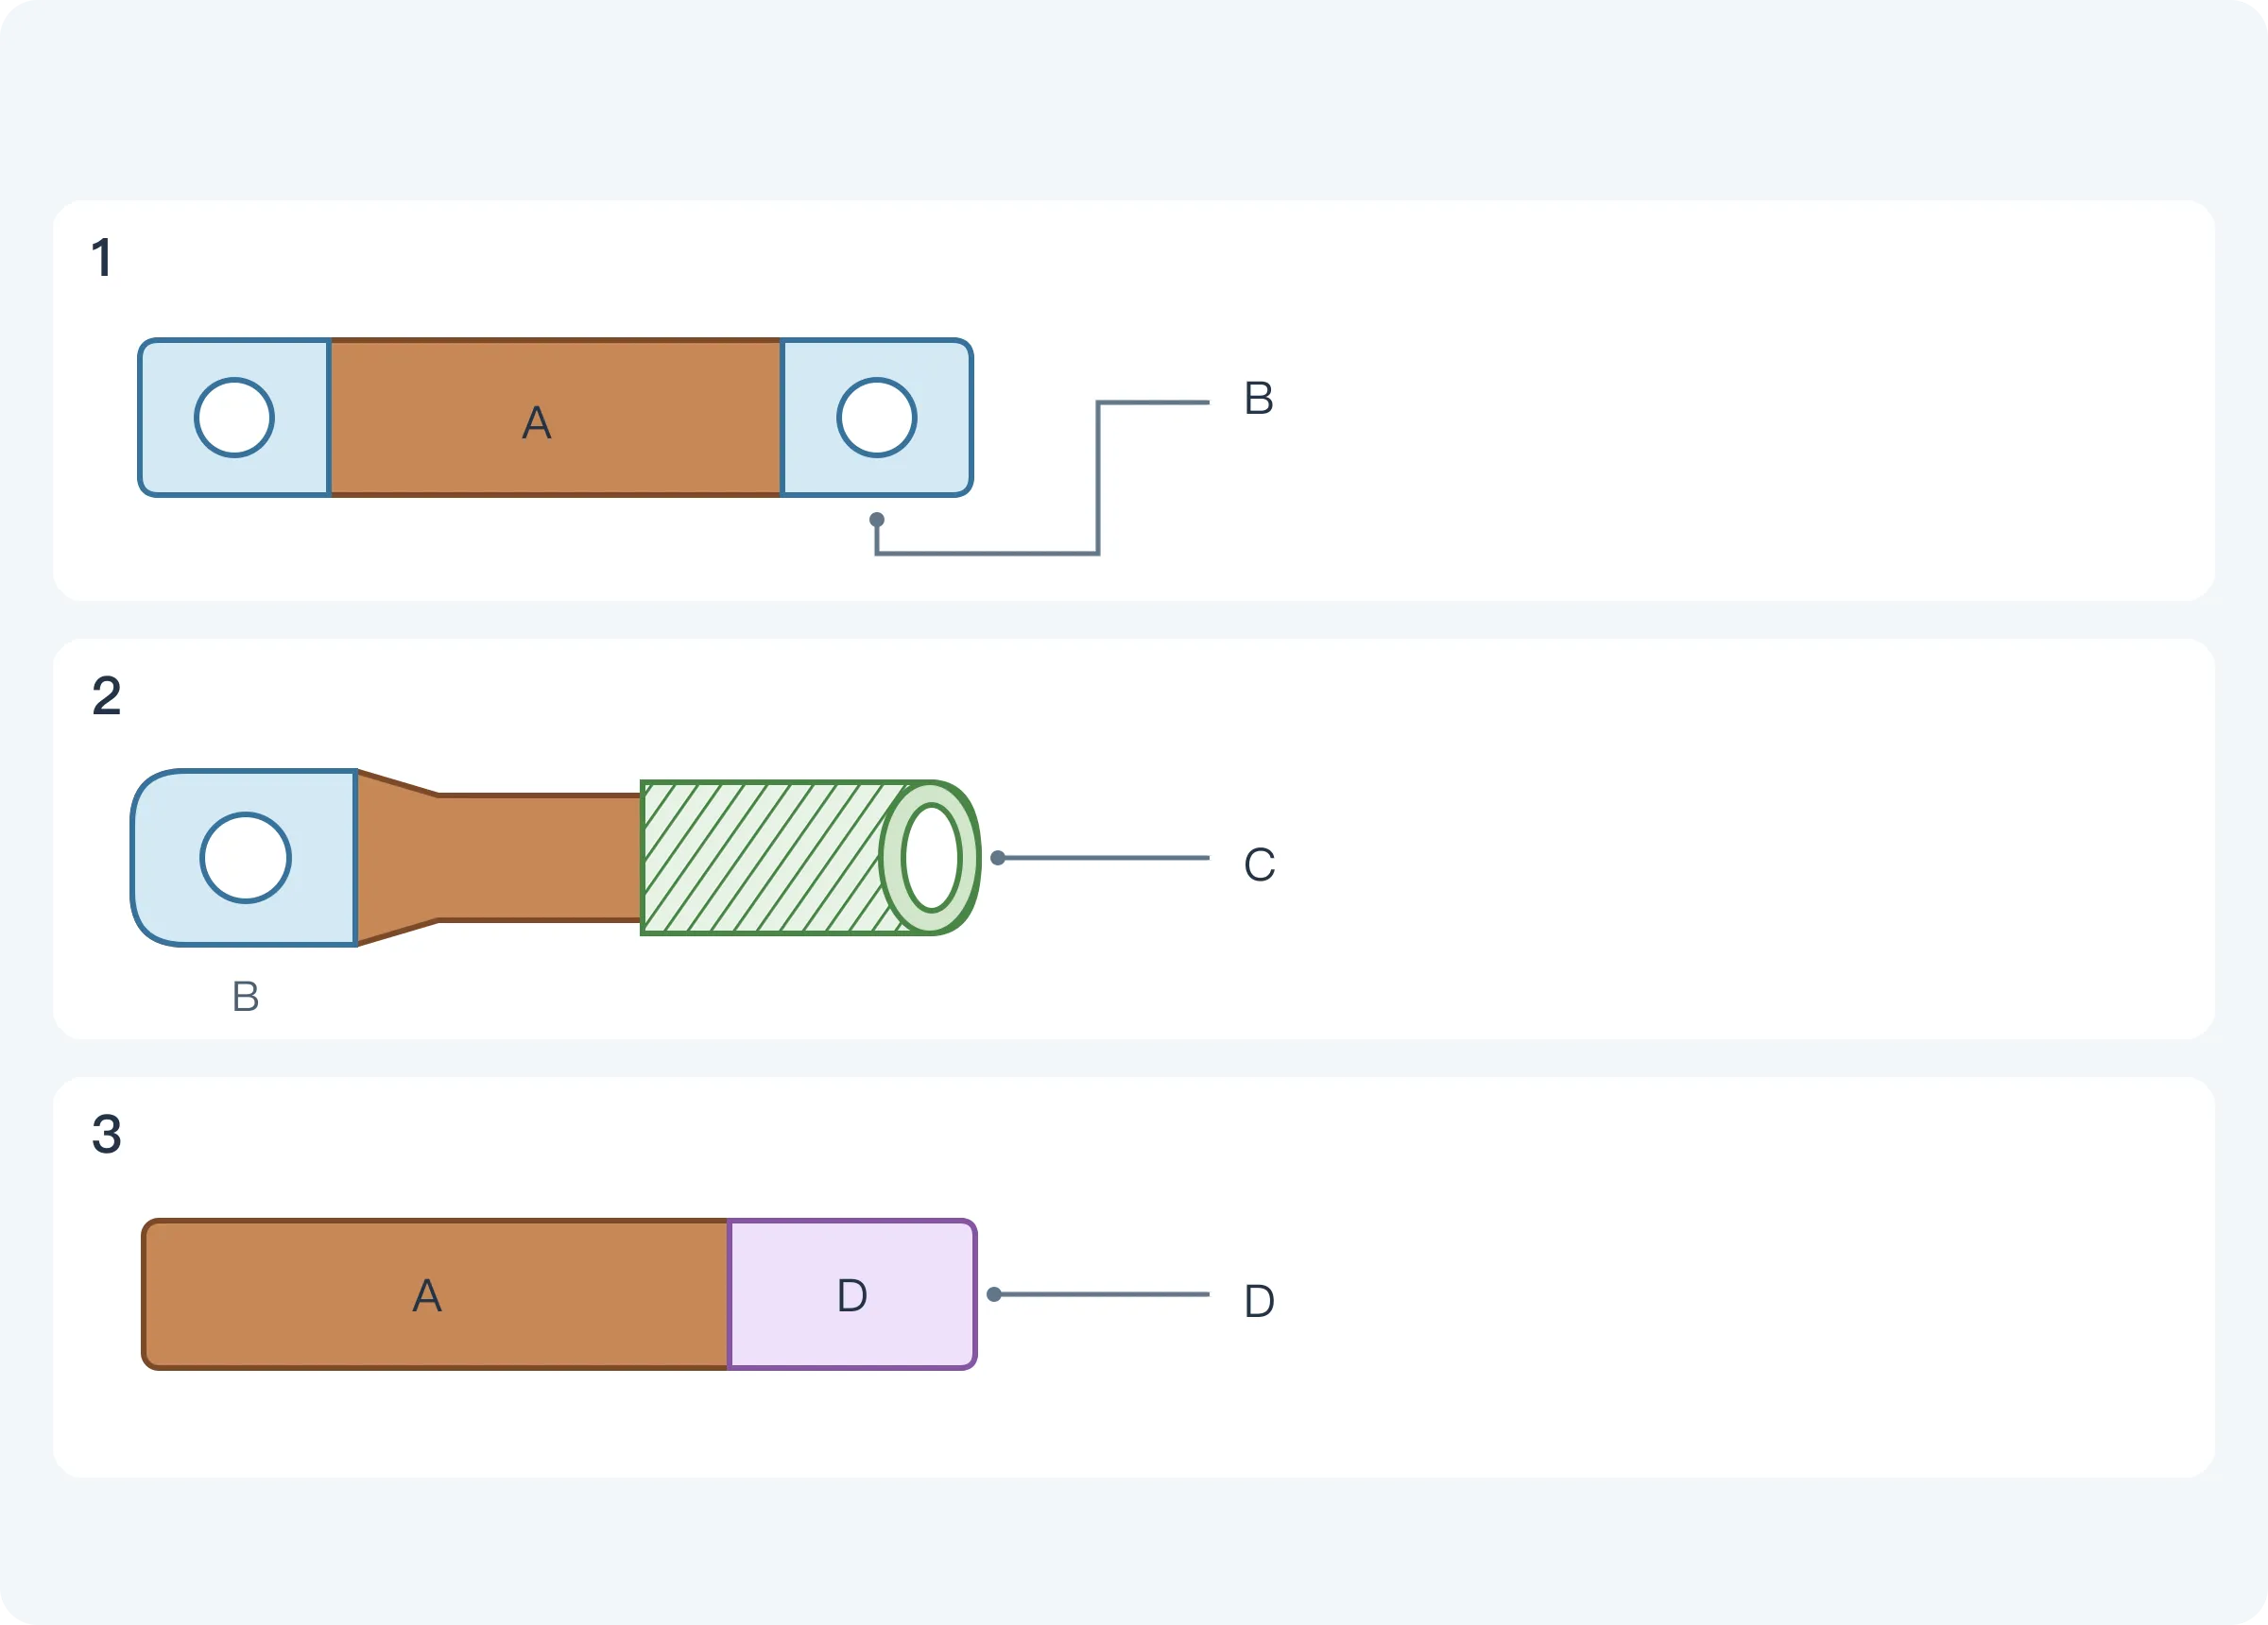
Her bölgeye nasıl işlem uygulanacağını belirlemeden önce işlevsel bölgeleri işaretleyin. Cıvatalı temas yüzeyi genellikle yalnızca delik duvarı değil, başka bir iletkenle üst üste gelen yüzeydir. Krimp bölgesi, kabloya temas eden iç yüzeyle ilgilidir. Lehim bölgesi ise lehimin ıslatması gereken yüzeydir. Tedarikçinin yalnızca görünen tarafa işlem uygulamaması için çizimde her iki yüzü ve yerel sınırları gösterin.
| Bölge | Müşteri kullanımını nasıl açıklayabilir? | Teklif ve çizimde neler belirtilmeli? |
|---|---|---|
| A — Görünüm bölgesi | “Bu bölüm teslimatta homojen bakır renginde olmalıdır” | Görünüm referansı, kabul edilebilir renk değişimi, işlem yolu ve koruyucu ambalaj |
| B — Cıvatalı temas bölgesi | “Bu yüzey, akım taşımak için başka bir bakır baraya bastırılarak bağlanacaktır” | Gerçek bindirme sınırı, eşleşen malzeme, izin verilen filmler veya kaplamalar, montaj koşulları ve bağlantı muayenesi gereksinimleri |
| C — Krimp bölgesi | “Bu bölüm kablonun çevresini sararak bir krimp bağlantı oluşturur” | Kabloya temas eden iç yüzeyin kapsamı, terminal ve kablo kombinasyonu ve krimp sonrası kontroller |
| D — Lehim bölgesi | “Lehimin bu bölgeyi ıslatması gerekir” | Lehimleme malzemeleri ve işlemi, depolama koşulları, yüzey işleminin uyumluluğu ve lehimle ıslanabilirlik kontrolleri |
B bölgesinde belirli bir mühürleme filminin kullanılmaması şart koşulabilir; seçici elektrolitik kaplama veya onaylı başka bir yaklaşım da değerlendirilebilir. Esas olan, izin verilen yüzey durumunu tanımlamaktır. Seçici işlem sınırları, maskeleme yerleri ve işlem sonrası kritik eşleşme ölçüleri de çizimde izlenebilir olmalıdır. “Her temas yüzeyini çıplak bırakın” veya “her lehim yüzeyini nikel kaplayın” ifadelerini genel kurala dönüştürmeyin.
4. Elektriksel bağlantıları ve lehimle ıslanabilirliği ilgili montaj koşullarında kontrol edin
Gerçek elektriksel temas noktasını örten sürekli bir yalıtkan film, metalin metalle temasını engelleyebilir. Ancak bağlantı direnci yüzey durumuna, temas basıncına ve bağlantı tasarımına da bağlıdır. Bu nedenle “mühürleme malzemesi” adı verilen her malzemenin temas direncini mutlaka artırdığını söylemek doğru değildir. Bazı onaylı temas yardımcı bileşikleri, temas bölgesindeki boşlukları doldurup korozyonu yavaşlatır; amaçları görünümü koruyan filmden farklıdır.[2]
Cıvatalı bir bağlantıda teklif talebi, tedarikçiden belirtilen eşleşen parçalar, sıkma koşulları ve ölçüm yerleriyle bağlantıyı kontrol etmesini isteyebilir. Projede direnç veya sıcaklık artışı sınırları varsa ilgili şartnameyi ekleyin. Yalnızca “elektriksel süreklilik” ifadesi uzun vadeli kullanım gereksinimlerini tanımlamaz; başka bir terminalden alınan miliohm değeri de genel eşik haline gelmemelidir.
Lehimleme yüzeylerindeki filmler de amaçlarına göre ayrılmalıdır. Bakırın lehimlenebilirliğini korumak üzere tasarlanmış bazı organik filmler, uyumlu akı ve lehimleme sıcaklıklarıyla uzaklaştırılarak lehimin bakıra temas etmesini sağlar. Filmin depolama sırasında oksitlenmeye karşı koruması da lehimleme sırasında uzaklaştırılması da ıslanmayı etkiler. Organik bir film lehimlemeyi mutlaka engellemez; görünümü koruyan bir mühürleme malzemesi de kendiliğinden lehimlenebilirliği koruyan film sayılmaz.[1]
Gerçek numuneleri hazırlarken ayrı kontroller planlayın:
- Görünüm bölgelerini, tutarlı gözlem koşullarında onaylı numuneyle karşılaştırarak kontrol edin.
- Cıvatalı bağlantıları projenin montaj ve elektriksel muayene yöntemleriyle kontrol edin.
- Krimp bölgelerini terminal, kablo ve krimp işleminin kabul gereksinimlerine göre kontrol edin.
- Lehim bölgelerini gerçek depolama durumu, lehim, akı ve lehimleme işlemiyle kontrol edin.
Bu kontroller farklı sorulara yanıt verir. Tuz püskürtme sonrasında yüzeyin kabul edilebilir olduğunu gösteren bir kayıt, elektriksel bağlantıların, krimp bağlantıların veya lehimle ıslanabilirliğin doğrulanmasının yerine geçmez.
5. Tuz püskürtme saatini, deney yöntemi ve kabul ölçütleriyle birlikte belirtin
“96 saat nötr tuz püskürtme”, bir proje için kararlaştırılabilecek maruziyet koşuludur; bakır pasivasyonu için varsayılan kabul eşiği değildir. ISO 9227, nötr tuz püskürtme (NSS), asetik asitli tuz püskürtme (AASS) ve bakırla hızlandırılmış asetik asitli tuz püskürtme (CASS) yöntemlerini içerir. Süreleri aynı diye bu yöntemler birbirinin yerine geçmez. Ne ISO 9227 ne de ASTM B117 belirli bir ürünün numunelerini, maruziyet süresini veya kabul ölçütlerini tanımlar.[3][4]
Bakır parça notunda yalnızca “kırmızı pas olmayacak” demek yeterli değildir. Bakırdaki renk değişimini, korozyon ürünlerini ve çukurcukları proje gereksinimlerine göre açıklayın. Numune çelik cıvatalar da içeriyorsa bu donanımın değerlendirme kapsamını ayrı tanımlayın. Bakır gövde ve çelik donanım için tek ölçüt kullanılması neyin değerlendirildiğini belirsizleştirebilir.
| Gerekli konu | Belirtilmesi gerekenler |
|---|---|
| Yöntem ve baskı | Tanımlı bir yöntem ve uygulanacak baskısı; ISO 9227 için NSS, AASS veya CASS belirtilmeli |
| Maruziyet süresi | Bu proje için kararlaştırılan süre, örneğin 96 saat |
| Numuneler | Gerçek parçalar veya deney kuponları, sayı, malzeme sınıfı, işlem partisi ve tek tek mi yoksa montajlı olarak mı deneneceği |
| Maruziyet kapsamı | Maskelenmiş bölgelerin, delik kenarlarının, kesilmiş kenarların ve donanımın değerlendirilip değerlendirilmeyeceği ve numune yerleştirme düzeninin nasıl doğrulanacağı |
| Değerlendirme işlemi | Numuneler çıkarıldıktan sonraki temizleme, kurutma ve gözlem zamanı ile aydınlatma, fotoğraf ve kayıt gereksinimleri |
| Kabul ölçütleri | İzin verilen renk değişimi; izin verilmeyen korozyon ürünleri, çukurcuklar veya film hasarı; işlev kontrollerinin de gerekip gerekmediği |
| Rapor ve maliyet | Deneyi kimin yapacağı, teklife dahil olup olmadığı ve raporun hangi numune ve partileri tanımlaması gerektiği |
Tuz püskürtme deneyinin kullanım amaçlarından biri, aynı işlem yolunun tutarlılığını aynı yöntemle değerlendirmektir. Tek bir tuz püskürtme sonucu doğrudan dış ortamda kullanım yılına çevrilemez; farklı malzemeler için genel bir korozyon dayanımı sıralaması yapmakta da uygun değildir.[3][4] Klorür maruziyeti, nem, kükürt içeren atmosferler ve gerçek montajlı bağlantılar farklı doğrulama düzenleri gerektirebilir.
6. Doldurulmuş bir tuz püskürtme kabul notu örneği
Aşağıdaki örnek, koşulların eksiksiz nasıl belirtileceğini göstermek için Şekil 1’deki bakır bara bölgelerini kullanır. Yüzey görünümü ve korozyon kontrolü tanımlar; bütün değerler ve kabul ölçütleri örnek amaçlıdır. Deneyden önce alıcı ve laboratuvar, deney sonrası işlem ve gözlem zamanı gibi proje düzenlemelerinin atıf yapılan yöntemle uyumunu doğrulamalı, ardından bunları onaylı kalite planına eklemelidir.
| Konu | Örnek kayıt |
|---|---|
| Parça kimliği | CP-01, Rev A; malzeme C11000, H02 durumu, 2.0 mm kalınlık |
| İşlem kapsamı | A bölgesinde numune üzerinde onaylanan kararma önleyici işlem ve mühürleme sistemi kullanılır; B bölgesi çıplak bakır olarak kalır, ne bu kararma önleyici film ne de bu mühürleme filmi uygulanır |
| Onay ve değişiklikler | Numune onay kaydı CP-01-F1; işlem sistemi ve işlevsel bölgelerin kayıtları korunur, sistem veya uygulama alanı değiştiğinde yeniden doğrulanır |
| Yöntem | ISO 9227:2022, NSS, Amd 1:2024 ile birlikte; laboratuvar ilgili belgeleri uygular |
| Maruziyet süresi ve numuneler | 96 saat; aynı işlem partisinden 3 gerçek parça, eşleşen baralar veya cıvatalar olmadan tek tek denenir; ek çizik açılmaz |
| Maruziyet ve yerleştirme | A ve B bölgelerinin ikisi de maruz bırakılır; delik kenarları ve kesilmiş kenarlar gözleme dahil edilir. Destek temas noktaları yalnızca yerleştirme için kullanılır, önceden işaretlenip fotoğraflanır ve görünüm değerlendirmesine dahil edilmez. Laboratuvar uygun yerleştirme düzenini kaydeder |
| Deney sonrası işlem | Tuz kalıntıları atıf yapılan yönteme göre ele alınır. Korozyon ürünlerini uzaklaştırmak için parlatma, fırçalama veya temizleyici kullanılmaz. İç ortamda 24 saat kurutulduktan sonra değerlendirme ve fotoğraflama yapılır |
| Gözlem yöntemi | Aynı yayınık aydınlatma altında yaklaşık 30 cm mesafeden normal veya düzeltilmiş görme ile gözlem yapılır. Her iki yüzün, delik kenarlarının ve kesilmiş kenarların yakın plan fotoğrafları kaydedilip deney öncesi fotoğraflarla karşılaştırılır |
| Kabul ölçütleri | Ne A ne de B bölgesinde gözle görülebilir çukurcuk veya tozumsu korozyon ürünü bulunabilir. Homojen koyulaşmaya izin verilir; gözle ayırt edilebilir yerel renk değişimine izin verilmez. A bölgesindeki mühürleme filminde görünür kabarcıklanma veya soyulma bulunamaz. 3 numunenin tamamı uygun olmalıdır |
| İşlev kapsamı | Bu kontrol yalnızca yüzey durumunu değerlendirir. Montajlı B bölgesinin elektriksel teması, ürünün elektriksel muayene şartnamesine göre ayrıca doğrulanır; bu kontrol o doğrulamanın yerine geçmez |
| Rapor ve teklif | Deney maliyeti ayrı fiyatlandırılır. Raporda parça revizyonu, malzeme sınıfı, işlem partisi, numune kimlikleri, yöntem ve baskı, gerçek maruziyet süresi, yerleştirme, deney sonrası işlem, fotoğraflar ve her numunenin sonucu yer alır |
Buradaki 3 numune, 24 saat, 30 cm ve görünüm ölçütleri, eksiksiz bir notu göstermek üzere seçilmiş proje koşullarıdır; tuz püskürtme standardının kendiliğinden belirlediği sayılar veya eşikler değildir. Örnek kayıt kimlikleri yalnızca çizimlerin, işlem kayıtlarının ve numunelerin nasıl ilişkilendirilebileceğini gösterir.
Bu not homojen koyulaşmaya izin verir, ancak çukurcukları ve belirtilen film hasarını reddeder. Müşterinin gerçek hedefi deneyden sonra onaylı numunenin bakır rengini korumaksa, ayrı renk ölçütleri ve bir referans tanımlayın. Daha esnek ölçütlerle deney yapıp sonucu hiç renk değişimi olmamış gibi açıklamayın.
7. Temizleme, taşıma ve ambalaj da teslimat durumunu etkiler
Seçilen süreç, işlemden önce yağı ve yüzey kirliliğini uzaklaştırmalı ve yeniden kirlenmeyi kontrol etmelidir. İşlemden sonra yüzeyi parmak izlerine, çiziklere ve nemli ambalaja karşı koruyun. Parmak izleri bakırda düzensiz renk değişimine yol açabilir; fakat bu, çıplak elle tek bir dokunuşun her koruyucu filmi etkisiz hale getirdiğini kanıtlamaz.[1][2]
Teklif talebinde parçaların presleme, yüzey işlemi ve montaj arasında uzun süre depolanıp depolanmayacağını belirtin. Ambalajı kullanıma göre seçin: görünümü koruyan bölmeli tepsiler, torba malzemeleri veya kararma önleyici malzemeler, temas yüzeyleri ve sonraki lehimlemeyle de uyumlu olmalıdır. Yalnızca “kararma önleyici ambalaj kullanın” demek malzemeyi, depolama koşullarını veya depolama süresini tanımlamaz.
Mal kabul muayenesinde önce çizim revizyonunu, partiyi, işlevsel bölgelerin işlem sınırlarını ve ambalaj durumunu kontrol edin. Ardından kararlaştırılan görünüm ve işlev kontrolleri için numune alın. Renk değişimi saptanırsa işlem, depolama ve taşıma sorunlarını ayırt etmeye yardımcı olması için orijinal ambalajı, parti bilgilerini ve fotoğrafları saklayın.
8. İşlemi, muayeneyi ve teklif kapsamını aynı teklif talebinde tanımlayın
İki teklif aynı çizime, işlem kapsamına ve kabul koşullarına dayanmalıdır. Biri seçici maskeleme, onaylı numuneler ve deney raporları içerirken diğeri yalnızca bütün parçaya kararma önleyici işlem uygulamayı kapsıyorsa, fiyat farkı doğrudan üretim maliyeti farkı olarak yorumlanamaz.
Teklifte parça üretimi, yüzey işlemi, seçici maskeleme, numune ve deneyler, raporlar ve ambalaj ayrı kalemlerde gösterilebilir. Kaplama kapsamını ve muayene maliyetlerini belirtmeye ilişkin ayrıntılar için metal parça yüzey işlemi teklif talebi rehberine bakın.
İşlem henüz seçilmemiş olsa bile çizim, eskiz veya fotoğraf gönderebilirsiniz. Akım taşıyan, kabloya bağlanan veya lehimlenecek bölgeleri işaretleyin; kullanım ortamını, beklenen miktarı ve mevcut soruları açıklayın. Bu bilgilere göre yüzey işlemi seçeneklerini görüşün, ardından kararlaştırılan gereksinimleri çizime ve teklife kaydedin. Bilgiler hazır olduğunda bakır parça teklif talebinizi gönderin.
- [1] N. R. Sorensen and F. M. Hosking — Solderability preservation through the use of organic inhibitors, Sandia National Laboratories, SAND-94-2749C (1994)
- [2] David Chapman and Toby Norris — Copper for Busbars: Guidance for Design and Installation, CDA/ECI (2014), pp. 94 and 101–104
- [3] ISO 9227:2022 — Corrosion tests in artificial atmospheres: Salt spray tests
- [4] ASTM B117-26a — Standard Practice for Operating Salt Spray (Fog) Apparatus