Beim Einkauf von Kupferstromschienen, Klemmen oder Kontakten sollten Sie zuerst den Einsatzort, die stromführenden Bereiche und die Anschlusspunkte für Leitungen beschreiben. Besprechen Sie danach die Anforderungen an Anlauf- und Korrosionsschutz. An einem Bauteil können eine kupferfarbene Sichtfläche und eine Überlappungsfläche für den elektrischen Kontakt unterschiedliche Behandlungen benötigen.
1. Schutzbedarf festlegen, bevor eine Behandlung benannt wird
Anlaufschutz, Korrosionsbeständigkeit, elektrischer Kontakt und Lötbenetzung sind unterschiedliche Anforderungen. Eine Farbänderung des Kupfers bedeutet nicht zwangsläufig einen Funktionsverlust. Eine glänzende Oberfläche beweist nicht, dass der Verbindungswiderstand die Vorgaben erfüllt. Führen Sie Sichtkriterien und Funktionsprüfungen in der Anfrage getrennt auf.
Bei einem dekorativen Kupferteil für Innenräume kann entscheidend sein, dass es ohne Fingerabdrücke oder deutliche Verfärbungen ankommt. Ein erst nach Lagerung gelöteter Anschluss muss im festgelegten Lötprozess benetzbar sein. Bei einer stromführenden, verschraubten Überlappungsfläche zählt das Verhalten der montierten Verbindung. Ein einziger Hinweis „Oxidationsschutz“ beschreibt diese drei Anforderungen nicht ausreichend.
Beginnen Sie die Anfrage mit folgenden Informationen. Noch offene Punkte können mit „zu besprechen“ gekennzeichnet werden:
- Kupfersorte, Werkstoffzustand, Blechdicke und Zeichnungsrevision; ob alternative Werkstoffe genehmigt werden müssen.
- Innenraum, Außenbereich oder konkrete korrosive Umgebung sowie vorgesehene Lagerung und Montage.
- Flächen mit Anforderungen an das Aussehen sowie Positionen für elektrischen Kontakt, Crimpen und Löten.
- Vorhandene Behandlungsspezifikation, freigegebenes Muster oder gewünschtes Aussehen; ist die Behandlung noch offen, den Einsatz beschreiben.
- Erforderliche Prüfungen, Aufzeichnungen, Verpackung und Konformitätsunterlagen einschließlich ihrer Berücksichtigung im Angebot.
Nutzen Sie den Anfrageleitfaden für gestanzte Kupferstromschienen und Anschlüsse, um Angaben zu Werkstoff, Lochpositionen und Montage vorzubereiten. Dieser Artikel behandelt Oberflächenbehandlung und Abnahmehinweise.
2. Passivierung, Anlaufschutz, Versiegelung und galvanische Beschichtung unterscheiden
„Kupferpassivierung“ kann in Einkaufsunterlagen verschiedene Behandlungssysteme bezeichnen. Der Begriff allein legt weder Filmzusammensetzung und Dicke noch das Verhalten bei der späteren Montage fest. Anlaufschutz beschreibt ein Ziel, Versiegelung eine zusätzliche Schutzschicht und galvanische Beschichtung die Abscheidung eines anderen Metalls auf dem Kupfer. Geben Sie Verfahrensart und Abdeckung an, statt sich auf die Bezeichnung zu verlassen.
Manche organischen Oxidationsschutzfilme binden sich an die Kupferoberfläche und verlangsamen Oberflächenreaktionen. Andere Schutzsysteme nutzen eine darüberliegende Beschichtung. Die Auswirkungen auf späteres Löten und elektrische Kontakte müssen jeweils bestätigt werden.[1][2]
| Angabe in der Anfrage | Was geklärt werden muss | Was die Bezeichnung allein nicht belegt |
|---|---|---|
| Kupferpassivierung oder Anlaufschutzbehandlung | Behandlungssystem, Abdeckung, gewünschtes Aussehen sowie spätere Verwendung zum Löten oder als elektrischer Kontakt | Eine feste Filmdicke, Lagerdauer oder ein festes Salzsprühresultat |
| Versiegelung nach der Behandlung | Art der Versiegelung, Auftragsbereiche, zulässige Abdeckung von Kontaktflächen und gegebenenfalls erforderliche Entfernung | Dass jede Versiegelung den Schutz verbessert oder für elektrische Kontaktflächen geeignet ist |
| Galvanische Beschichtung mit Zinn, Nickel, Silber oder anderen Metallen | Beschichtungsspezifikation, Dickenbereich, Anforderungen an Unterschichten, Grenzen der lokalen Behandlung und Maße nach der Behandlung | Dass eine metallische Oberfläche automatisch akzeptable Kontakt- und Löteigenschaften bietet |
| Kupfer blank belassen | Bereiche ohne zusätzliche Behandlung, Schutz bei Lagerung und Transport sowie Vorbereitung vor der Montage | Dass blankes Kupfer seine ursprüngliche Farbe und seinen Oberflächenzustand unbegrenzt behält |
Wird eine Versiegelung vorgeschlagen, vergleichen Sie das vollständige Behandlungssystem an realen Teilen. Filmkontinuität, Vorbehandlung und spätere Nutzung beeinflussen die Bewertung; ein zusätzlicher Versiegelungsschritt belegt allein keine Verbesserung.[2] Legen Sie Stoffverbote oder geforderte Konformitätsnachweise der Anfrage bei, damit der Lieferant nicht zunächst ein anderes System anbietet.
3. Funktionsbereiche zeigen, welche Flächen behandelt werden dürfen
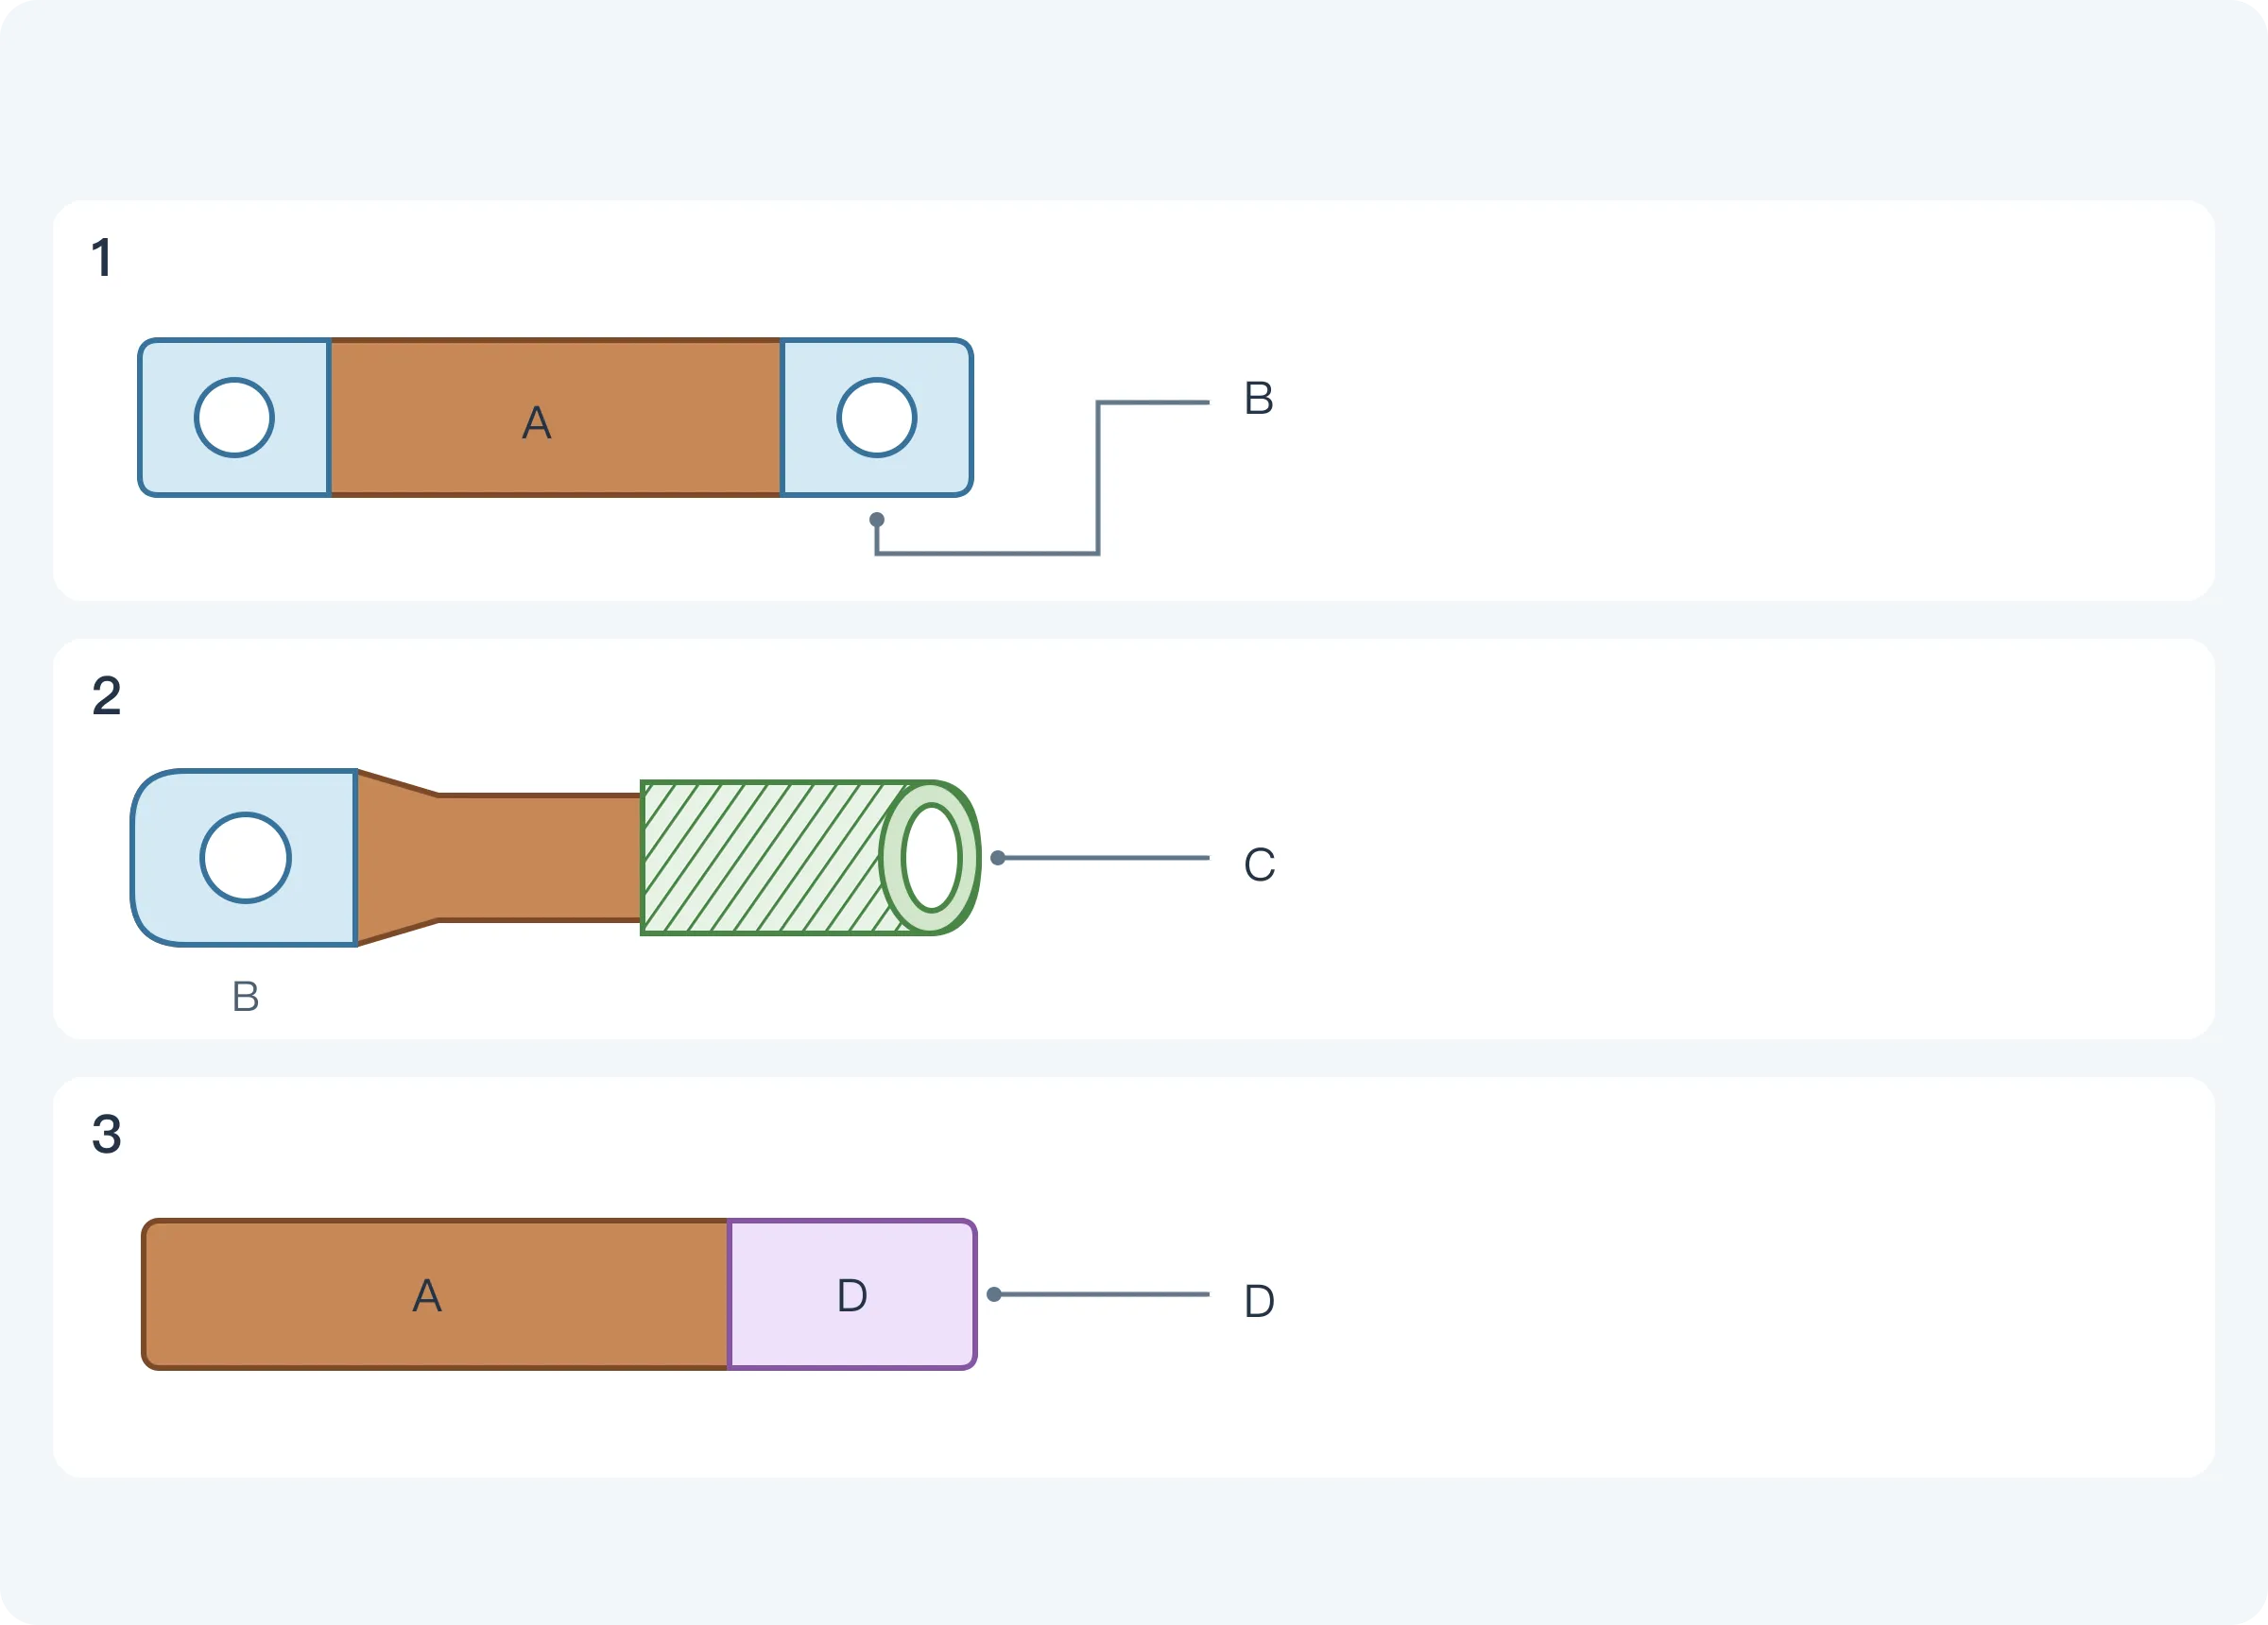
Kennzeichnen Sie die Funktionsbereiche vor der Auswahl ihrer Behandlung. Die Kontaktfläche einer Schraubverbindung ist meist die Fläche, die einen anderen Leiter überlappt, nicht nur die Lochwand. Beim Crimpbereich zählt die Innenfläche am Draht; beim Lötbereich die vom Lot zu benetzende Stelle. Zeigen Sie beide Seiten und lokale Grenzen auf der Zeichnung, damit nicht nur die sichtbare Seite behandelt wird.
| Bereich | So kann der Kunde die Nutzung beschreiben | Was Angebot und Zeichnung festlegen sollten |
|---|---|---|
| A — Sichtbereich | „Dieser Abschnitt soll bei Lieferung eine gleichmäßige Kupferfarbe haben“ | Sichtreferenz, zulässige Farbabweichung, Behandlungsroute und Schutzverpackung |
| B — Schraubkontaktbereich | „Diese Fläche wird gegen eine andere Kupferstromschiene geklemmt, um Strom zu leiten“ | Tatsächliche Überlappungsgrenze, Gegenwerkstoff, erlaubte Filme oder Metallüberzüge, Montagebedingungen und Prüfanforderungen für die Verbindung |
| C — Crimpbereich | „Dieser Abschnitt umschließt den Draht und bildet die Crimpverbindung“ | Ausdehnung der Innenfläche am Draht, Kombination aus Anschluss und Leitung sowie Prüfungen nach dem Crimpen |
| D — Lötbereich | „Das Lot muss diesen Bereich benetzen“ | Lötmaterialien und -verfahren, Lagerbedingungen, Verträglichkeit der Oberflächenbehandlung und Prüfung der Lötbenetzung |
Für Bereich B kann ein bestimmter Versiegelungsfilm ausgeschlossen werden; ebenso lassen sich lokale galvanische Beschichtungen oder andere freigegebene Ansätze bewerten. Entscheidend ist der zulässige Oberflächenzustand. Lokale Behandlungsgrenzen, Maskierungsstellen und wichtige Passmaße nach der Behandlung müssen in der Zeichnung nachvollziehbar sein. „Alle Kontaktflächen blank lassen“ oder „alle Lötflächen vernickeln“ sind keine allgemeinen Regeln.
4. Elektrische Verbindungen und Lötbenetzung unter passenden Montagebedingungen prüfen
Ein durchgehender Isolierfilm an der tatsächlichen elektrischen Kontaktstelle kann den Metallkontakt behindern. Der Verbindungswiderstand hängt jedoch auch von Oberflächenzustand, Kontaktdruck und Verbindungskonstruktion ab. Daher ist die Aussage falsch, jedes als „Versiegelung“ bezeichnete Material erhöhe zwangsläufig den Kontaktwiderstand. Manche freigegebenen Kontaktmittel füllen Hohlräume im Kontaktbereich und verlangsamen Korrosion; ihre Aufgabe unterscheidet sich von der eines Films zum Schutz des Aussehens.[2]
Bei Schraubverbindungen kann die Anfrage eine Prüfung mit festgelegten Gegenstücken, Anzugsbedingungen und Messstellen verlangen. Gibt das Projekt Grenzwerte für Widerstand oder Temperaturanstieg vor, legen Sie die betreffende Spezifikation bei. „Elektrischer Durchgang“ allein definiert keine Anforderungen für die Langzeitnutzung; ein Milliohmwert eines anderen Anschlusses ist kein allgemeiner Grenzwert.
Auch Filme auf Lötflächen müssen nach ihrem Zweck unterschieden werden. Manche organischen Filme zum Erhalt der Lötbarkeit von Kupfer lassen sich mit geeignetem Flussmittel und passenden Löttemperaturen entfernen, sodass Lot die Kupferoberfläche erreicht. Sowohl der Oxidationsschutz bei Lagerung als auch die Entfernung beim Löten beeinflussen die Benetzung. Ein organischer Film behindert das Löten nicht zwangsläufig; eine Versiegelung zum Schutz des Aussehens ist nicht automatisch ein Lötbarkeitsschutzfilm.[1]
Planen Sie bei der Vorbereitung realer Muster getrennte Prüfungen:
- Sichtbereiche unter einheitlichen Beobachtungsbedingungen mit einem freigegebenen Muster vergleichen.
- Schraubverbindungen nach den Montage- und elektrischen Prüfmethoden des Projekts prüfen.
- Crimpbereiche nach den Abnahmevorgaben für Anschluss, Leitung und Crimpverfahren prüfen.
- Lötbereiche mit tatsächlichem Lagerzustand, Lot, Flussmittel und Lötverfahren prüfen.
Diese Prüfungen beantworten verschiedene Fragen. Ein akzeptabler Oberflächenzustand nach der Salzsprühprüfung ersetzt keine Verifizierung elektrischer Verbindungen, Crimpverbindungen oder der Lötbenetzung.
5. Salzsprühdauer zusammen mit Verfahren und Annahmekriterien angeben
„96 Stunden neutrale Salzsprühprüfung“ ist eine vereinbare Expositionsbedingung, kein Standardgrenzwert für Kupferpassivierung. ISO 9227 umfasst neutrales Salzsprühen (NSS), Essigsäure-Salzsprühen (AASS) und kupferbeschleunigtes Essigsäure-Salzsprühen (CASS). Gleiche Dauer macht diese Verfahren nicht austauschbar. Weder ISO 9227 noch ASTM B117 legt Proben, Expositionsdauer oder Annahmekriterien für ein konkretes Produkt fest.[3][4]
Ein Hinweis für Kupferteile sollte mehr als „kein Rotrost“ nennen. Beschreiben Sie Verfärbung, Korrosionsprodukte und Korrosionsgruben entsprechend den Projektvorgaben. Enthält die Probe auch Stahlschrauben, legen Sie deren Bewertungsumfang getrennt fest. Ein gemeinsames Kriterium für Kupferkörper und Stahlbefestigungen kann unklar lassen, was geprüft wird.
| Erforderlicher Punkt | Was festgelegt werden muss |
|---|---|
| Verfahren und Ausgabe | Ein bestimmtes Verfahren mit verwendeter Ausgabe; bei ISO 9227 NSS, AASS oder CASS angeben |
| Expositionsdauer | Die für dieses Projekt vereinbarte Dauer, zum Beispiel 96 Stunden |
| Proben | Reale Teile oder Prüfbleche, Anzahl, Werkstoffsorte, Behandlungscharge und Einzel- oder Montagezustand |
| Expositionsumfang | Ob maskierte Bereiche, Lochränder, Schnittkanten und Befestigungsteile bewertet werden und wie die Probenbefestigung bestätigt wird |
| Bewertungsablauf | Reinigung, Trocknung und Beobachtungszeit nach Entnahme sowie Vorgaben zu Beleuchtung, Fotos und Aufzeichnungen |
| Annahmekriterien | Zulässige Verfärbung; unzulässige Korrosionsprodukte, Gruben oder Filmschäden; zusätzlich erforderliche Funktionsprüfungen |
| Bericht und Kosten | Wer die Prüfung durchführt, ob sie im Angebot enthalten ist und welche Proben und Chargen der Bericht identifizieren muss |
Mit Salzsprühprüfungen lässt sich unter anderem prüfen, ob dieselbe Behandlungsroute bei gleichem Prüfverfahren gleichmäßige Ergebnisse liefert. Ein einzelnes Salzsprühresultat lässt sich nicht direkt in Nutzungsjahre im Freien umrechnen und eignet sich nicht für eine allgemeine Korrosionsrangfolge verschiedener Werkstoffe.[3][4] Chloridbelastung, Feuchtigkeit, schwefelhaltige Atmosphären und reale montierte Verbindungen können andere Verifizierungspläne erfordern.
6. Ausgefülltes Beispiel eines Salzsprüh-Abnahmehinweises
Das folgende Beispiel nutzt die Stromschienenbereiche aus Abbildung 1, um vollständige Bedingungen zu zeigen. Es beschreibt eine Sicht- und Korrosionsprüfung; sämtliche Werte und Kriterien dienen der Erläuterung. Vor der Prüfung sollten Käufer und Labor bestätigen, dass projektspezifische Abläufe wie Nachbehandlung und Beobachtungszeit zum referenzierten Verfahren passen, und sie dann in den freigegebenen Qualitätsplan aufnehmen.
| Punkt | Beispieleintrag |
|---|---|
| Bauteilidentifikation | CP-01, Rev A; Werkstoff C11000, Zustand H02, Dicke 2,0 mm |
| Behandlungsumfang | Bereich A erhält das am Muster freigegebene System aus Anlaufschutz und Versiegelung; Bereich B bleibt blank, ohne diesen Anlaufschutz- oder Versiegelungsfilm |
| Freigabe und Änderungen | Musterfreigabe CP-01-F1; Behandlungssystem und Funktionsbereiche dokumentieren und nach Änderungen an System oder Abdeckung erneut bestätigen |
| Verfahren | ISO 9227:2022, NSS, zusammen mit Amd 1:2024; das Labor folgt den entsprechenden Dokumenten |
| Expositionsdauer und Proben | 96 Stunden; 3 reale Teile derselben Behandlungscharge, einzeln ohne Gegenstromschienen oder Schrauben geprüft; keine zusätzliche Ritzung |
| Exposition und Befestigung | Bereiche A und B exponieren; Lochränder und Schnittkanten beobachten. Auflagekontaktpunkte dienen nur der Befestigung, werden vorher markiert und fotografiert und sind von der Sichtbewertung ausgenommen. Das Labor dokumentiert eine normgerechte Befestigung |
| Nachbehandlung | Salzrückstände nach dem referenzierten Verfahren behandeln. Korrosionsprodukte weder durch Polieren, Bürsten noch Reinigungsmittel entfernen. Nach 24 Stunden Trocknung im Innenraum bewerten und fotografieren |
| Beobachtungsmethode | Mit normalem oder korrigiertem Sehvermögen aus etwa 30 cm unter gleicher diffuser Beleuchtung prüfen. Nahaufnahmen beider Seiten, Lochränder und Schnittkanten aufnehmen und mit Vorherfotos vergleichen |
| Annahmekriterien | In A und B sind sichtbare Korrosionsgruben und pulverförmige Korrosionsprodukte unzulässig. Gleichmäßiges Nachdunkeln ist erlaubt, sichtbar abgegrenzte lokale Verfärbung nicht. Der Versiegelungsfilm in A darf keine sichtbaren Blasen oder Ablösung zeigen. Alle 3 Proben müssen entsprechen |
| Funktionsumfang | Diese Prüfung bewertet nur den Oberflächenzustand. Der elektrische Kontakt im montierten Bereich B wird getrennt nach der elektrischen Produktspezifikation verifiziert; diese Prüfung ersetzt das nicht |
| Bericht und Angebot | Prüfkosten getrennt anbieten. Der Bericht nennt Bauteilrevision, Werkstoffsorte, Behandlungscharge, Probenkennungen, Verfahren und Ausgabe, tatsächliche Expositionsdauer, Befestigung, Nachbehandlung, Fotos und Einzelbewertungen |
Die 3 Proben, 24 Stunden, 30 cm und Sichtkriterien sind hier gewählte Projektbedingungen zur Erläuterung eines vollständigen Hinweises, keine automatisch von einer Salzsprühprüfnorm vorgegebenen Mengen oder Grenzwerte. Die Beispielkennungen zeigen lediglich die Zuordnung von Zeichnungen, Behandlungsunterlagen und Mustern.
Dieser Hinweis erlaubt gleichmäßiges Nachdunkeln, schließt jedoch Gruben und die genannten Filmschäden aus. Soll nach der Prüfung die Kupferfarbe des freigegebenen Musters erhalten bleiben, definieren Sie getrennte Farbkriterien und eine Referenz. Prüfen Sie nicht mit großzügigen Kriterien, um anschließend völlige Farbstabilität zu behaupten.
7. Reinigung, Handhabung und Verpackung beeinflussen den Lieferzustand
Das gewählte Verfahren muss Öl und Oberflächenverschmutzung vor der Behandlung entfernen und erneute Verunreinigung begrenzen. Danach ist die Oberfläche vor Fingerabdrücken, Kratzern und feuchter Verpackung zu schützen. Fingerabdrücke können ungleichmäßige Kupferverfärbung verursachen; daraus folgt nicht, dass eine einzige Berührung mit bloßer Hand jeden Schutzfilm unwirksam macht.[1][2]
Geben Sie an, ob Teile zwischen Stanzen, Oberflächenbehandlung und Montage länger gelagert werden. Wählen Sie die Verpackung nach der Anwendung: Trays mit Trennfächern, Beutel oder Anlaufschutzmaterialien müssen auch mit Kontaktflächen und späterem Löten verträglich sein. „Anlaufschutzverpackung verwenden“ definiert weder Material noch Lagerbedingungen oder Lagerdauer.
Prüfen Sie beim Wareneingang zuerst Zeichnungsrevision, Charge, Behandlungsgrenzen der Funktionsbereiche und Verpackungszustand. Prüfen Sie anschließend Stichproben auf vereinbartes Aussehen und Funktion. Bei Verfärbungen helfen Originalverpackung, Chargenangaben und Fotos, zwischen Behandlungs-, Lager- und Handhabungsproblemen zu unterscheiden.
8. Behandlung, Prüfung und Angebotsumfang in derselben Anfrage festlegen
Zwei Angebote sollten auf derselben Zeichnung, Abdeckung und Abnahmebedingung beruhen. Umfasst eines lokale Maskierung, freigegebene Muster und Prüfberichte, das andere nur den Anlaufschutz des ganzen Teils, lässt sich der Preisunterschied nicht einfach als Unterschied der Fertigungskosten erklären.
Das Angebot kann Teilefertigung, Oberflächenbehandlung, lokale Maskierung, Muster und Prüfungen, Berichte sowie Verpackung getrennt aufführen. Der Anfrageleitfaden für Metalloberflächen erläutert Beschichtungsbereiche und Prüfkosten genauer.
Auch ohne festgelegtes Verfahren können Sie Zeichnung, Skizze oder Foto senden. Markieren Sie stromführende, anzuschließende oder zu lötende Bereiche und beschreiben Sie Einsatzumgebung, erwartete Stückzahl und offene Fragen. Besprechen Sie darauf aufbauend Behandlungsoptionen und übernehmen Sie Vereinbarungen in Zeichnung und Angebot. Sobald die Angaben bereitstehen, senden Sie Ihre Kupferteile-Anfrage.
- [1] N. R. Sorensen and F. M. Hosking — Solderability preservation through the use of organic inhibitors, Sandia National Laboratories, SAND-94-2749C (1994)
- [2] David Chapman and Toby Norris — Copper for Busbars: Guidance for Design and Installation, CDA/ECI (2014), pp. 94 and 101–104
- [3] ISO 9227:2022 — Corrosion tests in artificial atmospheres: Salt spray tests
- [4] ASTM B117-26a — Standard Practice for Operating Salt Spray (Fog) Apparatus