Al comprar barras colectoras, terminales o contactos de cobre, explique primero dónde se utilizará la pieza, qué zonas conducirán corriente y dónde se conectarán los cables. Después aborde los requisitos frente al deslustre y la corrosión. En una misma pieza, una superficie cuyo aspecto debe conservar el color del cobre y una superficie de acoplamiento que forma una unión eléctrica pueden necesitar tratamientos diferentes.
1. Defina qué necesita protección antes de nombrar un tratamiento
La resistencia al deslustre, la resistencia a la corrosión, el contacto eléctrico y la humectabilidad por la soldadura son requisitos distintos. Un cambio de color del cobre no significa necesariamente que la pieza haya perdido su función. Una superficie brillante no demuestra que la resistencia de la unión cumpla el requisito. Enumere por separado los criterios de aspecto y las comprobaciones funcionales en la solicitud de oferta.
Por ejemplo, una pieza decorativa de cobre para interiores puede necesitar, ante todo, llegar sin huellas ni decoloraciones evidentes. Un terminal que se soldará después de almacenarse necesita que la soldadura lo moje con el proceso especificado. Una superficie de contacto atornillada que conduce corriente debe funcionar como unión montada. Una sola nota de «protección contra la oxidación» no puede definir estos tres requisitos.
Empiece la solicitud de oferta con la siguiente información. Los puntos aún sin decidir pueden marcarse como «por discutir»:
- Calidad del cobre, estado metalúrgico, espesor de chapa y revisión del plano; indique si los materiales alternativos requieren aprobación.
- Uso interior, exterior o exposición corrosiva concreta, junto con las condiciones previstas de almacenamiento y montaje.
- Superficies cuyo aspecto importa y posiciones de los contactos eléctricos, crimpados y uniones de soldadura blanda.
- Una especificación de tratamiento existente, una muestra aprobada o el aspecto deseado; si aún no se ha elegido el tratamiento, describa la aplicación.
- Inspecciones, registros, embalaje y documentos de conformidad exigidos, e indique si forman parte de la oferta.
Utilice la guía de solicitud de oferta de barras colectoras y terminales de cobre estampados para preparar los datos de material, posición de agujeros y montaje. Este artículo se centra en el tratamiento superficial y las notas de aceptación.
2. Distinga pasivado, tratamiento antideslustre, sellado y recubrimiento electrolítico
«Pasivado del cobre» puede referirse a distintos sistemas de tratamiento en un documento de compras. El término por sí solo no define la composición ni el espesor de la película, ni su comportamiento durante el montaje posterior. Antideslustre describe un objetivo; el sellado añade una capa protectora; el recubrimiento electrolítico deposita otro metal sobre el sustrato de cobre. Indique el tipo de proceso y su cobertura en lugar de depender de un nombre.
Algunas películas orgánicas antioxidantes se unen a la superficie del cobre y ralentizan las reacciones superficiales. Otros sistemas de protección emplean una capa que recubre la superficie. Sus efectos sobre la soldadura posterior y el contacto eléctrico deben confirmarse por separado.[1][2]
| Redacción en la solicitud de oferta | Qué debe aclararse | Qué no demuestra el nombre por sí solo |
|---|---|---|
| Pasivado del cobre o tratamiento antideslustre | Sistema de tratamiento, cobertura, objetivo de aspecto y si la pieza se soldará o se utilizará posteriormente para contacto eléctrico | Un espesor fijo de película, una duración de almacenamiento o un resultado de niebla salina |
| Sellado después del tratamiento | Tipo de sellador, zonas de aplicación, si se permite cubrir las superficies de contacto y si es necesario retirarlo | Que todo sellador mejore la protección o que todo sellador sea apto para superficies de contacto eléctrico |
| Recubrimiento electrolítico de estaño, níquel, plata u otro metal | Especificación del recubrimiento, intervalo de espesor, requisitos de la capa inferior, límites del tratamiento selectivo y dimensiones después del tratamiento | Que un acabado metálico proporcione automáticamente un contacto eléctrico y un comportamiento de soldadura aceptables |
| Dejar el cobre sin recubrimiento | Zonas sin tratamiento adicional, protección durante el almacenamiento y el transporte, y preparación antes del montaje | Que el cobre sin recubrimiento conserve indefinidamente su color y estado superficial originales |
Si se propone un sellado, compare los resultados del sistema completo de tratamiento en piezas reales. La continuidad de la película, el pretratamiento y el uso posterior influyen en la evaluación; añadir una etapa de sellado no demuestra por sí mismo una mejora del comportamiento.[2] Incluya en la solicitud de oferta las restricciones de sustancias o los documentos de conformidad específicos que se exijan, para evitar que el proveedor cotice primero otro sistema.
3. Utilice las zonas funcionales para definir qué superficies pueden tratarse
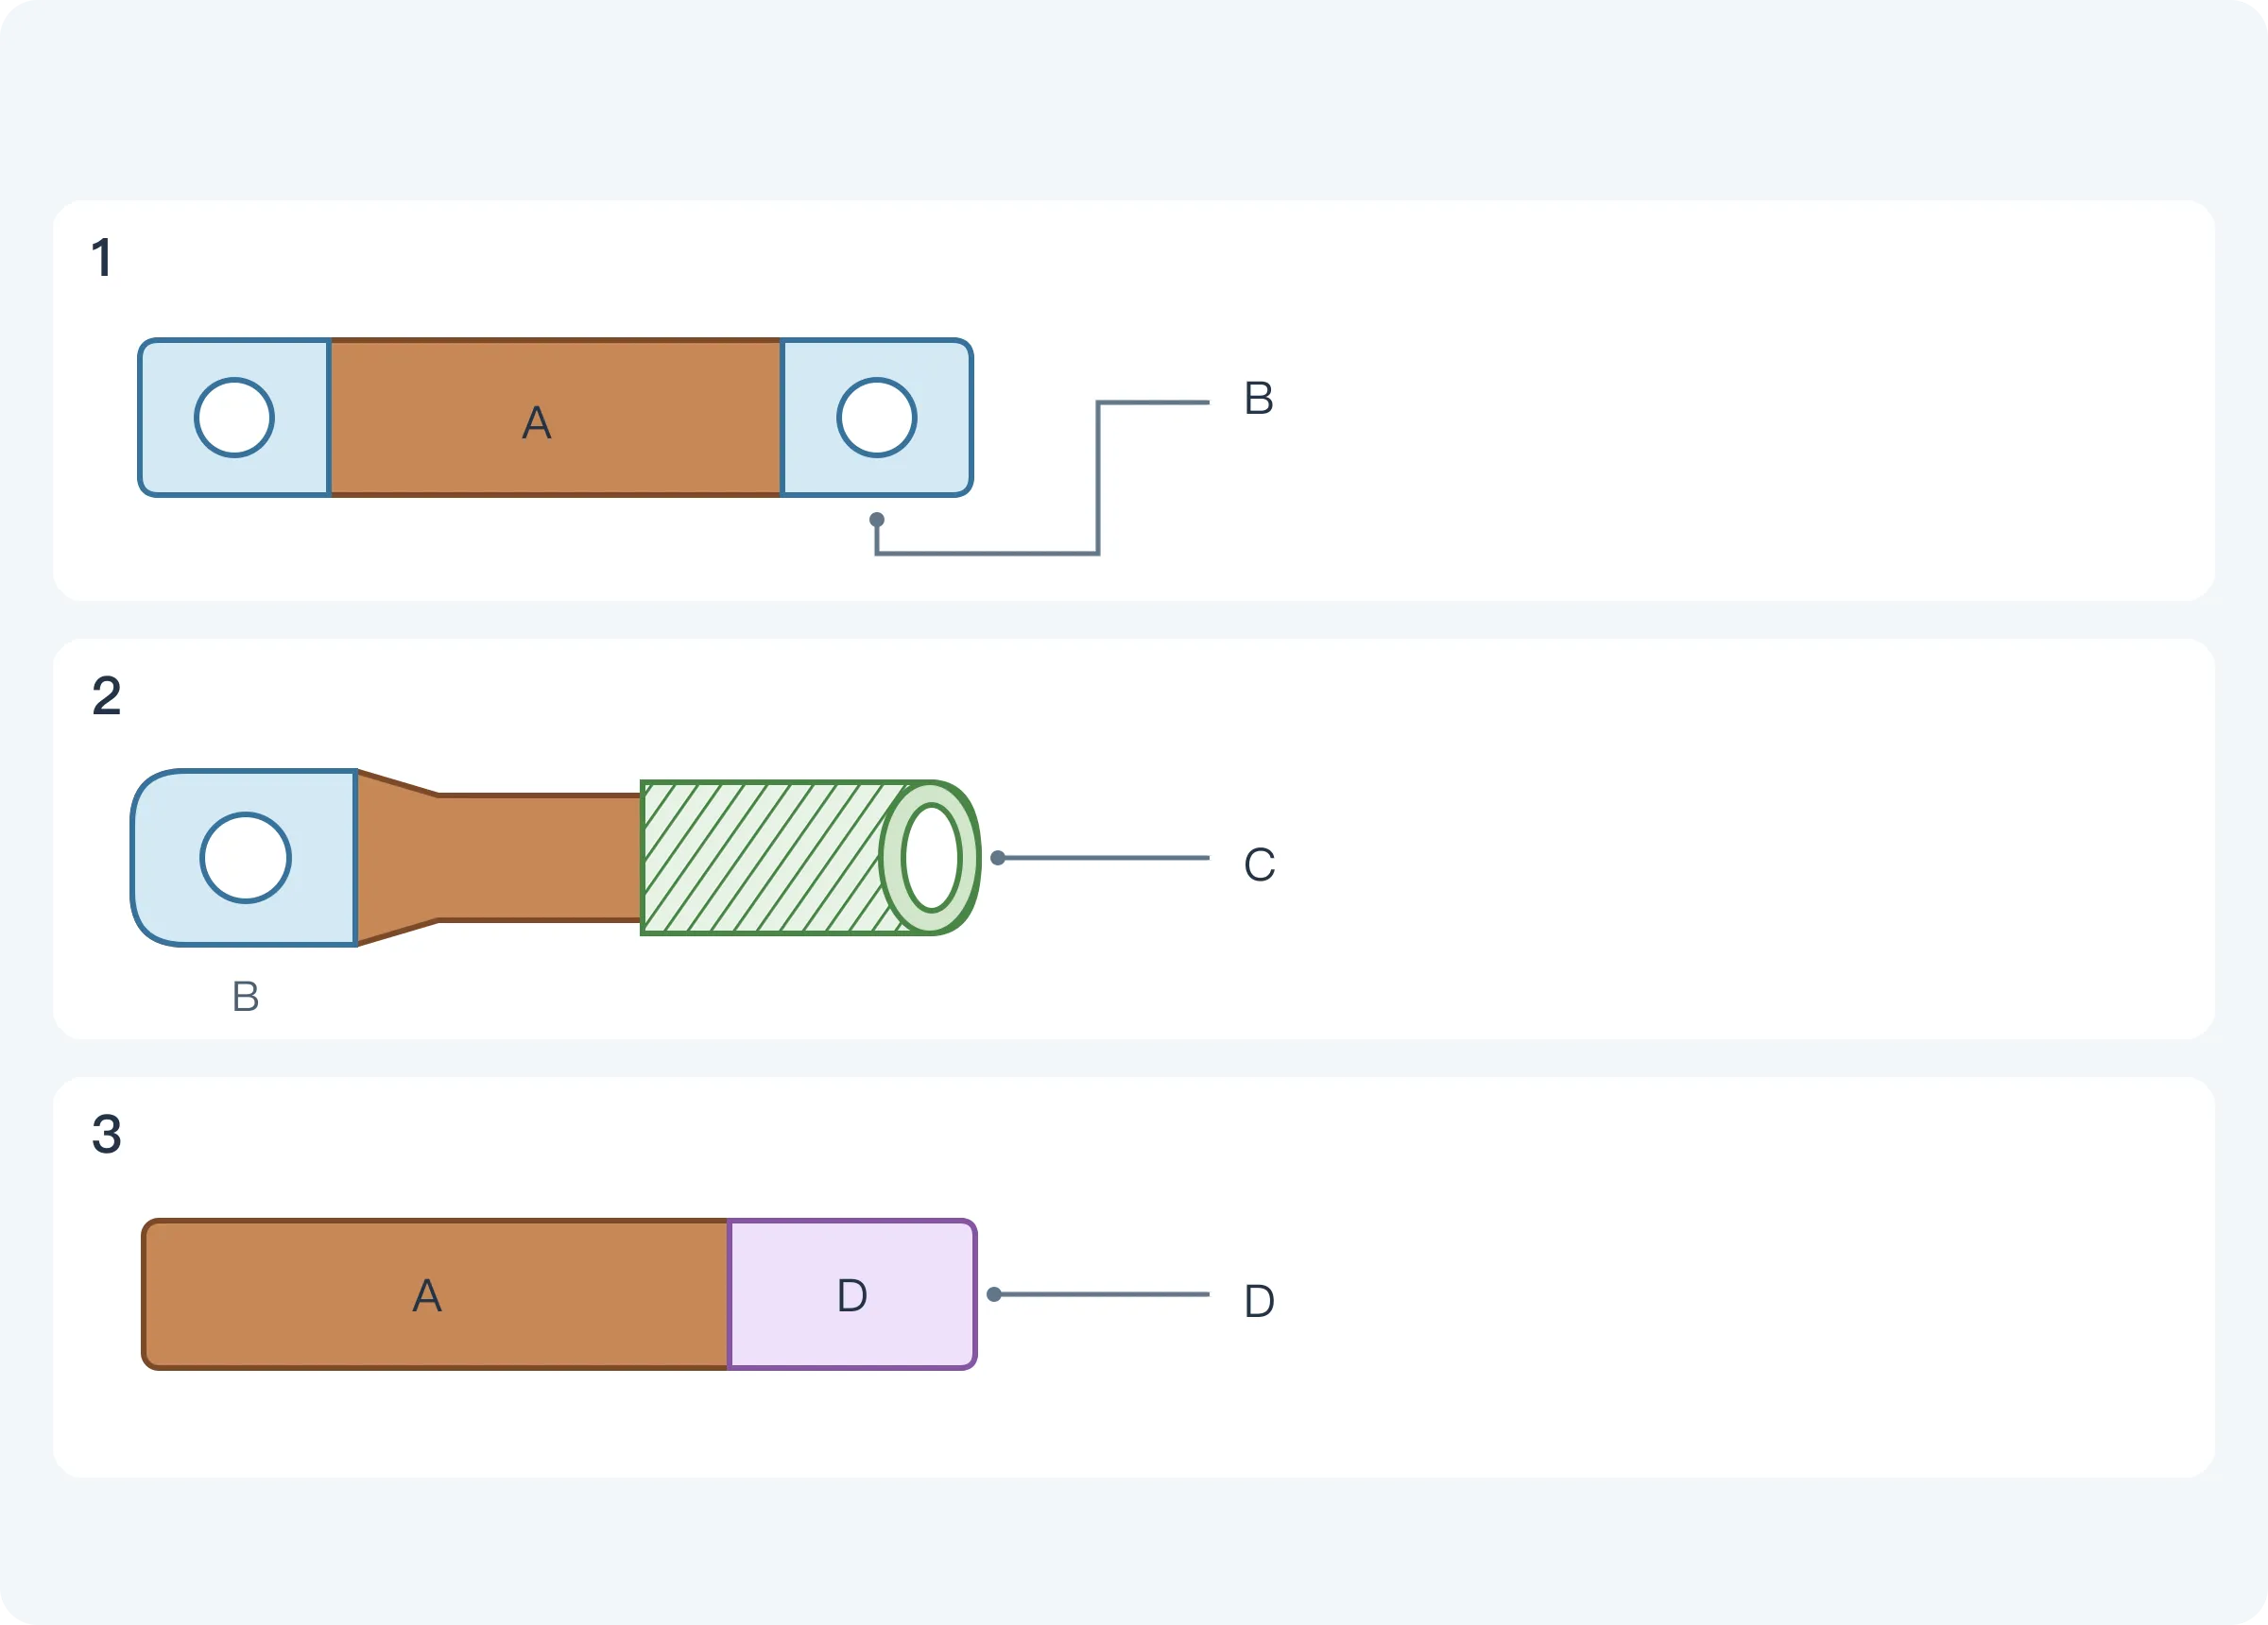
Marque las zonas funcionales antes de decidir cómo tratar cada una. La superficie de contacto atornillada suele ser la cara que se solapa con otro conductor, y no solo la pared del agujero. La zona de crimpado corresponde a la superficie interior que toca el cable. La zona de soldadura corresponde a la superficie que debe mojar la soldadura. Muestre ambas caras y los límites locales en el plano para que el proveedor no trate únicamente el lado visible.
| Zona | Cómo puede describir el cliente su uso | Qué deben especificar la oferta y el plano |
|---|---|---|
| A — Zona de aspecto | «Esta sección debe presentar un color de cobre uniforme en la entrega» | Referencia de aspecto, variación de color aceptable, proceso de tratamiento y embalaje protector |
| B — Zona de contacto atornillado | «Esta cara se sujetará contra otra barra colectora de cobre para conducir corriente» | Límite real del solape, material de la pieza acoplada, películas o recubrimientos permitidos, condiciones de montaje y requisitos de inspección de la unión |
| C — Zona de crimpado | «Esta sección envuelve el cable para formar una conexión crimpada» | Extensión de la superficie interior en contacto con el cable, combinación de terminal y cable, y comprobaciones después del crimpado |
| D — Zona de soldadura blanda | «La soldadura debe mojar esta zona» | Materiales y proceso de soldadura, condiciones de almacenamiento, compatibilidad del tratamiento superficial y comprobaciones de humectabilidad por la soldadura |
Se puede especificar que la zona B excluya una película de sellador concreta, o evaluar un recubrimiento electrolítico selectivo u otro método aprobado. Lo esencial es definir el estado superficial permitido. Los límites del tratamiento selectivo, las posiciones de enmascarado y las dimensiones críticas de acoplamiento después del tratamiento también deben poder rastrearse en el plano. No convierta «dejar todas las superficies de contacto sin recubrimiento» o «niquelar todas las superficies de soldadura» en reglas universales.
4. Compruebe las uniones eléctricas y la humectabilidad por la soldadura en las condiciones de montaje correspondientes
Una película aislante continua sobre una posición real de contacto eléctrico puede dificultar el contacto entre metales. Sin embargo, la resistencia de la unión también depende del estado superficial, la presión de contacto y el diseño de la conexión. Por ello, es inexacto afirmar que todo material llamado «sellador» aumenta necesariamente la resistencia de contacto. Algunos compuestos de contacto aprobados rellenan huecos de la zona de contacto y ralentizan la corrosión; su función difiere de la de una película para proteger el aspecto.[2]
Para una conexión atornillada, la solicitud de oferta puede pedir al proveedor que compruebe la unión con las piezas acopladas, las condiciones de apriete y las posiciones de medición especificadas. Adjunte la especificación pertinente si el proyecto fija límites de resistencia o de aumento de temperatura. «Continuidad eléctrica» por sí sola no define los requisitos de servicio a largo plazo, y un valor en miliohmios de otro terminal no debe convertirse en un umbral universal.
Las películas de las superficies de soldadura también deben distinguirse por su finalidad. Algunas películas orgánicas diseñadas para conservar la soldabilidad del cobre pueden retirarse con fundentes y temperaturas de soldadura compatibles, permitiendo que la soldadura toque el cobre. Tanto la protección de la película frente a la oxidación durante el almacenamiento como su eliminación al soldar influyen en la humectación. Una película orgánica no impide necesariamente la soldadura, y un sellador para proteger el aspecto no es automáticamente una película para conservar la soldabilidad.[1]
Al preparar muestras reales, organice comprobaciones separadas:
- Compruebe las zonas de aspecto en condiciones de observación uniformes frente a una muestra aprobada.
- Compruebe las uniones atornilladas con los métodos de montaje e inspección eléctrica del proyecto.
- Compruebe las zonas de crimpado según los requisitos de aceptación del terminal, el cable y el proceso de crimpado.
- Compruebe las zonas de soldadura con el estado de almacenamiento, la soldadura, el fundente y el proceso de soldadura reales.
Estas comprobaciones responden a preguntas diferentes. Un registro de estado superficial aceptable después de la niebla salina no puede sustituir la verificación de uniones eléctricas, crimpados o humectabilidad por la soldadura.
5. Especifique las horas de niebla salina junto con el método de ensayo y los criterios de aceptación
«96 horas de niebla salina neutra» es una condición de exposición que puede acordarse para un proyecto, no un umbral de aceptación predeterminado del pasivado del cobre. ISO 9227 incluye niebla salina neutra (NSS), niebla salina acética (AASS) y niebla salina acética acelerada con cobre (CASS). Estos métodos no son intercambiables solo porque coincidan sus duraciones. Ni ISO 9227 ni ASTM B117 definen las probetas, la duración de exposición o los criterios de aceptación de un producto concreto.[3][4]
Una nota para piezas de cobre debe decir más que «sin óxido rojo». Describa la decoloración, los productos de corrosión y las picaduras del cobre según los requisitos del proyecto. Si la probeta también incluye tornillos de acero, defina por separado el alcance de evaluación de esos elementos. Un único criterio para el cuerpo de cobre y los elementos de acero puede ocultar qué se está evaluando.
| Punto obligatorio | Qué debe especificarse |
|---|---|
| Método y edición | Un método definido y la edición adoptada; para ISO 9227, indique NSS, AASS o CASS |
| Duración de exposición | La duración acordada para este proyecto, por ejemplo 96 horas |
| Probetas | Piezas reales o probetas de ensayo, cantidad, calidad del material, lote de tratamiento y si se ensayan individualmente o como conjunto |
| Alcance de la exposición | Si se evalúan las zonas enmascaradas, los bordes de agujeros, los bordes cortados y los elementos de fijación, y cómo se confirma el montaje de las probetas |
| Procedimiento de evaluación | Limpieza, secado y momento de observación después de retirar las probetas, además de requisitos de iluminación, fotografías y registros |
| Criterios de aceptación | Decoloración permitida; productos de corrosión, picaduras o daños de película prohibidos; y si también se requieren comprobaciones funcionales |
| Informe y coste | Quién realiza el ensayo, si está incluido en la oferta y qué probetas y lotes debe identificar el informe |
Uno de los usos del ensayo de niebla salina es evaluar la constancia de un mismo proceso de tratamiento con un mismo método. Un resultado aislado no puede convertirse directamente en años de uso exterior y no es adecuado para asignar una clasificación universal de resistencia a la corrosión entre distintos materiales.[3][4] La exposición a cloruros, la humedad, las atmósferas con azufre y las uniones realmente montadas pueden exigir verificaciones diferentes.
6. Ejemplo completo de una nota de aceptación de niebla salina
El ejemplo siguiente utiliza las zonas de la barra de cobre de la Figura 1 para mostrar cómo especificar todas las condiciones. Define una comprobación del aspecto superficial y la corrosión; todos los valores y criterios de aceptación son ilustrativos. Antes del ensayo, el comprador y el laboratorio deben confirmar que las disposiciones del proyecto, como el tratamiento posterior y el momento de observación, son compatibles con el método citado, y después incluirlas en el plan de calidad aprobado.
| Punto | Contenido de ejemplo |
|---|---|
| Identificación de la pieza | CP-01, Rev A; material C11000, estado H02, espesor de 2.0 mm |
| Cobertura del tratamiento | La zona A utiliza el sistema de tratamiento antideslustre más sellador aprobado en la muestra; la zona B permanece como cobre sin recubrimiento y no recibe ni esa película antideslustre ni esa película de sellador |
| Aprobación y cambios | Registro de aprobación de muestra CP-01-F1; conserve los registros del sistema de tratamiento y las zonas funcionales y vuelva a confirmar después de cualquier cambio del sistema o de la cobertura |
| Método | ISO 9227:2022, NSS, junto con Amd 1:2024; el laboratorio aplica los documentos correspondientes |
| Duración de exposición y probetas | 96 horas; 3 piezas reales del mismo lote de tratamiento, ensayadas individualmente sin barras colectoras acopladas ni tornillos; sin incisión adicional |
| Exposición y montaje | Exponga las zonas A y B; incluya los bordes de agujeros y los bordes cortados en las observaciones. Los puntos de contacto de los soportes se utilizan solo para el montaje, se marcan y fotografían previamente y se excluyen de la evaluación de aspecto. El laboratorio registra un montaje conforme |
| Tratamiento posterior al ensayo | Trate la sal residual según el método citado. No pula, cepille ni utilice limpiadores para eliminar productos de corrosión. Evalúe y fotografíe después de secar en interiores durante 24 horas |
| Método de observación | Utilice visión normal o corregida a aproximadamente 30 cm con la misma iluminación difusa. Registre fotografías de detalle de ambas caras, los bordes de agujeros y los bordes cortados y compárelas con las fotografías anteriores al ensayo |
| Criterios de aceptación | Ni la zona A ni la zona B pueden presentar picaduras o productos de corrosión pulverulentos visibles. Se permite un oscurecimiento uniforme; no se permiten decoloraciones localizadas visualmente distinguibles. La película de sellador de la zona A no puede presentar ampollas ni desprendimientos visibles. Las 3 probetas deben cumplir |
| Alcance funcional | Esta comprobación evalúa únicamente el estado superficial. El contacto eléctrico de la zona B montada se verifica por separado según la especificación de inspección eléctrica del producto; esta comprobación no sustituye esa verificación |
| Informe y oferta | Cotice el coste del ensayo por separado. El informe indica la revisión de la pieza, calidad del material, lote de tratamiento, identificadores de probeta, método y edición, duración real de exposición, montaje, tratamiento posterior, fotografías y conclusiones de cada probeta |
Las 3 probetas, 24 horas, 30 cm y los criterios de aspecto de este ejemplo son condiciones de proyecto elegidas para mostrar una nota completa, no cantidades ni umbrales automáticamente impuestos por una norma de niebla salina. Los identificadores de registro del ejemplo solo muestran cómo vincular planos, registros de tratamiento y muestras.
Esta nota permite un oscurecimiento uniforme, pero rechaza las picaduras y los daños de película especificados. Si el objetivo real del cliente es conservar el color de cobre de la muestra aprobada después del ensayo, defina criterios de color independientes y una referencia. No ensaye con criterios permisivos para después describir el resultado como ausencia de cambio de color.
7. La limpieza, la manipulación y el embalaje también afectan al estado de entrega
El proceso elegido debe eliminar el aceite y la contaminación superficial antes del tratamiento y controlar la recontaminación. Después del tratamiento, proteja la superficie frente a huellas, arañazos y embalajes húmedos. Las huellas pueden causar una decoloración irregular del cobre, pero eso no demuestra que un solo contacto con la mano desnuda inutilice toda película protectora.[1][2]
Indique en la solicitud de oferta si las piezas se almacenarán durante períodos prolongados entre el estampado, el tratamiento superficial y el montaje. Elija el embalaje según la aplicación: las bandejas compartimentadas, los materiales de las bolsas o los materiales antideslustre utilizados para proteger el aspecto también deben ser compatibles con las superficies de contacto y la soldadura posterior. «Utilizar embalaje antideslustre» por sí solo no define el material, las condiciones ni el período de almacenamiento.
En la inspección de recepción, compruebe primero la revisión del plano, el lote, los límites de tratamiento de las zonas funcionales y el estado del embalaje. Después tome muestras para las comprobaciones de aspecto y función acordadas. Si se detecta decoloración, conserve el embalaje original, los datos del lote y las fotografías para ayudar a distinguir problemas de tratamiento, almacenamiento y manipulación.
8. Defina tratamiento, inspección y alcance de la oferta en una misma solicitud
Dos ofertas deben referirse al mismo plano, cobertura de tratamiento y condiciones de aceptación. Si una incluye enmascarado selectivo, muestras aprobadas e informes de ensayo, mientras que la otra contempla únicamente un tratamiento antideslustre de toda la pieza, la diferencia de precio no puede interpretarse simplemente como una diferencia del coste de fabricación.
La oferta puede detallar por separado la fabricación de piezas, el tratamiento superficial, el enmascarado selectivo, las muestras y ensayos, los informes y el embalaje. Consulte la guía de solicitud de oferta de acabados superficiales de piezas metálicas para concretar la cobertura del recubrimiento y los costes de inspección.
Aunque el proceso aún no esté elegido, puede enviar un plano, un croquis o una fotografía. Marque las zonas que conducen corriente, conectan cables o requieren soldadura y explique el entorno de servicio, la cantidad prevista y las dudas actuales. Estudie las opciones de tratamiento superficial a partir de estos datos y registre los requisitos acordados en el plano y la oferta. Cuando la información esté lista, envíe su solicitud de oferta de piezas de cobre.
- [1] N. R. Sorensen and F. M. Hosking — Solderability preservation through the use of organic inhibitors, Sandia National Laboratories, SAND-94-2749C (1994)
- [2] David Chapman and Toby Norris — Copper for Busbars: Guidance for Design and Installation, CDA/ECI (2014), pp. 94 and 101–104
- [3] ISO 9227:2022 — Corrosion tests in artificial atmospheres: Salt spray tests
- [4] ASTM B117-26a — Standard Practice for Operating Salt Spray (Fog) Apparatus