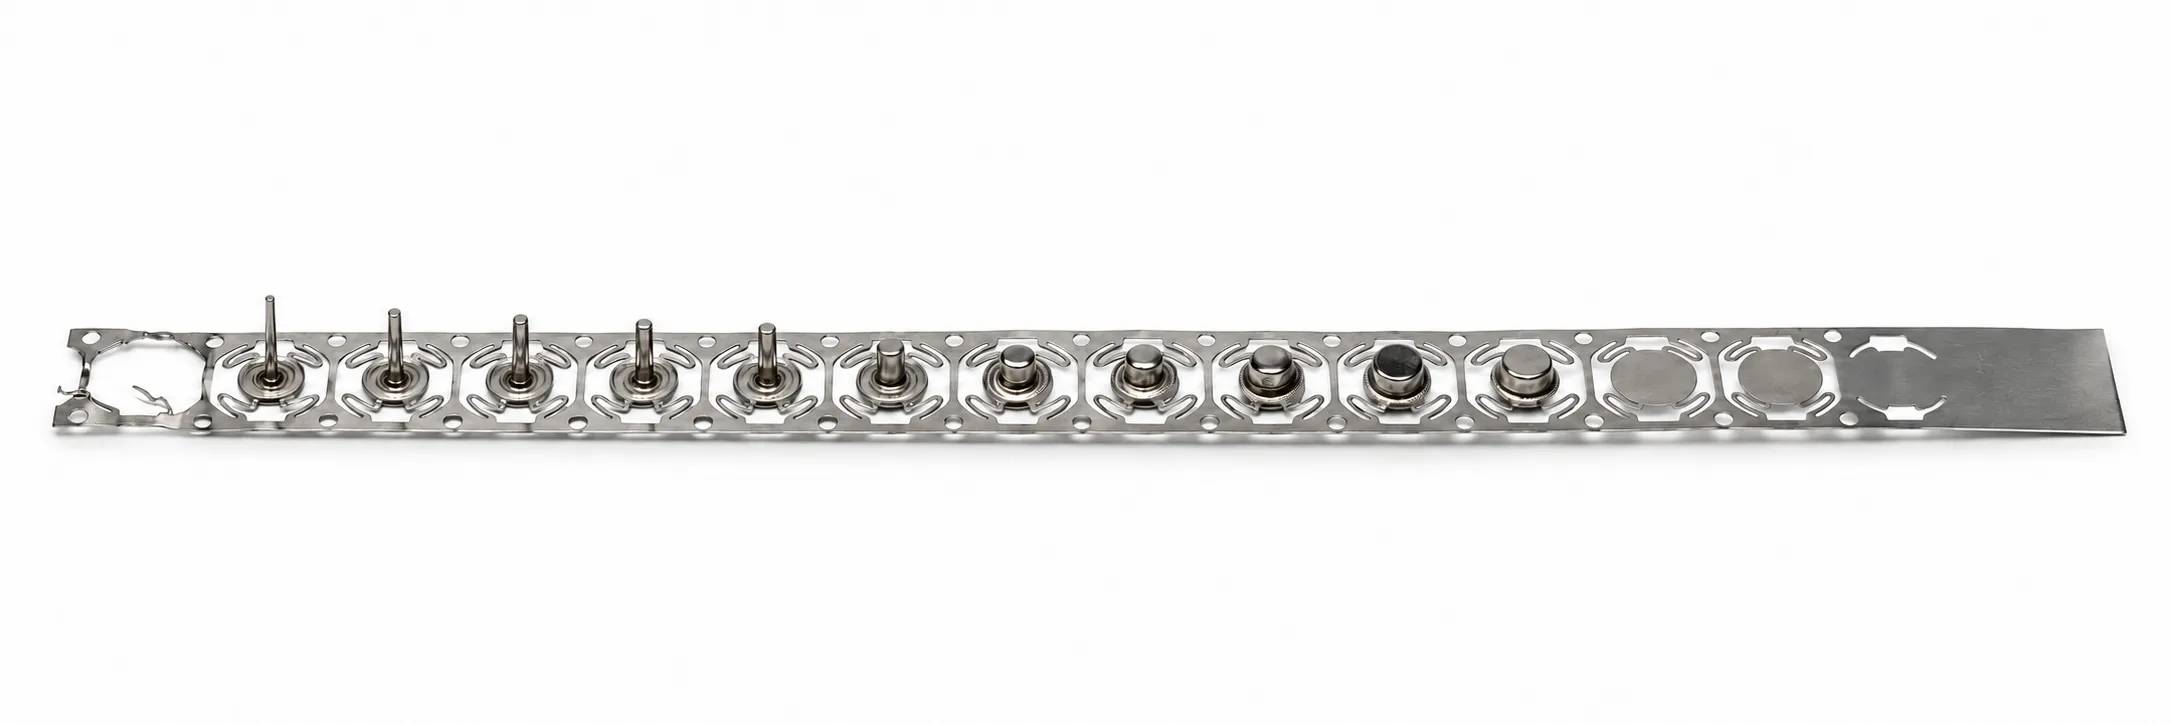
프로그레시브 금형 프레스는 금속 스트립이 여러 스테이션을 차례로 지나며 펀칭, 성형, 리스트라이크, 컷오프 공정을 결합할 수 있습니다. 최종 결과는 금형 제작 전의 결정, 즉 부품 방향, 캐리어 설계, 특징 순서, 스트립 안 부품 위치에 좌우됩니다.
OEM 구매자에게 실제 질문은 도면, 예상 물량, 승인 계획이 안정적인 생산 경로를 뒷받침할 수 있는지입니다. 이 가이드는 그 경로에 영향을 주는 입력과, 견적부터 반복 양산까지 공급사에 요청해야 할 기록을 설명합니다.
금형이 보호해야 하는 부품 요구에서 시작하기
프로그레시브 금형 계획은 고립된 2D 윤곽만이 아니라 부품 기능에서 시작해야 합니다. 맞춤 인터페이스, 데이텀, 핵심 홀, 접촉 구역, 성형 높이, 버 방향, 외관면, 금형 자국을 남기지 말아야 하는 표면을 표시하십시오. 이런 요구는 어떤 특징에 지지가 필요하고, 이후 성형이 이미 완료된 어떤 특징에 영향을 줄 수 있는지를 설명합니다.
기능 요구와 타이틀 블록 기본 공차를 구분하십시오. 전면적인 엄격 공차는 금형 상세, 리스트라이크 공정, 검사 작업을 늘립니다. 맞춤 또는 조립을 제어하는 치수를 표시하고, 설계에 영향을 주면 상대 부품 배경을 제공하십시오. 미결 사항은 스트립 레이아웃이 금형 제작의 기초가 되기 전에 DFM 검토에서 해결해야 합니다.
스트립 지지와 금형 접근성을 함께 고려해 특징을 설계하기
프로그레시브 금형은 펀치와 성형 부품이 진입·가공·퇴출하는 동안 스트립을 잡아야 합니다. 에지 근처 홀, 좁은 브리지, 깊은 성형, 짧은 플랜지, 밀집 특징은 중간 스테이션에서 부품을 지지할 소재가 부족할 수 있습니다. 문제는 개별 특징을 가공할 수 있는지뿐 아니라, 반성형 스트립이 이후 모든 스테이션을 왜곡·인장·위치 상실 없이 견딜 수 있는지입니다.
홀-에지 관계, 벤드 릴리프, 내측 필렛, 탭, 엠보스, 랜스, 개구를 하나의 시스템으로 검토하십시오. 기능에 영향이 없어 이동 가능한 특징을 기록하십시오. 작은 조정이 캐리어를 지키거나 스테이션을 하나 줄일 수 있습니다. 버 면과 압연 방향 제한도 적어야 합니다. 스트립 방향은 에지 방향과 소재 거동에 동시에 영향을 줍니다.
피치, 캐리어, 파일럿 핀을 중심으로 스트립 레이아웃 세우기
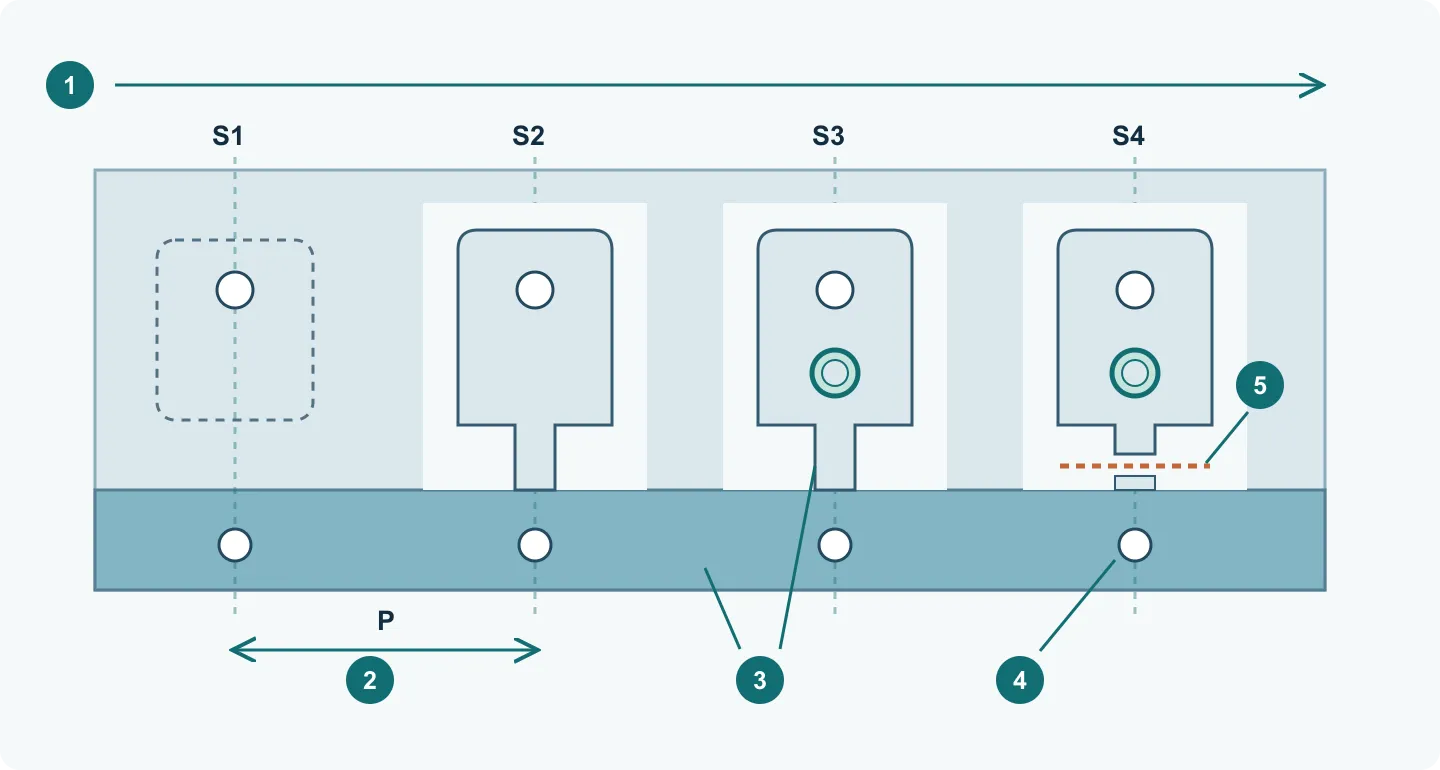
스트립 레이아웃은 코일이 각 프레스 스트로크 후 점진적으로 완제품이 되는 방식을 보여 줍니다. 부품 방향, 피딩 방향, 피치, 스트립 폭, 캐리어 위치, 스크랩 브리지, 중간 형상의 순서를 정합니다. 소재 활용률은 중요하지만, 이론 스크랩이 가장 적은 레이아웃이 반드시 가장 신뢰할 수 있는 것은 아닙니다. 스트립은 각 성형 공정에서 피딩, 위치 결정, 지지를 완료할 강성이 있어야 합니다.
피치 P는 타발 1회당 공칭 이송량이며 금형 전체 길이나 반드시 완성 부품의 길이를 뜻하지는 않습니다. 피더가 스트립을 이송하고, 파일럿이 미리 뚫은 홀에 들어가 남은 위치 오차를 보정합니다. 스트립 가이드, 피더 해제, 파일럿 진입 시점이 맞아야 합니다. 파일럿으로 손상된 캐리어를 펴거나 제한 없는 이송 오차를 보정할 수는 없습니다.
- 같은 부품을 S1–S4 순서로 따라갑니다. 파일럿 홀과 기능 홀 타발 → 연결부를 남긴 외곽 절단 → 엠보싱 → 최종 절단. 같은 타발에서 다른 공정에도 별도 부품이 있습니다. 이는 교육용 순서이며 공통 금형 설계안은 아닙니다.
- 연속된 캐리어와 부품을 캐리어에 잇는 연결부를 찾습니다. 지지가 필요한 마지막 공정이 끝나기 전에 제거하면 안 됩니다.
- 성형이나 엠보싱 후 파일럿 홀 가장자리와 주변 스트립을 확인합니다. 홀 변형, 연결부 늘어남, 스크랩 끼임은 공정 간격이 정확해도 위치 결정을 방해할 수 있습니다.
피치당 소재 사용량을 계산하고 빠진 항목을 확인하기
계산 예: 한 줄 배치에서 피치마다 부품 하나를 생산합니다. 스트립 폭 W=40 mm, 피치 P=30 mm, 홀을 뺀 부품의 순 전개 면적 A=720 mm²라면 피치당 소비 면적은 W×P=1,200 mm²입니다. 이론 재료 이용률은 A/(W×P)=60%이고, 나머지 40%는 캐리어와 홀 타발 스크랩 등을 포함한 배치상의 손실입니다.
피치당 n개를 생산하면 부품이 겹치지 않는 배치에서 n×A/(W×P)를 사용합니다. 이 기하학적 비율에는 코일 양 끝, 초기 가동품, 불합격품이 포함되지 않습니다. 캐리어를 좁히면 계산 비율은 높아져도 이송이 불안정해질 수 있으므로 스트립 안정성, 합격품 생산량, 스크랩 배출을 함께 비교합니다.
프로그레시브 드로잉 스트립 설계: 캐리어·연결부·성형 공정의 연계
프로그레시브 드로잉은 스트립 또는 코일 소재를 여러 드로잉 작업으로 단계적으로 성형합니다.[8] 정상 생산에서는 각 스테이션이 서로 다른 단계의 제품을 동시에 가공하고, 하나의 제품은 연속 스트로크를 따라 이동합니다.
캐리어는 제품을 운반하는 연속 소재 영역입니다. 연결부(web)는 제품을 캐리어 또는 이웃 블랭크와 연결합니다. 모두 같은 판재에서 나왔으며, 완제품에 남지 않는 소재도 필요한 공정 기능을 할 수 있습니다.[3][4]
유연한 연결부(stretch web / compliant web)는 연결 끝점의 상대 이동을 수용합니다. 유연하다는 말은 모든 변형이 탄성이거나 축방향 연신만으로 움직임을 수용한다는 뜻이 아닙니다.[3][4]
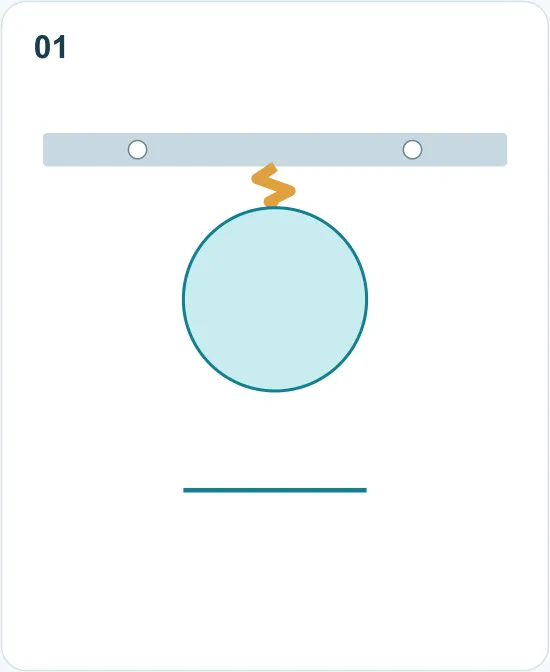
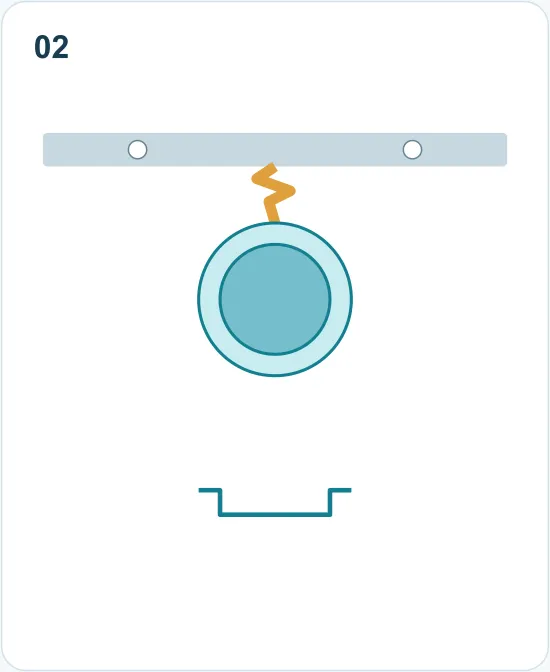
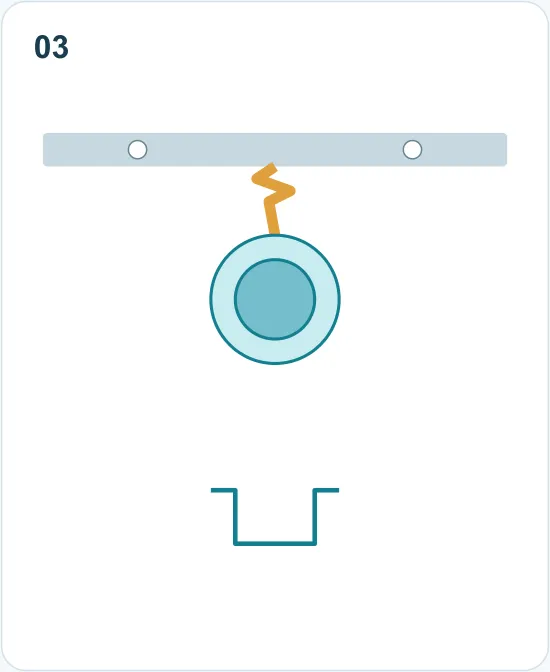
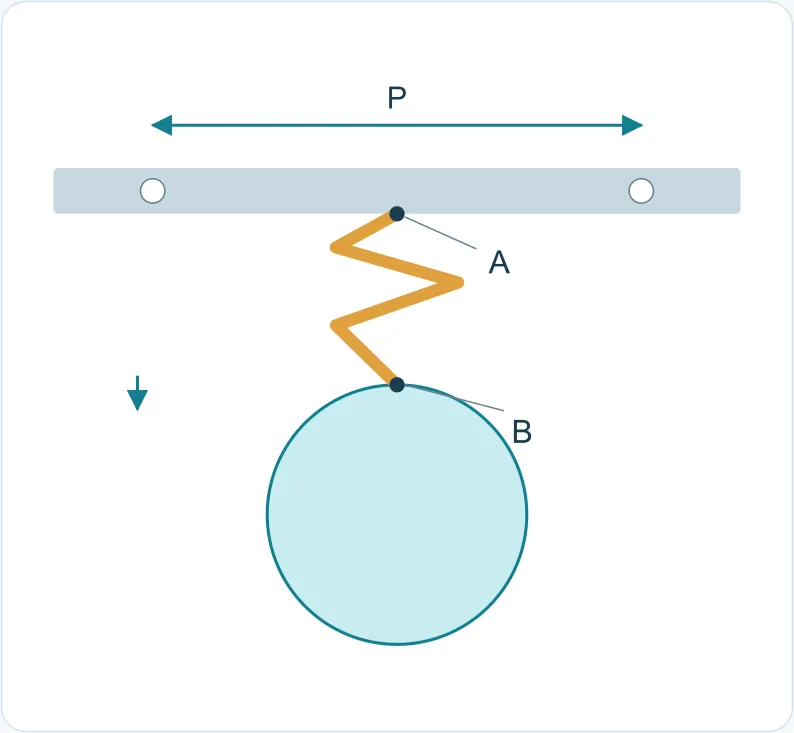
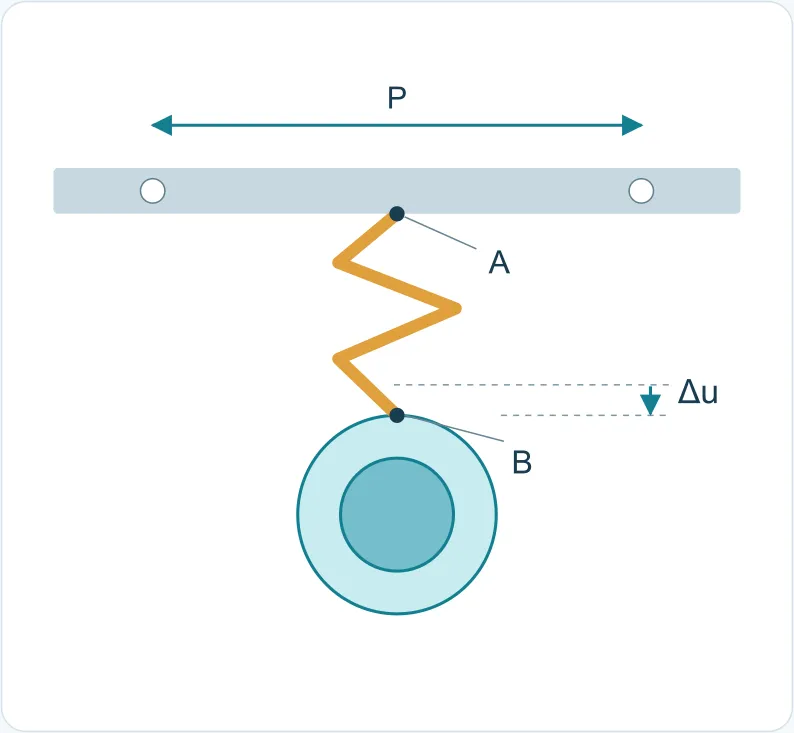
독립적인 원리도이며 축척 도면이 아닙니다. 치수, 탄성 거동, 변위 한계나 안전성을 지정·검증하지 않습니다. A/B는 연결 끝점, P는 공칭 피치, Δu는 상대 변위입니다. 컵 도면의 직경 변화는 대응하며 반경·두께·공구는 생략합니다.
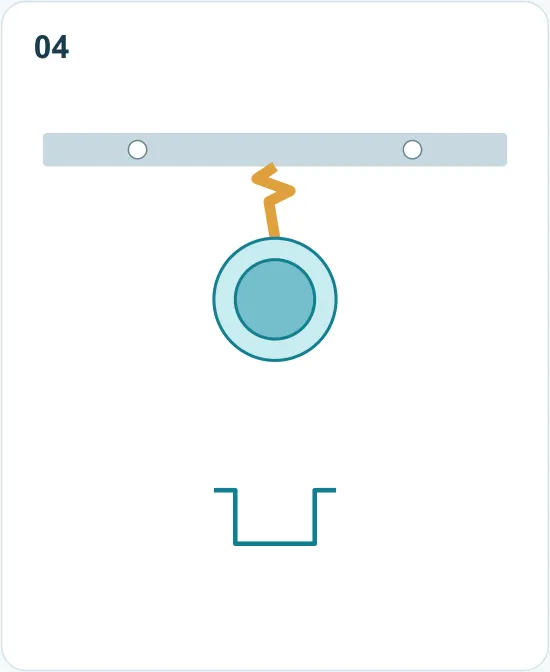
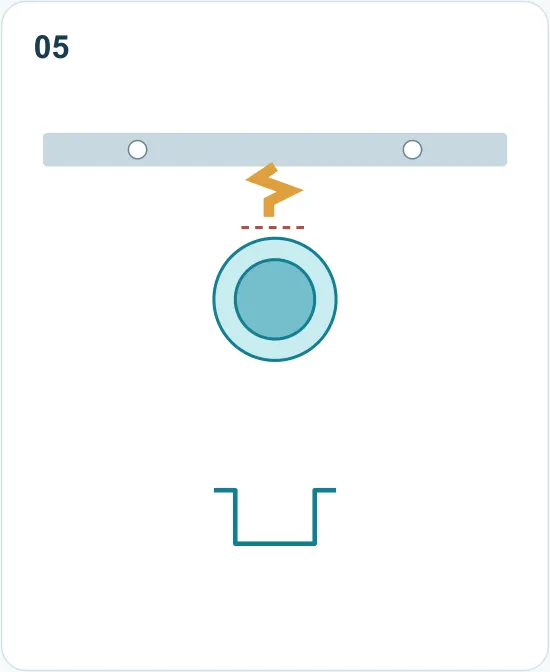
| 요소 | 역할 | 점검 |
|---|---|---|
| 캐리어 | 제품을 연결하고 이송 | 절단 후 연속성, 파일럿과 지지 영역 |
| 연결부(web) | 제품·캐리어·이웃 블랭크 연결 | 끝점, 뿌리, 유효 경로, 분리와 필요한 유연성 |
| 파일럿 홀 | 위치 결정 파일럿 수용 | 주변 소재 변형 |
| 절개·스크랩 영역 | 외곽과 공정 공간 해제 | 잔여 지지와 스크랩 배출 |
| 피치 P와 폭 B | 이송량과 소재 가로 폭 | 블랭크, 연결부, 공구와 동작 공간 |
드로잉 중 국부 변위를 수용하기
드로잉 중 주변 소재는 성형 영역으로 유입됩니다. 움직이는 가장자리에 붙은 연결부는 그 변위를 수용해야 합니다. 구속이 지나치면 연결부나 제품이 손상될 수 있고, 이송 지지가 너무 약하면 반복 위치가 불안정해질 수 있습니다.[4]
플랜지 컵에서 A는 캐리어 쪽, B는 블랭크 쪽 연결점입니다. B가 컵 쪽으로 움직이면 연결부는 A에 대한 B의 변위를 수용해야 합니다. 파일럿 홀의 공칭 간격 P는 설계 기준이며, 실제 캐리어와 홀 간격의 변형은 별도로 확인합니다. 변위 수용 능력과 위치 안정성은 구분해 검증합니다.[4][5]
연결부 폭을 키우거나 여유 절개를 늘리는 것만으로는 해결되지 않습니다. 소재 유입량, 끝점 변위, 제품 안정성, 위치 결정과 최종 절단 접근성을 함께 검토합니다.[3][4]
Distinguish nominal pitch from local movement
Consider a flanged cup on a single-side carrier. A is the carrier attachment and B is the attachment at the blank edge. If the flange edge at B moves toward the cup during drawing, the web must accommodate B moving relative to A. This does not permit uncontrolled displacement of the carrier pilot holes.
the attachment-motion diagram uses nominal pilot-hole spacing P as a layout reference and compares local states before and after forming. Actual carrier and hole-spacing distortion still need examination. A design intention to retain P is not evidence of stable location. Check web movement capacity and carrier stability separately.[4][5]
소재를 풀어 주면서 공정 간 지지 유지하기
플랜지 컵의 후보 공정은 파일럿 홀과 초기 절개, 연결부를 남긴 블랭크 외곽, 1차 드로잉, 필요에 따른 재드로잉과 정형, 트리밍과 기능 가공, 최종 분리입니다. 실제로는 공정을 나누거나 합치고 순서를 조정할 수 있습니다.
그림의 원통 컵 재드로잉에서는 직경이 작아지고 깊이가 늘며, 벽과 플랜지 사이에 소재가 재분배됩니다. 평면도와 축단면도의 직경 변화는 일치합니다. 반경, 판두께와 공구를 생략한 개념도이므로 전개 치수를 계산할 수 없습니다.[10]
각 단계에서 제거 소재, 남는 연결과 다음 위치 결정 방법을 표시합니다. 너무 이른 절단은 지지를 없애고, 너무 늦은 해제는 캐리어에 변위를 전달할 수 있습니다. 정밀 기능 홀은 완제품 기준에서 가공 시점을 정하고 후속 변형을 확인합니다. 최종 높이만으로 재드로잉 횟수를 정할 수 없으며, 소재 상태, 블랭크, 반경, 홀딩과 윤활도 영향을 줍니다. 중간 풀림이나 라인 밖 작업은 연속 생산 연결 방식의 재검토가 필요합니다.
| 공정 상태 | 제거·보존 소재 | 연결과 위치 결정 |
|---|---|---|
| 절개 후 | 캐리어·연결부·파일럿 영역 보존 | 이송 경로와 지지 유지 |
| 1차·재드로잉 중 | 소재 유입과 간섭 영역 해제 | 공구가 제품을 제어하고 연결부는 끝점 이동 수용 |
| 리프트·이송 후 | 컵은 캐리어에 연결된 상태 | 공구 통과와 위치 결정 범위 도착 확인 |
| 트리밍·기능 가공·분리 | 특징을 완성하고 연결 제거 | 가공과 취출 지지를 분리까지 보존 |
공정 상태를 설명한 것이며 4개 스테이션을 지정하지 않습니다. 소재, 형상과 공구에 맞춰 나누거나 합칩니다.
Follow what remains connected and how it is located
These states explain the process, not a four-station requirement. Material, geometry and actual tools determine whether operations are split, combined or reordered.
캐리어 배치 선택
단측·양측 캐리어는 지지 배치를, 고정·유연 연결부는 연결 특성을 나타냅니다. 서로 다른 설계 항목이므로 조합할 수 있습니다. 같은 제품, 소재와 목표 산출량으로 비교합니다.[3][5]
| 캐리어 배치 | 지지 방식 | 점검 |
|---|---|---|
| 단측 | 한쪽에 이송 소재 배치 | 회전, 횡진동, 지지와 파일럿 |
| 양측 | 양쪽에서 지지 | 소재 폭, 절개와 필요한 유동의 구속 |
연결부 특성 선택
필요한 움직임에 맞춰 연결부를 고릅니다. 어느 캐리어 배치든 지지, 뿌리, 인접 제품과 분리 공구 접근성을 검토합니다. 이송 후 진동과 도착 위치를 리프트·피딩 동작과 함께 평가합니다.[3][5]
| 연결 방식 | 변위 요구 | 점검 |
|---|---|---|
| 고정 | 상대 이동이 작은 영역 | 캐리어·이웃 제품·파일럿에 전달되는 변위 |
| 유연 | 연결 경로로 변위 수용 | 뿌리, 이송 후 안정과 분리 접근성 |
A web must do more than accommodate motion: the workpiece must also arrive in a suitable position. Review its dynamic response together with lifting and feeding.[5]
피치, 소재 폭과 이용률 비교
P는 공칭 피치이고 B는 스트립 폭입니다. 초기 블랭크, 중간 형상, 연결부 변형, 공구 경계와 스크랩 경로에 공간이 필요합니다. 작은 완성 컵이 같은 크기의 초기 블랭크를 뜻하지는 않습니다.
같은 제품의 정상 구간을 완제품 순소재 기준으로 비교할 때 η = nAnet/(BP) × 100%로 정의합니다. n은 이송 1회당 생산 수량, Anet는 제품에 남은 소재를 원래 등두께 판재로 환산한 면적(mm²)이며 B와 P는 mm입니다. 성형 후 평면 투영 면적이나 이후 트리밍될 소재를 포함한 블랭크 면적과 구분합니다.
순체적에서 Anet = Vnet/t₀, 순질량에서 Anet = mnet/(ρt₀)로 환산합니다. t₀는 원래 판두께, ρ는 같은 소재의 밀도입니다. mm, mm³와 g를 쓰면 밀도는 g/mm³로 맞춥니다. 코팅, 체결부품 등 원래 판재가 아닌 질량은 제외합니다.
예: n = 1, Anet = 2600 mm², B = 70 mm, P = 60 mm이면 약 61.9%, P = 56 mm이면 약 66.3%입니다. 단, 새 배치에서도 필요한 공정·동작 공간이 확보되어야 합니다. 선단·후단 소재, 불량품과 스크랩 회수 가치는 제외됩니다. 품질, 지속 가능한 속도, 정지와 유지보수도 비교해야 하며 계산 개선이 생산 가능성을 입증하지 않습니다.
위치 결정, 리프트와 이송의 연계
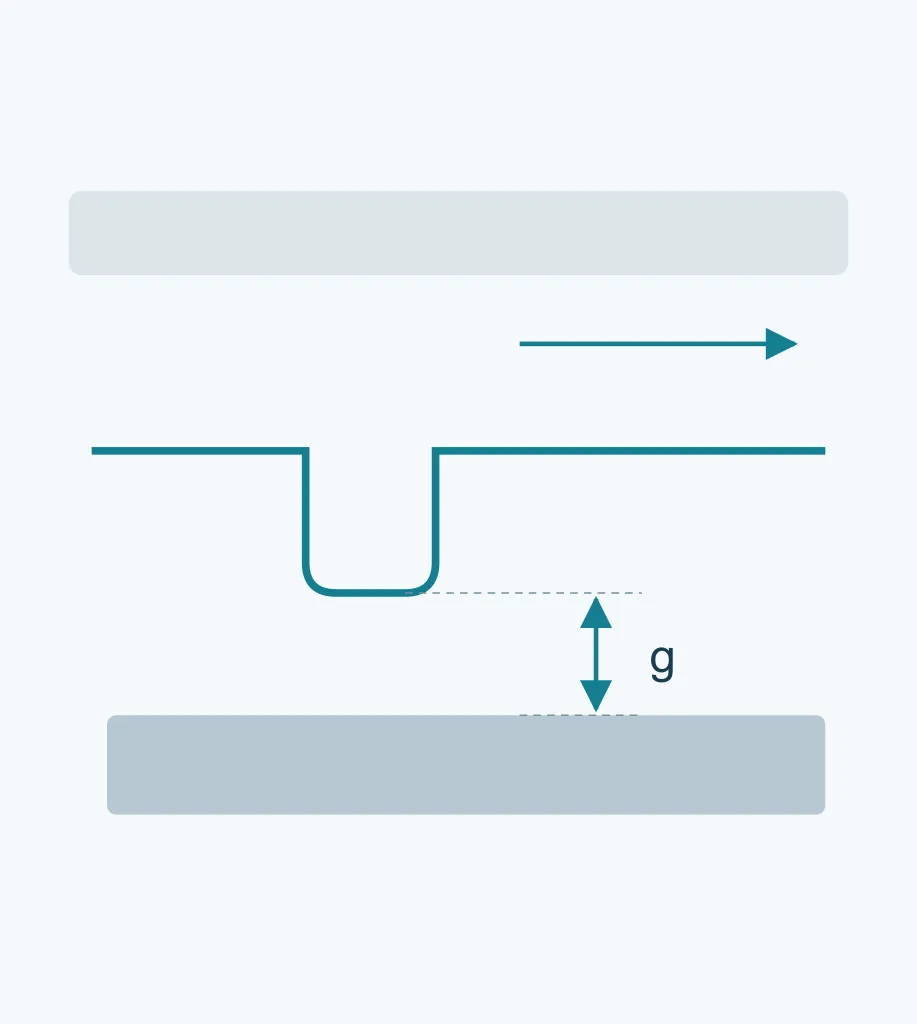
공구 후퇴, 리프트, 고정·가동 장애물 통과와 최종 배치를 포함한 전체 주기를 추적합니다. 리프터는 이송 여유를 만들고 파일럿은 위치 결정에 관여합니다. 피더 클램프와 해제는 필요한 보정을 허용하고 위치 결정과 서로 구속하지 않아야 합니다.[5]
g는 제품 최하점과 이동 경로의 최고 장애물 사이 순간 수직 간격입니다. 진동, 처짐, 치수 변동과 조정 여유를 포함해 전 동작의 최솟값을 확인합니다. 드로잉 깊이에 일정 여유를 더하는 것만으로 전 구간 통과를 증명하지 못합니다.
- 피딩을 마치고 위치 결정 범위에서 제품을 지지합니다.
- 파일럿 진입, 피더의 보정 허용과 홀딩 조건을 연계합니다.
- 펀치·파일럿·홀더 후퇴를 리프트 및 하부 공구 이탈과 연계합니다.
- 맞물림과 장애물이 해제된 후 이송하고 진동과 도착 위치를 관찰합니다.
기능 관계를 설명한 것이며 공통 크랭크 각도나 완전히 분리된 동작 구간은 아닙니다. 금형·피더·프레스 조건에 따라 제어된 동작 중첩이 가능합니다.[5]
Establish the transfer conditions within each cycle
These are functional relationships, not universal crank angles or fully separate motion phases. Controlled overlap may occur; review the die, feeder and press together.[5]
결함 위치에서 점검 항목 찾기
소재 로트, 발생 스테이션과 동작 조건을 표시하고 전체 스트립과 공정별 시편을 보관합니다. 같은 증상도 원인이 다를 수 있으므로 연결부, 파일럿과 성형부에 대한 결함 위치로 조사를 시작합니다.
| 현상 | 초기 점검 | 보관 기록 |
|---|---|---|
| 연결 뿌리 균열 | 절개 전이부, 손상과 누적 변위 | 공정 시편, 확대 사진과 변형 순서 |
| 도착 위치 불안정 | 지지, 강성과 동작 | 반복 영상과 위치 측정 |
| 파일럿 변형·위치 드리프트 | 캐리어와 피딩·위치 결정 구속 | 홀 형상, 간격과 평탄도 |
| 국부 파단·불균일 벽 두께 | 유동, 연결 구속, 반경, 홀딩, 윤활 | 균열 위치, 두께 분포와 설정 |
| 플랜지 주름 | 접촉, 힘, 유동과 지지 | 발생 단계, 부위와 조건 변화 |
홀딩력이 낮으면 주름이 생기고 너무 높으면 유동을 막아 파단을 촉진할 수 있습니다. 주름만 없애려고 계속 압력을 올리지 말고 연결부 주변 변형과 벽 두께를 재확인합니다.[10]
공정 검토와 비교 가능한 기록
각 작업이 소재를 어떻게 제품으로 바꾸고 어떤 치수·외관으로 확인하는지, 캐리어·연결부·파일럿·지지로 다음 공정에 어떻게 도달하는지, 공정을 어떻게 입증할지 설명할 수 있어야 합니다.
누적 변형, 공정별 시편, 최종 치수, 벽 두께와 계획 조건의 반복 이송을 확인합니다. 합격품 한 개만으로 안정 운전을 입증하지 못합니다. 도면, 스케치나 사진에 조립·밀봉·외관 중요 부위, 수량과 질문을 표시해 상담을 시작할 수 있습니다. 소재, 두께나 공차가 미정이어도 되며 완성된 스트립 설계가 먼저 필요하지 않습니다.
순차 드로잉의 유연 연결 설계: 절개, S형 브리지와 국부 릴리프
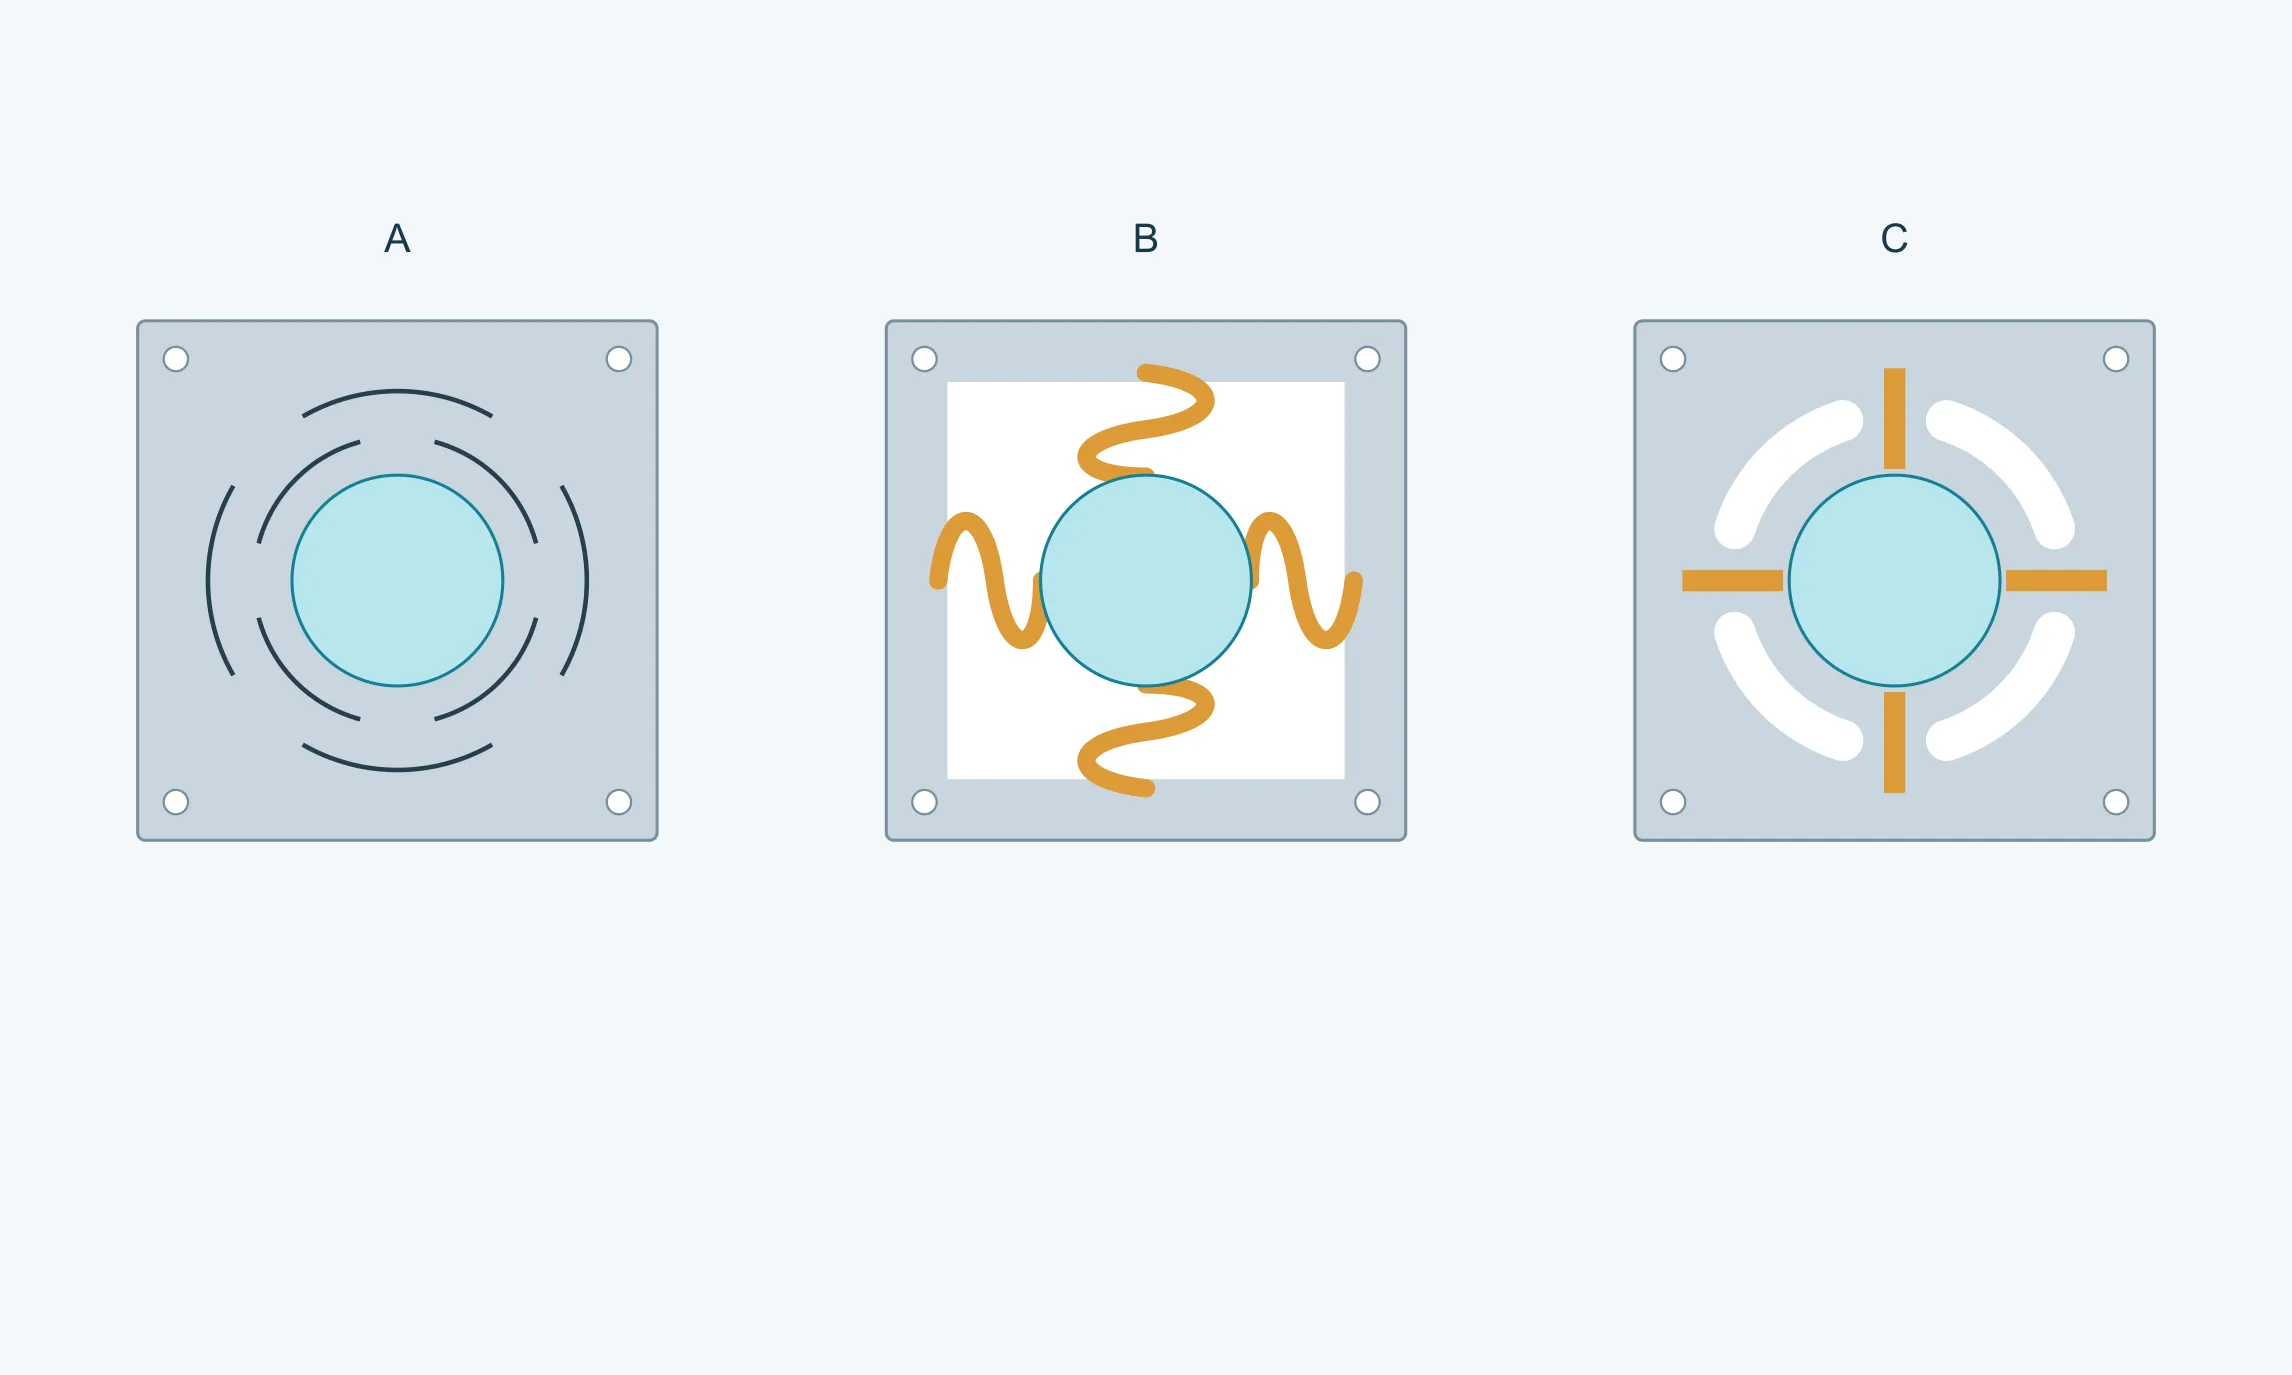
순차 드로잉은 스트립이나 코일에서 연속된 드로잉 공정으로 부품을 만듭니다. 드로잉은 성형 방법을, 순차 배열은 스테이션과 스트립 이송 구성을 뜻합니다.[8]
캐리어는 부품을 지지하고 운반하는 연속 영역입니다. 연결 브리지는 블랭크를 캐리어나 다른 블랭크에 연결합니다. 유연 연결인 stretch web은 연결점 사이 상대 운동을 수용하지만, 모든 변형이 탄성 범위에 머문다는 뜻은 아닙니다.[3][9]
공정 절개, S형 브리지, 국부 릴리프 개구부는 결합 가능한 설계 예이며 서로 배타적인 표준 세 분류가 아닙니다. 먼저 연결점 이동 방향과 크기를 정하고, 남긴 재료가 반복적으로 안정된 이송을 할 수 있는지 확인합니다.
부품 형상, 재료, 두께, 피치당 생산 수량, 공정 순서와 품질 조건을 통일합니다. 표는 고정 순위가 아닌 비교 질문입니다.
| 항목 | 공정 절개 | S형 브리지 | 국부 개구부 |
|---|---|---|---|
| 공정 재료 | 제거하지 않고 자른 영역과 최종 스크랩은 무엇인가? | 브리지와 여유부가 폭이나 피치를 늘리는가? | 무엇을 제거하고 어떤 연결을 남기는가? |
| 상대 변위 | 필요한 움직임을 수용하는가? | 국부 파손 없이 움직이는가? | 어떤 방향이 풀리고 무엇이 구속되는가? |
| 이송 안정성 | 제어되지 않는 굽힘과 비틀림을 막는가? | 진동과 안착 산포가 허용되는가? | 남은 지지 경로가 신뢰할 만한가? |
| 결함 관찰 | 절개 끝, 뿌리와 캐리어 변형 | 뿌리, 곡선부, 진동과 위치 | 개구부 끝, 좁은 연결과 파일럿 주변 |
| 확인 | 스테이션 시편과 전체 스트립 | 성형 상태와 반복 이송 | 구속 해제 순서와 남은 지지 |
공정 절개: 일부를 자르고 연결 경로는 남기기
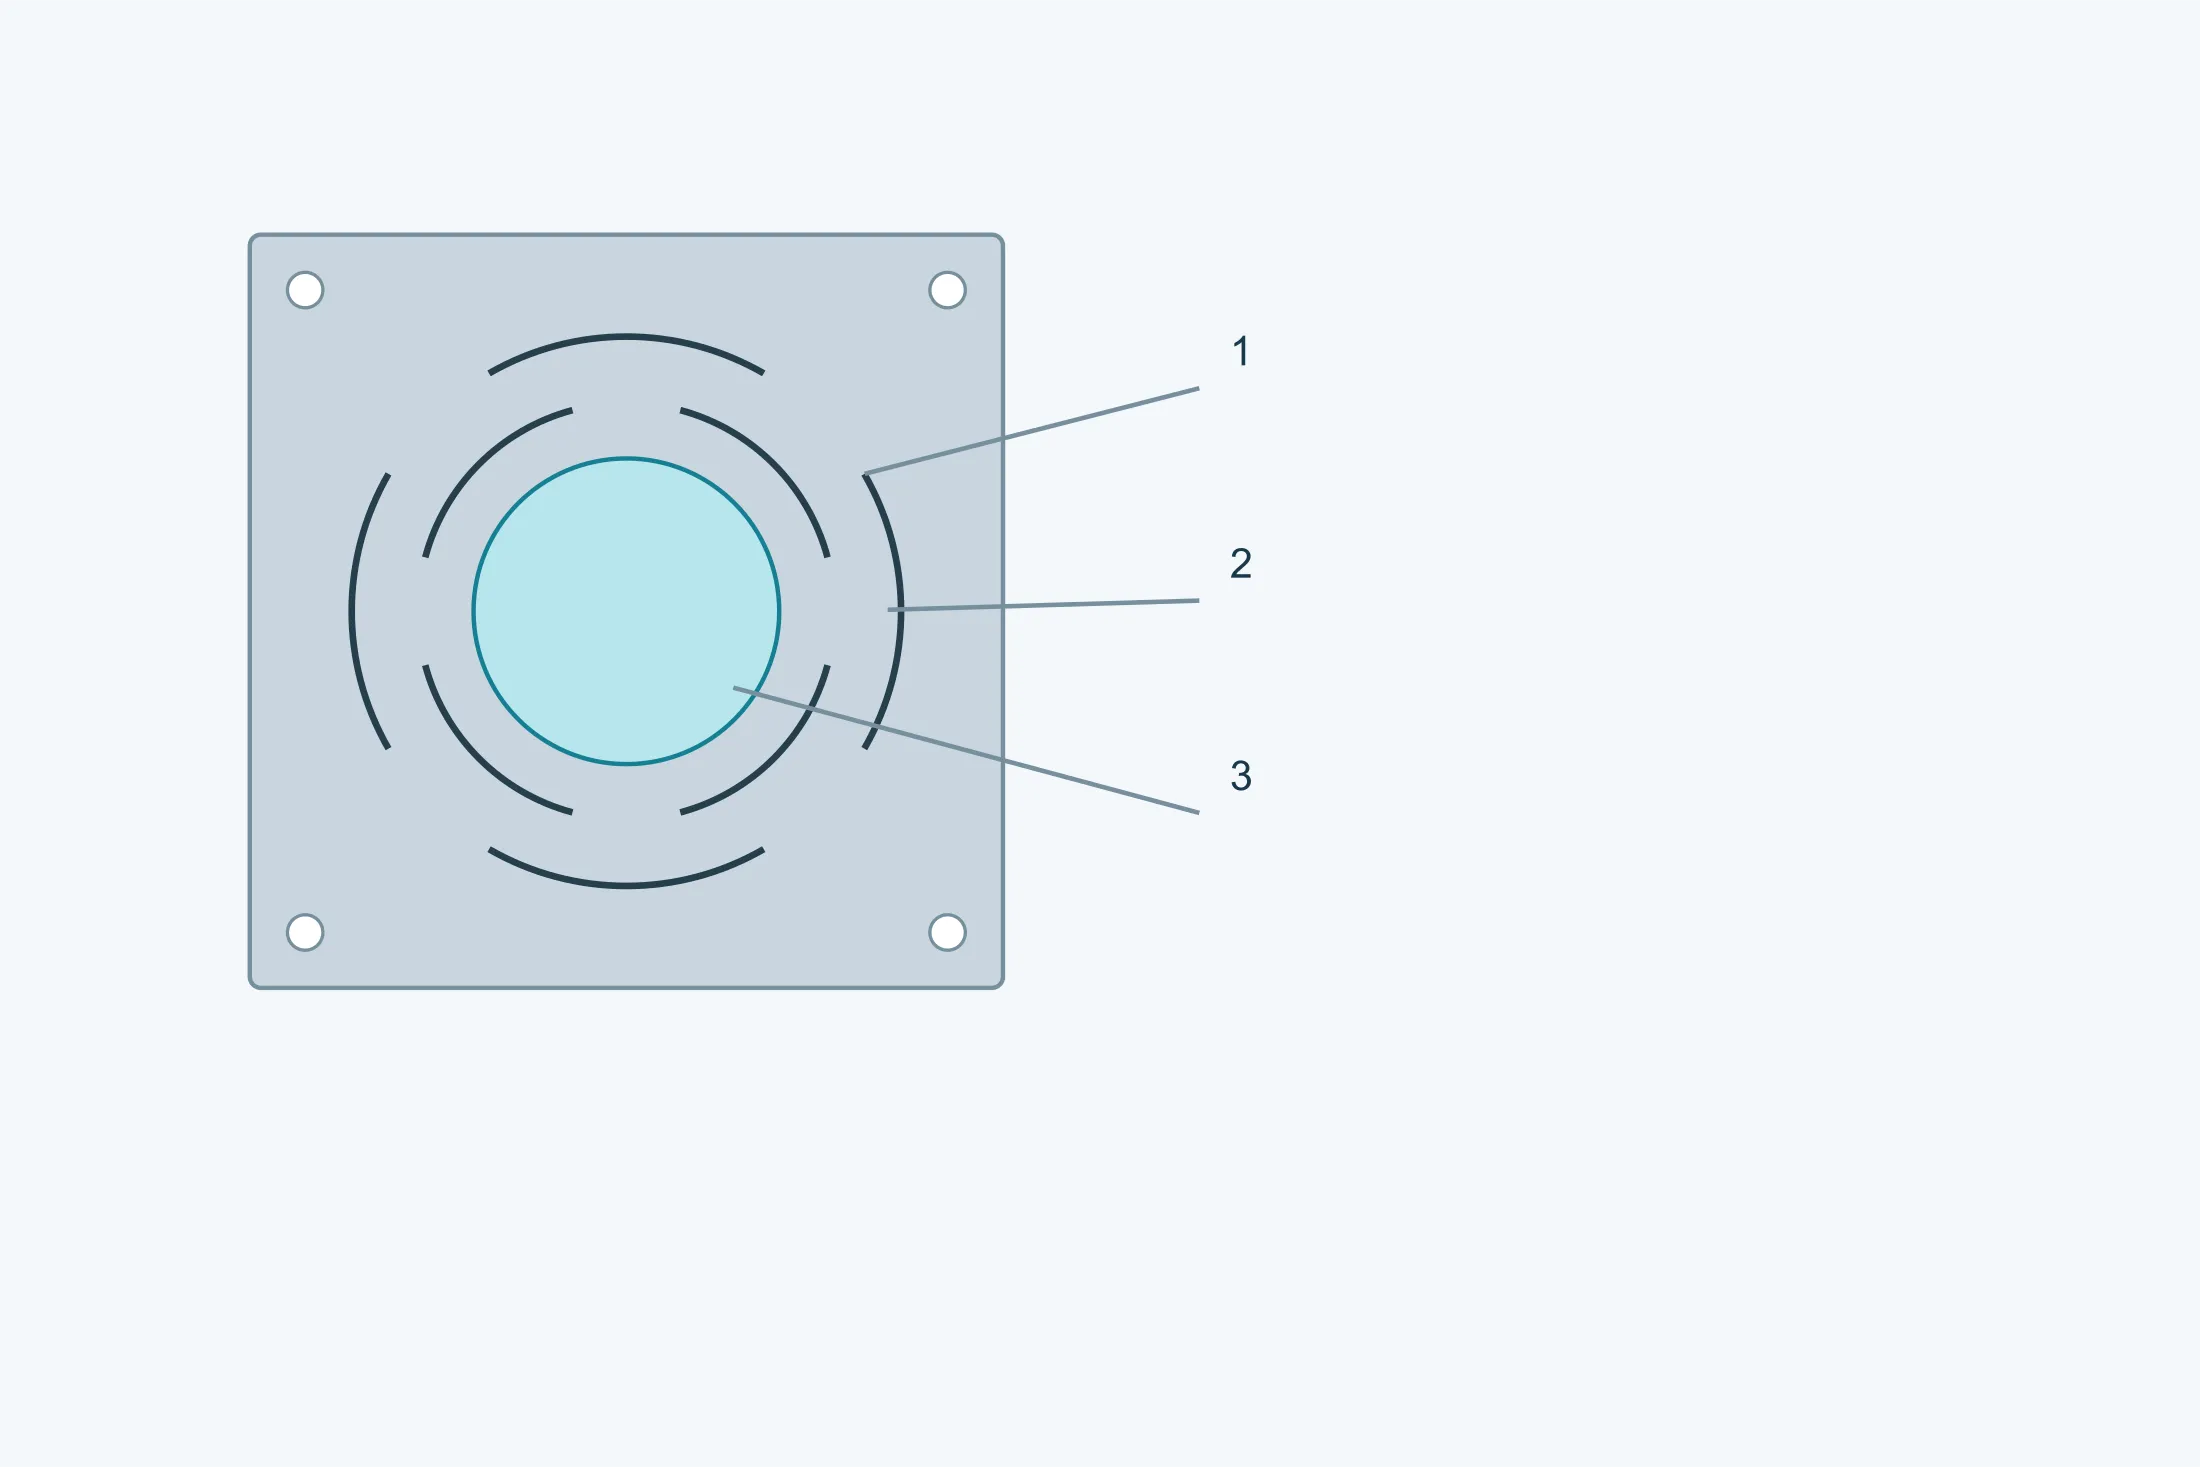
공정 절개는 주변 전체를 제거하지 않고 선을 따라 판재를 분리합니다. 가는 선은 절단 위치이지 그 폭만큼 제거한 슬롯이 아닙니다. 일부 트리밍을 절개로 바꾸면 국부 스크랩을 줄일 수 있습니다.[6]
“무스크랩”의 범위를 정해야 합니다. 별도 조각이 나오지 않아도 캐리어, 구멍, 트리밍, 코일 끝 손실은 남을 수 있습니다. 변위 능력은 절개 배치, 경로 길이, 연결점과 변형에 달려 있습니다. 짧은 경로는 뿌리에 변형을 집중시키거나 캐리어와 인접 공정에 영향을 줄 수 있습니다.
성형 중 의도한 움직임은 기능이며, 이송 중 제어되지 않는 굽힘, 비틀림, 처짐과 위치 변화는 다른 문제입니다. 이송에 필요한 강도는 유지해야 합니다.[7]
S형 브리지: 경로, 변위와 이송 안정성
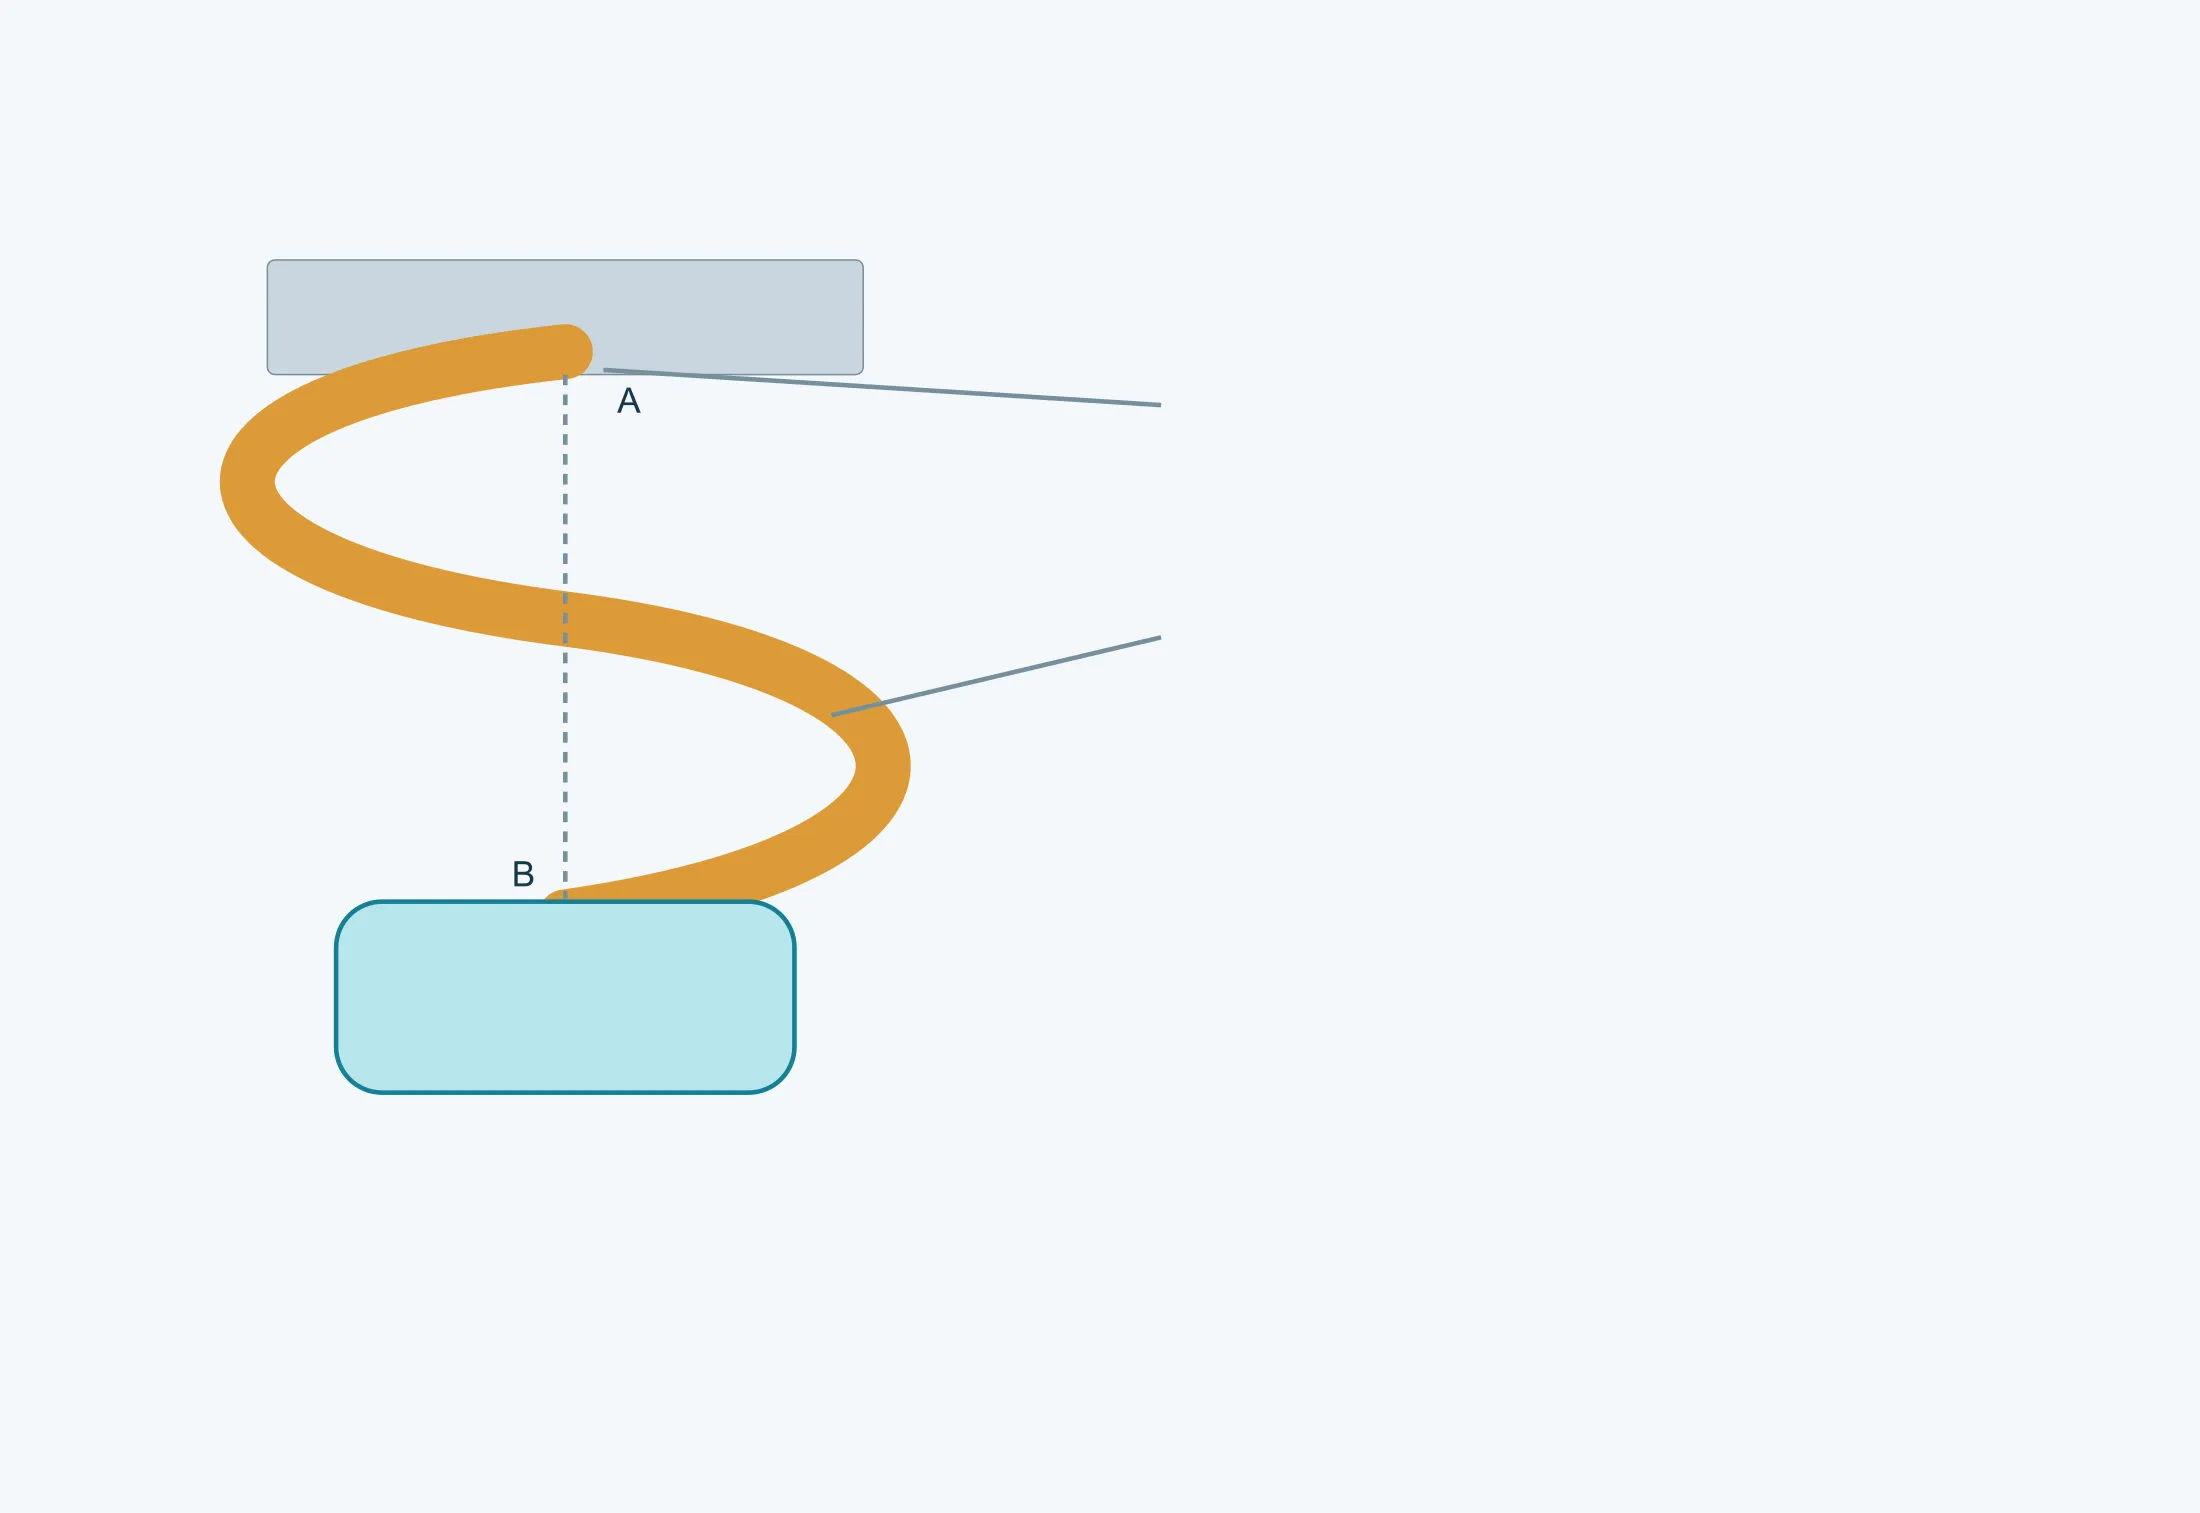
S형 브리지는 연결점 사이에 굽은 재료 경로를 남깁니다. 짧은 직선 연결의 축방향 연신에만 의존하지 않고 형상 변화로 상대 운동을 수용할 수 있습니다. 길이, 폭, 반경, 재료 상태, 구속과 연결 위치가 응답을 결정합니다.[4]
더 짧은 연결로 필요한 움직임을 수용하지 못할 때 검토할 수 있습니다. 브리지와 릴리프로 스트립 폭, 피치 또는 제거 면적이 커지면 이용률이 낮아질 수 있지만 S형이라는 이유만으로 항상 최저라고 할 수는 없습니다.
한 연구에서 분석한 S형 연결은 I형보다 동적 응답과 안착 위치 산포가 컸습니다. 성형 자유도와 이송 안정성을 함께 확인해야 한다는 의미이며, 모든 S형에 일반화할 수 없습니다.[5] 대형·이형 부품이라고 자동으로 S형을 선택하지 않습니다. 질량, 돌출, 지지와 공구 공간도 중요하며 작은 부품도 큰 연결점 변위가 필요할 수 있습니다.
국부 개구부: 절개, 가장자리 노치와 폐쇄 슬롯 구분
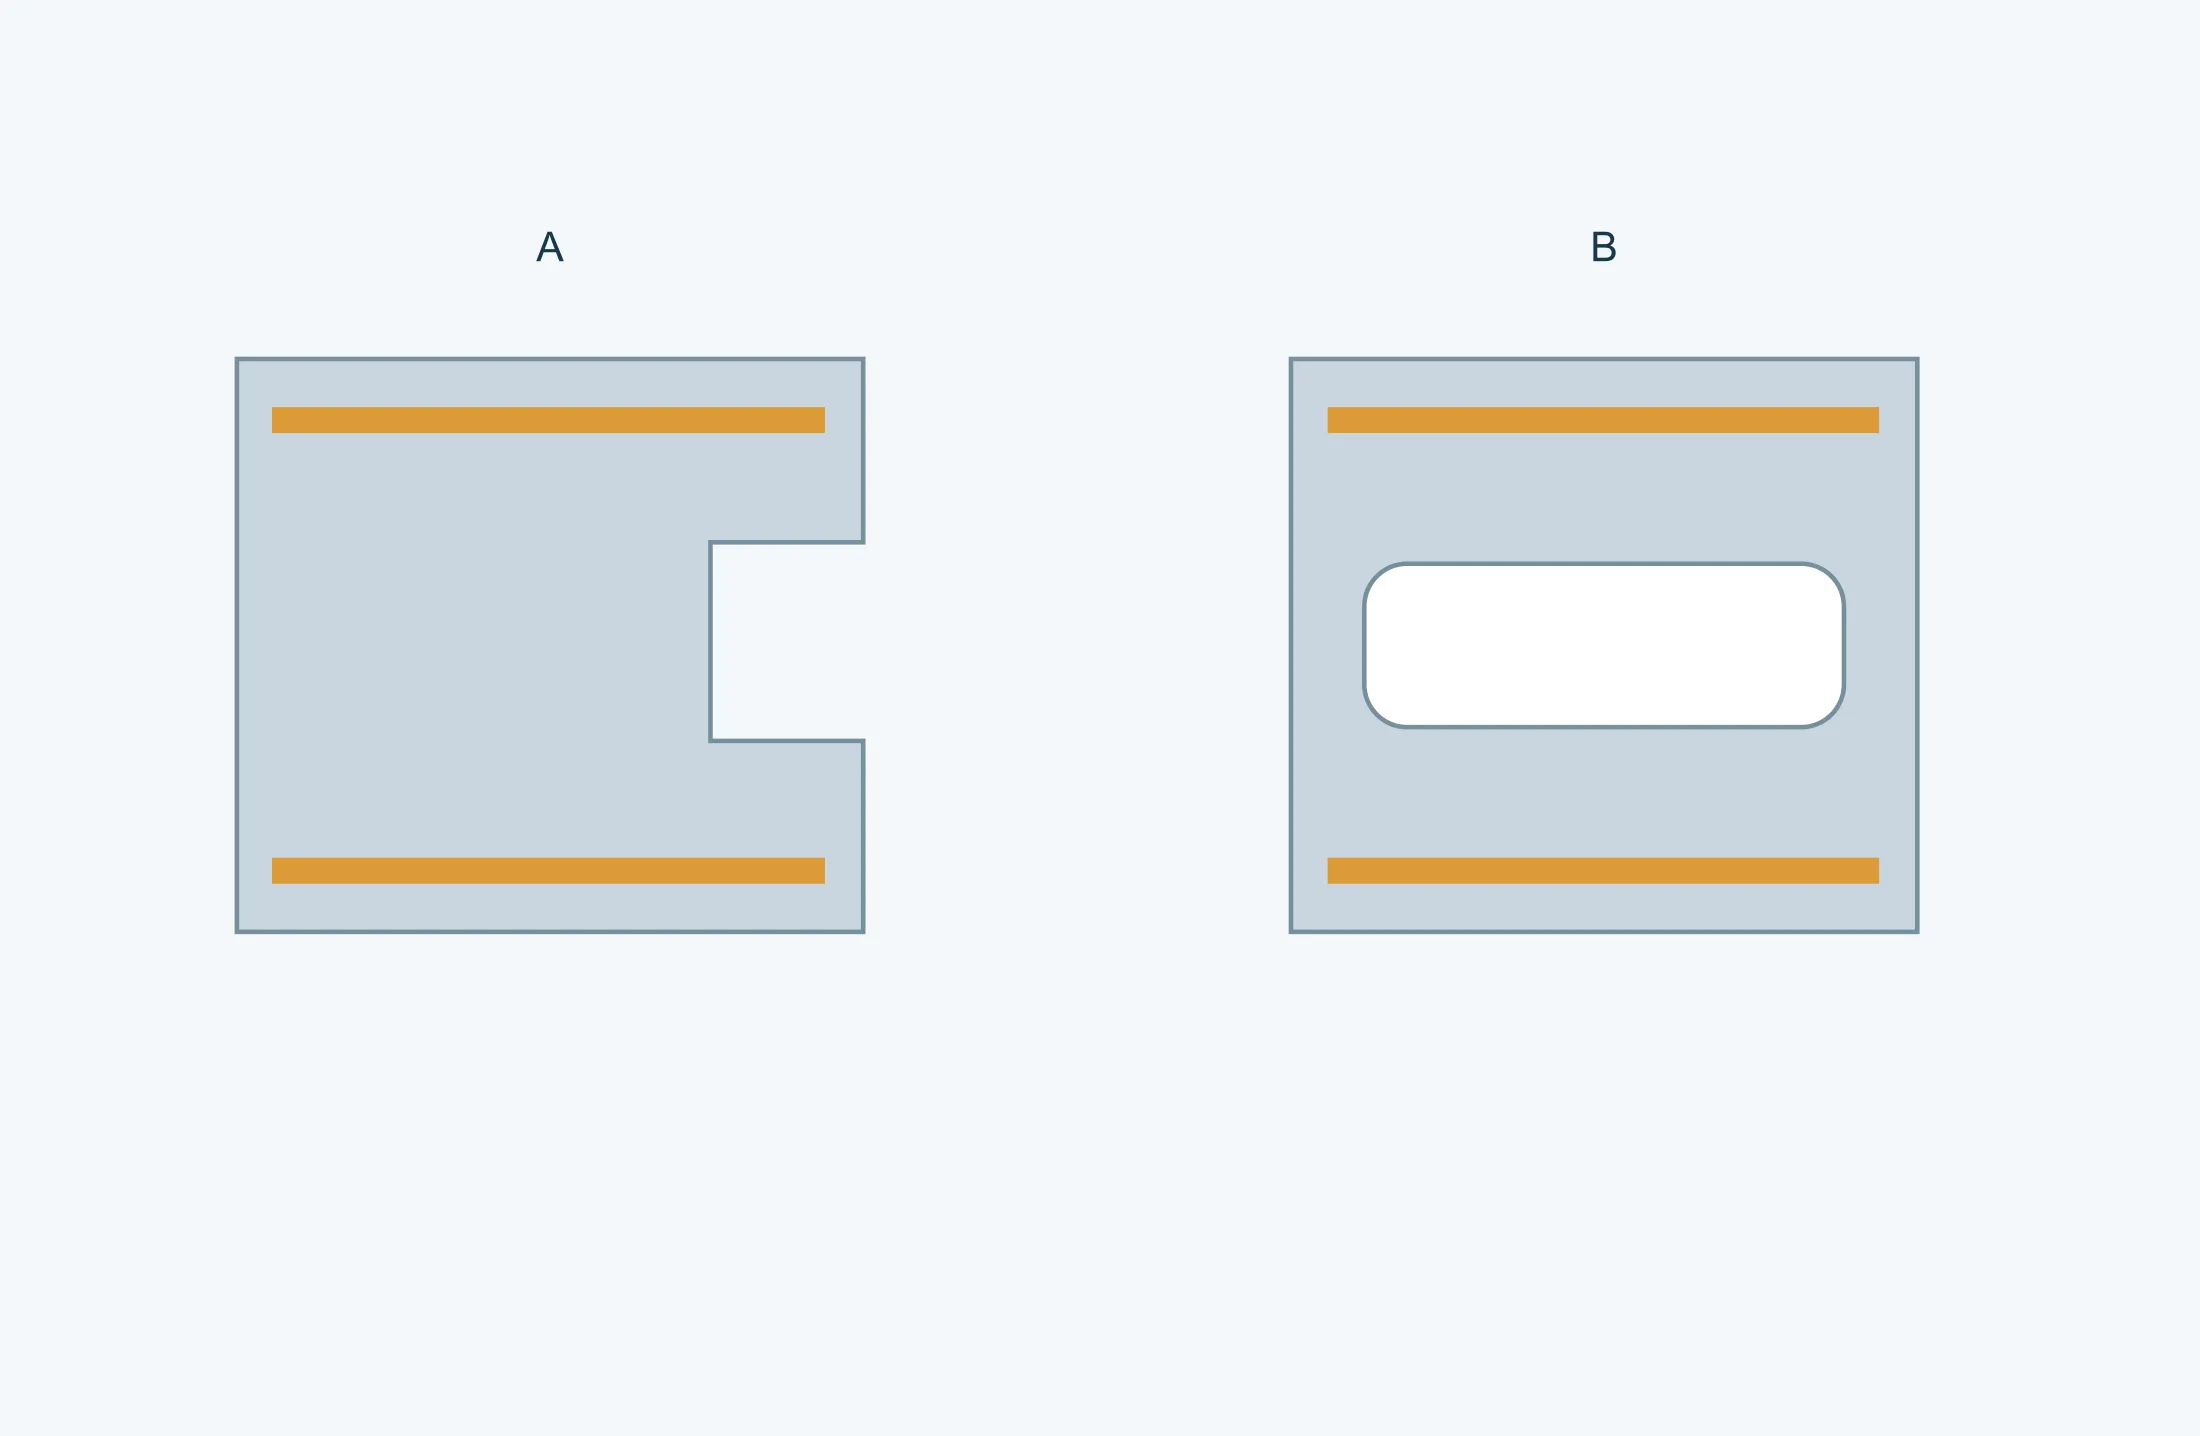
국부 릴리프 개구부는 이 글의 설명용 명칭입니다. 선을 따라 자른 절개, 외곽 가장자리로 열린 노치, 닫힌 윤곽의 구멍이나 슬롯을 구분합니다. 폐쇄 윤곽의 피어싱과 열린 가장자리의 노칭은 다른 공정입니다.[8]
어떤 구속이 풀리고 어떤 연결이 남으며 하중이 어떻게 전달되는지 확인합니다. 절개나 연결 경로 변경은 변위 부족이나 과도한 공정 재료의 개선 후보이지만, 같은 부품의 실현 가능한 레이아웃끼리 비교해야 합니다.
개구부를 추가한다고 유연성이나 재료 이용률이 자동으로 높아지지는 않습니다. 지지 경로를 끊거나 끝부분과 좁은 연결에 변형을 집중시킬 수 있습니다. 평판부터 최종 분리까지 모두 검토합니다.[4] 이 명칭은 특징 설명이지 표준 스트립 분류가 아닙니다.
하중과 부품 이동을 제어하도록 스테이션 순서 배치하기
각 스테이션은 이후 스테이션에 필요한 조건을 해치지 않고 자신의 작업을 완료해야 합니다. 전형적인 순서는 파일럿 홀 제작, 내부 특징 펀칭, 초기 성형, 다른 벤딩 또는 딥 드로잉 완료, 선택된 형상의 리스트라이크, 마지막 부품 분리일 수 있습니다. 올바른 순서는 형상과 소재 거동에 따르며, 일반 공정도를 그대로 옮길 수 없습니다.
금형 엔지니어는 스트립 강도를 유지하고 펀치 공간을 확보하며 하중이 과도하게 집중되지 않도록 공정을 배분합니다. 성형은 근처 특징을 이동시킬 수 있으므로, 어떤 홀은 주요 성형 후에 뚫고, 어떤 홀은 위치 결정을 위해 미리 만듭니다. 저하중 스테이션은 스트립 회복, 센싱, 후속 보정에 쓰일 수 있습니다. 어떤 공정이 핵심 치수를 만드는지, 성형 후 어떻게 점검하는지를 검토하십시오.
소재, 프레스, 피딩 가정을 맞추기
소재 규격, 템퍼, 판두께, 코일 상태는 전단력, 스프링백, 성형 한계, 윤활, 금형 마모에 영향을 줍니다. 대분류만 적지 말고, 허용 소재 규격과 대체 규칙을 공급사에 제공하십시오. 도전, 외관, 경도, 도금 적합성 또는 내식이 기능 요구이면 도면과 구매 규격과 함께 제공하십시오.
경로는 프레스 톤수, 베드 크기, 다이 하이트, 스트로크 속도, 피더, 코일 취급에도 좌우됩니다. 구매자는 공급사에 예정 금형과 프레스의 호환 확인을 요청해야 합니다. 후속 세정, 디버링, 도금 또는 열처리도 명시하십시오. 취급 방식이 표면과 형상을 보호해야 할 수 있습니다.
현실적인 물량 가정으로 금형 방안을 결정하기
프로그레시브 금형은 생산 자산이므로, 견적에 필요한 정보는 첫 발주 수량만이 되어서는 안 됩니다. 예상 연간 수량, 전형적 배치, 피크 수요, 프로젝트 주기, 예측 불확실성을 제공하십시오. 이런 입력은 공급사가 프로젝트에 맞는 금형 구조, 소모 부품, 자동화 수준, 검사 빈도, 유지보수 계획을 선택해 과설계나 능력 부족을 피하는 데 도움이 됩니다.
견적을 비교할 때는 프로젝트 전체의 가정을 맞추십시오. 금형 범위, 예비 또는 소모 부품, 금형 소유권, 보관, 유지보수 기록을 명확히 하십시오. 부품 가격에는 해당 물량과 소재 기준을 적어야 합니다. 수요가 변할 수 있으면 여러 연간 수량 구간을 요청해 소재 구매, 셋업, 생산 사이클의 영향을 보이게 하십시오.
금형 제작과 트라이아웃을 관리된 학습 사이클로 계획하기
금형 완료가 곧 승인된 양산은 아닙니다. 초기 트라이아웃은 스트립 피딩, 파일럿 핀 진입, 스테이션 타이밍, 부품 이탈, 성형 거동, 완제품 상태를 검증합니다. 공급사는 트라이아웃 증거에 따라 클리어런스, 성형 부품, 심, 압력, 윤활 또는 피딩 설정을 조정할 수 있습니다. 의미 있는 각 트라이아웃 단계에 대해 샘플 수량과 측정 범위를 합의해야 합니다.
번호가 붙은 트라이아웃과 도면 버전을 사용해 관찰 결과가 추적되게 하십시오. 트라이아웃 보고서는 금형, 소재, 관련 프레스 조건, 측정 결과, 결함, 수정, 미결 항목 상태를 표시해야 합니다. 합의된 샘플, 치수 보고서, 소재 증거, 필요한 표면처리 또는 조립 검사가 승인 계획에 맞을 때만 양산을 승인하십시오.
양산 시작 전에 생산 관리와 금형 유지보수를 정의하기
한 번의 합격 트라이아웃만으로 반복 생산 공정이 안정하다고 증명할 수 없습니다. 시작 전에 셋업, 생산 중, 최종 검사에서 각각 어떤 특성을 점검할지 정하십시오. 센서는 피딩, 낙품, 미스피드 또는 기타 금형 상태를 감시할 수 있고, 치수와 육안 검사는 출력을 확인합니다. 관리 계획은 부품의 실제 리스크를 반영해야 하며, 모든 치수를 같은 빈도로 점검해서는 안 됩니다.
유지보수는 청소, 윤활, 재연마, 소모 부품 교체, 수리 후 검증을 포함해야 합니다. 생산 카운트와 유지보수 이벤트가 어떻게 기록되는지, 수리 후 금형이 어떻게 생산으로 복귀하는지 문의하십시오. 금형이 구매자 소유이면 발주 전에 보관, 방호, 기록 접근, 이전, 폐기 조건을 정의해야 합니다.
엔지니어링 팀이 실제 경로로 견적할 수 있는 RFQ 준비하기
관리된 2D 및 3D 파일, 소재와 판두께, 핵심 치수, 버와 외관 요구, 표면처리, 연간 수량, 배치, 프로젝트 수명을 보내십시오. 맞춤 정보, 조립 방법, 포장 요구, 품질 문서, 목적지가 제조나 물류에 영향을 주면 함께 제공하십시오. DFM에서 공급사가 질문할 수 있는 가정을 표시하고 숨기지 마십시오.
공급사에 공정 경로, 금형 범위, 트라이아웃 계획, 샘플 산출물, 부품 가격 기준, 마일스톤, 제외 항목을 설명해 달라고 요청하십시오. 가치 있는 견적은 엔지니어링 가정을 공개해 구매자에게 일관된 비교 기반을 주고, 누락 항목, 검사 부족, 부적절한 금형에 의존하는 저가 리스크를 낮춥니다.
| 결정 영역 | 제공하거나 요청할 정보 | 중요한 이유 |
|---|---|---|
| 부품 기능 | 데이텀, 핵심 특징, 맞춤 배경, 버 면, 외관면 | 스트립 레이아웃과 스테이션 결정에 영향을 주는 요구를 보호합니다 |
| 소재 | 재질, 템퍼, 판두께, 코일 상태, 허용 대체항 | 성형, 하중, 스프링백, 금형 마모에 영향을 줍니다 |
| 스트립 레이아웃 | 피딩 방향, 피치, 스트립 폭, 캐리어, 파일럿 핀, 컷오프 포인트 | 소재 활용률을 피딩과 부품 지지와 연결합니다 |
| 스테이션 계획 | 펀칭, 성형, 리스트라이크, 센싱, 분리 순서 | 핵심 형상이 어떻게 만들어지고 보호되는지 설명합니다 |
| 수요 | 연간 수량, 배치, 피크 요구, 프로젝트 주기 | 금형 구조와 부품 가격 기준을 세웁니다 |
| 트라이아웃 | 트라이아웃 단계, 샘플 수량, 치수 보고서, 승인 책임자 | 금형 제작에서 승인까지의 관리된 경로를 만듭니다 |
| 생산 관리 | 셋업 검사, 공정 검사, 센서, 유지보수 기록 | 승인된 트라이아웃 이후의 반복 생산을 지원합니다 |
| 상업 범위 | 금형 소유권, 예비품, 보관, 유지보수, 제외 항목, 마일스톤 | 서로 다른 가정에서 견적을 비교하지 않게 합니다 |
- MISUMI — Pilot, material and guide relationships
- MISUMI — Bridge and carrier
- Cimatron 2026 — Strip Web
- AutoForm Engineering — EP 3654225 B1
- Dylan Budnick (2022) — A Methodology for Data-Informed Process Control in Progressive Die Sheet Metal Forming
- Komacut — Design Tips for Stamping Parts with Progressive Dies
- MISUMI — Method for Connecting Blanks
- 《金属板材成形》2024年第10期 — 冲压术语:冲压工艺篇
- Hexagon — FormingSuite Professional 2021.1 Quick Start Guide
- MISUMI — Structure of Drawing Dies: Redrawing Die 1 / 2 (#039–040)