يمكن للختم بالقالب التقدمي أن يجمع التخريم والتشكيل وإعادة المعايرة والفصل بينما يتحرك شريط معدني عبر محطات متعددة. وتعتمد النتيجة على قرارات تسبق بناء القالب: اتجاه القطعة وتصميم الحامل وتسلسل الخصائص وموضعها في الشريط.
السؤال العملي لمشتري OEM هو ما إذا كان الرسم والحجم المتوقع وخطة الاعتماد تدعم مسار إنتاج مستقراً. يشرح هذا الدليل المدخلات التي تشكل ذلك المسار والسجلات التي ينبغي طلبها من التسعير حتى الإنتاج المتكرر.
ابدأ بمتطلبات القطعة التي يجب أن يحميها القالب
خطط للقالب التقدمي انطلاقاً من وظيفة القطعة، لا من محيط 2D معزول. حدد واجهات التزاوج والمراجع والثقوب الحرجة ومناطق التلامس والارتفاعات المشكلة واتجاه النتوء والأسطح التجميلية والأسطح التي يجب ألا تحمل آثار أدوات. توضح هذه المتطلبات الخصائص التي تحتاج دعماً والمواضع التي قد يشوه فيها التشكيل اللاحق عملاً سابقاً.
افصل المتطلبات الوظيفية عن سماحات خانة العنوان الافتراضية. قد تضيف السماحات الضيقة في كل مكان تفاصيل للقالب وعمليات معايرة وجهد فحص. علّم الأبعاد التي تضبط الملاءمة أو التجميع وقدم سياق القطعة المتزاوجة عندما يؤثر في التصميم. أغلق الأسئلة المفتوحة خلال مراجعة DFM قبل أن يصبح مخطط الشريط أساس القالب.
صمم الخصائص مع مراعاة دعم الشريط ووصول الأداة
يجب أن يمسك القالب التقدمي الشريط بينما تدخل أدوات التخريم والتشكيل وتعمل وتنسحب. وقد تترك الثقوب القريبة من الحافة والجسور الضيقة والأشكال العميقة والحواف القصيرة والخصائص المتقاربة مادة غير كافية لدعم القطعة في المحطات الوسطية. ليست المسألة مجرد إمكان تنفيذ خاصية منفردة، بل قدرة الشريط المشكل جزئياً على اجتياز كل محطة لاحقة دون التواء أو استطالة أو فقدان التموضع.
راجع علاقات الثقب بالحافة وفتحات إراحة الثني وأنصاف الأقطار الداخلية والألسنة والبروزات والشقوق التشكيلية والقطوع كنظام واحد. سجل أي خاصية يمكن نقلها دون تغيير الوظيفة؛ فقد يحافظ تعديل صغير على الحامل أو يلغي محطة. حدد جهة النتوء وقيود اتجاه الحبيبات لأن اتجاه الشريط يؤثر في اتجاه الحافة وسلوك المادة.
ابنِ مخطط الشريط حول خطوة التغذية والحامل ودبابيس التوجيه
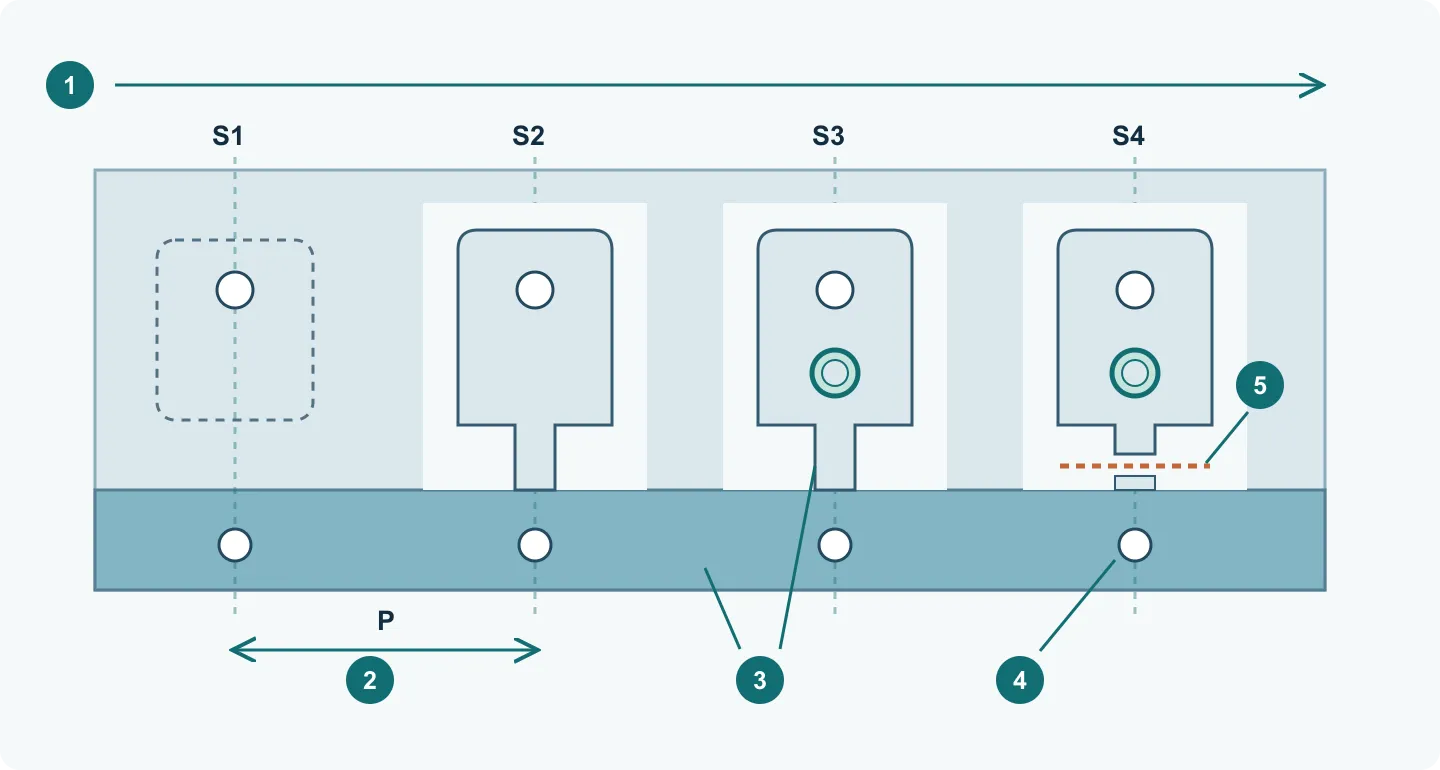
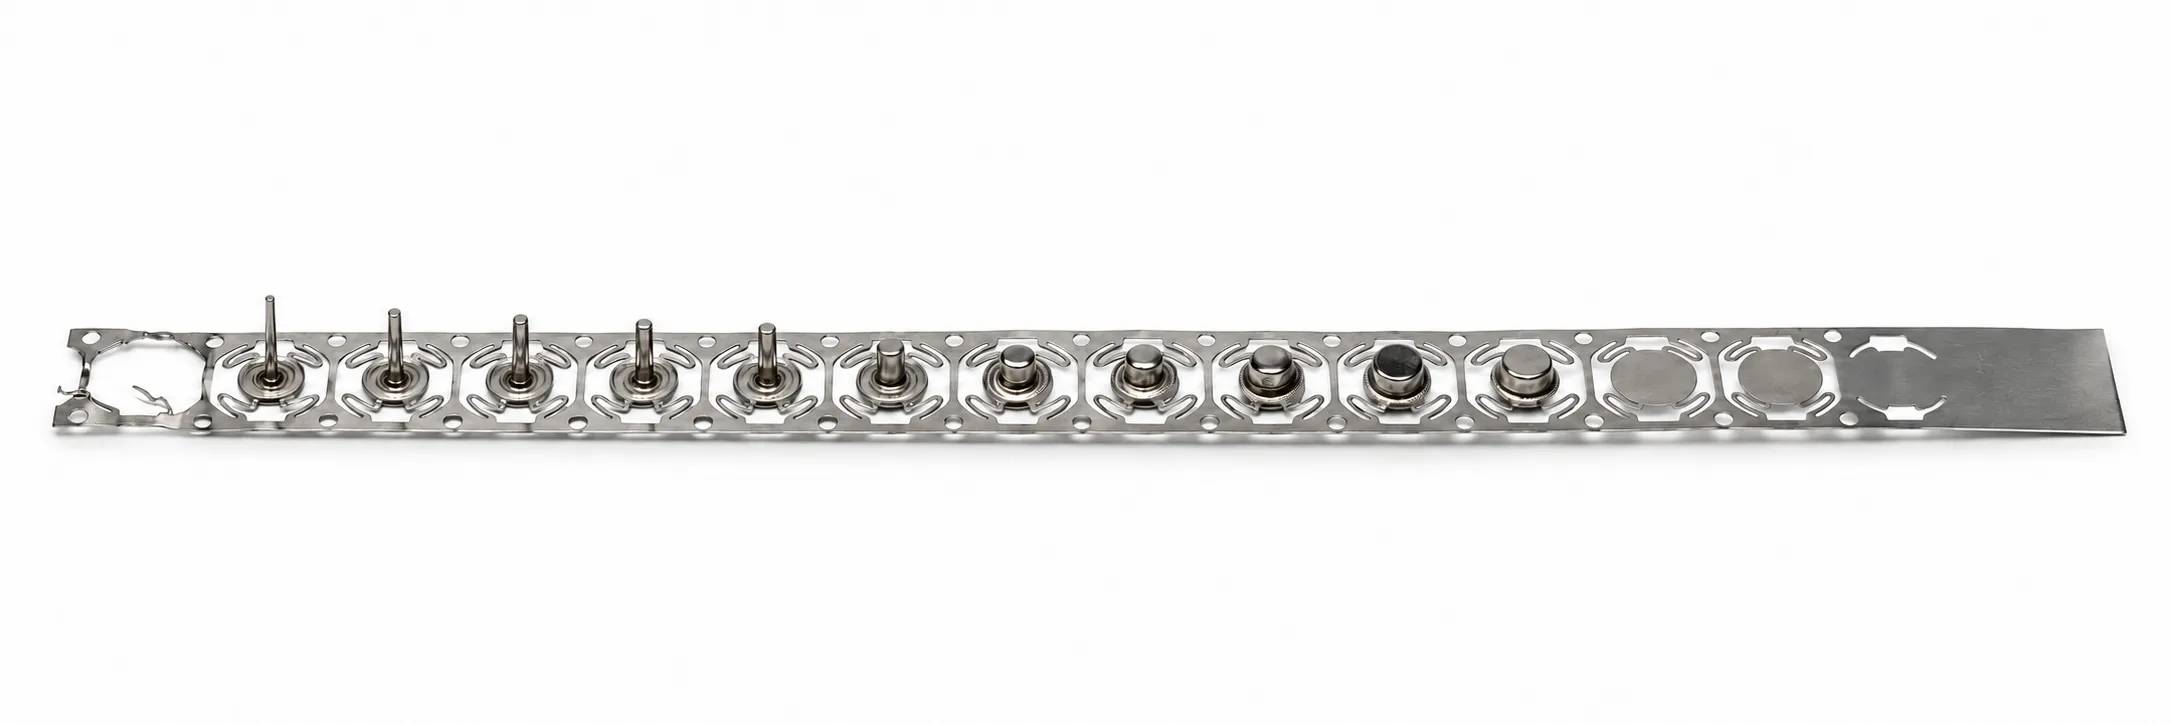
يبين مخطط الشريط كيف تتحول اللفائف إلى القطعة النهائية مع كل شوط للمكبس. وهو يحدد اتجاه القطعة واتجاه التغذية وخطوتها وعرض الخام وموضع الحامل وجسور الخردة وتسلسل الأشكال الوسيطة. يهم استغلال المادة، لكن المخطط الأقل خردة نظرياً ليس بالضرورة الأكثر موثوقية؛ إذ يحتاج الشريط إلى صلابة تكفي للتغذية والتموضع ودعم العمل في كل عملية تشكيل.
الخطوة P هي مسافة التغذية الاسمية لكل شوط، وليست طول القالب أو بالضرورة طول القطعة النهائية. يدفع المغذي الشريط، ثم تدخل دبابيس التوجيه في ثقوب مسبقة لتصحيح خطأ الموضع المتبقي. يجب تنسيق أدلة الشريط وتحرير المغذي وتوقيت دخول الدبابيس. لا تستطيع الدبابيس تقويم حامل تالف أو تعويض أخطاء تغذية بلا حدود.
- تتبّع قطعة واحدة عبر S1–S4: تخريم ثقوب التوجيه والثقوب الوظيفية ← قص المحيط مع إبقاء الوصلة ← تشكيل بروز ← القطع النهائي. توجد قطع أخرى في المحطات الأخرى خلال الشوط نفسه؛ هذا تسلسل تعليمي وليس تصميماً إلزامياً للقالب.
- حدّد الحامل المستمر والوصلة التي تثبت القطعة به. يجب الإبقاء عليهما حتى انتهاء آخر عملية تحتاج إلى هذا الدعم.
- افحص حواف ثقوب التوجيه والشريط المحيط بعد التشكيل أو تشكيل البروز. قد تفسد الثقوب المشوهة أو الوصلات المتمططة أو الخردة العالقة تحديد الموضع، رغم صحة المسافة بين المحطات.
احسب المادة المستهلكة لكل خطوة وحدّد ما لا يشمله الرقم
مثال حسابي: ترتيب من صف واحد ينتج قطعة لكل خطوة. عرض الشريط W = 40 mm والخطوة P = 30 mm ومساحة الفرد الصافية للقطعة A = 720 mm² بعد طرح الثقوب. المساحة المستهلكة لكل خطوة هي W × P = 1,200 mm²، لذا تكون نسبة الاستغلال النظرية A / (W × P) = 60%. أما 40% المتبقية فهي خردة التخطيط، بما فيها الحامل ونواتج التخريم.
لإنتاج n قطع في كل خطوة، استخدم n × A / (W × P) بشرط عدم تداخل القطع. هذه نسبة هندسية لا تشمل نهايات اللفائف وقطع بدء التشغيل والمرفوضات. تضييق الحامل قد يحسّن النسبة المحسوبة ويزعزع التغذية في الوقت نفسه؛ قارن ثبات الشريط والإنتاج المقبول وإخلاء الخردة معاً.
تصميم شريط السحب التدريجي: تنسيق الحامل والجسور ومحطات التشكيل
يُشكّل السحب التدريجي القطعة عبر عمليات سحب متتابعة في شريط أو لفافة.[8] في التشغيل المستقر تعمل المحطات في الوقت نفسه على قطع بمراحل مختلفة، بينما تنتقل القطعة الواحدة بينها مع الضربات المتتالية.
الحامل (carrier) هو المنطقة المستمرة التي تنقل القطع. ويربط الجسر (web) القطعة بالحامل أو بخامة مجاورة. تنتمي جميعها إلى الصفيحة نفسها، وقد تؤدي المادة التي لا تبقى في المنتج وظيفة ضرورية للعملية.[3][4]
يسمح الجسر المرن (stretch web أو compliant web) بحركة نسبية بين طرفيه. ولا يعني ذلك أن التشوه كله مرن أو أن الحركة تنتج فقط من الاستطالة المحورية للمادة.[3][4]
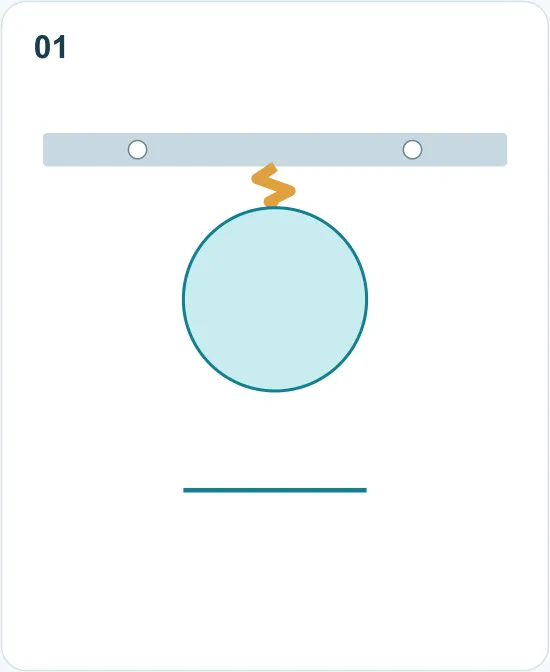
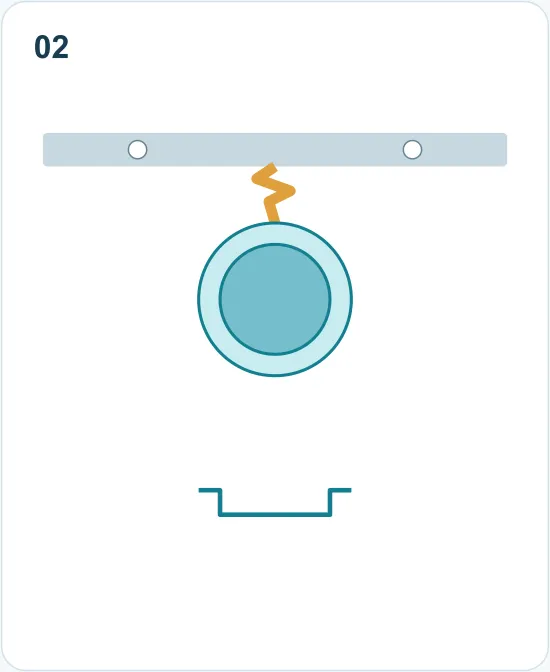
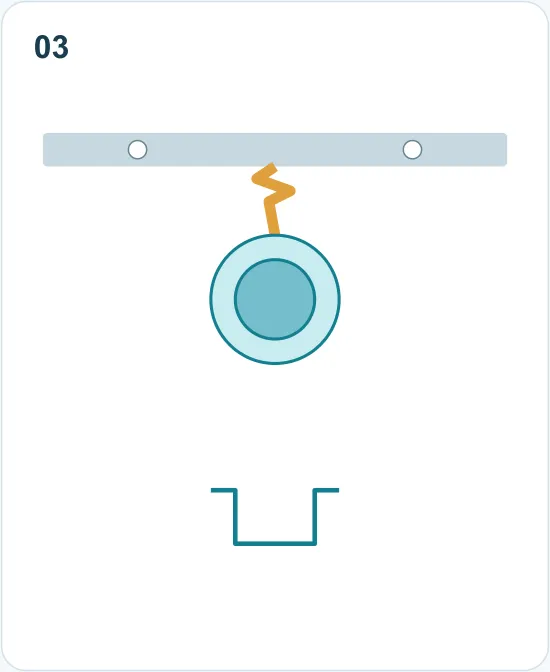
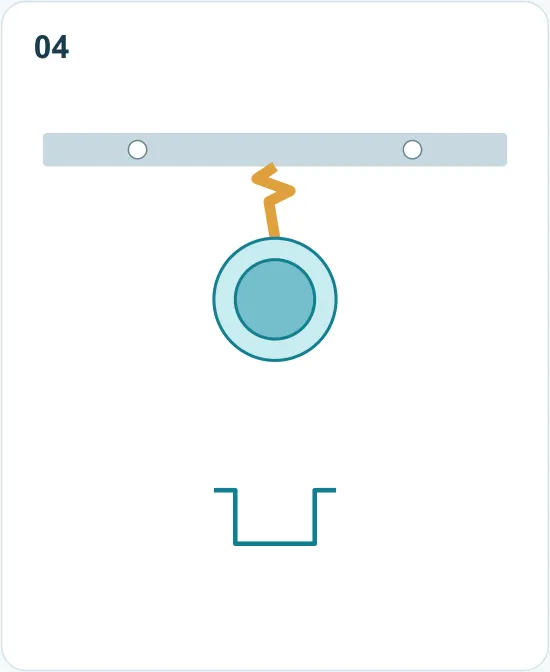
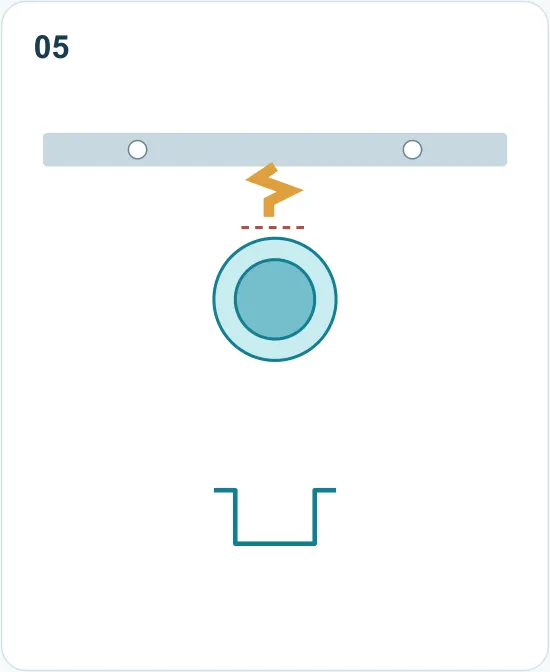
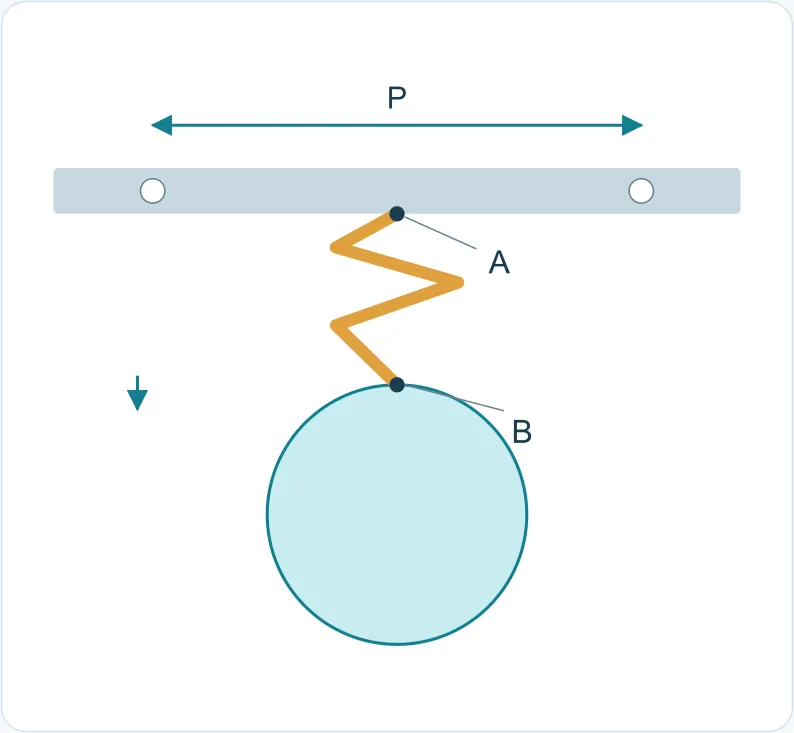
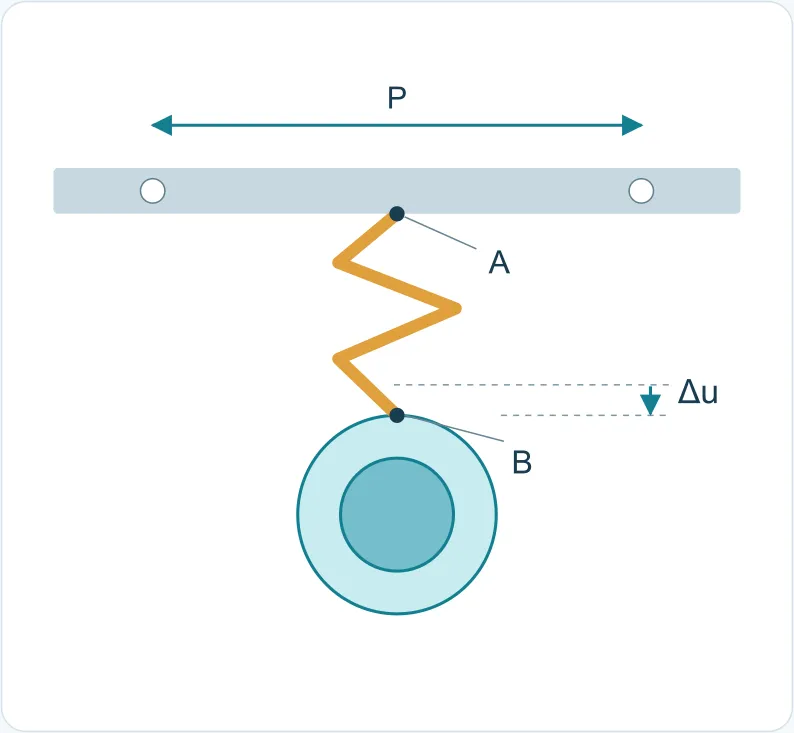
رسم مبدئي مستقل وغير مقياسي. لا يحدد أبعاداً ولا يثبت المرونة أو حد الحركة أو الأمان. A وB طرفا الربط، وP خطوة اسمية وΔu حركة نسبية. تتوافق اتجاهات تغير قطر الكوب بين المناظر، مع إهمال أنصاف الأقطار والسماكة والأدوات.
| العنصر | الوظيفة | الفحص |
|---|---|---|
| الحامل | يربط القطع وينقلها | الاستمرارية بعد القطع ومناطق التوجيه والدعم |
| الجسر (web) | يربط القطعة بالحامل أو الخام المجاور | الأطراف والجذور والمسار والفصل والمرونة المطلوبة |
| ثقب التوجيه | يستقبل دبوس التمركز | تشوه المادة المحيطة |
| الشقوق ومناطق الفضلات | تحرر المحيط وتوفر الحيز | الدعم المتبقي وخروج الفضلات |
| الخطوة P والعرض B | التقدم والبعد العرضي | الخامات والوصلات والأدوات والحركة |
استيعاب الإزاحة المحلية أثناء السحب
أثناء السحب تتدفق المادة المحيطة نحو منطقة التشكيل. وعلى الجسر المتصل بحافة متحركة أن يستوعب إزاحتها؛ فالتقييد الزائد قد يضر الجسر أو القطعة، والدعم الضعيف قد يقلل قابلية تكرار النقل.[4]
في مثال الكوب ذي الشفة يمثل A طرف الحامل وB طرف الخام. إذا تحرك B نحو جسم الكوب، يجب أن يستوعب الجسر حركته بالنسبة إلى A. وتبقى المسافة الاسمية P بين ثقوب التوجيه مرجعاً للتصميم، لكن تشوه الحامل والمسافات الفعلية يظل بحاجة إلى الفحص. تُراجع قدرة الحركة وثبات التمركز كل على حدة.[4][5]
لا تكفي زيادة عرض الجسر أو إضافة شقوق تفريغ وحدها. تُراجع كمية سحب المادة وحركة الأطراف وثبات القطعة والتمركز وإمكان الوصول للفصل النهائي معاً.[3][4]
Distinguish nominal pitch from local movement
Consider a flanged cup on a single-side carrier. A is the carrier attachment and B is the attachment at the blank edge. If the flange edge at B moves toward the cup during drawing, the web must accommodate B moving relative to A. This does not permit uncontrolled displacement of the carrier pilot holes.
the attachment-motion diagram uses nominal pilot-hole spacing P as a layout reference and compares local states before and after forming. Actual carrier and hole-spacing distortion still need examination. A design intention to retain P is not evidence of stable location. Check web movement capacity and carrier stability separately.[4][5]
تحرير المادة مع الحفاظ على التحكم بين المراحل
المسار المرشح للكوب ذي الشفة هو ثقوب التوجيه والشقوق الأولية، ثم محيط الخام مع إبقاء الجسور، والسحب الأول، وإعادة السحب أو المعايرة عند الحاجة، وتشذيب الحافة والعمليات الوظيفية، ثم الفصل. وقد يلزم تقسيم المحطات أو دمجها أو تغيير ترتيبها.
في المثال الأسطواني تقلل إعادة السحب قطر الكوب وتزيد عمقه مع إعادة توزيع المادة بين الجدار والشفة. ويتوافق اتجاه تغير القطر بين المسقط العلوي والمقطع المحوري. أُهملت أنصاف الأقطار والسماكة والأدوات، ولا يُستخدم الرسم لحساب فرد الخام.[10]
بيّن ما يُزال وما يبقى متصلاً وكيف تتمركز المرحلة التالية. قد تزيل القطوع المبكرة الدعم، وقد ينقل التحرير المتأخر الإزاحة إلى الحامل. تُحدد مواعيد الثقوب الوظيفية الدقيقة من مراجع المنتج النهائي ويُفحص تشوهها اللاحق. الارتفاع النهائي وحده لا يحدد عدد مرات إعادة السحب؛ فحالة المادة والخام وأنصاف الأقطار والإمساك والتزييت مؤثرة أيضاً. ويغير التلدين الوسيط أو العمل خارج الخط طريقة ربط الإنتاج المستمر.
| حالة العملية | المادة المزالة والمحفوظة | الربط والتمركز |
|---|---|---|
| بعد الشقوق | حفظ الحامل والجسور ومناطق التوجيه | حفظ مسار النقل ومناطق الدعم |
| أثناء السحب وإعادته | تحريك المادة وتحرير مناطق التداخل | تتحكم الأدوات بالقطعة وتستوعب الجسور حركة الأطراف |
| بعد الرفع والتغذية | يبقى الكوب متصلاً بالحامل | فحص المرور والوصول إلى نطاق التمركز |
| التشذيب والوظائف والفصل | إنهاء الخصائص وإزالة الوصلات | حفظ دعم التشغيل والاستلام حتى الفصل |
هذه حالات تفسيرية وليست اشتراطاً لأربع محطات؛ تحدد المادة والهندسة والأدوات التقسيم الفعلي.
Follow what remains connected and how it is located
These states explain the process, not a four-station requirement. Material, geometry and actual tools determine whether operations are split, combined or reordered.
اختيار ترتيب الحامل
الحامل أحادي الجانب أو ثنائي الجانب يصف ترتيب الدعم، والوصلة الثابتة أو المرنة تصف سلوك الربط. وهما بعدان مختلفان يمكن الجمع بينهما. قارن القطعة والمادة والإنتاج المستهدف نفسه.[3][5]
| ترتيب الحامل | الدعم | الفحص |
|---|---|---|
| أحادي الجانب | تجميع النقل في جانب واحد | الدوران والتأرجح الجانبي والدعم والتوجيه |
| ثنائي الجانب | الدعم من الجانبين | العرض والشقوق وتقييد تدفق المادة |
اختيار سلوك الوصلة
اختر الوصلة بحسب الحركة المطلوبة. في كلا ترتيبي الحامل افحص الدعم وجذور الجسور والقطع المجاورة وإمكان الوصول للقطع. راجع التذبذب وموضع الاستقرار بعد التغذية مع حركتي الرفع والتقدم.[3][5]
| الوصلة | الحركة المطلوبة | الفحص |
|---|---|---|
| ثابتة | إزاحة نسبية محدودة | نقل الحركة إلى الحامل أو القطع المجاورة أو التوجيه |
| مرنة | استيعاب الحركة بمسار الربط | الجذور والاستقرار بعد التغذية والوصول للفصل |
A web must do more than accommodate motion: the workpiece must also arrive in a suitable position. Review its dynamic response together with lifting and feeding.[5]
مقارنة خطوة التغذية وعرض الشريط واستغلال المادة
P هي خطوة التغذية الاسمية وB عرض الشريط. يجب توفير مساحة للخامة الأولى والأشكال الوسيطة وحركة الجسور وحدود الأدوات ومسار الفضلات. صغر الكوب النهائي لا يعني صغر الخام الأول بالقدر نفسه.
للقطعة نفسها عرّف استغلال المادة في الجزء المستقر على أساس المادة الصافية النهائية: η = nAnet/(BP) × 100%. تمثل n عدد القطع في كل تقدم، وAnet مساحة الصفيحة الأصلية المكافئة للمادة الباقية في القطعة بوحدة mm²، وتُقاس B وP بوحدة mm. لا تستعمل المساحة المسقطة للكوب أو مساحة الخام التي تشمل تشذيباً لاحقاً.
من الحجم الصافي استخدم Anet = Vnet/t₀، ومن الكتلة الصافية Anet = mnet/(ρt₀). تمثل t₀ سماكة الصفيحة الأصلية وρ كثافة المادة نفسها. مع mm وmm³ وg تُستخدم g/mm³ للكثافة. استبعد الطلاءات والمثبتات وأي مادة لم تأتِ من الصفيحة الأصلية.
مثال: n = 1 وAnet = 2600 mm² وB = 70 mm وP = 60 mm تعطي نحو 61.9%؛ ومع P = 56 mm نحو 66.3% بشرط بقاء مساحة كافية للعملية والحركة. لا يشمل الحساب مقدمة اللفافة ونهايتها والمرفوضات أو قيمة استعادة الخردة. قارن كذلك الجودة والسرعة المستدامة والتوقف والصيانة؛ تحسن الحساب لا يثبت صلاحية الإنتاج.
تنسيق التمركز والرفع والتغذية
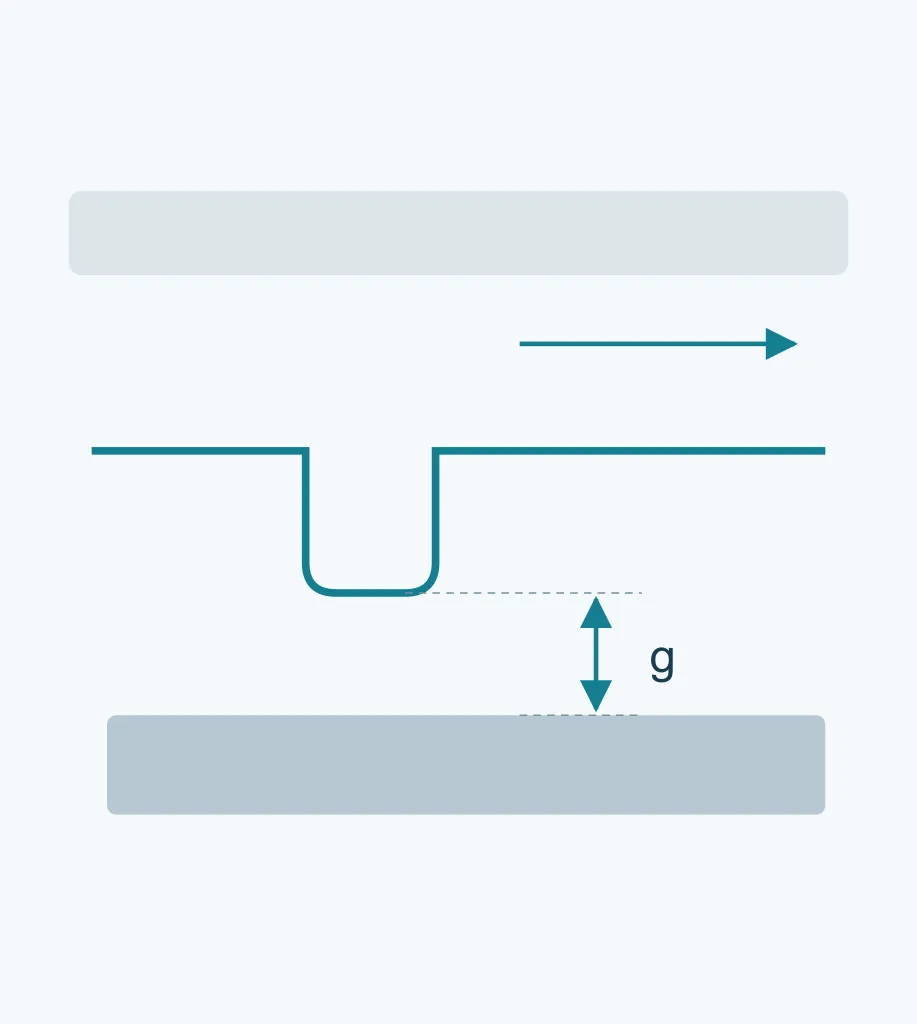
تتبّع الدورة كاملة: تراجع الأدوات ورفع الشريط والمرور بجوار العوائق الثابتة والمتحركة ثم الموضع النهائي. توفر الرافعات حيز النقل وتشارك دبابيس التوجيه في التمركز. يجب أن يسمح إمساك وحدة التغذية وتحريرها بالتصحيح المطلوب دون قيود متعارضة.[5]
g هي الفجوة الرأسية اللحظية بين أخفض نقطة للقطعة وأعلى عائق على المسار. افحص أقل فجوة طوال الحركة مع التذبذب والانحناء وتغير الأبعاد وهامش الضبط. لا يثبت عمق السحب مضافاً إليه هامش ثابت خلو المسار في جميع المراحل.
- أكمل التغذية وادعم القطعة ضمن نطاق التمركز.
- نسّق دخول دبابيس التوجيه والتصحيح الذي تسمح به وحدة التغذية وشروط الإمساك.
- نسّق تراجع اللكمات والدبابيس وأجزاء الإمساك مع الرفع والانفصال عن الأدوات السفلية.
- ابدأ التقدم بعد زوال التعشيق والعوائق، وراقب التذبذب وموضع الوصول.
هذه علاقات وظيفية وليست زوايا موحدة للعمود المرفقي أو مراحل منفصلة تماماً. قد يحدث تداخل مضبوط بحسب القالب ووحدة التغذية والمكبس.[5]
Establish the transfer conditions within each cycle
These are functional relationships, not universal crank angles or fully separate motion phases. Controlled overlap may occur; review the die, feeder and press together.[5]
بدء التحقيق من موضع العيب
احتفظ بالشريط الكامل وعينات كل محطة مع دفعة المادة والمحطة وظروف الحركة. قد تكون للأعراض المتشابهة أسباب مختلفة؛ وتساعد علاقة العيب بالجسور وثقوب التوجيه ومناطق التشكيل على تحديد الفحص.
| الملاحظة | الفحص الأولي | الدليل المحفوظ |
|---|---|---|
| تشقق جذر الجسر | انتقال القطع والضرر والإزاحة المتراكمة | عينات المحطات والصور المكبرة وتسلسل التشوه |
| موضع وصول غير مستقر | الدعم والصلابة والحركة | فيديو متكرر وقياسات الموضع |
| تشوه الثقوب أو انجراف الموضع | الحامل وتعارض قيود التغذية والتمركز | شكل الثقوب والمسافات واستواء الشريط |
| تمزق موضعي أو سماكة غير منتظمة | التدفق والربط وأنصاف الأقطار والإمساك والتزييت | موضع الشق وخريطة السماكة والإعدادات |
| تجعد الشفة | التلامس والقوة والتدفق والدعم | بداية التجعد والمنطقة وتغير الظروف |
قد تسمح قوة الإمساك المنخفضة بالتجعد، وقد تعيق القوة المفرطة التدفق وتزيد التمزق. لا ترفع الضغط باستمرار لمحو التجعد الظاهر فقط؛ أعد فحص التشوه قرب الجسور وسماكة الجدار.[10]
مراجعة المسار والاحتفاظ بأدلة قابلة للمقارنة
يجب أن تشرح المراجعة كيف تحول كل عملية المادة إلى قطعة وبأي أبعاد أو شروط مظهر تُقيّم، وكيف تصل القطعة إلى المحطة التالية بواسطة الحامل والجسور ودبابيس التوجيه والدعامات، وكيف سيُتحقق من المسار.
افحص التشوه المتراكم وعينات المحطات والأبعاد النهائية وسماكة الجدار والتغذية المتكررة في الظروف المقترحة. قطعة سليمة واحدة لا تثبت الاستقرار. يمكن بدء المناقشة برسم أو مخطط أو صورة مع مواضع التجميع والإحكام والمظهر والكميات والأسئلة. يجوز ترك المادة والسماكة أو بعض السماحات للتأكيد؛ ولا يلزم إكمال تصميم الشريط مسبقاً.
وصلات مرنة في السحب التدريجي: الشقوق والجسور بشكل S وفتحات التفريغ
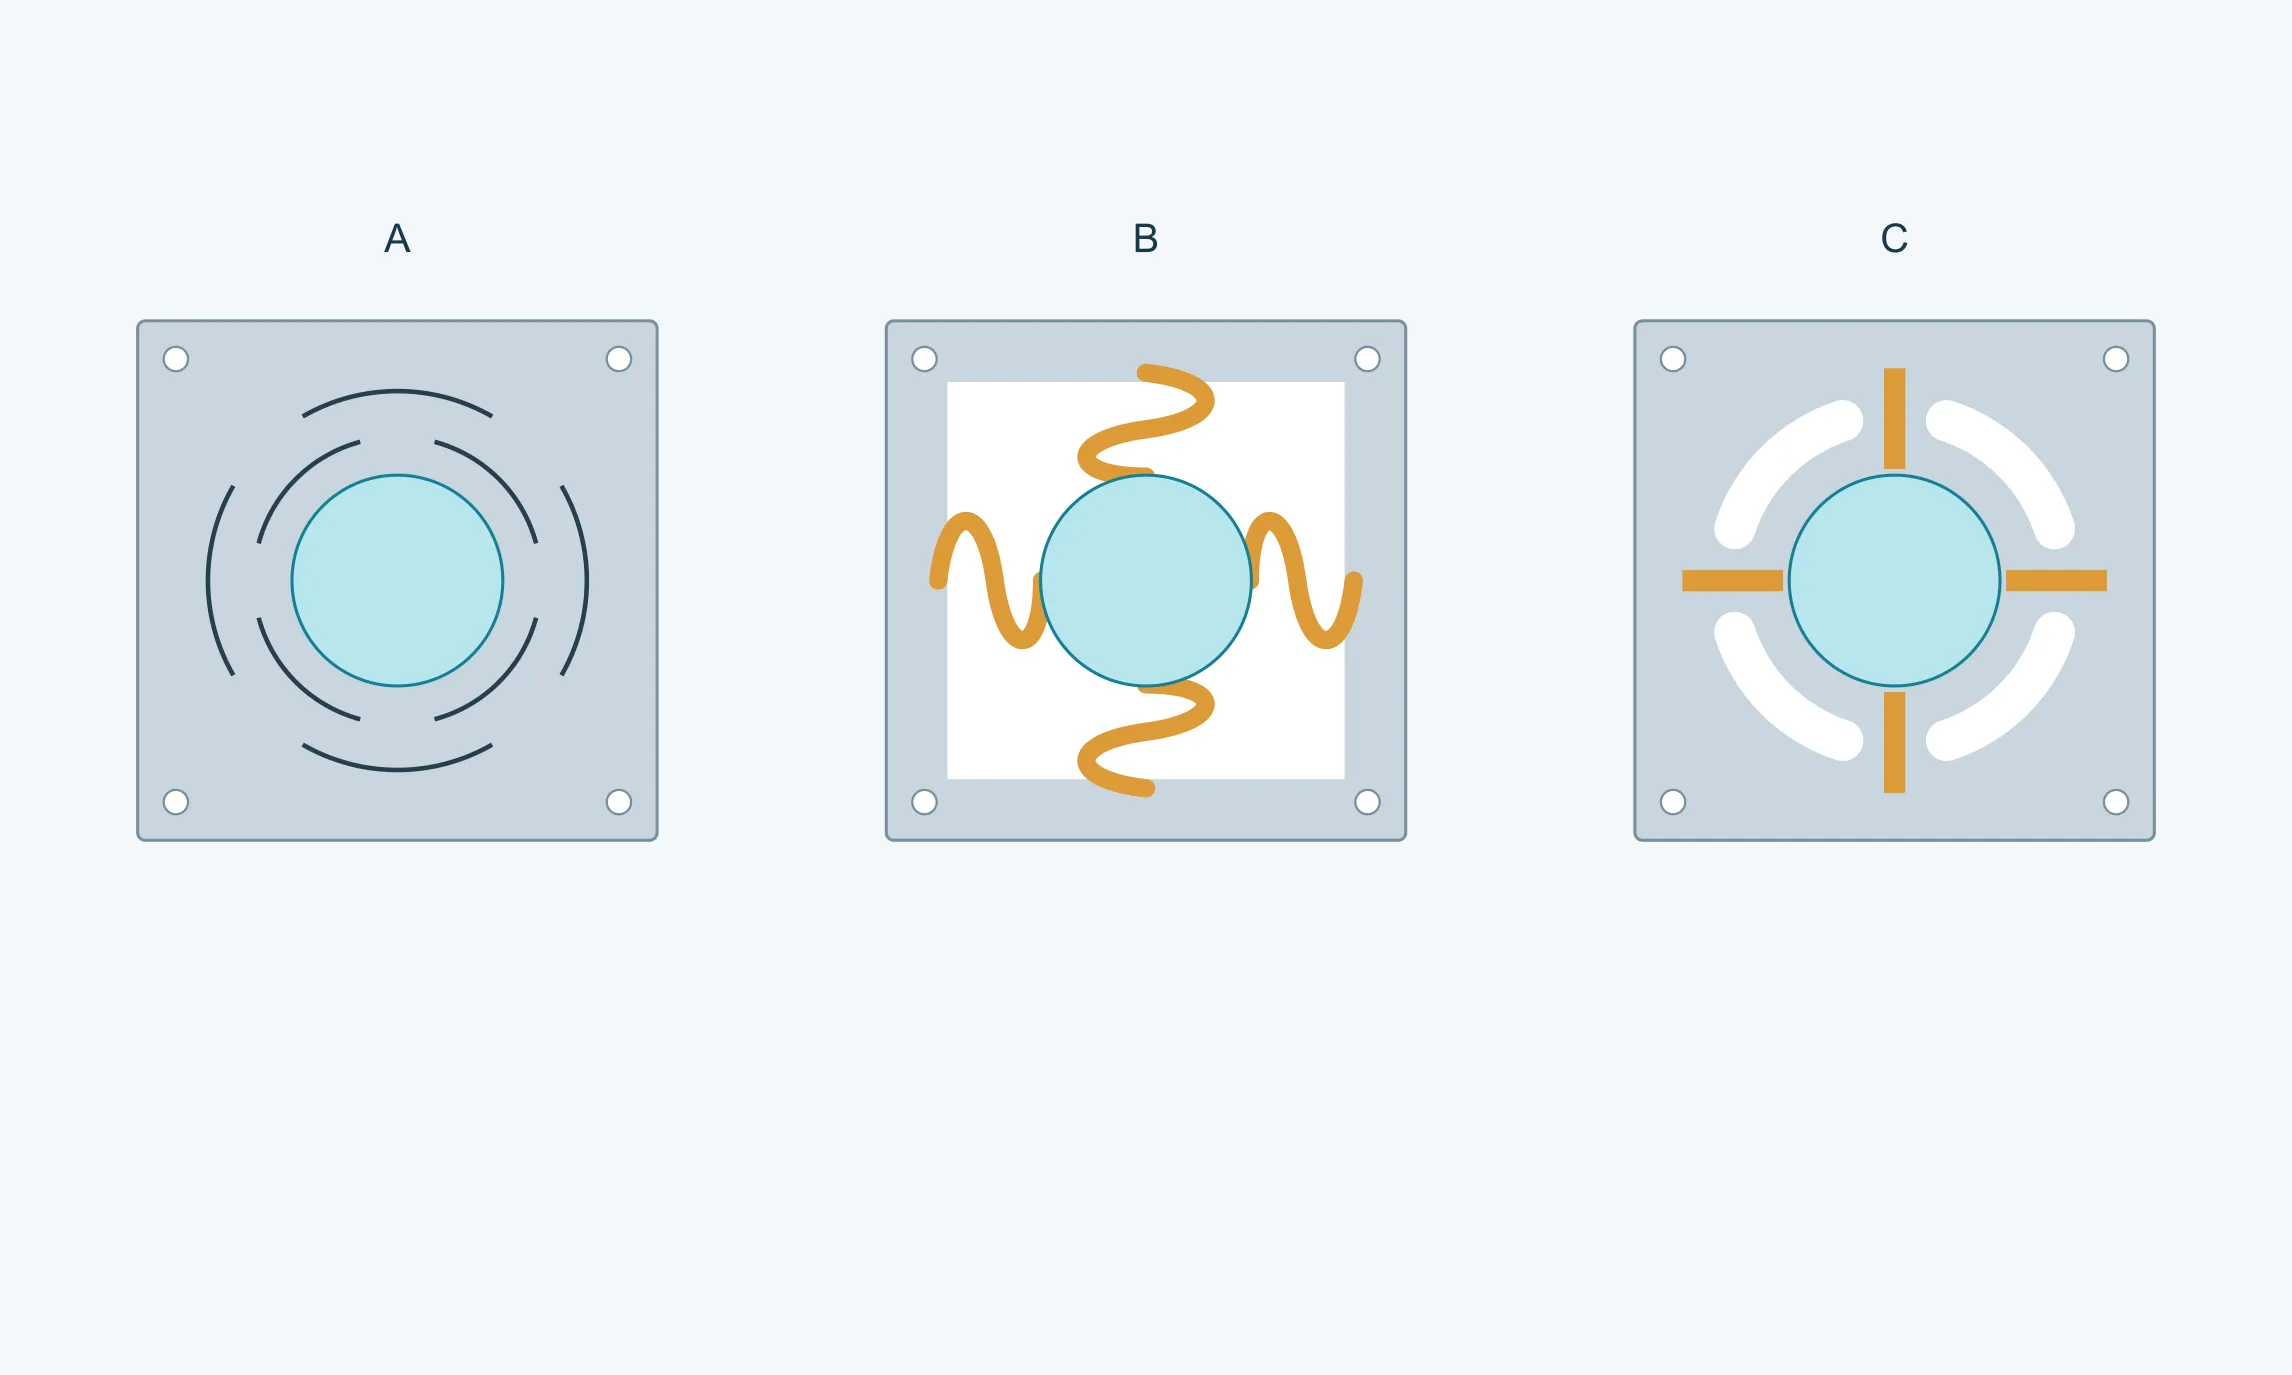
يشكل السحب التدريجي القطعة بعمليات سحب متتابعة في شريط أو لفافة. يصف السحب عملية التشكيل، بينما يصف التدرج ترتيب المحطات وتغذية الشريط.[8]
الحامل منطقة متصلة تسند القطع وتنقلها. يصل الجسر الخام بالحامل أو بخام آخر. يتيح الجسر المرن، المسمى stretch web، حركة نسبية بين نقاط الاتصال؛ ولا يعني أن التشوه كله يبقى مرنًا وقابلًا للاسترجاع.[3][9]
شقوق العملية والجسور بشكل S والفتحات الموضعية أمثلة تصميم يمكن جمعها، وليست ثلاث فئات قياسية متنافية. نحدد أولًا اتجاه الحركة ومقدارها، ثم نتحقق من قدرة المادة المتبقية على نقل القطعة بصورة متكررة ودقيقة.
تثبت هندسة القطعة والمادة والسماكة وعدد القطع لكل خطوة ومسار العملية ومتطلبات الجودة. يقدم الجدول أسئلة فحص دون ترتيب أداء ثابت.
| المعيار | شقوق العملية | جسر S | الفتحات الموضعية |
|---|---|---|---|
| مادة العملية | ما الذي يشق دون إزالة؟ وما الذي يصبح خردة؟ | هل يزيد الجسر والتفريغ العرض أو الخطوة؟ | ما الذي يزال وما الروابط المتبقية؟ |
| الحركة النسبية | هل تسمح الشقوق بالحركة المطلوبة؟ | هل يتحرك المسار دون فشل موضعي؟ | أي اتجاه تحرر وأيهما بقي مقيدًا؟ |
| استقرار التغذية | هل يمنع الانحناء والالتواء غير المنضبطين؟ | هل الاهتزاز والتموضع مقبولان؟ | هل يبقى الإسناد موثوقًا؟ |
| ملاحظة العيوب | أطراف الشقوق والجذور وتشوه الحامل | الجذور والمنحنيات والاهتزاز والموضع | أطراف الفتحات والروابط الضيقة ومناطق التمركز |
| التحقق | عينات المحطات والشريط الكامل | التشكيل والنقل في دورات متكررة | تتابع التحرير والإسناد المتبقي |
شقوق العملية: فصل موضعي مع إبقاء مسار الاتصال
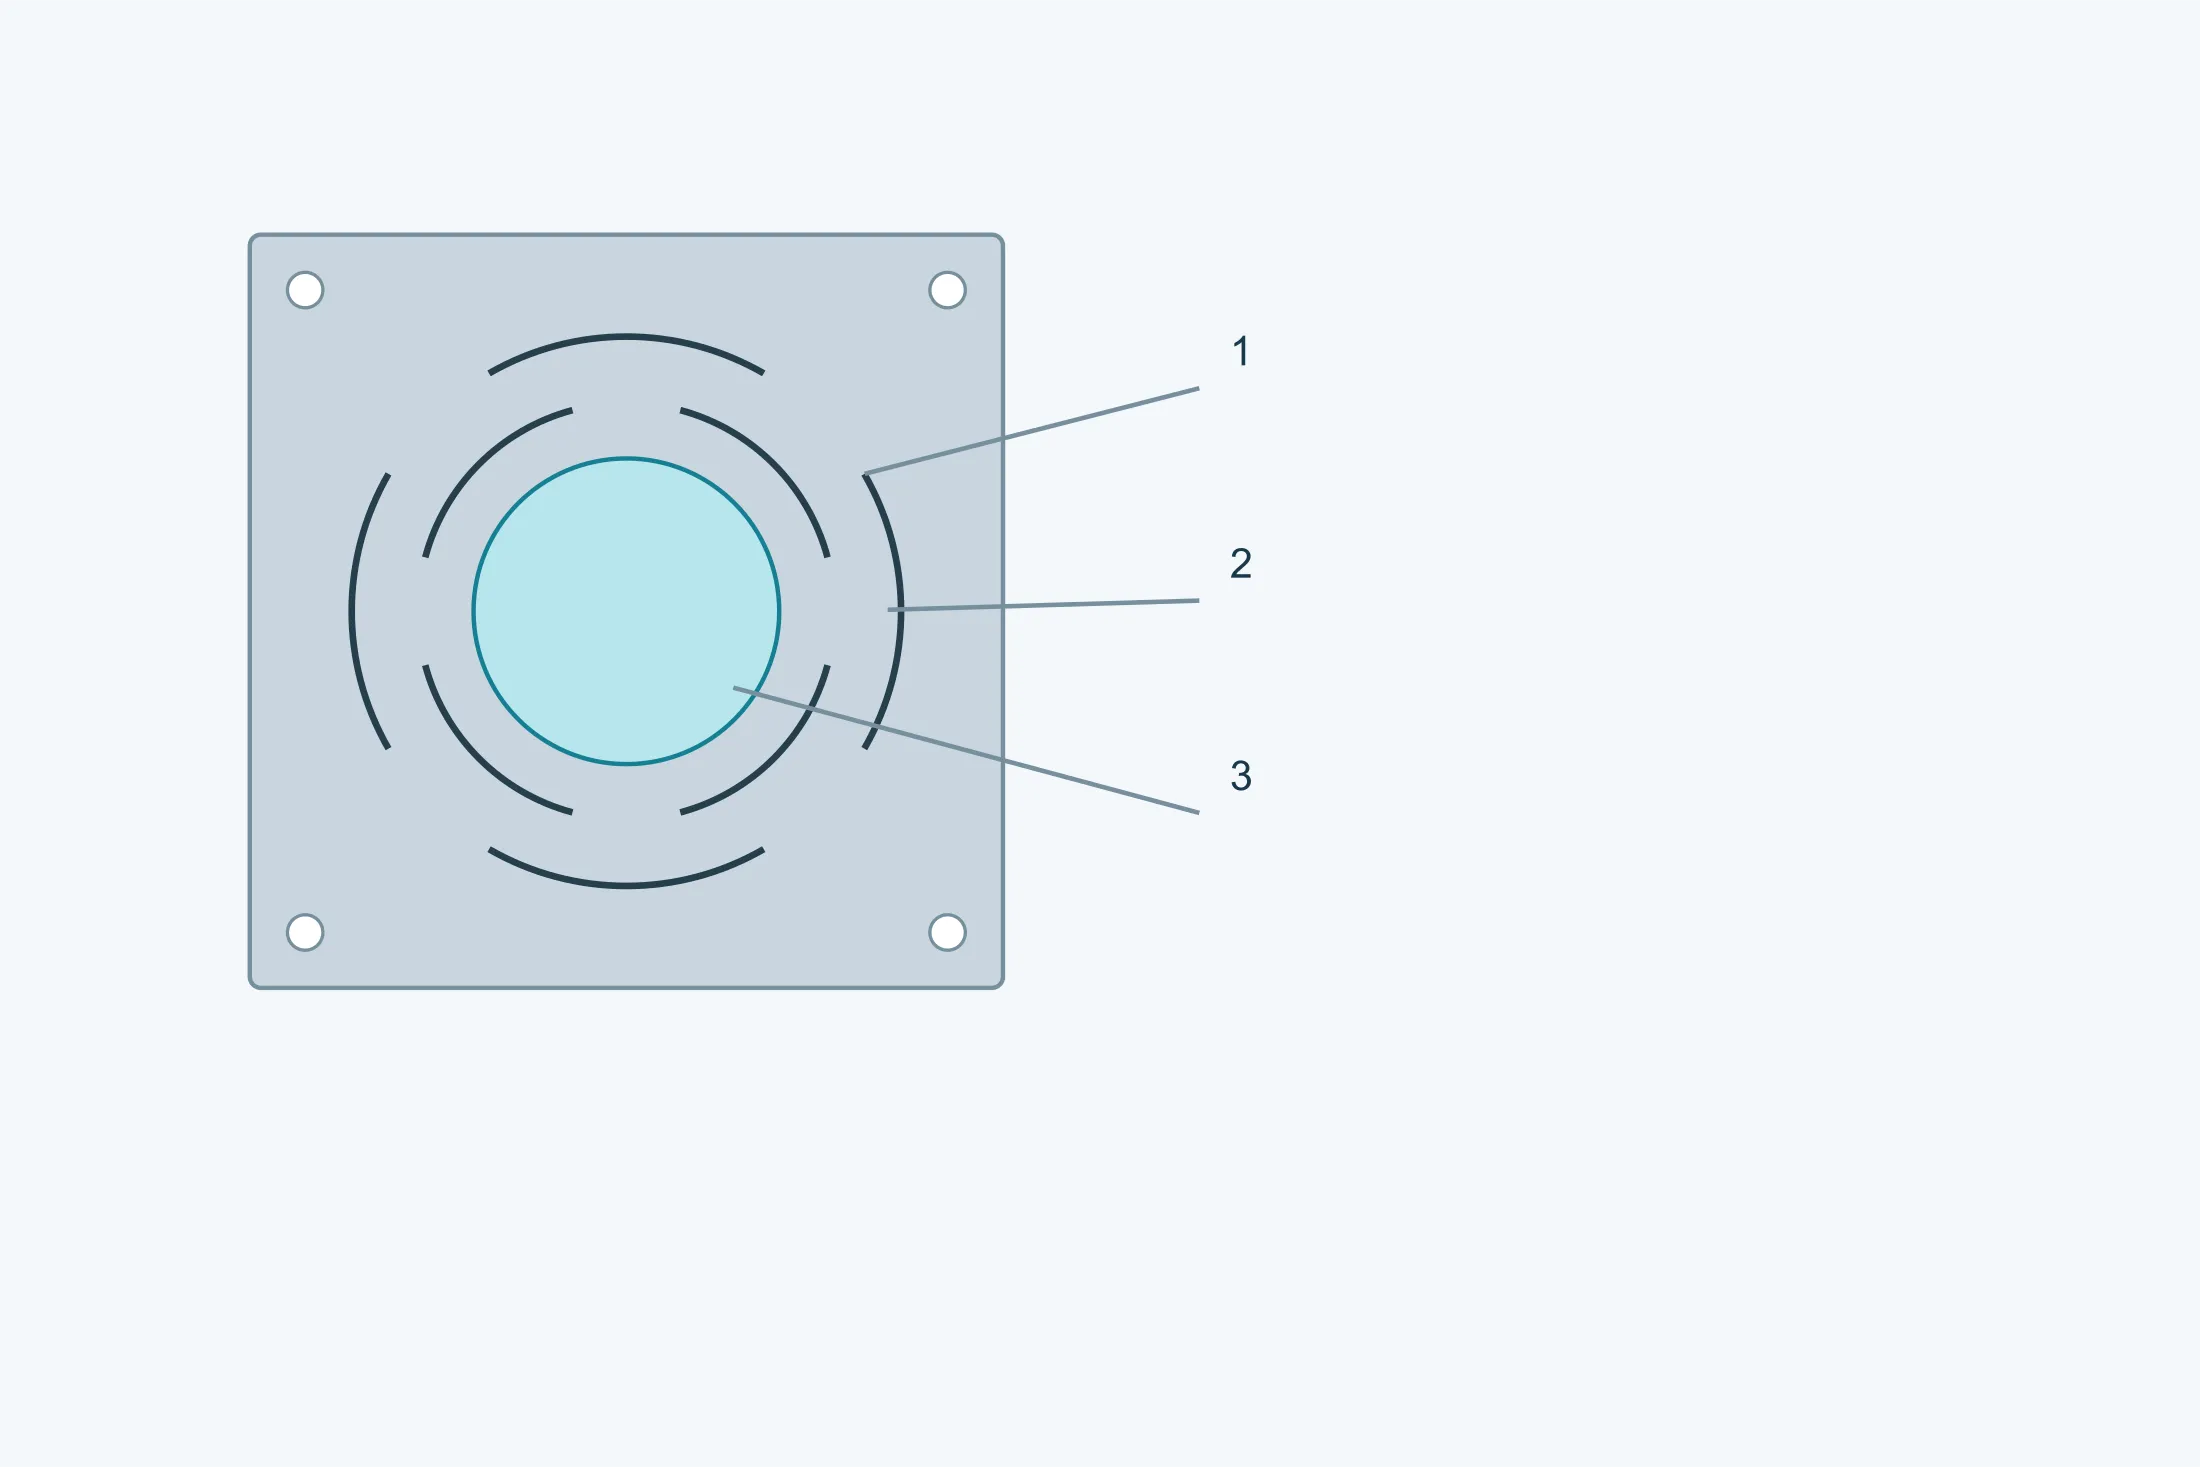
يفصل شق العملية الصفيحة على خط محدد دون إزالة كامل المنطقة المحيطة. يمثل الخط الرفيع موضع القطع، لا مجرى مفرغًا بعرض الخط نفسه. استبدال بعض التشذيب بالشقوق قد يقلل الهدر الموضعي.[6]
يجب تحديد نطاق عبارة «بلا هدر». حتى إذا لم ينتج الشق قصاصة منفصلة، فقد تبقى خسائر الحامل والثقوب والتشذيب ونهايات اللفافة. تعتمد الحركة على ترتيب الشقوق وطول المسار والاتصالات والتشوه. قد تركز المسارات القصيرة التشوه عند الجذور أو تؤثر في الحامل والمحطات المجاورة.
الحركة المقصودة أثناء التشكيل وظيفة تصميمية؛ أما الالتواء والانحناء والترهل وتغير الموضع غير المنضبط أثناء النقل فهي مشكلات أخرى. يجب أن يحتفظ الاتصال بمقاومة كافية للتغذية.[7]
الجسر بشكل S: المسار والحركة واستقرار النقل
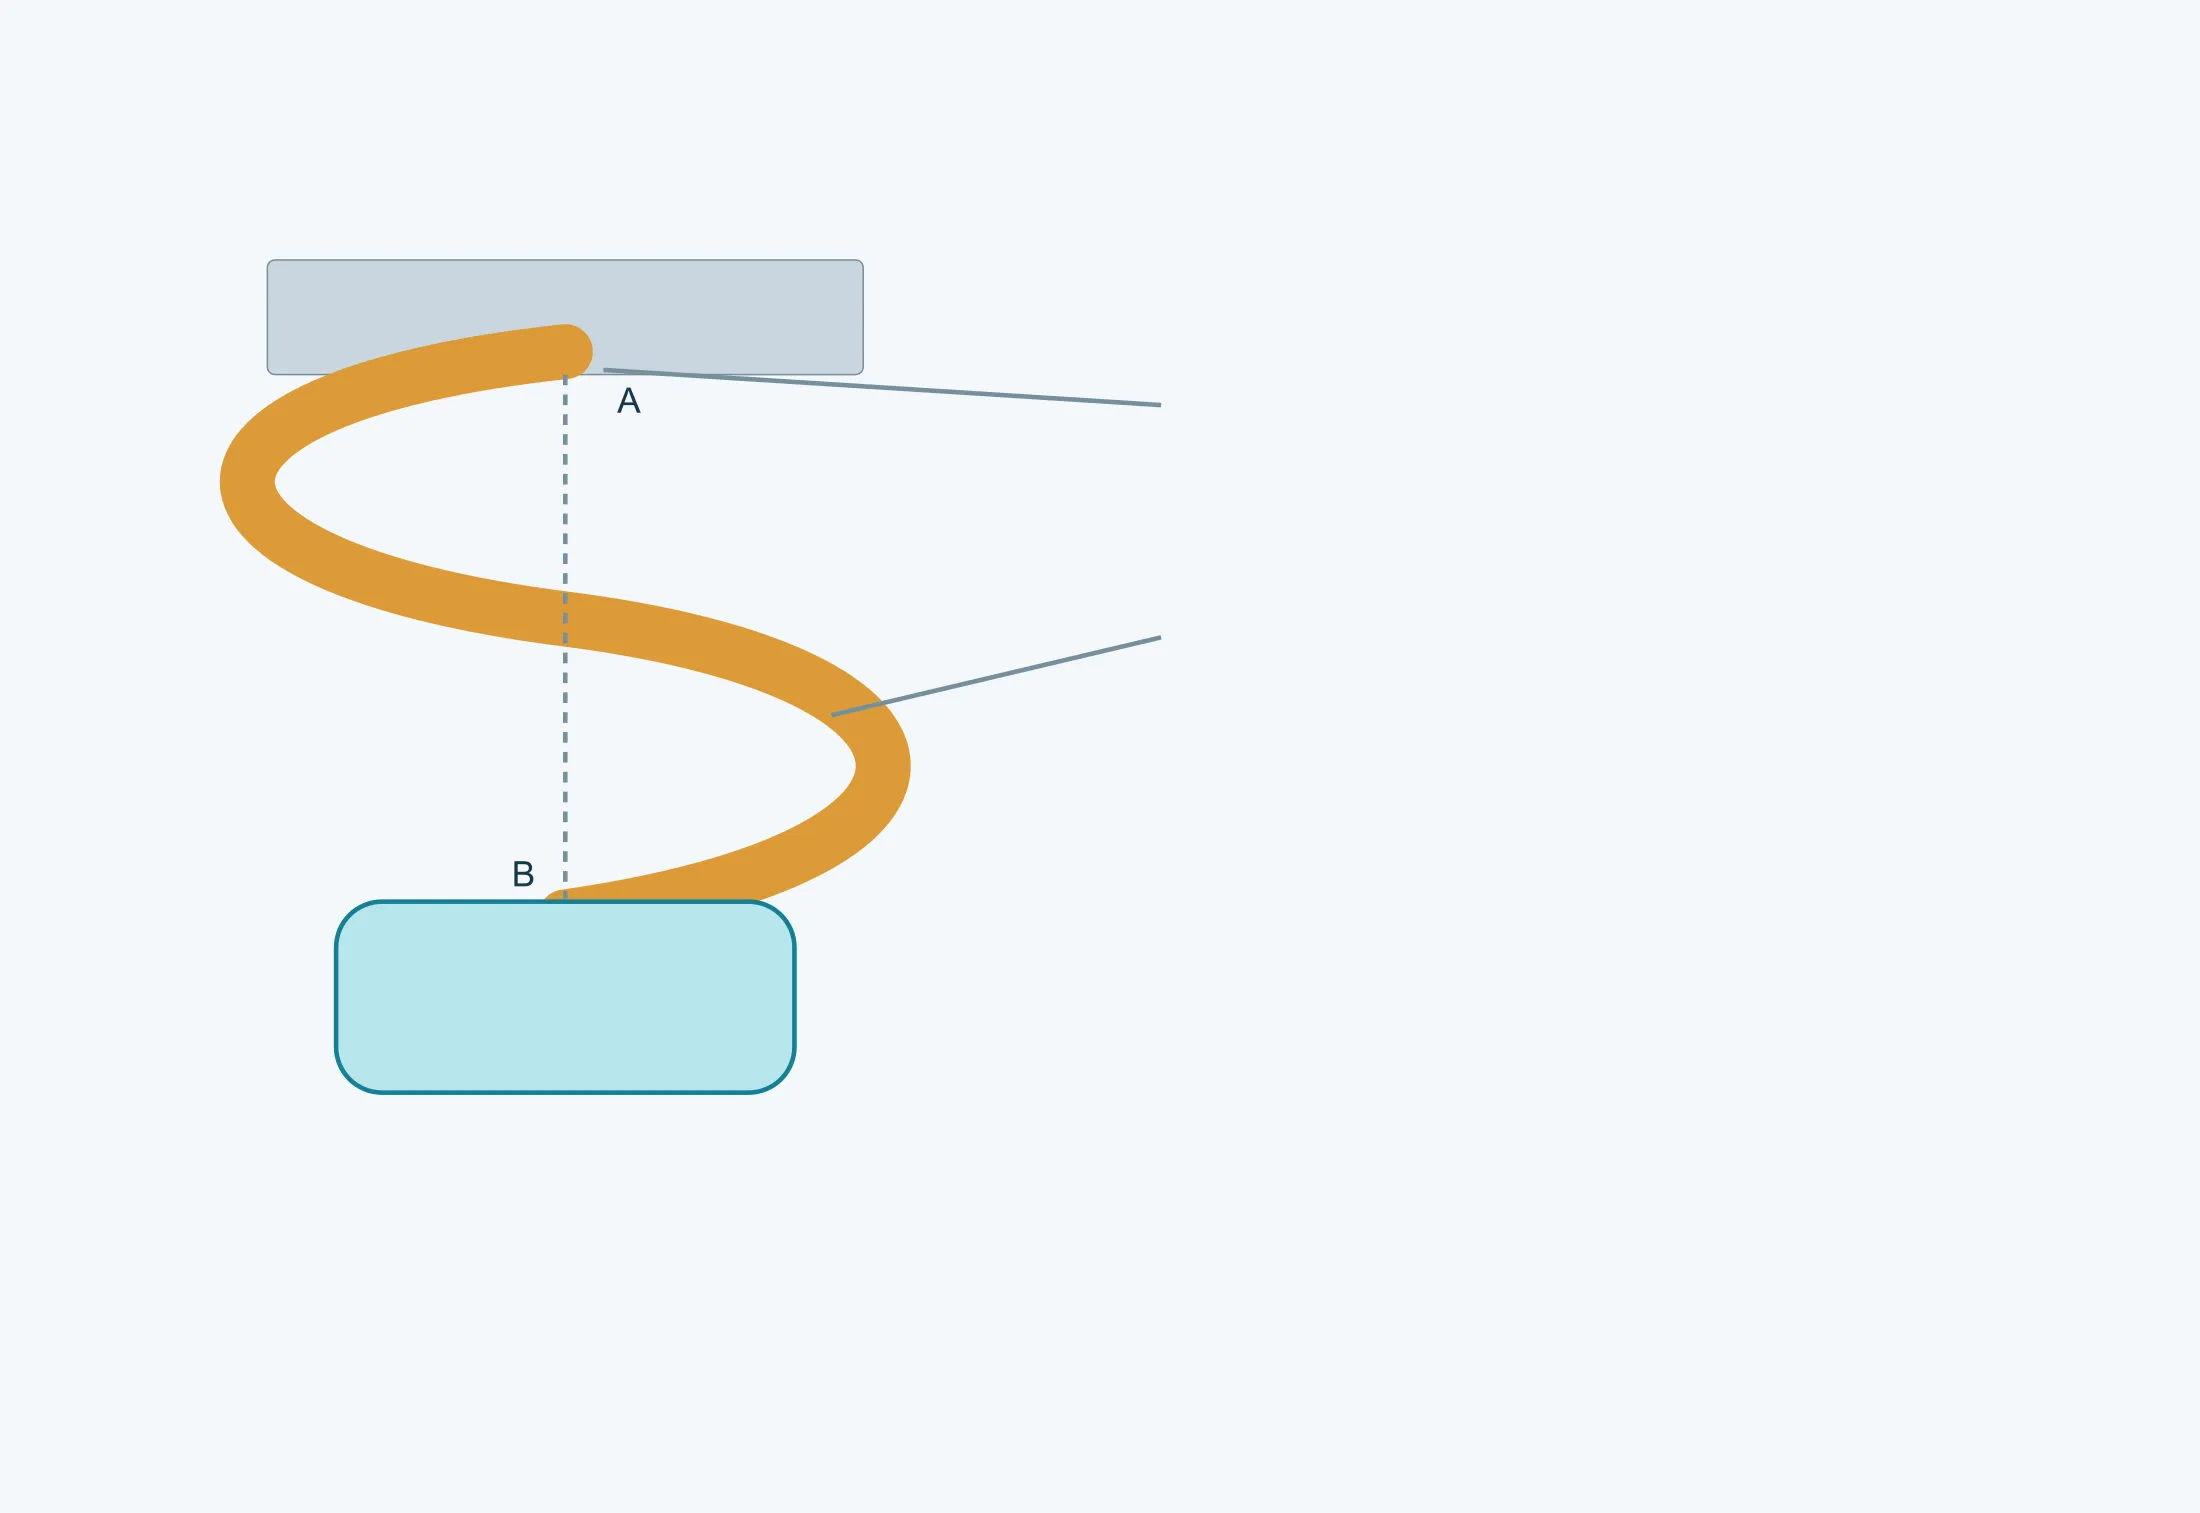
يترك الجسر بشكل S مسارًا منحنيًا بين نقطتي الاتصال. يمكن لتغير شكله استيعاب الحركة دون الاعتماد فقط على الاستطالة المحورية لوصلة مستقيمة قصيرة. يحدد الطول والعرض وأنصاف الأقطار وحالة المادة والقيود ومواقع الاتصال الاستجابة.[4]
يمكن تقييمه حين لا تكفي وصلة أقصر للحركة المطلوبة. إذا زاد الجسر وفتحات التفريغ عرض الشريط أو خطوة التغذية أو المساحة المزالة، فقد تنخفض الاستفادة من المادة؛ لكن شكل S وحده لا يثبت أنه الأقل استفادة.
وجدت دراسة استجابة ديناميكية وتشتتًا في التموضع أكبر للجسر S المدروس مقارنة بالجسر I. لذا تفحص حرية التشكيل واستقرار النقل معًا دون تعميم النتيجة على جميع الأشكال.[5] لا تستدعي القطع الكبيرة أو غير المنتظمة جسر S تلقائيًا؛ فالكتلة والبروز والدعامات وحيز الأدوات مهمة أيضًا، وقد تحتاج القطع الصغيرة إلى حركة كبيرة.
الفتحات الموضعية: التمييز بين الشق والثلمة والفتحة المغلقة
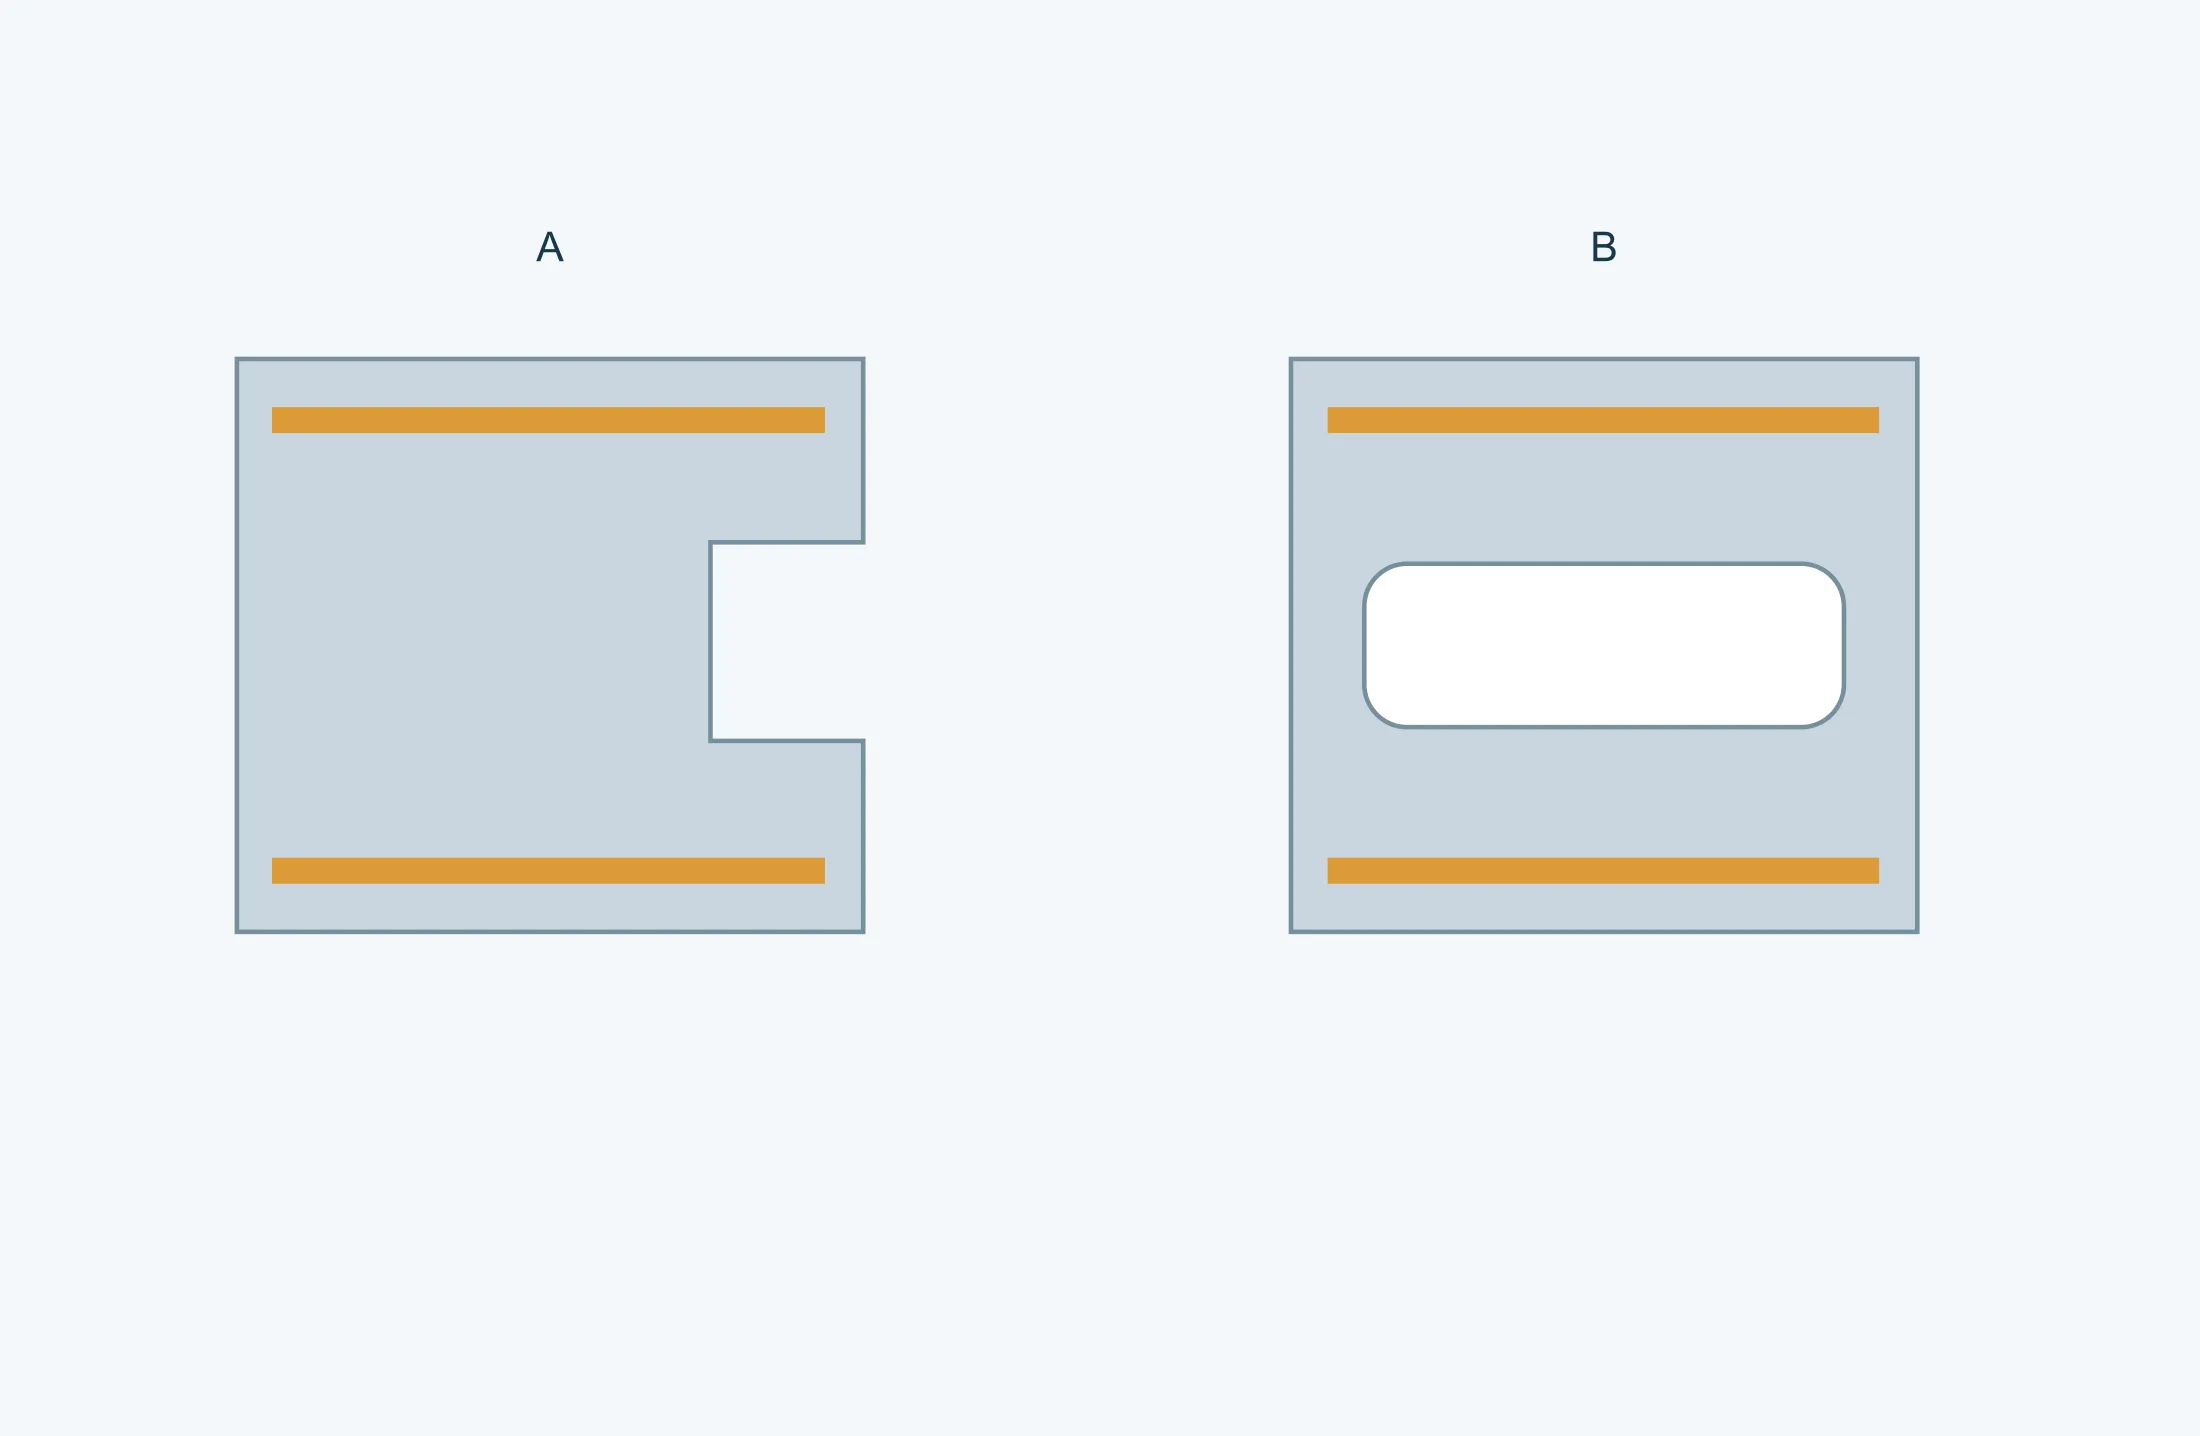
«فتحة تفريغ موضعية» تسمية وصفية هنا. يجب التفريق بين شق على خط، وثلمة مفتوحة على الحافة، وثقب أو شق طولي ذي محيط مغلق. التخريم بمحيط مغلق وعمل ثلمة بمحيط مفتوح عمليتان مختلفتان.[8]
نحدد القيد الذي يتحرر والاتصالات الباقية وكيفية انتقال الحمل. قد يعالج تغيير الشقوق أو المسارات نقص الحركة أو زيادة مادة العملية، لكن المقارنة تكون بين تخطيطات قابلة للتنفيذ للقطعة نفسها.
إضافة فتحة لا تحسن المرونة أو الاستفادة من المادة تلقائيًا. قد تقطع مسار الإسناد وتجمع التشوه عند الأطراف أو الجسور الضيقة. تفحص جميع المراحل حتى الفصل النهائي.[4] التسمية تصف خاصية وليست فئة قياسية للشريط.
رتب المحطات لإدارة الحمل وحركة القطعة
يجب أن تنجز كل محطة عملها دون الإضرار بما تحتاجه المحطات اللاحقة. قد ينشئ تسلسل نموذجي ثقوب التوجيه ثم يثقب الخصائص الداخلية وينفذ التشكيلات الأولية ويكمل ثنيات أو سحوبات إضافية ويعيد معايرة هندسة مختارة ثم يفصل القطعة. يعتمد التسلسل الصحيح على الهندسة وسلوك المادة ولا ينبغي نسخه من مخطط عملية عام.
يوزع صانع القالب العمل للحفاظ على قوة الشريط وإتاحة وصول أدوات التخريم وتجنب الحمل المركز. ولأن التشكيل قد يحرك الخصائص المجاورة، تثقب بعض الثقوب بعد الحركات الرئيسية بينما تنفذ أخرى مبكراً للتموضع. وقد تدعم المحطات خفيفة الحمل استعادة الشريط أو الاستشعار أو التصحيح المستقبلي. راجع العمليات التي تنشئ الأبعاد الحرجة وكيفية فحصها بعد التشكيل.
طابق افتراضات المادة والمكبس والتغذية
تؤثر درجة المادة وحالتها وسماكتها وحالة اللفافة في قوة القص والارتداد وحدود التشكيل والتزييت وتآكل القالب. أعط المورد مواصفة المادة المسموحة وقواعد الاستبدال بدلاً من اسم عائلة عام. وإذا كانت الموصلية أو المظهر أو الصلادة أو توافق الطلاء أو مقاومة التآكل وظيفية، فأرفق المتطلب بالرسم ومواصفة الشراء.
يعتمد المسار أيضاً على حمولة المكبس ومساحة القاعدة وارتفاع الإغلاق ومعدل الشوط ومعدات التغذية ومناولة اللفائف. ينبغي للمشتري طلب تأكيد توافق القالب والمكبس المقترحين. اذكر الغسل أو إزالة النتوء أو الطلاء أو المعالجة الحرارية اللاحقة لأن المناولة قد تحتاج حماية السطح والهندسة.
استخدم افتراضات حجم واقعية لاتخاذ قرار القالب
القالب التقدمي أصل إنتاجي، لذلك يحتاج عرض السعر إلى أكثر من كمية أمر الشراء الأول. قدم الاستخدام السنوي المتوقع وكمية الإصدار المعتادة والطلب الأقصى ومدة البرنامج وعدم يقين التوقعات. تساعد هذه المدخلات المورد في اختيار بنية القالب ومكونات التآكل ومستوى الأتمتة وتواتر الفحص وتخطيط الصيانة بما يناسب البرنامج، بدلاً من المبالغة أو التقصير في بناء الأداة.
قارن العروض على افتراضات البرنامج الكلية. وضح نطاق القالب والمكونات الاحتياطية أو المستهلكة وملكية القالب وتخزينه وسجلات صيانته. ويجب أن يذكر سعر القطعة أساس الحجم والمادة. إذا كان الطلب قابلاً للتغير، فاطلب عدة شرائح للحجم السنوي لإظهار أثر شراء المادة والإعدادات ومعدل الإنتاج.
خطط لبناء القالب وتجربته كدورات تعلم مضبوطة
اكتمال القالب لا يعني اعتماد الإنتاج. تتحقق التجارب المبكرة من تغذية الشريط ودخول دبابيس التوجيه وتوقيت المحطات وخروج القطعة وسلوك التشكيل وحالة القطعة النهائية. وقد يعدل المورد الخلوصات والأشكال والرقائق والضغط والتزييت أو إعدادات التغذية مع تطور أدلة التجارب. ينبغي الاتفاق على كمية العينات ونطاق القياس لكل مرحلة تجريب ذات معنى.
استخدم تجارب مرقمة ومراجعات رسم واضحة لإبقاء الملاحظات قابلة للتتبع. يجب أن يحدد تقرير التجربة القالب والمادة وظروف المكبس ذات الصلة والقياسات والعيوب والتصحيحات وحالة البنود المفتوحة. لا تطلق الإنتاج إلا بعد استيفاء العينات المتفق عليها وتقرير الأبعاد ودليل المادة وفحوص التشطيب أو التجميع لخطة الاعتماد.
حدد ضوابط الإنتاج وصيانة القالب قبل الإطلاق
لا تثبت قطعة تجريبية ناجحة وحدها استقرار عملية متكررة. قبل الإطلاق، حدد الخصائص المفحوصة عند الإعداد وأثناء التشغيل وعند الفحص النهائي. يمكن استخدام حساسات للتغذية وخروج القطعة وسوء التغذية أو حالات القالب الأخرى، بينما تؤكد الفحوص البعدية والبصرية الناتج. يجب أن تعكس خطة الضبط مخاطر القطعة الفعلية بدلاً من فحص كل بعد بالتواتر نفسه.
ينبغي أن تشمل الصيانة التنظيف والتزييت والشحذ واستبدال مكونات التآكل والتحقق بعد أعمال القالب. اسأل كيف تسجل أعداد الإنتاج وأحداث الصيانة وكيف يعود القالب المصلح إلى الإنتاج. إذا كان المشتري يملك القالب، فحدد التخزين والحفظ والوصول إلى السجلات والنقل والتقاعد قبل أمر الشراء.
أعد RFQ يتيح للهندسة تسعير المسار الحقيقي
أرسل ملفات 2D و3D مضبوطة والمادة والسماكة والأبعاد الحرجة ومتطلبات النتوء والمظهر والتشطيب والحجم السنوي وكمية الإصدار وعمر البرنامج. أرفق معلومات التزاوج وطريقة التجميع واحتياجات التغليف ووثائق الجودة المطلوبة والوجهة عندما تؤثر في التصنيع أو اللوجستيات. علّم الافتراضات التي يمكن للموردين مناقشتها خلال DFM بدلاً من إخفائها.
اطلب مسار العملية ونطاق القالب وخطة التجارب وتسليمات العينات وأساس سعر القطعة والمراحل والاستثناءات. يكشف العرض المفيد الافتراضات الهندسية ويمنح المشترين أساس مقارنة موحداً ويقلل خطر اعتماد السعر المنخفض على عمليات ناقصة أو فحص غير مكتمل أو قالب غير مناسب.
| مجال القرار | المعلومات المطلوب تقديمها أو طلبها | سبب أهميتها |
|---|---|---|
| وظيفة القطعة | المراجع والخصائص الحرجة وسياق التزاوج وجهة النتوء والأسطح التجميلية | تحمي المتطلبات التي تقود قرارات الشريط والمحطات |
| المادة | الدرجة والحالة والسماكة وحالة اللفافة والاستبدالات المعتمدة | تؤثر في التشكيل والقوة والارتداد وتآكل القالب |
| مخطط الشريط | اتجاه التغذية والخطوة وعرض الخام والحامل ودبابيس التوجيه ونقطة الفصل | يربط استخدام المادة بالتغذية ودعم القطعة |
| خطة المحطات | تسلسل التخريم والتشكيل والمعايرة والاستشعار والفصل | يبين كيفية إنشاء الهندسة الحرجة وحمايتها |
| الطلب | الاستخدام السنوي وحجم الإصدار والذروة ومدة البرنامج | يحدد أساس بناء القالب وتسعير القطعة |
| التجارب | مراحل التجربة وكميات العينات وتقارير الأبعاد ومسؤول الاعتماد | تنشئ مساراً مضبوطاً من بناء القالب إلى الإطلاق |
| ضبط الإنتاج | فحوص الإعداد والفحوص أثناء العملية والحساسات وسجلات الصيانة | يدعم التكرارية بعد التجربة المعتمدة |
| النطاق التجاري | ملكية القالب والاحتياطيات والتخزين والصيانة والاستثناءات والمراحل | يمنع مقارنة العروض على افتراضات مختلفة |
- MISUMI — Pilot, material and guide relationships
- MISUMI — Bridge and carrier
- Cimatron 2026 — Strip Web
- AutoForm Engineering — EP 3654225 B1
- Dylan Budnick (2022) — A Methodology for Data-Informed Process Control in Progressive Die Sheet Metal Forming
- Komacut — Design Tips for Stamping Parts with Progressive Dies
- MISUMI — Method for Connecting Blanks
- 《金属板材成形》2024年第10期 — 冲压术语:冲压工艺篇
- Hexagon — FormingSuite Professional 2021.1 Quick Start Guide
- MISUMI — Structure of Drawing Dies: Redrawing Die 1 / 2 (#039–040)