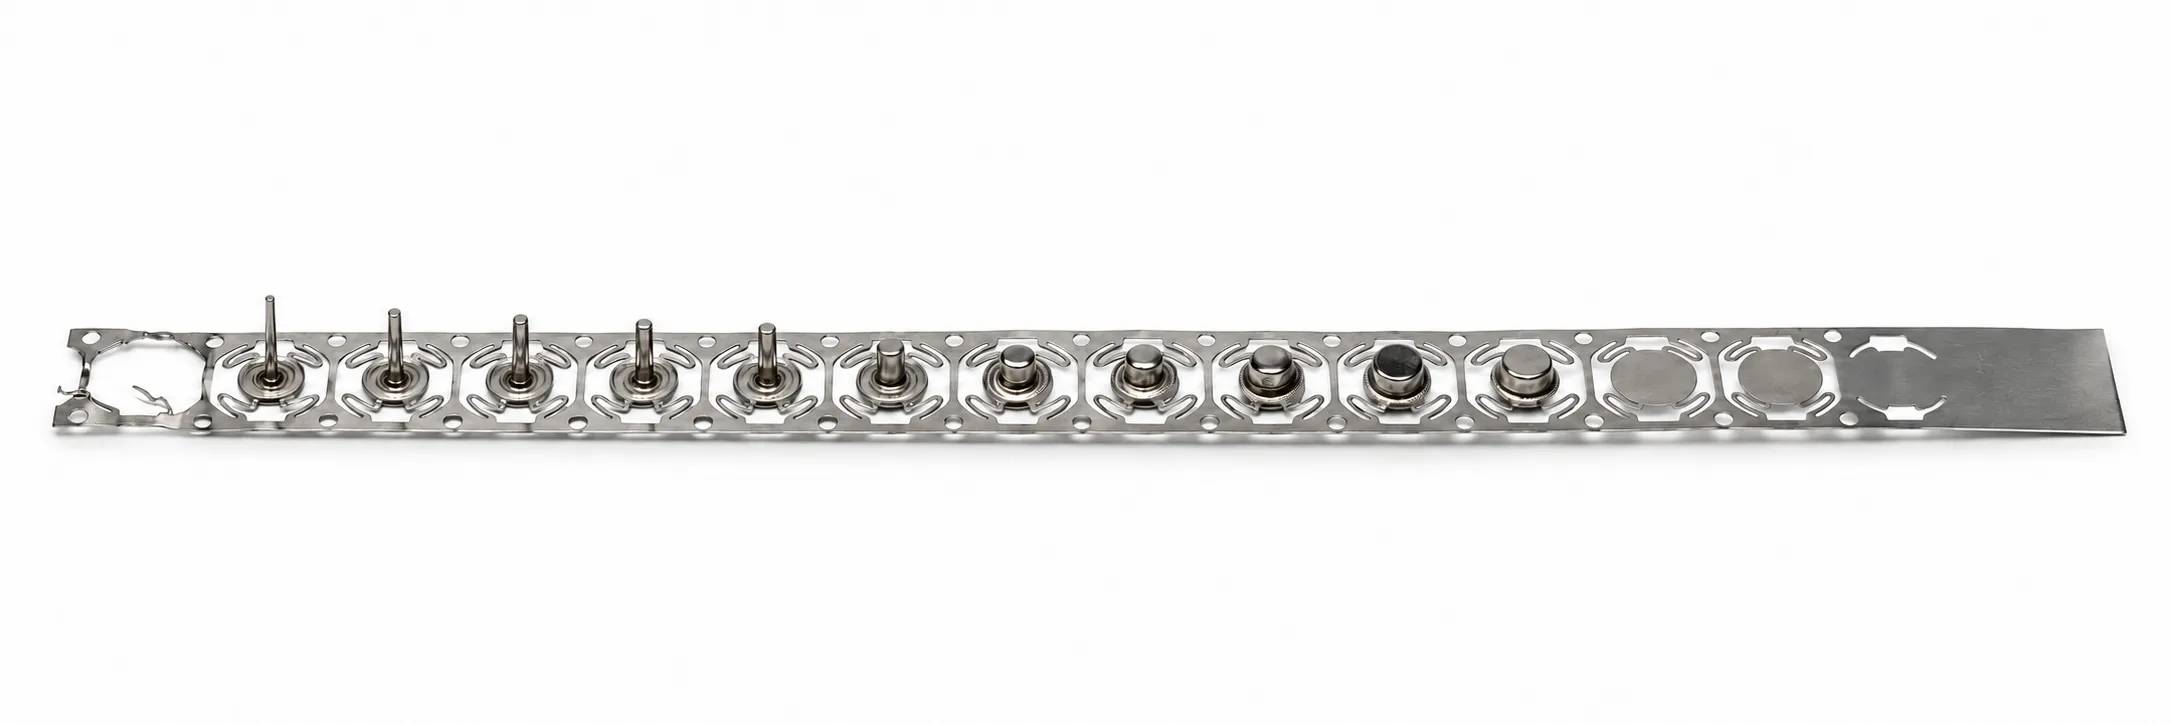
Progresif kalıp presleme; metal şerit birden fazla istasyonda ilerlerken delme, şekillendirme, yeniden kalıplama ve ayırma operasyonlarını birleştirebilir. Sonuç, kalıp yapılmadan önce verilen parça yönü, taşıyıcı tasarımı, özellik sırası ve şerit konumu kararlarına bağlıdır.
OEM alıcısı için pratik soru; çizimin, beklenen hacmin ve onay planının kararlı bir üretim rotasını destekleyip desteklemediğidir. Bu rehber, rotayı şekillendiren girdileri ve tekliften tekrarlı üretime kadar istenmesi gereken kayıtları açıklar.
Kalıbın koruması gereken parça gereksinimleriyle başlayın
Progresif takımı yalnızca 2D profilden değil, parçanın işlevinden hareketle planlayın. Eşleşen arayüzleri, datumları, kritik delikleri, temas alanlarını, şekillenmiş yükseklikleri, çapak yönünü, kozmetik yüzleri ve takım izi olmaması gereken yüzeyleri belirleyin. Bu gereksinimler hangi özelliklerin desteğe ihtiyaç duyduğunu ve sonraki şekillendirmenin önceki işi nerede bozabileceğini gösterir.
İşlevsel gereksinimleri antetteki varsayılan toleranslardan ayırın. Her yerde sıkı tolerans, kalıp ayrıntısı, yeniden kalıplama operasyonları ve kontrol emeği ekleyebilir. Uyum veya montajı yöneten ölçüleri işaretleyin ve tasarımı etkilediğinde eş parça bağlamını verin. Şerit yerleşimi takımın temeli olmadan önce açık soruları DFM incelemesinde çözün.
Özellikleri şerit desteği ve takım erişimini düşünerek tasarlayın
Progresif kalıp, zımbalar ve şekillendirme elemanları girip çalışırken ve geri çekilirken şeridi tutmalıdır. Kenara yakın delikler, dar köprüler, derin şekiller, kısa flanşlar ve birbirine yakın özellikler ara istasyonlarda parçayı desteklemek için yetersiz malzeme bırakabilir. Sorun yalnızca tek bir özelliğin yapılabilirliği değil, kısmen şekillenmiş şeridin sonraki tüm istasyonlarda bükülmeden, uzamadan veya konumunu kaybetmeden ilerleyebilmesidir.
Delik-kenar ilişkilerini, büküm rahatlatmalarını, iç yarıçapları, tırnakları, kabartmaları, kesik bükümleri ve açıklıkları tek sistem olarak inceleyin. İşlevi değiştirmeden hareket edebilen özellikleri kaydedin; küçük bir değişiklik taşıyıcıyı koruyabilir veya bir istasyonu kaldırabilir. Şerit yönü hem kenar yönünü hem malzeme davranışını etkilediğinden çapak tarafını ve hadde yönü kısıtlarını belirtin.
Şerit yerleşimini adım, taşıyıcı ve pilotlar etrafında oluşturun
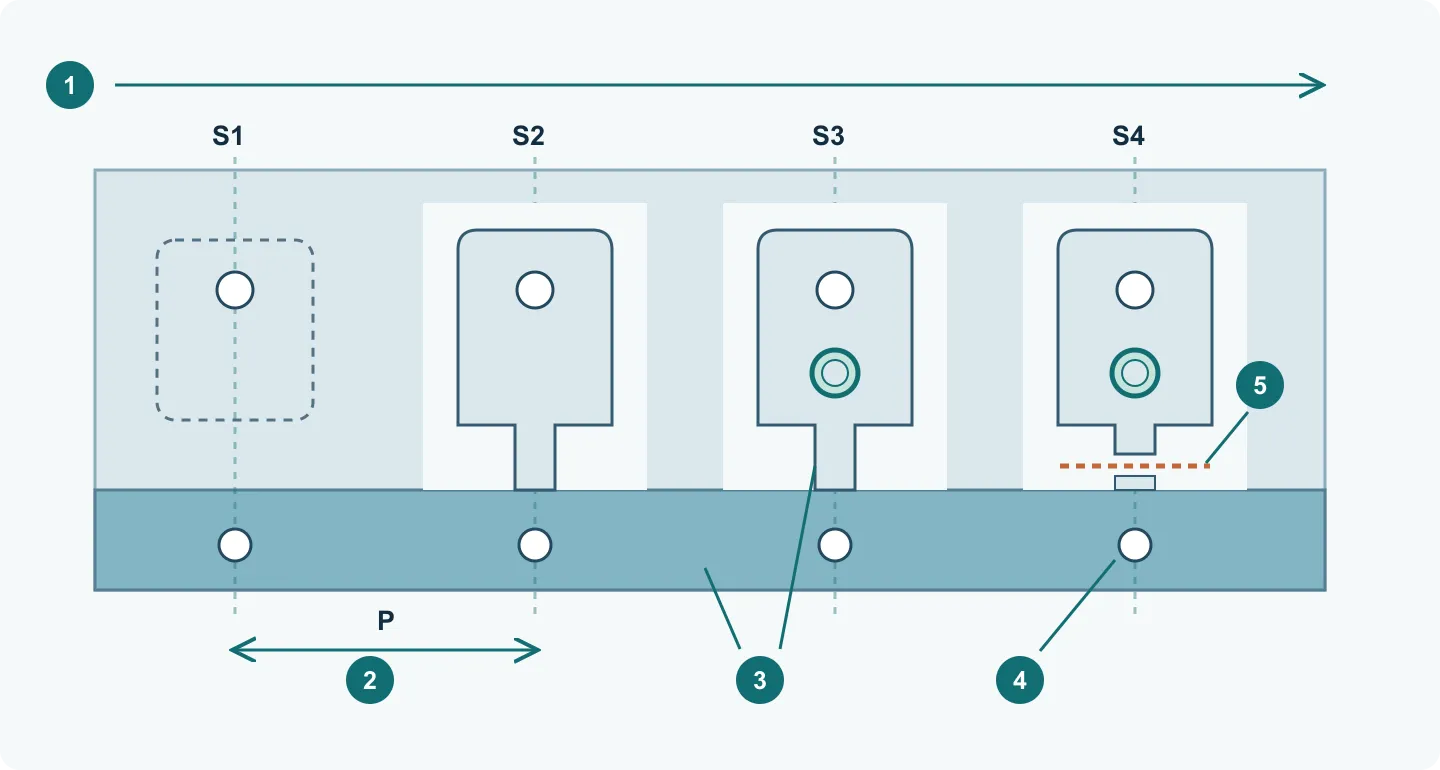
Şerit yerleşimi, bobin malzemenin her pres vuruşunda bitmiş parçaya nasıl dönüştüğünü gösterir. Parça yönünü, besleme yönünü, adımı, şerit genişliğini, taşıyıcı konumunu, hurda köprülerini ve ara şekillerin sırasını belirler. Malzeme kullanımı önemlidir; ancak teorik olarak en az hurdalı yerleşim her zaman en güvenilir değildir. Şerit her şekillendirme operasyonunda beslenmek, konumlanmak ve işi desteklemek için yeterince rijit kalmalıdır.
P adımı, vuruş başına nominal ilerlemedir; kalıp boyu veya mutlaka bitmiş parçanın boyu değildir. Sürücü şeridi ilerletir, pilotlar hazırlanmış deliklere girerek kalan konum hatasını düzeltir. Şerit kılavuzu, sürücünün bırakması ve pilotun giriş zamanı uyumlu olmalıdır. Pilotlar hasarlı taşıyıcıyı düzeltemez veya sınırsız besleme hatasını telafi edemez.
- Bir parçayı S1–S4 boyunca izleyin: pilot ve işlev deliklerini delme → bağlantıyı koruyarak dış konturu kesme → kabartma → son kesim. Aynı vuruşta diğer istasyonlarda başka parçalar bulunur; bu bir öğretim sırasıdır, zorunlu kalıp tasarımı değildir.
- Sürekli taşıyıcıyı ve parçayı ona bağlayan köprüyü bulun. Destek gerektiren son işlem bitmeden bunlar kesilmemelidir.
- Şekillendirme veya kabartmadan sonra pilot deliği kenarlarını ve çevredeki şeridi kontrol edin. Bozulmuş delikler, uzamış bağlantılar veya sıkışmış hurdalar, istasyon aralığı doğru olsa bile konumlandırmayı bozabilir.
Adım başına malzemeyi hesaplayın, kapsam dışını ayırın
Hesap örneği: tek sıralı yerleşimde her adımda bir parça çıkar. Şerit genişliği W = 40 mm, adım P = 30 mm ve delikler çıkarıldıktan sonraki net açınım alanı A = 720 mm² olsun. Adım başına tüketilen alan W × P = 1.200 mm²; teorik kullanım A / (W × P) = %60 olur. Kalan %40, taşıyıcı ve delik hurdaları dahil yerleşim firesidir.
Adım başına n parça için, parçalar çakışmıyorsa n × A / (W × P) kullanın. Bu geometrik oran rulo uçlarını, başlangıç parçalarını ve retleri içermez. Taşıyıcıyı daraltmak hesaplanan oranı artırırken beslemeyi kararsızlaştırabilir; şerit kararlılığını, kabul edilen üretimi ve hurda tahliyesini birlikte değerlendirin.
Progresif çekme şerit tasarımı: taşıyıcı, köprü ve istasyonların uyumu
Progresif çekme, şerit veya rulo malzemeyi ardışık çekme işlemleriyle şekillendirir.[8] Kararlı üretimde istasyonlar farklı aşamalardaki parçaları aynı anda işler; tek bir parça ise ardışık vuruşlarla bu istasyonlardan geçer.
Taşıyıcı (carrier), parçaları taşıyan sürekli bölgedir. Bağlantı köprüsü (web), parçayı taşıyıcıya veya komşu taslağa bağlar. Hepsi aynı sacdan gelir; son üründe kalmayan malzeme de gerekli bir proses işlevi görebilir.[3][4]
Esnek köprü (stretch web veya compliant web), bağlantı uçlarının göreli hareketine uyum sağlar. Bu, tüm deformasyonun elastik olduğu veya hareketin yalnızca eksenel uzamayla sağlandığı anlamına gelmez.[3][4]
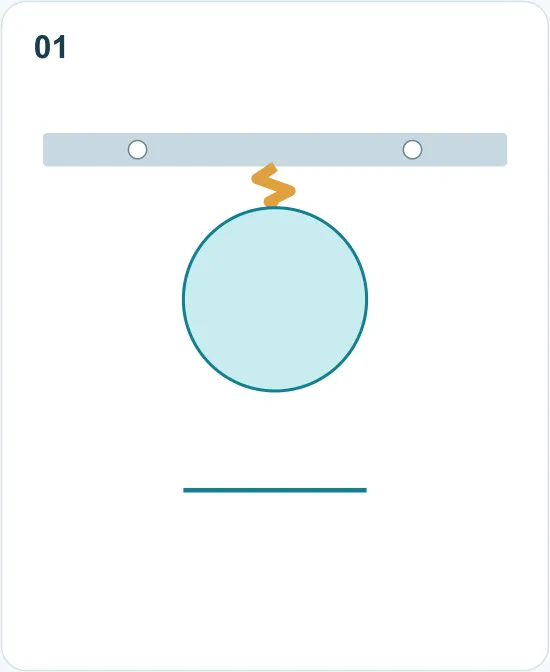
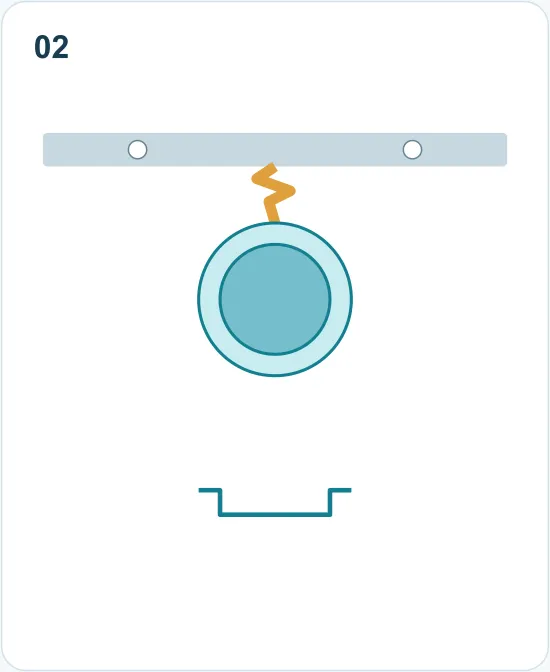
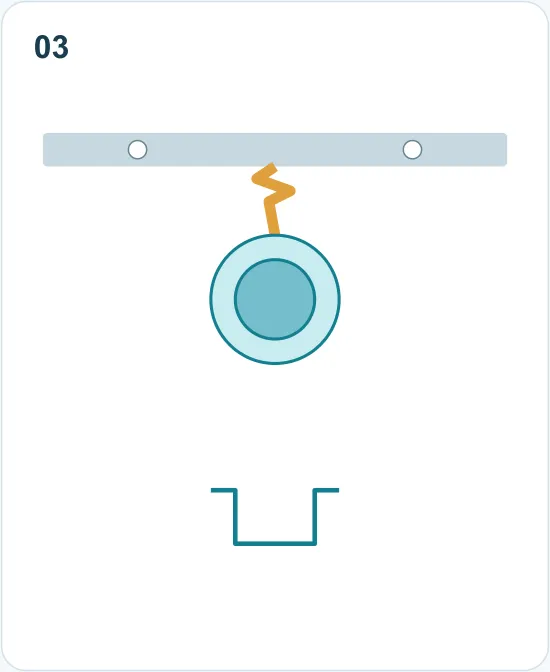
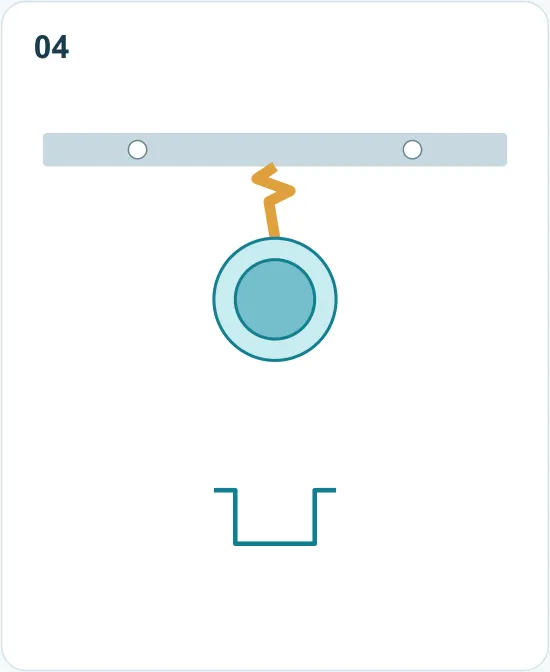
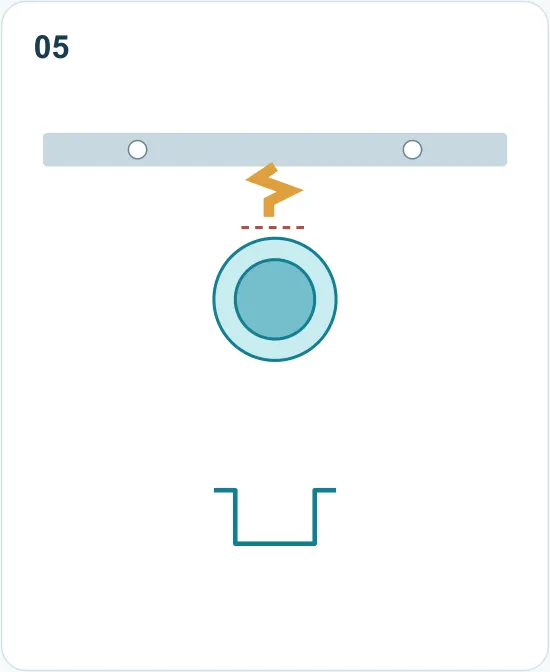
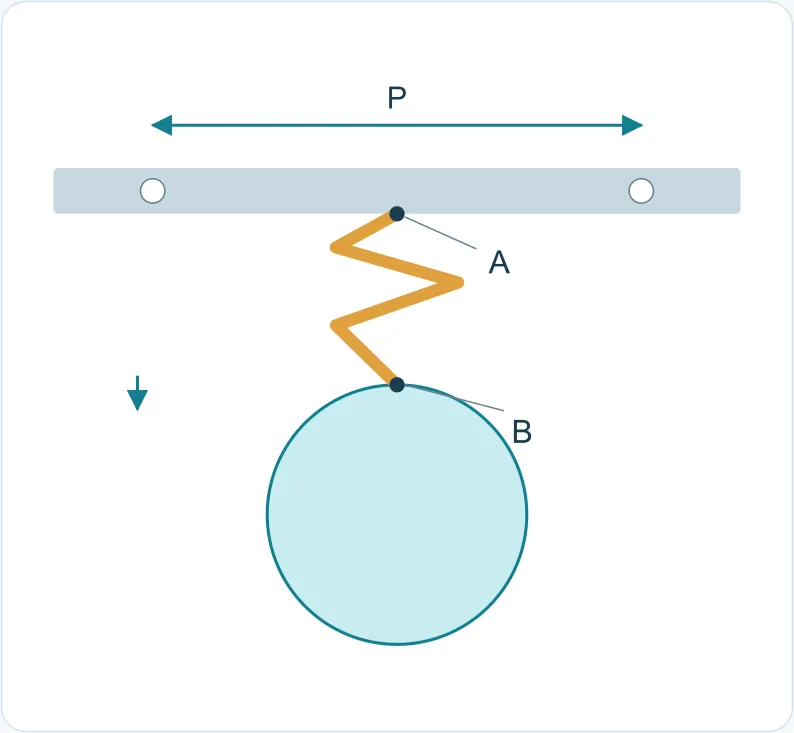
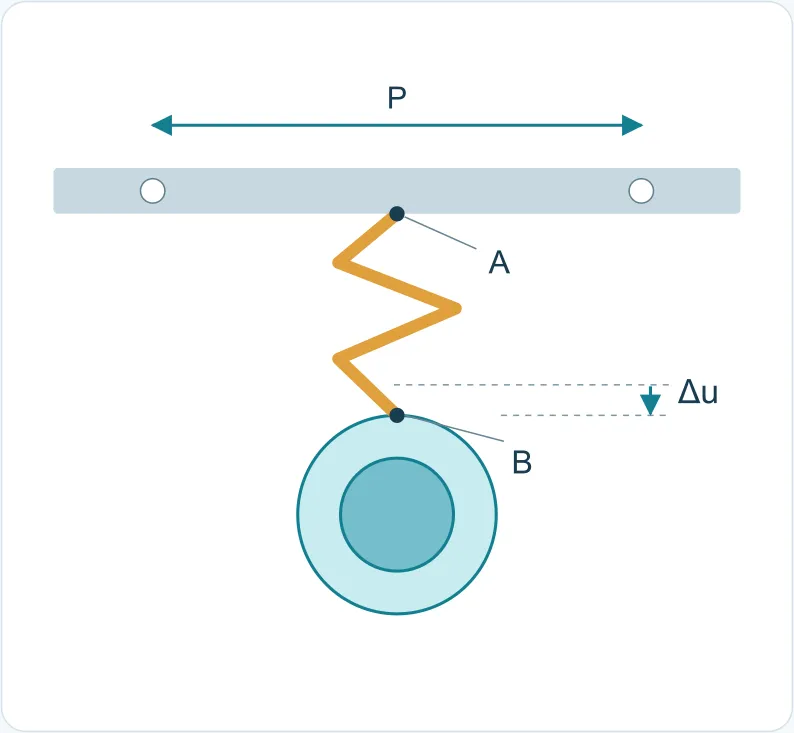
Bağımsız ilke çizimi, ölçekli değildir. Boyut önermez; elastiklik, hareket sınırı veya güvenliği doğrulamaz. A/B bağlantı uçlarıdır; P nominal adım, Δu göreli harekettir. Kap görünümlerinin çap değişimi tutarlıdır; radyüs, kalınlık ve takımlar gösterilmez.
| Öğe | Görev | Kontrol |
|---|---|---|
| Taşıyıcı | Parçaları birleştirir ve taşır | Kesilerden sonra süreklilik; pilot ve destek bölgeleri |
| Köprü (web) | Parça, taşıyıcı veya komşu taslağı bağlar | Uçlar, kökler, yol, ayırma ve gereken esneklik |
| Pilot deliği | Konumlama pilotunu alır | Çevre malzemenin bozulması |
| Kesiler ve hurda alanları | Konturu ve proses alanını serbest bırakır | Kalan destek ve hurda çıkışı |
| Adım P ve genişlik B | Nominal ilerleme ve enine ölçü | Taslak, bağlantı, takım ve hareket alanı |
Çekme sırasında yerel hareketi karşılamak
Çekmede çevredeki malzeme şekillendirme bölgesine akar. Hareketli kenara bağlı köprü bu yer değiştirmeyi karşılamalıdır. Aşırı kısıtlama köprüye veya parçaya zarar verebilir; yetersiz taşıma rijitliği tekrarlanabilir beslemeyi bozabilir.[4]
Flanşlı kap örneğinde A taşıyıcı ucunu, B taslak ucunu gösterir. B kap yönüne ilerlediğinde köprü B’nin A’ya göre hareketini karşılamalıdır. Pilot delikleri arasındaki nominal P mesafesi tasarım referansıdır; taşıyıcının ve deliklerin gerçek bozulması ayrıca incelenir. Hareket kapasitesi ile konumlama kararlılığı ayrı doğrulanır.[4][5]
Köprüyü genişletmek veya daha fazla boşaltma kesisi eklemek tek başına çözüm değildir. Malzeme çekilmesi, uç hareketi, parça kararlılığı, konumlama ve son ayırma erişimi birlikte değerlendirilir.[3][4]
Distinguish nominal pitch from local movement
Consider a flanged cup on a single-side carrier. A is the carrier attachment and B is the attachment at the blank edge. If the flange edge at B moves toward the cup during drawing, the web must accommodate B moving relative to A. This does not permit uncontrolled displacement of the carrier pilot holes.
the attachment-motion diagram uses nominal pilot-hole spacing P as a layout reference and compares local states before and after forming. Actual carrier and hole-spacing distortion still need examination. A design intention to retain P is not evidence of stable location. Check web movement capacity and carrier stability separately.[4][5]
Malzemeyi serbest bırakırken kontrolü korumak
Flanşlı kap için aday rota: pilot delikleri ve ilk boşaltmalar, köprüleri koruyarak taslak konturu, ilk çekme, gerekirse yeniden çekme ve kalibrasyon, kenar kesme ve işlevsel işlemler, son ayırma. İstasyonlar bölünebilir, birleştirilebilir veya yeniden sıralanabilir.
Gösterilen silindirik kapta yeniden çekme çapı küçültür ve derinliği artırır; malzeme duvar ve flanş arasında yeniden dağılır. Üst görünüş ve eksenel kesitte çap değişimi tutarlıdır. Radyüs, kalınlık ve takımlar gösterilmez; çizimden açınım hesaplanmaz.[10]
Her aşamada neyin kesildiğini, neyin bağlı kaldığını ve sonraki konumlamayı belirtin. Erken büyük kesiler desteği kaldırabilir; geç serbest bırakma taşıyıcıyı deforme edebilir. Hassas işlevsel delikleri bitmiş parça referanslarından planlayın ve sonraki deformasyonu kontrol edin. Son yükseklik tek başına çekme sayısını belirlemez; malzeme durumu, taslak, radyüsler, baskı ve yağlama önemlidir. Ara tavlama veya hat dışı işlem, sürekli üretim düzenini değiştirir.
| Proses durumu | Kesilen ve korunan malzeme | Bağlantı ve konumlama |
|---|---|---|
| Kesilerden sonra | Taşıyıcı, köprü ve pilot alanlarını koru | Taşıma yolu ve destekleri koru |
| İlk ve yeniden çekmede | Malzemeyi taşı ve engelleyen alanı serbest bırak | Takımlar parçayı kontrol eder; köprü uç hareketini karşılar |
| Kaldırma ve besleme sonrası | Kap taşıyıcıya bağlı kalır | Geçişi ve konumlama aralığına varışı kontrol et |
| Kenar kesme, işlevler, ayırma | Özellikleri tamamla ve bağlantıları kaldır | İşleme ve parça alma desteğini ayırmaya kadar koru |
Bunlar açıklayıcı durumlardır; dört istasyon şartı değildir. Dağılımı malzeme, geometri ve takımlar belirler.
Follow what remains connected and how it is located
These states explain the process, not a four-station requirement. Material, geometry and actual tools determine whether operations are split, combined or reordered.
Taşıyıcı düzenini seçmek
Tek veya çift taraflı taşıyıcı destek yerleşimini; sabit veya esnek köprü ise bağlantı davranışını tanımlar. Bunlar birleştirilebilen farklı tasarım boyutlarıdır. Aynı parça, malzeme ve hedef üretim üzerinden karşılaştırın.[3][5]
| Taşıyıcı düzeni | Destek | Kontrol |
|---|---|---|
| Tek taraf | Taşımayı bir tarafta topla | Dönme, yanal salınım, destek ve pilotlar |
| Çift taraf | Her iki taraftan destekle | Genişlik, boşaltmalar ve akış kısıtları |
Bağlantı davranışını seçmek
Bağlantıyı gerekli harekete göre seçin. Her iki taşıyıcı düzeninde destek, köprü kökleri, komşu parçalar ve ayırma erişimini kontrol edin. Besleme sonundaki salınımı ve konumu kaldırma/besleme hareketleriyle birlikte değerlendirin.[3][5]
| Bağlantı | Hareket ihtiyacı | Kontrol |
|---|---|---|
| Sabit | Sınırlı göreli uç hareketi | Taşıyıcıya, komşu parçalara veya pilotlara hareket aktarımı |
| Esnek | Bağlantı yoluyla hareketi karşıla | Kökler, besleme sonrası yatışma ve kesme erişimi |
A web must do more than accommodate motion: the workpiece must also arrive in a suitable position. Review its dynamic response together with lifting and feeding.[5]
Adım, şerit genişliği ve malzeme kullanımını karşılaştırmak
P nominal besleme adımı, B şerit genişliğidir. İlk taslak, ara şekiller, köprü hareketi, takım sınırları ve hurda yolu için alan gerekir. Küçük bir bitmiş kap aynı ölçüde küçük başlangıç taslağı gerektirmez.
Aynı parça için kararlı net malzeme kullanımını η = nAnet/(BP) × 100% olarak tanımlayın. n her adımda üretilen adettir; Anet bitmiş parçada kalan malzemenin başlangıç sacındaki eşdeğer alanıdır, mm²; B ve P mm’dir. Şekillenmiş parçanın üst izdüşümünü veya sonraki kesim hurdasını içeren taslak alanını kullanmayın.
Net hacimden Anet = Vnet/t₀; net kütleden Anet = mnet/(ρt₀). t₀ başlangıç kalınlığı, ρ aynı malzemenin yoğunluğudur. mm, mm³ ve g ile yoğunluğu g/mm³ alın. Kaplama, bağlantı elemanları ve başlangıç sacından gelmeyen malzemeleri kütleden çıkarın.
Örnek: n = 1, Anet = 2600 mm², B = 70 mm, P = 60 mm için yaklaşık %61,9; P = 56 mm için yaklaşık %66,3 bulunur; yeni düzende proses ve hareket boşluğu korunmalıdır. Baş ve son malzeme, ret parçalar ve hurda geri kazanım değeri dışarıdadır. Kalite, sürdürülebilir hız, duruş ve bakımı da karşılaştırın; daha iyi aritmetik üretilebilirliği kanıtlamaz.
Konumlama, kaldırma ve beslemeyi eşleştirmek
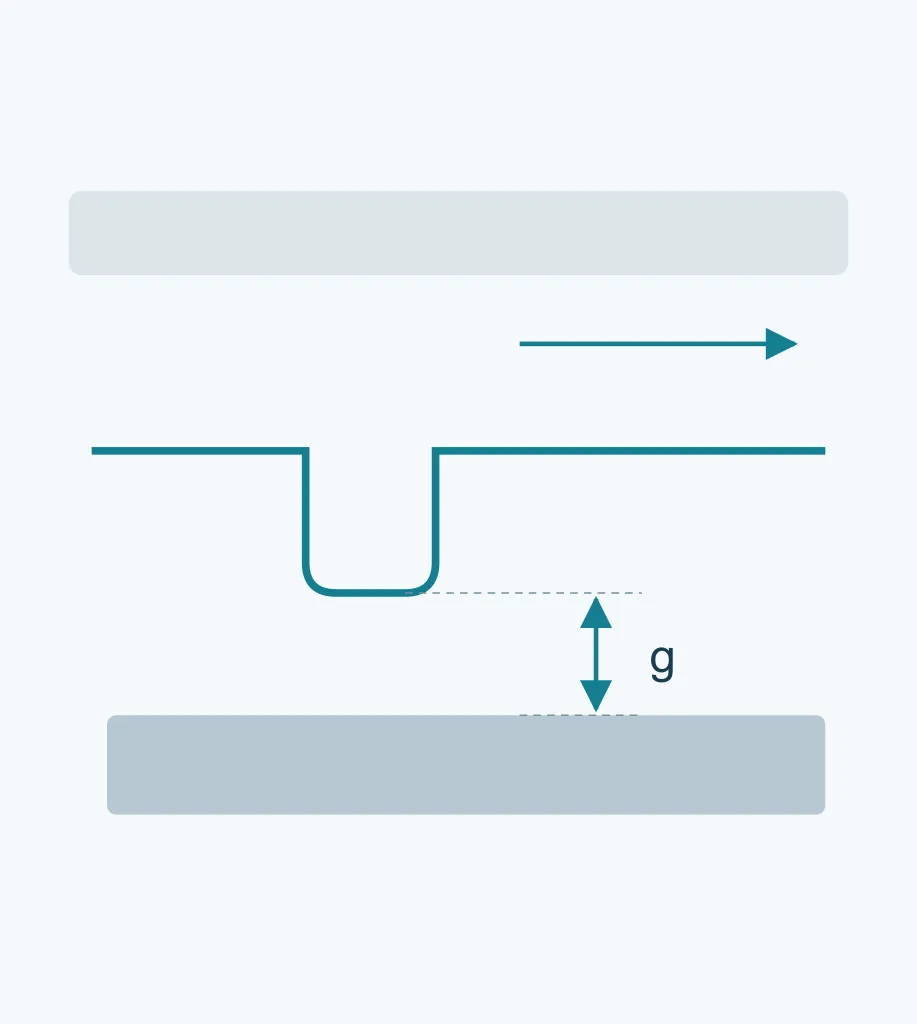
Tam çevrimi izleyin: takımların çekilmesi, kaldırma, sabit/hareketli engellerden geçiş ve son konum. Kaldırıcılar transfer boşluğu sağlar; pilotlar konumlamaya katılır. Besleme sıkma ve bırakma hareketleri, birbirine karşı çalışan kısıtlar oluşturmadan gereken düzeltmeye izin vermelidir.[5]
g, parçanın en alt noktası ile yol üzerindeki en yüksek engel arasındaki anlık dikey boşluktur. Tüm harekette minimumu; salınım, sehim, boyut değişimi ve ayar payıyla kontrol edin. Çekme derinliği artı sabit pay her aşamada geçişi kanıtlamaz.
- Beslemeyi tamamlayın ve parçayı konumlama aralığında destekleyin.
- Pilot girişini, besleyicinin izin verdiği düzeltmeyi ve baskı koşullarını eşleştirin.
- Zımba, pilot ve baskı elemanlarının çekilmesini kaldırma ve alt takımdan ayrılmayla eşleştirin.
- Engeller ve kavraşmalar serbest kaldığında ilerleyin; salınım ve son konumu gözleyin.
Bunlar işlev ilişkileridir; evrensel krank açıları veya tamamen ayrı evreler değildir. Kalıp, besleyici ve prese bağlı kontrollü örtüşme olabilir.[5]
Establish the transfer conditions within each cycle
These are functional relationships, not universal crank angles or fully separate motion phases. Controlled overlap may occur; review the die, feeder and press together.[5]
Kusurun konumundan incelemeye başlamak
Tam şeridi ve istasyon numunelerini; malzeme partisi, istasyon ve hareket koşullarıyla saklayın. Benzer belirtiler farklı nedenlerden doğabilir. Kusurun köprülere, pilotlara ve şekillendirme bölgelerine göre konumu araştırmayı yönlendirir.
| Belirti | İlk inceleme | Saklanacak kanıt |
|---|---|---|
| Köprü kökünde çatlak | Kesim geçişi, hasar ve biriken hareket | İstasyon numuneleri, yakın görüntü ve deformasyon sırası |
| Kararsız varış | Destek, rijitlik ve hareket | Tekrarlı çevrim videosu ve konum ölçümleri |
| Pilot bozulması veya kayma | Taşıyıcı ve zıt besleme/konumlama kısıtları | Delik şekli, aralık ve şerit düzlüğü |
| Yerel yırtılma veya eşitsiz kalınlık | Akış, bağlantı, radyüs, baskı, yağlama | Çatlak yeri, kalınlık haritası ve ayarlar |
| Flanş kırışması | Temas, kuvvet, akış ve destek | Başlangıç, bölge ve koşul değişimi |
Düşük baskı kırışmaya izin verebilir; aşırı baskı akışı kısıtlayıp yırtılmayı artırabilir. Yalnız görünür kırışmayı gidermek için sürekli basınç artırmayın; köprü çevresindeki deformasyon ve duvar kalınlığını yeniden kontrol edin.[10]
Prosesi değerlendirmek ve kanıtları saklamak
Değerlendirme, her işlemin malzemeyi nasıl parçaya dönüştürdüğünü ve hangi boyut/görünüş şartıyla kontrol edildiğini; taşıyıcı, köprü, pilot ve desteklerle sonraki istasyona nasıl ulaşıldığını; rotanın nasıl doğrulanacağını açıklamalıdır.
Birikmiş şerit deformasyonu, istasyon numuneleri, bitmiş ölçüler, duvar kalınlığı ve hedef koşullarda tekrarlı besleme incelenir. Tek bir uygun parça kararlılığı göstermez. Görüşmeye çizim, eskiz veya fotoğrafla başlayın; montaj, sızdırmazlık, görünüş, adet ve açık soruları belirtin. Malzeme, kalınlık veya toleranslar henüz kesinleşmemiş olabilir; tamamlanmış şerit tasarımı gerekmez.
Ardışık çekmede esnek bağlantılar: kesiler, S köprüler ve boşaltmalar
Ardışık çekme, şerit veya bobindeki parçayı birbirini izleyen çekme işlemleriyle oluşturur. Çekme şekillendirmeyi, ardışıklık ise istasyon ve şerit besleme düzenini tanımlar.[8]
Taşıyıcı, parçaları destekleyen ve taşıyan sürekli bölgedir. Köprü, taslağı taşıyıcıya veya diğer taslağa bağlar. Esnek köprü, yani stretch web, bağlantı noktaları arasındaki göreli harekete uyum sağlar; tüm şekil değişiminin elastik kaldığı anlamına gelmez.[3][9]
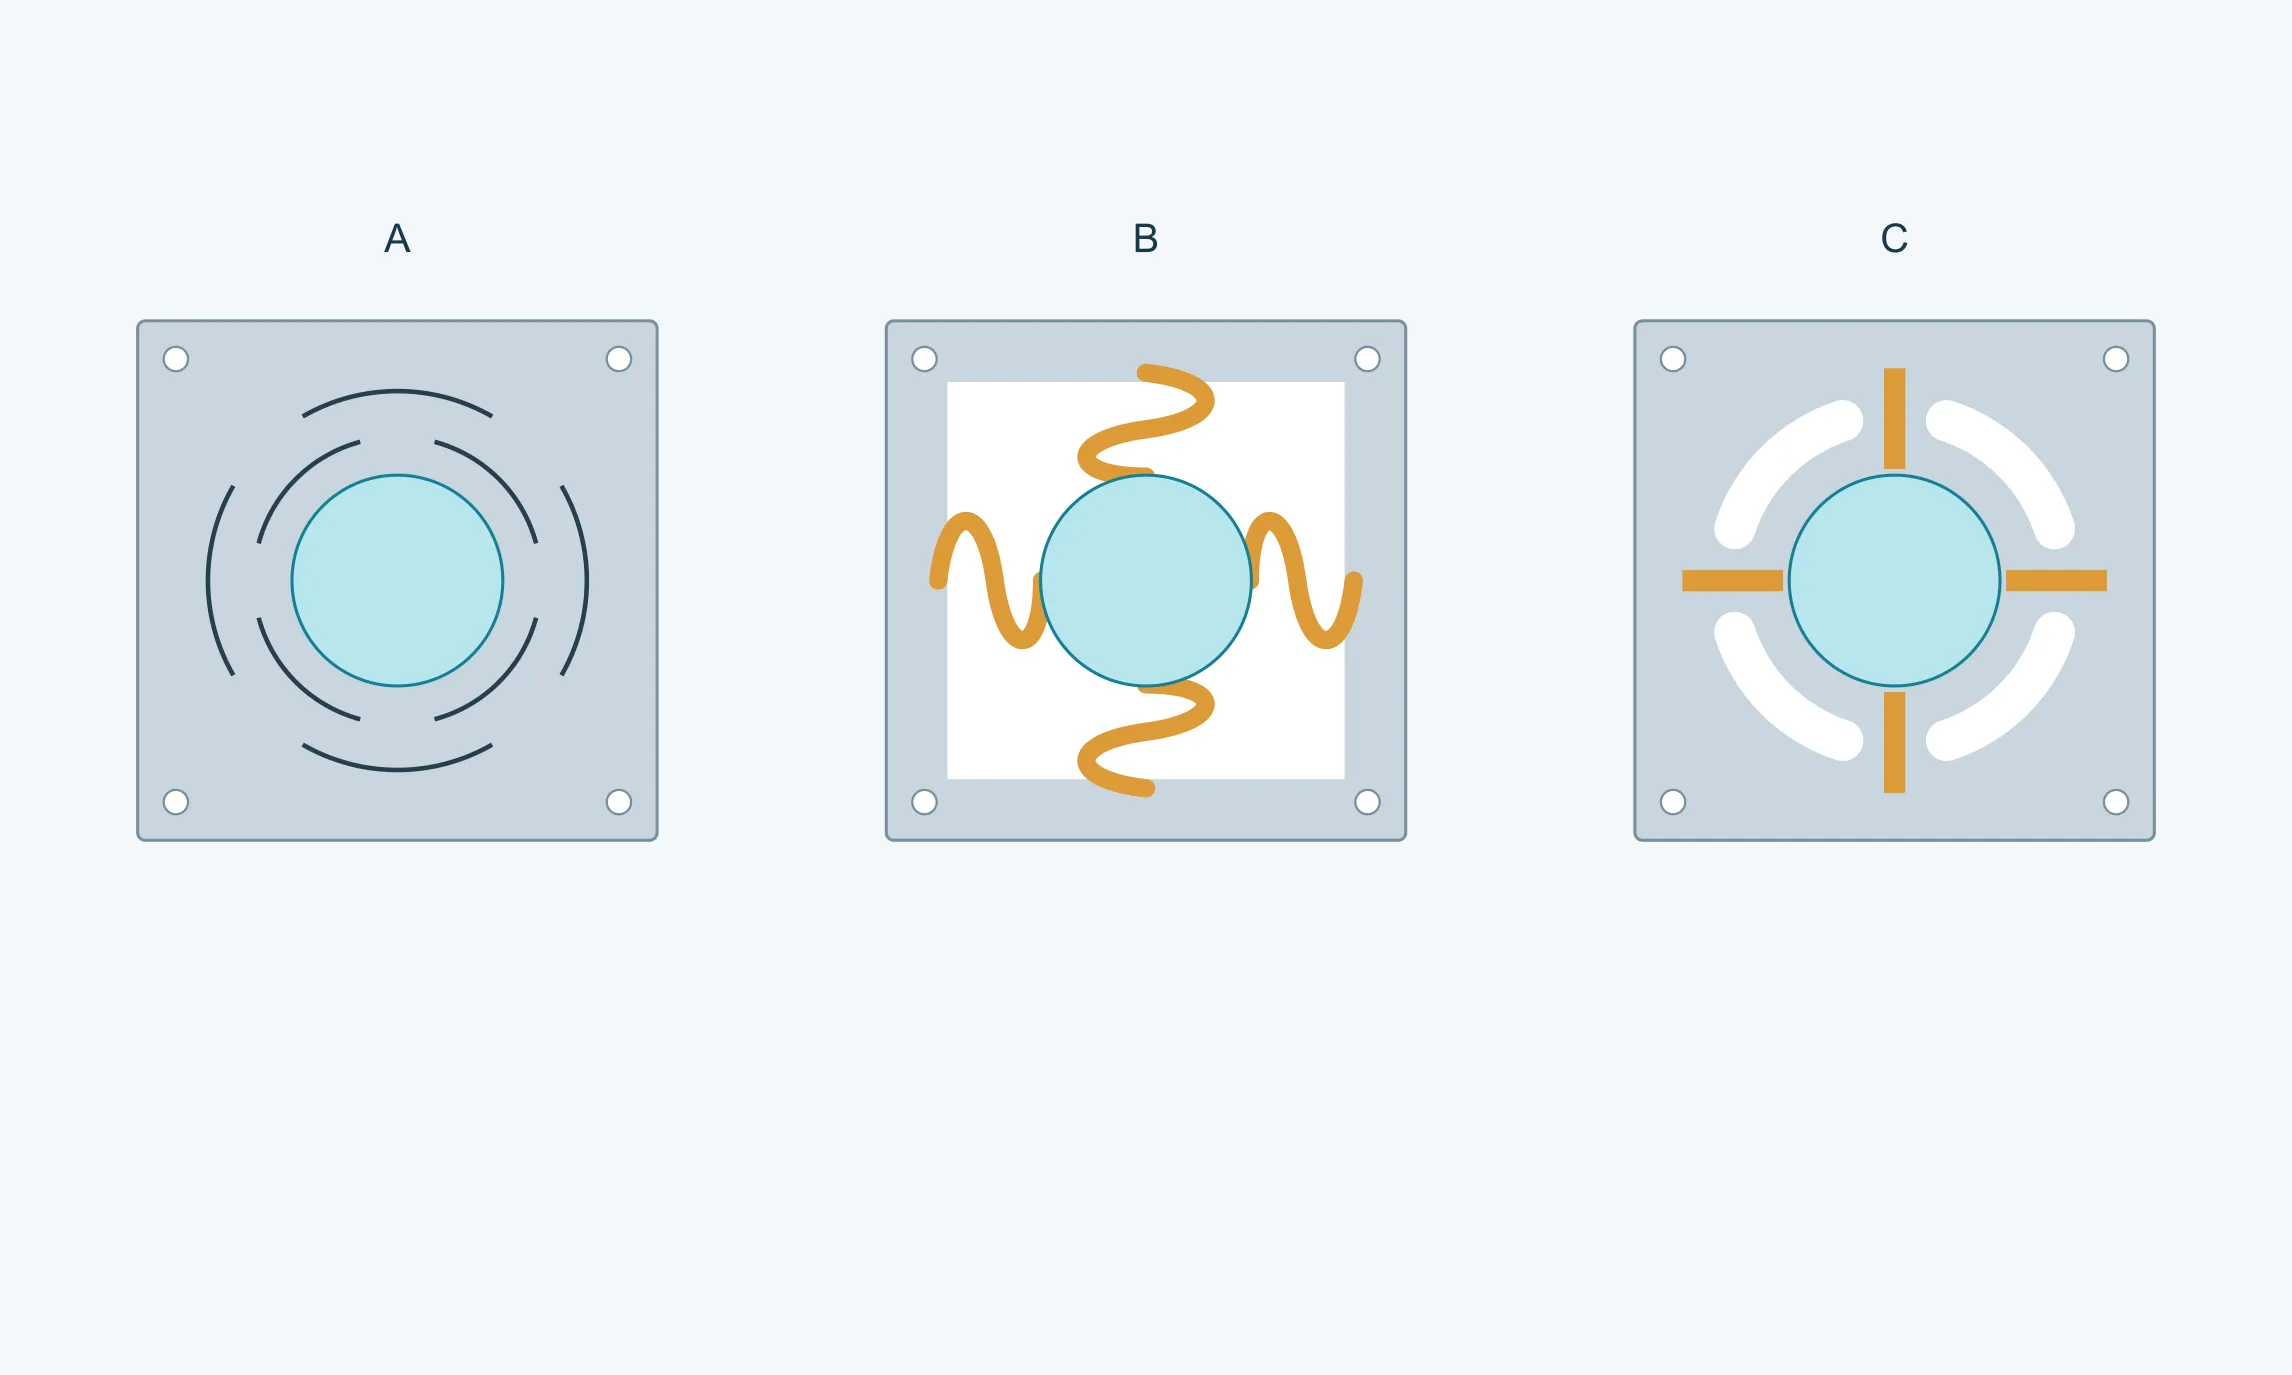
Proses kesileri, S köprüler ve yerel boşaltmalar bir arada kullanılabilen tasarım örnekleridir; birbirini dışlayan üç standart sınıf değildir. Önce hareketin yönü ve miktarı, sonra kalan malzemenin parçayı tekrarlanabilir biçimde taşıyıp taşımadığı belirlenir.
Parça geometrisi, malzeme, kalınlık, adım başına adet, proses rotası ve kalite şartları sabit tutulur. Tablo sabit bir sıralama yerine kontrol soruları verir.
| Ölçüt | Proses kesileri | S köprü | Yerel açıklıklar |
|---|---|---|---|
| Proses malzemesi | Ne yalnız kesiliyor? Ne hurda oluyor? | Köprü ve boşaltma genişliği veya adımı artırıyor mu? | Ne çıkarılıyor, hangi bağlar kalıyor? |
| Göreli hareket | Kesiler gerekli harekete izin veriyor mu? | Yol yerel hasarsız harekete izin veriyor mu? | Hangi yön serbest, hangisi kısıtlı? |
| Besleme kararlılığı | Kontrolsüz bükülme ve burulma önleniyor mu? | Salınım ve yerleşme kabul edilebilir mi? | Kalan destek yolu güvenilir mi? |
| Hasar gözlemi | Kesi uçları, kökler ve taşıyıcı çarpılması | Kökler, eğriler, salınım ve konum | Açıklık uçları, dar bağlar ve pilot çevresi |
| Doğrulama | İstasyon numuneleri ve tam şerit | Şekillendirme ve tekrarlı taşıma | Serbestleşme sırası ve kalan destekler |
Proses kesileri: yerel ayırma ve bağlantıyı koruma
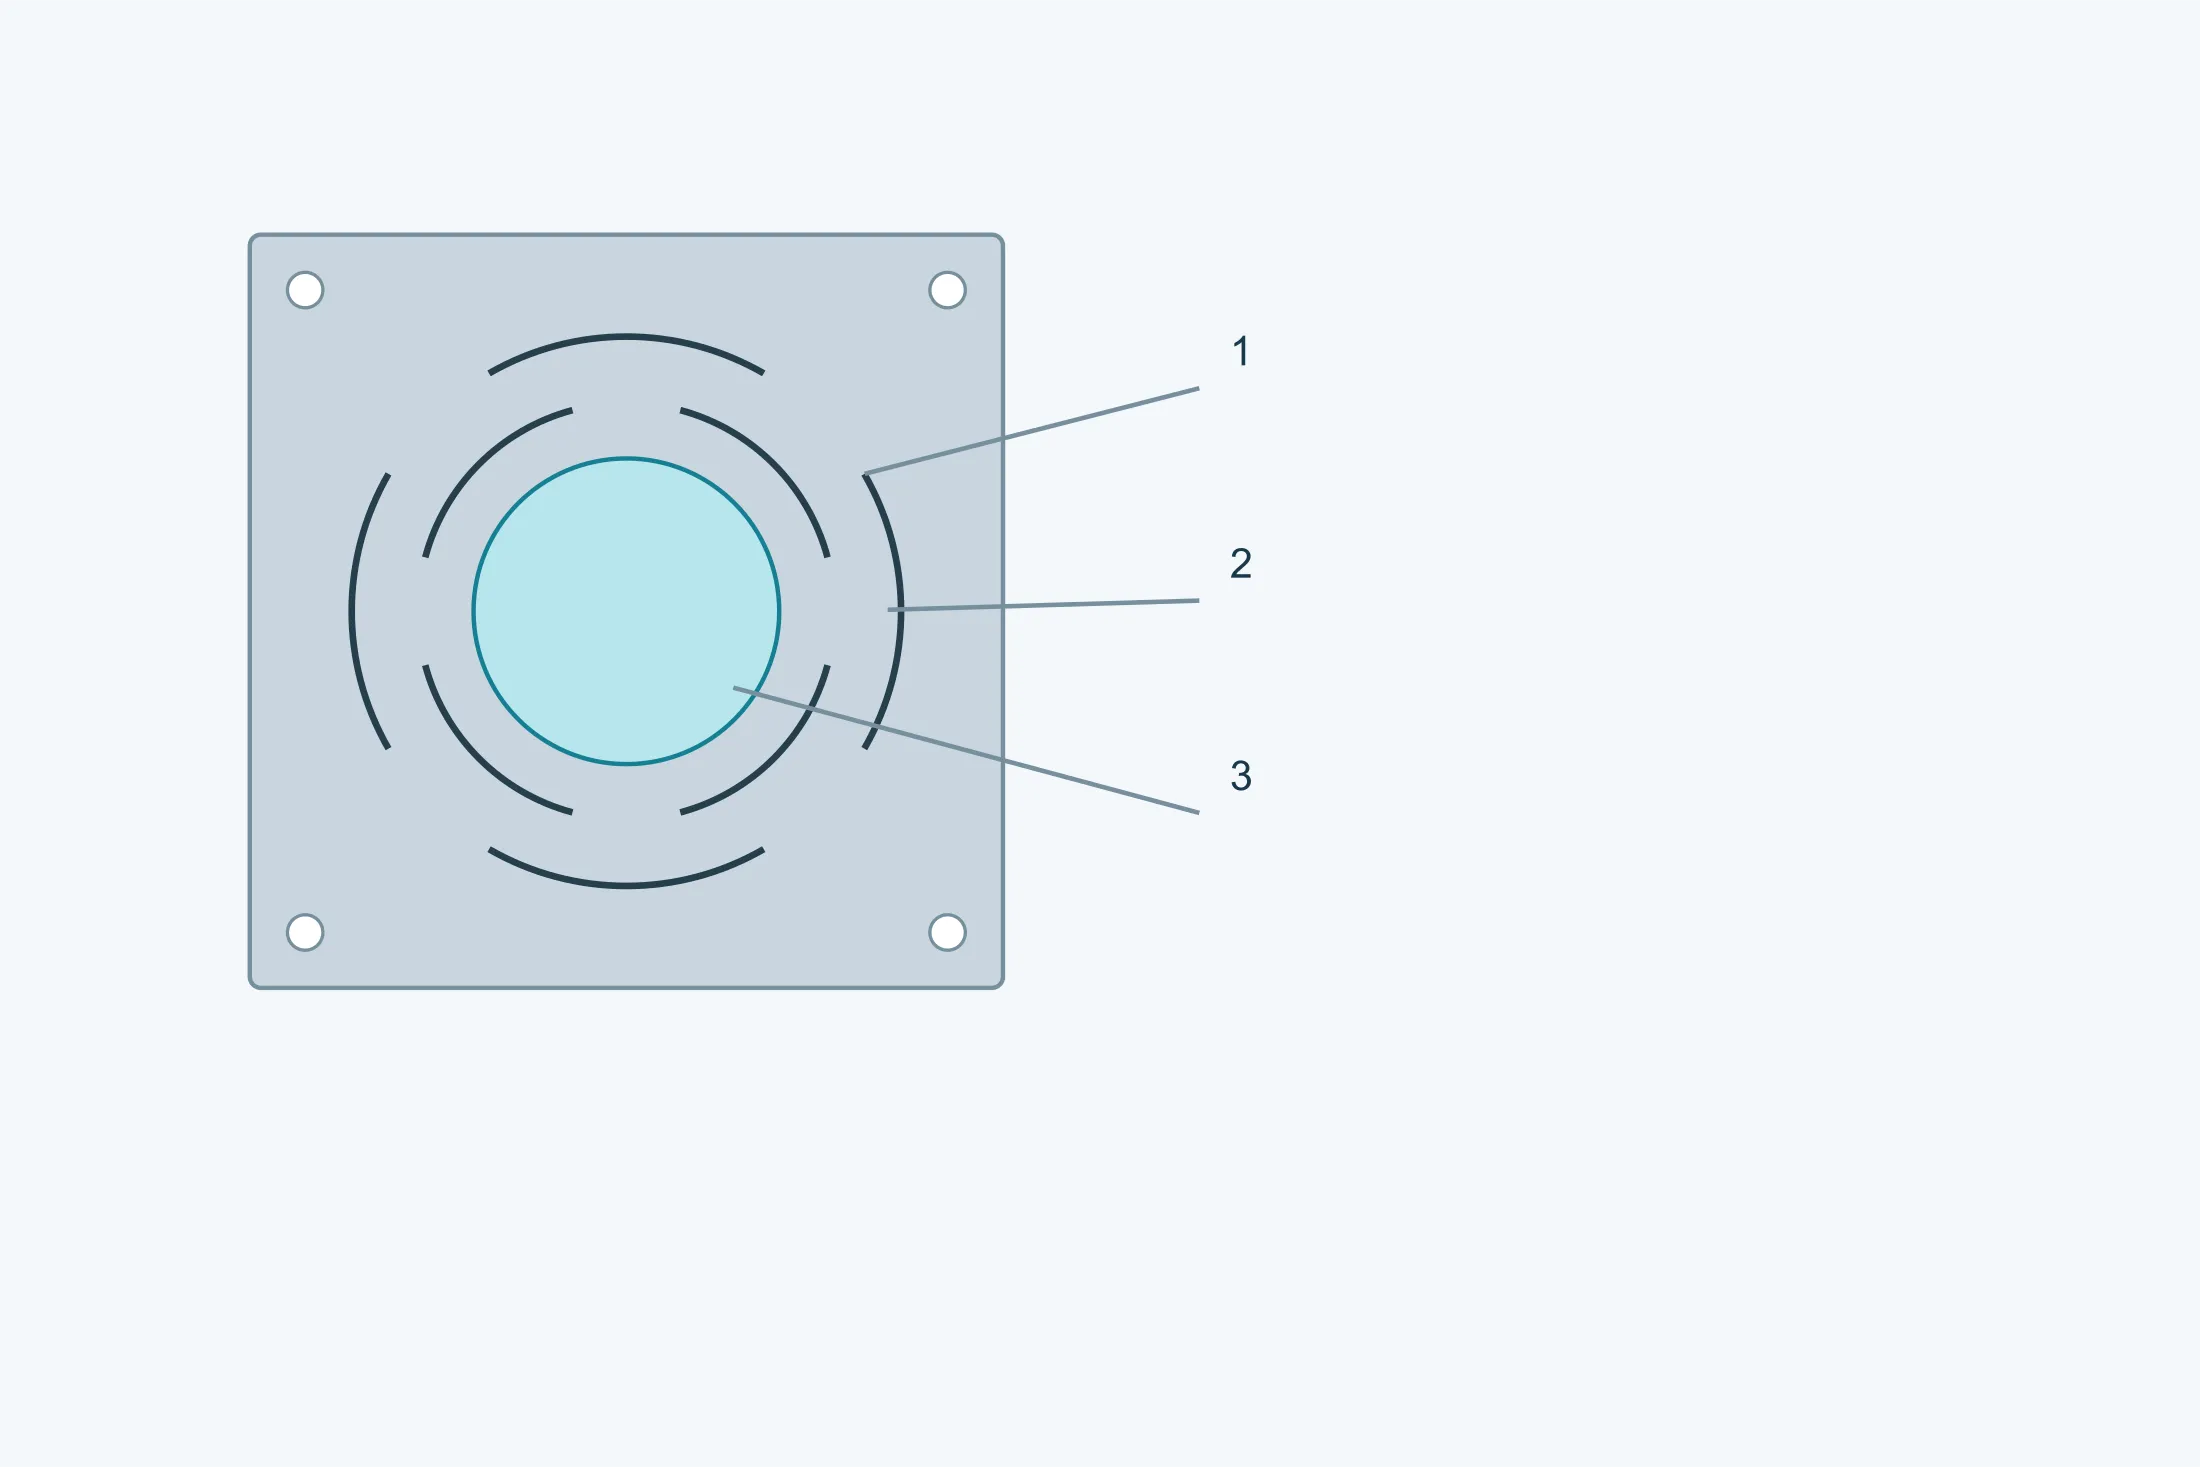
Proses kesisi çevredeki alanı tamamen çıkarmadan sacı bir çizgi boyunca ayırır. İnce çizgi kesiyi gösterir; aynı genişlikte çıkarılan slot değildir. Bazı kırpma işlemleri yerine kesi kullanmak yerel fireyi azaltabilir.[6]
“Firesiz” ifadesinin kapsamı belirtilmelidir. Ayrı bir hurda çıkmayan yerel kesiye rağmen taşıyıcı, delik, kırpma ve bobin uç kayıpları kalabilir. Hareket kapasitesi kesi düzeni, yol uzunluğu, bağlantılar ve şekil değişimine bağlıdır. Kısa yollar köklerde yoğunlaşma yaratabilir veya taşıyıcıyı ve komşu istasyonları etkileyebilir.
Şekillendirme sırasındaki planlı hareket bir işlevdir; taşımadaki kontrolsüz bükülme, burulma, sarkma ve konum değişimi farklı sorunlardır. Bağlantı yeterli besleme dayanımını korumalıdır.[7]
S biçimli köprü: yol, hareket ve kararlılık
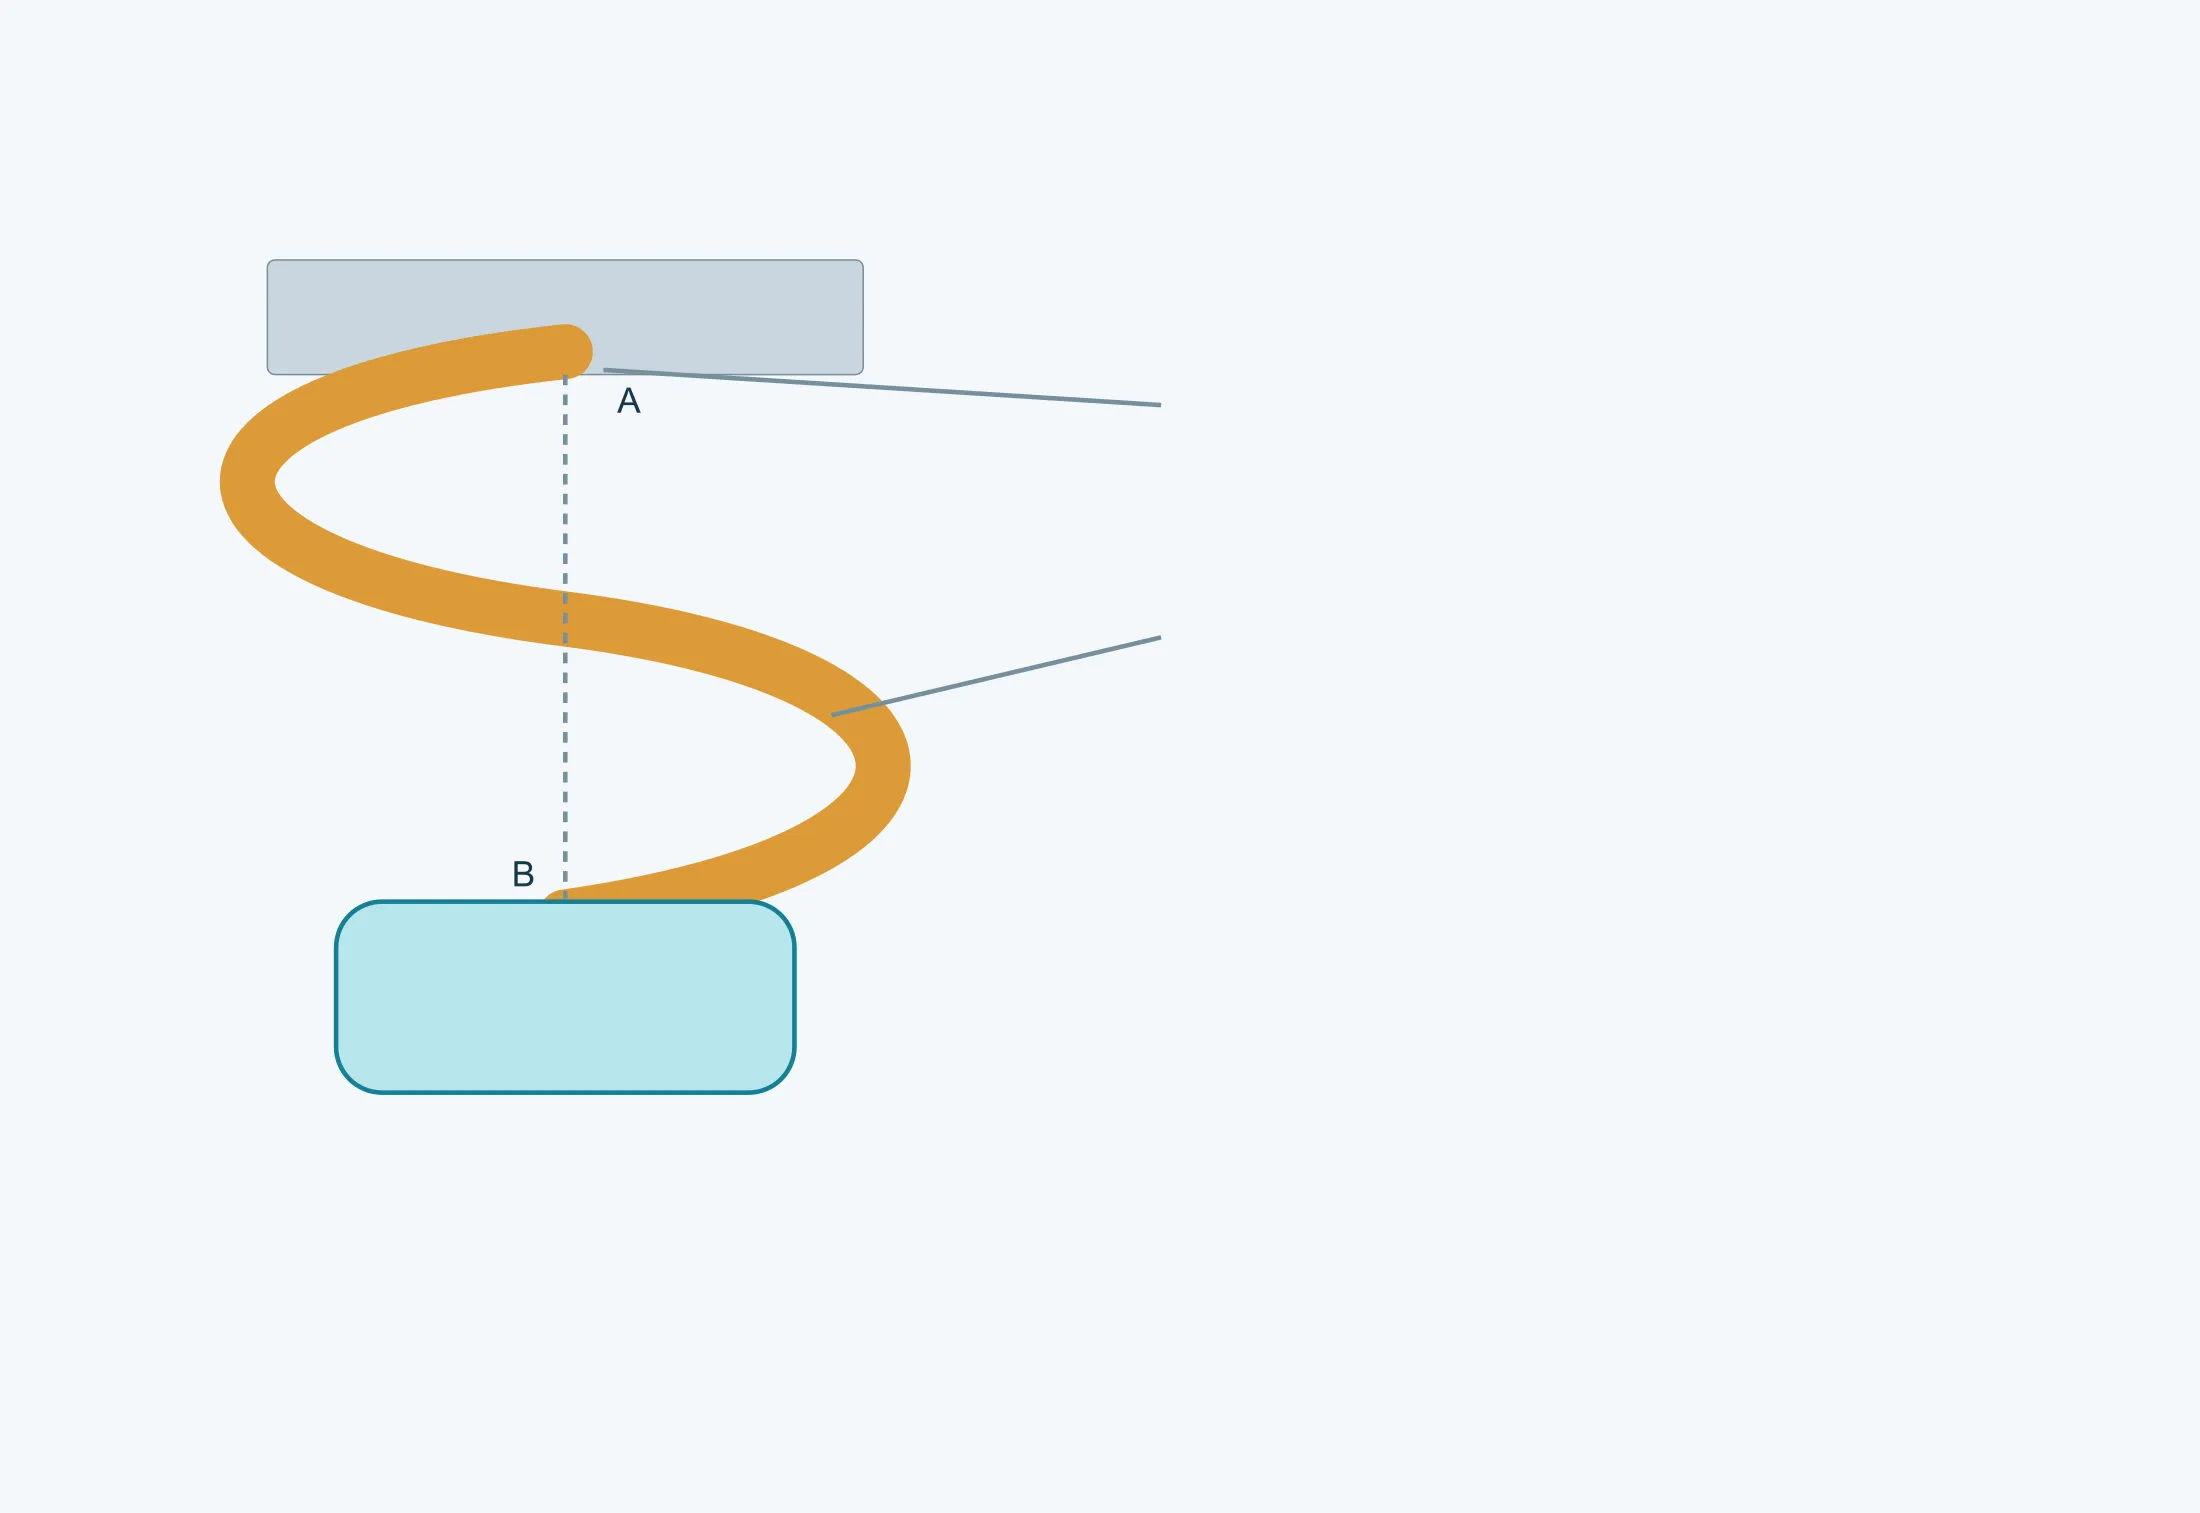
S köprü, iki bağlantı arasında eğri bir malzeme yolu oluşturur. Biçim değişimi, yalnız kısa düz bir bağı eksenel uzatmaya dayanmadan hareketi karşılayabilir. Uzunluk, genişlik, radyüs, malzeme durumu, kısıtlar ve bağlantı konumu davranışı belirler.[4]
Kısa bağlantı hareketi karşılamıyorsa değerlendirilebilir. Köprü ve boşaltma şerit genişliğini, adımı veya çıkarılan alanı artırırsa malzeme kullanımı düşebilir; ancak S biçimi tek başına en düşük verimi kanıtlamaz.
Bir çalışmadaki S köprü, incelenen I köprüye göre daha büyük dinamik tepki ve yerleşme saçılımı göstermiştir. Şekillendirme serbestliği ile taşıma kararlılığı birlikte kontrol edilmelidir; sonuç tüm S geometrilerine genellenmez.[5] Büyük veya düzensiz parça otomatik olarak S köprü gerektirmez. Kütle, çıkıntı, destek ve takım alanı da önemlidir; küçük parçalar da büyük bağlantı hareketi isteyebilir.
Yerel açıklıklar: kesi, kenar çentiği ve kapalı slot
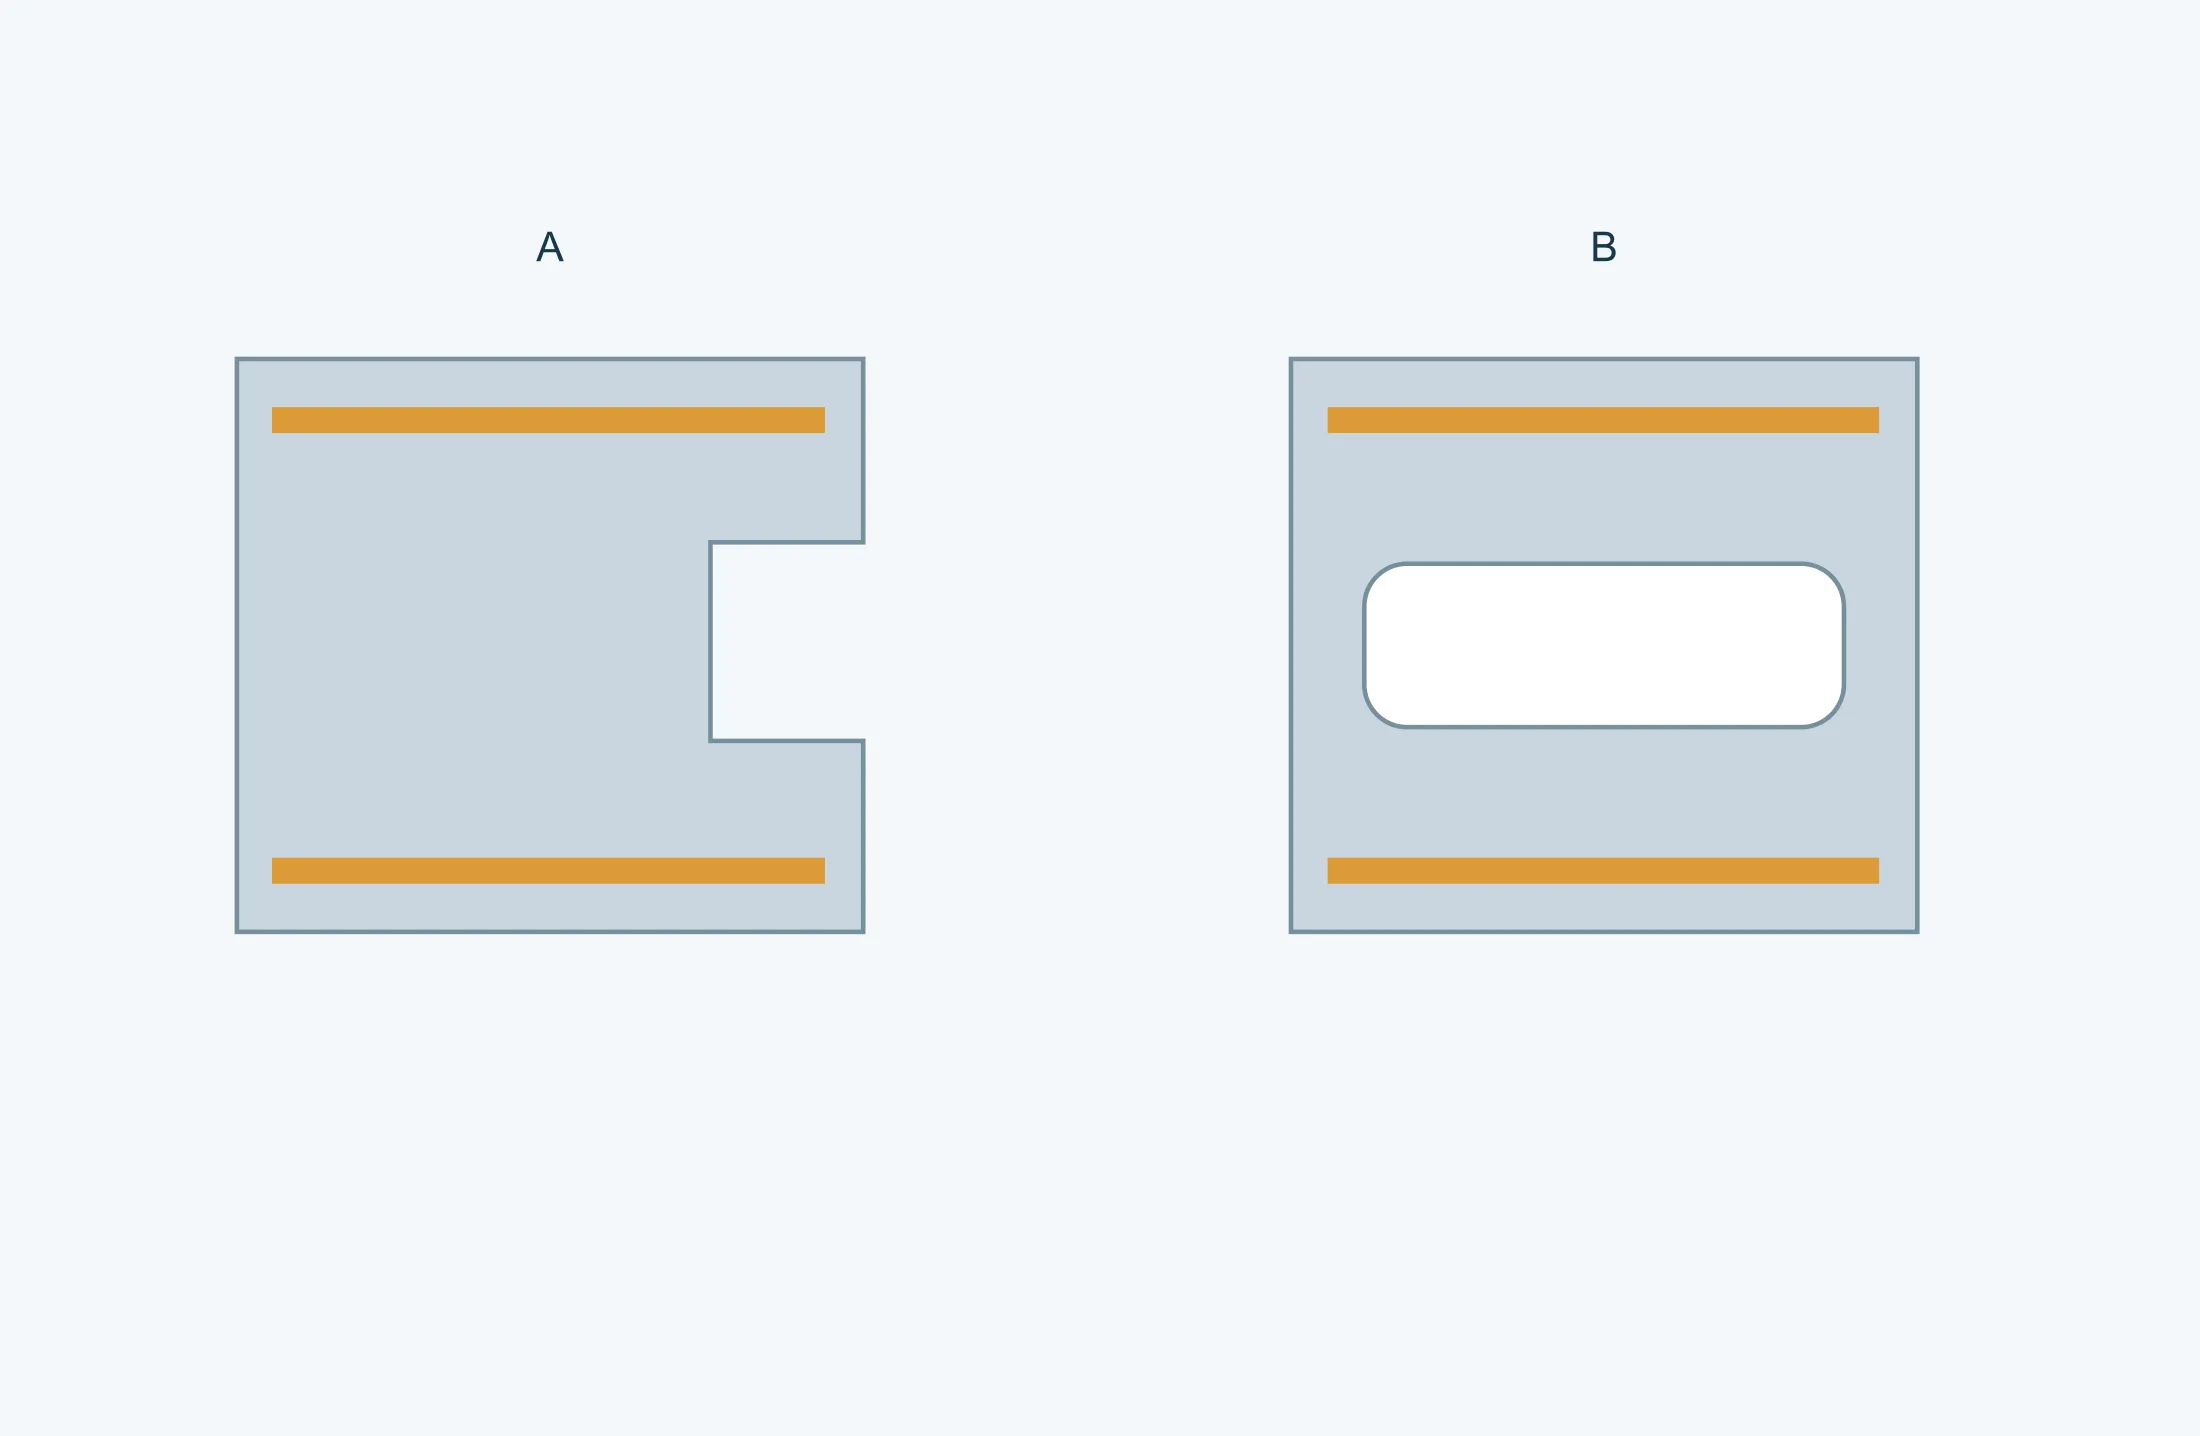
Yerel boşaltma açıklığı burada tanımlayıcı bir addır. Çizgisel kesi, dış kenara açılan çentik ve kapalı delik veya slot ayrılmalıdır. Kapalı kontur delme ile açık kenarda çentik açma farklı işlemlerdir.[8]
Hangi kısıtın kaldırıldığı, hangi bağların kaldığı ve yükün nasıl taşındığı belirlenir. Kesi veya yol değişimi, yetersiz hareketi ya da fazla proses malzemesini azaltabilir; fakat aynı parça için uygulanabilir düzenler karşılaştırılmalıdır.
Açıklık eklemek esnekliği veya malzeme verimini kendiliğinden iyileştirmez. Desteği kesebilir; uçlarda ve dar köprülerde şekil değişimini yoğunlaştırabilir. Düz sacdan son ayırmaya kadar tüm aşamalar kontrol edilir.[4] Bu ad bir özelliği tanımlar; standart şerit sınıfı değildir.
Yükü ve parça hareketini yönetmek için istasyonları sıralayın
Her istasyon, sonraki istasyonların ihtiyaçlarını bozmadan çalışmalıdır. Tipik sıra pilot delikleri açabilir, iç özellikleri delebilir, ilk şekilleri oluşturabilir, ek bükümleri veya çekmeleri tamamlayabilir, seçilen geometriyi yeniden kalıplayabilir ve sonunda parçayı ayırabilir. Doğru sıra geometriye ve malzeme davranışına bağlıdır; genel bir proses şemasından kopyalanmamalıdır.
Kalıpçılar şerit dayanımını korumak, zımba erişimi sağlamak ve yoğun yükü önlemek için işi dağıtır. Şekillendirme yakındaki özellikleri kaydırabildiğinden bazı delikler büyük hareketlerden sonra, bazıları konumlama için erken açılır. Hafif yüklü istasyonlar şerit toparlanması, algılama veya ileride düzeltme için kullanılabilir. Kritik ölçüleri hangi operasyonların oluşturduğunu ve şekillendirmeden sonra nasıl kontrol edileceğini inceleyin.
Malzeme, pres ve besleme varsayımlarını eşleştirin
Malzeme kalitesi, temperi, kalınlığı ve bobin durumu; kesme kuvvetini, geri esnemeyi, şekillendirme sınırlarını, yağlamayı ve kalıp aşınmasını etkiler. Tedarikçiye genel bir malzeme ailesi yerine izin verilen malzeme şartnamesini ve ikame kurallarını verin. İletkenlik, görünüm, sertlik, kaplama uyumu veya korozyon davranışı işlevselse bunu çizim ve satın alma şartnamesine ekleyin.
Rota ayrıca pres tonajına, tabla alanına, kapanma yüksekliğine, vuruş hızına, besleme ekipmanına ve bobin elleçlemeye bağlıdır. Alıcılar önerilen kalıp ile presin uyumlu olduğuna dair teyit istemelidir. Sonraki yıkama, çapak alma, kaplama veya ısıl işlemi belirtin; elleçleme yüzeyleri ve geometriyi korumak zorunda olabilir.
Takım kararı için gerçekçi hacim varsayımları kullanın
Progresif kalıp bir üretim varlığıdır; bu nedenle teklif ilk satın alma siparişindeki miktardan fazlasını gerektirir. Beklenen yıllık kullanımı, tipik sevk miktarını, tepe talebi, program süresini ve tahmin belirsizliğini verin. Bu girdiler tedarikçinin programı aşırı veya yetersiz takım yerine uygun kalıp yapısı, aşınan elemanlar, otomasyon, kontrol sıklığı ve bakım planıyla eşleştirmesine yardımcı olur.
Teklifleri toplam program varsayımlarıyla karşılaştırın. Takım kapsamını, yedek veya sarf parçalarını, kalıp sahipliğini, depolamayı ve bakım kayıtlarını netleştirin. Parça fiyatı hacim ve malzeme temelini belirtmelidir. Talep değişebilirse malzeme satın alma, kurulum ve üretim hızının etkisini görmek için birkaç yıllık hacim kademesi isteyin.
Kalıp yapımını ve denemeleri kontrollü öğrenme döngüleri olarak planlayın
Takımın tamamlanması üretim onayıyla aynı şey değildir. İlk denemeler şerit beslemeyi, pilot girişini, istasyon zamanlamasını, parça çıkışını, şekillendirme davranışını ve bitmiş parçanın durumunu doğrular. Deneme kanıtı geliştikçe tedarikçi boşlukları, şekilleri, şimleri, basıncı, yağlamayı veya besleme ayarlarını düzenleyebilir. Alıcılar her anlamlı deneme aşaması için numune miktarı ve ölçüm kapsamı üzerinde anlaşmalıdır.
Gözlemlerin izlenebilir kalması için numaralı denemeler ve çizim revizyonları kullanın. Deneme raporu takımı, malzemeyi, ilgili pres koşullarını, ölçümleri, kusurları, düzeltmeleri ve açık maddelerin durumunu tanımlamalıdır. Üretimi yalnızca mutabık kalınan numuneler, ölçü raporu, malzeme kanıtı ve yüzey ya da montaj kontrolleri onay planını karşıladığında bırakın.
Seri üretimden önce üretim kontrollerini ve takım bakımını tanımlayın
Başarılı bir deneme parçası tek başına kararlı tekrarlı prosesi kanıtlamaz. Başlangıçta, üretim sırasında ve son kontrolde hangi özelliklerin denetleneceğini belirleyin. Sensörler besleme, parça çıkışı, hatalı besleme veya diğer takım koşullarını izleyebilir; ölçüsel ve görsel kontroller çıktıyı doğrular. Kontrol planı tüm ölçüleri aynı sıklıkta ele almak yerine gerçek parça risklerini yansıtmalıdır.
Bakım; temizliği, yağlamayı, bilemeyi, aşınan elemanların değişimini ve takım çalışması sonrası doğrulamayı kapsamalıdır. Üretim sayılarının ve bakım olaylarının nasıl kaydedildiğini, onarılan kalıbın üretime nasıl döndüğünü sorun. Kalıp alıcıya aitse depolama, koruma, kayıt erişimi, transfer ve kullanımdan kaldırmayı satın alma siparişinden önce tanımlayın.
Mühendisliğin gerçek rotayı fiyatlandırabileceği bir RFQ hazırlayın
Kontrollü 2D ve 3D dosyalarını, malzeme ve kalınlığı, kritik ölçüleri, çapak ve kozmetik gereksinimleri, yüzey işlemini, yıllık hacmi, sevk miktarını ve program ömrünü gönderin. Üretimi veya lojistiği etkilediğinde eşleşme bilgilerini, montaj yöntemini, ambalajı, gerekli kalite belgelerini ve varış yerini ekleyin. Tedarikçilerin DFM sırasında sorgulayabileceği varsayımları gizlemek yerine işaretleyin.
Proses rotasını, takım kapsamını, deneme planını, numune çıktıları, parça fiyatı temelini, kilometre taşlarını ve hariç tutulanları isteyin. Yararlı teklif mühendislik varsayımlarını ortaya çıkarır, ortak karşılaştırma zemini sunar ve düşük fiyatın eksik operasyon, yetersiz kontrol veya uygun olmayan takıma dayanması riskini azaltır.
| Karar alanı | Sağlanacak veya istenecek bilgi | Neden önemlidir |
|---|---|---|
| Parça işlevi | Datumlar, kritik özellikler, eşleşme bağlamı, çapak tarafı ve kozmetik yüzler | Şerit ve istasyon kararlarını yöneten gereksinimleri korur |
| Malzeme | Kalite, temper, kalınlık, bobin durumu ve onaylı ikameler | Şekillendirme davranışını, kuvveti, geri esnemeyi ve kalıp aşınmasını etkiler |
| Şerit yerleşimi | Besleme yönü, adım, şerit genişliği, taşıyıcı, pilotlar ve ayırma noktası | Malzeme kullanımını besleme ve parça desteğiyle bağlar |
| İstasyon planı | Delme, şekillendirme, yeniden kalıplama, algılama ve ayırma sırası | Kritik geometrinin nasıl oluşturulup korunduğunu gösterir |
| Talep | Yıllık kullanım, sevk büyüklüğü, tepe gereksinimi ve program süresi | Takım yapısı ve parça fiyatının temelini belirler |
| Denemeler | Deneme aşamaları, numune miktarları, ölçü raporları ve onay sorumlusu | Takım yapımından üretim bırakmaya kontrollü yol oluşturur |
| Üretim kontrolü | Kurulum kontrolleri, proses içi kontroller, sensörler ve bakım kayıtları | Onaylı denemeden sonra tekrarlanabilirliği destekler |
| Ticari kapsam | Takım sahipliği, yedekler, depolama, bakım, hariç tutulanlar ve kilometre taşları | Tekliflerin farklı varsayımlarla karşılaştırılmasını önler |
- MISUMI — Pilot, material and guide relationships
- MISUMI — Bridge and carrier
- Cimatron 2026 — Strip Web
- AutoForm Engineering — EP 3654225 B1
- Dylan Budnick (2022) — A Methodology for Data-Informed Process Control in Progressive Die Sheet Metal Forming
- Komacut — Design Tips for Stamping Parts with Progressive Dies
- MISUMI — Method for Connecting Blanks
- 《金属板材成形》2024年第10期 — 冲压术语:冲压工艺篇
- Hexagon — FormingSuite Professional 2021.1 Quick Start Guide
- MISUMI — Structure of Drawing Dies: Redrawing Die 1 / 2 (#039–040)