El estampado con troquel progresivo puede combinar punzonado, conformado, recalibrado y separación mientras una tira metálica avanza por varias estaciones. El resultado depende de decisiones tomadas antes de construir el troquel: orientación de la pieza, diseño del portador, secuencia de rasgos y posición dentro de la tira.
Para el comprador OEM, la pregunta práctica es si el plano, el volumen esperado y el plan de aprobación permiten una ruta estable. Esta guía explica los datos que dan forma a esa ruta y los registros que deben solicitarse desde la oferta hasta la producción repetitiva.
Comience por los requisitos que el troquel debe proteger
Planifique el herramental desde la función, no desde un perfil 2D aislado. Identifique interfaces, datums, agujeros críticos, zonas de contacto, alturas conformadas, dirección de rebaba, caras cosméticas y superficies sin marcas de herramienta. Esto muestra qué rasgos necesitan apoyo y dónde un conformado posterior podría alterar trabajo previo.
Separe requisitos funcionales de tolerancias generales del cajetín. Tolerancias estrictas en todas partes pueden añadir detalles, recalibrado e inspección. Marque cotas que controlan ajuste o montaje y aporte el contexto de piezas acopladas cuando afecte al diseño. Resuelva dudas durante DFM, antes de que el layout sea la base del troquel.
Diseñe rasgos considerando apoyo de tira y acceso de herramienta
Un troquel progresivo debe sostener la tira mientras punzones y secciones de conformado entran, trabajan y se retiran. Agujeros próximos al borde, puentes estrechos, formas profundas, alas cortas y rasgos cercanos pueden dejar poco material para sostener la pieza entre estaciones. No basta con que un rasgo aislado sea posible: la tira parcialmente formada debe superar todas las estaciones sin torcerse, estirarse ni perder posición.
Revise agujeros y bordes, alivios de pliegue, radios, pestañas, resaltes, cortes parciales y aberturas como un sistema. Registre rasgos que puedan moverse sin cambiar la función; un pequeño ajuste puede conservar el portador o evitar una estación. Indique restricciones de rebaba y dirección de grano porque la orientación influye en borde y material.
Construya el layout alrededor del paso, portador y pilotos
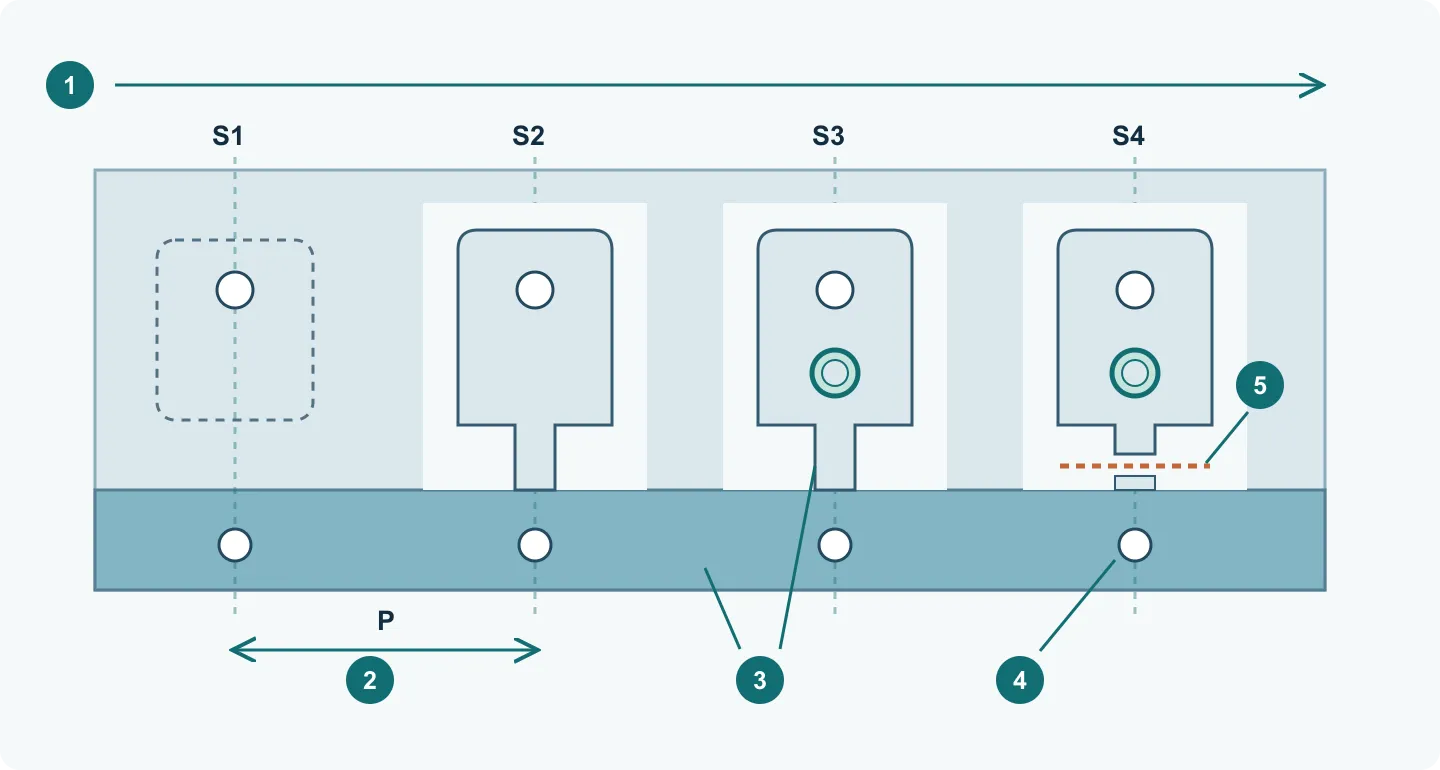
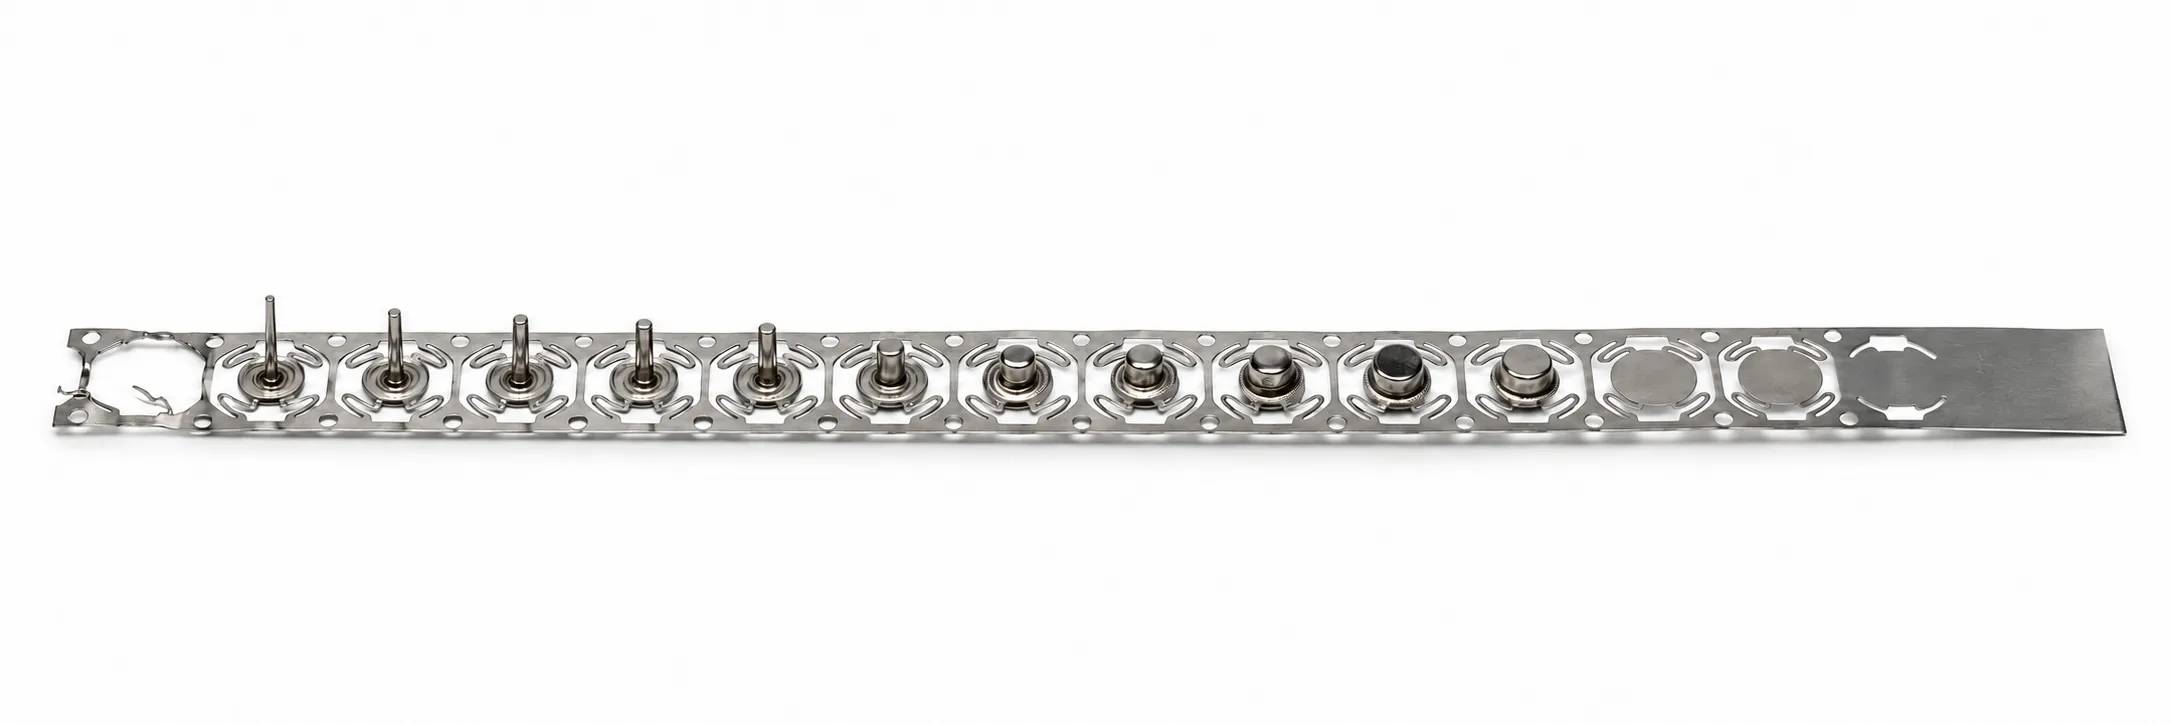
El layout muestra cómo la bobina se convierte en pieza con cada golpe. Establece orientación, sentido de avance, paso, anchura, portador, puentes de scrap y secuencia de formas intermedias. El aprovechamiento importa, pero el layout con menos scrap teórico no siempre es el más fiable. La tira necesita rigidez para avanzar, localizarse y sostener el trabajo durante el conformado.
El paso P es el avance nominal por golpe, no la longitud de la matriz ni necesariamente la de la pieza terminada. El alimentador avanza la banda y los pilotos corrigen el error de posición restante mediante orificios preparados. Las guías, la liberación del alimentador y la entrada de los pilotos deben coordinarse. Los pilotos no enderezan un portador dañado ni compensan errores de avance ilimitados.
- Siga una pieza por S1–S4: punzonado de orificios piloto y funcionales → recorte del contorno conservando la unión → estampación de un relieve → corte final. Durante el mismo golpe hay otras piezas en las demás estaciones; es una secuencia didáctica, no un diseño de matriz prescrito.
- Localice el portador continuo y la unión que mantiene la pieza sujeta. Ninguno debe eliminarse antes de la última operación que necesita apoyo.
- Revise el borde de los orificios piloto y la banda circundante después del conformado o del relieve. Los orificios deformados, las uniones estiradas o los recortes atascados pueden impedir el posicionamiento aunque la separación entre estaciones sea correcta.
Calcule el material por paso y compruebe qué queda fuera
Ejemplo de cálculo: una disposición de una sola fila produce una pieza por paso. Con ancho W = 40 mm, paso P = 30 mm y área neta desarrollada A = 720 mm², descontando los orificios, cada paso consume W × P = 1.200 mm². El aprovechamiento teórico es A / (W × P) = 60 %. El 40 % restante corresponde al desperdicio del trazado, incluido el portador y los recortes de los orificios.
Para n piezas por paso, use n × A / (W × P), sin superposición de piezas. Esta relación geométrica excluye extremos de bobina, piezas de arranque y rechazos. Estrechar el portador puede mejorar el porcentaje y perjudicar el avance; compare también la estabilidad, la producción aceptada y la evacuación de recortes.
Diseño de fleje para embutición progresiva: portadores, puentes y estaciones
La embutición progresiva forma piezas mediante operaciones sucesivas en fleje o bobina.[8] En régimen estable, distintas estaciones trabajan simultáneamente sobre piezas en etapas diferentes; una misma pieza avanza por ellas en golpes sucesivos.
El portador (carrier) es la región continua que transporta las piezas. Un puente (web) conecta la pieza con el portador o con otra pieza. Son partes de la misma chapa, y el material que no queda en el producto puede cumplir una función necesaria.[3][4]
Un puente flexible (stretch web o compliant web) admite movimiento relativo entre sus extremos. Esto no implica deformación puramente elástica ni movimiento obtenido solamente por alargamiento axial.[3][4]
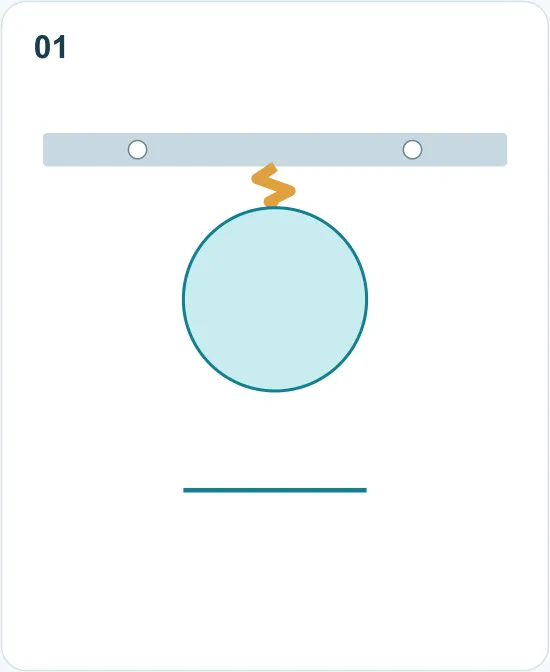
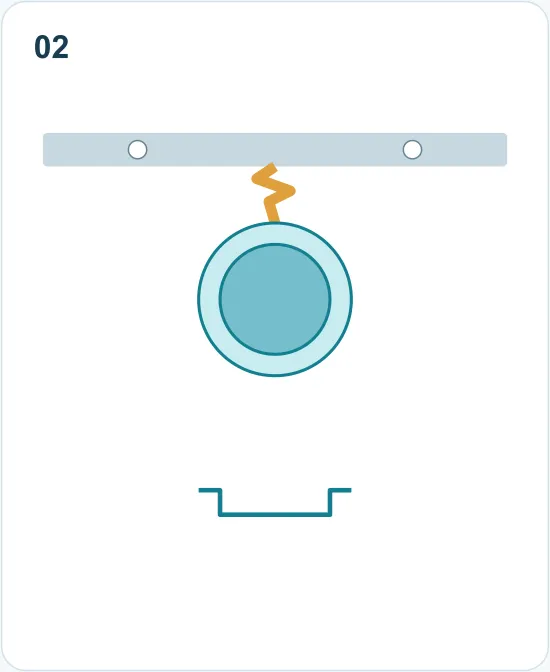
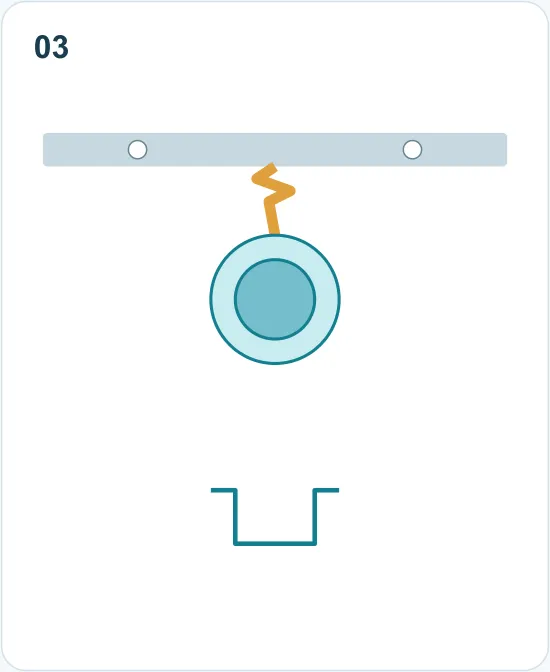
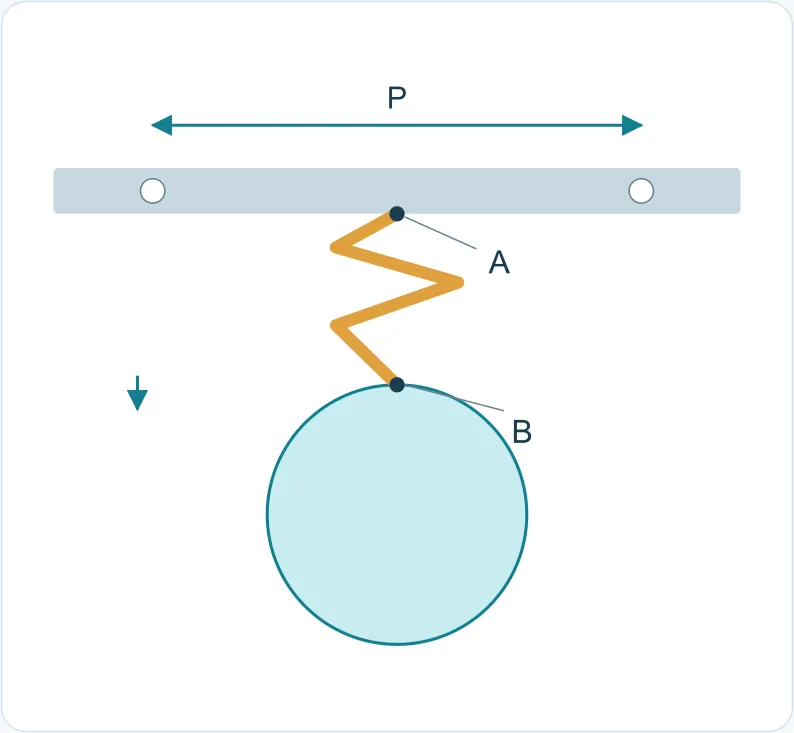
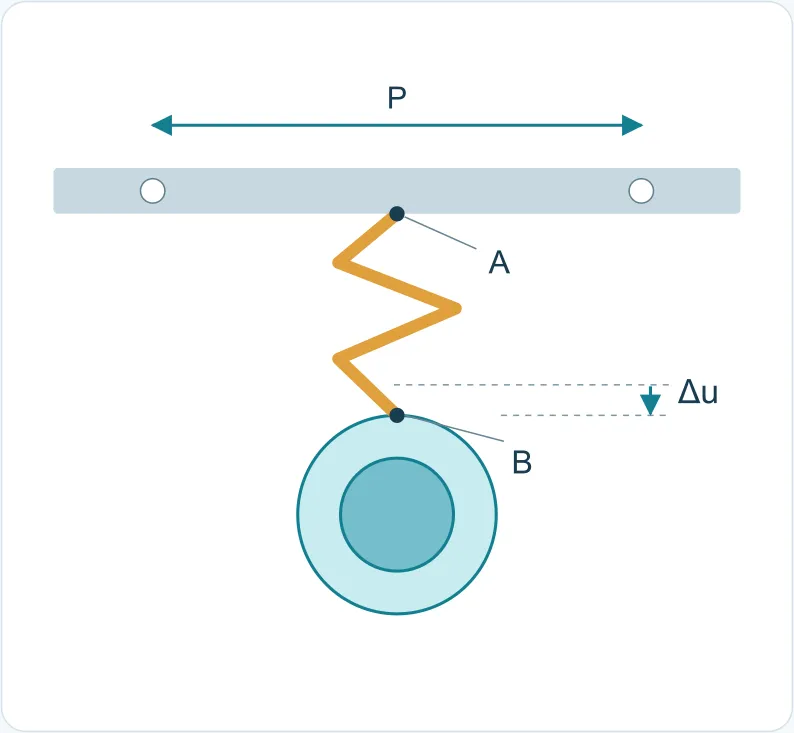
Geometría ilustrativa independiente, no a escala. No prescribe dimensiones ni valida comportamiento elástico, recorrido o seguridad. A/B son extremos; P es paso nominal y Δu movimiento relativo. Las vistas de la copa comparten la tendencia del diámetro; radios, espesor y herramientas se omiten.
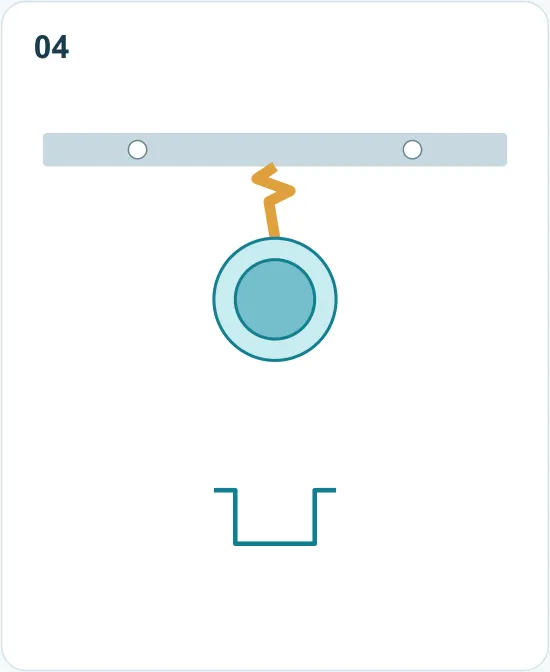
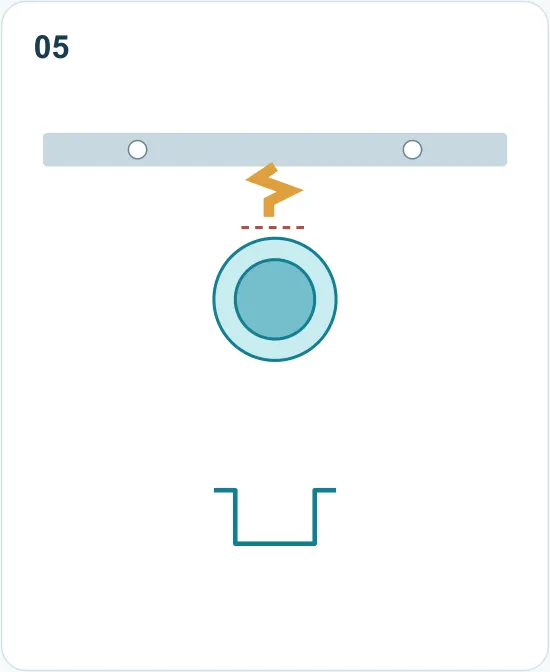
| Elemento | Función | Comprobación |
|---|---|---|
| Portador | Transporta y conecta las piezas | Continuidad después del corte; zonas piloto y soporte |
| Puente (web) | Une pieza, portador o piezas adyacentes | Extremos, raíces, recorrido, separación y flexibilidad requerida |
| Agujero piloto | Recibe el piloto para posicionar | Distorsión del material circundante |
| Cortes y zonas de recorte | Liberan contornos y crean espacio | Soporte retenido y salida del recorte |
| Paso P y ancho B | Avance y dimensión transversal | Piezas iniciales, conexiones, herramientas y movimiento |
Movimiento local durante la embutición
Al embutir, el material circundante entra en la zona de conformado. Si el extremo unido a la pieza se desplaza, el puente debe acompañarlo: una restricción excesiva puede dañar la conexión o perjudicar la pieza, mientras que un soporte demasiado flexible puede dificultar el transporte repetible.[4]
En el ejemplo de una copa con pestaña, A es el extremo del portador y B el de la pieza. Si B se desplaza hacia la copa, la conexión debe admitir ese desplazamiento respecto de A. El paso nominal P entre agujeros piloto sigue siendo una referencia de diseño; hay que comprobar la distorsión real del portador y de los agujeros. La capacidad de movimiento y la estabilidad de posicionamiento se verifican por separado.[4][5]
No basta con aumentar el ancho del puente o añadir cortes. Compare el movimiento requerido, la estabilidad, el posicionamiento y el acceso para la separación final.[3][4]
Distinguish nominal pitch from local movement
Consider a flanged cup on a single-side carrier. A is the carrier attachment and B is the attachment at the blank edge. If the flange edge at B moves toward the cup during drawing, the web must accommodate B moving relative to A. This does not permit uncontrolled displacement of the carrier pilot holes.
the attachment-motion diagram uses nominal pilot-hole spacing P as a layout reference and compares local states before and after forming. Actual carrier and hole-spacing distortion still need examination. A design intention to retain P is not evidence of stable location. Check web movement capacity and carrier stability separately.[4][5]
Liberar material y conservar el control entre operaciones
Para una copa con pestaña, una ruta candidata es: agujeros piloto y cortes iniciales, contorno de pieza con puentes retenidos, primera embutición, reembutición o calibrado cuando proceda, recorte y operaciones funcionales, y separación. Puede ser necesario dividir, combinar o reordenar estaciones.
En este ejemplo, la reembutición reduce el diámetro de la copa y aumenta su profundidad, redistribuyendo material entre pared y pestaña. Las vistas superior y axial muestran la misma tendencia; omiten radios, espesor y herramientas y no sirven para calcular el desarrollo.[10]
Marque qué se elimina, qué permanece unido y cómo se posiciona la etapa siguiente. Cortes prematuros pueden quitar soporte; una liberación tardía puede transmitir movimiento al portador. Defina los agujeros funcionales precisos desde las referencias finales y compruebe su deformación posterior. La altura final no determina por sí sola el número de reembuticiones; material, pieza inicial, radios, sujeción y lubricación también importan. Un recocido intermedio u otra operación externa obliga a revisar la continuidad de producción.
| Estado del proceso | Material eliminado y retenido | Conexión y posicionamiento |
|---|---|---|
| Después de cortes | Conservar portador, puentes y zonas piloto | Mantener recorrido de transporte y zonas de apoyo |
| Durante embutición y reembutición | Mover material y liberar regiones interferentes | Las herramientas controlan la pieza; los puentes admiten desplazamiento |
| Después de elevar y avanzar | La copa sigue unida al portador | Comprobar paso libre y llegada al rango de posicionamiento |
| Recorte, funciones y separación | Terminar características y eliminar conexiones | Conservar apoyo de mecanizado y recepción hasta separar |
Son estados explicativos, no una exigencia de cuatro estaciones; la ruta depende del material, geometría y herramientas.
Follow what remains connected and how it is located
These states explain the process, not a four-station requirement. Material, geometry and actual tools determine whether operations are split, combined or reordered.
Elegir la disposición del portador
Portador lateral único o doble describe la disposición del soporte; conexión fija o flexible describe su comportamiento. Son dimensiones diferentes y pueden combinarse. Compare la misma pieza, material y producción prevista.[3][5]
| Disposición del portador | Soporte | Comprobación |
|---|---|---|
| Un lateral | Concentrar transporte en un lado | Giro, oscilación lateral, soporte y pilotos |
| Dos laterales | Apoyar desde ambos lados | Ancho, cortes y restricción del flujo |
Elegir el comportamiento de la conexión
Seleccione la conexión según el movimiento requerido. Tanto con un portador como con dos, compruebe el soporte, las raíces, el movimiento de las piezas vecinas y el acceso de corte. Después del avance, verifique la oscilación y la posición de llegada junto con la elevación y el avance.[3][5]
| Conexión | Movimiento requerido | Comprobación |
|---|---|---|
| Fija | Movimiento relativo limitado | Transmisión al portador, piezas vecinas o pilotos |
| Flexible | Admitir desplazamiento mediante el recorrido | Raíces, estabilización después del avance y corte final |
A web must do more than accommodate motion: the workpiece must also arrive in a suitable position. Review its dynamic response together with lifting and feeding.[5]
Calcular paso, ancho y aprovechamiento con el mismo criterio
El paso P es el avance nominal y B el ancho transversal. Deben caber la pieza inicial, las formas intermedias, el movimiento de los puentes, las herramientas y la evacuación de recortes. Una copa terminada compacta no implica una pieza inicial igualmente pequeña.
Para la misma pieza, defina el aprovechamiento estable por material neto terminado como η = nAnet/(BP) × 100%. n es la producción por avance; Anet es el área equivalente de chapa original retenida en una pieza, en mm²; B y P se expresan en mm. No use el área proyectada de la copa ni el área inicial que incluye el recorte posterior.
Puede calcular Anet = Vnet/t₀ o Anet = mnet/(ρt₀), usando el espesor original t₀ y la densidad ρ del mismo material. Con mm, mm³ y g, use g/mm³ para ρ. Excluya de la masa recubrimientos, fijaciones y materiales ajenos a la chapa.
Ejemplo: n = 1, Anet = 2600 mm², B = 70 mm y P = 60 mm dan aproximadamente 61,9%; con P = 56 mm, aproximadamente 66,3%, siempre que el nuevo diseño conserve el espacio necesario. No se incluyen cabecera y cola, piezas rechazadas ni valor del recorte recuperado. Compare también calidad, velocidad sostenible, paradas y mantenimiento; un mejor cálculo no demuestra viabilidad productiva.
Coordinar guiado, elevación y avance
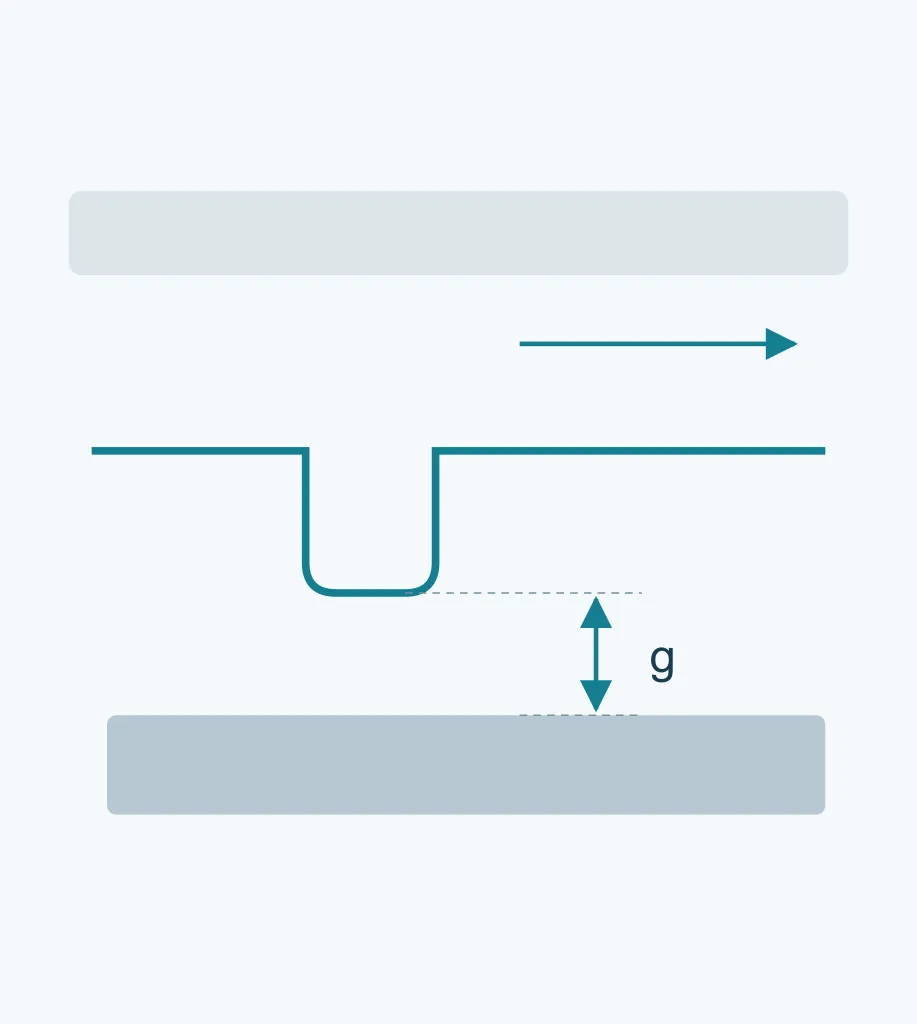
Revise el ciclo completo: retirada de herramientas, elevación, paso junto a obstáculos fijos o móviles y colocación final. Los elevadores aportan espacio de transferencia y los pilotos ayudan a posicionar; el avance y su liberación deben permitir la corrección requerida sin restricciones enfrentadas.[5]
g es la separación vertical instantánea entre el punto más bajo de la pieza y el obstáculo más alto de la trayectoria. Compruebe el mínimo durante todo el movimiento, contando oscilación, flexión, variación dimensional y margen de ajuste. La profundidad más un margen fijo no demuestra paso libre.
- Completar el avance y apoyar la pieza dentro del rango de posicionamiento.
- Coordinar entrada de pilotos, corrección permitida por el alimentador y las condiciones de sujeción.
- Coordinar retirada de punzones, pilotos y sujetadores con la elevación y salida de las herramientas inferiores.
- Avanzar cuando los elementos engranados u obstáculos hayan liberado la trayectoria; observar oscilación y llegada.
Son relaciones funcionales, no ángulos universales ni fases necesariamente separadas. Puede haber solapamiento controlado según prensa, alimentador y molde.[5]
Establish the transfer conditions within each cycle
These are functional relationships, not universal crank angles or fully separate motion phases. Controlled overlap may occur; review the die, feeder and press together.[5]
Investigar los defectos desde su posición
Conserve el fleje completo y muestras por estación, identificando lote, estación y condiciones de movimiento. Síntomas semejantes pueden tener causas distintas. La posición del defecto respecto de puentes, pilotos y zonas de conformado orienta la investigación.
| Observación | Revisión inicial | Evidencia |
|---|---|---|
| Grieta en raíz | Transición del corte, daño y desplazamiento acumulado | Muestras por estación, detalle y secuencia |
| Colocación inestable | Soporte, rigidez y movimiento | Vídeo repetido y posiciones medidas |
| Pilotos deformados o deriva | Portador y restricciones de avance/guiado | Forma, distancia entre agujeros y planitud |
| Rotura local o espesor desigual | Flujo, conexión, radios, sujeción y lubricación | Posición, mapa de espesores y ajustes |
| Arrugas en pestaña | Contacto, fuerza, flujo y soporte | Inicio, región y cambio de condiciones |
Una sujeción insuficiente puede permitir arrugas; una excesiva puede limitar el flujo y favorecer roturas. No siga aumentando presión solamente para borrar arrugas: vuelva a comprobar deformación junto a los puentes y espesor de pared.[10]
Revisar el proceso y conservar evidencias
La revisión debe explicar cómo cada operación convierte material en la pieza y qué dimensiones o aspecto permiten evaluarla; cómo llega la pieza a la estación siguiente con portador, puentes, pilotos y soportes; y cómo se verificará la ruta.
Examine deformación acumulada, muestras por estación, dimensiones, espesor de pared y alimentación repetida en las condiciones propuestas. Una sola pieza aceptable no demuestra estabilidad. Para iniciar una consulta, envíe plano, croquis o fotografía, indique montaje, sellado, aspecto, cantidades y dudas. Material, espesor o tolerancias pueden quedar pendientes; no es necesario diseñar antes todo el fleje.
Conexiones flexibles para embutición progresiva: cortes, puentes en S y aberturas de alivio
La embutición progresiva forma una pieza mediante operaciones sucesivas sobre banda o bobina. «Embutición» describe el conformado; «progresiva», la organización de estaciones y el avance de la banda.[8]
El portador es la zona continua que sostiene y transporta las piezas. El puente conecta el recorte con el portador o con otro recorte. Un puente flexible, denominado stretch web, admite movimiento relativo entre sus uniones; flexible no significa que toda la deformación sea elástica.[3][9]
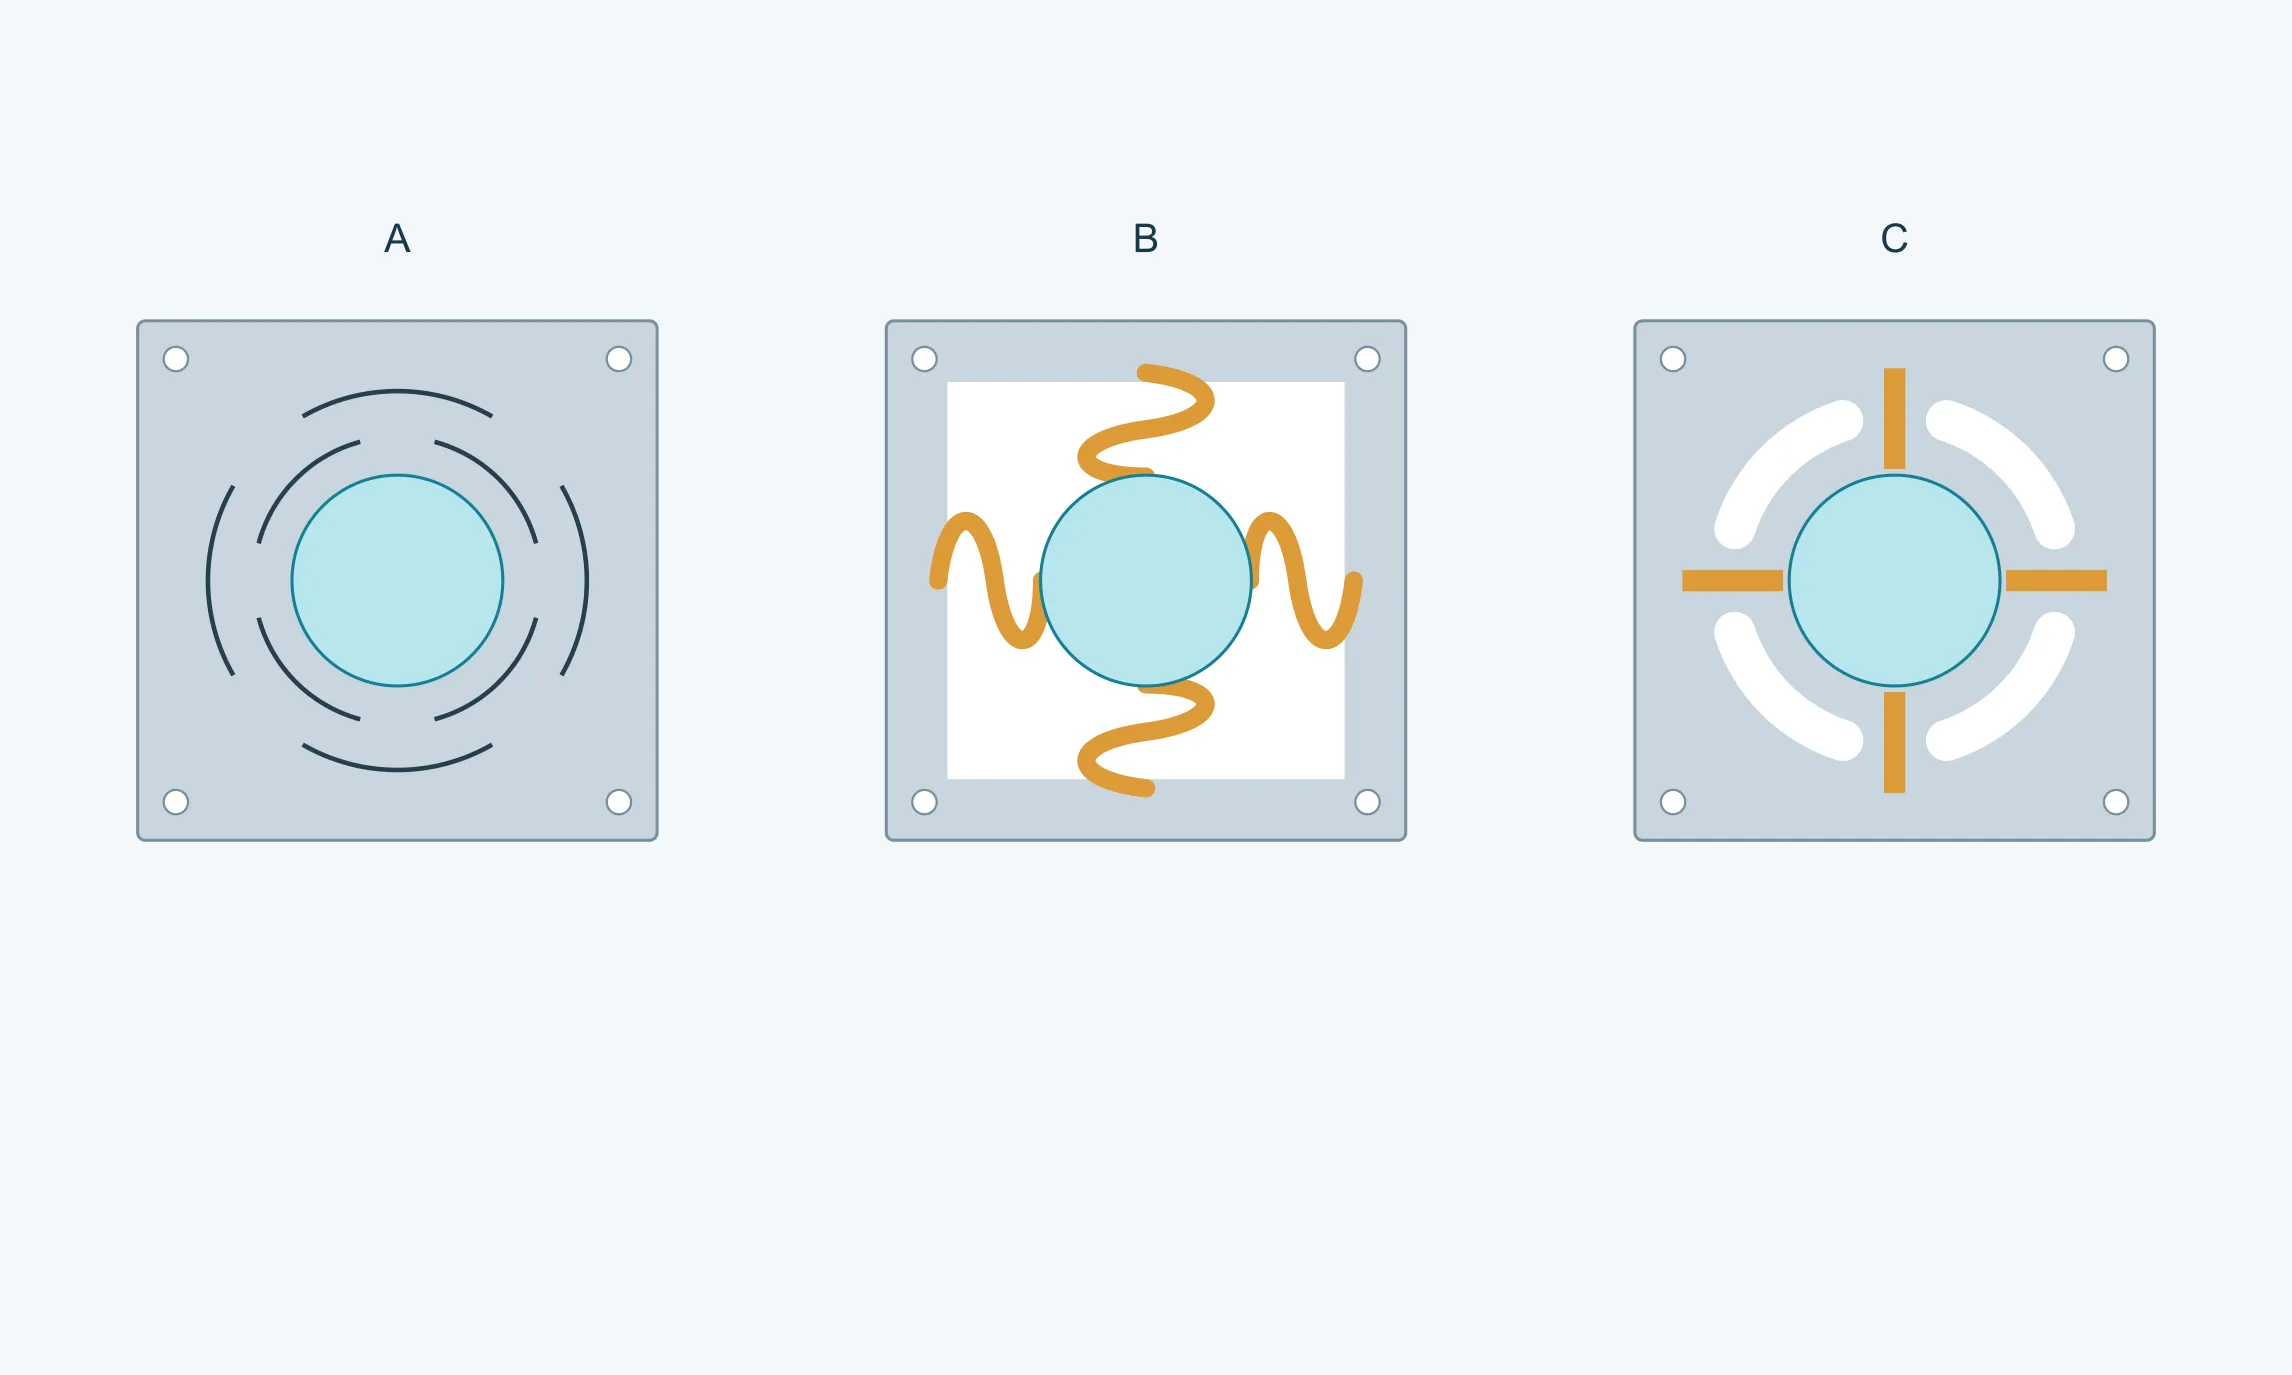
Los cortes de proceso, los puentes en S y las aberturas locales son ejemplos de diseño, no tres categorías normalizadas excluyentes. Una disposición puede combinarlos. Primero se determina la dirección y magnitud del movimiento y después si el material conservado puede transportar la pieza de forma repetible.
Se mantienen constantes geometría, material, espesor, piezas por avance, ruta de proceso y requisitos de calidad. La tabla sirve para evaluar alternativas, sin asignar una clasificación fija.
| Criterio | Cortes de proceso | Puente en S | Aberturas locales |
|---|---|---|---|
| Material de proceso | ¿Qué se corta sin retirar? ¿Qué material acaba como residuo? | ¿Puente y alivio aumentan ancho o paso? | ¿Qué se elimina y qué conexiones quedan? |
| Movimiento relativo | ¿Los cortes admiten el movimiento requerido? | ¿El recorrido permite mover sin fallo local? | ¿Qué dirección se libera y qué sigue restringido? |
| Estabilidad de avance | ¿Se evita flexión o torsión no controlada? | ¿Son aceptables oscilación y colocación? | ¿Sigue siendo fiable el apoyo restante? |
| Observación de fallos | Extremos de corte, raíces y portador | Raíces, curvas, oscilación y posición | Extremos de abertura, enlaces estrechos y pilotos |
| Confirmación | Muestras por estación y banda completa | Conformado y transporte en ciclos repetidos | Secuencia de liberación y apoyos conservados |
Cortes de proceso: separar localmente y conservar la conexión
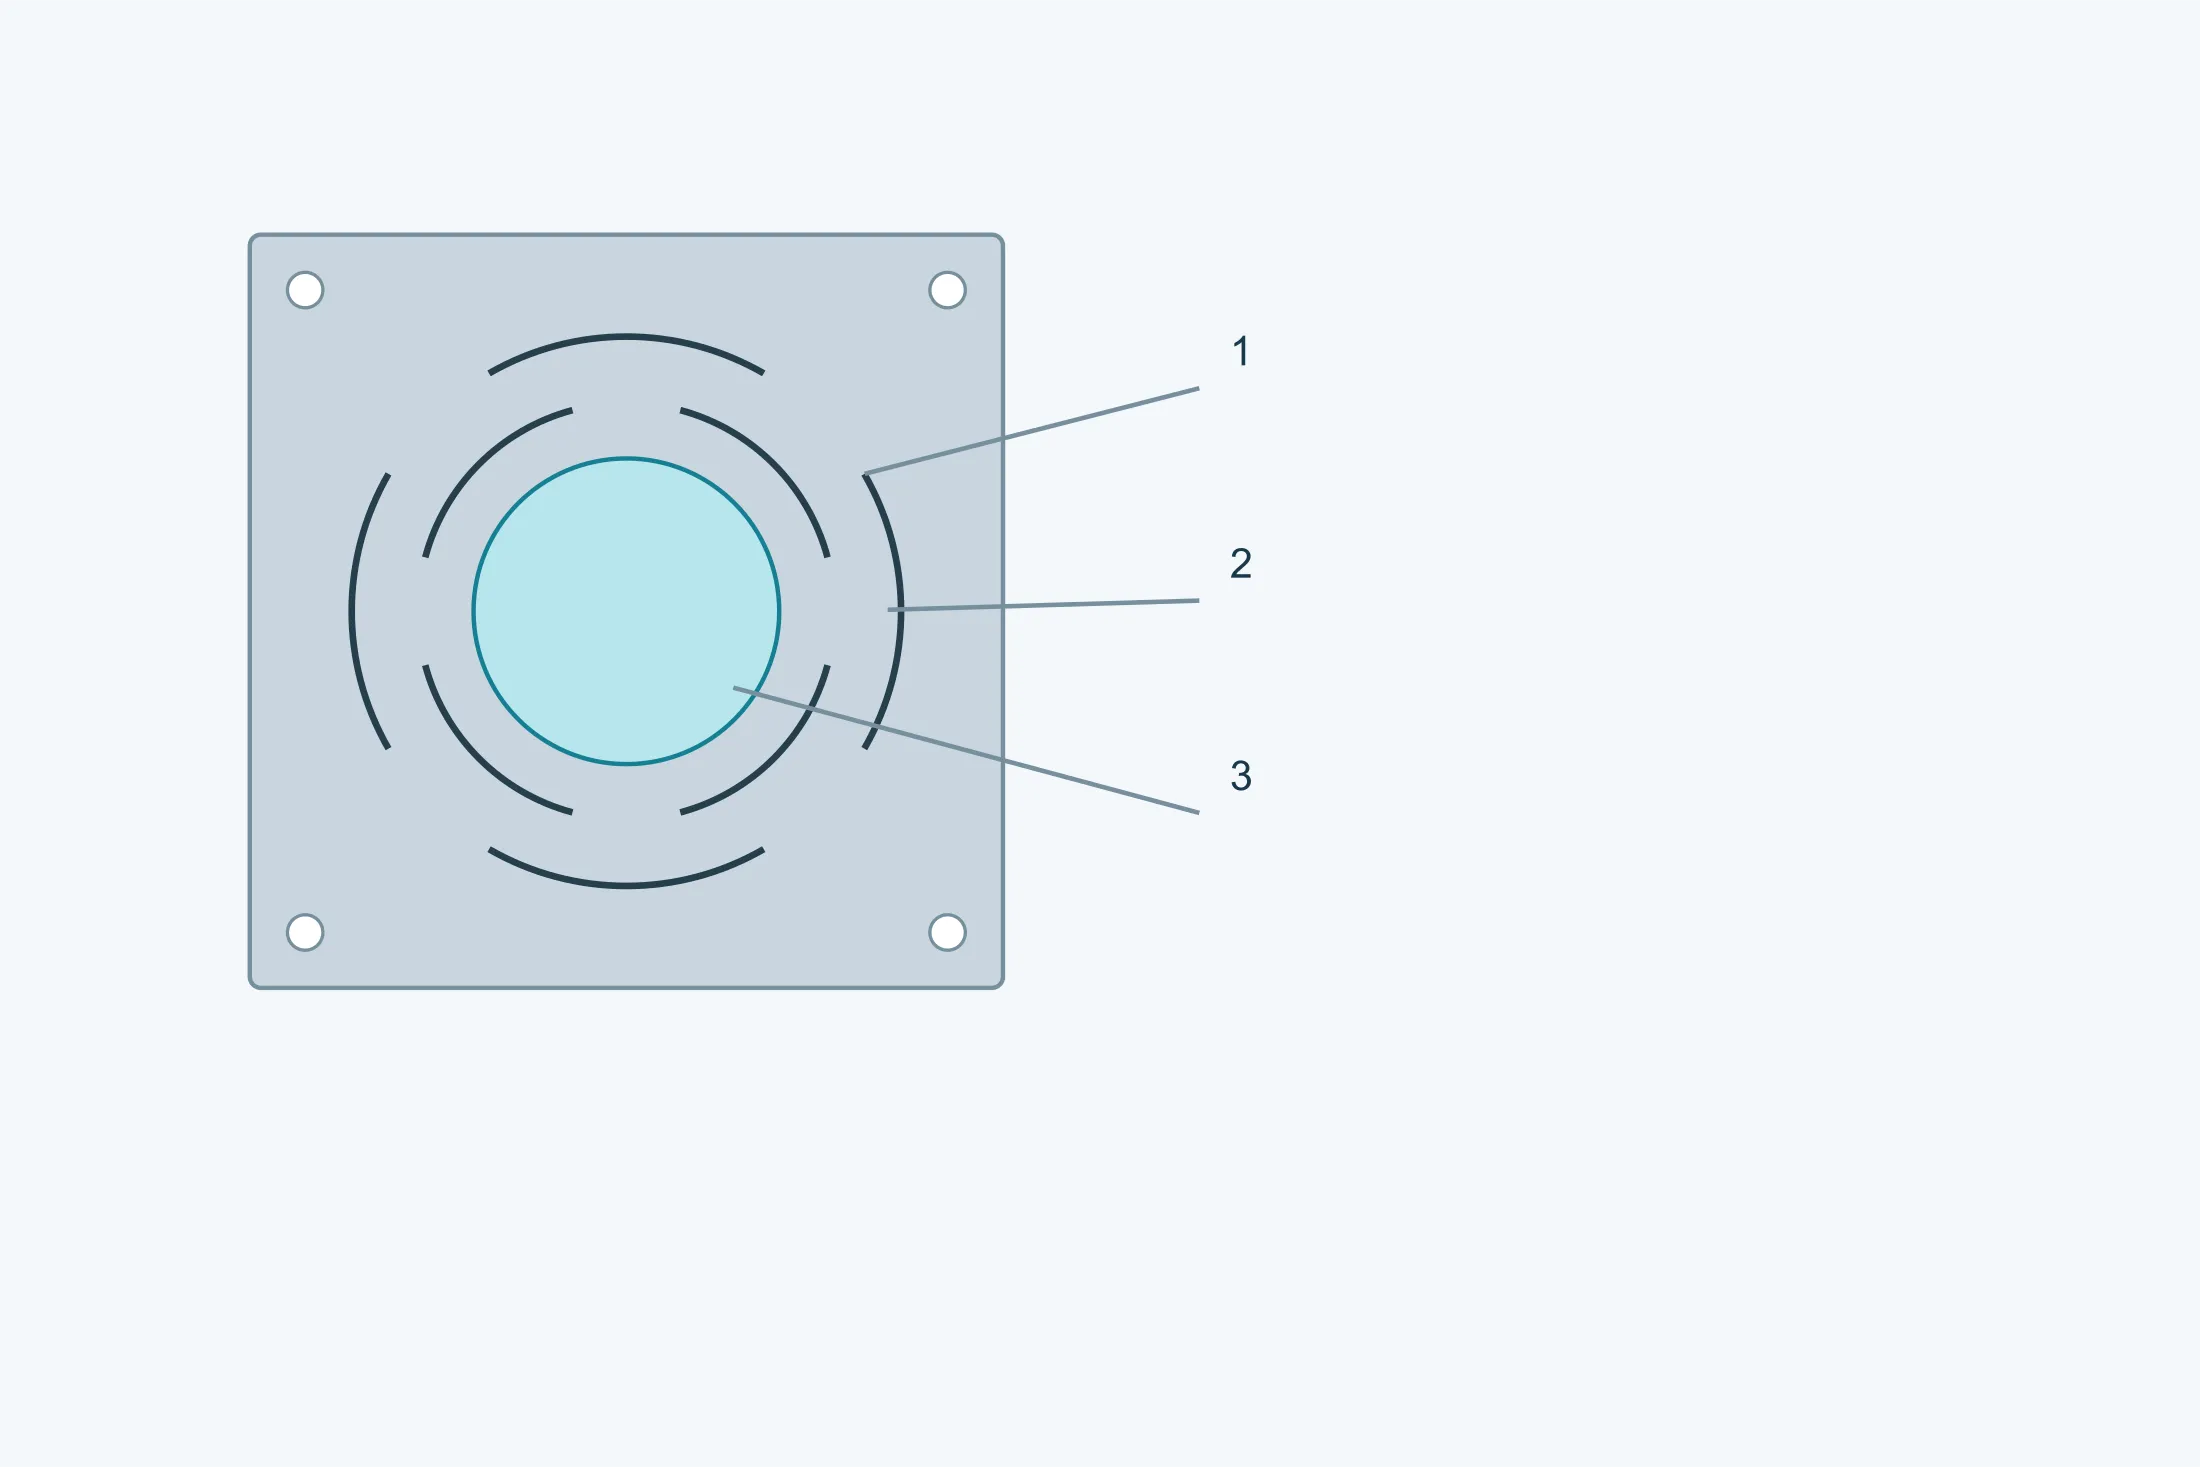
Un corte de proceso separa la chapa a lo largo de un contorno sin eliminar toda la zona circundante. La línea fina del dibujo marca el corte, no una ranura retirada de ese ancho. Sustituir parte del recorte por cortes puede reducir residuos locales.[6]
Debe definirse el alcance de «sin desperdicio»: aunque un corte no produzca un retal independiente, todavía puede haber pérdidas por portador, agujeros, recorte y extremos de bobina. La capacidad de movimiento depende de la disposición de cortes, longitud del recorrido, uniones y deformación. Un recorrido corto puede concentrar deformación en las raíces o alterar el portador y las estaciones vecinas.
El movimiento previsto durante el conformado es una función; la torsión, flexión, caída o variación de posición no controladas durante el transporte son problemas distintos. La conexión debe conservar resistencia suficiente para alimentar la banda.[7]
Puentes flexibles en S: recorrido, movimiento y estabilidad
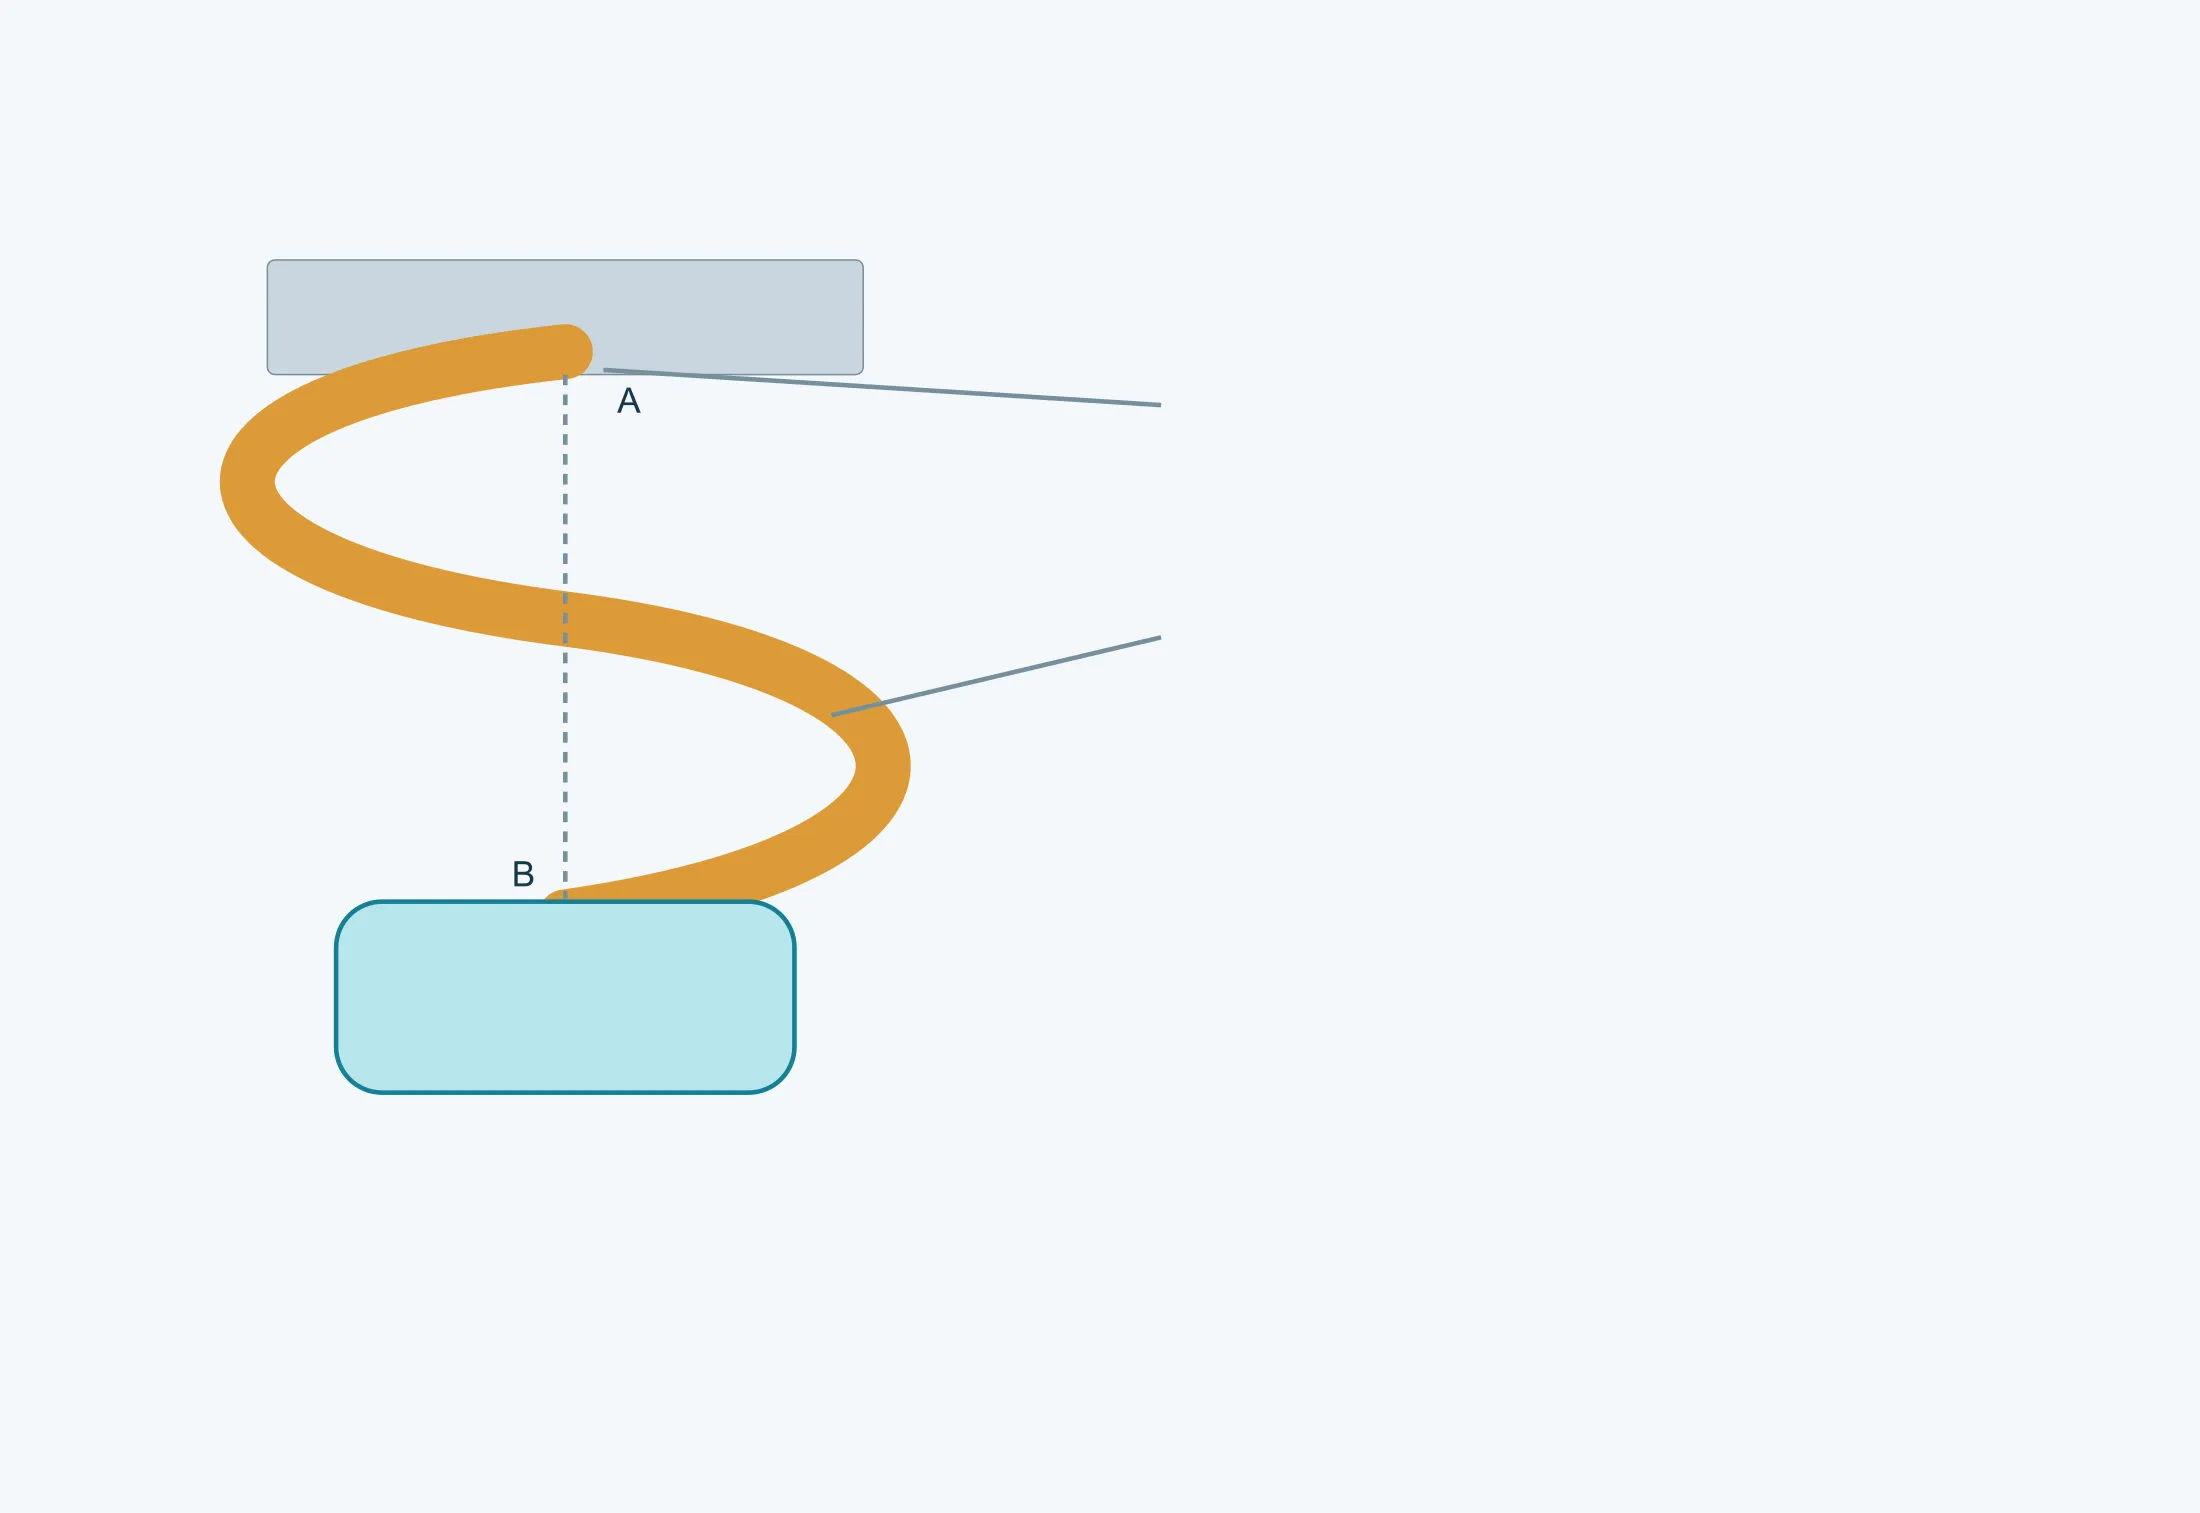
Un puente en S ofrece un recorrido curvo entre uniones. Su cambio de forma admite movimiento sin depender únicamente del alargamiento axial de un enlace recto corto. Longitud, ancho, radios, estado del material, restricciones y posición de unión determinan la respuesta.[4]
Puede evaluarse cuando una conexión más corta no admite el movimiento necesario. Si el puente y sus alivios exigen mayor ancho, paso o área retirada, el aprovechamiento puede disminuir; la forma S no establece por sí sola el peor aprovechamiento.
Una investigación encontró mayor respuesta dinámica y dispersión de colocación en su puente S que en su puente I. Esto exige estudiar conjuntamente libertad de conformado y estabilidad de transporte, sin generalizar el resultado a todas las geometrías.[5] Las piezas grandes o irregulares no requieren automáticamente puentes S: también importan masa, voladizo, apoyos y espacio de herramientas; las piezas pequeñas pueden necesitar mucho movimiento.
Aberturas locales: distinguir cortes, muescas y ranuras cerradas
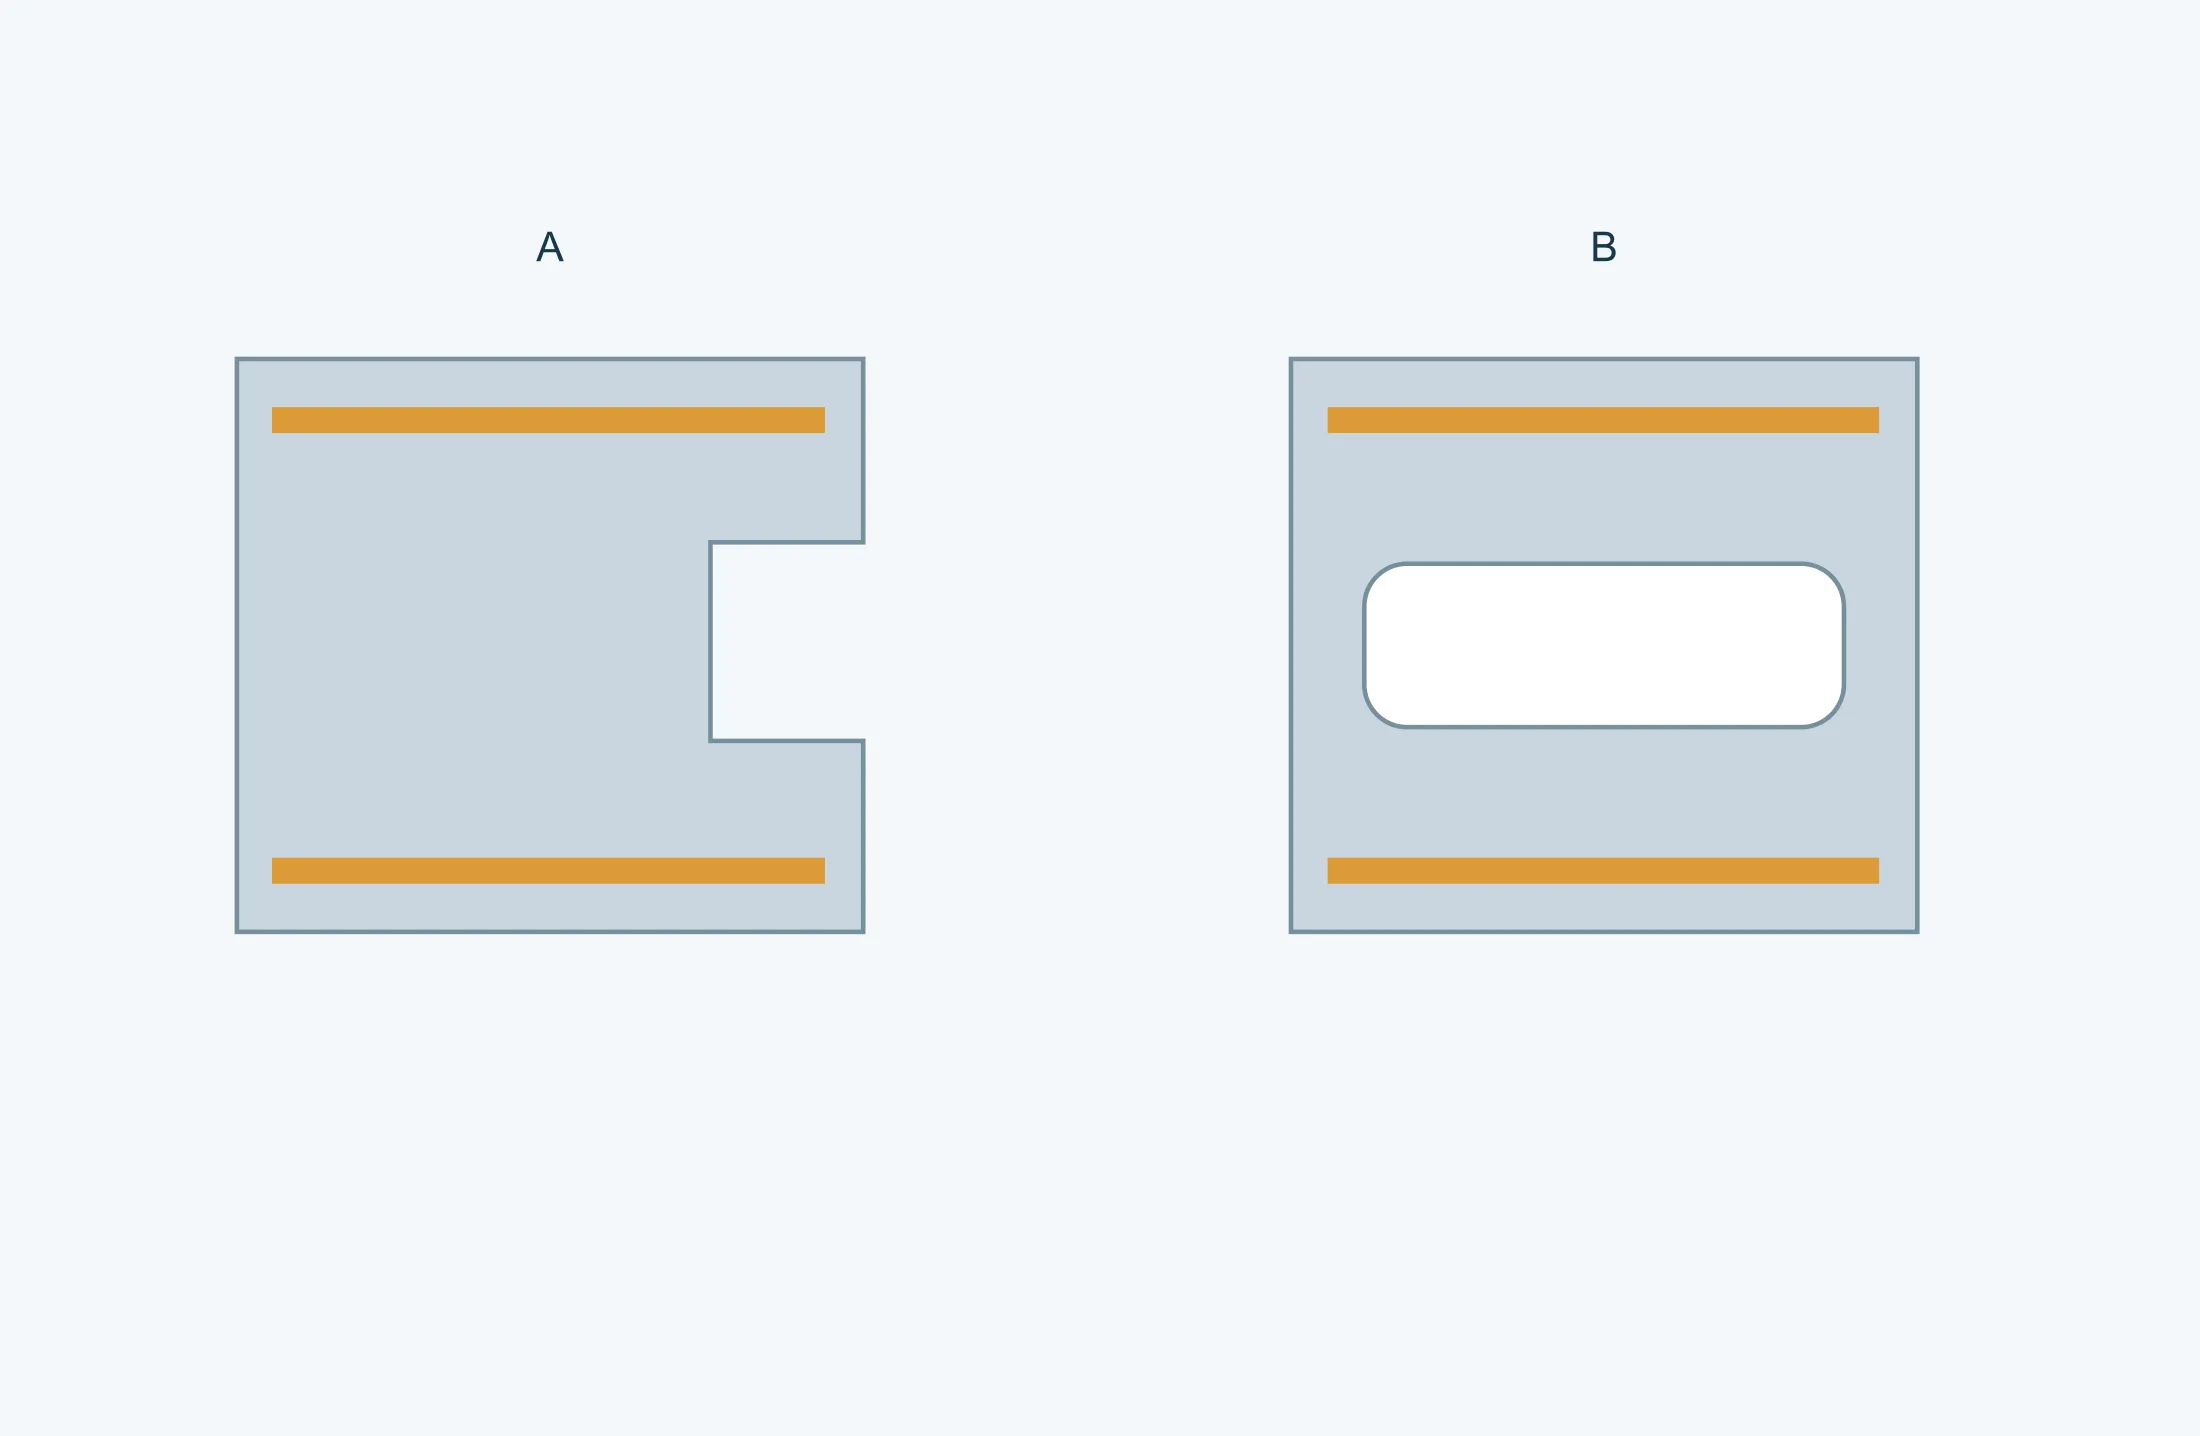
«Abertura local de alivio» se usa aquí como descripción. Hay que distinguir una línea cortada, una muesca abierta al borde y un agujero o ranura cerrados. Perforar un contorno cerrado y hacer una muesca en un contorno abierto son operaciones diferentes; no toda abertura es una muesca.[8]
Se identifica qué restricción se libera, qué conexiones quedan y cómo se transmiten las cargas. Cambiar cortes o recorridos puede resolver falta de movimiento o exceso de material, pero deben compararse disposiciones viables para la misma pieza.
Añadir una abertura no mejora automáticamente flexibilidad ni aprovechamiento. Puede interrumpir apoyos y concentrar deformación en extremos o enlaces estrechos. Se revisa todo el proceso, desde la chapa plana hasta la separación final.[4] El nombre describe una característica, no una categoría normalizada.
Ordene estaciones para controlar carga y movimiento
Cada estación debe trabajar sin comprometer lo que necesitan las siguientes. Una secuencia puede crear agujeros piloto, punzonar rasgos internos, iniciar formas, completar pliegues o embutidos, recalibrar geometría y separar la pieza. La secuencia correcta depende de geometría y material; no debe copiarse de un diagrama genérico.
Los fabricantes distribuyen operaciones para conservar resistencia, dar acceso a punzones y evitar carga concentrada. Como el conformado puede desplazar rasgos cercanos, algunos agujeros se punzonan después del movimiento principal y otros antes para localizar. Estaciones ligeras pueden servir para recuperación, sensores o corrección. Revise qué operación crea cada cota crítica y cómo se comprobará.
Alinee supuestos de material, prensa y alimentación
Grado, temple, espesor y condición de bobina influyen en fuerza de corte, springback, límite de conformado, lubricación y desgaste. Facilite la especificación permitida y reglas de sustitución, no solo una familia genérica. Si conductividad, apariencia, dureza, compatibilidad de plating o corrosión son funcionales, inclúyalas con plano y especificación de compra.
La ruta también depende de tonelaje, mesa, altura de cierre, cadencia, alimentador y manejo de bobina. Pida confirmación de compatibilidad entre troquel y prensa. Indique lavado, desbarbado, plating o tratamiento térmico posteriores, ya que la manipulación puede tener que proteger superficie y geometría.
Use supuestos de volumen realistas para decidir el herramental
Un troquel progresivo es un activo de producción, por lo que la oferta necesita más que la cantidad del primer pedido. Facilite consumo anual, lote habitual, demanda máxima, duración del programa e incertidumbre del pronóstico. Así el proveedor elige construcción, piezas de desgaste, automatización, frecuencia de inspección y mantenimiento adecuados, sin sobredimensionar ni quedarse corto.
Compare ofertas con los mismos supuestos de programa. Aclare alcance del herramental, repuestos o consumibles, propiedad, almacenamiento y registros de mantenimiento. El precio de pieza debe indicar base de volumen y material. Si la demanda puede cambiar, solicite bandas anuales para mostrar efectos de compra, preparaciones y ritmo.
Planifique construcción y pruebas como ciclos de aprendizaje controlados
Terminar el troquel no equivale a aprobar producción. Las primeras pruebas verifican alimentación, entrada de pilotos, sincronización, salida de pieza, conformado y condición final. El proveedor puede ajustar holguras, formas, calces, presión, lubricación o alimentación según la evidencia. Acuerden cantidad de muestras y alcance de medición para cada etapa significativa.
Use pruebas numeradas y revisiones para mantener trazabilidad. El informe debe identificar troquel, material, condiciones relevantes de prensa, mediciones, defectos, correcciones y asuntos abiertos. Libere producción solo cuando muestras, informe dimensional, evidencia de material y controles de acabado o montaje cumplan el plan.
Defina controles y mantenimiento antes del lanzamiento
Una pieza capaz en prueba no demuestra por sí sola un proceso repetitivo estable. Antes del lanzamiento, identifique características comprobadas en preparación, durante corrida y al final. Los sensores pueden vigilar avance, salida de pieza, alimentación incorrecta u otras condiciones; los controles dimensionales y visuales confirman el producto. El plan debe seguir riesgos reales, no medir todo con igual frecuencia.
El mantenimiento debe cubrir limpieza, lubricación, afilado, sustitución de desgaste y verificación tras intervenir el troquel. Pregunte cómo se registran golpes y mantenimiento y cómo vuelve un troquel reparado a producción. Si pertenece al comprador, defina almacenamiento, preservación, acceso a registros, transferencia y retirada antes del pedido.
Prepare una RFQ que permita cotizar la ruta real
Envíe archivos 2D y 3D controlados, material y espesor, cotas críticas, rebaba y cosmética, acabado, volumen anual, lote y vida del programa. Incluya contexto de acoplamiento, montaje, embalaje, documentos y destino cuando afecten fabricación o logística. Marque supuestos que el proveedor pueda cuestionar durante DFM.
Solicite ruta de proceso, alcance de herramental, plan de pruebas, entregables de muestra, base del precio unitario, hitos y exclusiones. Una oferta útil expone supuestos, da una base común y reduce el riesgo de que un precio bajo omita operaciones, inspección o herramental adecuado.
| Área de decisión | Información a aportar o solicitar | Por qué importa |
|---|---|---|
| Función de pieza | Datums, rasgos críticos, contexto, lado de rebaba y caras cosméticas | Protege requisitos que gobiernan tira y estaciones |
| Material | Grado, temple, espesor, condición de bobina y sustituciones | Afecta conformado, fuerza, springback y desgaste |
| Layout de tira | Avance, paso, anchura, portador, pilotos y separación | Une uso de material con alimentación y apoyo |
| Plan de estaciones | Secuencia de punzonado, conformado, recalibrado, sensores y separación | Muestra cómo se crea y protege la geometría |
| Demanda | Consumo anual, lote, pico y duración del programa | Fija la base de construcción y precio |
| Pruebas | Etapas, cantidades, informes dimensionales y responsable | Crea una ruta controlada hacia la liberación |
| Control de producción | Controles de preparación y proceso, sensores y mantenimiento | Sostiene repetibilidad tras la prueba aprobada |
| Alcance comercial | Propiedad, repuestos, almacenamiento, mantenimiento, exclusiones e hitos | Evita comparar ofertas con supuestos distintos |
- MISUMI — Pilot, material and guide relationships
- MISUMI — Bridge and carrier
- Cimatron 2026 — Strip Web
- AutoForm Engineering — EP 3654225 B1
- Dylan Budnick (2022) — A Methodology for Data-Informed Process Control in Progressive Die Sheet Metal Forming
- Komacut — Design Tips for Stamping Parts with Progressive Dies
- MISUMI — Method for Connecting Blanks
- 《金属板材成形》2024年第10期 — 冲压术语:冲压工艺篇
- Hexagon — FormingSuite Professional 2021.1 Quick Start Guide
- MISUMI — Structure of Drawing Dies: Redrawing Die 1 / 2 (#039–040)