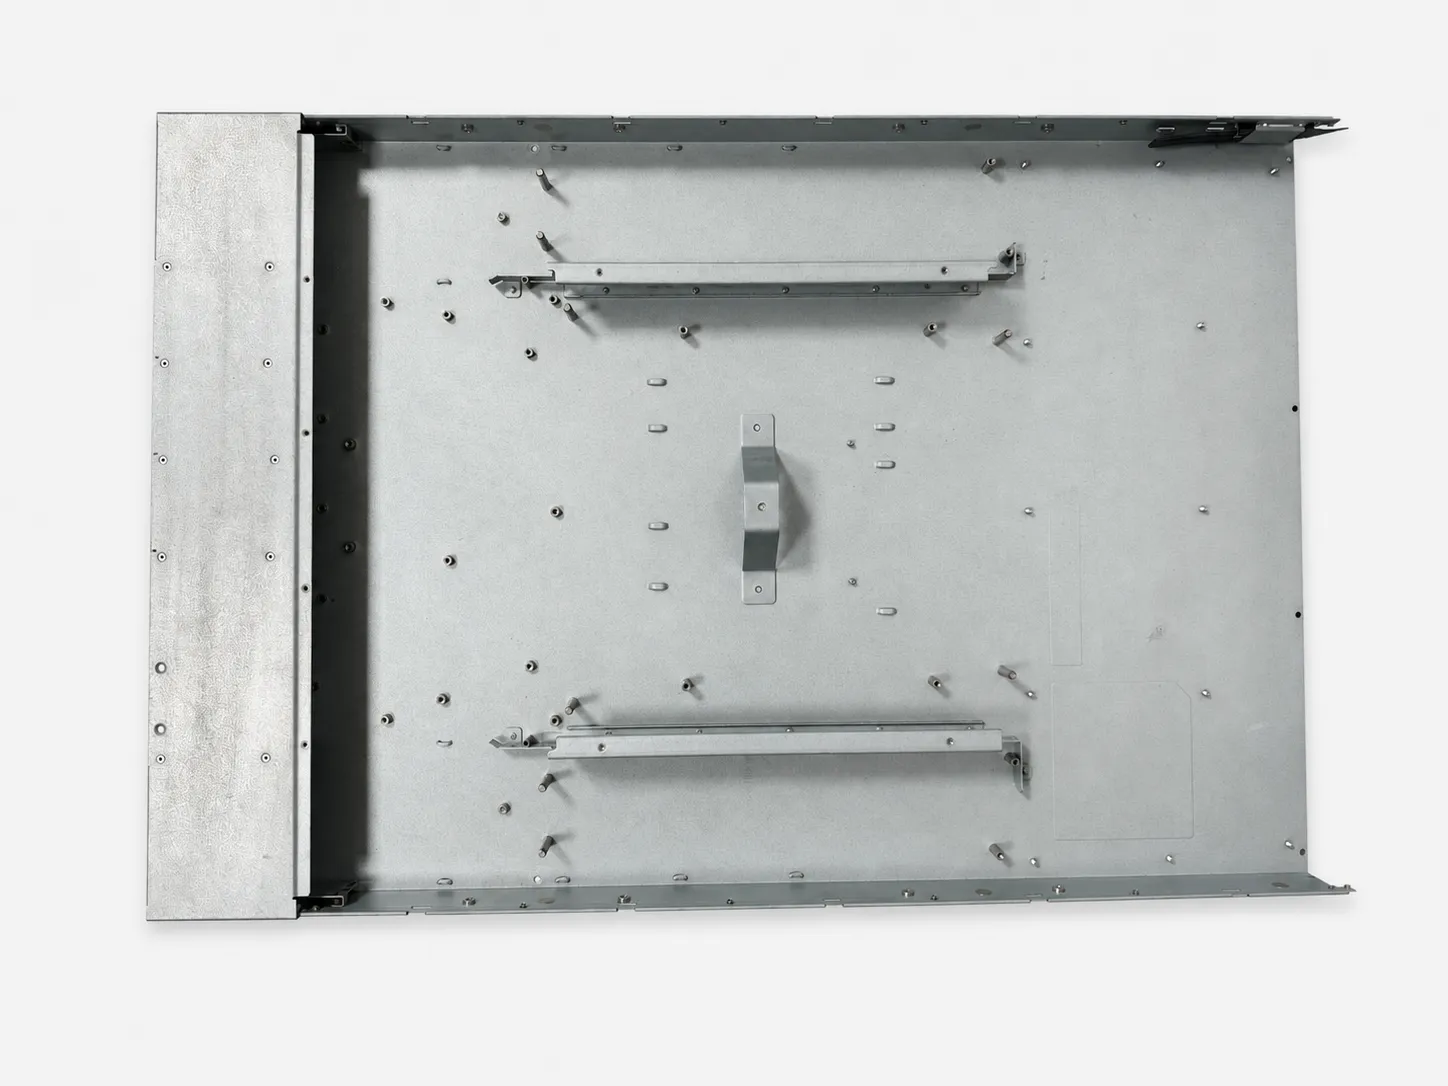
板金筐体は単純に見えても、内部電子部品の保護、粉塵と水の遮断、熱の管理、EMI シールド、製品の取付け基盤など複数の役割を同時に担います。うまく設計するには、金型やサンプル製作の前に、これらの役割とコスト、製造性のバランスを取る必要があります。
本ガイドは、筐体が見積どおり進み、現場で良好に働くかを最も左右する判断を順に解説します。材料と壁厚、シールと防護等級、EMI シールド、放熱通気、取付けと保守性、外観とはめあいを決める公差と表面処理です。
まず設計入力と責任境界を定義する
筐体を描く前に、製品エンベロープ、取付方向、基板とコネクタ位置、荷重、保守方法、目標寿命、使用環境、外観面、規制市場を記録してください。2D 図面、STEP/STP 組立、BOM は同一の版と単位を使ってください。
メーカーが検証できる部品要求と、買い手が責任を持つシステム性能を区別してください。サプライヤーは DFM、寸法、工程記録を提供できますが、完成機の構造安全、温度上昇、EMC、IP/NEMA、UL の適用性は、なお製品責任者が確認します。
- 外形エンベロープ、取付方向、相手部品、基板、コネクタ、ケーブル空間を定義する。
- 機能基準、重要荷重、保守入口、外観面、許容すきまを明示する。
- 2D 図面、STEP/STP、BOM、単位、版を一致させる。
- サプライヤーが検査できる項目と、買い手が責任を持つシステム性能を分けて列挙する。
材料、板厚、表面体系を選ぶ
冷延鋼、亜鉛めっき鋼、ステンレス、アルミニウムは、強度、重量、耐食性、導電接触、成形、表面処理でそれぞれ取捨があります。図面にはグレード、状態、板厚、許容する代替材料、必要な材料証明を書いてください。
板厚はパネルスパン、荷重、衝撃、締結具の負担、表面外観に基づいて決めてください。大平面はフランジ、リブ、複数部品構造で剛性を高められ、むやみに厚くするだけに頼らないでください。粉体塗装、陽極酸化、めっき、不動態化の厚さも、穴、ねじ、接地面、組立すきまに影響します。
曲げ、開口、エッジの DFM
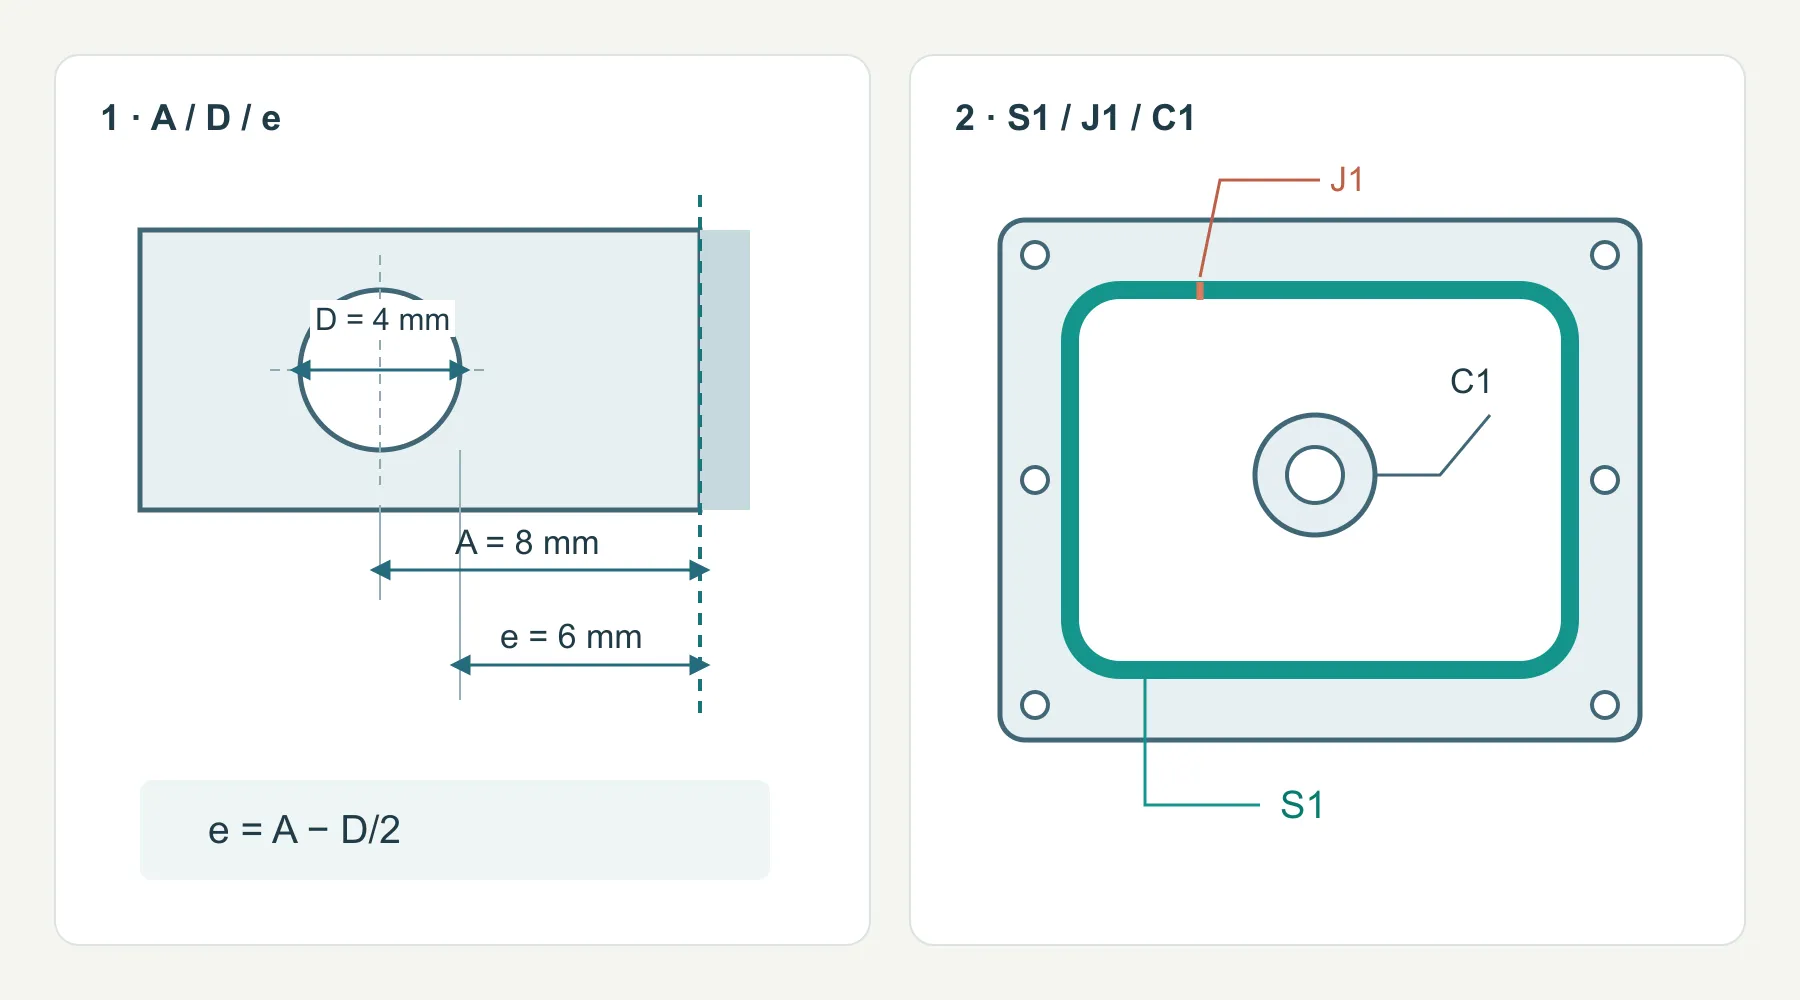
間隔の判断には寸法の定義が必要です。T は板厚、R は内側曲げ半径、A は平面上で穴中心から曲げ接線までの垂直距離、D は穴径です。穴縁からの最短距離は e = A − D/2 です。理論上の鋭角頂点や曲げ後の外壁までの距離とは区別します。
幾何の例:A = 8 mm、D = 4 mm なら e = 6 mm です。推奨最小値ではありません。穴の変形は材種、調質、板厚、半径、ダイ開口、曲げ方向と順序に左右されます。コネクタと位置を合わせる開口を示し、実際の組付け条件で評価します。
曲げ展開長や曲げ控除は予定工程に合わせて確認します。穴・スロット・通風孔は成形状態で、溶接や塗膜の影響も含めて確認します。開口移動、逃げの追加、成形後の加工などを供給者と検討し、図面発行前に決定します。
- 内側半径と材料状態を指定し、代表的な材料で割れとスプリングバックを確認する。
- 穴と曲げの間隔は接線まで、穴と端面の間隔は実際の切断縁まで測る。
- 曲げ逃げを図示し、曲げ端部が隣接壁を引き裂かないか確認する。
- フランジ長、金型の進入空間、対向する曲げの干渉を工程順に確認する。
締結具、溶接、組立順序を計画する
カシメナットとスタッド、リベットナット、溶接ナット、リベット、ねじ、スポット溶接は、それぞれ異なる穴、工具空間、板厚、工程を要します。BOM にはシリーズまたは承認同等品、ねじ、取付面、数量、最終用途を示してください。
製造順序を先に設計してください。切断、曲げ、金物装着、溶接、清掃、表面処理、最終組立です。閉じた曲げはプレスを遮り、溶接は熱変形を起こし、コーティングはねじと接地接触を変え得ます。これらのリスクはサンプル前に解消してください。
- 金物シリーズ、ねじ、取付方向、数量、承認同等ルールを注記する。
- カシメまたはリベットナットに必要な板厚、穴公差、工具空間を確認する。
- 溶接線、スポット溶接、リベット、清掃を許容する外観領域を明示する。
- 熱変形、溶接スパッタ、表面処理順序を検査に含める。
- 実相手部品で組立入口、工具入口、修理経路を検証する。
IP、NEMA、UL 目標を正しく扱う
IEC 60529 は IP コードで保護等級を分類します。NEMA タイプには IP 以外の環境条件も含まれ、NEMA は対照表を IP から NEMA タイプへの換算に使えないと説明しています。必要な体系と試験条件を直接指定します。[1, 2]
UL 50 は非環境面の筐体要求、UL 50E は追加の環境面の構造・性能要求を扱います。2026-09-14 に確認した UL 公開カタログでは第 3 版が有効で、発行日は 2020-10-15、最終改訂は 2025-10-17 です。確認範囲は公開の適用範囲と改訂概要です。実際の評価には該当する規格全文と最終製品の要求を用います。[3]
保護性能の表示は、定義した組立構成に対応します。筐体改訂、扉、ガスケット、ラッチ、ケーブル入口、換気部品、塗装、設置方向を記録し、評価・試験の担当を決めます。ケーブルグランド単体の試験結果は筐体全体の等級を証明しません。
シール、放熱、EMI、接地を協調させる
図の S1 のように、閉じたシール経路を一周して確認します。角、継ぎ目、ねじ、ケーブル入口から保護空間へ水が通る経路がないか調べます。シール外のねじとシールを横切る穴では経路が異なります。採用するガスケットの供給者データで圧縮条件を決め、組立隙間と扉のたわみを確認します。CAD 上の閉じた線だけでは実際の圧縮は確認できません。
シール、放熱、EMI はしばしば互いに制約します。通気孔は放熱を助ける一方、粉塵、水、電磁漏れの経路にもなります。コーティングは表面を守る一方、接地接触を絶縁することがあります。ガスケット圧縮、継ぎ目、排水、ファンとフィルタ、導電接触区、保護接地を一緒にレビューしてください。
熱負荷、ホットスポット、風量、騒音、接触抵抗、EMC 性能は、実基板、ケーブル、コネクタ、ファームウェアを搭載した完成品で検証する必要があります。
筐体サプライヤーは図面どおりに製造し、開口、接触区、組立を検査できますが、板金部品だけではシステムレベルの熱、EMI、環境防護指標を保証できません。
- シール面、ガスケット材料、継手位置、圧縮範囲、締結順序を明確にする。
- 塗装してはならない接地面、シールド接触面、マスキングが必要なねじを明示する。
- ファン、フィルタ、ルーバー、排水、ケーブル入口の実際の構成を定義する。
- すべてのシステム試験について、責任者、試作構成、方法、合格判定を記録する。
サンプルと初品で設計を検証する
量産前に、量産意図の材料、金物、表面処理でサンプルを作ってください。基板とコネクタのはめあい、カバーすきま、穴位置、金物トルク、溶接変形、ガスケット圧縮、外観面、接地接触、包装保護を確認します。
重要寸法、検査治具または測定方法、外観基準、組立試験、必要な記録を初品計画に書いてください。サンプル承認は未完了のシステム試験を覆い隠すべきではありません。材料、形状、金物、表面処理、サプライヤーの変更は版管理し、リスクに応じて再検証してください。
- コネクタ、基板、カバー、ブラケット、取付インターフェースのはめあいを照合する。
- 重要寸法、金物位置、ねじ、トルク、溶接変形を記録する。
- 承認サンプルに対して色、質感、傷、すきま、マスキング区を確認する。
- 完成機状態で環境、熱、EMC、接地、安全検証を完了する。
- マスターサンプル、初品記録、すべての変更を量産版に結びつける。
完全な筐体 RFQ チェックリストを整える
比較可能な RFQ は、エンジニアリング、調達、品質、サプライヤーが同じ範囲を見られるようにし、なお未確認の仮定は別に列挙します。
- 文書:管理された 2D 図面、STEP/STP、BOM、版、単位、組立参照。
- 製造:材料、板厚、曲げ、開口、バリ方向、溶接、金物、表面処理、マスキング。
- 性能:使用環境および IP/NEMA/UL、熱、EMI、接地などの目標と責任者。
- 取引:試作品、パイロット、年間使用量、リードタイム、包装、検査記録、承認プロセス。
- インターフェース:基板、コネクタ、カバー、ラック、壁面または DIN レールのはめあい要求。
- 品質:重要寸法、測定方法、外観基準、マスターサンプル、初品報告。
- コンプライアンス:適用市場、規格、試験範囲、証明書、責任主体。
- 未決事項:許容する代替案、サプライヤー確認が必要な DFM リスク、変更承認者。
| 判断項目 | RFQ で提示すべき内容 | サプライヤーレビュー | リリース証拠 |
|---|---|---|---|
| 設計入力 | 製品エンベロープ、取付け、荷重、環境、インターフェース、保守方法 | 文書の完全性、版、未決問題を確認する | 責任境界と管理版が一致している |
| 材料と板厚 | グレード、状態、板厚、代替規則、証明書 | 供給、成形、表面処理の適合を確認する | 材料証明と承認仕様 |
| 曲げと開口 | 半径、基準、穴位置、逃げ、バリ面、重要公差 | 実設備と工装で DFM を完了する | サンプル寸法とエッジ記録 |
| 組立と金物 | 金物表、取付面、溶接、順序、相手部品 | 工具空間、熱変形、コーティング影響を確認する | サンプル組立、トルク、変形記録 |
| 内側曲げ半径 | R と実際の材種・調質を指定 | 小半径では割れ、戻りで組付け寸法が変化 | 材料、金型、方向、試作結果 |
| 曲げ付近の穴 | 接線まで A を測り e = A − D/2 を計算 | 穴縁の距離と中心距離は異なる | 開口の機能、ダイ開口、加工順序 |
| 品質と取引 | サンプル、初品、数量、記録、包装、リードタイム、承認者 | 範囲、能力、検査計画を確認する | 量産版とマスターサンプルが管理されている |
| 変更管理 | 代替材料、形状、金物、表面、サプライヤー変更の規則 | リスクに応じて再レビューと検証範囲を決める | 書面承認と更新された管理文書 |