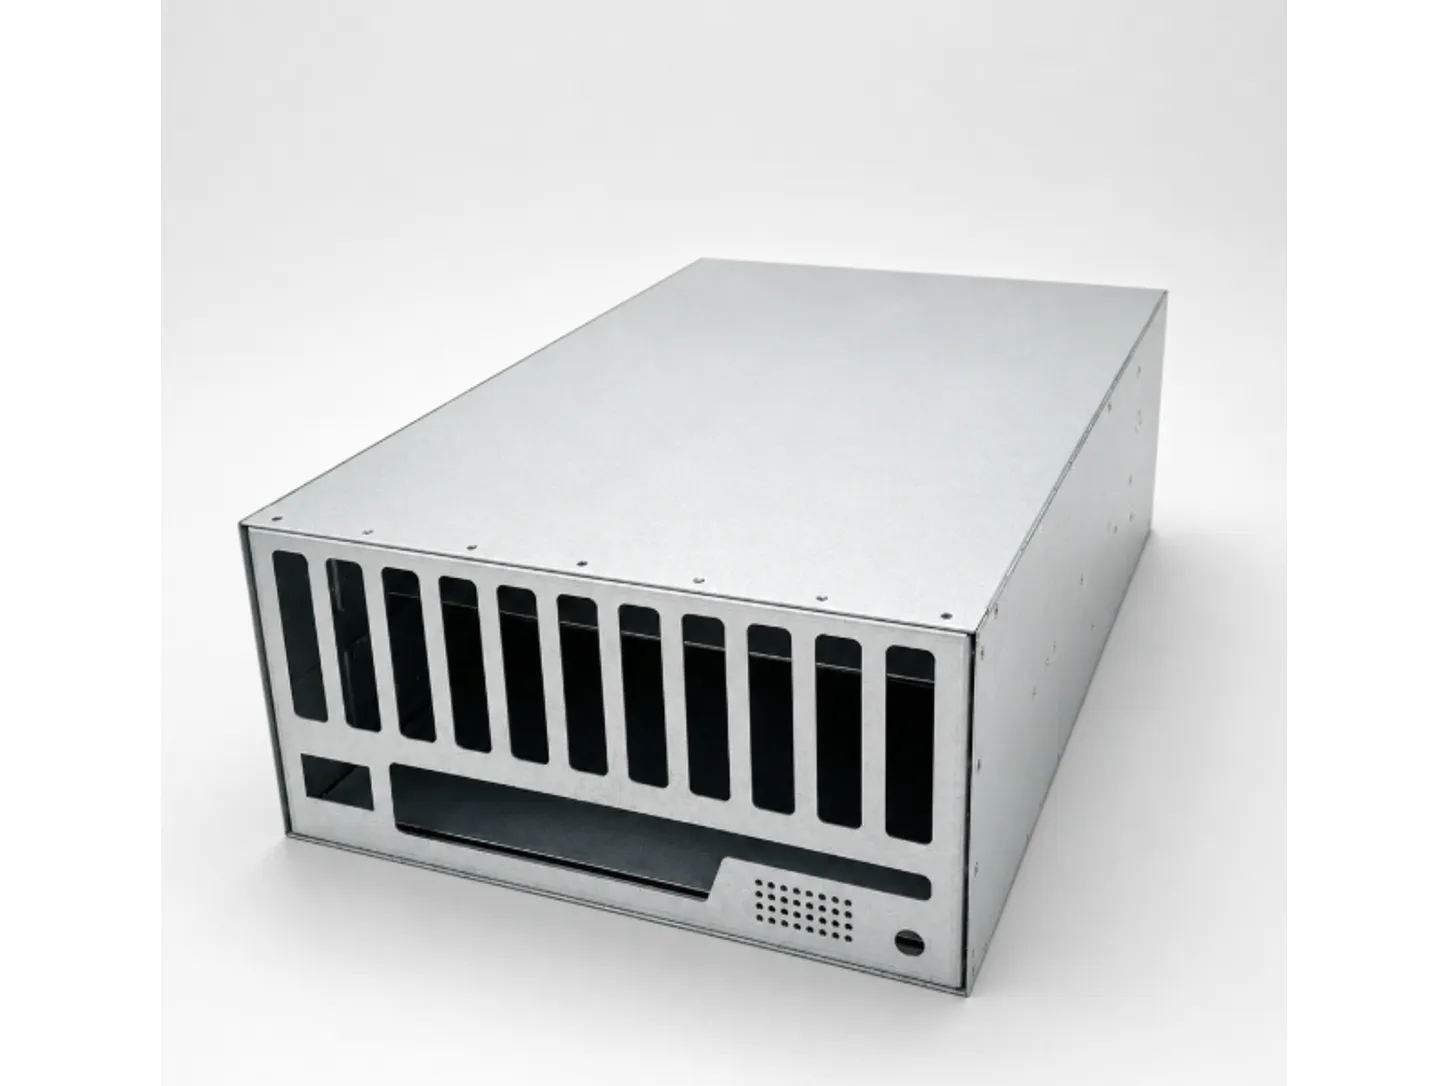
板金筐体が切断と曲げだけの板であることは稀です。ほとんどのハウジングはさらに、ねじ接続点、回路基板スタンドオフ、取り外し可能なカバー、ラック耳、ブラケット、保守パネルを必要とします。これらの位置ではプレスフィットナットとスタッド、リベットナット、ウェルドナット、溶接スタッド、中実リベット、脱落防止ねじを使うことがあり、選定は展開図、曲げ順序、表面処理ルート、最終検査に影響します。
したがって、筐体 RFQ を量産準備完了とみなす前に締結部品を選定すべきです。本ガイドは、OEM バイヤーと機械エンジニアが締結方式を記述する助けになり、すべてのプレスフィットがすべての材料に適合する、または取り付け済み締結が自動的にあるトルク、押出し力、引抜き力目標に達するという仮定を避けます。
簡潔な回答:締結部品 RFQ に含めるべき内容
取り付け済み締結ごとに、締結カテゴリ、メーカー品番または承認済み等価品、ねじ、取付側、筐体あたりの数量、その部品を位置決めする図面特徴を明示してください。筐体 2D 図面と STEP/STP 組立モデルを送り、サプライヤーが曲げ、工具到達性、相手部品、カバーすきま、最終荷重方向を見られるようにします。
さらに板材グレードと板厚、表面処理順序、マスキング、接地または外観要件、サンプル数量、承認前に必要な検査を説明してください。トルク、押出し力、引抜き力が重要である場合は、加工側に推論させず、バイヤー要求と試験条件を提供します。
- 品番、数量、許容代替を含む管理された締結明細。
- 穴位置と基準を最新筐体改訂に関連づけます。
- プレス、リベット工具、溶接工程の取付方向と到達空間を明示します。
- 表面処理、マスキング、接地、ねじ保護の説明。
- サンプル、検査、梱包、交換要件。
到達性、組立、保守条件から始める
まず筐体の組立と保守の仕方を決めてください。パネルが曲げ前にプレスから接近できるなら、プレスフィットナットが適することがあります。成形後のパネルを片側からしか取り付けられない場合、リベットナットでねじを作れます。より重い、または溶接式組立では、製造ルートが熱、変形、表面清掃を受け入れられるなら、ウェルドナットまたはスタッドがより合うことがあります。
相手ねじと保守方向も重要です。接続が工場での一回組立か、保守時の繰り返し分解か、PCB 取付か、カバー、ブラケット、レール、ケーブル部品の荷重を受けるかを確認してください。答えは締結選定と検査を導きますが、製品構造検証の責任を筐体サプライヤーへ移すべきではありません。
- 締結取付時に板材の両面へ接近できるかを確認します。
- 締結部品を曲げと溶接の前に取り付けるか後に取り付けるかを明示します。
- 繰り返し保守接続と一回限りの工場組立を分けて示します。
- はめ合いが重要なときは、ねじ、ワッシャー、ブラケット、回路基板スタック情報を提供します。
- 図面または仕様に、バイヤーが担う荷重と寿命要件を残します。
適合する板材にプレスフィットナット、スタッド、スタンドオフを使う
プレスフィット締結は一般に PEM 類締結とも呼ばれ、予備穴へ圧入し、板材を締結の保持構造へ流入させます。別途溶接なしで整ったねじ、スタッド、回路基板スタンドオフを作れますが、信頼できる取付は承認穴径、板厚、板材硬さ、エッジ距離、プレス到達性に依存します。
現行板材のサプライヤーデータを照合せず、他プロジェクトのプレスフィットをそのまま転用しないでください。より軟らかい鋼またはアルミニウムに適する締結は、より硬いステンレスでは正しく取り付けられないことがあります。穴がエッジまたは曲げに近すぎると、圧入時に変形することもあります。図面には取付側を明示してください。可視頭部、突出量、はめ合い方向が組立に影響するためです。
- 締結シリーズを板材、硬さ、最低許容板厚に合わせます。
- 締結サプライヤーが規定する取付穴寸法と公差を使います。
- エッジ距離、穴間隔、曲げすきま、圧入工具到達性を確認します。
- 明確な基準から頭部側、スタッド突出量、スタンドオフ高さを注記します。
- 必要な場合は塗装工程中にねじと座面を保護します。
カタログ確認例:PEM S-M3-1
PEMのカタログでは、S-M3-1は炭素鋼製Sシリーズ、M3 × 0.5ねじ、シャンクコード1を示します。CL-4とCL-5には、鋼板またはアルミ板で硬さHRB 80以下、推奨最小板厚1.00 mm、最大シャンク長0.97 mmと記載されています。発注時には表面処理の接尾コードも確認が必要です。この呼称だけで表面処理の全条件は決まりません。
同じメートル寸法の行では、取付穴は4.22 mm、公差+0.08/−0、すなわち4.22–4.30 mmです。穴中心から板端までの最小距離は4.8 mmです。これは中心距離であり、穴縁から残る肉幅ではありません。近接する曲げ、他の締結部品、圧入工具の空間は別途確認します。
説明用の例として、板厚1.00 ± 0.10 mmなら実際の板が0.90 mmとなり、この行の最小値1.00 mmを下回る可能性があります。承認前に板厚公差を見直すか、別の適合するシャンクを選定し、実際の硬さも確認します。カタログ寸法を満たしても、取付後の耐トルクや押抜き強度が確認できたことにはなりません。
片側取付が重要な制約であるときにリベットナットを使う
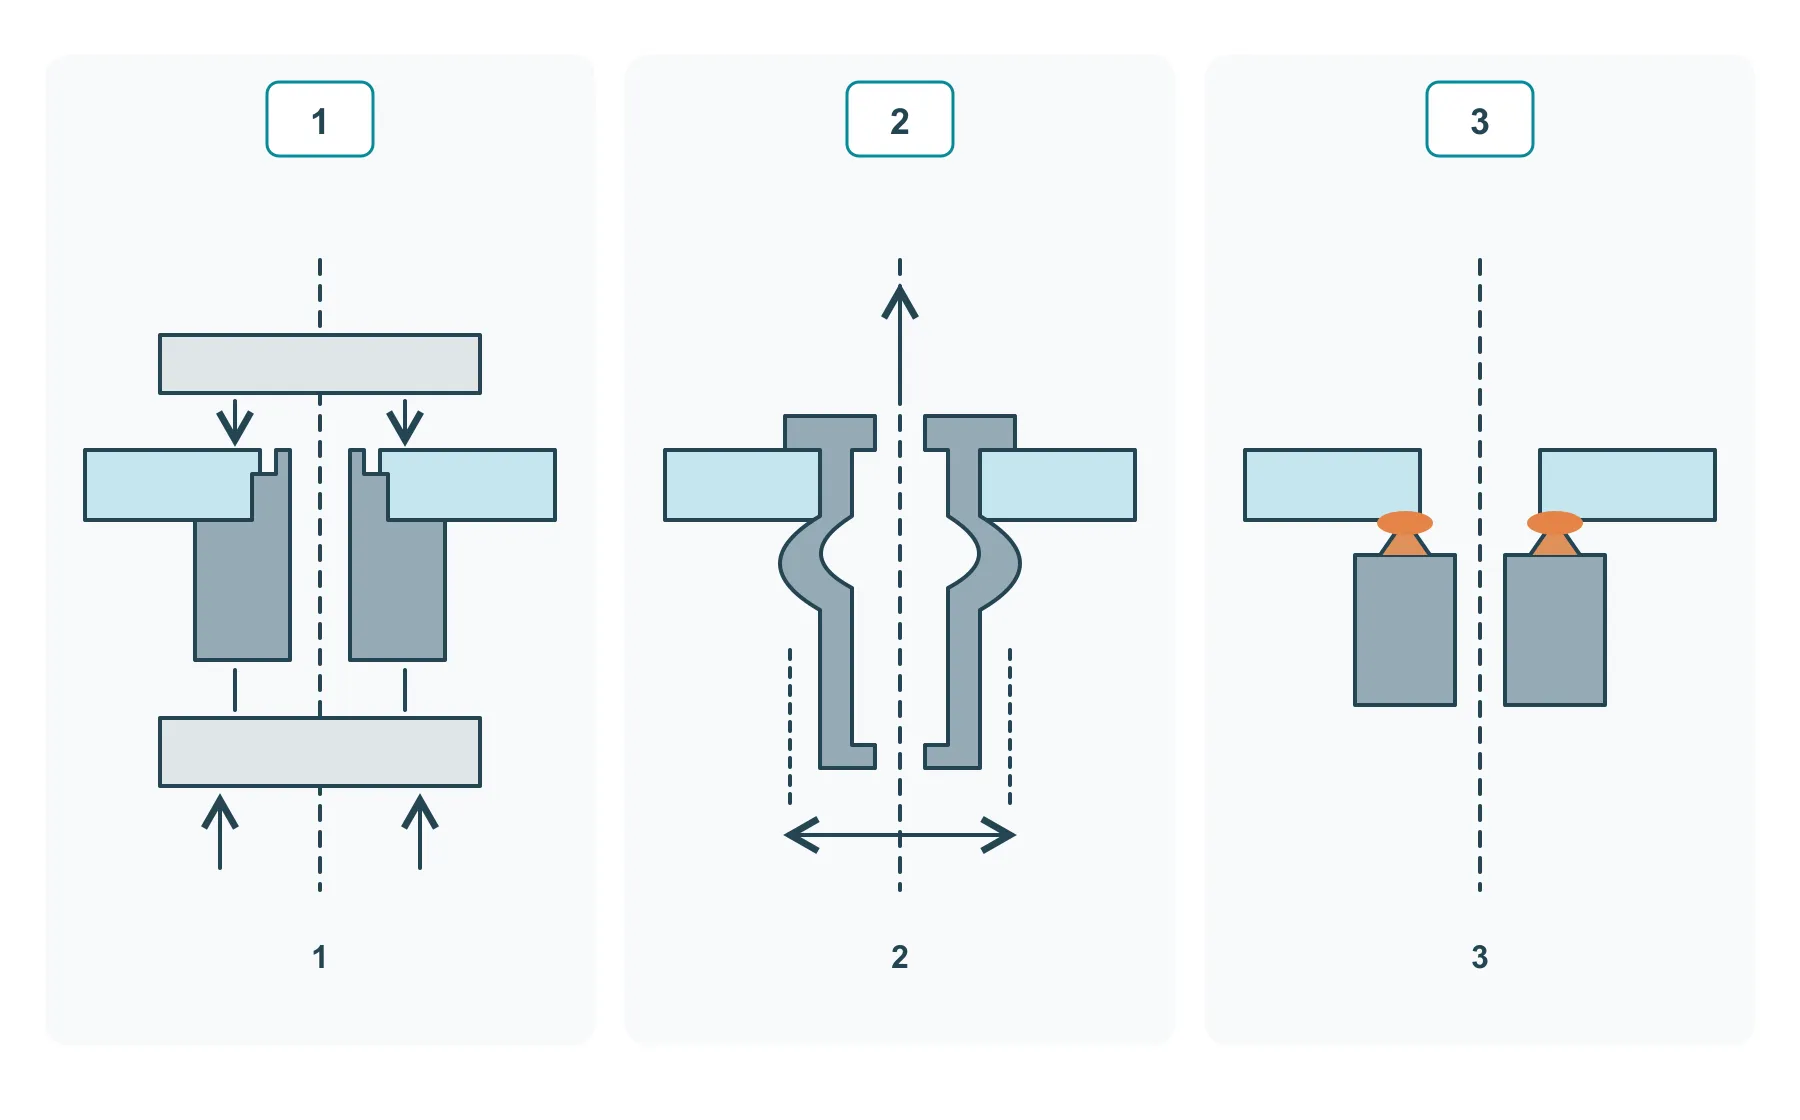
リベットナットは片側から挿入し、機械変形で板材を挟みます。閉じ断面、成形済みパネル、背面からプレスフィット取付を支えられない大型筐体に適します。ナット本体形状、クランプ範囲、フランジ形式、取付穴幾何は、回り止め、引き抜き耐性、完成外観に影響します。
取付過程は周囲板材をプレスフィット構造へ流入させるのではなく、リベットナット自身を変形させるため、RFQ は正確な型番または承認締結と、目標板材積層を規定すべきです。接続が繰り返し保守される、または明確なトルクを受ける場合は、バイヤー受入要件とサンプルでの確認方法を説明してください。
- 片側工具到達性と、変形後のナット本体背後の空間を確認します。
- クランプ範囲を完成板厚またはパネル積層に合わせます。
- 丸穴、キー穴、異形取付穴は、承認済み締結データに基づいてのみ規定します。
- 頭部の可視性、突出量、外観要件を定義します。
- 製品仕様が求める場合は、回り止め、はめ合い、トルク検査を加えます。
熱、変形、表面処理を考慮してウェルドナットとスタッドを計画する
ウェルドナットとスタッドは、板金筐体、フレーム、シャーシ組立にねじまたは位置決め特徴を提供できます。接続レイアウトが溶接ルートに合う、または指定締結自体が溶接取付であるときに使えます。ただし溶接は熱、潜在的な変形、溶接痕、スパッタ、清掃要件をもたらし、表面処理前に考慮する必要があります。
溶接側、締結向き、位置公差、溶接禁止または外観領域を明示してください。電気連続性または接地が必要な場合は、バイヤーの接触要件とマスキング計画を書いてください。サプライヤーは文書化された溶接と検査ルートを管理できますが、製品レベルの強度、接地、耐久性は引き続きバイヤーが検証を定義します。
- ウェルドナットまたはスタッドのタイプ、向き、突出量を明示します。
- 外観面、熱に敏感な特徴、近傍の曲げを示します。
- 溶接清掃、スパッタ管理、塗装前検査要件を定義します。
- 機能を保つべき導電または接地界面を明示します。
- 表面処理後のねじ保護と通り止まりゲージ検査を確認します。
穴、曲げ、取付、塗装の順序を調整する
締結の問題は展開図から始まることが多いです。締結穴が曲げ、エッジ、ルーバー、隣接プレスフィットに近すぎると、成形時に変形したり、取付工具の空間が残らなかったりします。早すぎる取付は曲げ工具を妨げ、遅すぎる取付は閉じたシャーシ内部へ入れないことがあります。
表面処理も順序判断を増やします。粉体塗装または塗装はねじ、座面、接地領域に積み上がり得ます。めっきまたは不動態化は、異なる洗浄と材料適合要件をもたらし得ます。管理された図面は、表面処理後にマスキング、栓、保護、検査が必要な領域を示すべきです。
このカタログの圧入方法では、指定寸法の穴を用意し、保持に必要な板材を除去する追加の皿もみやバリ取りは行いません。平行なパンチとアンビルで肩部が着座するまで加圧します。CL-10とCL-18を参照し、実際の板材で設定を確認してください。この取付穴の指示は、筐体のほかの端部のバリ取りとは分けて記載します。
- 発行前に展開図の穴から曲げ、穴からエッジの関係をレビューします。
- 平板、部分成形、完全成形のいずれの状態で取り付けるかを確認します。
- プレス下型、リベット工具、溶接ヘッドがフランジと折り返しを避けるようにします。
- マスキングが必要なねじ、接地パッド、摺動面、外観面を明示します。
- 完全な表面処理後に、カバーはめ合い、相手締結、筐体位置合わせを再確認します。
リスクに基づくサンプルと検査で締結を承認する
目視検査だけでは、筐体締結が適切かを確認できないことがあります。初品は位置、突出量、直角度、ねじ状態、頭部密着、板材変形、表面処理被覆、相手部品組立を検証すべきです。重要締結は、プロジェクト要求時にバイヤー定義のトルク、押出し、引抜き、機能組立試験も行えます。
検査はリスクに見合うべきです。PCB スタンドオフ、取り外し可能な保守パネルナット、外観リベットは、異なる承認証拠を要することがあります。承認済み締結調達元、図面改訂、サンプル結果を記録し、繰り返し量産が未レビューの代替品へ漂流しないようにします。
- 指定基準から重要位置と突出量を測定します。
- 板材割れ、パネル変形、頭部密着、可視痕跡を確認します。
- 取付後にねじを検査し、必要な場合は表面処理後に再度通りゲージします。
- 重要はめ合いは実際の相手部品または組立ゲージで確認します。
- 締結タイプまたはサプライヤーを替える前に書面承認が必要です。
筐体締結 RFQ 最終チェックリスト
完全な締結 RFQ は製造順序を明確に示します。穴加工、パネル成形、圧入または溶接締結、表面処理完了、機能領域の保護、最終組立の検査です。取付締結付きの筐体、シャーシ、カバー、パネルを見積依頼する前に、次のリストで確認してください。
- 締結識別:タイプ、品番、ねじ、数量、承認代替。
- 板材入力:材料、板厚、状態または硬さ、表面状態。
- 幾何:穴、基準、エッジと曲げの関係、取付方向。
- 工程順序:切断、成形、取付、溶接、表面処理、組立。
- 機能説明:到達性、相手部品、接地、マスキング、保守条件。
- 承認説明:サンプル、外観検査、ねじゲージ、バイヤー試験、記録、梱包。
| 締結カテゴリ | 適し得る状況 | RFQ で定義すべき詳細 |
|---|---|---|
| プレスフィットナット | 筐体閉鎖前にプレス到達空間があり、整って再利用可能なねじが必要 | 承認シリーズ、板材適合性、穴、取付側、ねじ、表面処理後検査 |
| プレスフィットスタッド | ブラケット、カバー、内部組立に固定ねじ突出を提供 | 突出量、基準、向き、はめ合い積層、プレス到達性、ねじ保護 |
| プレスフィットスタンドオフ | 管理された取付高さで PCB または内部部品を支持 | スタンドオフ高さ、ねじ、回路基板参照、位置、直角度、はめ合い検査 |
| リベットナット | 成形済みまたは閉じたパネルに片側からねじを取り付ける | クランプ範囲、ナット本体と頭部形式、穴、到達性、突出量、バイヤー要求の回り止めまたはトルク検査 |
| ウェルドナット | 溶接式筐体またはフレームルートにねじ特徴を統合 | ナットタイプ、溶接側、位置、熱と変形の説明、清掃、表面処理、ねじゲージ |
| 溶接スタッド | 溶接ルートが受け入れられるときに固定位置決めまたは取付スタッドを提供 | スタッド突出量、位置、溶接到達性、外観側、表面保護、バイヤー検証 |
| 中実またはブラインドリベット | 再利用ねじが不要な永久パネル、ブラケット、ラベル接続 | リベットタイプ、材料積層、取付側、頭部外観、到達性、組立検査 |