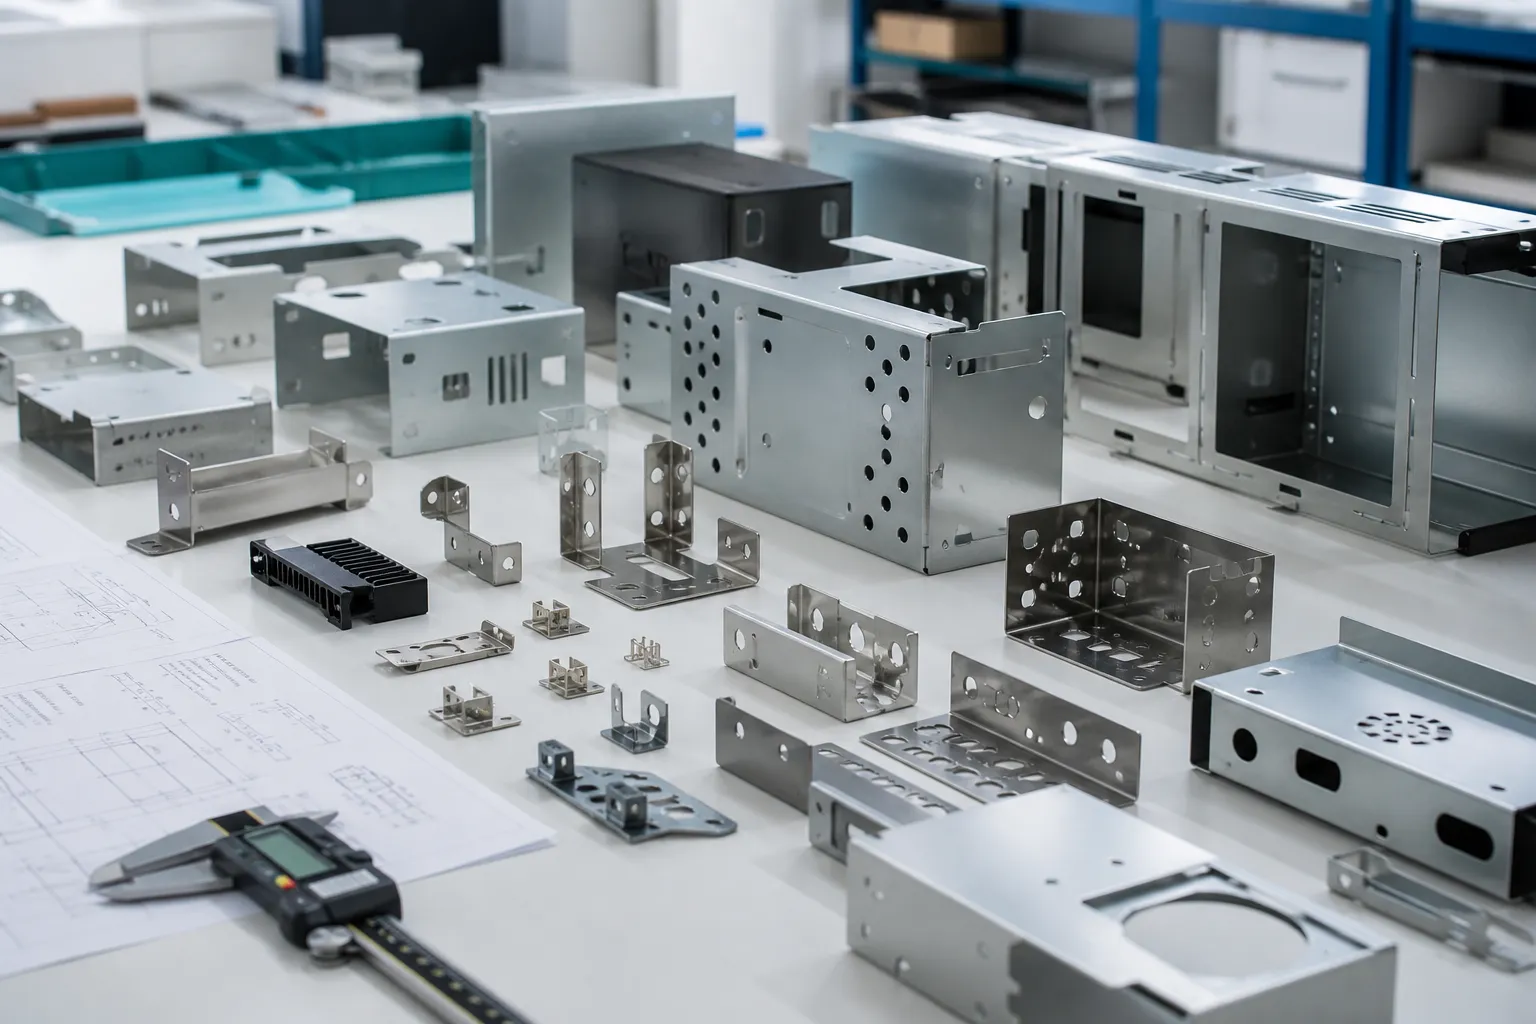
板金曲げ DFM は、成形部品を実際の生産で使う材料、プレスブレーキ、工具、検査方法と適合させます。モデルは画面上で完璧に折り畳めても、現場ではフランジ支持不足、穴変形、誤った曲げデータによる展開図の誤りが起き得ます。
本ガイドは、筐体、シャーシ、パネル、カバー、ブラケットの切断ブランクをプレスブレーキで順に成形する場合に適用し、順送金型プレスの標準ではありません。下記の数値は設計スクリーニング用であり、HARVLAND の固定公差や保証された設備限界ではありません。量産発行前に、選定材料、板厚、曲げ方法、サプライヤー工具に基づいて重要特徴を確認してください。
正しい工程から始める:プレスブレーキ成形であり、プレス曲げではない
板金加工では、レーザーまたはパンチが先にブランクを切断し、プレスブレーキが曲げを順に完了します。工装は部品を支え、干渉を避け、実行可能な順序で各曲げを組む必要があります。柔軟な工具により、このルートは試作、筐体、中低ロットに適します。
プレス曲げは専用金型内で完了し、通常はパンチまたは他の成形ステーションも伴います。ストリップレイアウト、キャリア、ステーション順序、金型すきまは異なる制約を導入します。順送金型のベンドアローワンスまたは公差をプレスブレーキ展開図へ直接使わないでください。RFQ で予定ルートと数量を注記するか、サプライヤーに両ルートの比較を求めてください。
中立軸と Kファクター:展開図は何を模擬しているか
曲げ時、外面は伸び、内面は圧縮されます。両者のあいだに、長さが変わらないとみなす中立軸があります。通常は板厚の正中ではなく、曲げ内側へ移動します。
Kファクターは、中立軸から内面までの距離を板厚で割った値です。CAD は Kファクター、曲げ表、またはベンドディダクションでブランクを計算できます。これは一定の材料定数ではありません。半径板厚比、材料状態、圧延方向、曲げ方法、工具がいずれも影響します。
汎用 CAD 既定値は初期構想に使えますが、重要フランジ位置には加工側の曲げデータが必要で、場合により試片または初品との関連づけも必要です。承認値は材料、板厚、半径、角度、工具背景と合わせて記録すべきです。
曲げ係数表の読み方:数値の定義と単位を確認する
表題が「曲げ係数」だけでは、どの展開計算に使う値か分かりません。まず式と単位を確認します。「両側の外寸を足し、曲げ一か所につきこの値を引く」という使い方なら、その値は曲げ控除値です。CAD の K ファクター欄には入力しません。
現場で使える表には、材料の鋼種・合金種と調質状態、実際の板厚、曲げ方法、金型と V 幅、成形後の内半径、最終角度、寸法の起点と終点が必要です。一曲げ当たりの値か、部品全体の値かも確認します。条件が欠けている場合は、確認と試し曲げを行ってから切断寸法を決めます。
| 量 | 意味と単位 | 使い方 |
|---|---|---|
| K ファクター、K | 内面から中立軸までの距離 ÷ 板厚;無次元 | BA = θ × (π/180) × (R + K × T) で中立軸の位置を表します。 |
| 曲げ許容値、BA | 曲げ部の中立軸を展開した円弧長;mm | 曲げ接点までの直線部分の長さに足します。 |
| 曲げ控除値、BD | 両側の外寸を展開長に換算する控除量;mm/曲げ | 下記の単純な曲げでは L = L1 + L2 − BD。 |
| 板厚で正規化した控除係数、c = BD/T | 控除値 ÷ 板厚;無次元 | 現場が c をこのように定義する場合、BD = c × T。この比は K ではありません。 |
ベンドアローワンス、ベンドディダクション、展開長さ
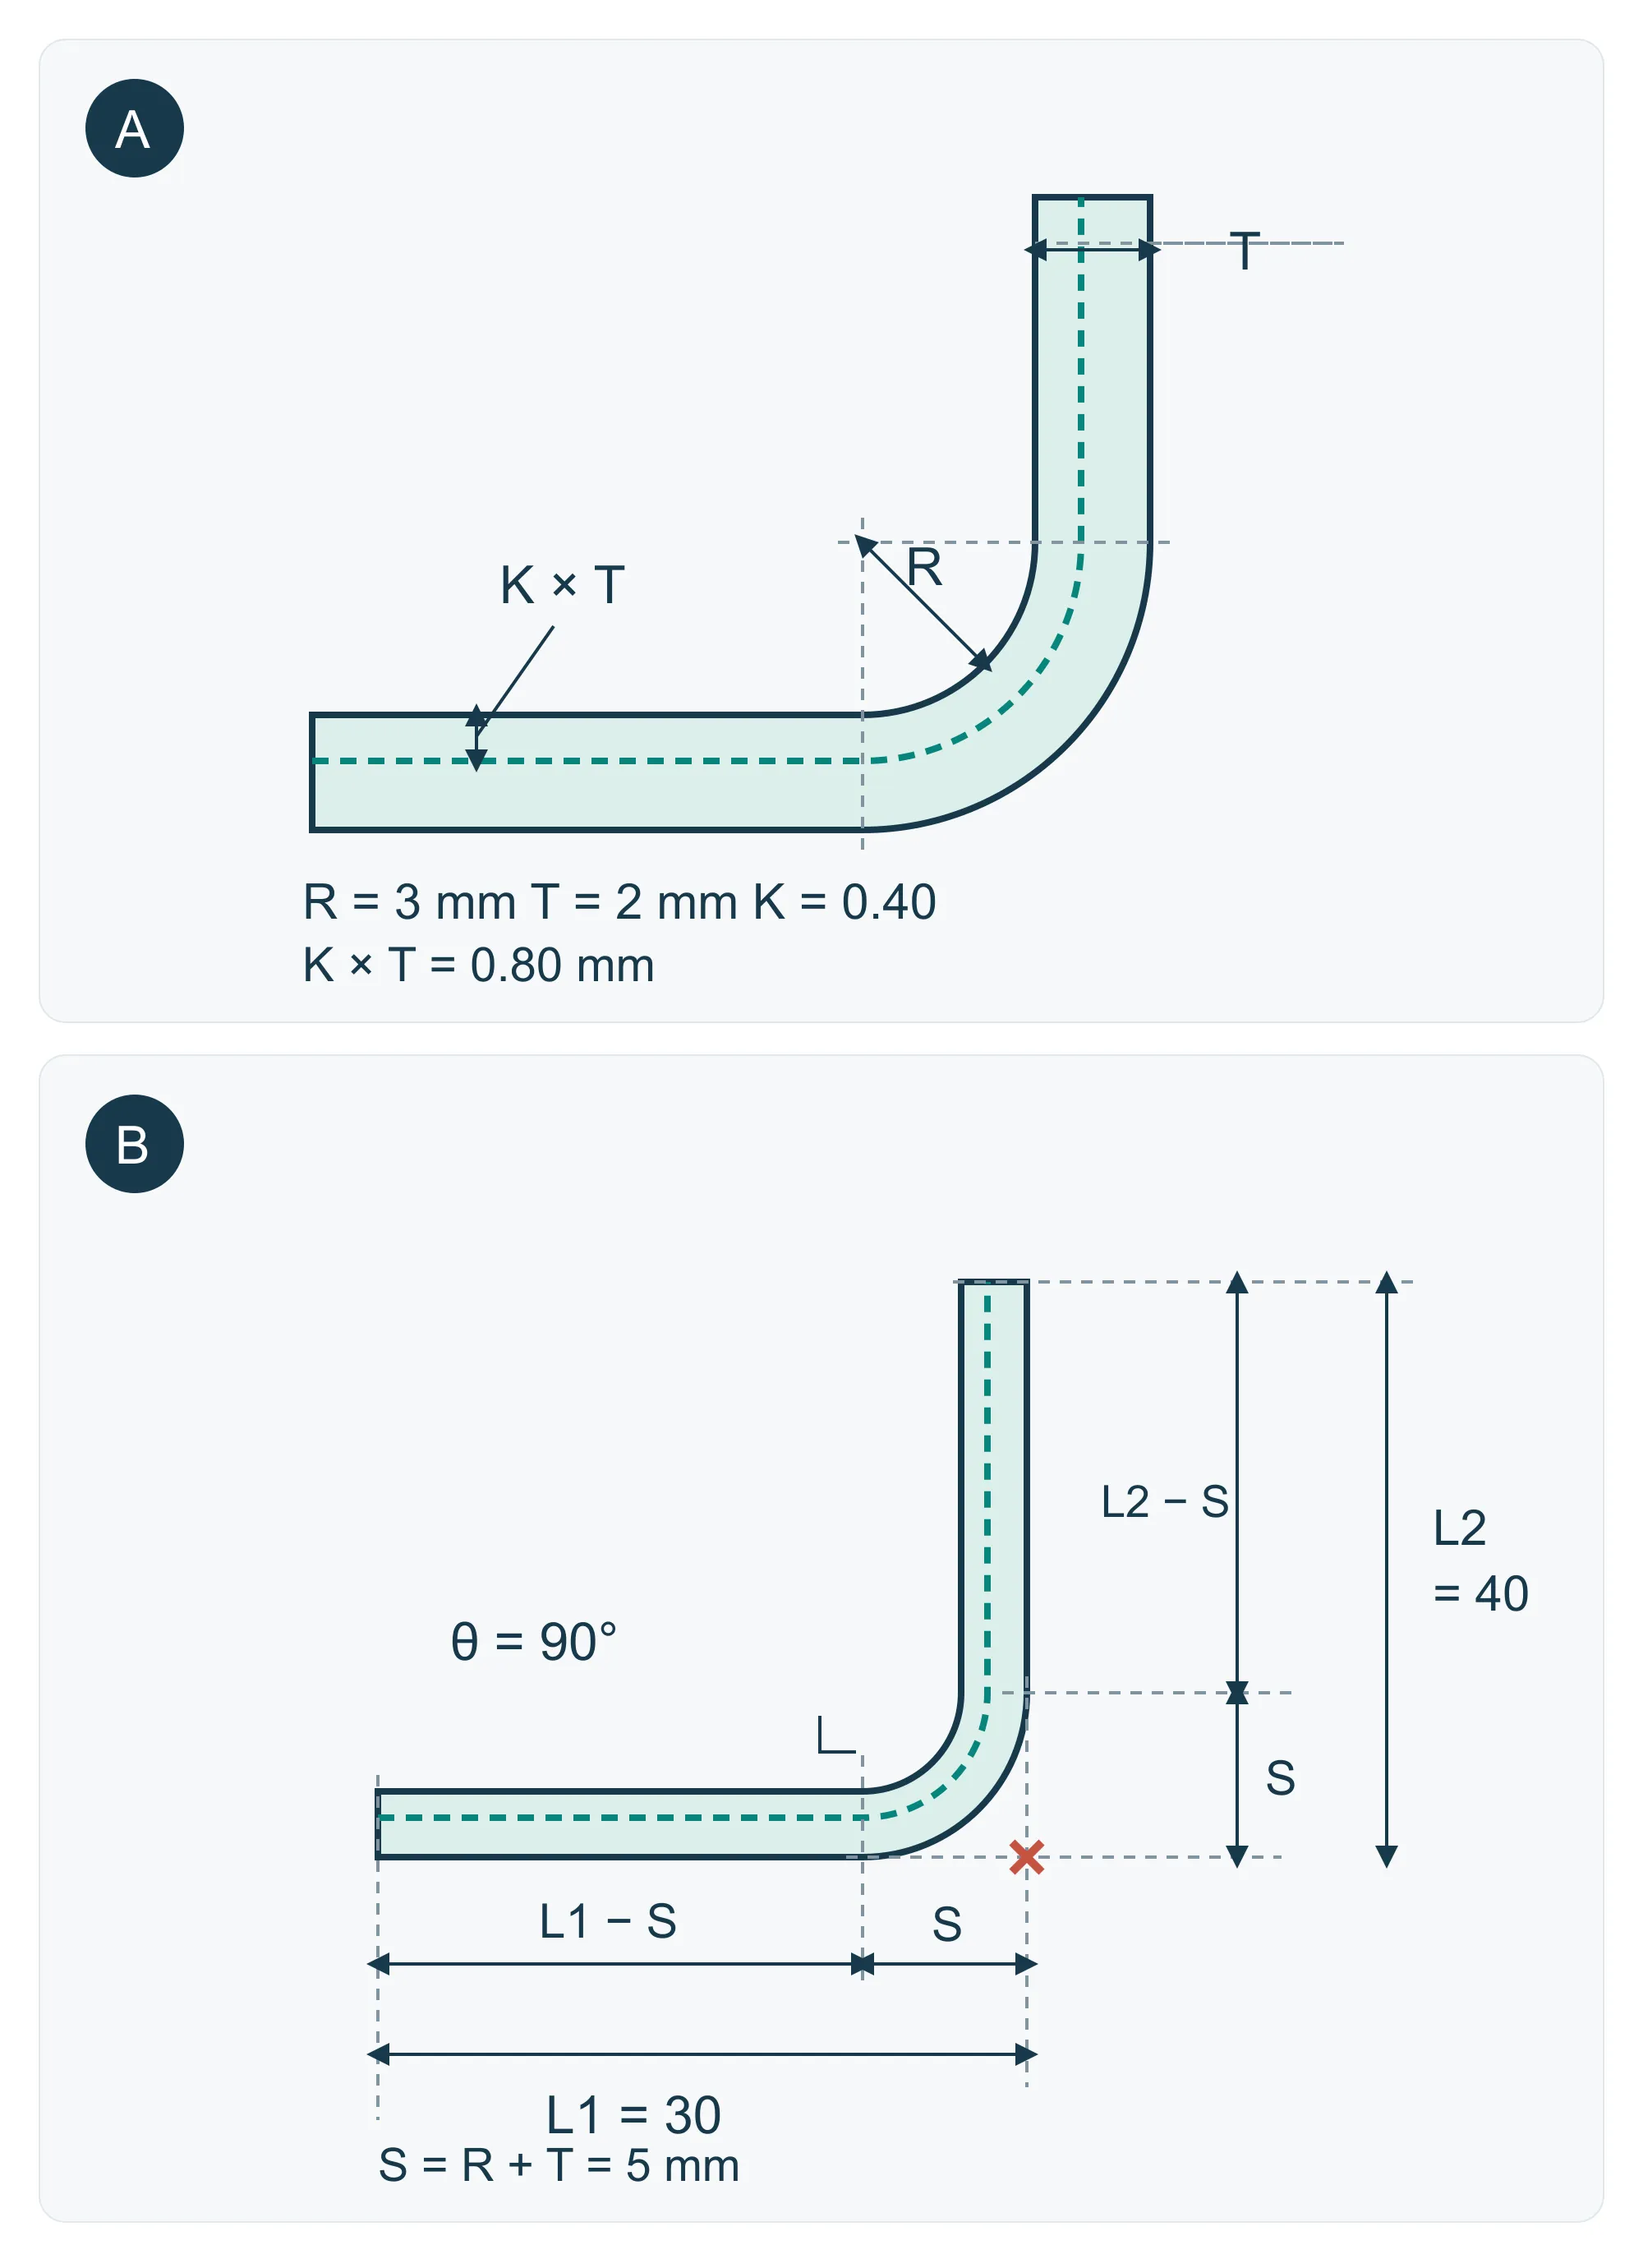
曲げ部の展開長BAは、曲げ領域の中立軸に沿う長さです。BA = θ × (π/180) × (R + K × T)。θは平板から曲げた角度(度)、Rは内半径、Tは板厚、K × Tは内表面から中立軸までの距離です。R、T、BAの長さの単位を統一します。下記SOLIDWORKSのKファクター資料でもこの角度定義を使います。
単純な開いた曲げでは、フランジ間の内角α = 180° − θです。内角120°なら式に使うθは60°であり、120°ではありません。直角曲げではどちらも90°なので、その例だけでは角度定義の取り違えを見抜けません。
外寸L1とL2を外表面延長線の理論交点まで測る場合、外側セットバックS = (R + T) × tan(θ/2)です。曲げ控除量BD = 2S − BA、全展開長L = L1 + L2 − BDとなります。また、各外寸からSを引いて二つの直線接線部を求め、BAを加えても同じです。同じ幾何の検算なので、BAを加えた後に別の控除量を重ねて引かないでください。
計算例:90°の曲げ一つ、R = 3 mm、T = 2 mm、仮定値K = 0.40、外寸L1 = 30 mm、L2 = 40 mm。均一な断面を仮定し、被膜と局部的な減肉はこの幾何モデルに含めません。図は寸法の端点を定義する模式図です。
- 中立軸の位置:K × T = 0.40 × 2 = 0.80 mm。中立軸半径:R + K × T = 3.80 mm。
- 曲げ部展開長:BA = (π/2) × 3.80 = 5.969 mm。
- 外側セットバック:S = (3 + 2) × tan(45°) = 5.00 mm。曲げ控除量:BD = 10 − 5.969 = 4.031 mm。
- 外寸から計算:L = 30 + 40 − 4.031 = 65.969 mm。小数第2位までで65.97 mm。
- 接線部で検算:L = (30 − 5) + (40 − 5) + 5.969 = 65.969 mm。正式な展開図の確定前に検証済みの加工データを使用してください。K = 0.40はこの例の仮定です。
条件を明記した、再計算できる曲げ係数表
下表は幾何計算の例であり、材料別の実用係数表ではありません。各行で一か所の 90° 曲げ、内半径 R = 板厚 T、K = 0.40 を仮定しています。長さの単位は mm、断面は均一とし、被膜と局所的な板厚減少を考慮しません。R = T は計算条件であり、推奨最小曲げ半径ではありません。
この条件では BA = (π/2) × 1.40T ≈ 2.199115T、BD = 4T − BA ≈ 1.800885T となります。したがって、約 1.80 の控除係数と 0.40 の K ファクターが、同じ仮定の曲げを表す場合があります。途中では丸めず、最後に必要な桁数に丸めます。
| 板厚 T(mm) | 内半径 R(mm) | K | BA(mm) | BD(mm) |
|---|---|---|---|---|
| 0.50 | 0.50 | 0.40 | 1.100 | 0.900 |
| 0.80 | 0.80 | 0.40 | 1.759 | 1.441 |
| 1.00 | 1.00 | 0.40 | 2.199 | 1.801 |
| 1.20 | 1.20 | 0.40 | 2.639 | 2.161 |
| 1.50 | 1.50 | 0.40 | 3.299 | 2.701 |
| 2.00 | 2.00 | 0.40 | 4.398 | 3.602 |
- T = R = 1.50 mm、両側の外寸が 30 mm と 40 mm なら、L = 70 − 2.701327 = 67.298673 mm、約 67.30 mm です。前の例は T = 2 mm、R = 3 mm なので結果が異なります。
- 条件が同じで、曲げ領域が互いに影響しない複数の曲げは、それぞれの BD を控除します。半径、角度、工法が変われば再計算します。この 90° 表を、つぶし曲げ、曲げ領域が干渉する段曲げ、異なる R/T 比にそのまま適用してはいけません。
試し曲げから現場用の曲げ表を作る
予定している材料と金型で、一か所だけ曲げる単純な試験片を作ります。展開計算を修正する前に、除荷後の最終角度を確認します。K の変更は CAD の展開長を変え、スプリングバック補正は成形角度を調整します。
上記の単純形状では、既知のブランク長 L0 と測定した外寸から BD = L1 + L2 − L0 を求めます。実際の内半径と曲げによる回転角を使い、BA = 2 × (R + T) × tan(θ/2) − BD、続いて K = [BA / (θ × π/180) − R] / T を計算します。寸法の起点と終点は図と同じ定義にします。
- 材料種・調質状態、実測板厚 T、圧延方向、曲げ方法、パンチ、ダイ、V 幅を記録し、曲げ前にブランク長 L0 を測ります。
- 除荷後に最終角度、内半径、外面の延長線が交わる理論上の角までの両側外寸を測定します。試験片間で測定方法を統一します。
- ばらつきを把握できるよう試し曲げを繰り返し、予測した展開と結果を比較します。採用した BD または有効 K ファクターを、金型、日付、改訂番号とともに記録します。一枚の試験片の結果を材料固有の普遍定数にはしません。
- 初品を成形図面と組立寸法で確認します。材料状態、板厚、圧延方向、金型、曲げ方法が変わった場合は再検証します。
逆算の確認と寸法誤差の切り分け
前述の説明用入力値 L0 = 65.97 mm、L1 = 30 mm、L2 = 40 mm、R = 3 mm、T = 2 mm、θ = 90° を使うと、BD = 4.03 mm、BA = 5.97 mm、K ≈ 0.400 となります。これは実際の試し曲げ測定値ではありません。厳密な 0.40 とのわずかな差は L0 の丸めによるものです。
角度は正しいのに全体の展開長が違う場合、BD、実際の半径、寸法の基準を確認します。一方のフランジが長く、他方がほぼ同量だけ短い場合は、曲げ位置とバックゲージの設定を確認します。K を変える前に、特定した原因を修正します。
材料と工具に合わせて内曲げ半径を選ぶ
内半径がはめ合い、強度、外観に影響するときは明確に注記してください。一部の延性低炭素鋼では、板厚に近い半径を初期構想として使えますが、汎用最小値ではありません。より硬いグレード、ステンレス、一部のアルミニウム状態は、特に圧延方向に平行な曲げで、より大きい半径を要することがあります。引張側のバリまたは傷も割れの起点になり得ます。
エアベンディングでは、実際の半径は V ダイ開口、材料、板厚に強く左右され、パンチ先端半径と等しくないことがあります。ボトミングと特殊成形の挙動は異なります。不要な多種類の半径は段取り替えを増やすため、非重要曲げはできるだけ標準化してください。
サプライヤーに予定工具セットで実際の半径を確認させてください。割れに敏感、またははめ合い輪郭については、検証方法を定義し、予定材料状態で作ったサンプルを承認します。
最小フランジ長さとプレスブレーキ到達性
ブランクが回転するとき、フランジはダイで支持され続ける必要があります。実際の最小値は V 開口、工具輪郭、角度、半径、測定規約に依存します。「板厚の四倍」などの規則はリスクを示せますが、各現場の工具能力を確認できません。
より狭いダイまたは特殊工具はより短いフランジを成形できますが、曲げ力、表面痕跡、段取り、半径リスクが増えます。折り返し、ヘム、深い箱体はさらにパンチ、ダイ、スライド、バックゲージの逃げが必要です。先に成形した側壁が後続曲げを妨げることがあります。
完全な成形モデルと曲げ方向を送り、順序レビューに供してください。短いフランジが機能上意味を持つときは理由を説明し、サプライヤーが工具半径または逃げ修正を提案できるようにします。
穴から曲げまでの距離と特徴変形
曲げ近傍の材料は伸び、圧縮、すべりを起こします。隣接する穴またはスロットは楕円化し、曲げ側へ引かれ、基準からずれることがあります。すきまは特徴エッジから曲げ接点まで測り、特徴中心から図示曲げ線までだけ測ってはなりません。
初期スクリーニングでは、普通穴のエッジは接点から約 R + 2T 以上離すことが多く、一部の現場または特徴では R + 2.5T 以上を使います。これはレビュー起動値であり、受入限度ではありません。大きなスロット、皿穴、ランス、インサート、位置が重要な穴はより多くの空間を要することがあります。材料、V 開口、方向が変形を変えるためです。
特徴を動かせない場合は、逃げ、曲げ後加工、検証済みの事前補正形状を検討できます。穴径、位置、エッジ距離、組立すきまのどれが重要かを説明し、サプライヤーが正しいリスクを評価できるようにしてください。
曲げ逃げ、コーナー逃げ、割れ防止
曲げがブランク内部で終わるとき、末端材料は割れ、膨らみ、隣接エッジを引っ張ることがあります。曲げ逃げはフランジ回転の空間を残し、コーナー逃げは複数側壁が交わる位置を扱います。
構想スクリーニングは通常、約一倍板厚の幅から始め、接点を越えて約内半径+板厚まで延ばします。これは固定最小値ではありません。切込み、材料、半径、表面処理、コーナーすきまニーズが最終形状を制御します。逃げ端を丸めると応力集中を下げられますが、過大な逃げはコーナーを露出させ、または弱めます。
コーナーを開放のままにするか、溶接するか、カバーで覆うか、ガスケットを支えるかを説明してください。溶接到達性と後処理を考慮し、溶接がすべての逃げ変形を消すと仮定しないでください。
スプリングバック、圧延方向、曲げ順序を計画する
スプリングバックは除荷後の弾性回復です。材料強度、半径板厚比、工具がいずれも影響します。加工側は過曲げ、工具選定、試作修正で補償できます。最終角度と公差を規定し、補償が取り決められ管理されるまで、公称 CAD 幾何を事前に歪めないでください。
圧延方向に垂直な曲げは、平行曲げより割れにくいことが多く、硬い板材では特にそうです。圧延方向が機能上意味を持つときにだけ注記してください。ネスティング効率を下げ、材料コストを上げるためです。
工程順序は到達性と累積誤差を制御します。早すぎる高い側壁は他工具を遮り、複数曲げは偏差を重ねます。組立基準と重要成形寸法を識別し、サプライヤーが安定した成形と検査の順序を選べるようにしてください。
図面、STEP モデル、展開図の管理
成形 STEP/STP モデルと管理された 2D 図面を送ってください。モデルは最終形状を表し、図面は材料、板厚、曲げ方向、重要半径、基準、成形寸法、公差、圧延方向、表面処理、外観面を規定します。成形後の機能に基づいて寸法を付け、展開状態と成形状態を相互に矛盾して過剰定義しないでください。
改訂と曲げ根拠が明確なときだけ、展開 DXF/DWG はネスティングと見積に役立ちます。参考のみ、またはバイヤー管理と注記し、Kファクター、曲げ表、控除値を説明してください。加工側は検証済み現場データで展開図を再生成することがあります。
切断エッジ、角度、成形位置に一律の厳しい公差を付けないでください。コネクタ位置、はめ合いフランジ、カバーすきま、取付基準は必要に応じて締め、他の位置は通常の工程公差を取り決めてください。検査は安定した基準と製品組立状態を使うべきです。
初品前の RFQ と DFM チェックリスト
価格と納期が確定する前に、エンジニアリングチームが工具を選び高リスク特徴を指摘できる十分な背景を与えてください。数量は優先ルートを変え得、外観面はプレスブレーキ接触痕跡の特別管理を要することがあります。
書面の DFM 意見を求め、知らせずに半径、展開図、穴位置を変えないようにしてください。その後モデルと図面を同時に更新し、初品で組立上重要な成形寸法を検証します。
- 成形 STEP/STP、管理 PDF、利用可能な注記付き展開 DXF/DWG を提供します。
- 材料グレード、板厚、状態、表面処理、圧延方向制限、許容代替を注記します。
- 曲げ方向、最終角度、重要半径、基準、重要成形寸法を明示します。
- 短いフランジ、近接特徴、逃げ、ヘム、インサート、干渉しやすい側壁を識別します。
- 外観面、工具痕跡限度、バリ取り、マスキング、プレコート材料制限を定義します。
- 試作と年間生産数量、および初品測定と組立検査を列記します。
- サプライヤーに方法、工具、曲げデータ、順序、提案変更を確認させます。
| 設計項目 | 実用的な出発点 | DFM で確認すべき内容 |
|---|---|---|
| 中立軸 | 板厚内部にモデル化し、曲げ内側へオフセットする | その材料、半径、曲げ方法に適用される実際の位置 |
| Kファクター | 構想開発でのみ記録された CAD 推定値を使う | 選定工程で検証された曲げ表または試片結果 |
| ベンドアローワンスまたはディダクション | 一つの展開方法に統一する | 角度規約、寸法規約、各曲げの数値 |
| 内半径 | 適する延性材料の構想では板厚に近い値から始める | 選定 V ダイ、材料、工具で実現される半径 |
| 最小フランジ | 汎用の板厚倍数ではなく、V 開口と工具支持で確認する | 工具到達性、バックゲージ支持、曲げ力、順序 |
| 穴から曲げまでの距離 | 普通穴はエッジから接点まで約 R + 2T 以上でスクリーニングする | 実際の特徴、方向、工具下での変形リスク |
| 曲げ逃げ | 約 T 幅から始め、接点を越えて約 R + T 延ばす | 切込み、コーナーすきま、割れリスク、表面処理、溶接要件 |
| スプリングバック | 必要な最終角度を注記する | 現場補償、サンプル結果、現実的な角度公差 |
| 圧延方向 | 割れリスクがあるときは圧延方向に垂直な曲げを優先する | 板材向き、ネスティングコスト、図面注記の要否 |