Ce guide aide les acheteurs et ingénieurs de boîtiers, supports et autres pièces métalliques OEM à documenter les symptômes, organiser les contrôles et convenir des suites avec l’applicateur.
1. Préciser ce que recouvre la « peinture cuite »
Ce terme indique un apport de chaleur, sans définir le système. Les peintures liquides à étuver et les poudres thermodurcissables ont des exigences d’application et de réticulation différentes. Cet article concerne les films déjà formés ; une poudre qui tombe avant le four implique aussi dépôt, électrostatique et mise à la terre, à examiner séparément. [1][4]
Identifiez le substrat, le produit, l’association primaire/finition et les reprises antérieures. Si les données manquent, consultez la gamme et la fiche technique du fournisseur (TDS).
Séparez trois propriétés souvent confondues :
Un revêtement résistant à l’abrasion peut répondre à un frottement. Huile, prétraitement inadapté ou mauvaise liaison primaire/finition exigent toujours une correction ciblée. [1]
| Propriété | Ce qu’elle évalue surtout | Prouve-t-elle à elle seule l’absence de décollement ? |
|---|---|---|
| Adhérence | Facilité de séparation du substrat ou d’une autre couche | Elle décrit seulement le comportement selon la méthode et les conditions définies |
| Dureté | Résistance à une indentation ou une rayure spécifiées | Non ; un film dur peut mal adhérer à la couche inférieure |
| Résistance à l’abrasion | Perte de film sous des agents de frottement et charges définis | Non ; usure et liaison interfaciale relèvent de contrôles différents |
2. Localiser la séparation avant de choisir les contrôles
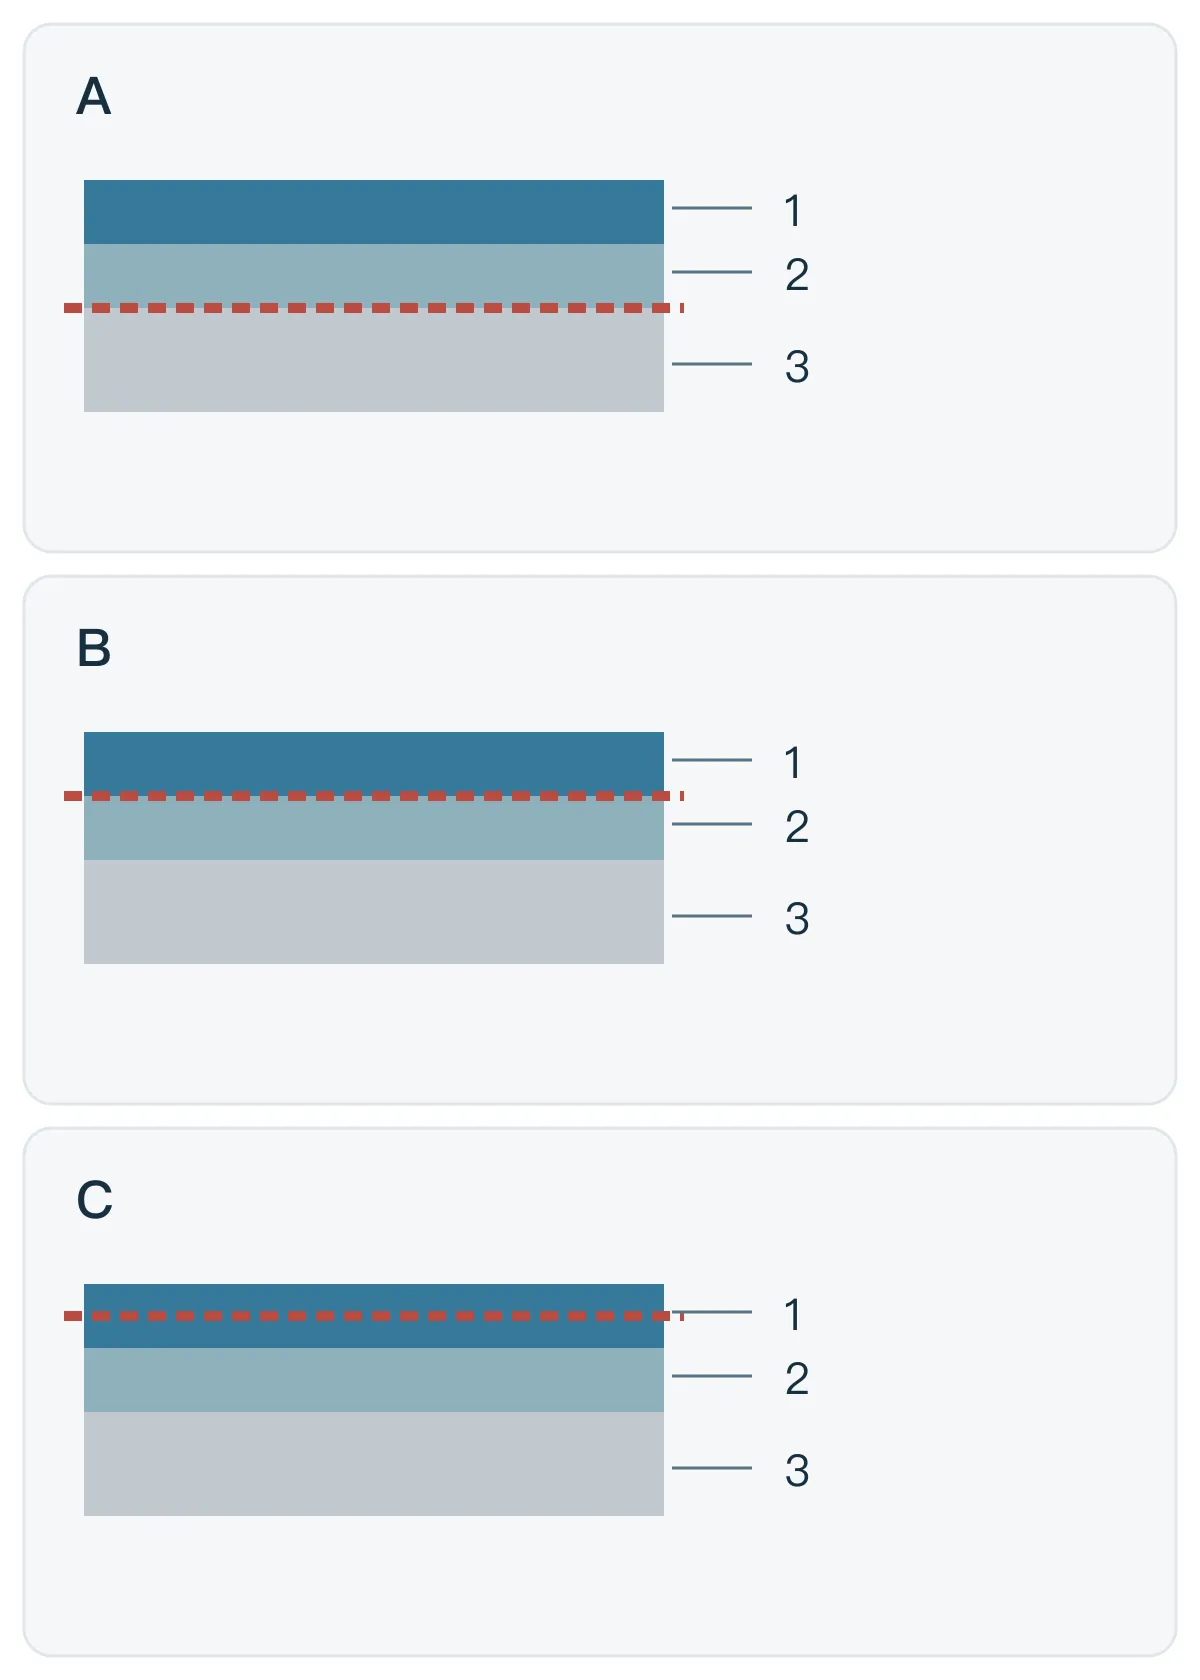
Conservez des pièces défaillantes et apparemment saines du même lot. Photographiez la zone, les deux faces des fragments et la pièce entière. Avant les essais destructifs, notez si le défaut est apparu après cuisson, montage, transport ou utilisation.
Les observations ci-dessous orientent l’enquête. Une photo seule ne permet pas d’établir la cause ni la responsabilité. Dans un système multicouche, la rupture peut être intercouche ; le résultat ne représente alors pas nécessairement la liaison de la première couche au métal. [2]
Le guide TIGER distingue prétraitement insuffisant, pollution ou corrosion résiduelle, mauvaise adhérence intercouche, écarts de cuisson et actions mécaniques. Il faut rapprocher symptômes et données du procédé. [1]
| Observation | Priorité de contrôle | Comment approfondir |
|---|---|---|
| Décollement en plaques laissant apparemment le métal nu | Propreté, oxydes, prétraitement et adéquation du produit | Identifier métal, couche de conversion ou primaire exposé ; comparer surfaces et relevés avec des pièces saines |
| Finition détachée, primaire présent | Pollution intercouche, compatibilité et recouvrement | Vérifier produits, intervalle et préparation ; réaliser des éprouvettes avec la même association |
| Fissures ou éclats avec film restant sur les deux faces de rupture | Résistance du film, souplesse, cuisson, épaisseur et contraintes | Examiner fissures, épaisseur et relevés de cuisson ; reproduire le montage ou la sollicitation convenus |
| Éclats aux chants, trous, plis ou vis | Oxydes de bord, bavures, couverture et pression de montage | Comparer avant/après montage ; vérifier traitement des chants, ajustements et contacts |
| Cloques après humidité avec corrosion sous les ruptures | Sels ou nettoyants résiduels, humidité, défauts et exposition | Vérifier rinçage, séchage, rétention d’eau, substrat et corrosion ; toutes les cloques n’ont pas la même cause |
3. Vérifier cinq étapes dans l’ordre du procédé
1. Nettoyage : l’absence d’huile visible ne prouve pas l’aptitude à peindre
Huiles d’emboutissage, produits antirouille, empreintes, anti-projections de soudage et huile de l’air comprimé peuvent perturber le film. Faire briller une surface au chiffon ne prouve pas que les exigences de nettoyage du produit sont satisfaites. [1]
Identifiez les contaminants réellement introduits et leur élimination, y compris autour des trous, dans les replis et les creux. Vérifiez aussi manutention et stockage après nettoyage pour éviter une nouvelle contamination.
Dans un procédé adapté, une eau de rinçage qui perle au lieu de mouiller continûment est un indice à examiner. Cela ne démontre ni l’élimination de tous les sels et résidus ni la conformité finale de l’adhérence. [1]
2. Substrat et prétraitement : distinguer acier, acier galvanisé et aluminium
Le prétraitement doit correspondre au substrat, au revêtement et à l’usage. Rouille et calamine sur acier, état du zinc, dégraissage et conversion de l’aluminium ne se contrôlent pas de manière identique. Si une conversion est nécessaire, vérifiez continuité, surépaisseur ou friabilité, puis rinçage et séchage. [1]
Surveillez chants découpés et soudures. L’oxyde produit par découpe laser assistée à l’oxygène peut nuire à l’adhérence de la poudre ; TIGER le cite comme cause d’écaillage. Ne généralisez pas ce cas à tous les chants découpés au laser. [1]
Avant ponçage ou grenaillage, définissez les matières à retirer et l’état de surface admissible. La rugosité ne remplace pas le dégraissage et ne doit pas dégrader dépôt métallique, dimensions ou surfaces d’ajustement. Choisissez le procédé selon substrat et produit.
3. Cuisson : vérifier l’historique thermique de la pièce
Un four à sa consigne n’implique pas que chaque zone de la pièce soit à cette température. Épaisseur, inertie thermique, chargement et accrochage modifient la montée en température. TIGER recommande, si nécessaire, de mesurer le profil réel de la pièce et de le comparer à la fiche technique. [1]
Lorsque la TDS définit la cuisson à température de pièce, vérifiez le temps effectif après atteinte de cette température ; le séjour total dans le four n’est pas automatiquement le temps de cuisson utile. Mesurez des zones représentatives fines, épaisses et lentes à chauffer, pas uniquement l’air.
Une sous-cuisson et une surcuisson sévère peuvent toutes deux altérer les propriétés mécaniques d’une poudre thermodurcissable. Vérifiez profil réel, plage autorisée et épaisseur avant de régler le procédé. Cuire plus longtemps n’est pas une solution universelle. [1]
Pour les peintures liquides, vérifiez application, désolvatation et cuisson selon leur propre TDS ; pour les systèmes multicomposants, contrôlez aussi le dosage. Ne transposez pas les paramètres d’une poudre.
4. Compatibilité et épaisseur : plus épais n’est pas toujours plus fiable
Un primaire et une finition satisfaisants séparément ne garantissent pas un bon ensemble. Une nouvelle peinture sur un ancien film, une poudre sur primaire liquide ou une couche de reprise nécessitent un contrôle de liaison intercouche et de compatibilité thermique. [1]
Documentez chaque produit, l’ordre d’application et les conditions de recouvrement du fournisseur. Si un ponçage est requis, définissez son intensité, le dépoussiérage et le nettoyage suivant. Une couleur identique ne démontre aucune compatibilité.
Maîtrisez l’épaisseur selon le système. Une surépaisseur peut modifier le comportement mécanique ; des accumulations dans les angles ou creux peuvent créer d’autres défauts. Mesurez les zones convenues : un relevé sur une face plane ne représente pas toute la pièce. Une recommandation propre à un produit n’est pas une limite universelle. [1]
5. Montage et usage : trouver la première opération dommageable
Si la pièce paraît saine après cuisson mais s’écaille à la pose de vis ou clips, contrôlez pression de contact, jeux et chants. Si le défaut apparaît seulement en ambiance humide, examinez ensemble humidité, résidus, corrosion et adéquation du système. [1]
Conservez des relevés après revêtement, montage et emballage pour distinguer défaut antérieur et dommage ultérieur. Un dommage mécanique ne prouve pas automatiquement une mauvaise adhérence de tout le lot et n’exclut pas un problème de peinture.
4. Organiser une comparaison contrôlée
Gardez une condition de référence et faites répondre chaque modification à une question précise.
- Préserver l’état initial. Identifier lot et étape de découverte ; garder pièces défaillantes et saines sans nettoyage ni retouche avec leurs données traçables.
- Délimiter le problème. Comparer lots matière et peinture, géométrie, accrochage et reprises pour rechercher les conditions communes.
- Confronter les relevés. Comparer prétraitement, épaisseur, profil thermique et application intercouche réels aux exigences du produit.
- Préparer des éprouvettes interprétables. Cibler le problème suspecté, éviter de modifier plusieurs facteurs simultanément, conserver une référence et noter chaque changement.
- Valider sur les pièces réelles. Vérifier adhérence et comportement pertinent au montage, sous sollicitation mécanique ou environnementale. Une plaque ne reproduit pas entièrement chants, creux, soudures et zones chargées.
Si humidité prolongée, nettoyants ou variations thermiques sont déterminants, contrôlez à nouveau après l’exposition convenue. L’aspect à la sortie du four et un seul essai ne répondent pas à toutes les situations d’usage.
5. Définir les méthodes et conditions de réception
« Quadrillage réussi » ou « rien ne vient avec le ruban » n’est pas un rapport complet. Les informations publiques d’ASTM D3359 décrivent une évaluation dans des conditions définies, sans mesurer la force absolue de rupture interfaciale ni distinguer finement de hauts niveaux d’adhérence. Technique, ruban et environnement influencent le résultat. [2]
Ne rendez pas interchangeables des cotations de méthodes, épaisseurs ou états différents par leur seul nom. Respectez norme choisie et accord pour géométrie, espacement des coupes, ruban et évaluation. [2]
Les frottements au solvant ont aussi leurs limites. Selon les informations publiques d’ASTM D5402, la résistance au solvant peut augmenter avec la réticulation, mais un niveau donné ne prouve pas à lui seul une cuisson complète. Le document ne fixe pas non plus un solvant, un nombre de frottements ou un résultat conforme unique pour toutes les peintures. [3]
| Question | Contrôle possible | Informations à consigner |
|---|---|---|
| La couche se sépare-t-elle facilement du substrat ou d’une autre couche ? | Méthode de coupe et ruban adaptée, par exemple celle retenue selon ASTM D3359 | Norme/version, méthode, épaisseur, état, emplacement, cotation et plan de rupture ; détails prévus par la norme |
| Les conditions de cuisson sont-elles respectées ? | Profil thermique réel comparé à la TDS ; frottement au solvant approprié si nécessaire | Produit, points de mesure, courbe et critères ; solvant, nombre de frottements et seuils |
| Montage ou choc provoquent-ils fissuration ou écaillage ? | Pliage, choc ou montage réel convenus | Correspondance éprouvette/pièce, chargement et lieux de fissure ou séparation |
| Le système reste-t-il acceptable après humidité, nettoyants ou autre exposition ? | Exposition selon usage puis contrôle du film et de l’adhérence | Conditions, durée, éventuelle rayure préalable, récupération et critères de cloquage, corrosion et adhérence |
6. Déterminer l’étendue de la reprise
La reprise doit traiter l’interface défaillante et vérifier l’utilisabilité des couches restantes et du substrat. Trois cas peuvent guider l’échange avec le fournisseur.
Rayures locales et revêtement voisin solide. Une réparation locale peut s’envisager après vérification de l’étendue, de la compatibilité et des exigences d’aspect et d’usage. Validez les performances convenues ; une couleur proche ne suffit pas.
Décollement étendu, écaillage continu sous faible contact ou mauvaise liaison intercouche généralisée. Ne recouvrez pas simplement le film défaillant. Déterminez jusqu’où retirer, puis évaluez décapage, nouveau prétraitement et revêtement. La conservation du primaire doit être vérifiée.
Corrosion sous film ou substrat endommagé. Évaluez les effets de corrosion, décapage et nouveau chauffage sur matériau, dépôts métalliques, dimensions et montage. Fabricant et applicateur conviennent de la gamme et la vérifient sur échantillons.
Conservez lot initial et historique de reprise. Contrôlez à nouveau épaisseur, adhérence, aspect et fonctions utiles. Retouche et nouvelle cuisson dépendent du système réel et des résultats sur échantillons. [1][3]
7. Présenter clairement le problème au fournisseur
Il n’est pas nécessaire de connaître tous les paramètres pour commencer. Ces informations sont plus utiles qu’une simple demande de « bonne adhérence » :
Exemple : « Ce boîtier acier s’écaille surtout autour des vis. Aucune anomalie n’a encore été observée avant montage. Nous souhaitons vérifier ajustement des trous et état du revêtement avant de modifier peinture ou montage. » Le constat et les questions sont clairs sans attribuer d’emblée la cause.
Pour choisir une finition, consultez poudrage, dépôt électrolytique et anodisation. Pour préparer un devis, voyez le guide RFQ des finitions métalliques.
- La pièce : plan ou photos, matériau et épaisseur connus, quantité prévue et état de reprise.
- Lieu et moment : zones marquées, découverte après cuisson, montage, transport ou usage ; lots et proportion touchée si documentés.
- L’usage : intérieur/extérieur, humidité, nettoyage, frottements ou chocs et zones de montage, mise à la terre ou ajustement.
- Les données disponibles : produits, primaire/finition, épaisseur, cuisson, rapports et échantillon approuvé ; signaler les manques « à confirmer ».
- TIGER Coatings — Troubleshooting Guide (01-2022). Mécanismes des poudres, pas de paramètres universels pour peintures liquides. Pages 5–7, 16–17, 22, 33–34 et glossaire.
- ASTM D3359-23 — Rating Adhesion by Tape Test. Uniquement les indications publiques de portée et d’usage ; norme payante intégrale non consultée.
- ASTM D5402-19(2024) — Solvent Rubs. Uniquement les indications publiques de portée et d’usage ; norme payante intégrale non consultée.
- TIGER Coatings — What Is Powder Coating? Procédé : prétraitement, application électrostatique et cuisson.