Un profilé présentant une face visible, un boîtier relié à la terre, un support avec un alésage de coulissement et une façade exposée au soleil pendant des années nécessitent chacun un plan de finition différent. Sur le plan que vous nous envoyez, repérez ce qui compte au-delà de la couleur : contacts électriques, cotes devant s’ajuster après traitement, faces visibles et emplacements d’accrochage admissibles. Ces informations nous donnent une base concrète pour discuter de la finition.
Utilisez le schéma de sélection : partir de la fonction, valider sur échantillons
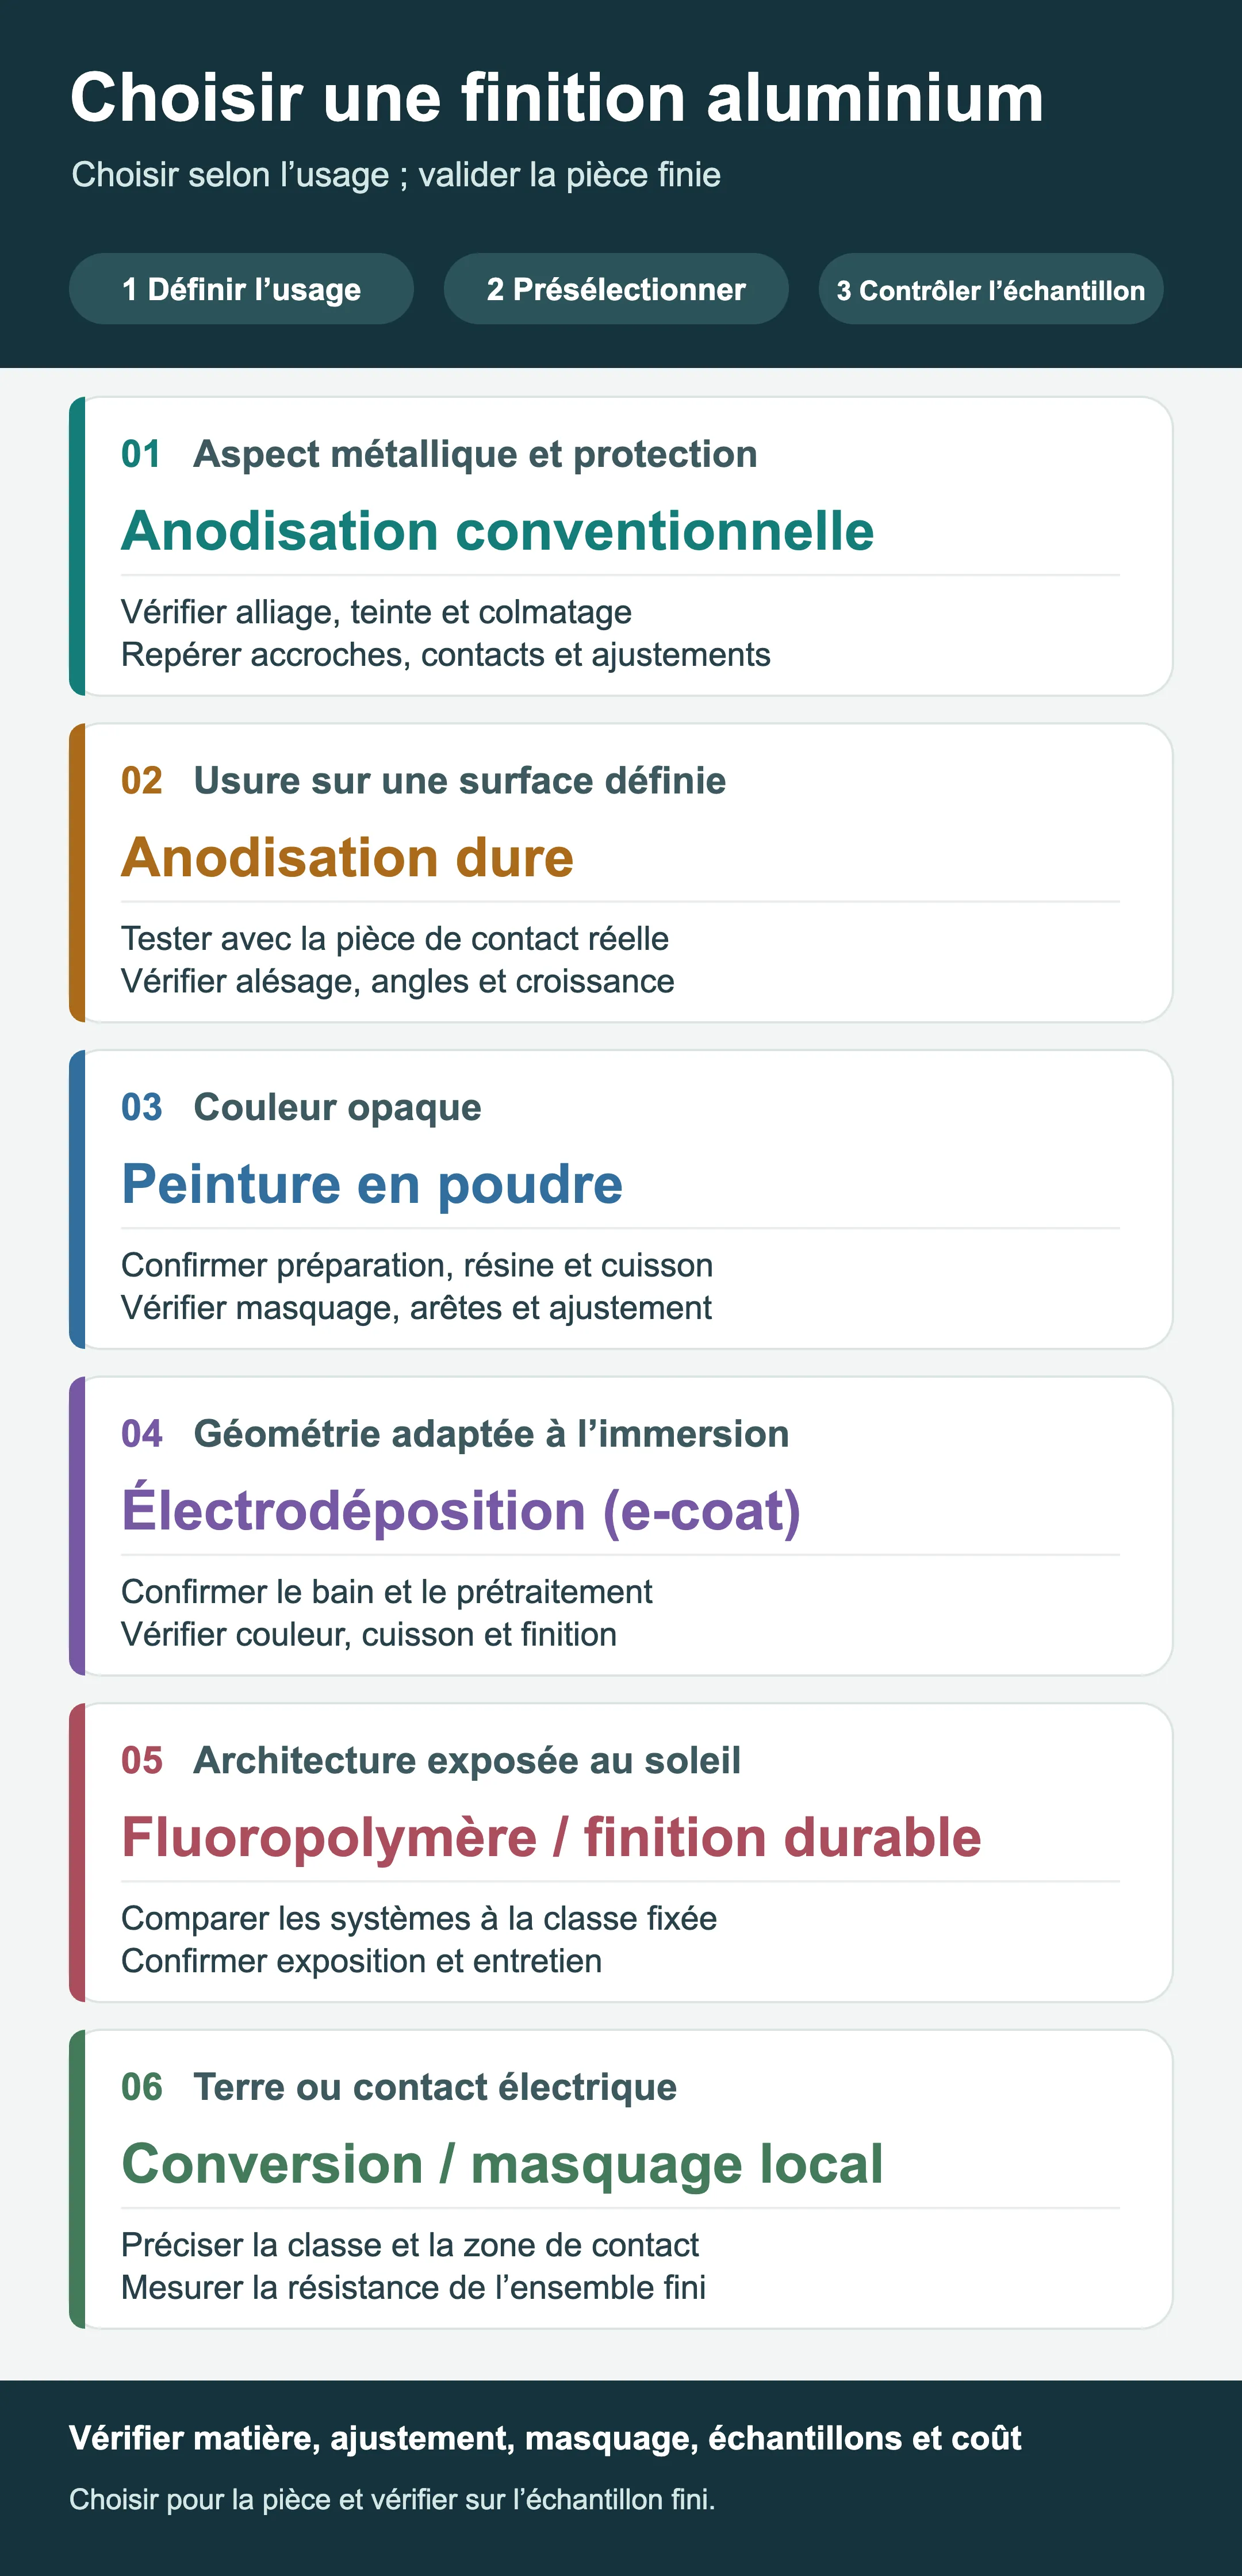
- 01–02 : aspect métallique ou usure sur une surface définie. Envisagez l’anodisation conventionnelle si l’aspect de l’aluminium doit rester visible ; étudiez l’anodisation dure pour un contact coulissant avec une sollicitation d’usure définie. Vérifiez l’alliage, la plage de teintes, les marques d’accrochage, la cote de l’alésage et l’usure avec la pièce réellement en contact. L’épaisseur seule ne détermine aucun de ces deux choix. [1][2][9]
- 03–04 : couleur opaque ou géométrie adaptée à l’immersion. La poudre et l’électrodéposition forment des films organiques par des méthodes d’application différentes. Confirmez le prétraitement de l’aluminium, le revêtement et la cuisson, puis vérifiez le masquage, les arêtes, l’ajustement de l’assemblage et toute couche de finition ultérieure. Pour l’électrodéposition, confirmez les couleurs disponibles dans le système retenu. [4][6][8]
- 05–06 : architecture exposée au soleil ou contact électrique. Comparez des systèmes complets selon un niveau défini de tenue aux intempéries, y compris les solutions liquides et en poudre adaptées. Pour une liaison à la terre, spécifiez le traitement de la zone de contact et mesurez la résistance sur l’assemblage fini. Les fluoropolymères et les couches de conversion remplissent des fonctions différentes. [3][7][8]
Les six cartes proposent des voies de départ qui peuvent se combiner. Un boîtier peut recevoir une finition esthétique sur ses faces visibles et un masquage local ou un traitement spécifié au contact de terre. Avant de choisir, comparez l’ajustement final, l’échantillon approuvé et le coût total par pièce conforme. Le tableau ci-dessous détaille les points à vérifier pour chaque voie. [2][3][4]
Précisez cinq choix sur le plan ou sur une photo
- Où la pièce fonctionnera-t-elle ? Décrivez l’exposition intérieure ou extérieure, l’humidité, le sel et les produits de nettoyage précis. Le nom d’un procédé ne suffit pas à définir la résistance à la corrosion.
- Quelles faces seront visibles ? Précisez la texture métallique ou la couleur opaque souhaitée, le sens du brossage, les points d’accrochage admissibles et la plage de teintes acceptable.
- Quelles surfaces doivent assurer un contact ou un ajustement ? Entourez les contacts de terre et autres contacts électriques, interfaces thermiques, filetages, alésages, faces de positionnement et portées d’étanchéité. Les oxydes et films organiques peuvent y modifier la fonction ou le jeu.
- Quelles zones subiront un frottement ? Distinguez les marques de manipulation et les éraflures de montage du glissement continu. Le mot « dur » ne constitue pas à lui seul une spécification d’usure.
- Quel aluminium utilisez-vous ? Indiquez l’alliage, l’état métallurgique, la forme du produit, les soudures et les usinages ou formages antérieurs. L’anodisation peut révéler des différences de substrat et de soudure. Si l’homogénéité visuelle compte, réalisez des échantillons définissant la plage acceptable avec des matériaux et procédés représentatifs. [1][2]
Distinguez les noms des procédés avant de comparer six solutions courantes
L’anodisation et la conversion chimique décrivent la formation de la surface. Le poudrage et l’électrodéposition décrivent l’application d’un revêtement organique. « Fluorocarbone » désigne généralement le système de résine : il peut s’agir d’une finition liquide, mais des poudres fluoropolymères hautes performances existent aussi. Pour comparer les offres sur les mêmes exigences, identifiez la résine précise, le prétraitement et le niveau de performance de chaque solution. [1][3][4][6][7][8]
L’anodisation transforme l’aluminium superficiel en oxyde. Une couche de conversion chimique se forme par réaction entre la chimie du traitement et le substrat. Les systèmes en poudre, liquides et par électrodéposition ajoutent un film organique sur une surface préparée. Ces mécanismes influencent différemment l’aspect, le comportement électrique, les dimensions et la réparation ; comparez donc la finition complète aux conditions de service de votre pièce. [1][2][3][4][6]
Le brossage, le sablage et le polissage modifient séparément la texture, la réflexion ou le toucher et préparent souvent la surface pour l’une de ces solutions. Ils ne définissent pas à eux seuls la protection finale. Précisez le sens, la rugosité, le nettoyage et le traitement qui suivra. [1][2]
| Solution | Raison de l’envisager | À confirmer avant validation |
|---|---|---|
| Anodisation conventionnelle, par exemple sulfurique | Conserver l’aspect de l’aluminium en ajoutant un oxyde protecteur ; versions naturelles et teintées possibles | Alliage et préparation, plage de teintes, colmatage, marques d’accrochage, ajustement et contacts électriques [1][2][9] |
| Anodisation dure | Une surface définie nécessite un oxyde résistant à l’abrasion, par exemple dans des conditions de glissement représentatives | Épaisseur, sollicitation réelle d’usure, couverture des angles et alésages, cotes après traitement ; la couche la plus épaisse n’est pas systématiquement la meilleure [2] |
| Peinture en poudre | Couleur opaque ou film organique choisi pour un niveau spécifié de tenue aux intempéries | Prétraitement de l’aluminium, résine et pigment, cuisson, épaisseur, couverture des arêtes, masquage et ajustement final [4][8] |
| Électrodéposition de peinture ou e-coat | Une pièce en aluminium compatible nécessite un film organique déposé depuis un bain, comme primaire ou finition spécifique | Substrat et prétraitement réels, accès du bain, résine, couleur disponible, cuisson, éventuelle finition ultérieure et résistance environnementale requise [6] |
| Revêtement fluoropolymère, par exemple PVDF architectural | Un panneau ou profilé architectural exposé au soleil doit présenter des performances définies de couleur, farinage et adhérence | Système liquide ou poudre, primaire et finition, prétraitement de l’aluminium, norme applicable, exposition et entretien [7][8] |
| Conversion chimique | Protection contre la corrosion, préparation avant peinture ou zone de contact spécifiée nécessitant une faible résistance électrique | Spécification, type et classe exacts, peinture ultérieure, résistance de contact dans les conditions d’assemblage et contrôles de corrosion [3] |
Pour un aspect métallique, partez de l’anodisation et de l’état du substrat
L’anodisation suit la texture du substrat : les rayures profondes et les soudures peuvent donc rester visibles. La préparation peut modifier la rugosité, tandis que l’alliage, le lot de matière et les zones soudées peuvent influencer la teinte. [1][2] Si des panneaux voisins doivent s’accorder, utilisez un alliage et un état représentatifs pour les échantillons de validation, repérez les faces visibles et convenez d’une plage de teintes admissible. Envoyez-nous des photos pour expliquer l’aspect souhaité, puis validez la couleur et la texture sur des échantillons physiques.
« Naturel » et « noir » décrivent un aspect, sans constituer une spécification complète. Il reste à définir le type d’anodisation, l’épaisseur, le colmatage et les critères d’acceptation. [1][2]
Pour l’usure, évaluez l’anodisation dure avec la pièce réellement en contact
L’anodisation dure peut produire un oxyde plus épais et plus résistant à l’usure sur une surface spécifiée. Pour l’évaluer, précisez le matériau en contact, la lubrification, la charge, le mouvement, l’usure admissible et la méthode de contrôle, puis comparez des échantillons représentatifs. Les couches de type III affectent davantage les dimensions ; les passages complexes et les angles vifs rendent l’uniformité plus difficile. [2] Les parois minces et alésages de précision demandent une attention particulière à la géométrie réelle, à l’accrochage et aux points de mesure.
Pour la terre ou la préparation avant peinture, spécifiez le contact et la conversion
Sur un boîtier mis à la terre, repérez l’endroit où la rondelle ou le connecteur touche la pièce. L’oxyde anodique courant et les films organiques peuvent interrompre ce contact ; définissez un masquage local ou un traitement adapté de la zone et mesurez la résistance sur l’assemblage fini. Lorsque la spécification de conversion applicable emploie cette classification, la classe 3 vise une faible résistance électrique associée à une protection anticorrosion. La conversion peut également servir de base à un primaire de peinture. Confirmez la spécification exacte, le traitement et la pression de contact de votre assemblage. [3]
Si votre pièce exige un traitement sans chrome hexavalent, joignez au plan les exigences réglementaires et produit applicables. Vérifiez que la chimie retenue les respecte et convient à la protection anticorrosion, à la préparation avant peinture ou à la fonction de contact électrique prévue. [3]
Pour la couleur ou la tenue en extérieur, comparez le système complet
Le poudrage consiste couramment à appliquer une poudre chargée électriquement, puis à la cuire selon la spécification du produit. La peinture liquide a ses propres conditions d’application et de durcissement. [4] Pour l’aluminium, comparez nettoyage et prétraitement, chimie, plage d’épaisseur, masquage, marques d’accrochage, effet de la cuisson sur les éléments déjà assemblés et critères de corrosion du revêtement fini. En extérieur, précisez l’exposition et la tenue aux intempéries en plus de la couleur. Des systèmes adaptés en poudre à haute durabilité et en PVDF liquide architectural peuvent tous deux répondre à des classes architecturales exigeantes. [7][8]
Le dégraissage et le nettoyage font partie de la préparation. L’adhérence dépend aussi des autres étapes du prétraitement de l’aluminium, du revêtement et de la cuisson ; intégrez donc l’essai d’adhérence requis et ses critères d’acceptation à la spécification. [4][6]
L’électrodéposition immerge la pièce dans un bain de peinture et dépose un film organique sous l’effet d’un champ électrique. Les formulations peuvent servir de primaires ou de finitions spécifiques. Une ligne d’e-coat utilise généralement un revêtement et une couleur définis ; une finition liquide ou poudre compatible peut apporter d’autres couleurs si nécessaire. Confirmez la compatibilité avec l’aluminium, l’accès du bain, le prétraitement, le revêtement, la cuisson et la tenue aux intempéries exigés pour le système proposé. [6]
Les finitions architecturales liquides PVDF associent généralement prétraitement de l’aluminium, primaire et couche colorée ; certaines teintes nécessitent aussi un vernis transparent. Pour un projet spécifiant AAMA 2605, confrontez les justificatifs du système proposé aux critères requis, notamment la couleur, le farinage et la brillance en extérieur. Les systèmes adaptés incluent des finitions liquides PVDF et des poudres fluoropolymères hautes performances. Confirmez le produit exact, la préparation du substrat et les conditions d’application. [7][8]
Si le projet exige un nettoyage facile, précisez les salissures probables, la méthode de nettoyage et les résidus acceptables, puis évaluez des échantillons revêtus représentatifs.
Les films poudre, liquides ou e-coat peuvent masquer la texture métallique et réduire les jeux dans les trous, filetages et recouvrements. Si une vis participe au chemin de mise à la terre, le plan de finition doit préciser le masquage éventuel et l’essai de l’assemblage final. Ne supposez pas qu’une vis non spécifiée percera régulièrement le revêtement.
Définissez les cotes selon la fonction après finition
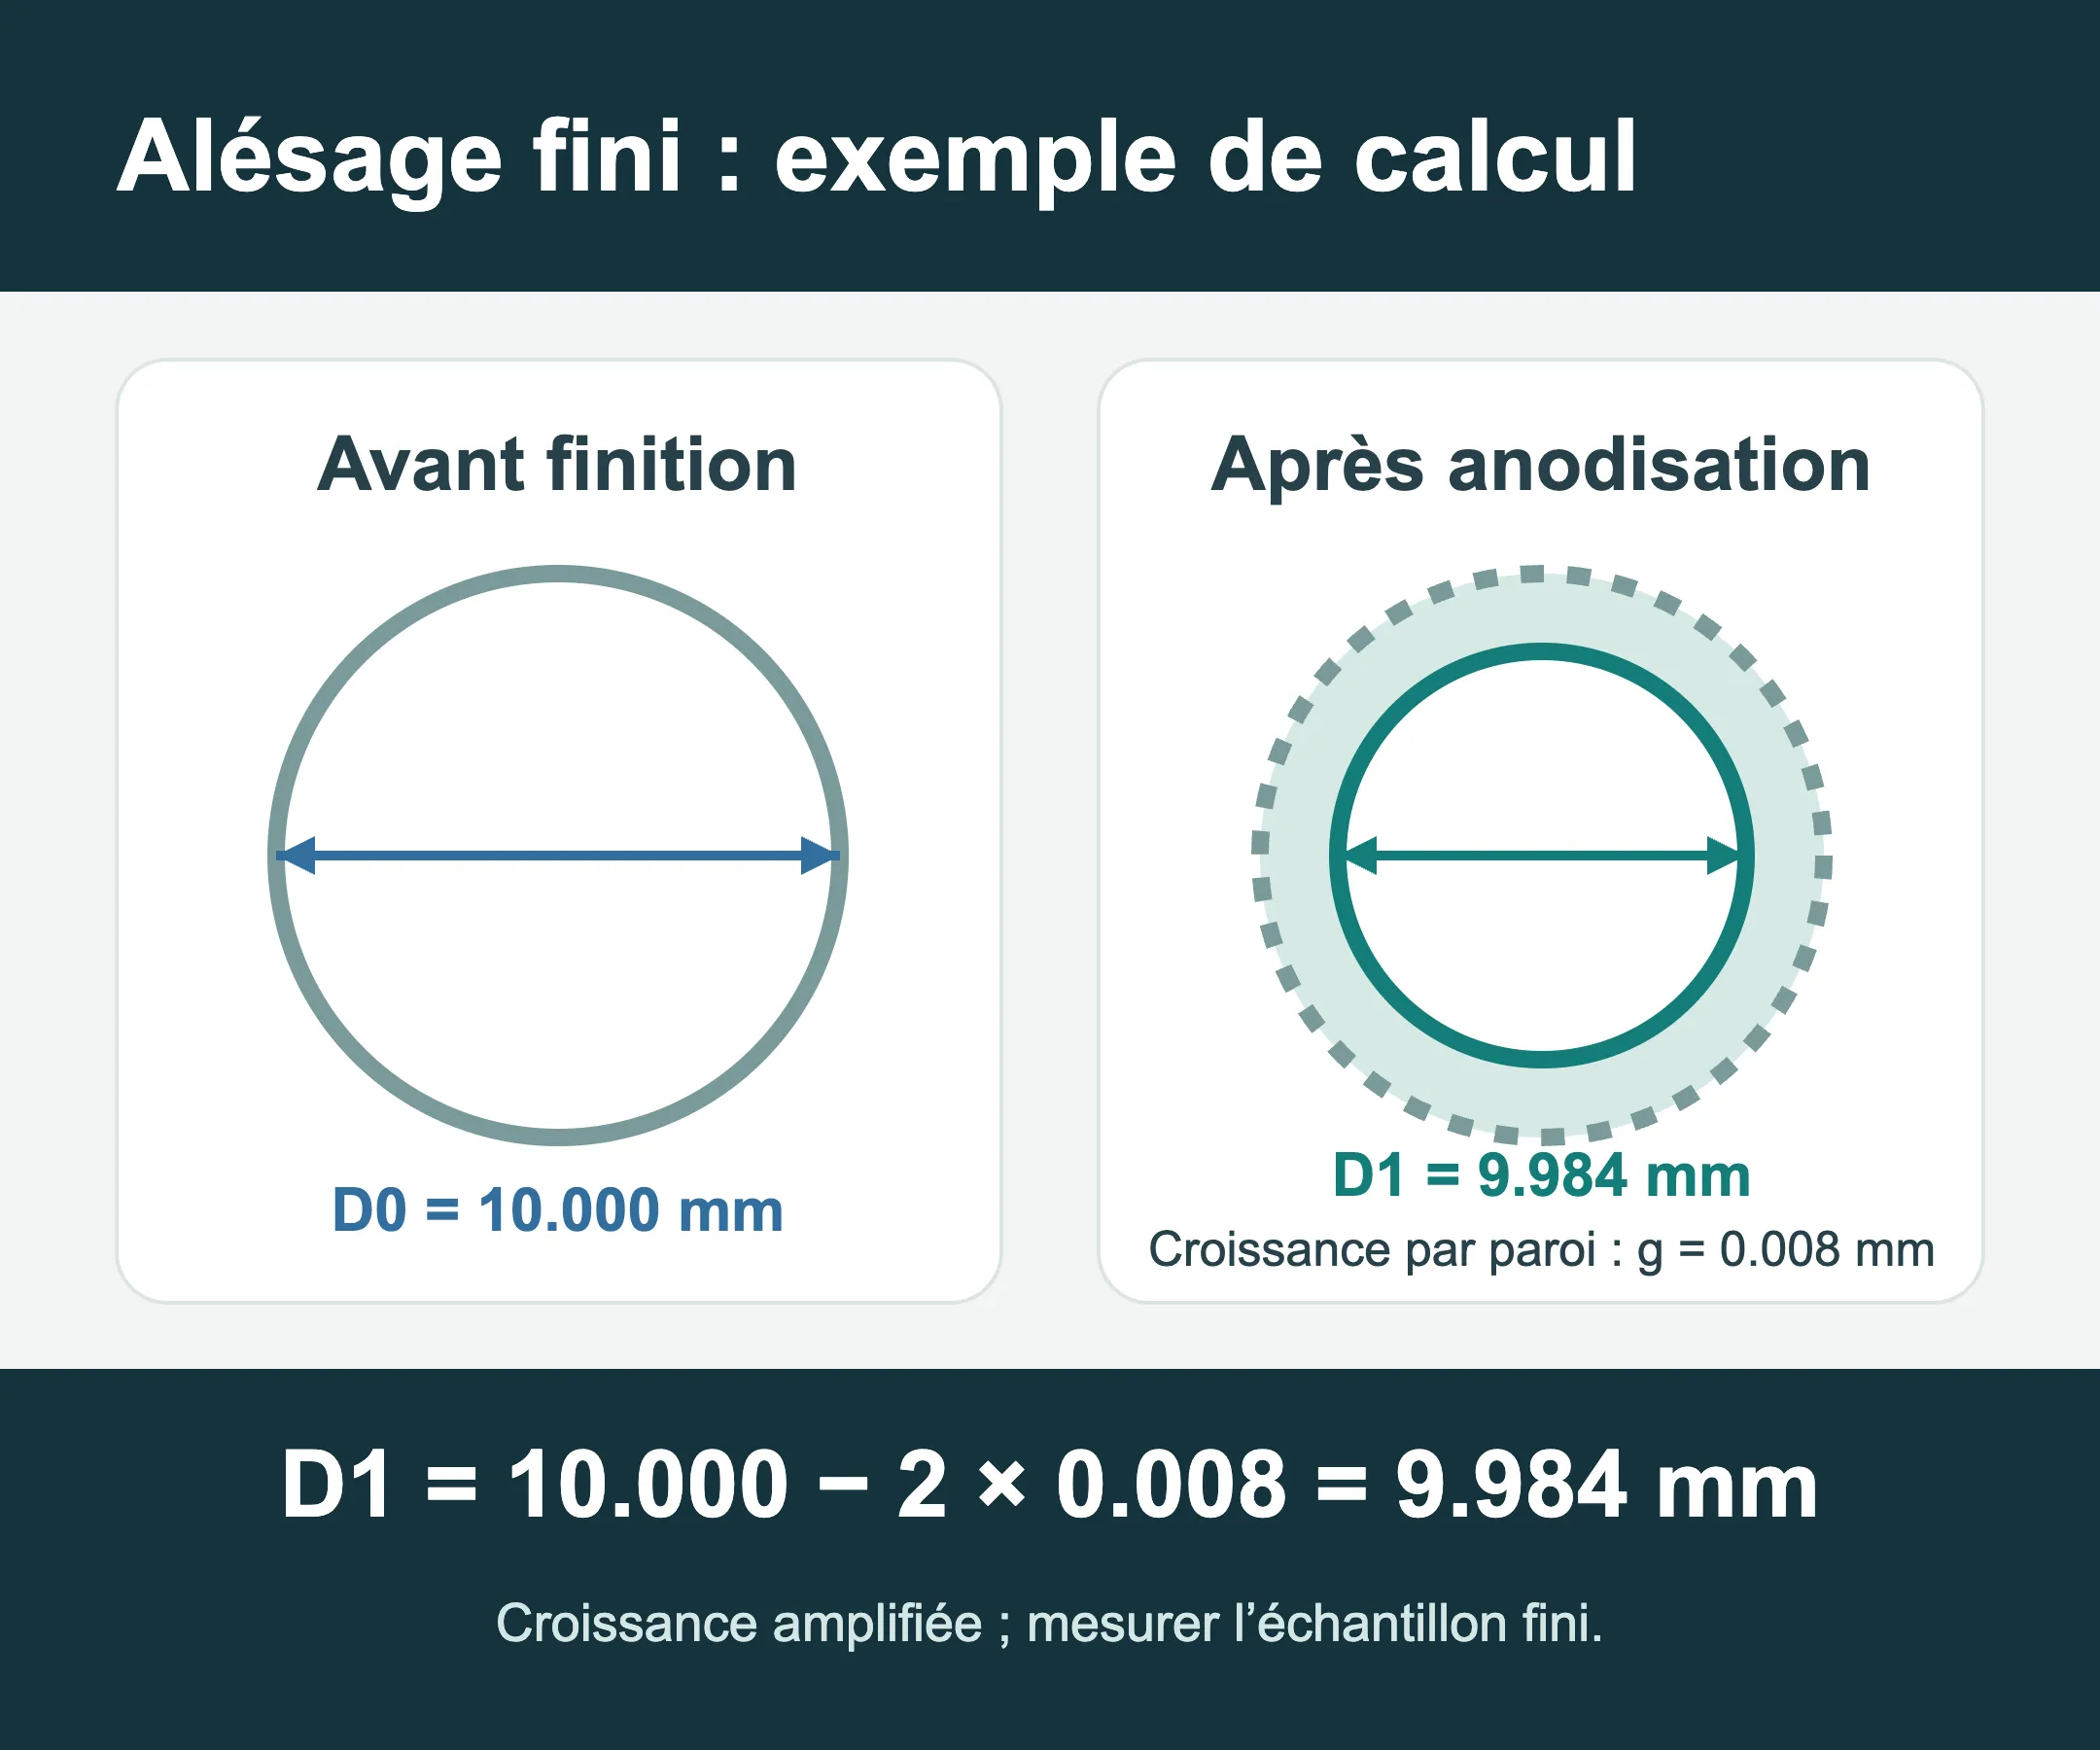
Distinguez l’épaisseur totale d’oxyde de la croissance vers l’extérieur. L’anodisation consomme une partie de l’aluminium pendant que l’oxyde croît vers l’extérieur ; l’épaisseur totale ne correspond pas à la surépaisseur dimensionnelle par face. Exemple de calcul : un alésage mesure 10.000 mm avant traitement. Supposons une croissance de 0.008 mm vers l’intérieur sur chaque paroi, pour l’alliage et le procédé retenus. En négligeant le décapage préalable, les variations de couverture et l’erreur de mesure, le diamètre final théorique est 10.000 − 2 × 0.008 = 9.984 mm. La valeur de 0.008 mm est une hypothèse d’exemple ; déterminez la compensation réelle à partir du procédé choisi et des mesures sur échantillons représentatifs. [1][2]
Les films poudre, liquides et e-coat ajoutent de la matière. Si les deux parois d’un alésage sont revêtues, le diamètre diminue de la somme des épaisseurs réelles sur ces parois. Les creux, angles et arêtes peuvent recevoir un dépôt différent de celui d’un panneau plat ; une épaisseur nominale sur panneau ne représente donc pas tous les détails de la pièce. Indiquez d’abord les dimensions fonctionnelles finales des alésages, filetages, faces coulissantes et portées d’étanchéité ; évaluez ensuite le masquage, la compensation d’usinage ou l’ordre des opérations. [2][4][6]
Indiquez sur le plan la spécification du revêtement, l’épaisseur requise et les points de mesure. Si la dureté compte, précisez la méthode d’essai applicable et l’emplacement de mesure. Confirmez la croissance dimensionnelle pour l’alliage et le procédé retenus, puis contrôlez les éléments fonctionnels de pièces représentatives. [1][2][3][4]
Comparez le coût complet d’une pièce conforme
Pour une comparaison utile, gardez les mêmes matériau, aspect, exposition, cotes critiques, taille de lot prévue et exigences d’acceptation. Incluez préparation, revêtement ou conversion, masquage, accrochage, changement de couleur, cuisson, contrôle, emballage et éventuelles reprises. Comparez le coût par pièce acceptée qui respecte vos exigences. Les frais minimums par lot, le masquage complexe et le taux de rejet esthétique peuvent modifier la solution la moins chère. Envoyez-nous la quantité prévue et les exigences critiques de finition pour étudier ces facteurs ensemble.
Pour les profilés architecturaux, comparez des systèmes spécifiés pour le même niveau d’exposition. Si votre projet exige une norme ou une garantie, confirmez son périmètre produit, les faces visibles, l’environnement et les conditions d’entretien. Évaluez les exigences de durée de vie séparément des durées d’exposition des essais en laboratoire ou en extérieur. [6][7][8]
Quel premier choix pour quatre pièces différentes ?
- Panneau ou profilé aluminium visible en intérieur : Si la texture métallique doit apparaître, réalisez des échantillons anodisés avec l’alliage et la préparation prévus. Consignez la plage de teintes, les emplacements d’accrochage et les faces visibles. Pour une couleur opaque uniforme, comparez des systèmes poudre, liquides ou e-coat adaptés, avec la préparation nécessaire de l’aluminium. [1][2][4][6]
- Boîtier aluminium avec vis de terre : Dessinez le trajet du courant et la surface de contact réelle avant de choisir la finition esthétique. Décidez si le contact doit être masqué ou recevoir une conversion spécifiée. Mesurez le contact dans les conditions finales de serrage. [2][3]
- Support aluminium avec alésage coulissant de précision : Indiquez la cote finale de l’alésage, la pièce en contact, le mouvement et l’exigence d’usure. Évaluez ensuite l’anodisation dure, le masquage de l’alésage ou un ordre d’opérations différent. Vérifiez la couverture et l’ajustement final, ainsi que la tenue à l’usure. [1][2]
- Profilé architectural exposé au soleil : Définissez l’aspect souhaité, le nettoyage et l’entretien, les variations admissibles de couleur et de brillance et la spécification de performance. Comparez ensuite des poudres architecturales adaptées au PVDF et aux autres fluoropolymères pour l’exposition réelle. [7][8]
Dans les quatre cas, adaptez l’évaluation à l’exposition réelle. Un essai au brouillard salin selon ASTM B117 peut fournir des informations comparatives lorsque les conditions des éprouvettes et de l’évaluation sont convenues. Spécifiez la préparation, la durée et les critères de défaillance, puis analysez le résultat avec l’environnement prévu. Les heures de brouillard salin ne se convertissent généralement pas à elles seules en années de service naturel. [5]
Envoyez à HARVLAND votre plan et l’usage prévu de la pièce
Envoyez-nous un plan, un croquis ou une photo avec l’usage de la pièce et la quantité prévue. Repérez si possible les faces visibles, les ajustements serrés, les contacts électriques et les zones d’usure. Joignez votre spécification de finition ou un échantillon si vous en avez ; si l’alliage, la couleur ou le traitement restent ouverts, indiquez « à confirmer ». Ces informations nous permettent de discuter avec vous des finitions possibles, du prétraitement, du masquage, des cotes finales et des contrôles sur échantillons.
- [1] Aluminum Anodizers Council, questions fréquentes sur l’aluminium anodisé
- [2] NASA/JSC PRC-5006 Rev. D, spécification du procédé d’anodisation des alliages d’aluminium
- [3] NASA/JSC PRC-5005 Rev. D, spécification du procédé de conversion chimique des alliages d’aluminium
- [4] TIGER Coatings, qu’est-ce que la peinture en poudre ?
- [5] ASTM B117-26, pratique normalisée d’utilisation des appareils de brouillard salin, résumé public
- [6] PPG, particularités du procédé e-coat
- [7] Sherwin-Williams, guide complet des revêtements PVDF pour l’architecture métallique
- [8] TIGER Coatings, exigences AAMA pour la peinture en poudre en architecture
- [9] Aluminum Extruders Council, anodisation