Dieser Leitfaden hilft Einkauf und Technik bei Metallgehäusen, Haltern und anderen OEM-Teilen, Befunde zu dokumentieren, Prüfungen zu planen und weitere Schritte mit dem Beschichter abzustimmen.
1. Zunächst das Beschichtungssystem klären
„Einbrennlack“ beschreibt den Einsatz von Wärme, aber noch kein vollständiges System. Flüssige Einbrennlacke und duroplastische Pulverlacke haben unterschiedliche Verarbeitungs- und Aushärtungsbedingungen. Hier geht es um bereits gebildete Filme. Fällt Pulver vor dem Ofen ab, sind auch Pulverauftrag, Elektrostatik und Erdung gesondert zu untersuchen. [1][4]
Grundwerkstoff, Produkt, Grundierung/Decklack und frühere Nacharbeit klären. Fehlende Angaben zunächst im Arbeitsplan und technischen Datenblatt (TDS) des Lieferanten suchen.
Drei häufig verwechselte Eigenschaften getrennt betrachten:
Ein abriebfester Lack kann Reibschäden vermindern. Öl, ungeeignete Vorbehandlung oder schlechte Haftung zwischen Grundierung und Decklack erfordern weiterhin eine gezielte Korrektur. [1]
| Eigenschaft | Was wird hauptsächlich beurteilt? | Beweist sie allein, dass nichts abblättert? |
|---|---|---|
| Haftung | Wie leicht sich die Beschichtung vom Untergrund oder einer anderen Schicht trennt | Aussage nur für das festgelegte Verfahren und dessen Bedingungen |
| Härte | Widerstand gegen eine definierte Eindrück- oder Ritzbeanspruchung | Nein; auch ein harter Film kann schlecht mit der Unterschicht verbunden sein |
| Abriebfestigkeit | Materialverlust bei festgelegten Reibmitteln und Belastungen | Nein; Verschleiß und Grenzflächenhaftung sind verschiedene Prüfaufgaben |
2. Die Trennstelle bestimmt die nächsten Prüfungen
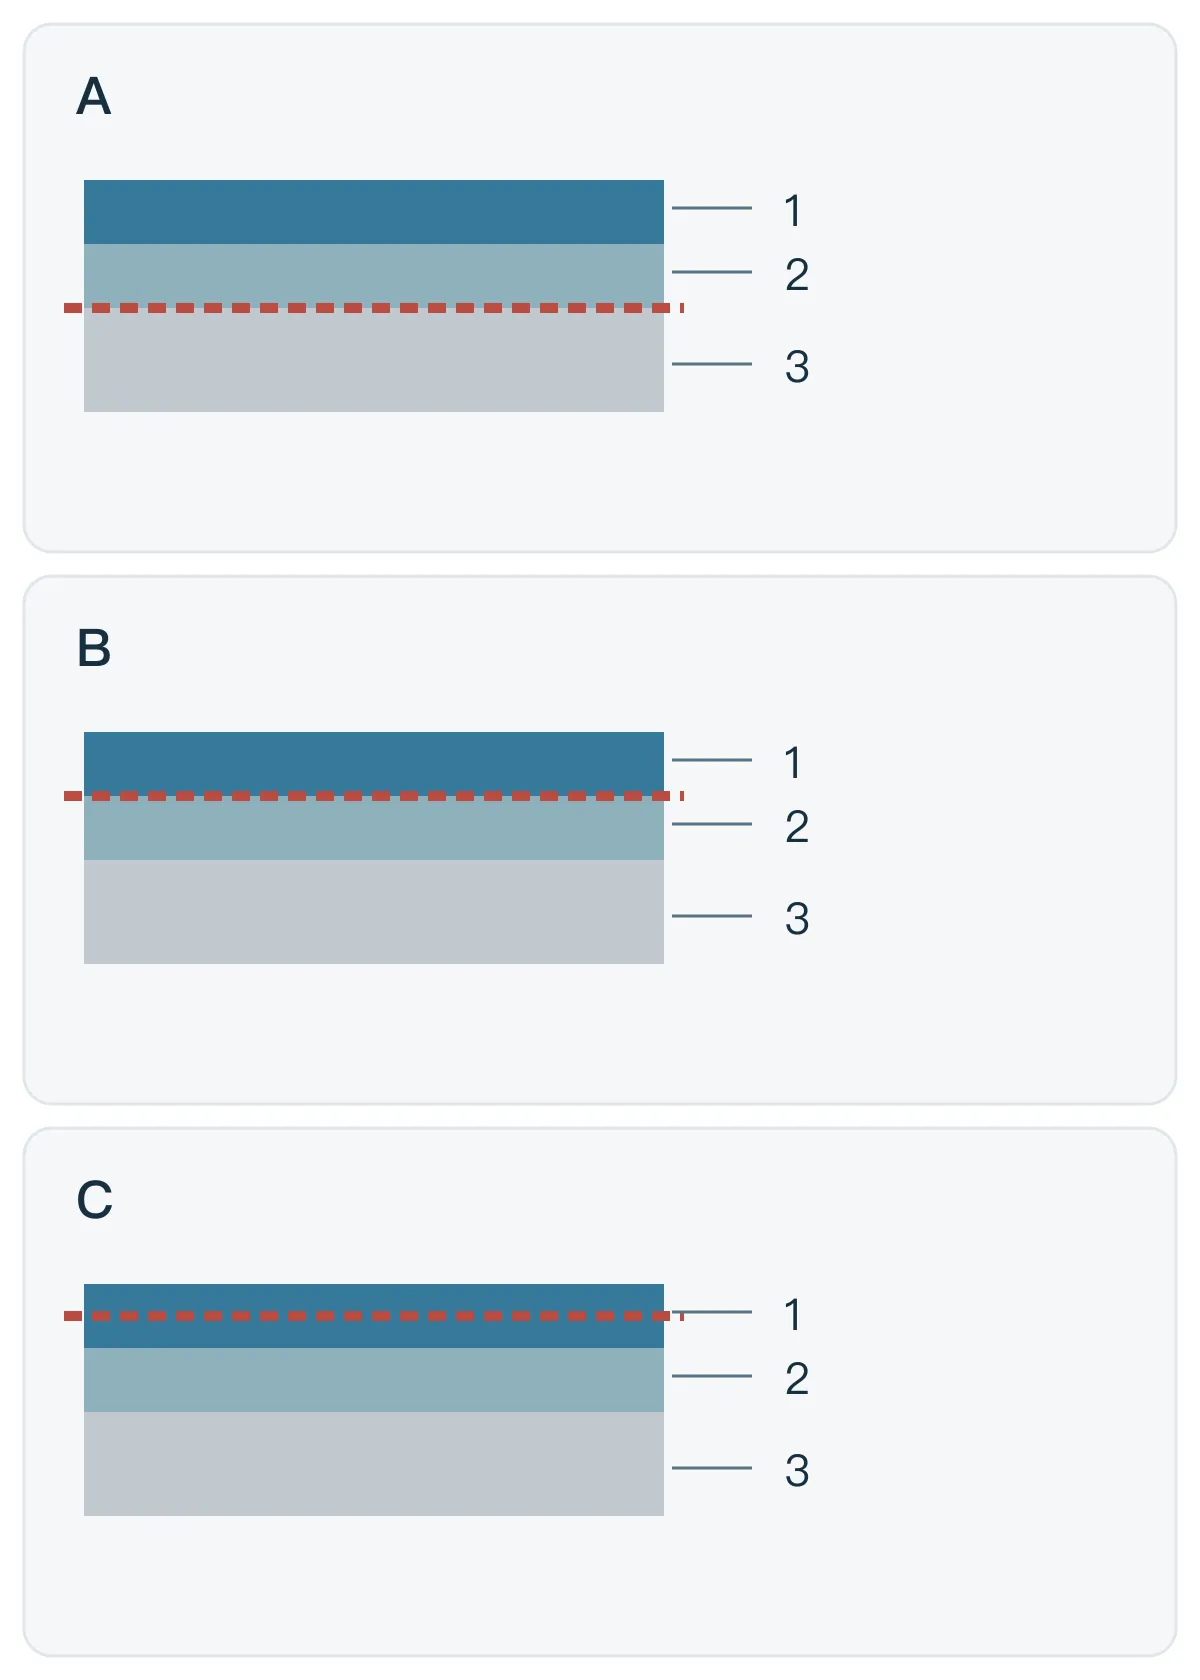
Fehlerhafte und äußerlich unauffällige Teile derselben Charge aufbewahren. Schadstelle, beide Seiten abgelöster Stücke und Gesamtteil fotografieren. Vor zerstörenden Prüfungen festhalten, ob der Fehler nach Einbrennen, Montage, Transport oder Gebrauch auffiel.
Die folgenden Befunde grenzen die Untersuchung ein. Ein Foto allein beweist weder Ursache noch Verantwortlichkeit. Bei Mehrschichtsystemen kann die Trennung innerhalb des Aufbaus erfolgen; das Ergebnis beschreibt dann möglicherweise nicht die Haftung der untersten Schicht am Metall. [2]
TIGER nennt mangelhafte Vorbehandlung, Verschmutzung oder Korrosionsreste, schlechte Zwischenhaftung, Aushärtungsabweichungen und mechanische Einwirkung getrennt. Befunde müssen zusammen mit Prozessaufzeichnungen ausgewertet werden. [1]
| Befund | Zuerst prüfen | Weitere Klärung |
|---|---|---|
| Flächiges Ablösen mit scheinbar freiliegendem Metall | Sauberkeit, Oxide, Vorbehandlung und Produkteignung | Freigelegte Fläche als Metall, Konversionsschicht oder Grundierung bestimmen; mit Gutteilen und Prozessdaten vergleichen |
| Decklack löst sich, Grundierung bleibt | Zwischenverschmutzung, Systemverträglichkeit und Überlackierung | Produkte, Zeitabstand und Vorbereitung prüfen; Vergleichsproben mit demselben Aufbau herstellen |
| Risse oder Splitter, Filmreste auf beiden Bruchseiten | Filmfestigkeit, Flexibilität, Aushärtung, Dicke und Belastung | Risslage, Schichtdicke und Ofenaufzeichnungen prüfen; vereinbarte Montage oder Belastung nachvollziehen |
| Abplatzen an Schnittkanten, Löchern, Biegungen oder Schrauben | Kantenoxide, Grate, Bedeckung und Montagedruck | Vor und nach Montage vergleichen; Kantenbehandlung, Lochpassung und Kontaktstellen prüfen |
| Blasen nach Feuchte, Rost oder andere Korrosionsprodukte unter Schadstellen | Salz- oder Reinigerreste, Feuchte, Filmfehler und Einsatz | Spülen, Trocknen, Wasseransammlungen, Grundwerkstoff und Korrosion prüfen; Blasen haben nicht immer dieselbe Ursache |
3. Fünf Prozessschritte systematisch prüfen
1. Reinigung: unsichtbares Öl ist nicht gleich beschichtungsreine Oberfläche
Stanz- und Ziehöle, Korrosionsschutzmittel, Fingerabdrücke, Schweißtrennmittel und Öl in Druckluft können die Filmbildung beeinflussen. Eine mit dem Tuch blank geriebene Oberfläche belegt nicht, dass die Reinigungsanforderungen des Lacks erfüllt sind. [1]
Tatsächliche Verunreinigungen und ihre Entfernung auch an Lochrändern, Falzen und Vertiefungen prüfen. Handhabung und Lagerung nach der Reinigung einbeziehen, damit keine erneute Verschmutzung entsteht.
Bei geeigneten Reinigungsverfahren ist abperlendes statt zusammenhängend benetzendes Spülwasser ein Untersuchungshinweis. Diese Beobachtung beweist weder die Entfernung aller Salze und Rückstände noch ersetzt sie die Haftungsabnahme am fertigen Teil. [1]
2. Werkstoff und Vorbehandlung: Stahl, verzinkter Stahl und Aluminium unterscheiden sich
Vorbehandlung muss zu Werkstoff, Lack und Einsatz passen. Rost und Zunder auf Stahl, Zustand einer Zinkoberfläche sowie Entfettung und Konversion bei Aluminium erfordern unterschiedliche Aufmerksamkeit. Bei erforderlicher Konversionsschicht auch Geschlossenheit, übermäßige Dicke oder mangelnde Festigkeit sowie anschließendes Spülen und Trocknen prüfen. [1]
Schnittkanten und Schweißzonen beachten. Beim sauerstoffunterstützten Laserschneiden entstandene Oxide können die Pulverhaftung beeinträchtigen; TIGER führt sie als Ursache für Abplatzen an. Das gilt nicht pauschal für jede Laserschnittkante. [1]
Vor Schleifen oder Strahlen festlegen, was entfernt werden soll und welcher Oberflächenzustand zulässig ist. Aufrauen ersetzt kein Entfetten und darf metallische Überzüge, Maße und Passflächen nicht schädigen. Das Verfahren nach Werkstoff- und Lackanforderungen wählen.
3. Aushärtung: den Temperaturverlauf des Werkstücks prüfen
Der erreichte Ofensollwert bedeutet nicht, dass alle Werkstückbereiche gleich warm sind. Dicke, Wärmekapazität, Beladung und Aufhängung beeinflussen das Aufheizen. TIGER empfiehlt bei Bedarf eine Messung der tatsächlichen Werkstücktemperaturkurve und den Vergleich mit dem Produktdatenblatt. [1]
Wenn das TDS die Aushärtung bei Objekttemperatur vorgibt, zählt die wirksame Zeit nach Erreichen dieser Temperatur; die gesamte Ofenverweilzeit ist nicht automatisch Aushärtungszeit. Repräsentative dünne, dicke und langsam aufheizende Stellen erfassen, nicht nur die Ofenluft.
Unterhärtung und starkes Überbrennen können die mechanischen Eigenschaften duroplastischer Pulverfilme beeinträchtigen. Tatsächliche Kurve, zulässiges Fenster und Schichtdicke prüfen, bevor Einstellungen geändert werden. Längeres Einbrennen ist keine allgemeine Lösung. [1]
Bei Flüssiglacken Verarbeitung, Ablüftung und Einbrennen nach dem eigenen TDS prüfen; bei Mehrkomponentensystemen auch Mischungsverhältnisse. Parameter eines Pulverlacks nicht übernehmen.
4. Schichtverträglichkeit und Dicke: dicker ist nicht automatisch zuverlässiger
Einzeln geeignete Grundierung und Decklack ergeben nicht zwangsläufig einen geeigneten Aufbau. Neulack auf Altlack, Pulver auf Flüssiggrundierung oder eine zusätzliche Nacharbeitsschicht erfordern Prüfung von Zwischenhaftung und Einbrennverträglichkeit. [1]
Jedes Produkt, die Reihenfolge und die Überlackiervorgaben dokumentieren. Bei erforderlichem Anschliff auch Umfang, Entstaubung und Reinigung festlegen. Gleiche Farbe beweist keine Verträglichkeit.
Die Dicke entsprechend dem gewählten System regeln. Überdicke kann das mechanische Verhalten ändern; Anhäufungen an Ecken oder Vertiefungen können weitere Fehler verursachen. Vereinbarte Stellen messen, statt einen Wert auf ebener Fläche für das ganze Teil anzunehmen. Eine produktspezifische Empfehlung ist keine allgemeine Dickenobergrenze. [1]
5. Montage und Gebrauch: den ersten schädigenden Arbeitsschritt finden
Platzt ein zunächst unauffälliges Teil erst beim Einsetzen von Schrauben oder Clips ab, Kontaktpressung, Spiel und Kanten prüfen. Bei Fehlern erst nach feuchtem Einsatz sind Feuchte, Rückstände, Korrosion und Systemeignung gemeinsam zu untersuchen. [1]
Prüfungen nach Beschichten, Montieren und Verpacken dokumentieren, um vorhandene von späteren Schäden zu trennen. Mechanischer Schaden beweist weder automatisch unzureichende Haftung der ganzen Charge noch schließt er einen Beschichtungsfehler aus.
4. Aus der Fehlersuche einen kontrollierten Vergleich machen
Eine Referenzbedingung erhalten und mit jeder Änderung eine konkrete Frage beantworten.
- Originalzustand sichern. Charge und Entdeckungsstufe kennzeichnen; Fehler- und Gutteile ungereinigt und ohne Ausbesserung mit rückverfolgbaren Unterlagen aufbewahren.
- Umfang eingrenzen. Werkstoffcharge, Geometrie, Aufhängung, Lackcharge und Nacharbeit auf gemeinsame Bedingungen vergleichen.
- Aufzeichnungen abgleichen. Tatsächliche Vorbehandlung, Dicke, Temperaturverlauf und Zwischenbeschichtungsbedingungen mit Produktvorgaben vergleichen.
- Aussagekräftige Proben herstellen. Gezielte Vergleiche anlegen, nicht viele Bedingungen gleichzeitig ändern; Referenzproben und jede Änderung dokumentieren.
- Am realen Teil bestätigen. Haftung und relevante Montage-, mechanische oder Umweltbeanspruchung prüfen. Flache Bleche bilden Kanten, Vertiefungen, Nähte und belastete Stellen nicht vollständig ab.
Bei längerem Feuchtekontakt, Reinigern oder Temperaturwechseln nach vereinbarter Exposition erneut prüfen. Aussehen nach dem Ofen und eine einzelne Prüfung beantworten nicht jede Einsatzfrage.
5. Prüfverfahren und Abnahmebedingungen festlegen
„Gitterschnitt bestanden“ oder „Klebeband zieht nichts ab“ ist kein vollständiger Bericht. Die öffentlichen Hinweise zu ASTM D3359 beschreiben eine Haftungsbewertung unter definierten Bedingungen, keine absolute Grenzflächen-Trennkraft und keine feine Unterscheidung hoher Haftungsniveaus. Durchführung, Band und Umgebung beeinflussen das Ergebnis. [2]
Einstufungen verschiedener Verfahren, Dicken und Probenzustände sind nicht allein wegen gleicher Bezeichnungen austauschbar. Schnittform, Abstand, Band und Auswertung nach gewählter Norm und Vereinbarung ausführen. [2]
Auch Lösemitteltests haben Grenzen. Laut öffentlich zugänglichen Angaben zu ASTM D5402 kann sich Lösemittelbeständigkeit während chemischer Aushärtung entwickeln; ein bestimmtes Beständigkeitsniveau beweist allein keine vollständige Aushärtung. Die Norm legt auch nicht ein einziges Lösemittel, eine Reibzahl oder ein Bestehensergebnis für alle Lacke fest. [3]
| Fragestellung | Mögliche Prüfung | Angaben im Bericht |
|---|---|---|
| Trennt sich die Schicht leicht vom Untergrund oder einer anderen Schicht? | Geeignete Schnitt-/Klebebandprüfung, etwa das gewählte Verfahren nach ASTM D3359 | Norm und Ausgabe, Methode, Dicke, Probenzustand, Prüfstelle, Einstufung und Trennebene; normgemäße Verfahrensdetails |
| Sind die Aushärtungsbedingungen erfüllt? | Tatsächliche Objekttemperaturkurve mit TDS vergleichen; gegebenenfalls geeigneter Lösemittel-Reibtest | Produkt, Messstellen, Kurve und Kriterien; Lösemittel, Reibzahl und Bewertung |
| Entstehen bei Montageverformung oder Schlag Risse und Abplatzer? | Vereinbarte Biege-, Schlag- oder reale Montageprüfung | Bezug zwischen Probe und Bauteil, Belastung und Schadstellen |
| Bleibt die Beschichtung nach Feuchte, Reiniger oder anderer Exposition geeignet? | Einsatzbezogene Exposition, anschließend Film und Haftung prüfen | Bedingungen, Dauer, gegebenenfalls Ritzung, Erholung und Kriterien für Blasen, Korrosion und Haftung |
6. Den Umfang der Nacharbeit bestimmen
Die Nacharbeit muss die versagte Grenzfläche erfassen und klären, ob verbleibende Beschichtung und Grundwerkstoff nutzbar sind. Drei Situationen bieten einen Ausgangspunkt für das Lieferantengespräch.
Örtliche Kratzer mit tragfähiger Umgebung. Lokale Ausbesserung nach Klärung von Schadensumfang, Reparaturverträglichkeit sowie optischen und funktionalen Anforderungen prüfen. Vereinbarte Leistung nachweisen; Farbähnlichkeit allein reicht nicht.
Großflächiges Ablösen, weiteres Abplatzen bei leichter Berührung oder allgemein schlechte Zwischenhaftung. Nicht einfach überlackieren. Erforderliche Abtragstiefe bestimmen, dann Entlacken, Vorbehandlung und Neubeschichtung bewerten. Erhalt der alten Grundierung prüfen, nicht voraussetzen.
Korrosion unter der Schicht oder beschädigter Grundwerkstoff. Folgen von Korrosion, Entlacken und erneutem Erwärmen für Werkstoff, Überzüge, Maße und Montagefunktion untersuchen. Fertigung und Beschichter stimmen die Route ab und bestätigen sie an Mustern.
Ursprungscharge und Nacharbeit weiter dokumentieren. Dicke, Haftung, Aussehen und relevante Funktionen erneut prüfen. Ob Ausbesserung oder Nachbrennen geeignet ist, entscheiden System und Musterergebnisse. [1][3]
7. Das Problem für den Lieferanten verständlich beschreiben
Für den ersten Kontakt müssen nicht alle Prozessparameter bekannt sein. Hilfreicher als „gute Haftung, kein Abblättern“ sind diese Angaben:
Beispiel: „An diesem Stahlgehäuse platzt Lack überwiegend an Schraubenlöchern ab. Vor der Montage wurde bisher nichts Auffälliges festgestellt. Wir möchten Lochpassung und Beschichtungszustand prüfen, bevor Lackierung oder Montage geändert werden.“ So stehen Befund und offene Fragen fest, ohne die Ursache vorwegzunehmen.
Für die Auswahl siehe Pulverbeschichten, Galvanisieren und Anodisieren im Vergleich; für Angebotsunterlagen den RFQ-Leitfaden für Metalloberflächen.
- Bauteil: Zeichnung oder Fotos, bekannter Werkstoff und Blechdicke, erwartete Menge und Nacharbeitsstatus.
- Ort und Zeitpunkt: Schadstellen markieren und Entdeckung nach Ofen, Montage, Transport oder Gebrauch nennen; Charge und Fehleranteil bei vorhandenen Daten ergänzen.
- Einsatz: innen/außen, Feuchte, Reinigung, Reibung oder Schlag sowie Montage-, Erdungs- und Passflächen.
- Vorgaben und Nachweise: Produkte, Grundierung/Decklack, Dicke, Aushärtung, Prüfberichte und Freigabemuster; Fehlendes als „zu klären“ kennzeichnen.
- TIGER Coatings — Troubleshooting Guide (01-2022). Pulverlackmechanismen, keine allgemeinen Flüssiglackparameter. Seiten 5–7, 16–17, 22, 33–34 und Glossar.
- ASTM D3359-23 — Rating Adhesion by Tape Test. Nur öffentliche Angaben zu Anwendungsbereich und Nutzung; kostenpflichtige Vollnorm nicht gelesen.
- ASTM D5402-19(2024) — Solvent Rubs. Nur öffentliche Angaben zu Anwendungsbereich und Nutzung; kostenpflichtige Vollnorm nicht gelesen.
- TIGER Coatings — What Is Powder Coating? Prozessübersicht: Vorbehandlung, Elektrostatik und Aushärtung.